— —
Навигация



Отправьте нам сообщение
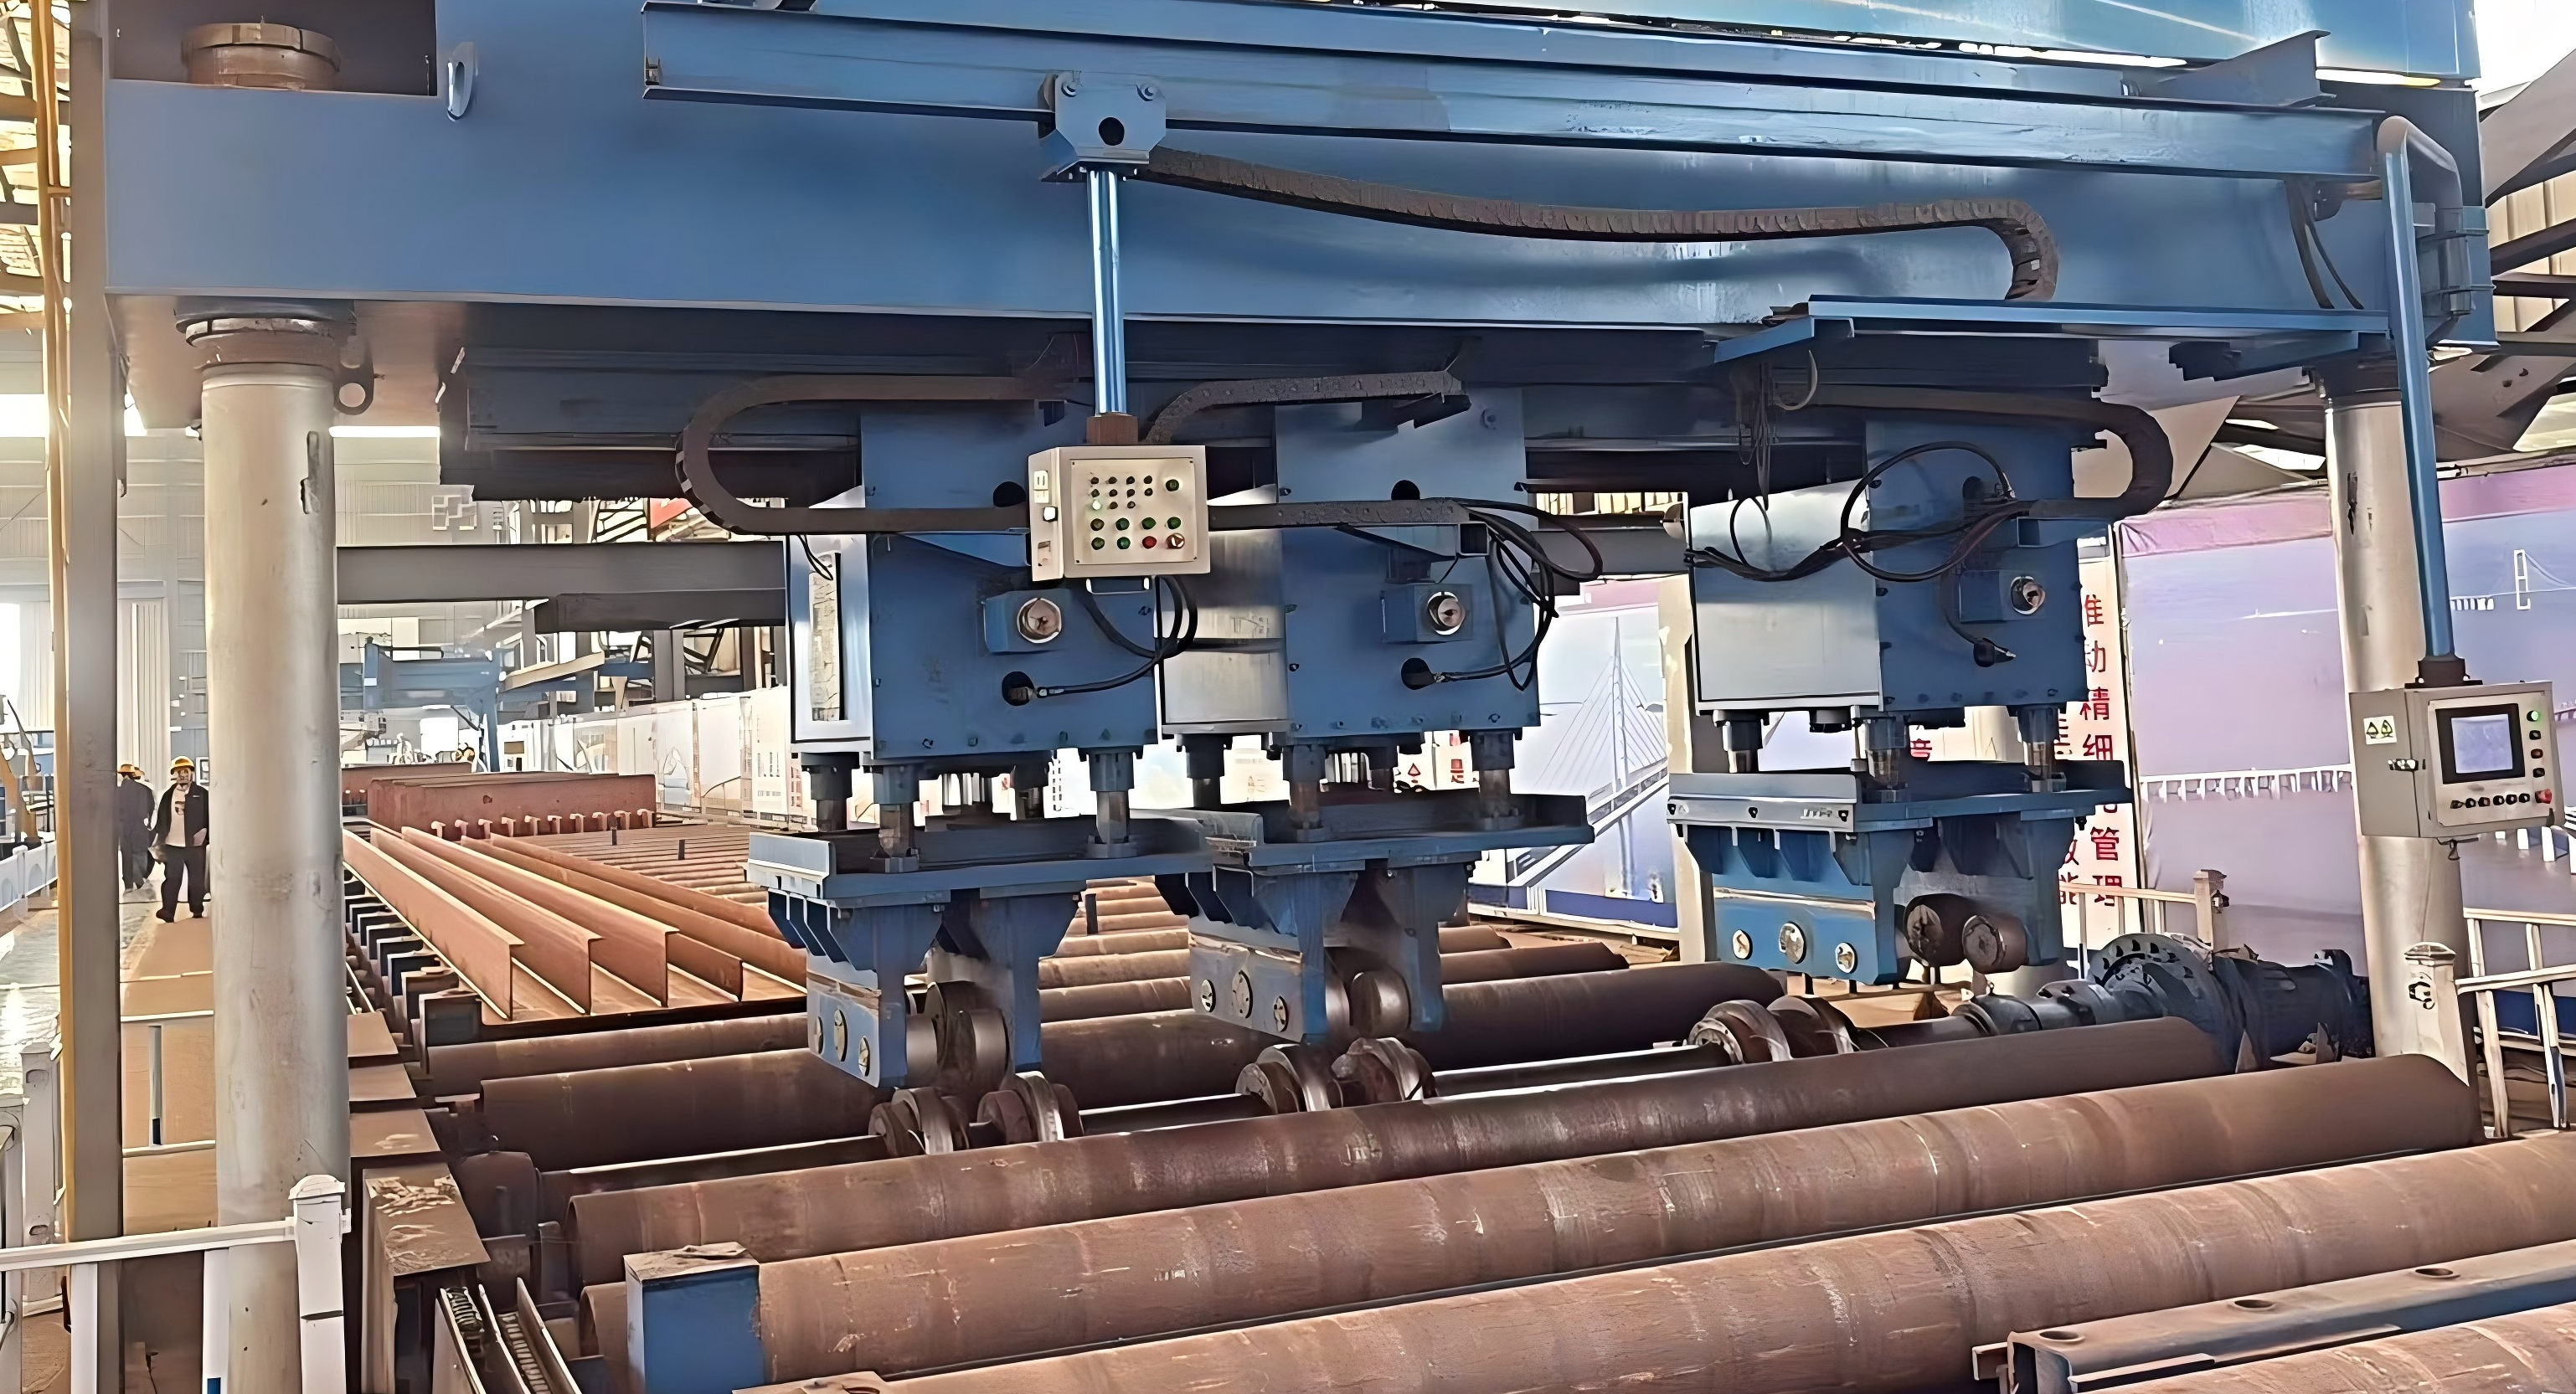
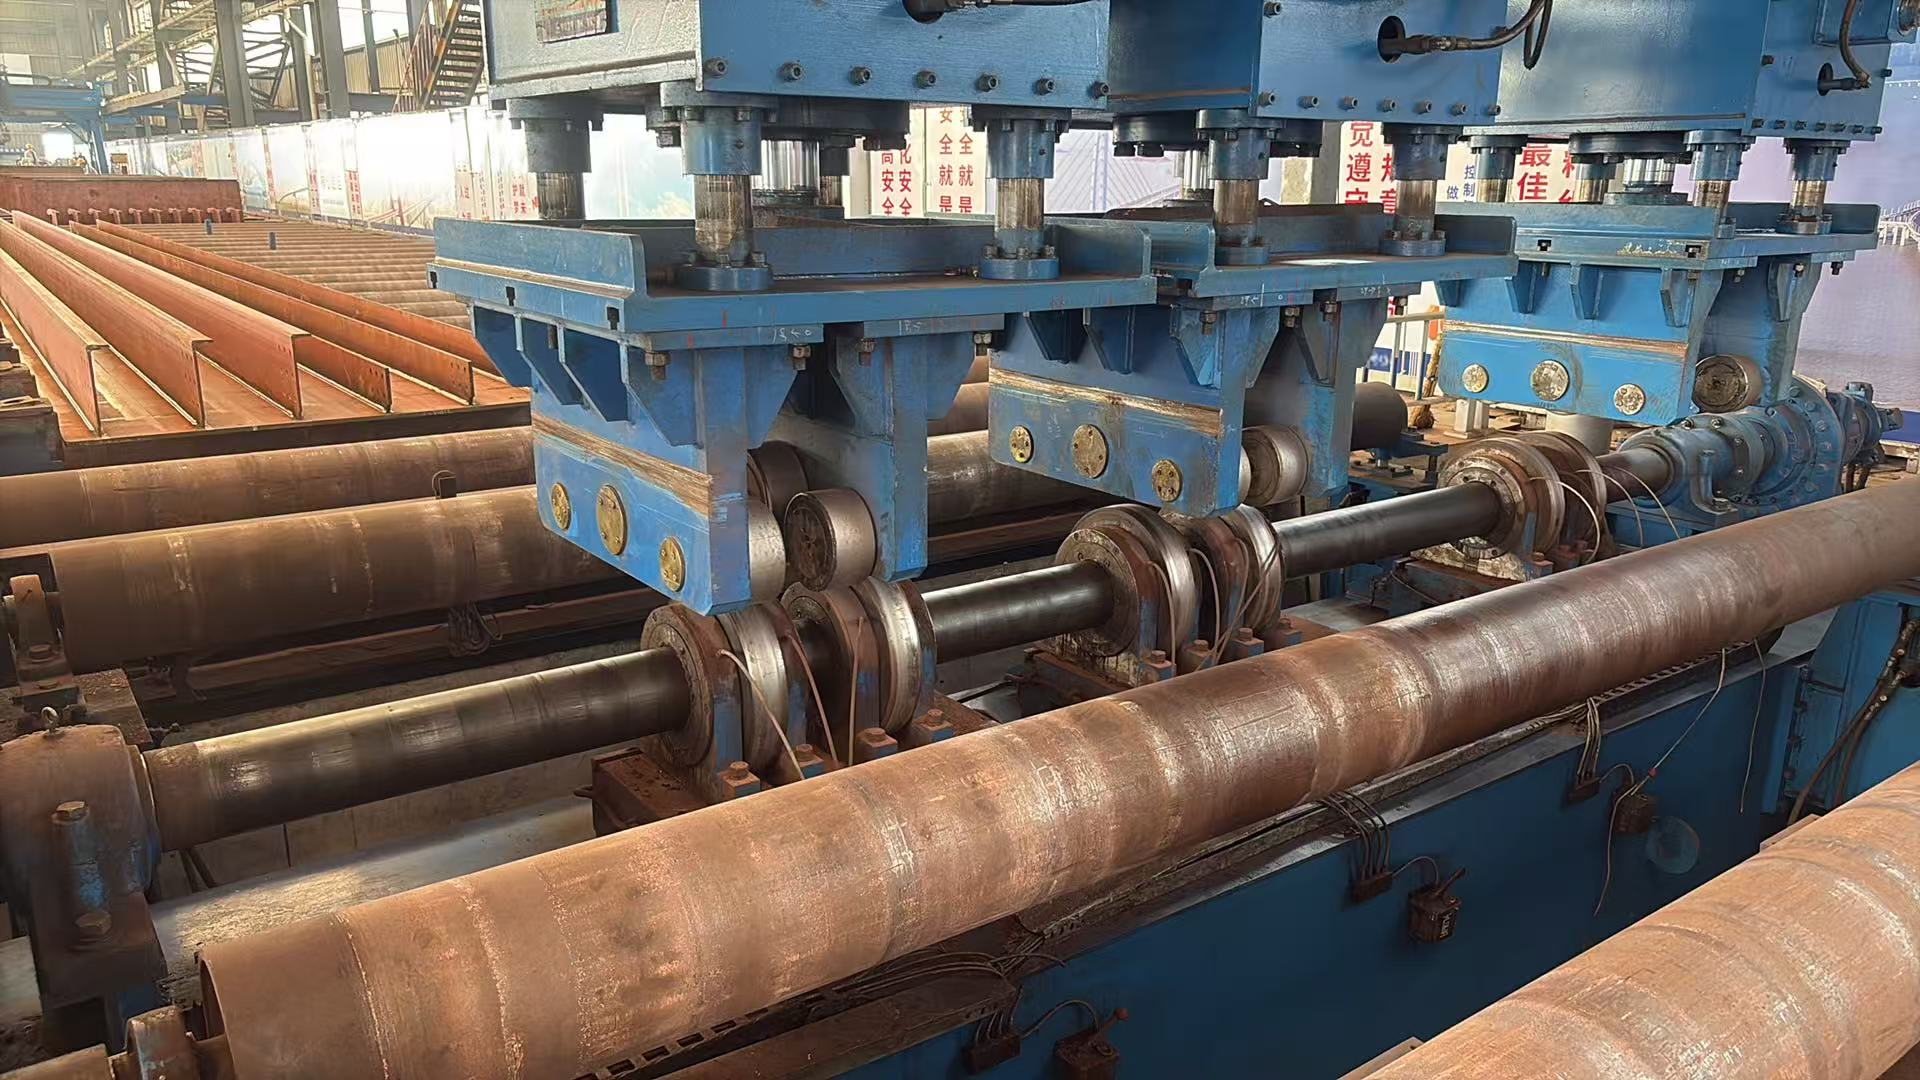
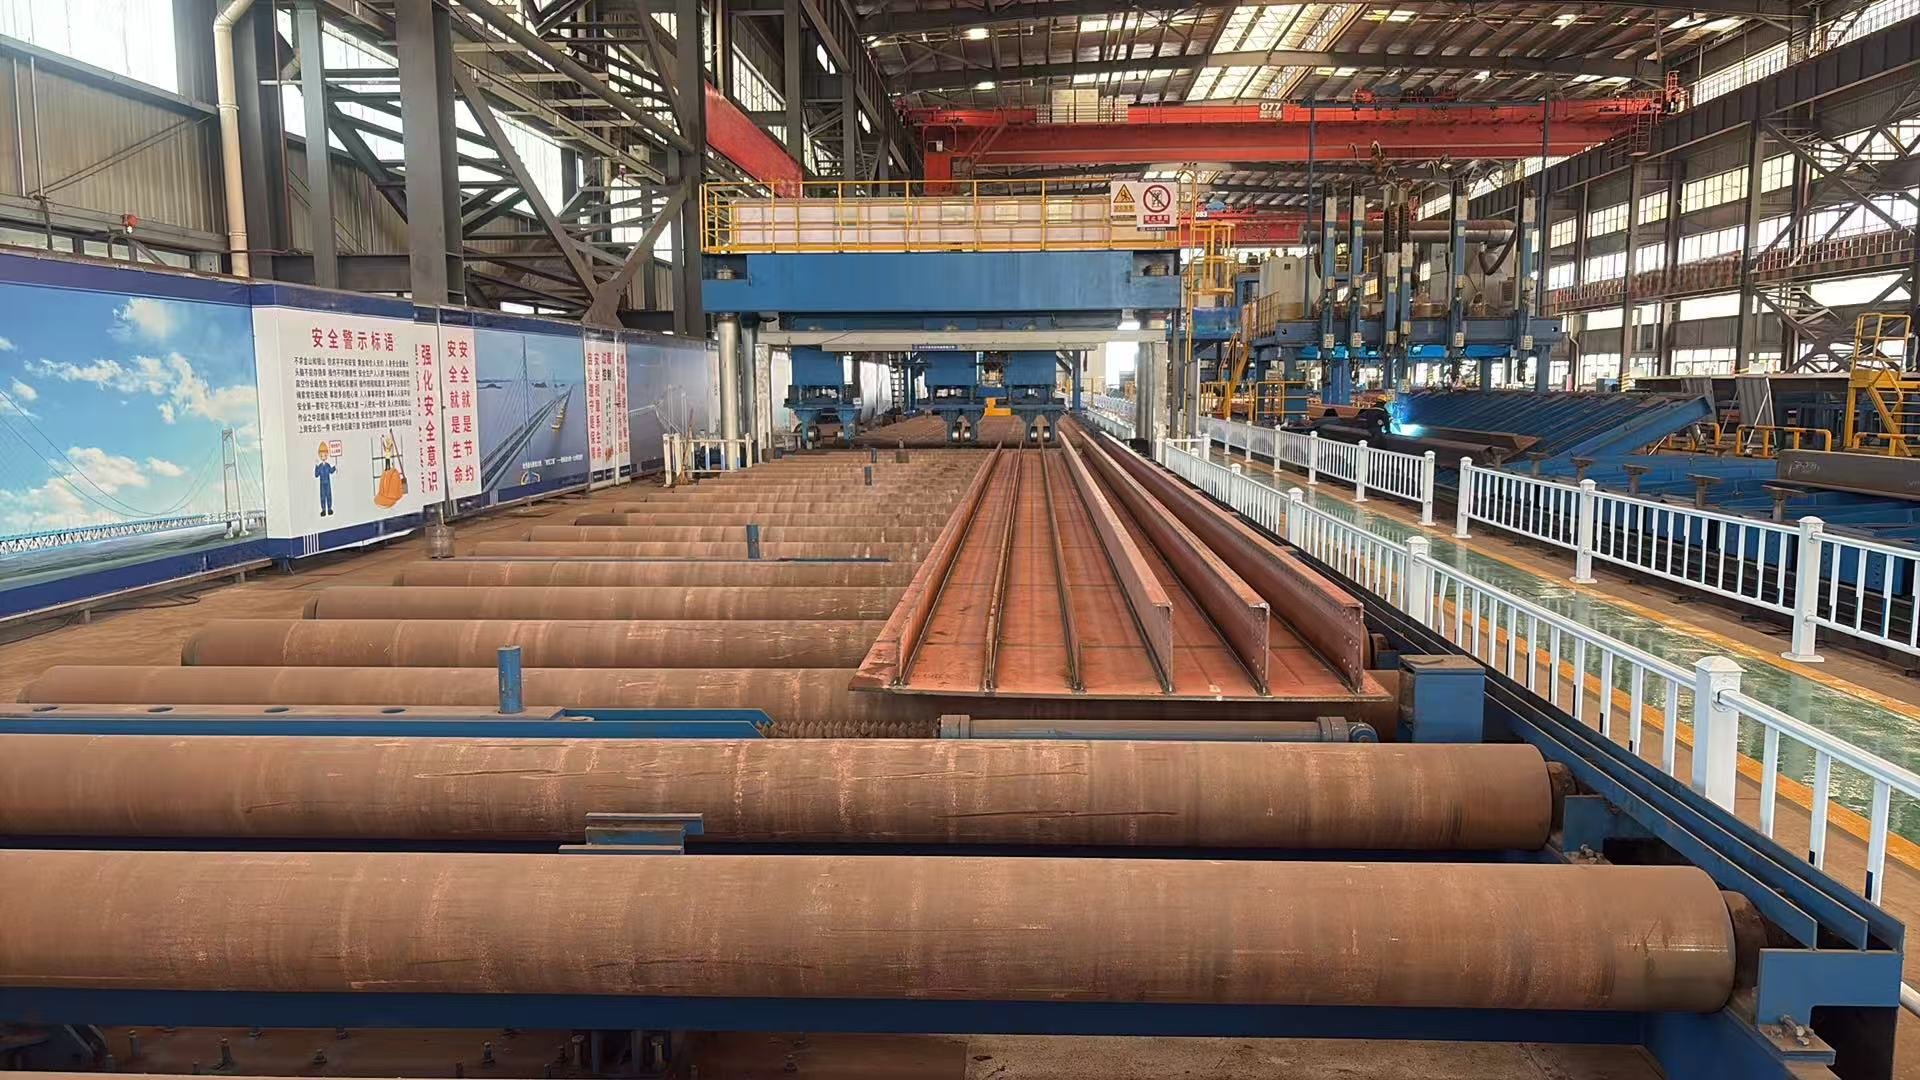
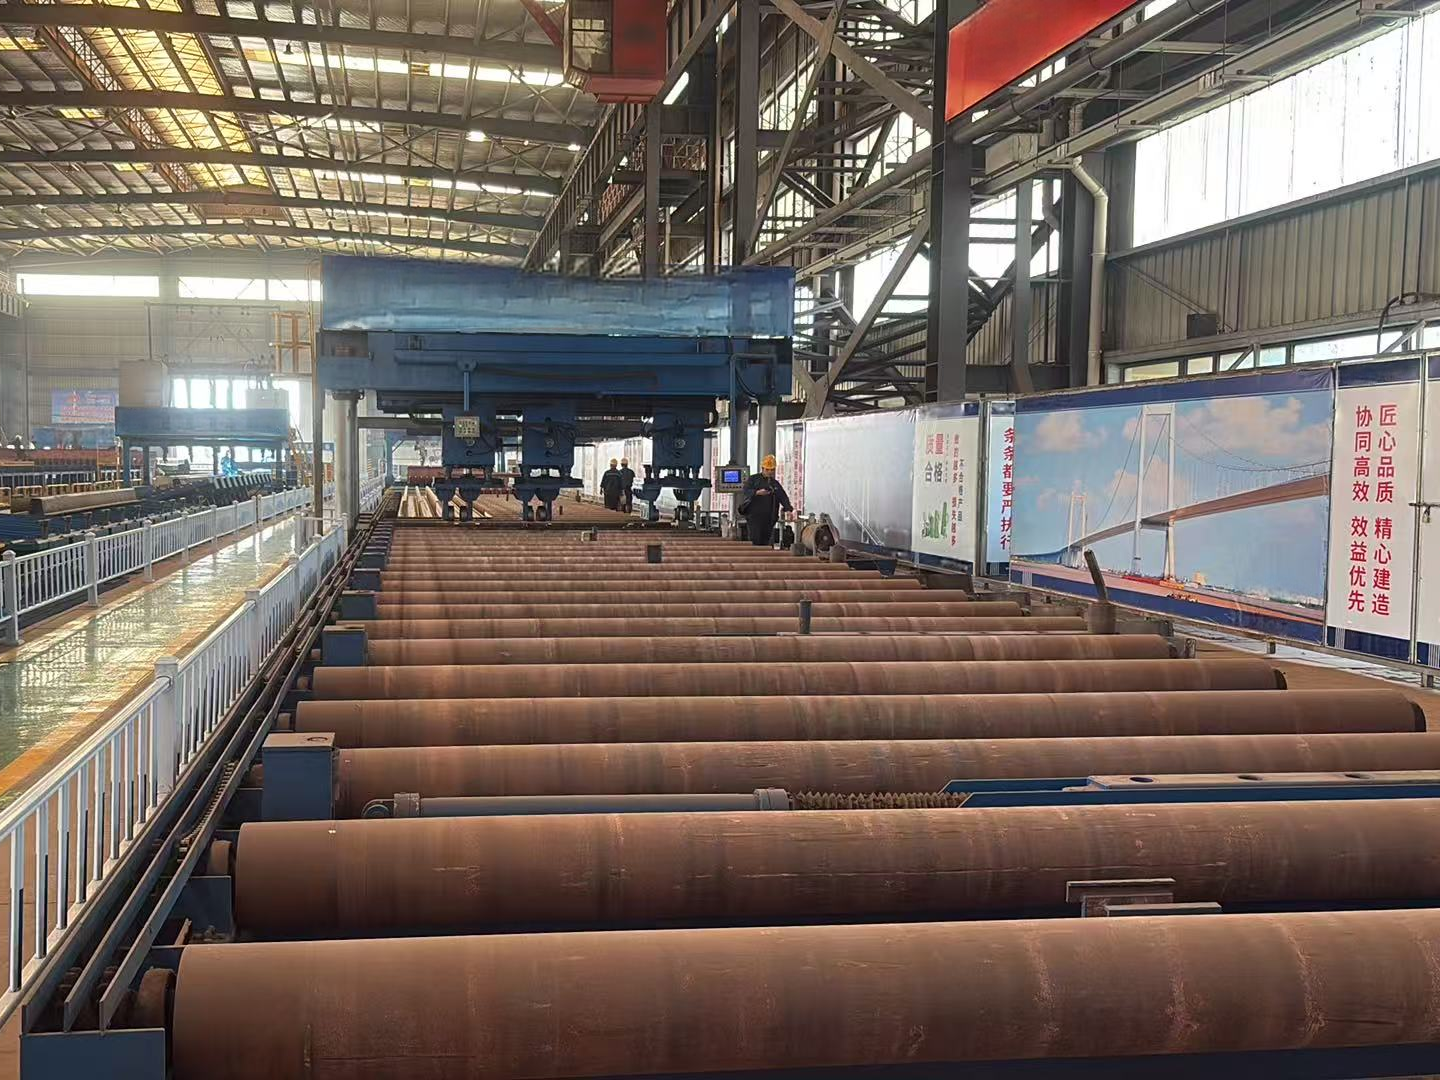
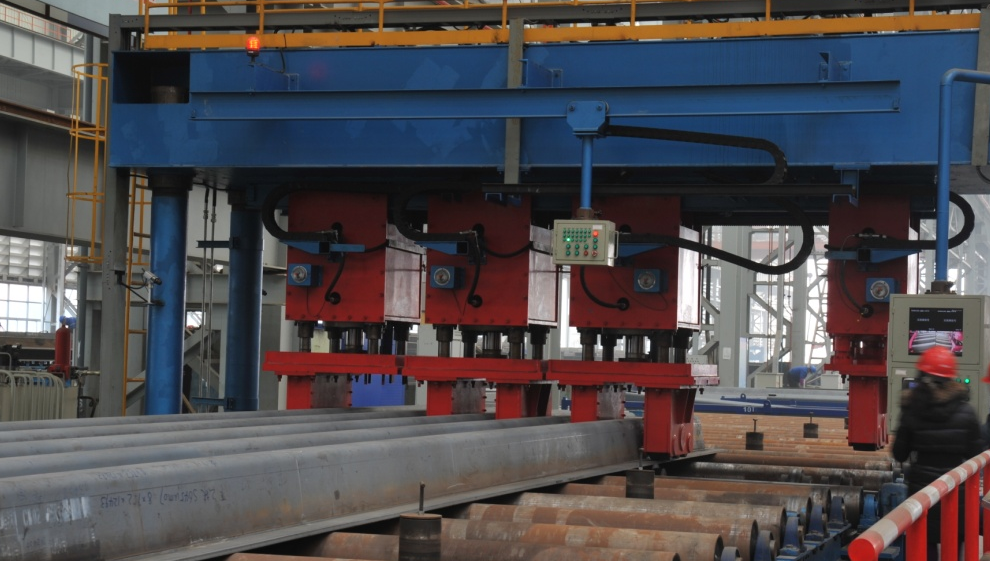
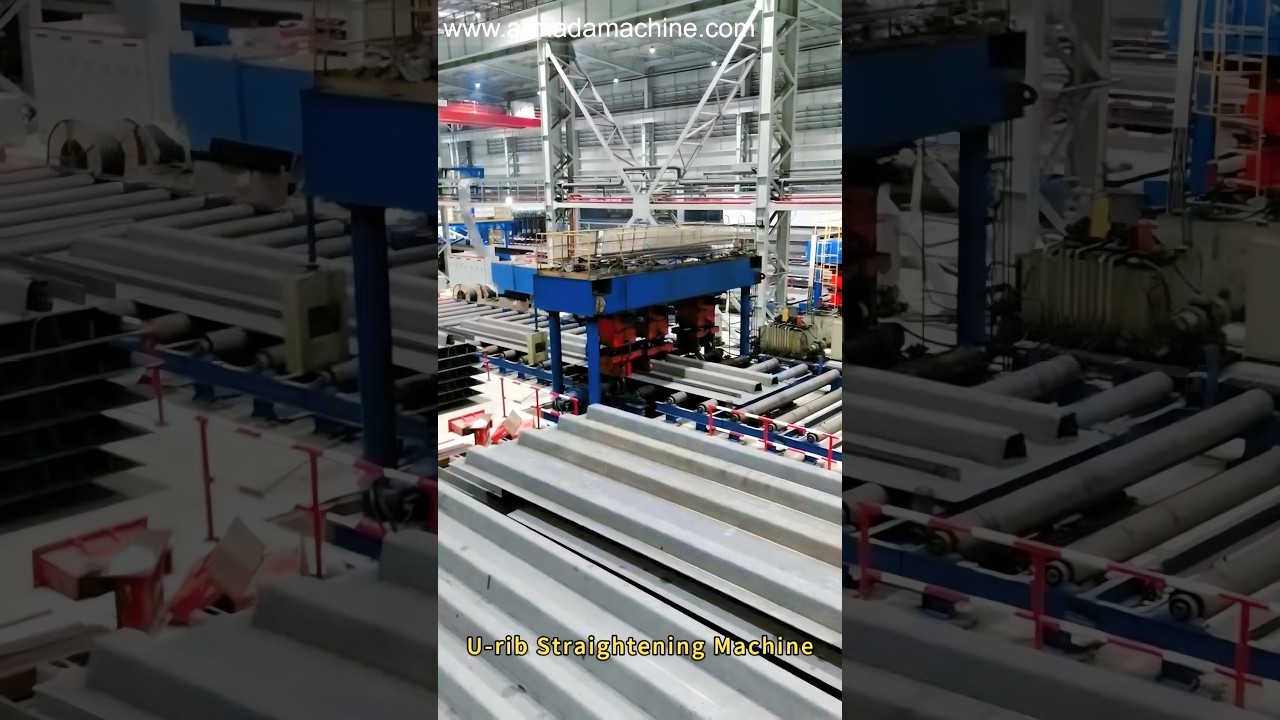
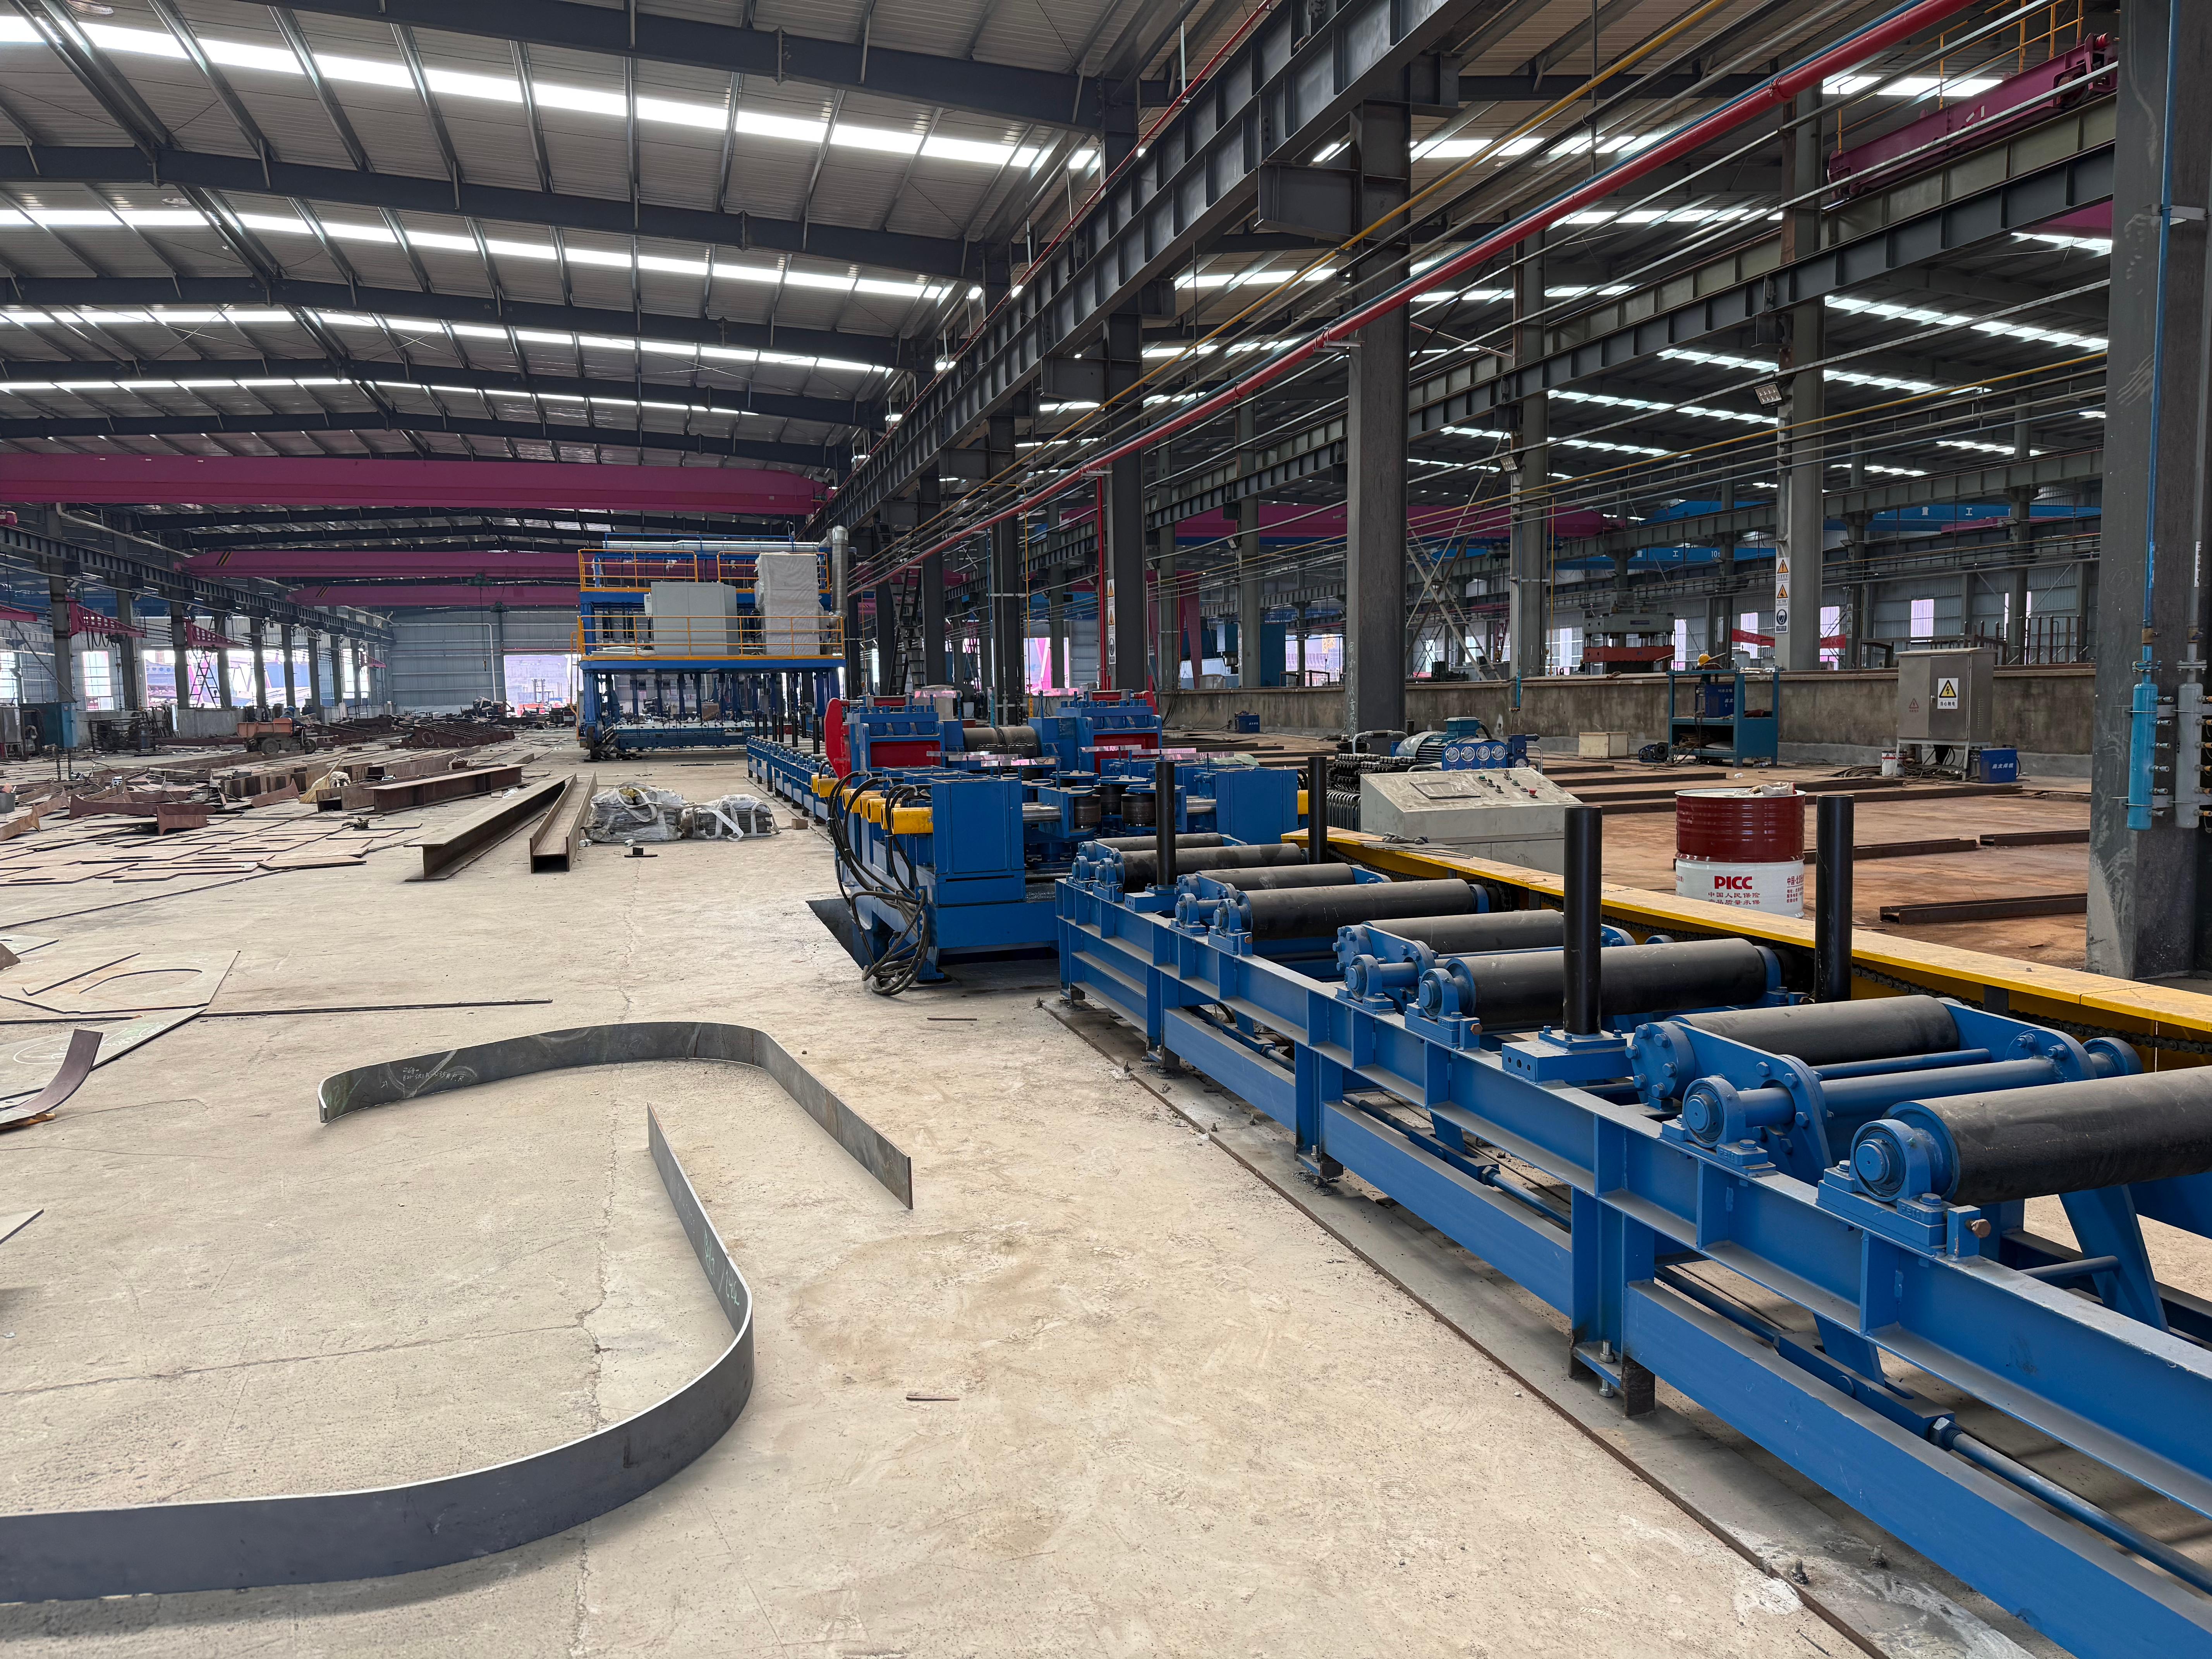
Машина для холодной правки U-образных рёбер
Параметры продукта
1.Введение встанок для холодной правки U-образных рёбер:
1.1 Обзор
В зависимости от расстояния между U-образными рёбрами на листовой секции каждый прижимной правильный ролик автоматически регулирует своё положение. В соответствии с толщиной листовой секции задаются соответствующие параметры процесса правки. Механическая роликовая правка листа сварной секции выполняется по принципу симметричной правки с раздельным воздействием у корней рёбер. По мере продвижения листовой секции сварочные напряжения снимаются. При обратном ходе выполняется симметричная правка у корней в другом наборе зон сварки U-образных рёбер. Таким образом завершается механическая роликовая правка листа секции. Этот метод обеспечивает высокую точность и скорость правки и не повреждает основной материал. В настоящее время это наиболее оптимальное оборудование для послесварочной правки листовых секций с U-образными рёбрами.
2. Технические параметры станка дляхолодной правки U-образных рёбер:
2.1 Краткое описание параметров оборудования
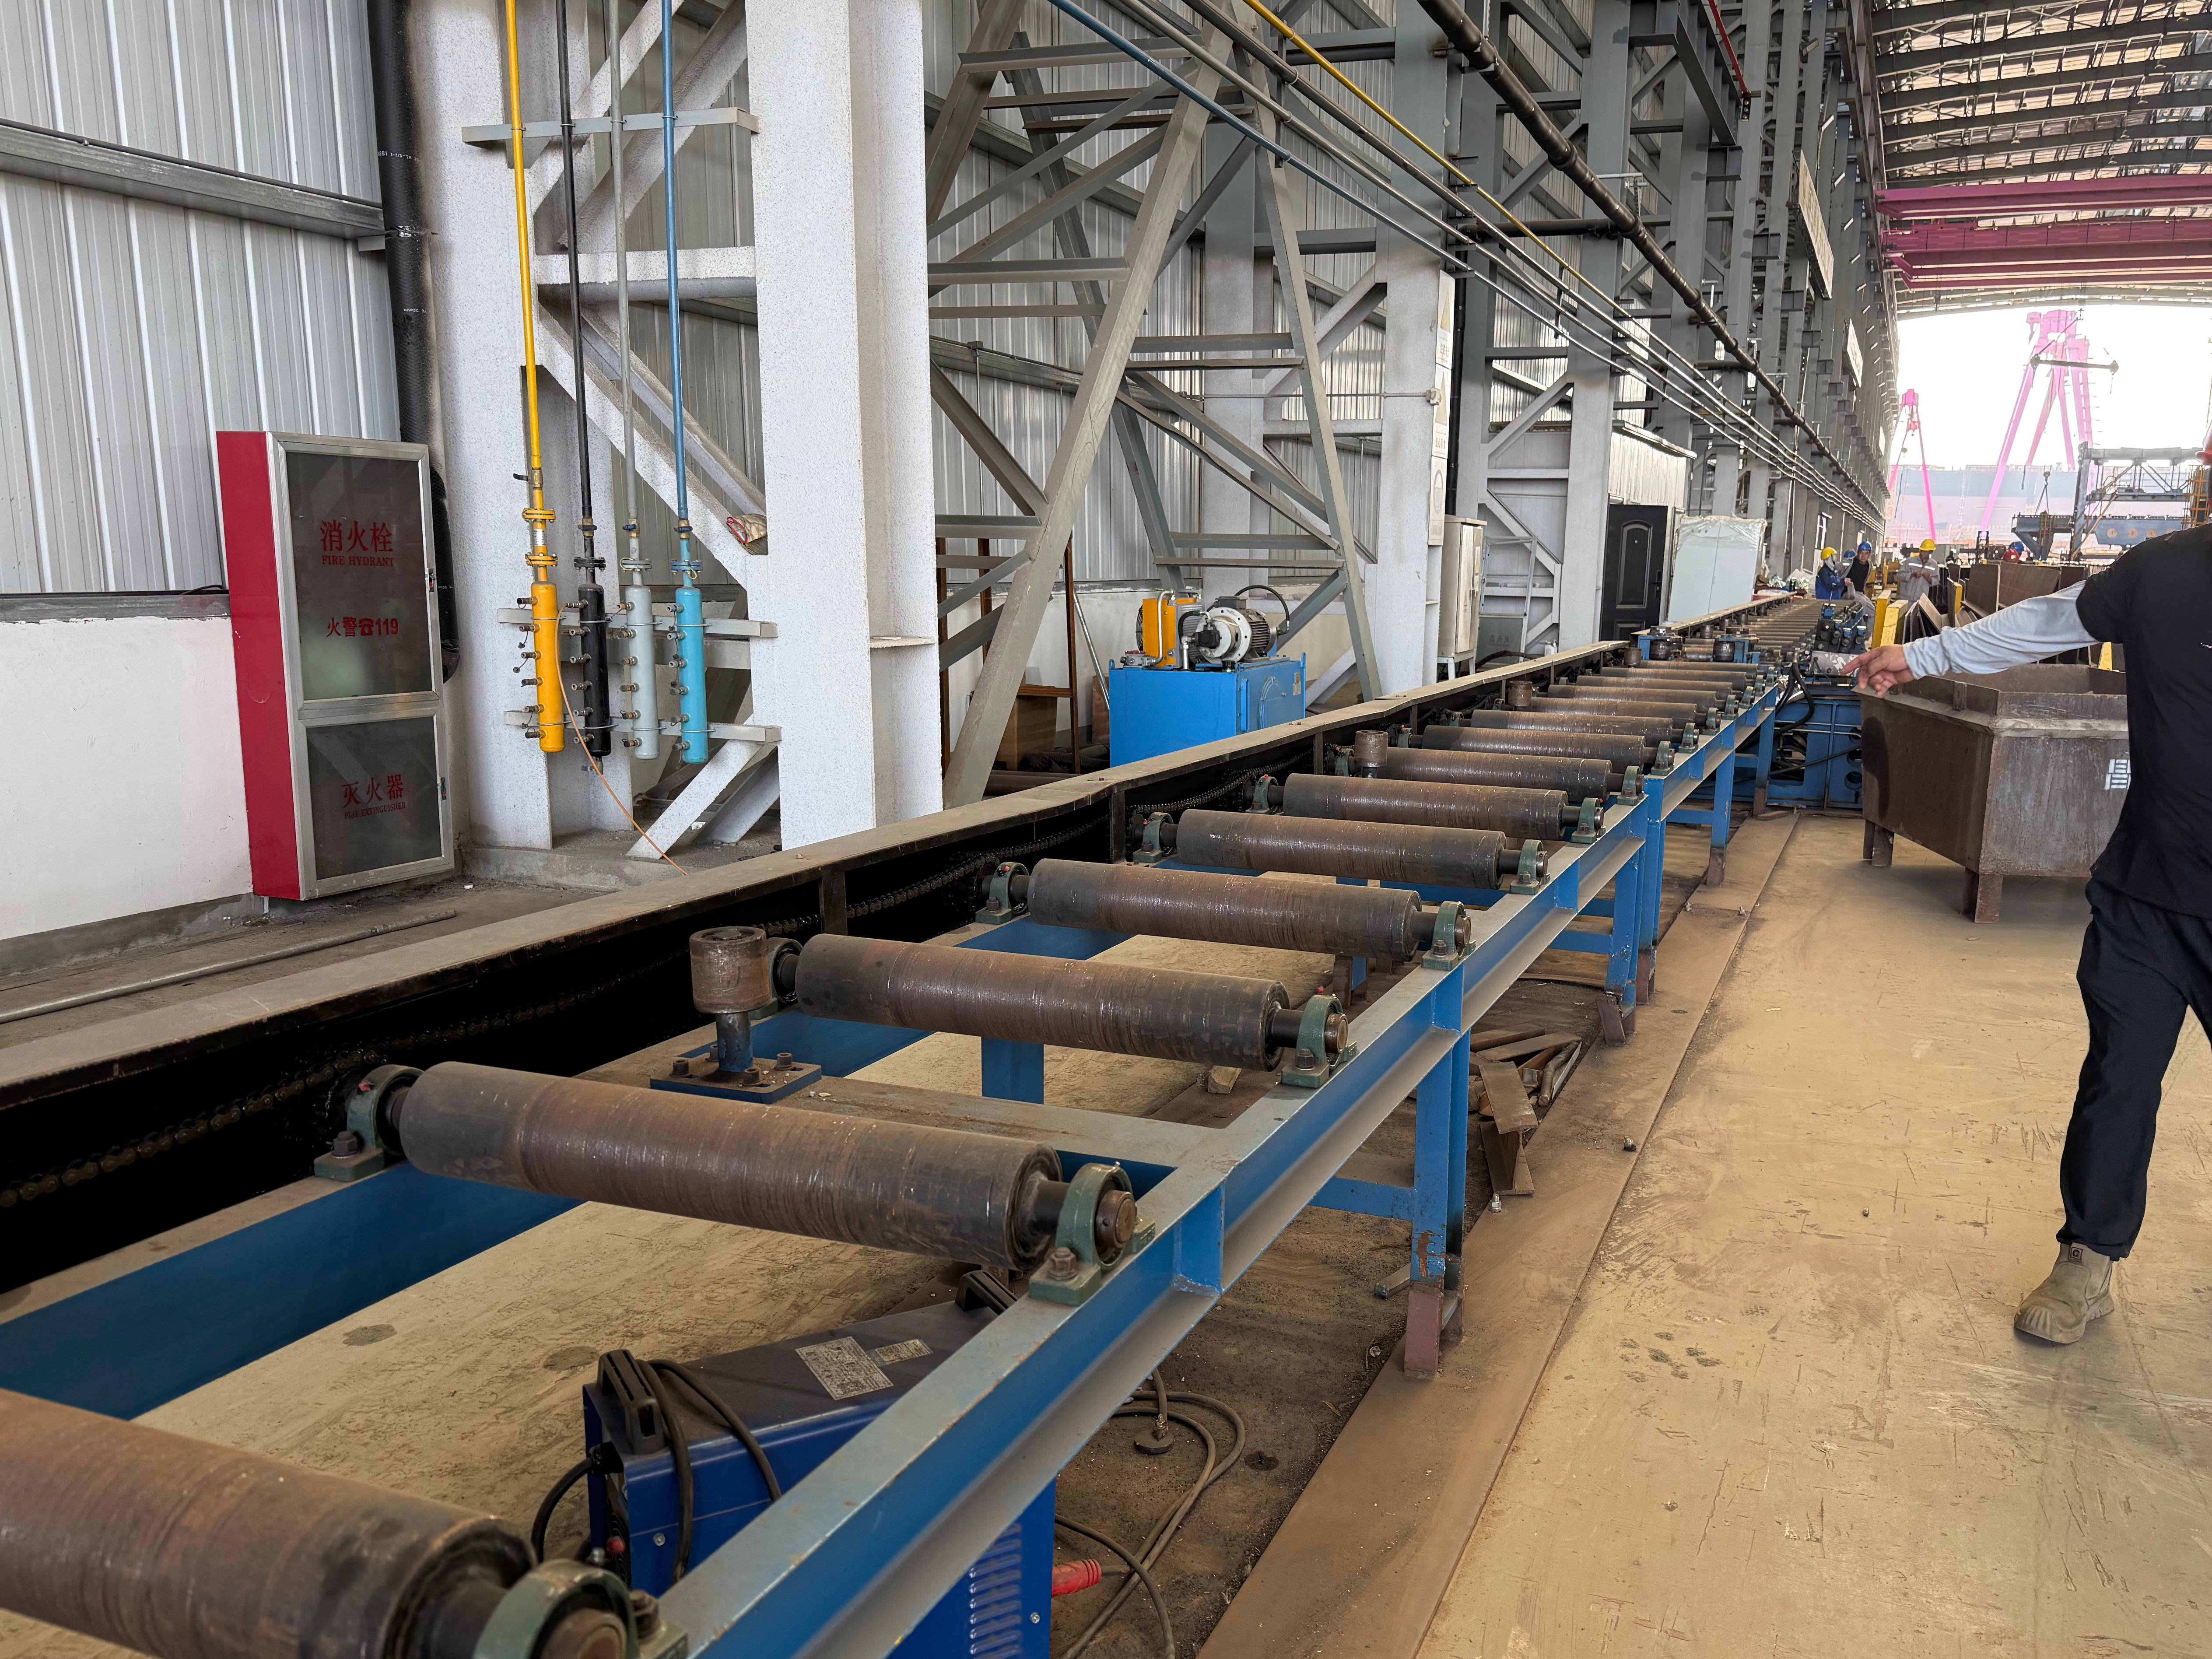
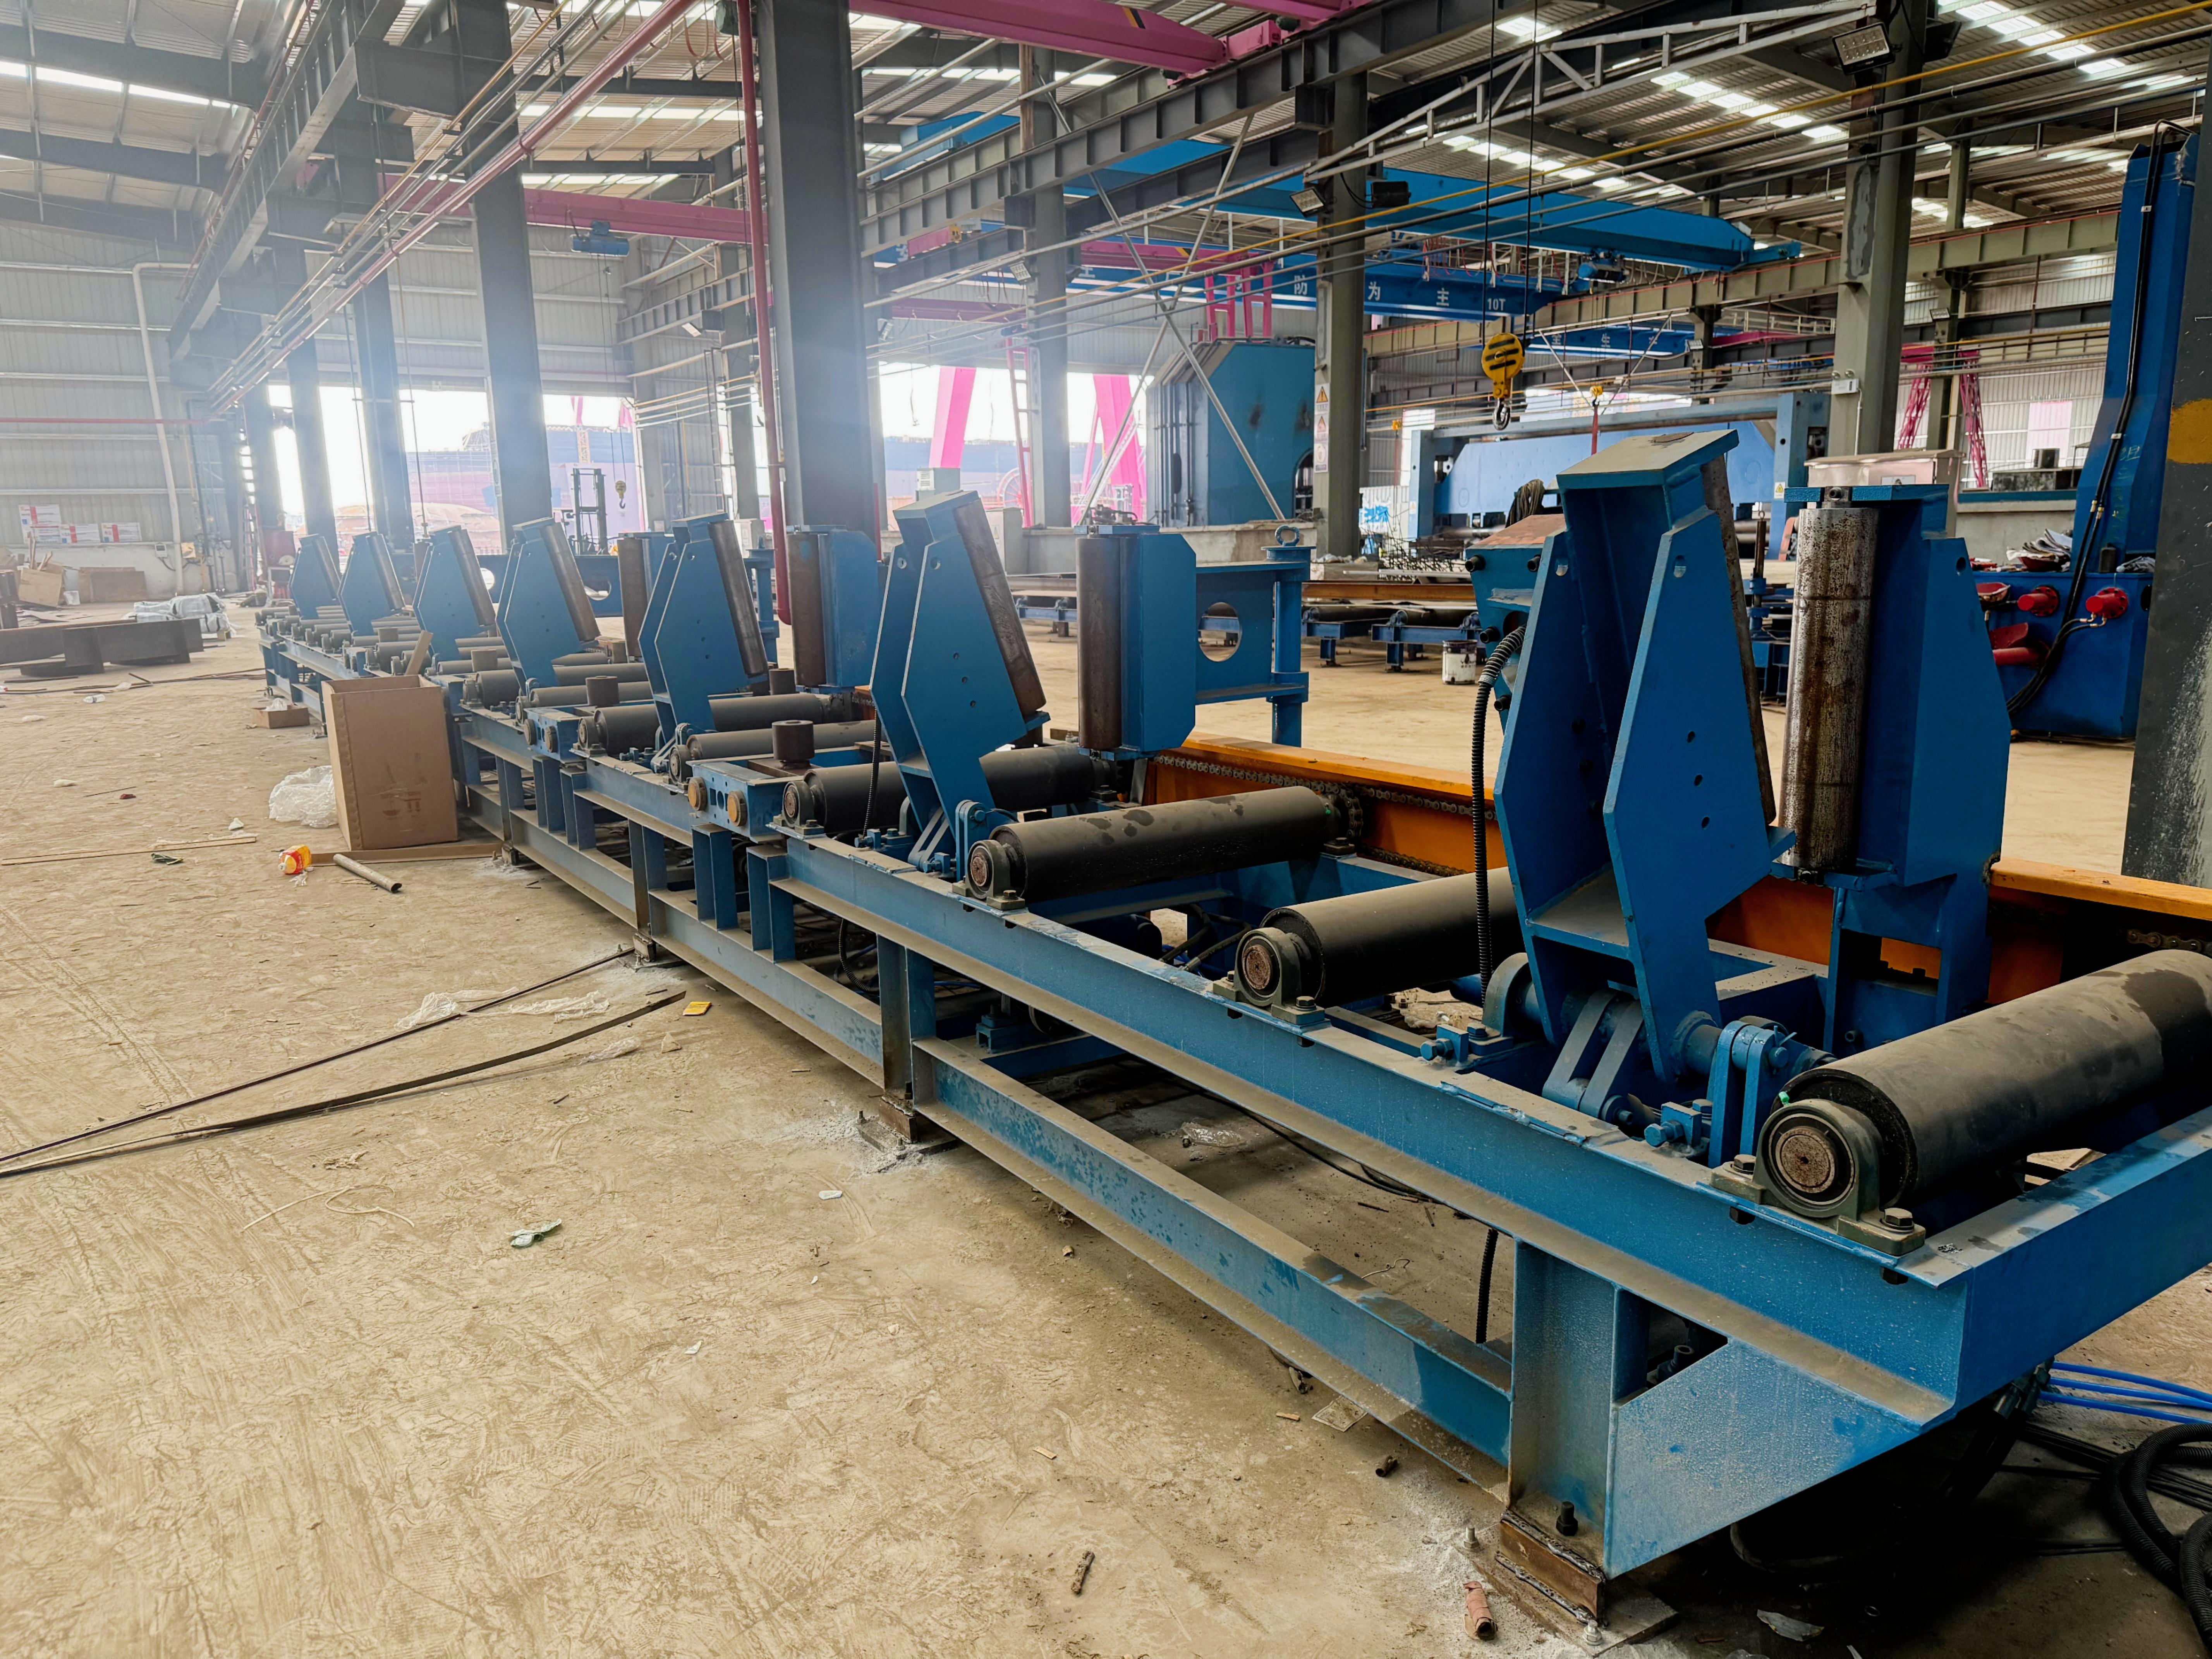
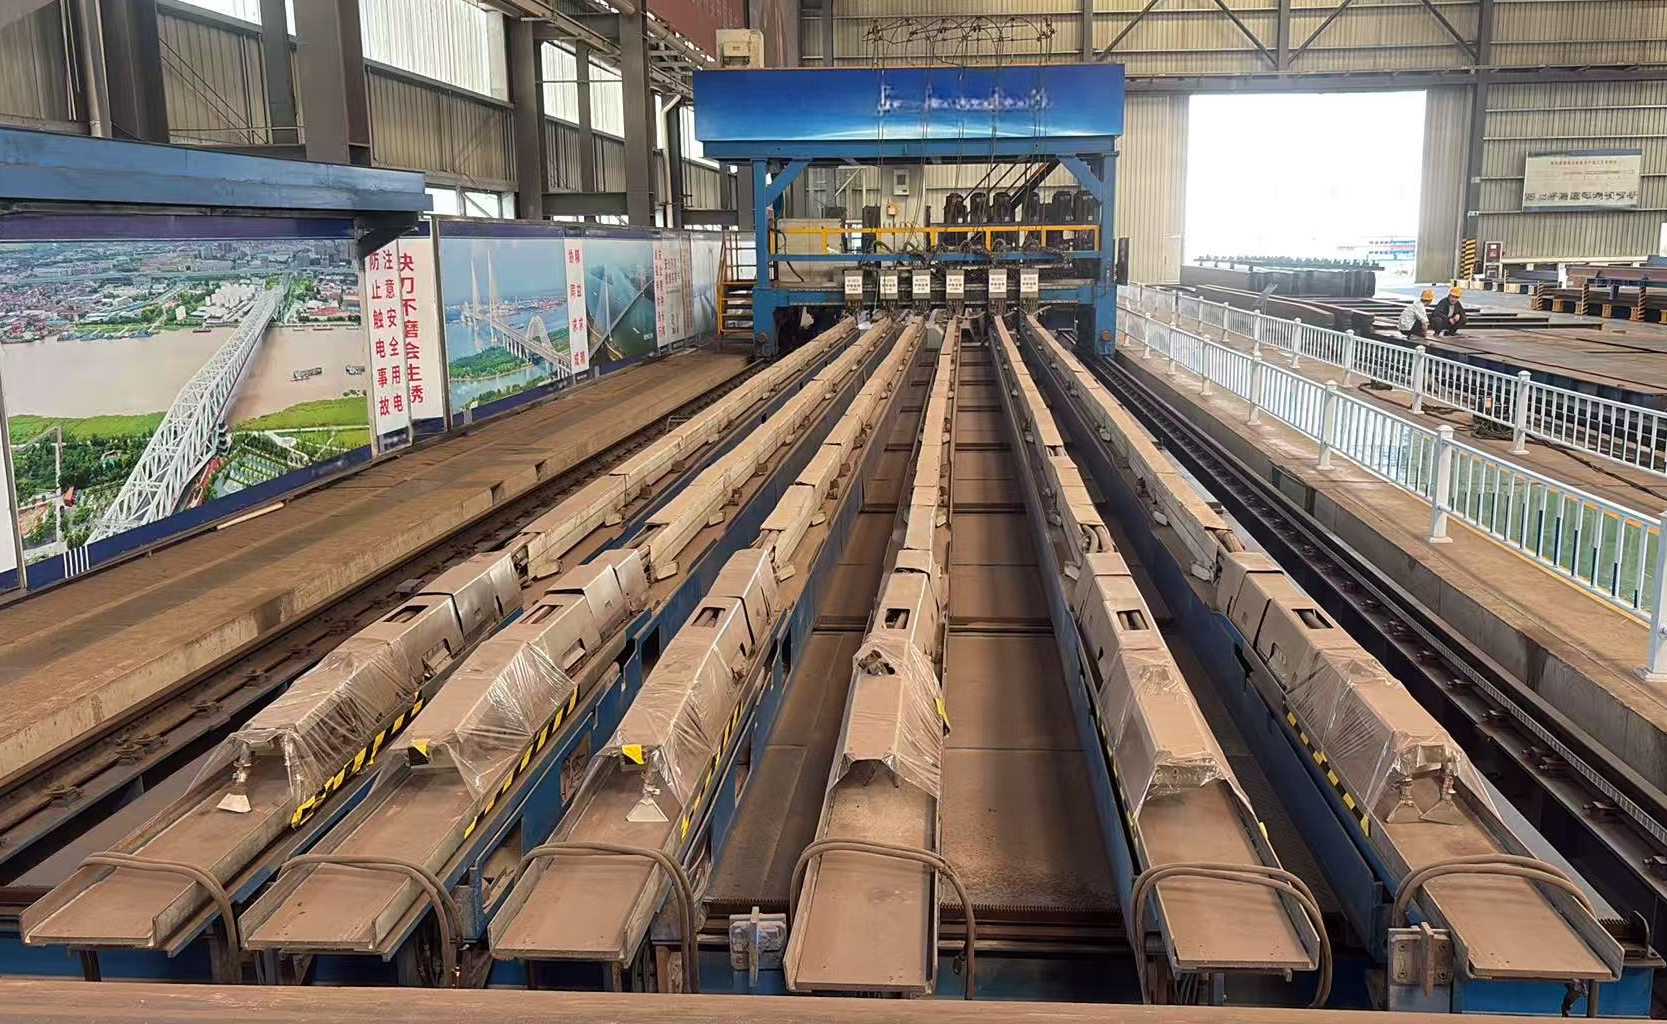
Станок в основном состоит из рамы, роликового конвейера, центрирующего устройства, перемещаемого узла прижимных роликов, редуктора, гидравлических цилиндров, верхних прижимных роликов, нижних приводных роликов, гидравлической системы, электрической системы и других принадлежностей.
U-образная секция подаётся к месту расположения правильных прижимных роликов. В зависимости от расстояния между U-образными рёбрами на листовой секции каждый верхний правильный ролик и нижний приводной ролик автоматически регулируют взаимное положение, формируя зазор для правки. Задаются соответствующие параметры процесса правки. Три гидравлических цилиндра одновременно опускают 6 комплектов правильных роликов (каждым цилиндром можно управлять независимо), создавая необходимую деформацию по обеим сторонам U-образных рёбер листовой секции. Главный приводной ролик принудительно подаёт листовую секцию, завершая её роликовую правку. Нагрузка при правке регистрируется в базе данных.
В этом оборудовании используется трёхступенчатый блок правки под давлением. Правка выполняется симметрично относительно зазора для правки. Снятие напряжений осуществляется за счёт прокатки. Оборудование обеспечивает высокую точность и скорость правки и совершенно не повреждает основной материал.
2.2 Основные технические параметры
3. Особенности станка для холодной правки U-образных рёбер:
3.1Подходящие размеры заготовки:
3.2Состав станка:
3.3 Производство заказчика (включая пробную эксплуатацию):
Сопутствующие товары
 Станок плазменной резки с ЧПУ GZ-6000Станок газовой резки с ЧПУ типа GZ объединяет технологии ЧПУ, прецизионной механической передачи и кислородно-газовой резки. Этот высокоэффективный, высокоточный и надежный станок термической резки способен вырезать на плоскости X-Y различные формы, включая прямые линии, дуги и комбинированные некруговые кривые. Состоит из системы управления, системы привода и шкафа управления, прост в эксплуатации и обслуживании. Широко применяется на заводах металлоконструкций, в судостроении, строительстве, тяжелом машиностроении, производстве котлов, нефтехимической и локомотивной промышленности.
 Станок для снятия фаски с полок тавровых балокЭтот станок использует принцип прокатки для эффективного формирования закруглённых кромок на заготовках. Он заменяет традиционную ручную зачистку заусенцев и снятие фаски, обеспечивая равномерные закруглённые кромки с хорошим качеством поверхности и высокой производительностью при одновременном снижении трудоёмкости. Прокатка кромок значительно снижает концентрацию напряжений на кромках листа. Это улучшает сварку листов, антикоррозионную обработку и предотвращает отслаивание краски. Подходит как для массового, так и для мелкосерийного производства и является идеальным сопутствующим оборудованием для снятия фаски с судовых листов.
 Станок для сборки Т-образных балокЭтот станок для сборки Т-образных профилей выполняет позиционирование полки и стенки в два этапа. Он оснащен предварительным центрирующим позиционированием, односторонним позиционированием с гидравлическим плавающим зажимом и подъемным колесом для неровных листов. Оснащенный приводом переменного тока с частотным регулированием, он обеспечивает плотное прилегание заготовок и стабильную работу.
 Сварочный станок для тавровых балокЭтот портальный сварочный станок выполняет автоматическую сварку предварительно сформированной тавровой стали. Он оснащен сервоуправляемой автоматической сварочной консолью с отслеживанием шва и порталом с линейным перемещением. Оборудованный системой очистки сварочных дымов и усиленной сварочной платформой с гидравлическими зажимными и противоопрокидывающими устройствами, он контролирует сварочную деформацию и обеспечивает безопасность эксплуатации.
 Станок для правки тавровых балокДанный станок использует принципы штамповой правки и механической обратной деформации для устранения деформации выгиба вверх и снятия остаточных напряжений тавровых профилей, отличаясь высокой точностью и эффективностью. Он подходит как для серийного, так и для мелкосерийного производства и является идеальным вспомогательным оборудованием для изготовления судовых тавровых профилей.
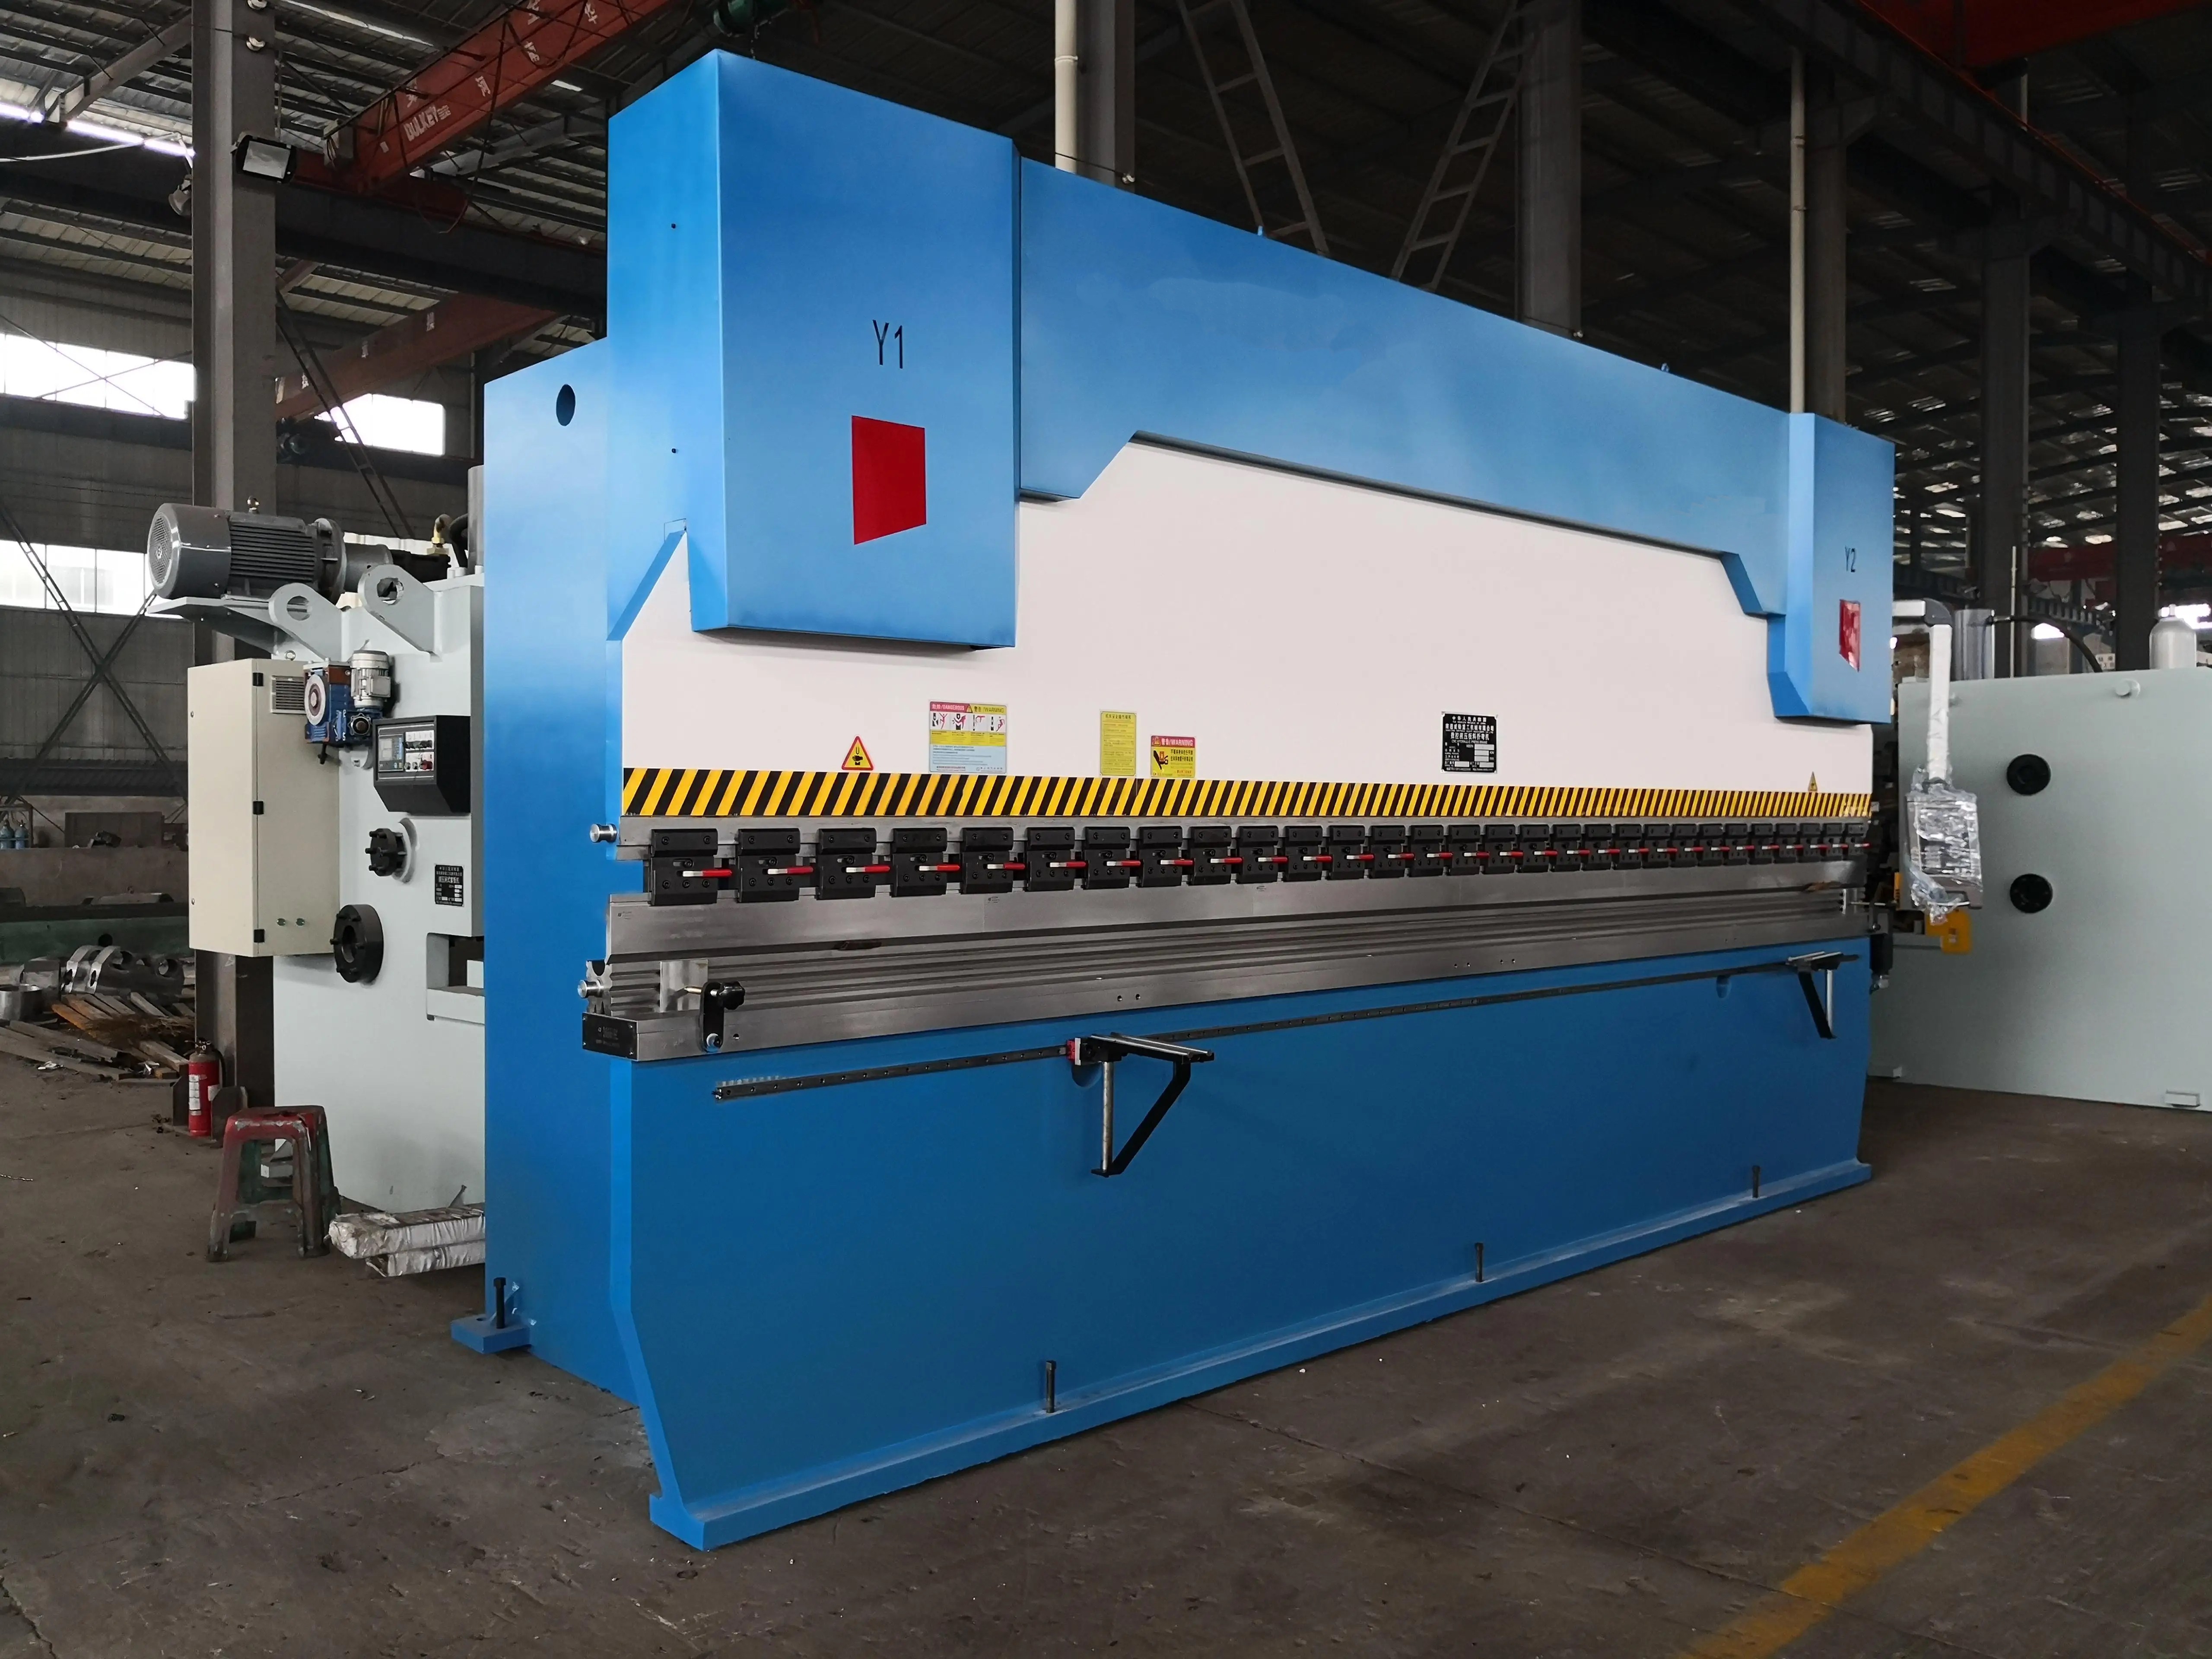
Станция правки тавровых профилей состоит из станка для правки тавровых балок и переднего и заднего рольгангов с плавающими роликами. Правильный станок устраняет деформации угла панели, выгиба вверх и бокового изгиба, а рольганги с плавающими роликами обеспечивают стабильную транспортировку заготовки в процессе правки. Листогибочный пресс для U-образных реберСпециальный листогибочный пресс с ЧПУ для формовки U-образных ребер мостов. Доступна синхронизация двух станков. Многоязычная система ЧПУ, гидравлическая система с пропорциональными клапанами, автоматическая механическая компенсация прогиба, европейский стандарт безопасности. Идеально подходит для производства U-образных ребер жесткости стальных коробчатых балок.
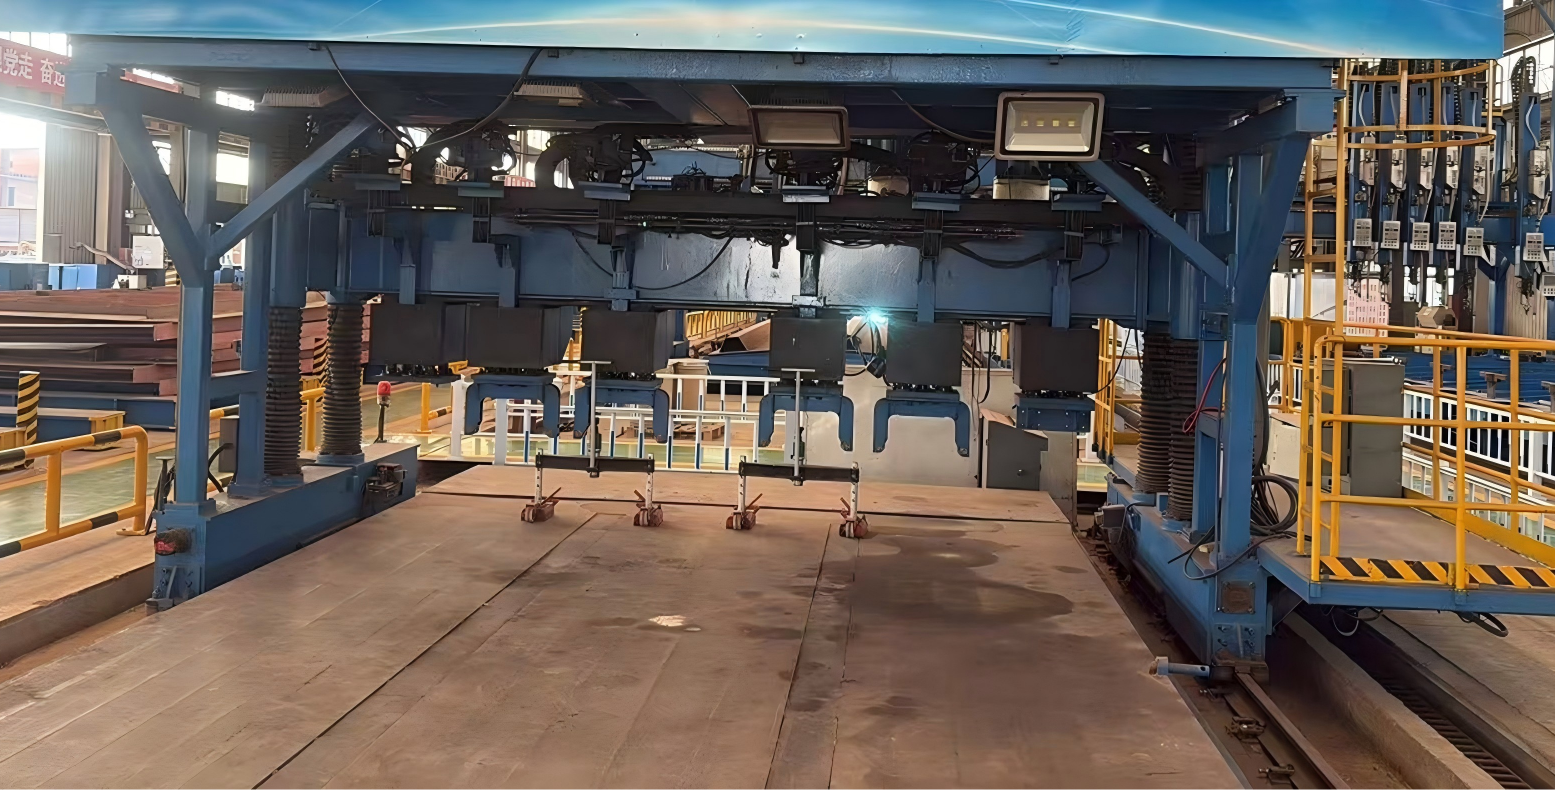
 Станок для сборки U-образных реберСборочный станок для U‑ребер предназначен для плотного прижатия U‑ребер к базовым плитам, обеспечивая точное выравнивание и устранение зазоров в местах сопряжения. На соединениях шести U‑ребер и базовых плит можно выполнять ручное позиционирование и прихваточную сварку. Станок включает передвижную раму, ходовые рельсы, интегрированный модуль прижима U‑ребер, гидравлическую систему и систему ручной сварки.
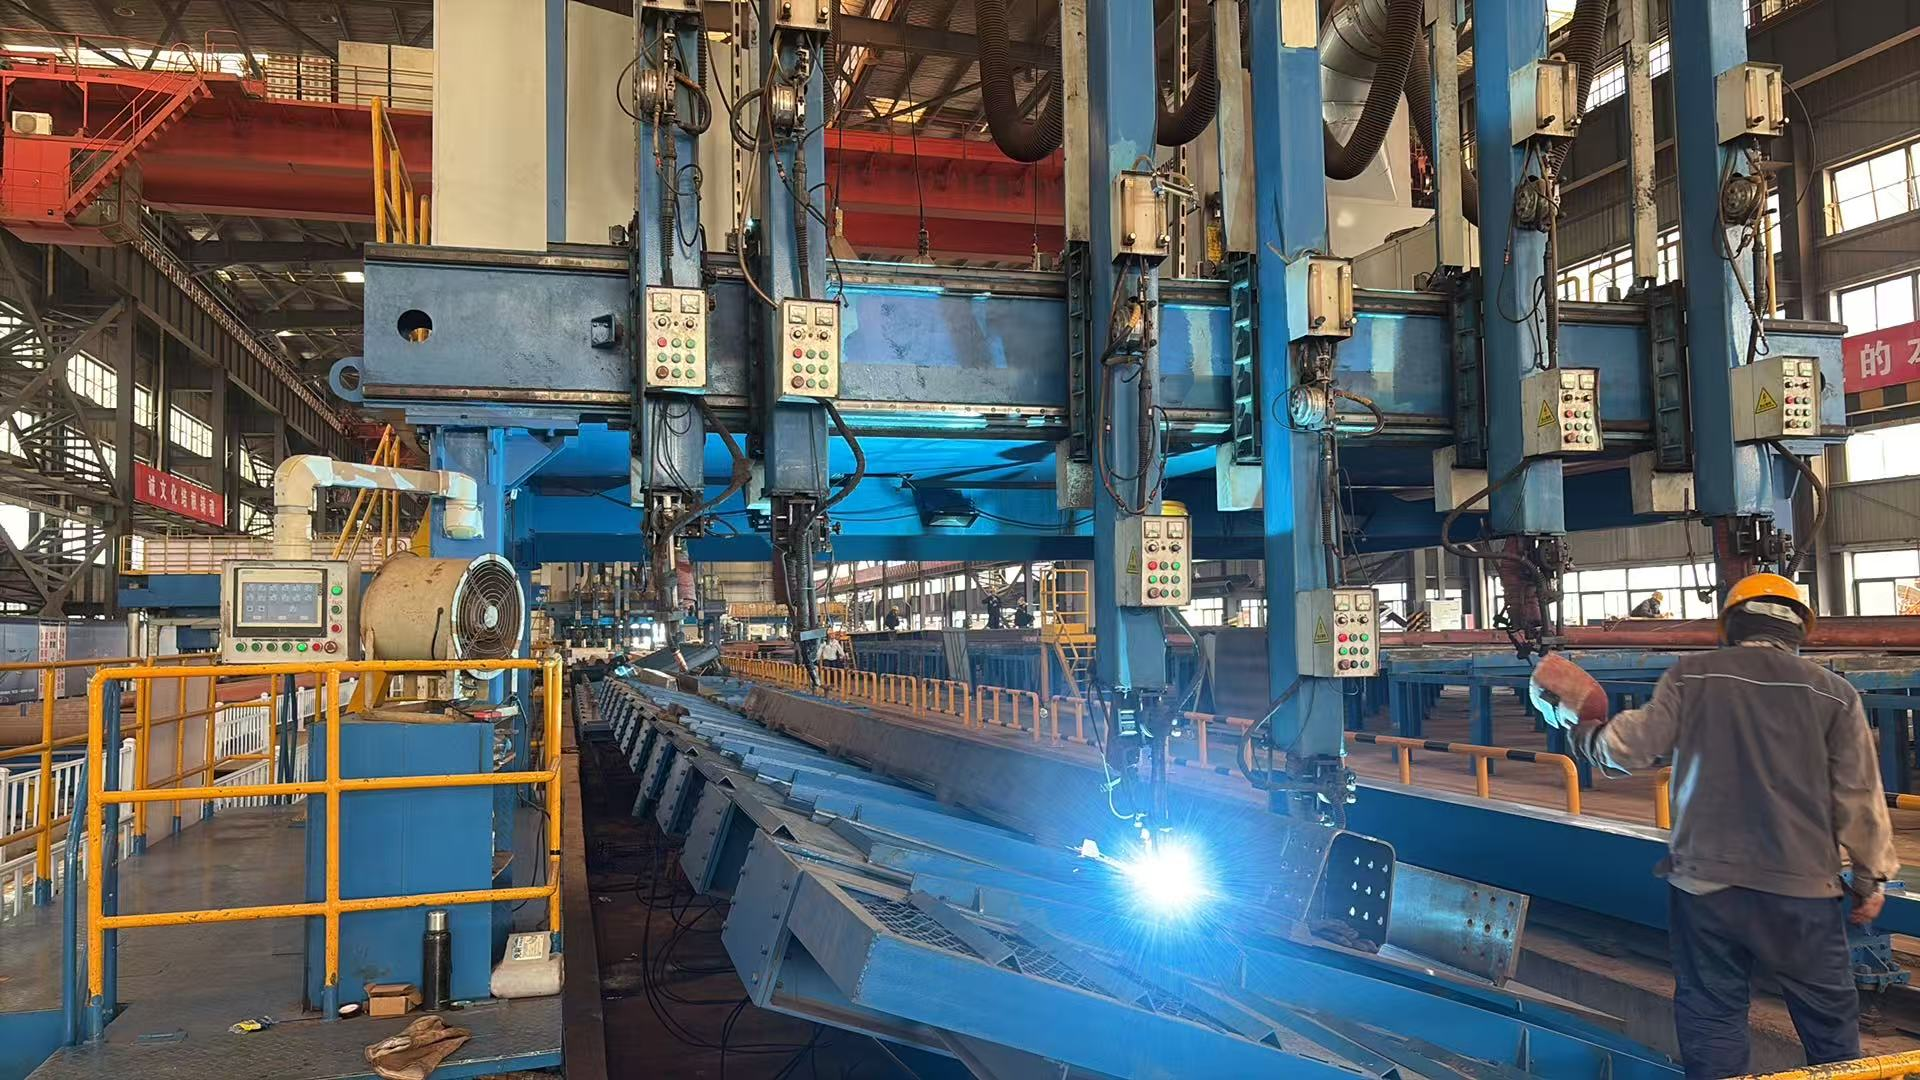
 Сварочный аппарат для наружной сварки U-образных реберЭтот портальный сварочный аппарат для наружной сварки U-образных ребер выполняет одновременную угловую сварку в среде защитного газа нескольких U-образных ребер с опорными плитами. Оснащенный двусторонним приводом, 6 комплектами систем слежения за сварным швом, наклонной подъемной балкой (0~±38°), управлением PLC и централизованной цифровой регулировкой параметров сварки, он обеспечивает высокую производительность при компактной конструкции и простоте эксплуатации.
 Установка для сварки внутренних швов U-образных рёберСистема состоит главным образом из 6 комплектов автоматических сварочных манипуляторов для сварки внутренних швов U-образных рёбер и 1 портальной сварочной рамы (включая 12 сварочных аппаратов, систему подачи газа, систему электропитания, систему подачи проволоки, систему электрического управления, 6 регулируемых направляющих для перемещения сварочных манипуляторов, 1 гидравлическую систему автоматического центрирования, зажима и позиционирования узла стальной плиты и 1 программную систему).