— —
Навигация



Отправьте нам сообщение
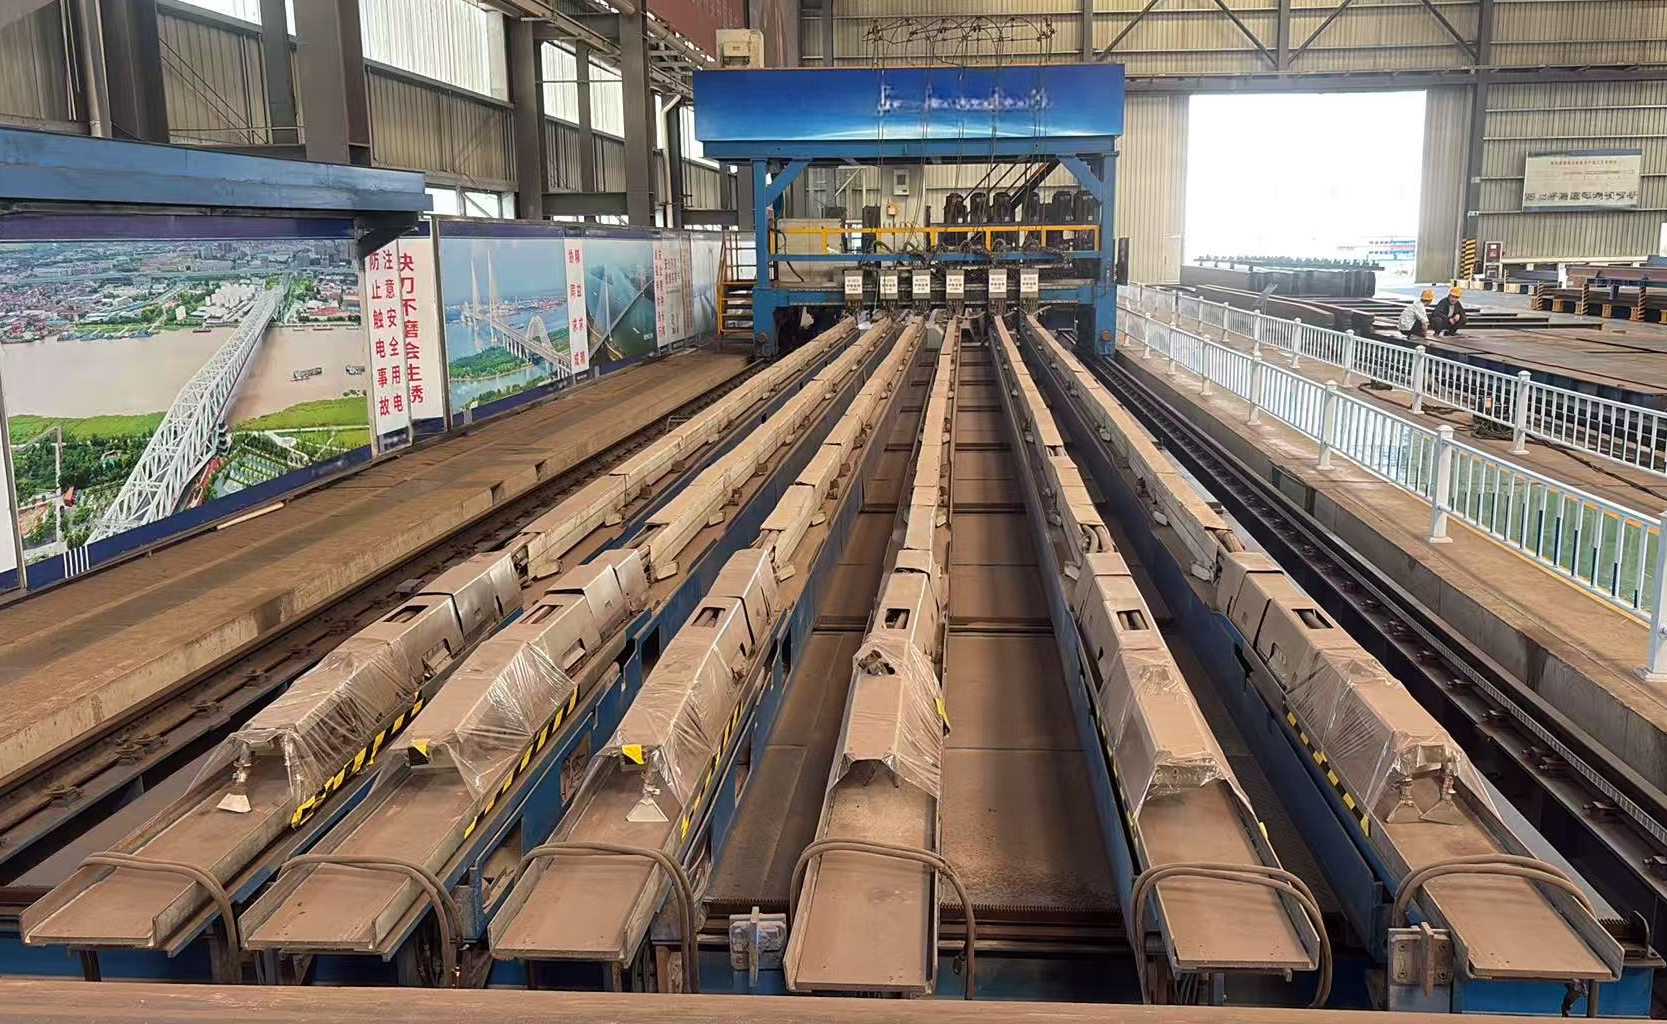
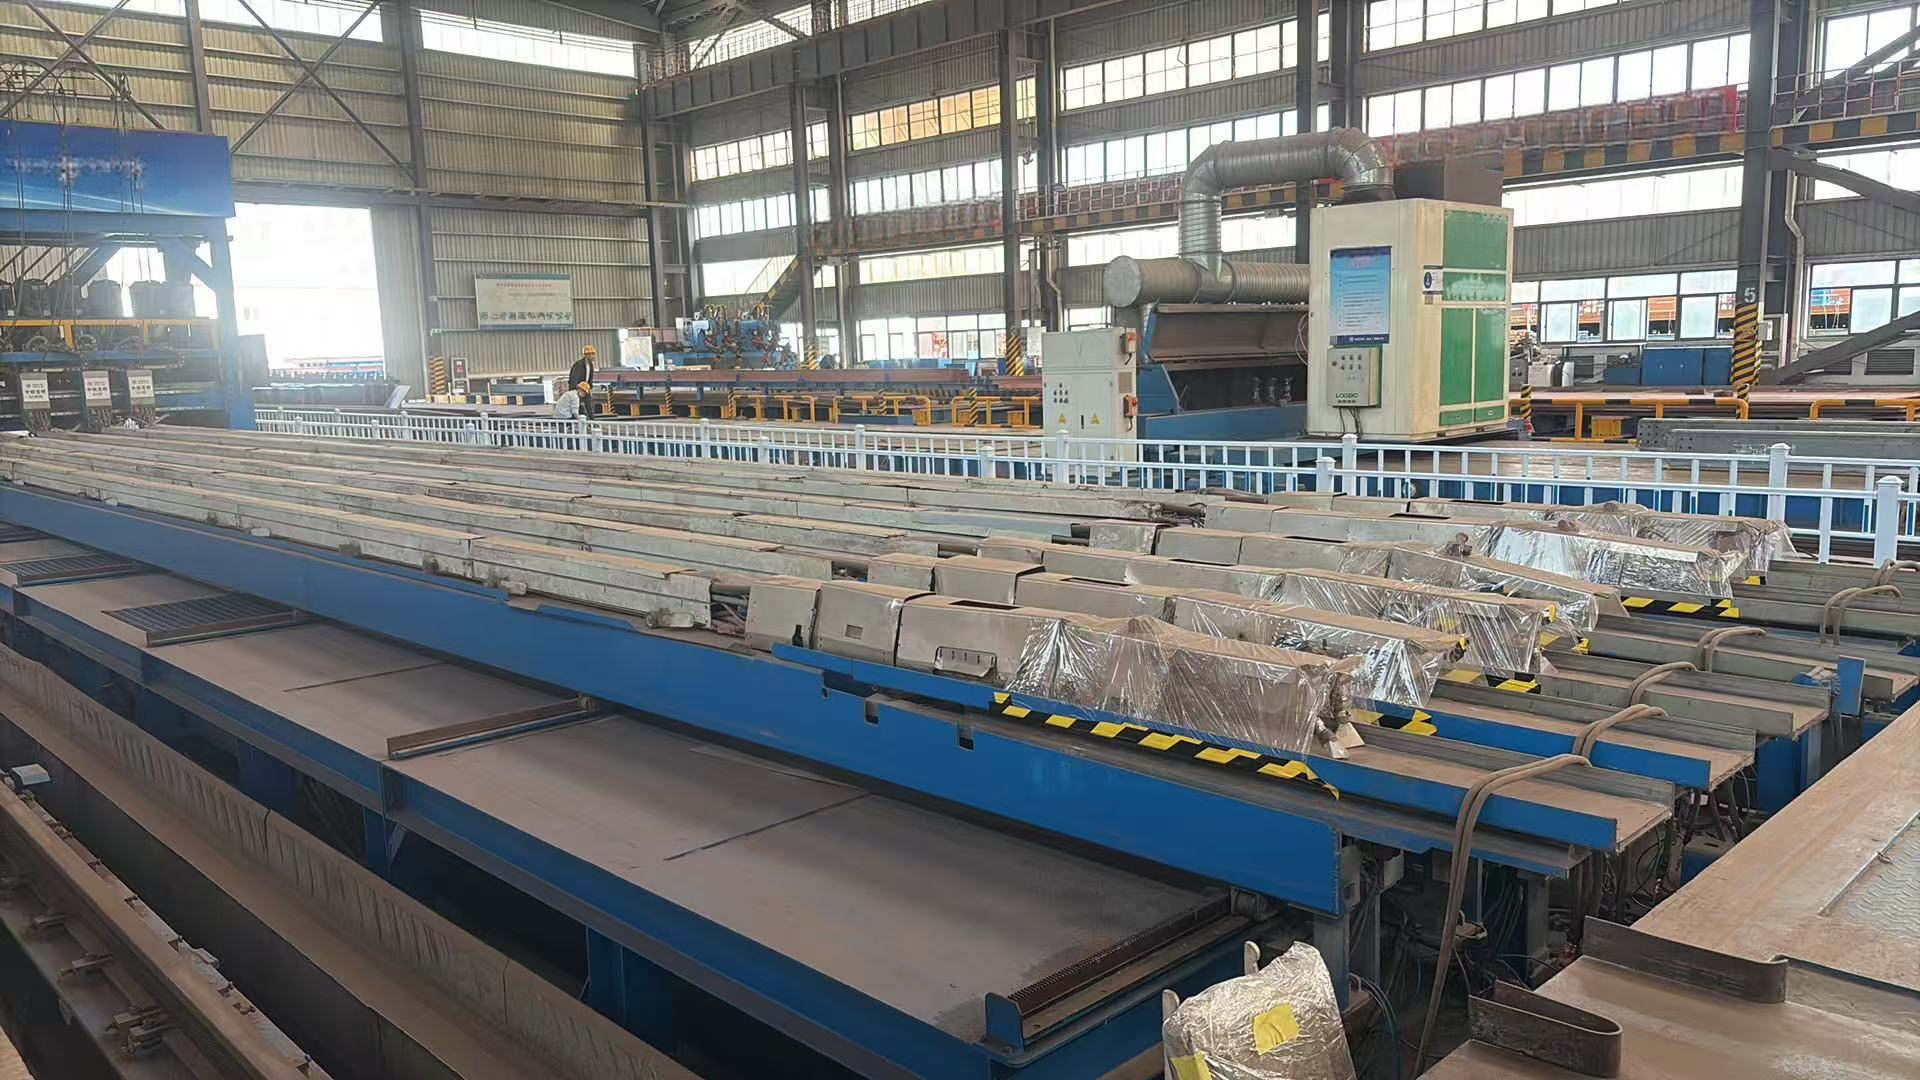
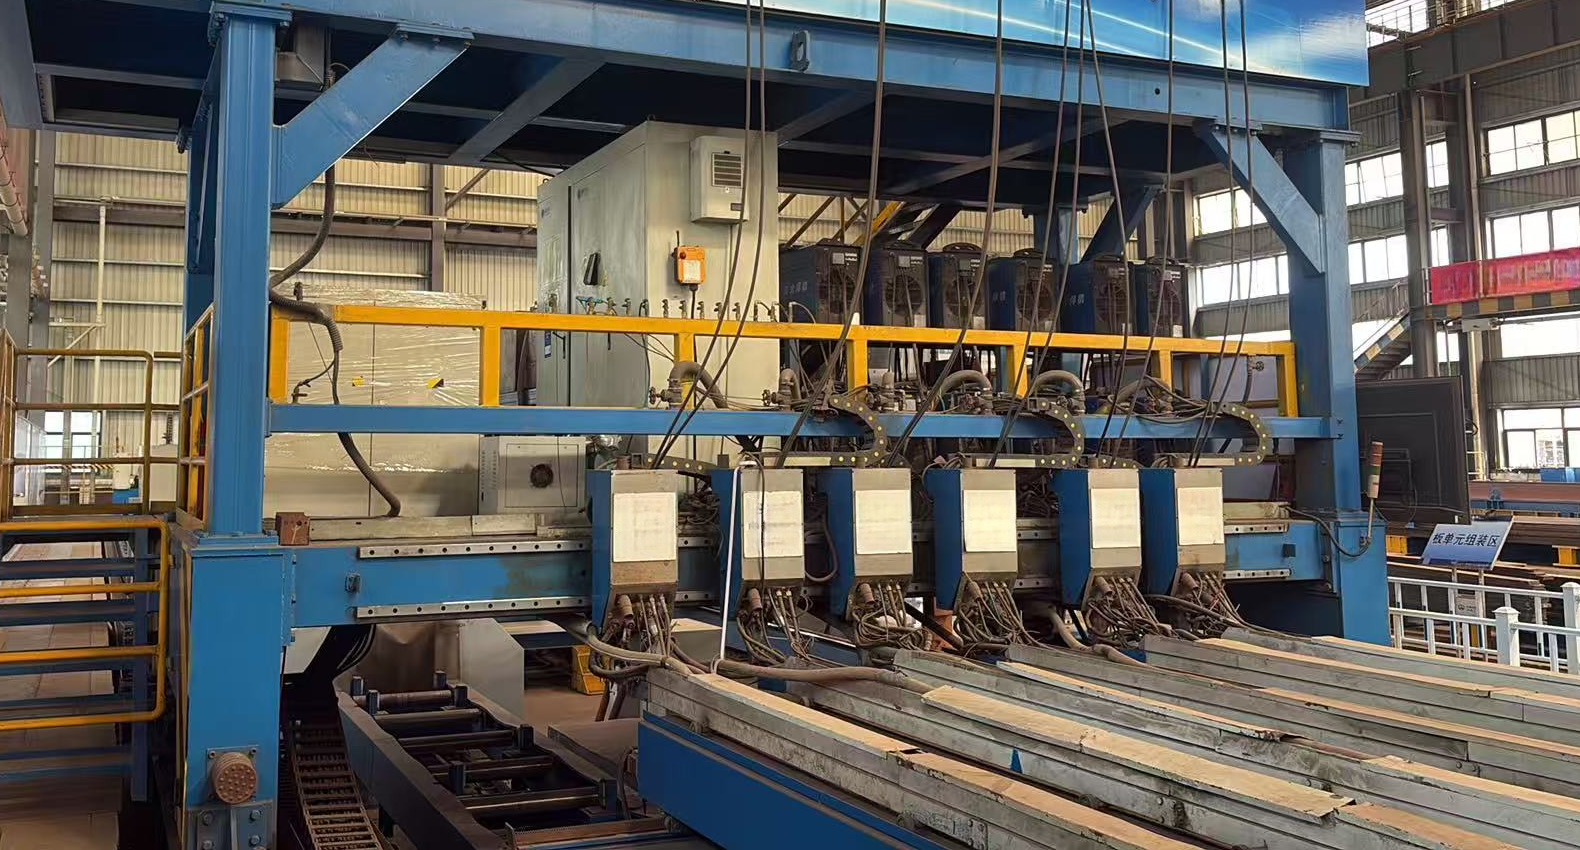
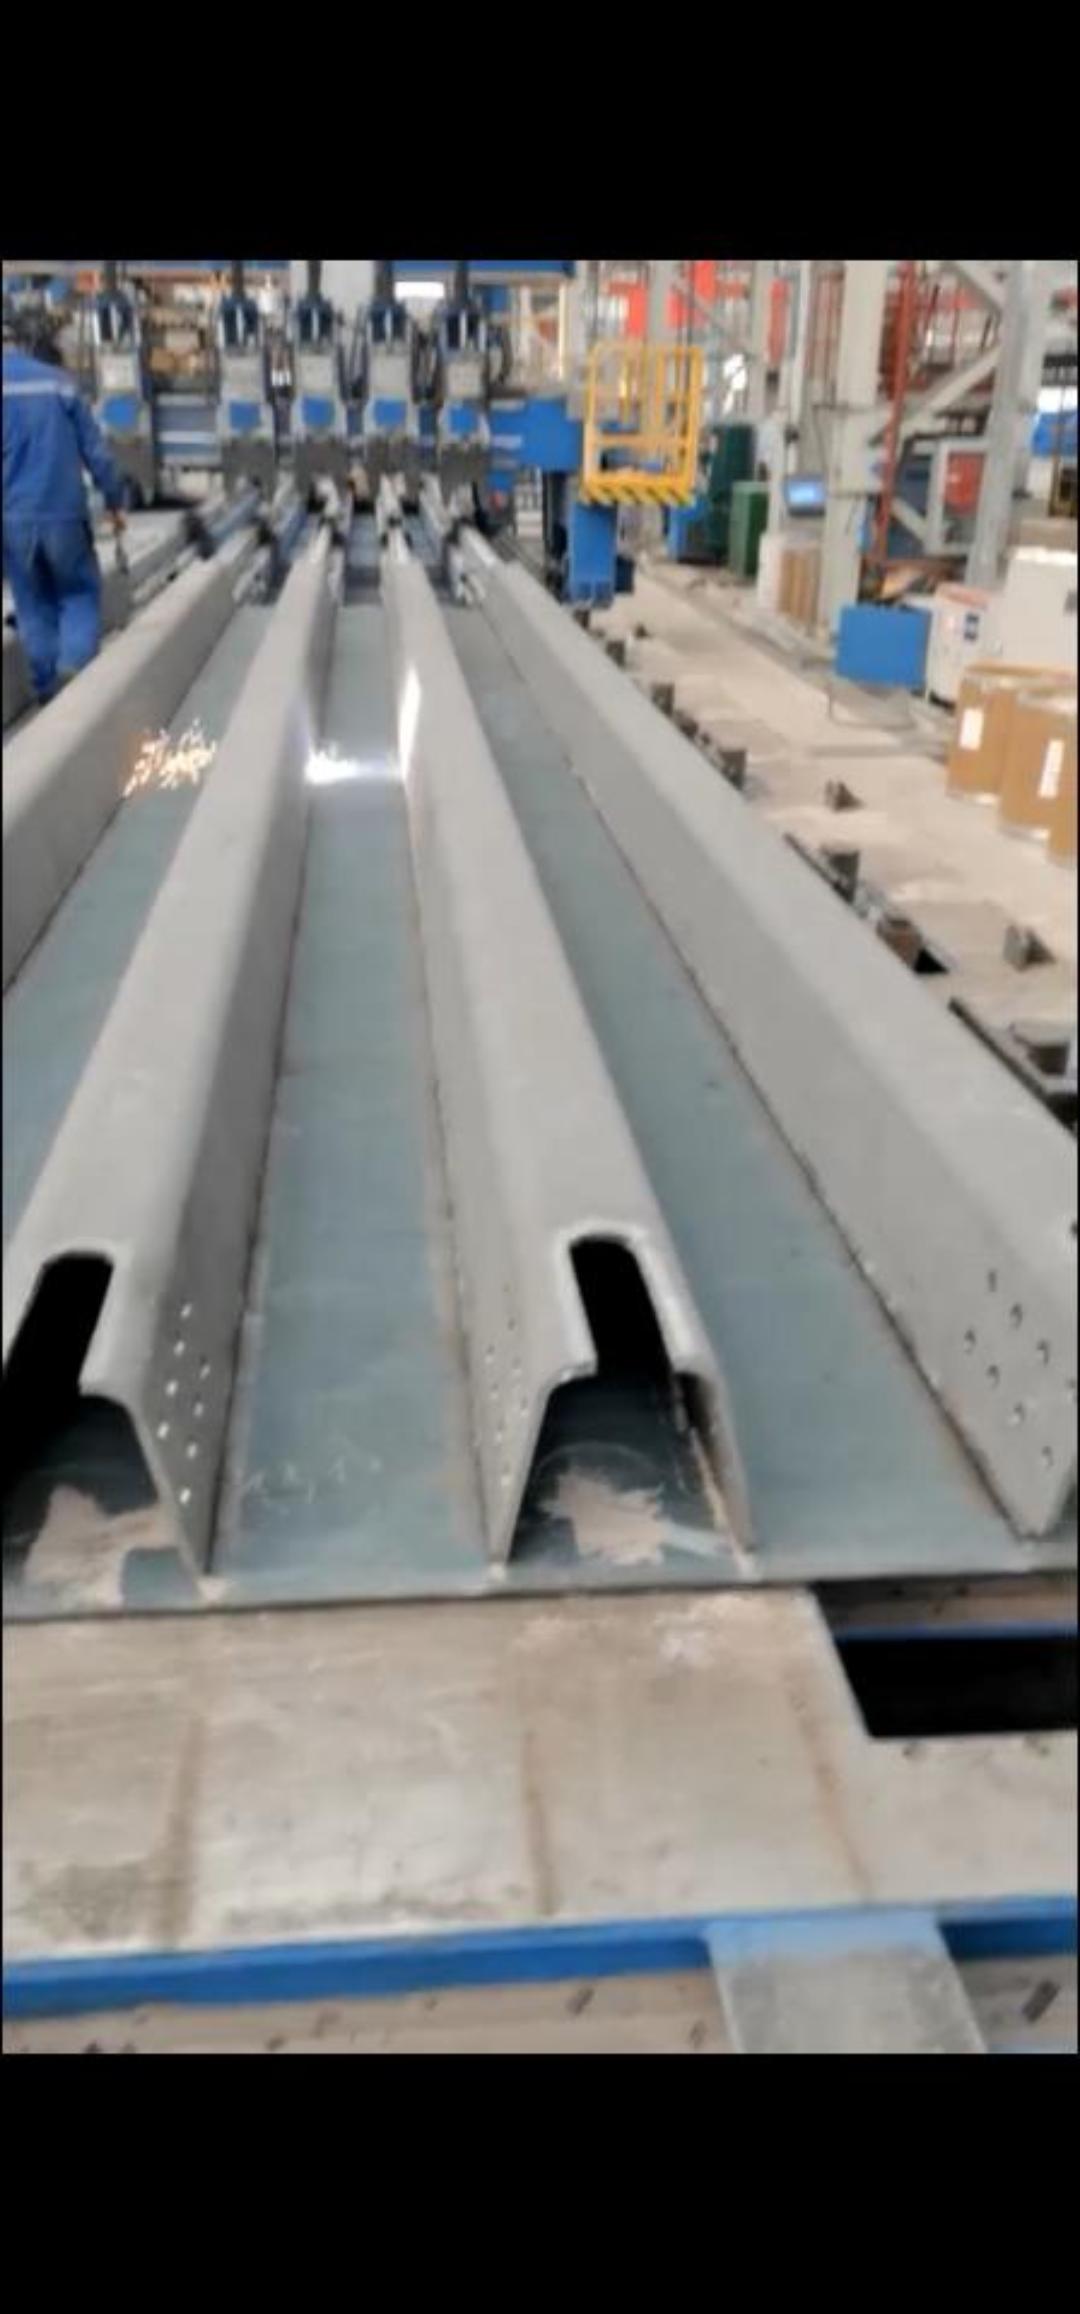
Установка для сварки внутренних швов U-образных рёбер
Параметры продукта
1.Введение в систему внутренней сварки U-образных рёбер:
1.1Обзор
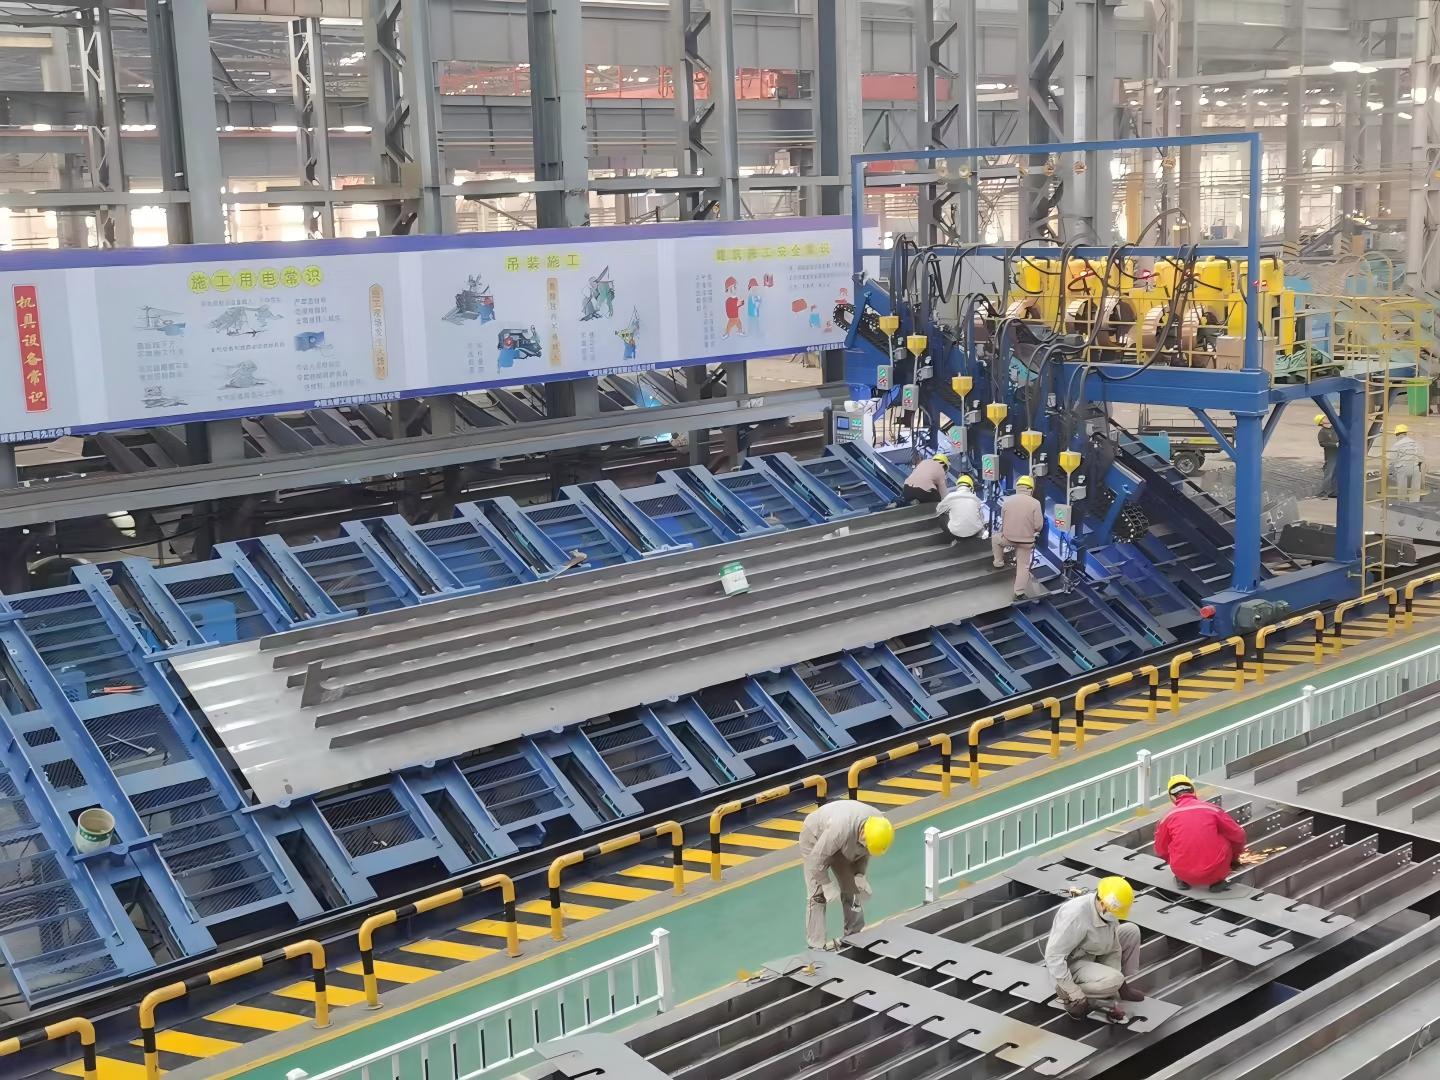
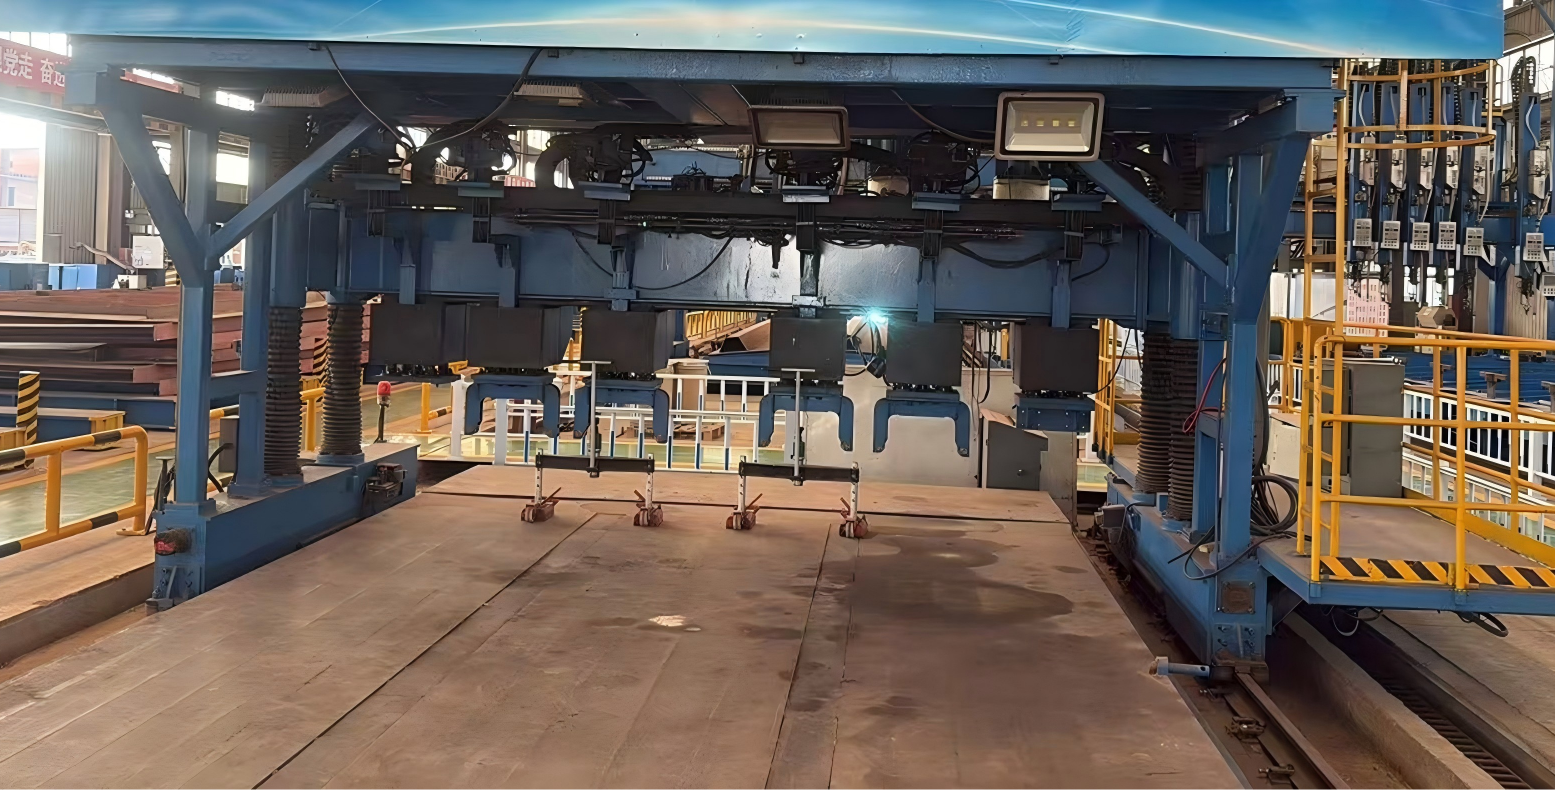
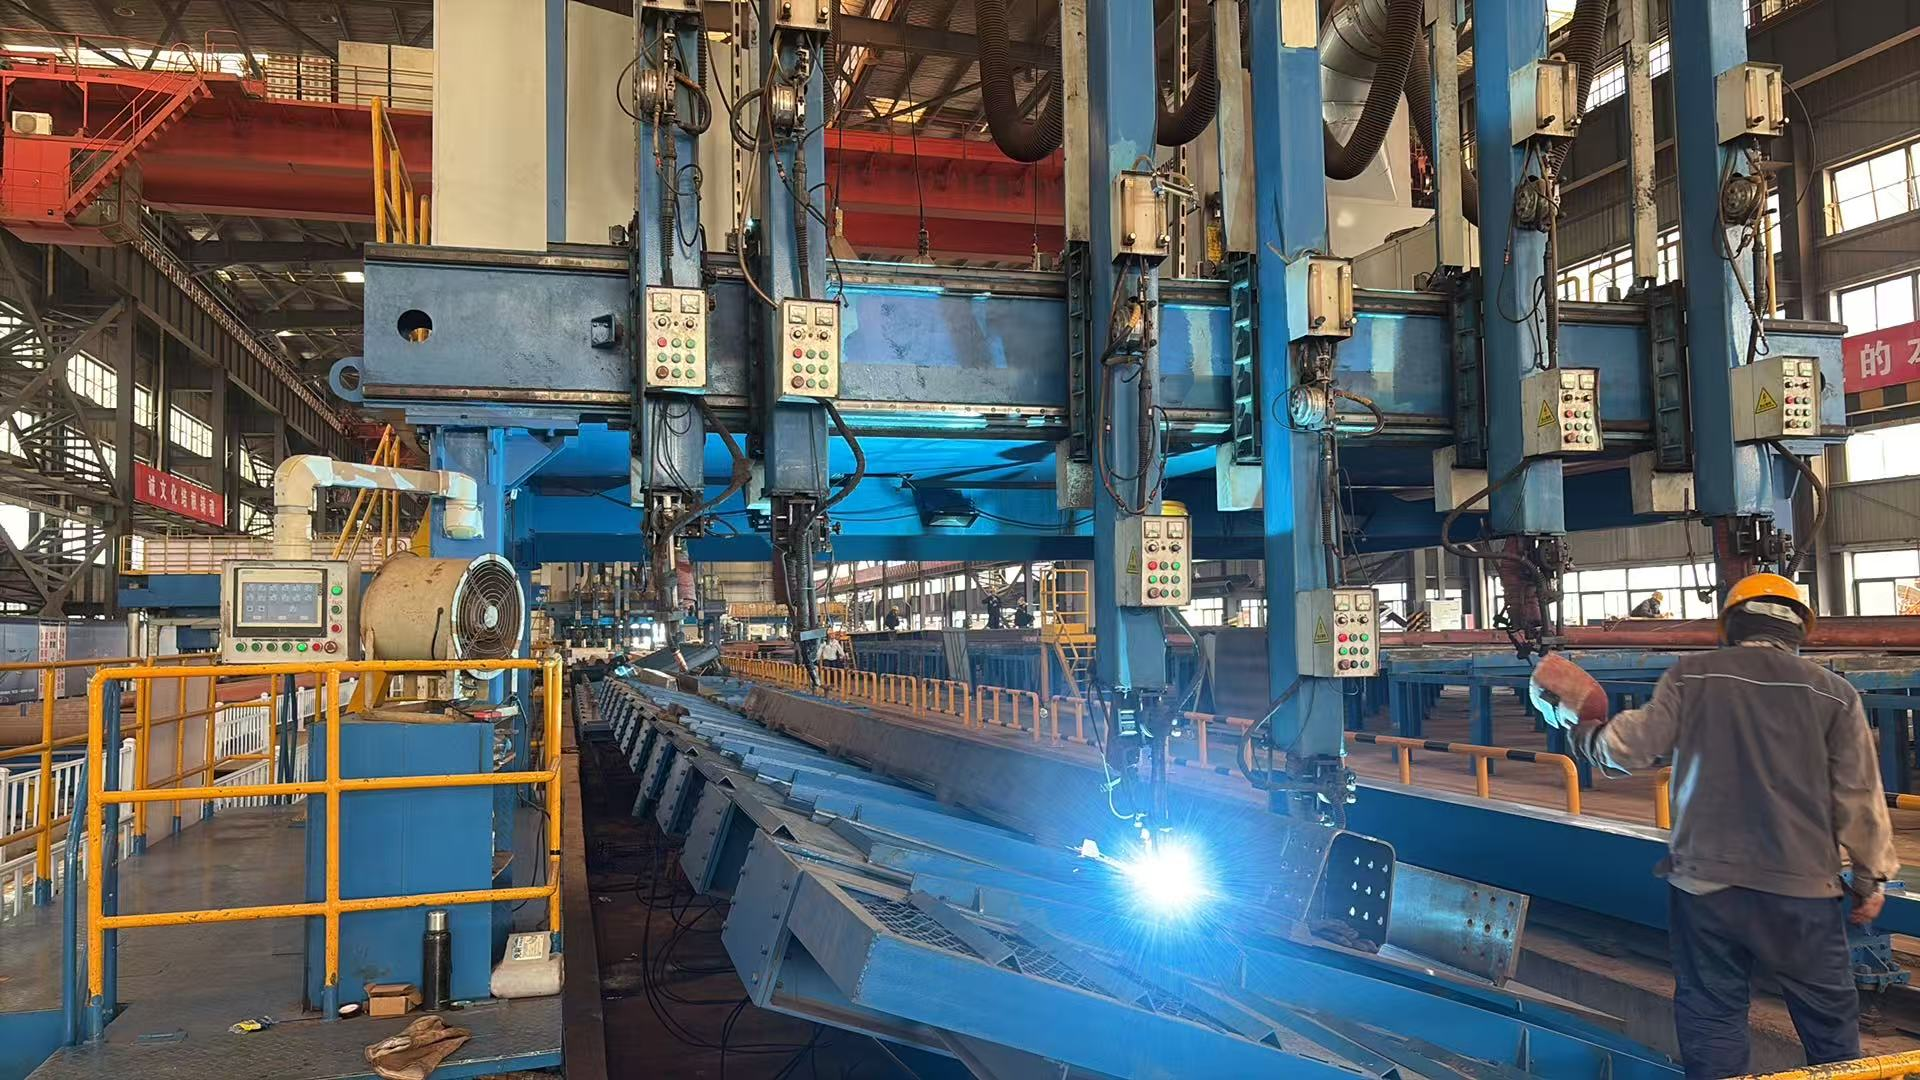
Система в основном состоит из 6 комплектов автоматических сварочных манипуляторов для сварки внутренних швов U-образных рёбер и 1 портальной сварочной рамы (включая 12 сварочных аппаратов, систему подачи газа, систему электропитания, систему подачи проволоки, систему электрического управления, 6 регулируемых направляющих для перемещения сварочных манипуляторов, 1 систему автоматического центрирования и зажима гидравлической плиты, а также 1 программную систему).
2. Технические параметрысистемы внутренней сварки U-образных рёбер:
2.1 Диапазон обработки узла U-образных рёбер
2.2 Основные характеристики системы внутренней сварки U-образных рёбер мостовой балки
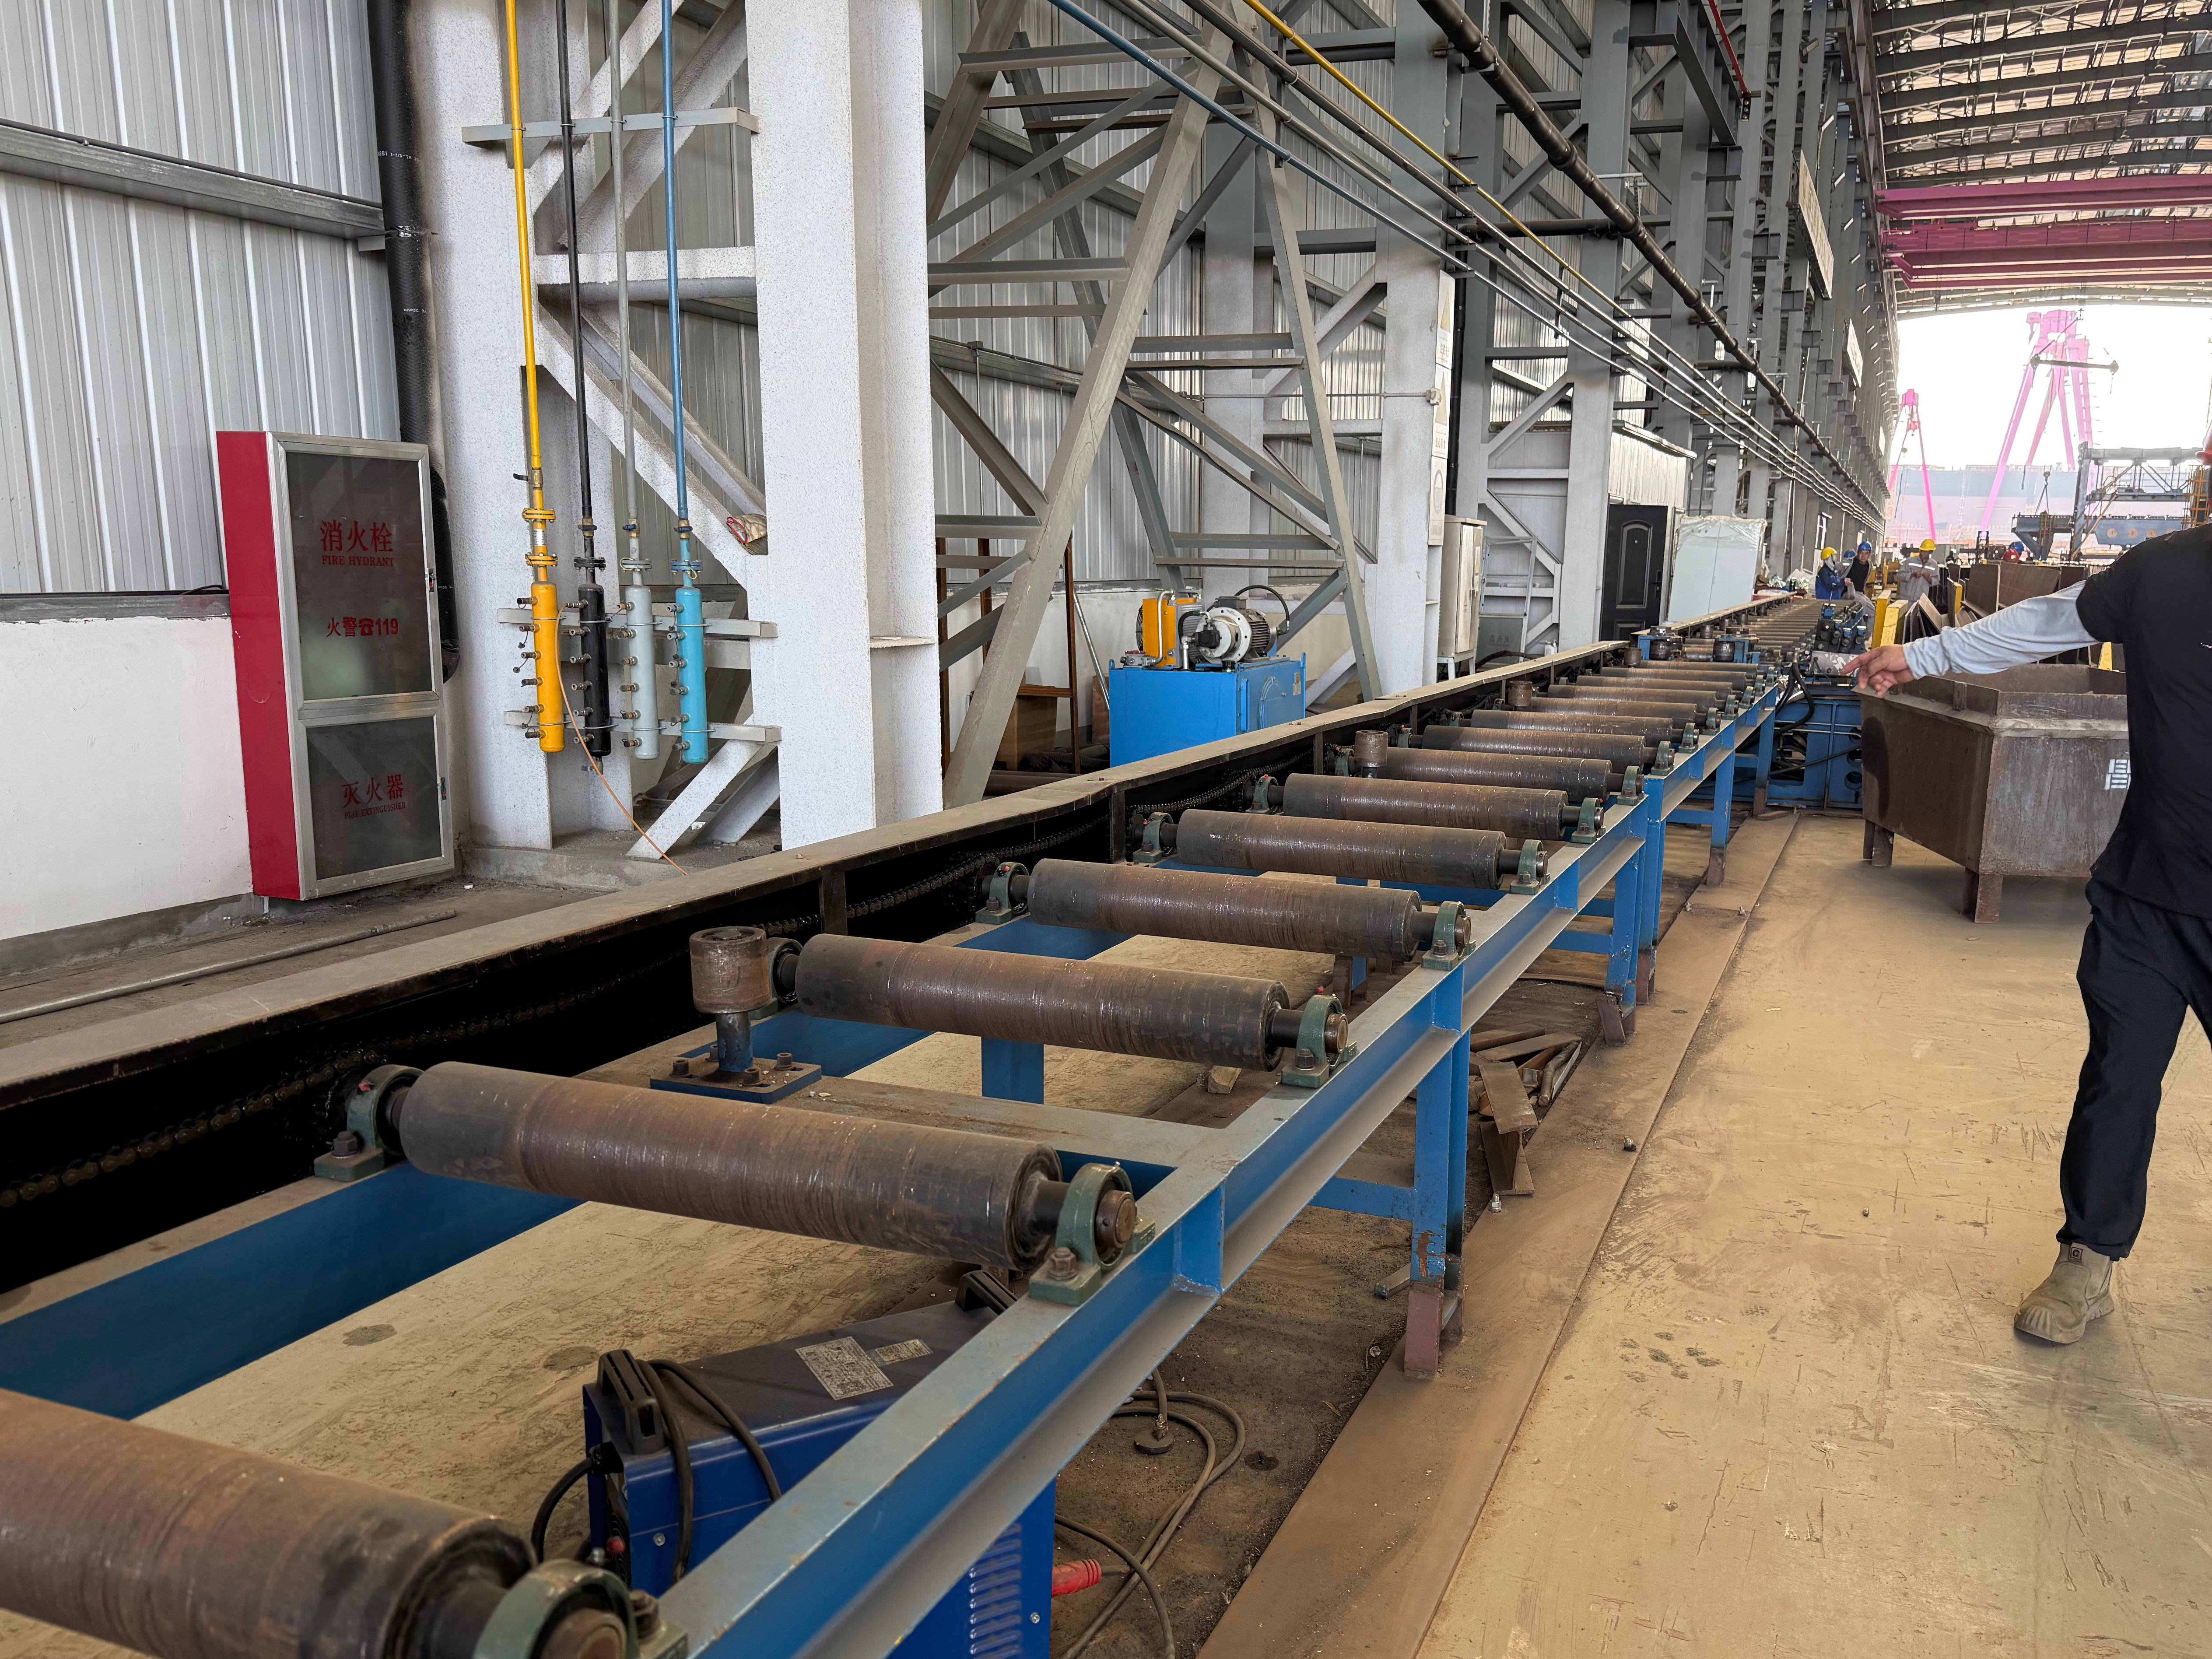
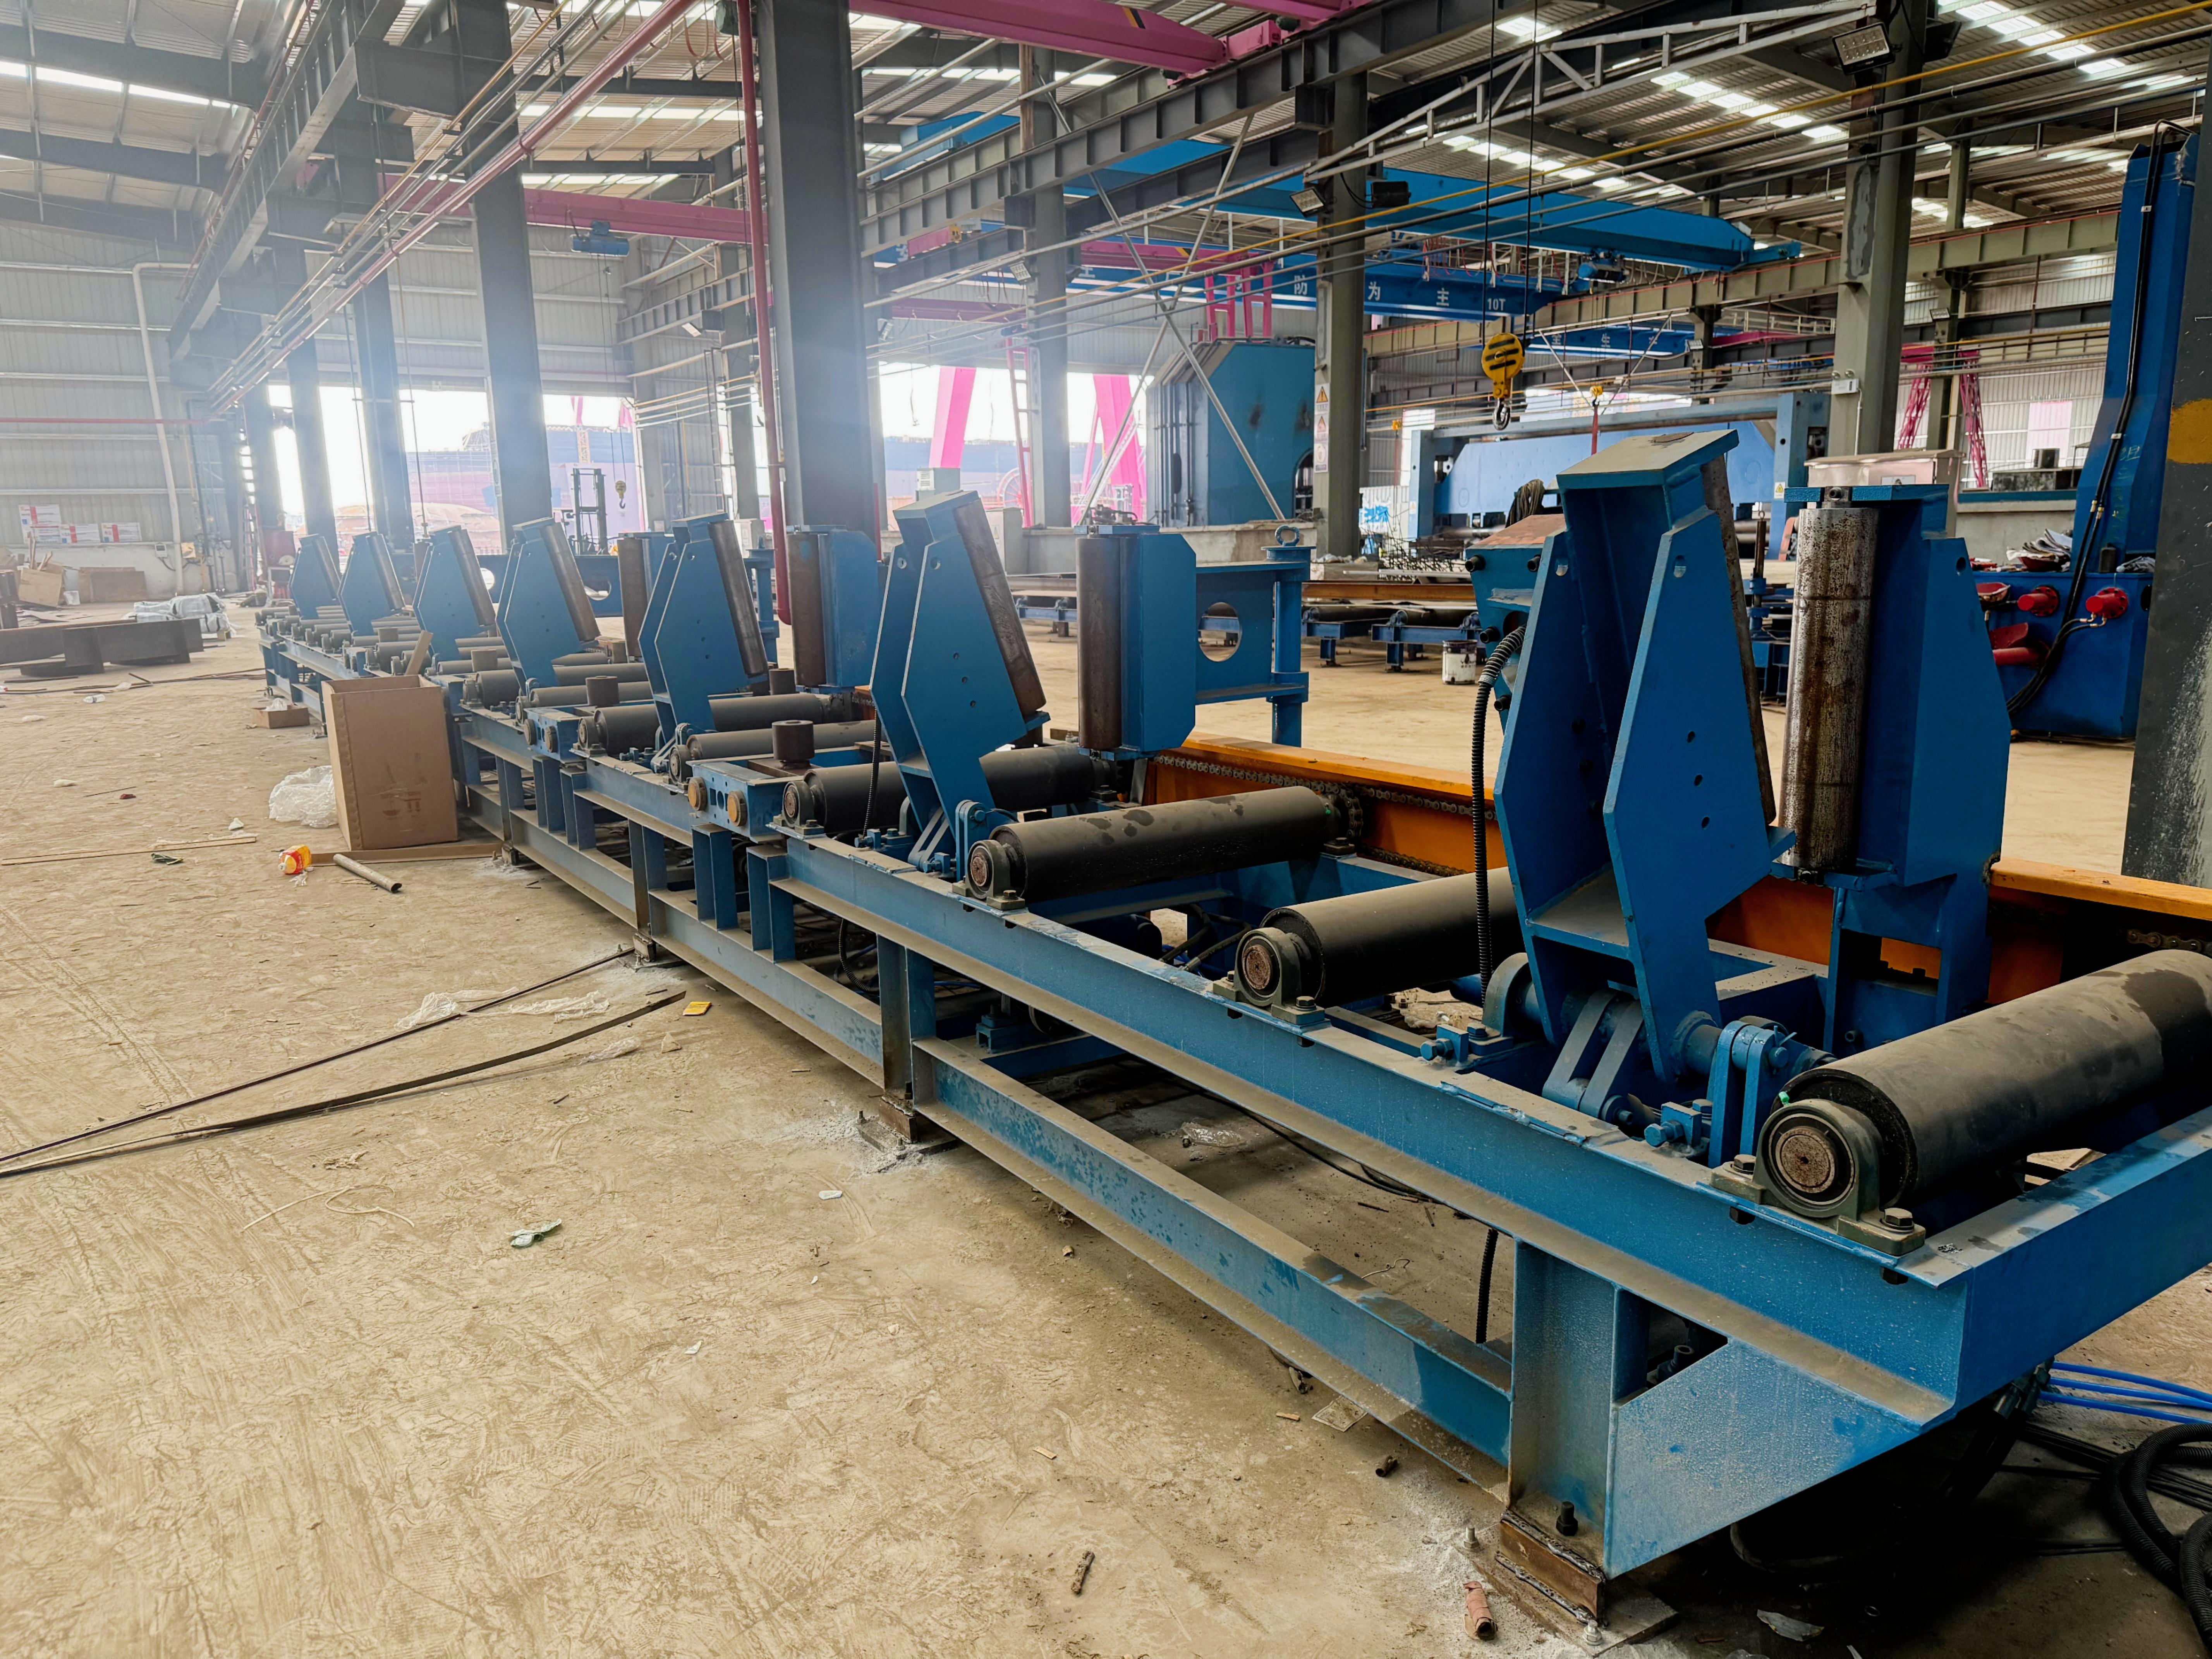
1 комплект гидравлической системы автоматического выравнивания, прижима и позиционирования листа. После установки собранных узлов с U-образными рёбрами на оборудование система автоматического выравнивания и позиционирования включается. Гидравлические приводы автоматически выравнивают узел и прижимают его к упорной кромке. Затем включается прижимное устройство, которое фиксирует узел.
1 портальная сварочная рама (опционально — стационарная портальная конструкция). Портальная сварочная рама служит основанием системы. На ней установлены 12 сварочных аппаратов, система подачи газа, система электропитания, система подачи проволоки и система электрического управления. Она обеспечивает привод для внутренней сварки U-образных рёбер и объединяет все трубопроводы и соединения системы управления.
6 автоматических сварочных манипуляторов для сварки внутренних угловых швов U-образных рёбер. Каждый манипулятор оснащён двумя сварочными горелками. Манипулятор входит внутрь U-образного ребра и обеспечивает подачу сварочной проволоки на большое расстояние, возврат флюса, подачу сварочного тока и сварку с отслеживанием шва. Во время работы обе горелки одновременно достигают зоны сварки и автоматически выполняют угловые швы на обеих внутренних сторонах U-образного ребра.
6 регулируемых направляющих для перемещения сварочных манипуляторов. Каждая направляющая обеспечивает траекторию перемещения манипулятора для сварки внутренних угловых швов U-образного ребра. Направляющие и соответствующие сварочные манипуляторы можно демонтировать или перенастраивать по отдельности. Регулировка одного узла не прерывает работу остальных сварочных манипуляторов.
1 система управления. Система поддерживает централизованное автоматическое и ручное управление. Она управляет гидравлической системой выравнивания, прижима и позиционирования листа, задаёт начальное и конечное положения сварки, обеспечивает автоматическую работу оборудования и регулирует сварочный ток, напряжение и скорость сварки.
2.3 Требования к заготовке
Ширина опорной плиты составляет от 1.8m до 4.5m, максимальная длина — 18m, толщина — от 12 до 40 mm. Толщина пластин U-образных рёбер составляет от 6 до 12 mm. На U-образных рёбрах отсутствуют фаски либо имеются фаски с притуплением 4 mm. На каждой опорной плите можно разместить не более 6 U-образных рёбер. Высота U-образных рёбер составляет от 260mm до 280mm, ширина нижнего раскрытия — от 300mm до 400mm, расстояние между центрами рёбер — от 600 до 800mm. Материал заготовки — от Q345 до Q370.
2.4 Требования к процессу сварки:
В системе внутренней сварки U-образных рёбер мостовой балки используется сплошная сварочная проволока диаметром 1.6mm. Фактический размер углового шва может составлять K = 6mm - 9mm (для одного шва). Двусторонние угловые швы внутри U-образной балки формируются ровными и аккуратными. Конкретный процесс сварки должен соответствовать процессу, утверждённому подрядчиком.
2.5 Технические параметры
2.6 Границы объёма поставки
2.7 Запасные части, предоставляемые пользователем (включая материалы для испытательного оборудования)
3. Особенности системы внутренней сварки U-образных рёбер:
3.1 Обзор технических решений
Для выполнения требований к сварке внутренних угловых швов U-образных рёбер мостовых конструкций наша компания разработала систему внутренней сварки U-образных рёбер. Система предназначена для сварки внутренних угловых швов U-образных рёбер узлов мостовых плит, значительно снижает производственные затраты на компоненты узлов мостовых плит, повышает эффективность работы и увеличивает усталостный ресурс угловых швов U-образных рёбер мостовых конструкций. Система способствует развитию технологии производства узлов мостовых плит. Техническое решение системы внутренней сварки U-образных рёбер мостовых конструкций включает следующие этапы:
1) Поднять собранные узлы с U-образными рёбрами на гидравлическое устройство автоматического выравнивания, зажима и позиционирования узла плиты.
2) Запустить систему автоматического выравнивания, зажима и позиционирования узла плиты; узлы с U-образными рёбрами автоматически выравниваются и зажимаются.
3) После зажима узлов плиты портальная сварочная рама перемещает 6 манипуляторов для сварки внутренних швов U-образных рёбер внутрь U-образных рёбер узлов и перемещает их к другому концу рёбер.
(Или закрепить сварочную портальную конструкцию и перемещать сварочную зажимную платформу для сварки внутренних швов.)
4) Запустить систему внутренней сварки U-образных рёбер; оборудование за один цикл выполнит сварку всех 6 двусторонних внутренних швов U-образных рёбер.
5) Во время сварки система видеонаблюдения за процессом сварки отображает его состояние в реальном времени.
6) После сварки внутренних швов U-образных рёбер узла плиты переместить его на кантователь для сварки наружных швов.
7) После сварки узла плиты доставить его в зону контроля для проверки внутренних и наружных швов.
8) После контроля и ремонта узлов плиты с U-образными рёбрами поднять их на правильную машину для узлов плиты с U-образными рёбрами.
9) После правки узла плиты с U-образными рёбрами передать его на следующий этап процесса.
3.2 Обзор ключевых особенностей
Система внутренней сварки U-образных рёбер мостовых конструкций — это новое сварочное оборудование со следующими основными особенностями:
1) Впервые реализована полностью автоматическая сварка внутренних угловых швов U-образных рёбер мостовых конструкций.
2) Одновременно свариваются угловые швы с обеих сторон 6 U-образных рёбер, что обеспечивает высокую производительность сварки.
3) Для работы с системой достаточно 1-2 операторов; она отличается высоким уровнем автоматизации и высоким качеством сварки.
4) Узлы плит с U-образными рёбрами автоматически выравниваются, прижимаются и позиционируются, что обеспечивает высокую скорость и эффективность.
5) Внутренние швы выполняются сваркой, обеспечивающей большую глубину проплавления и высокую прочность. Вместе с наружной сваркой это позволяет достичь 100% проплавления и значительно увеличить срок службы стальной конструкции моста.
Сопутствующие товары
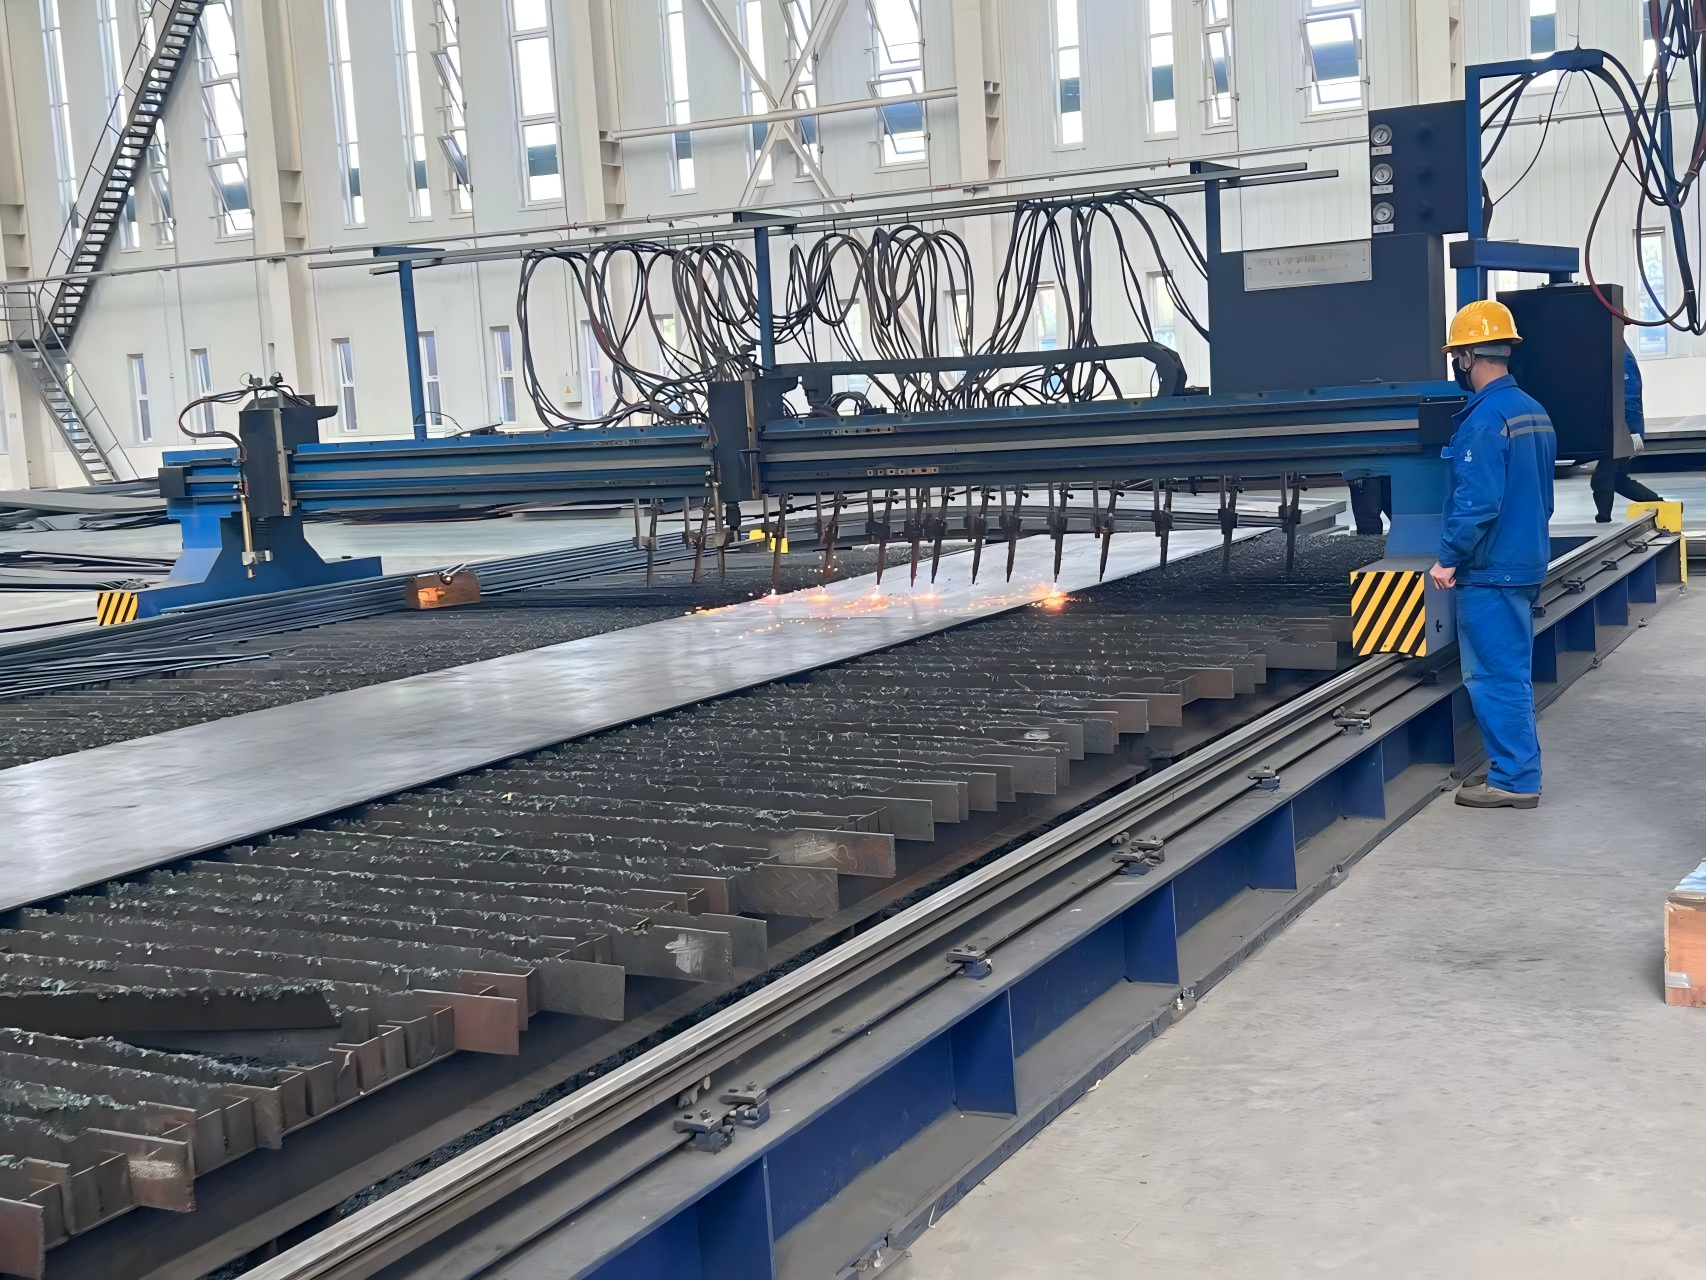
 Станок плазменной резки с ЧПУ GZ-6000Станок газовой резки с ЧПУ типа GZ объединяет технологии ЧПУ, прецизионной механической передачи и кислородно-газовой резки. Этот высокоэффективный, высокоточный и надежный станок термической резки способен вырезать на плоскости X-Y различные формы, включая прямые линии, дуги и комбинированные некруговые кривые. Состоит из системы управления, системы привода и шкафа управления, прост в эксплуатации и обслуживании. Широко применяется на заводах металлоконструкций, в судостроении, строительстве, тяжелом машиностроении, производстве котлов, нефтехимической и локомотивной промышленности.
 Станок для снятия фаски с полок тавровых балокЭтот станок использует принцип прокатки для эффективного формирования закруглённых кромок на заготовках. Он заменяет традиционную ручную зачистку заусенцев и снятие фаски, обеспечивая равномерные закруглённые кромки с хорошим качеством поверхности и высокой производительностью при одновременном снижении трудоёмкости. Прокатка кромок значительно снижает концентрацию напряжений на кромках листа. Это улучшает сварку листов, антикоррозионную обработку и предотвращает отслаивание краски. Подходит как для массового, так и для мелкосерийного производства и является идеальным сопутствующим оборудованием для снятия фаски с судовых листов.
 Станок для сборки Т-образных балокЭтот станок для сборки Т-образных профилей выполняет позиционирование полки и стенки в два этапа. Он оснащен предварительным центрирующим позиционированием, односторонним позиционированием с гидравлическим плавающим зажимом и подъемным колесом для неровных листов. Оснащенный приводом переменного тока с частотным регулированием, он обеспечивает плотное прилегание заготовок и стабильную работу.
 Сварочный станок для тавровых балокЭтот портальный сварочный станок выполняет автоматическую сварку предварительно сформированной тавровой стали. Он оснащен сервоуправляемой автоматической сварочной консолью с отслеживанием шва и порталом с линейным перемещением. Оборудованный системой очистки сварочных дымов и усиленной сварочной платформой с гидравлическими зажимными и противоопрокидывающими устройствами, он контролирует сварочную деформацию и обеспечивает безопасность эксплуатации.
 Станок для правки тавровых балокДанный станок использует принципы штамповой правки и механической обратной деформации для устранения деформации выгиба вверх и снятия остаточных напряжений тавровых профилей, отличаясь высокой точностью и эффективностью. Он подходит как для серийного, так и для мелкосерийного производства и является идеальным вспомогательным оборудованием для изготовления судовых тавровых профилей.
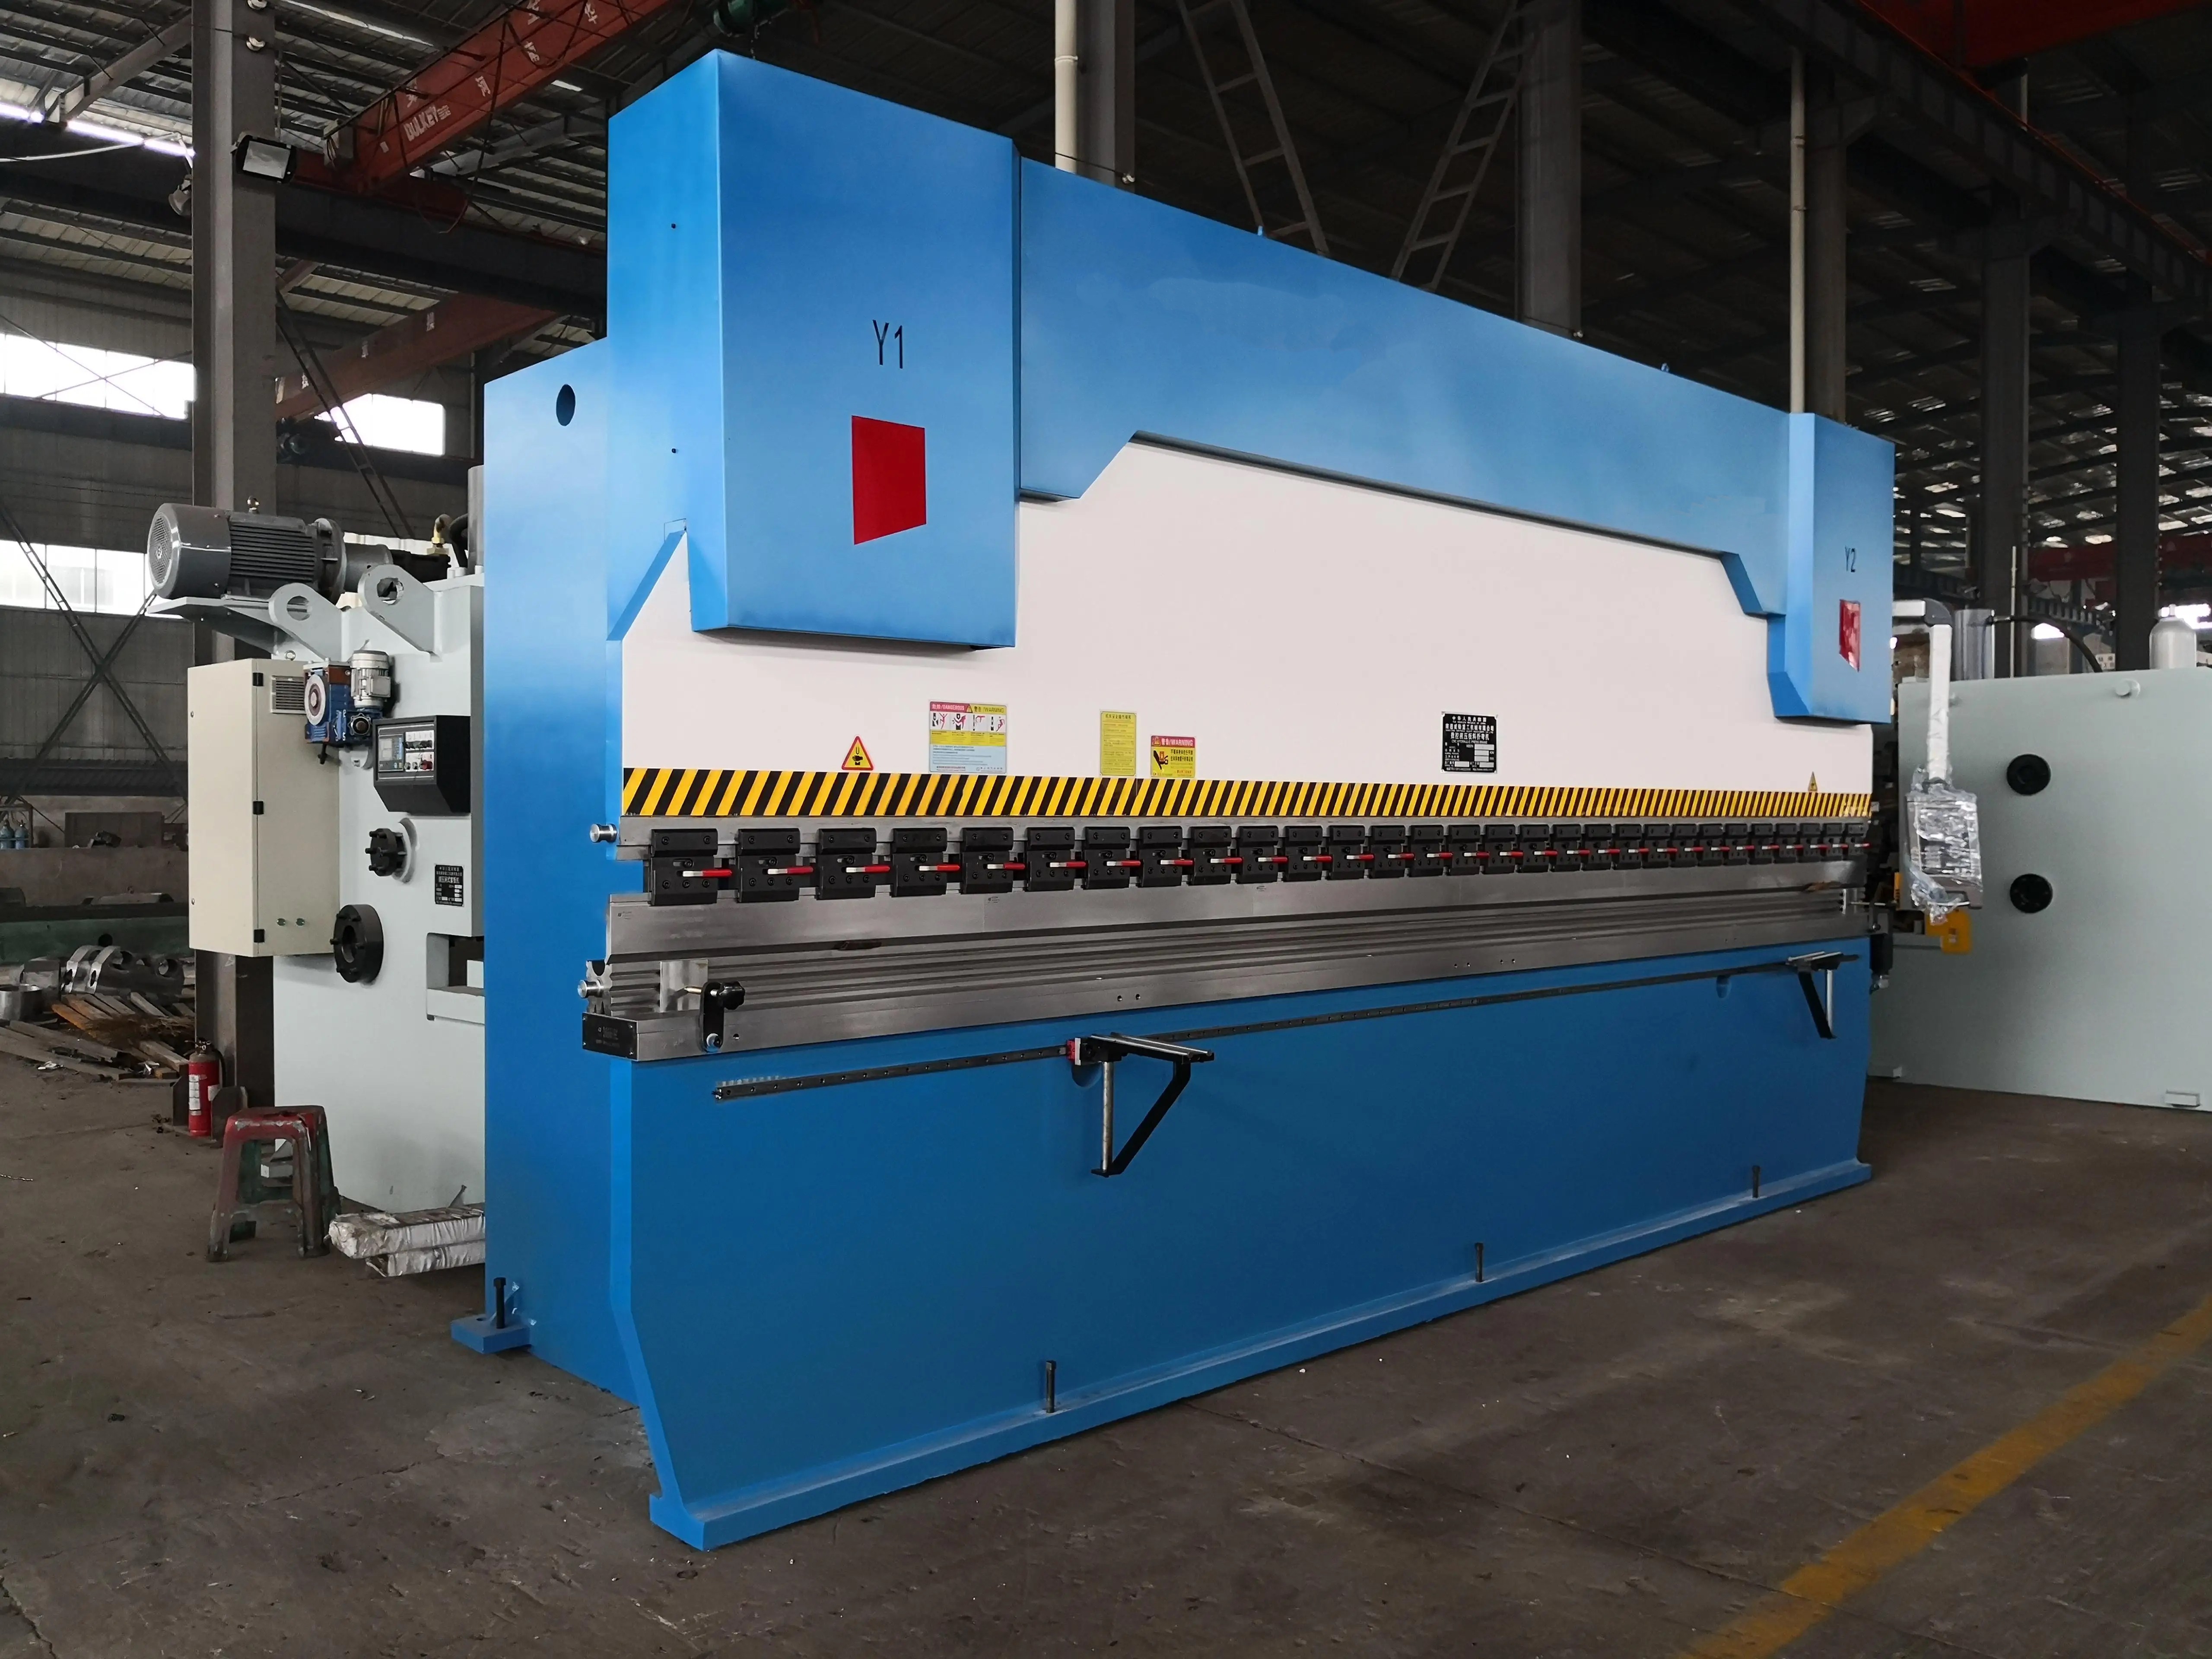
Станция правки тавровых профилей состоит из станка для правки тавровых балок и переднего и заднего рольгангов с плавающими роликами. Правильный станок устраняет деформации угла панели, выгиба вверх и бокового изгиба, а рольганги с плавающими роликами обеспечивают стабильную транспортировку заготовки в процессе правки. Листогибочный пресс для U-образных реберСпециальный листогибочный пресс с ЧПУ для формовки U-образных ребер мостов. Доступна синхронизация двух станков. Многоязычная система ЧПУ, гидравлическая система с пропорциональными клапанами, автоматическая механическая компенсация прогиба, европейский стандарт безопасности. Идеально подходит для производства U-образных ребер жесткости стальных коробчатых балок.
 Станок для сборки U-образных реберСборочный станок для U‑ребер предназначен для плотного прижатия U‑ребер к базовым плитам, обеспечивая точное выравнивание и устранение зазоров в местах сопряжения. На соединениях шести U‑ребер и базовых плит можно выполнять ручное позиционирование и прихваточную сварку. Станок включает передвижную раму, ходовые рельсы, интегрированный модуль прижима U‑ребер, гидравлическую систему и систему ручной сварки.
 Сварочный аппарат для наружной сварки U-образных реберЭтот портальный сварочный аппарат для наружной сварки U-образных ребер выполняет одновременную угловую сварку в среде защитного газа нескольких U-образных ребер с опорными плитами. Оснащенный двусторонним приводом, 6 комплектами систем слежения за сварным швом, наклонной подъемной балкой (0~±38°), управлением PLC и централизованной цифровой регулировкой параметров сварки, он обеспечивает высокую производительность при компактной конструкции и простоте эксплуатации.