— —
Навигация



Отправьте нам сообщение
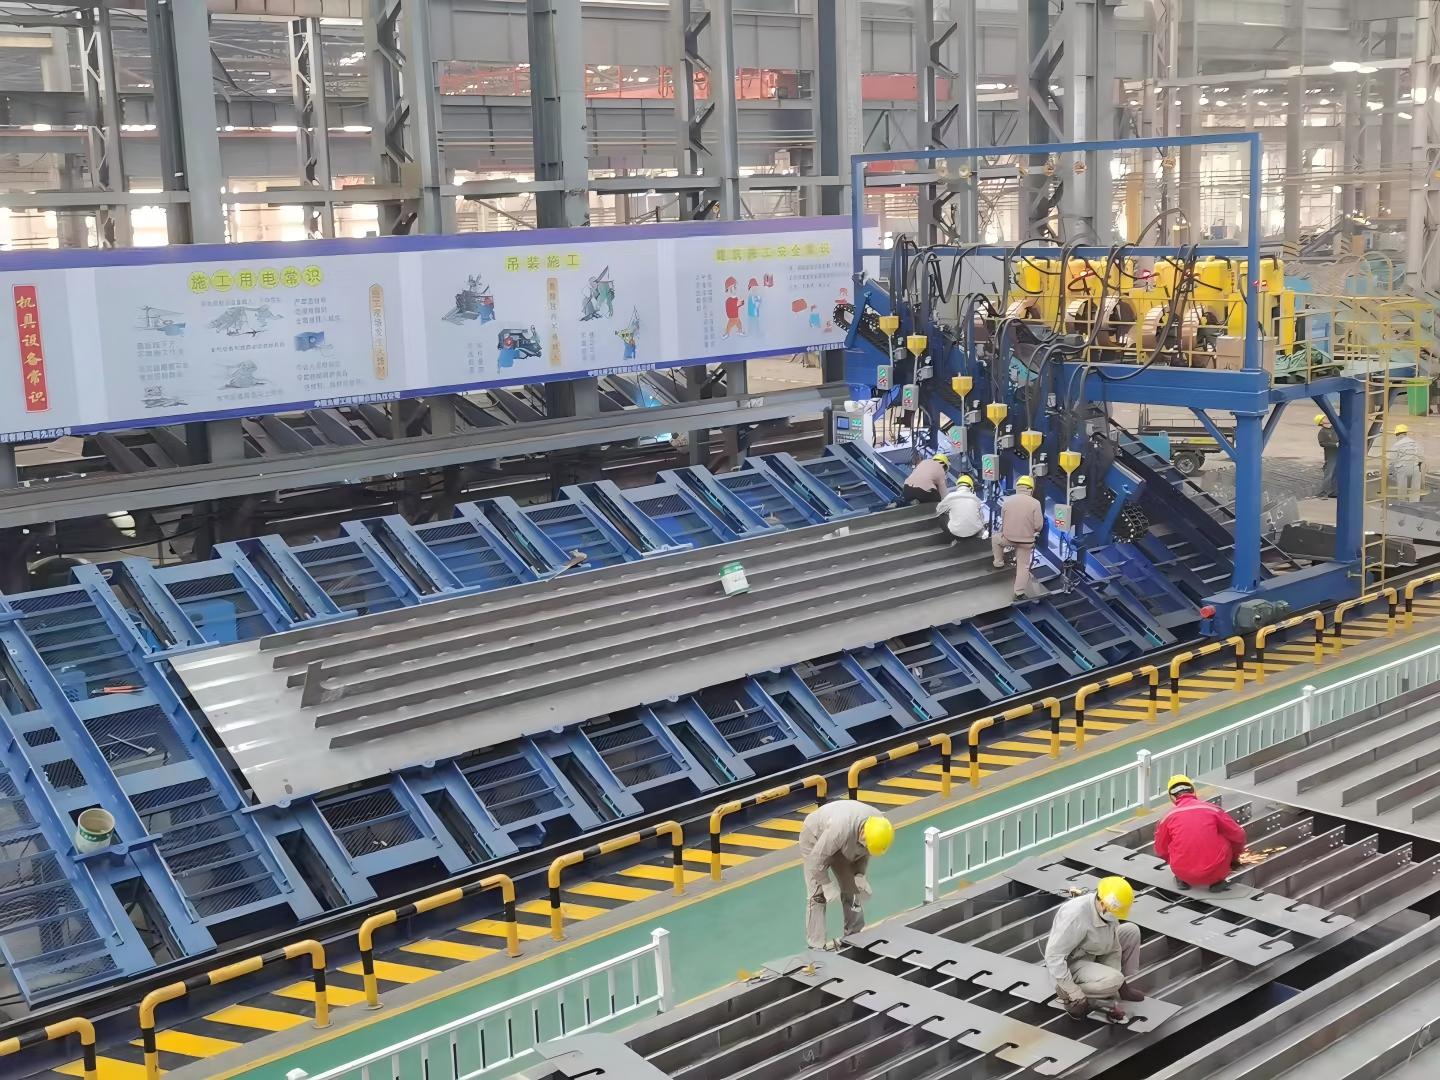
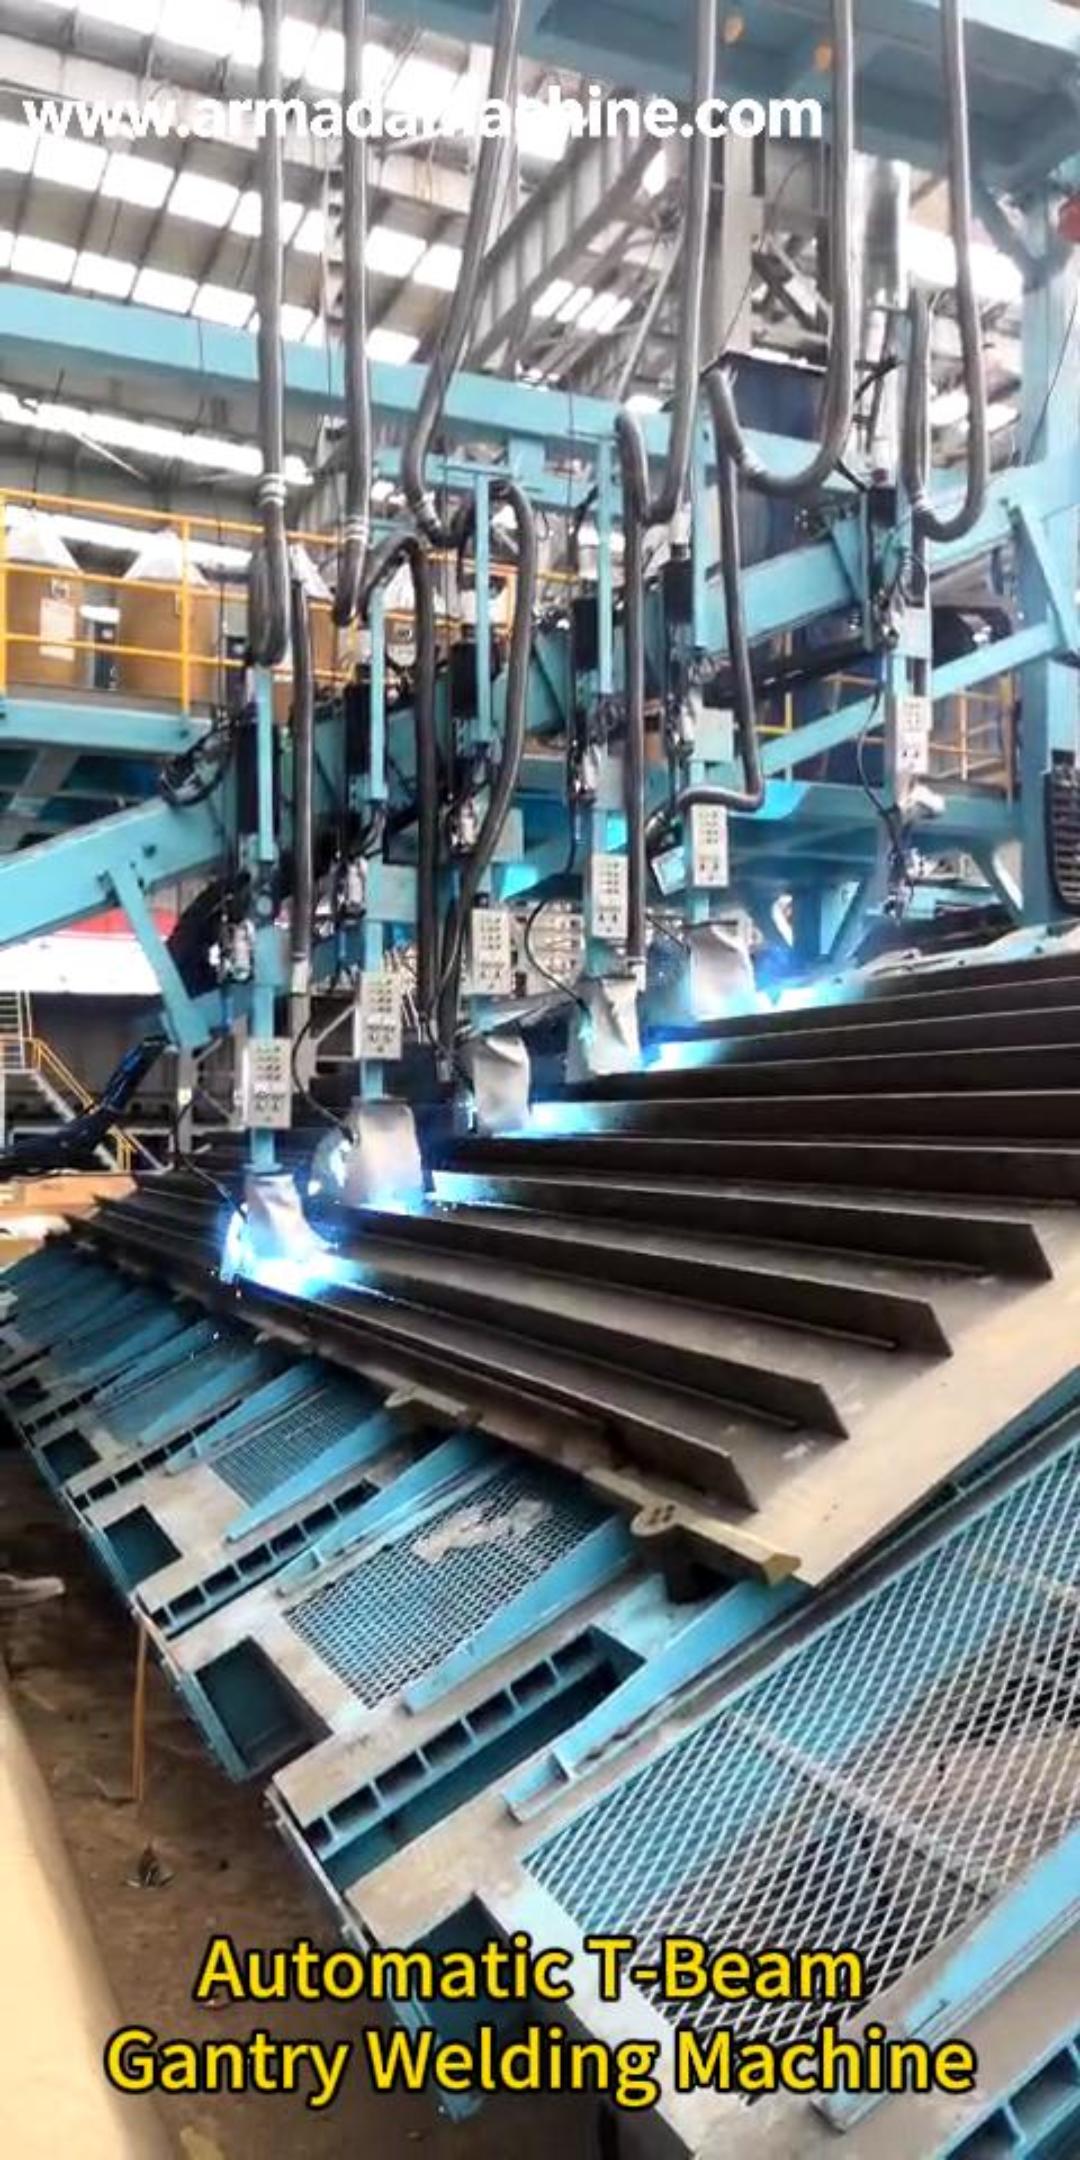
Сварочный станок для тавровых балок
Параметры продукта
1.Введение в сварочную машину для Т-образных балок:
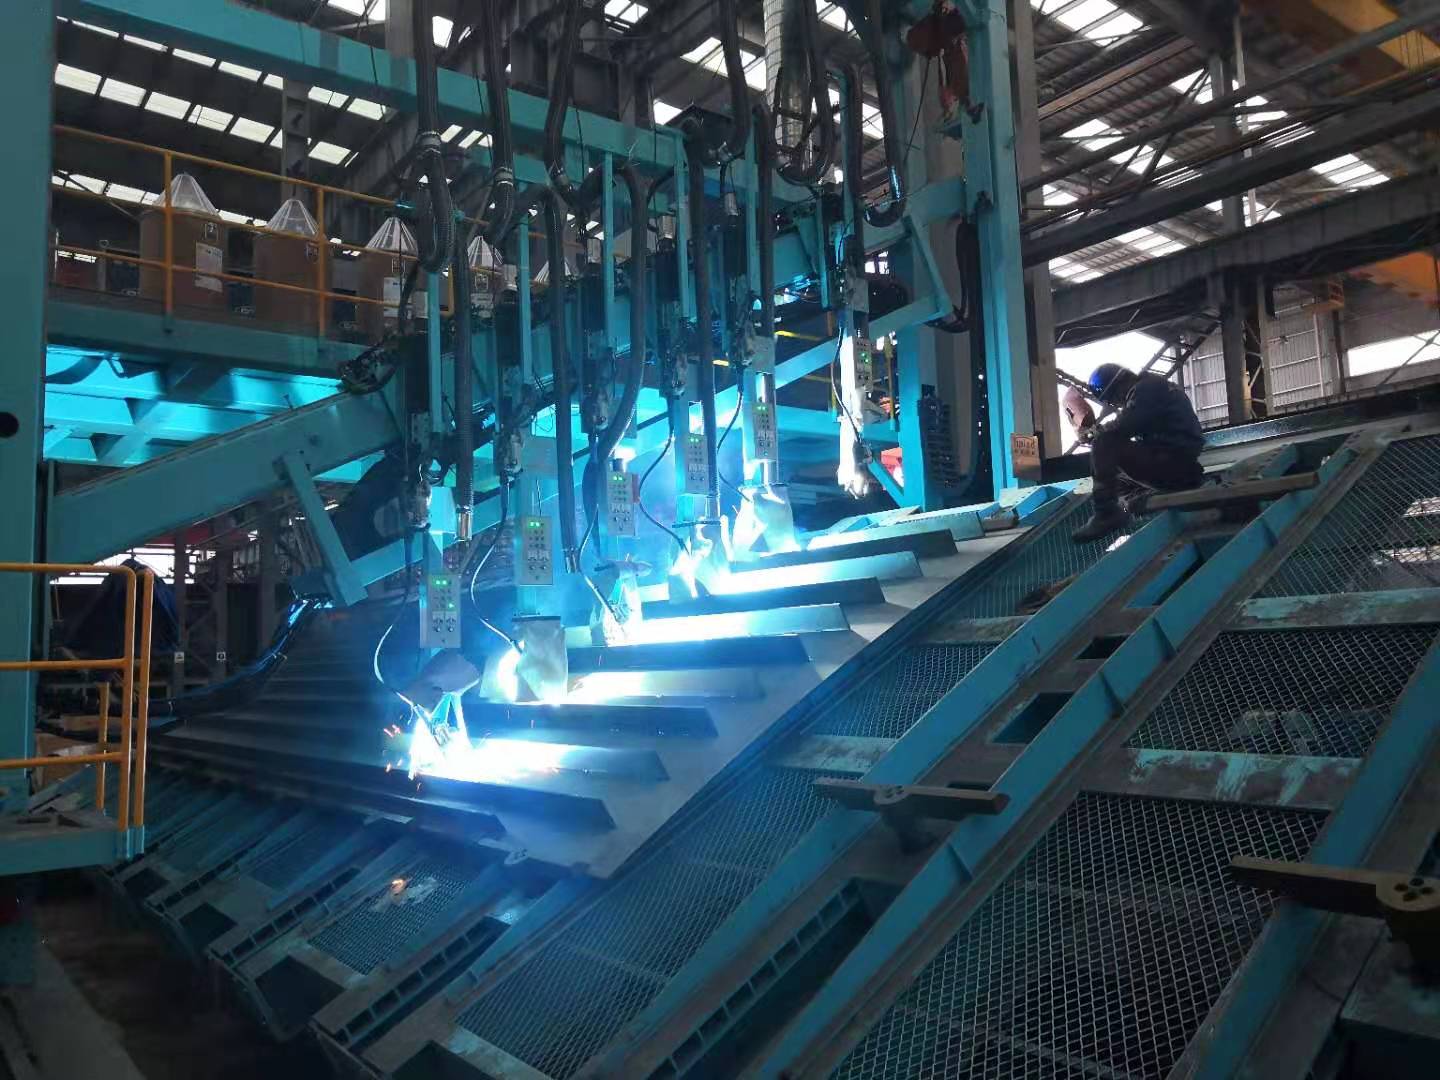
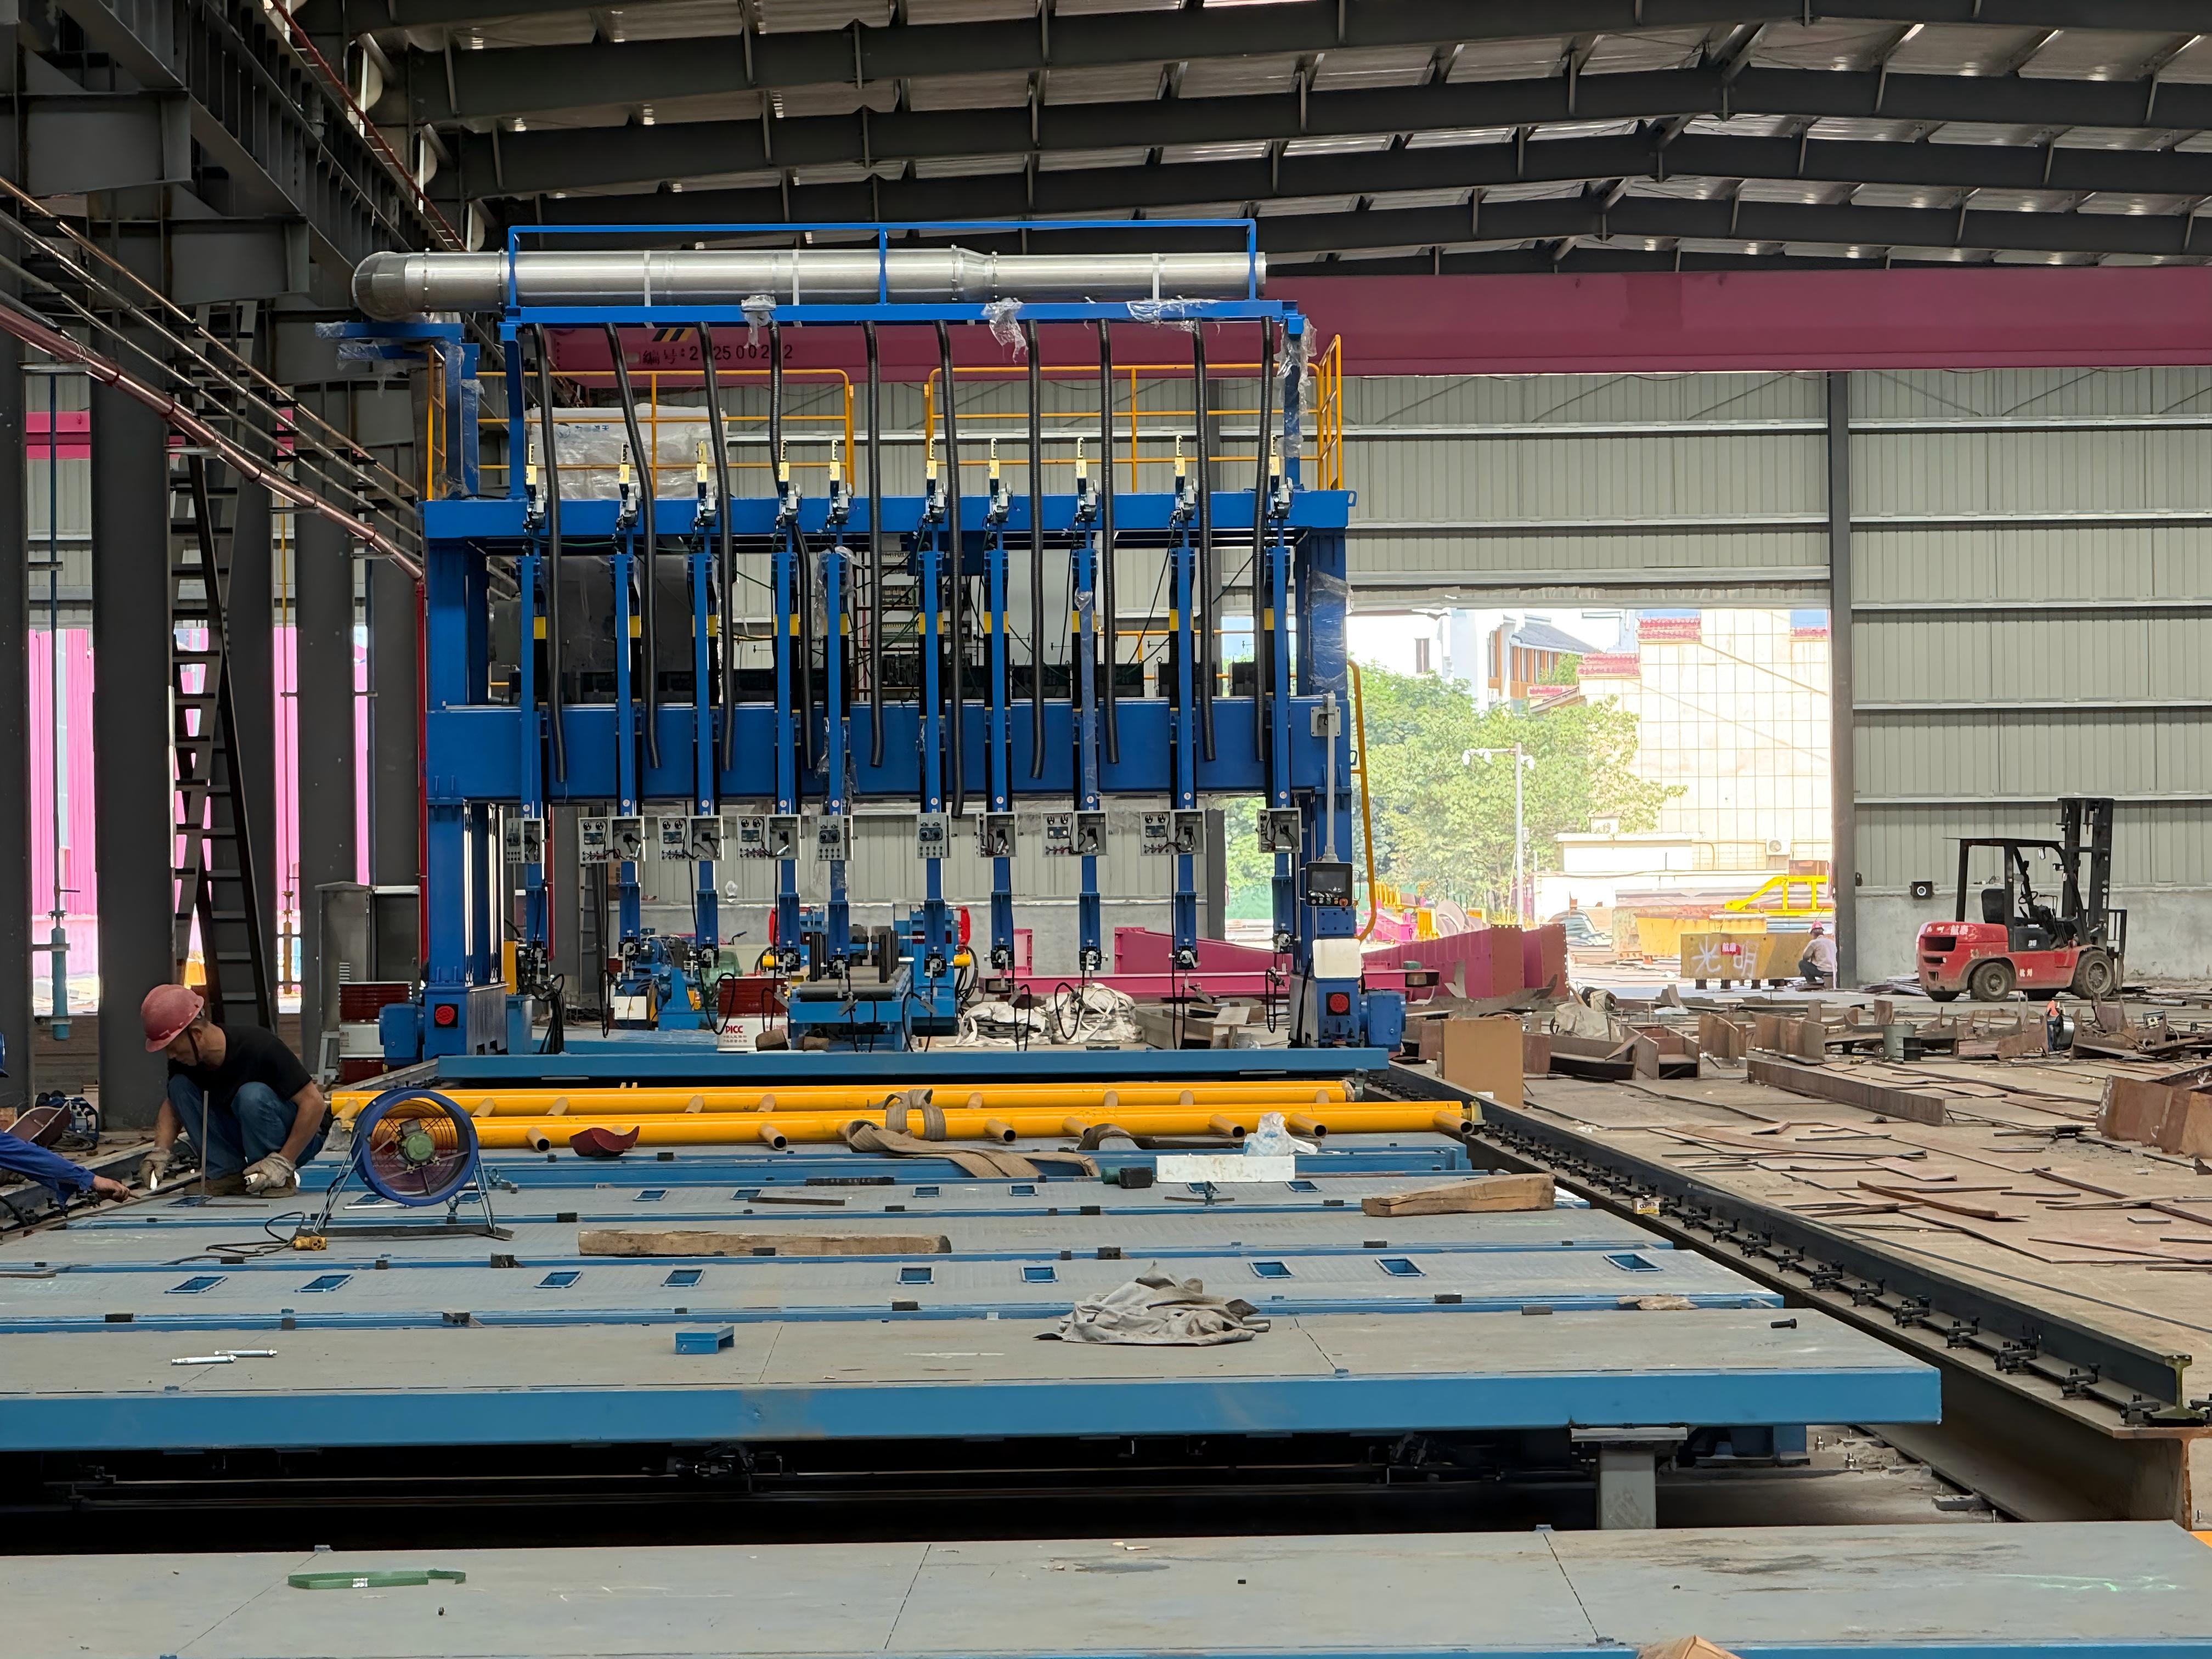
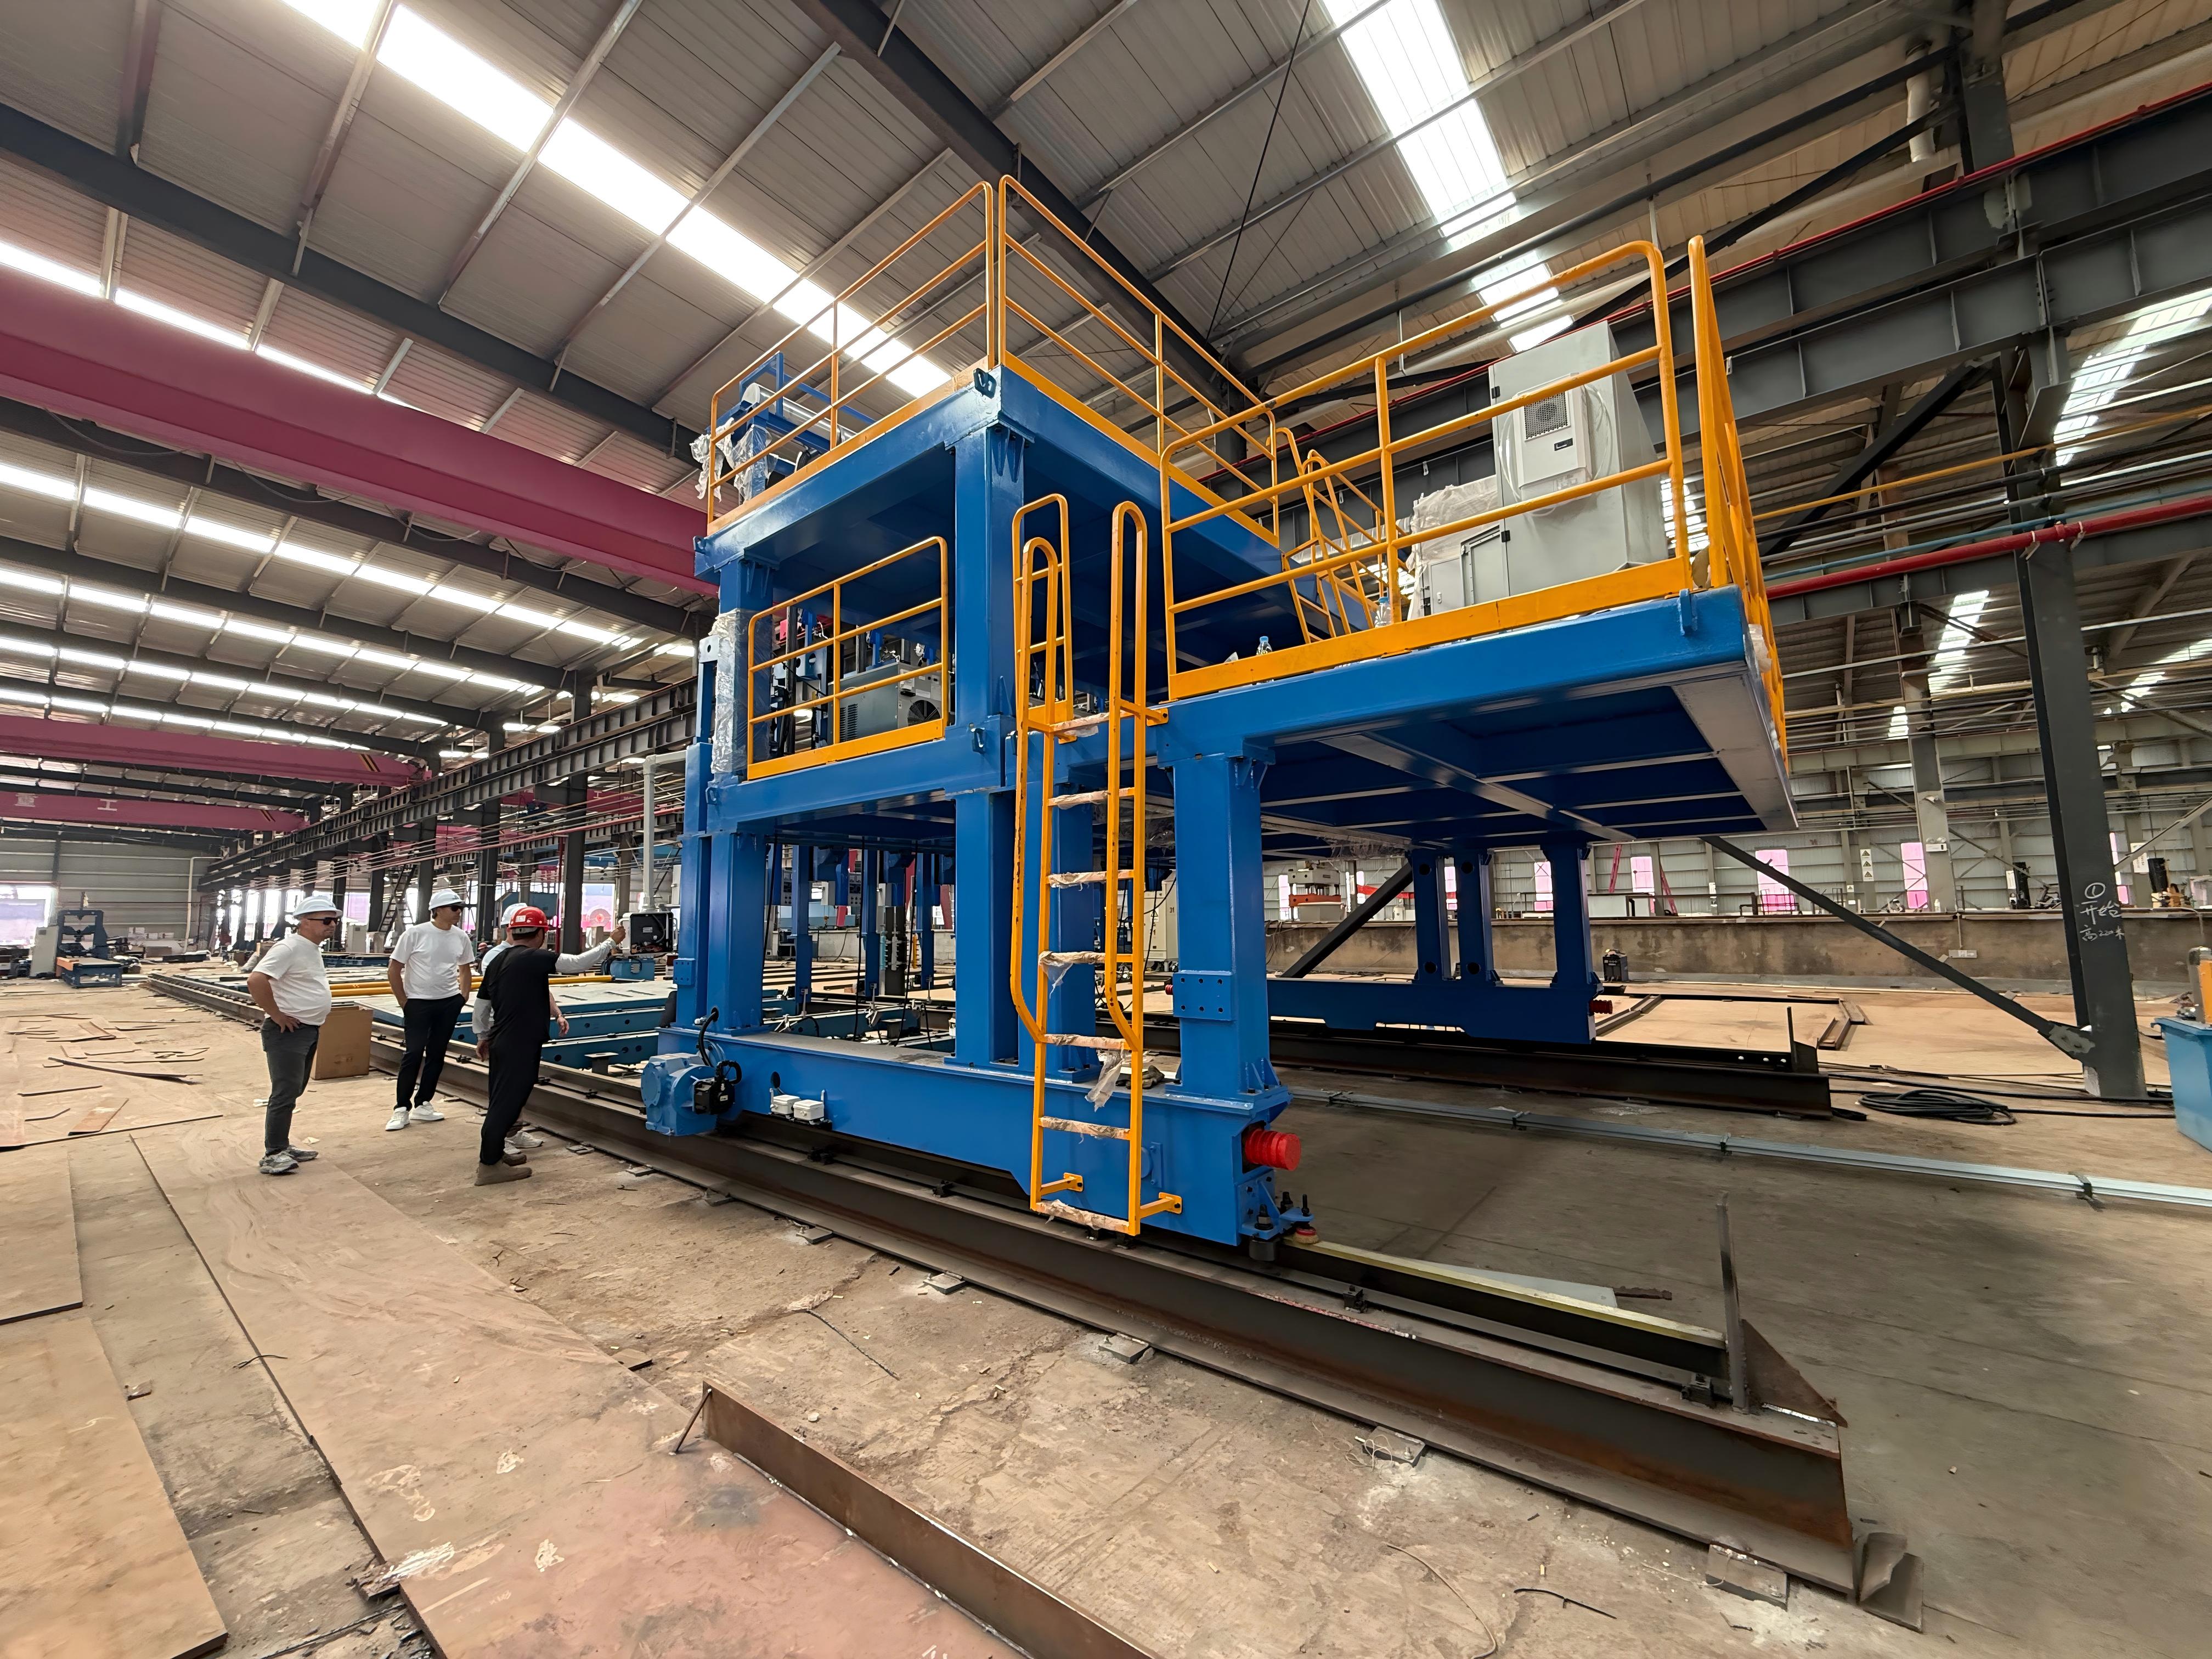
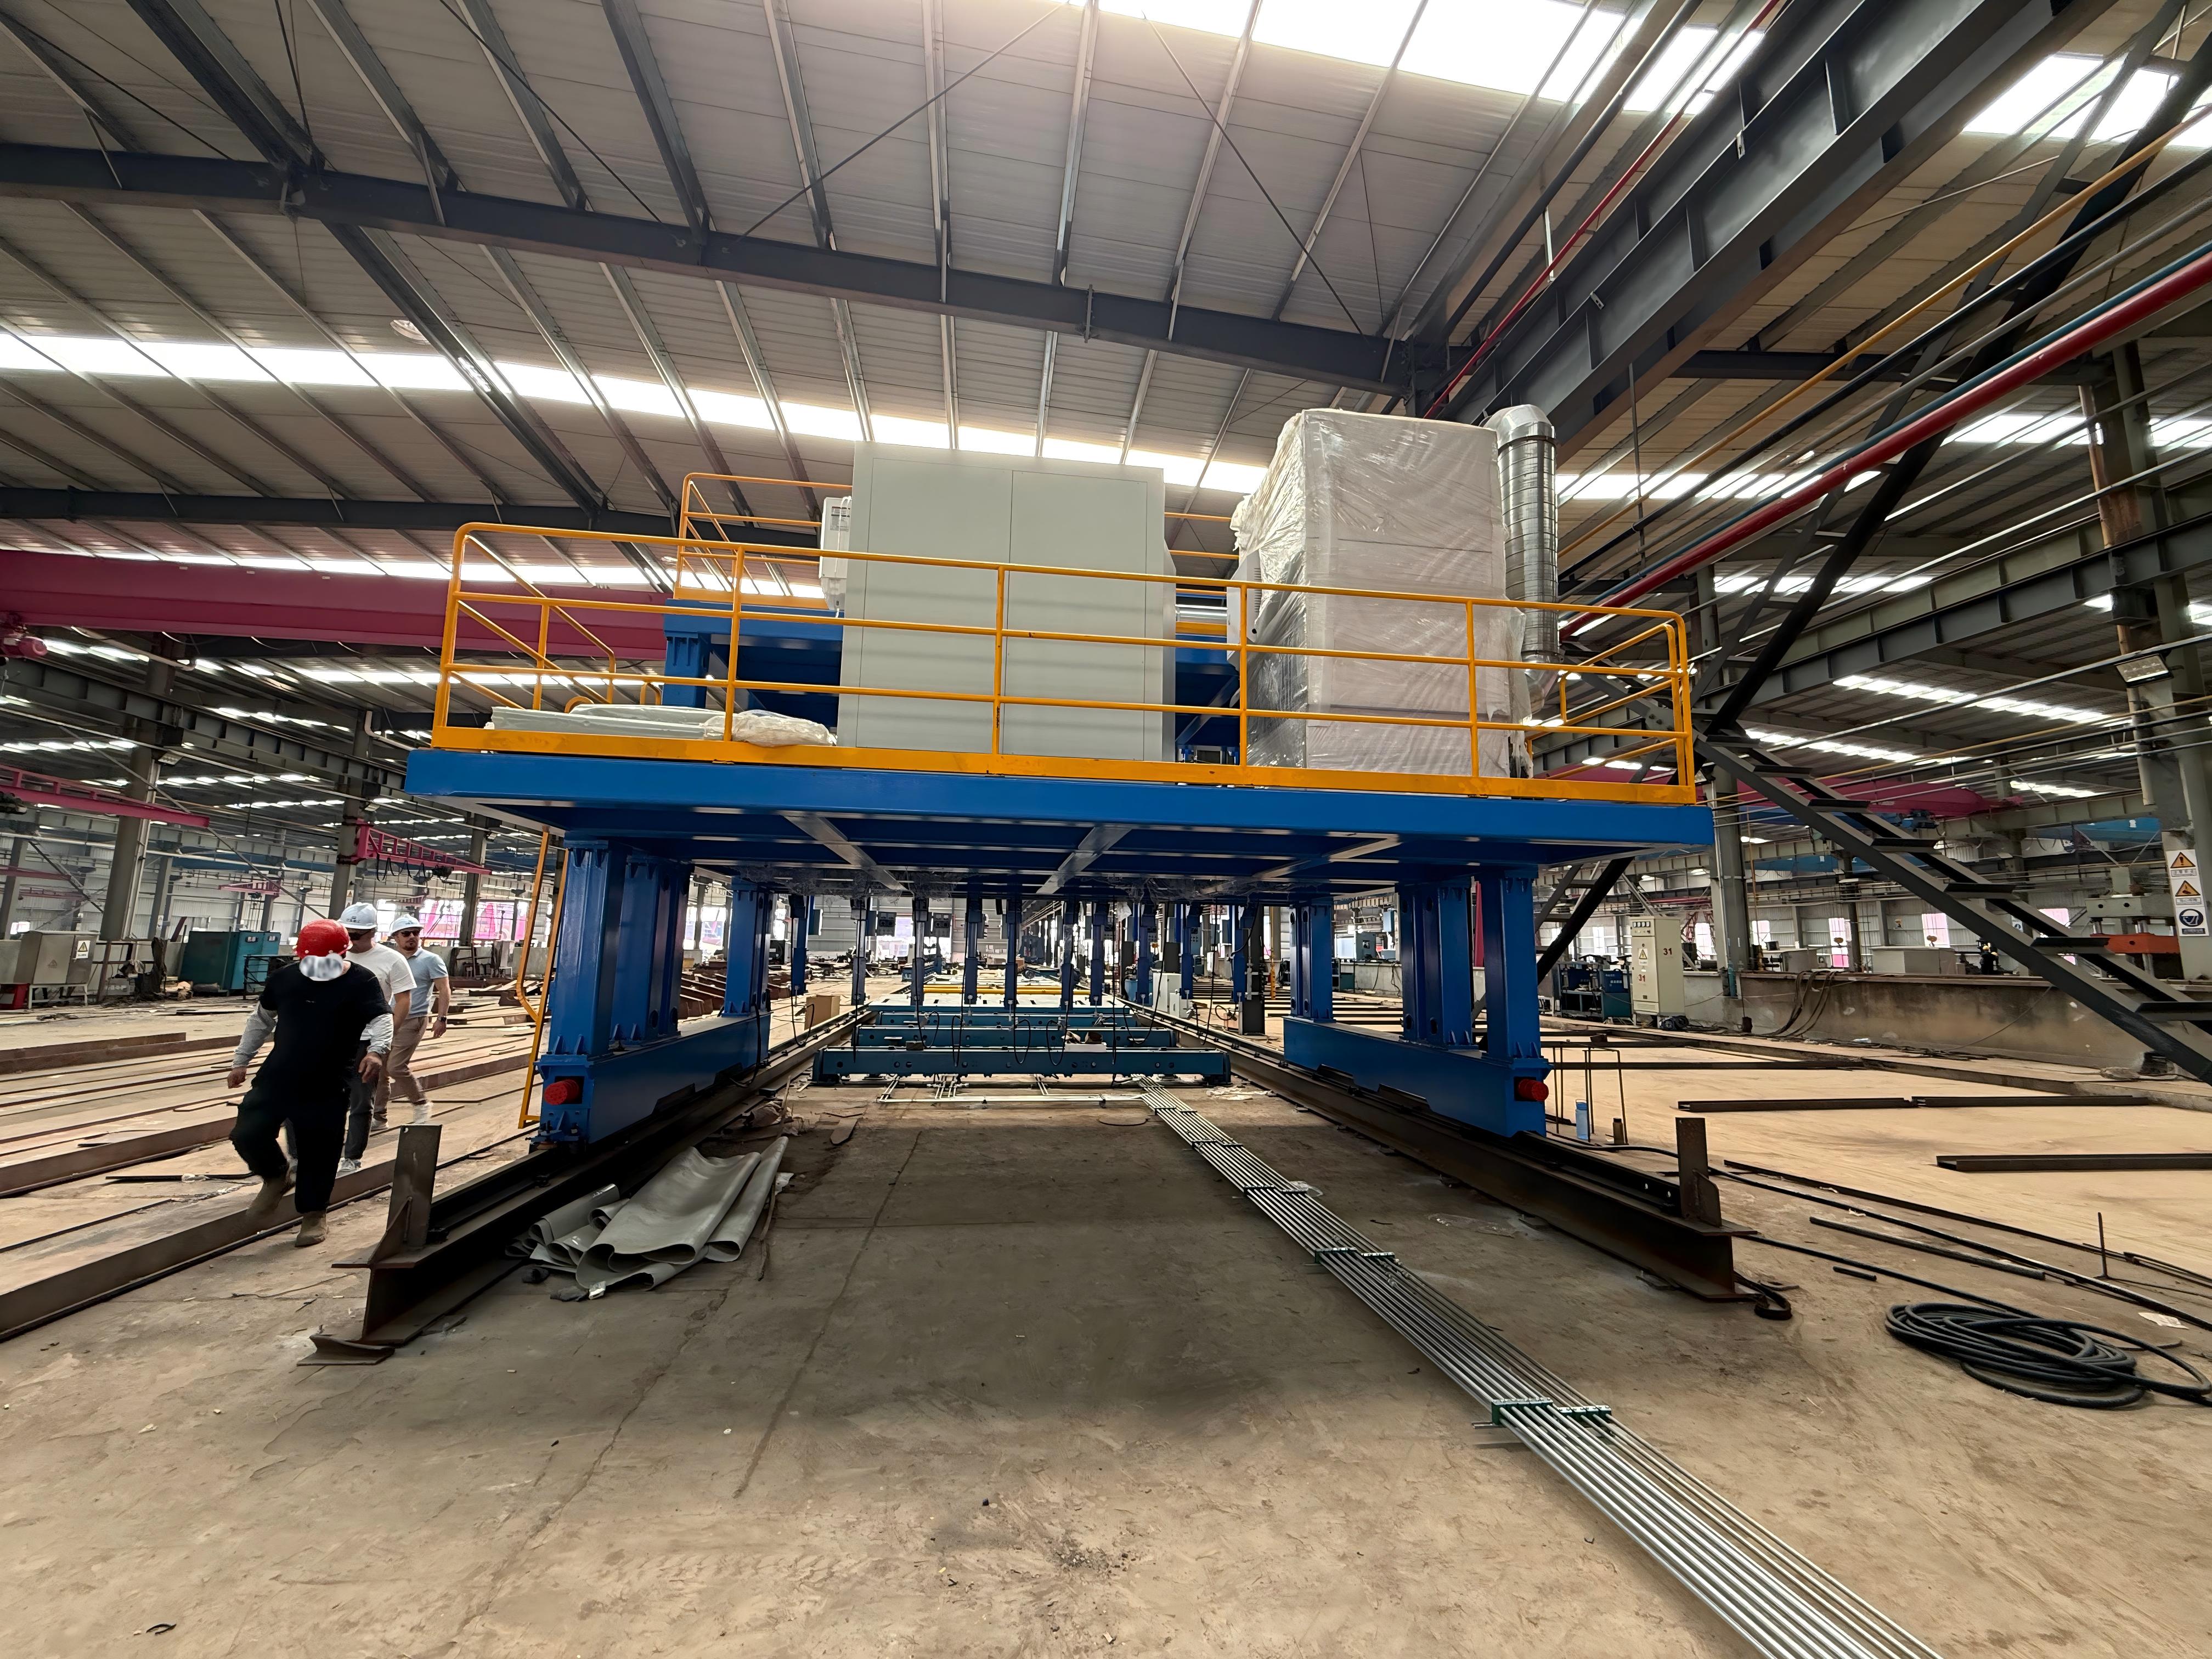
Данная машина в основном используется для автоматической сварки уже сформированной Т-образной стали. Она оснащена сварочной консолью с автоматическим слежением, которая может перемещаться по горизонтали и вертикали на портальной раме, обеспечивая совмещение сварочной горелкина сварочной головке со сварным швом. Сварочная консоль оснащена устройством автоматического электронного слежения, после чего портальная рама линейно перемещается по рельсу для выполнения автоматической сварки. Машина оборудована устройством автоматического сбора, рециркуляции и обработки дыма.
Серводвигатель рамы машины приводит в действие сварочную консоль. Сварочная консоль автоматически перемещается вверх, вниз, влево и вправо посредством сервопривода для адаптации к различным спецификациям сварки. Система сбора и обработки дыма в основном включает фильтрацию дыма, удаление пыли и т. д.
Система электрического управления состоит из электрического шкафа управления и пульта управления. Шкаф управления установлен сбоку сварочной консоли для управления перемещением портальной рамы. Портальная рама и пульт управления сварочным аппаратом установлены на вертикальной стойке портальной рамы. Управление очень удобно.
Сварочная платформа (1 комплект)
Сварочная платформа включает 1 платформу для позиционирования и зажима Т-образной стали, а также 1 платформу для позиционирования и зажима, способную одновременно удерживать 2 длинные заготовки в продольном направлении и 8 заготовок в поперечном направлении. Одновременно она может удерживать до 8 самых длинных заготовок. В поперечном направлении используются 8 комплектов гидравлических зажимных механизмов, а в продольных интервалах — 8 комплектов позиционирующих зажимных механизмов. Собранная Т-образная сталь фиксируется на сварочной платформе, что способствует автоматическому позиционированию заготовки, подавляет деформацию при сварке и предотвращает опрокидывание заготовки. Кроме того, в сварочной платформе скрыты 8 комплектов механизмов защиты от падения и опрокидывания. После сварки они поднимаются, предотвращая ослабление зажимного устройства Т-образной стали, ее подскакивание и опрокидывание, что повышает безопасность.
2.Технические параметры сварочной машины для Т-образных балок:
3.Характеристики сварочной машины для Т-образных балок:
3.1Объем поставки
A: Основной блок портальной сварочной машины: включает основной блок и 8 комплектов механизмов подъема сварочных консолей.
B: Рельсовый путь: включает 48 метров рельсов 50kg (по 24 метра слева и справа), звездочки, опорные и прижимные пластины.
C: Сварочная платформа: включает 1 платформу, полный комплект зажимных механизмов.
D: Гидравлическая система: включает гидравлическую станцию, гидравлические трубопроводы, гидравлические компоненты.
E: Сварочный аппарат: включает 16 сварочных аппаратов OTC-630.
D: Электрическая система: включает электрический шкаф, пульт управления, проводку, систему электронного слежения и т. д.
3.2Комплектация
Сопутствующие товары
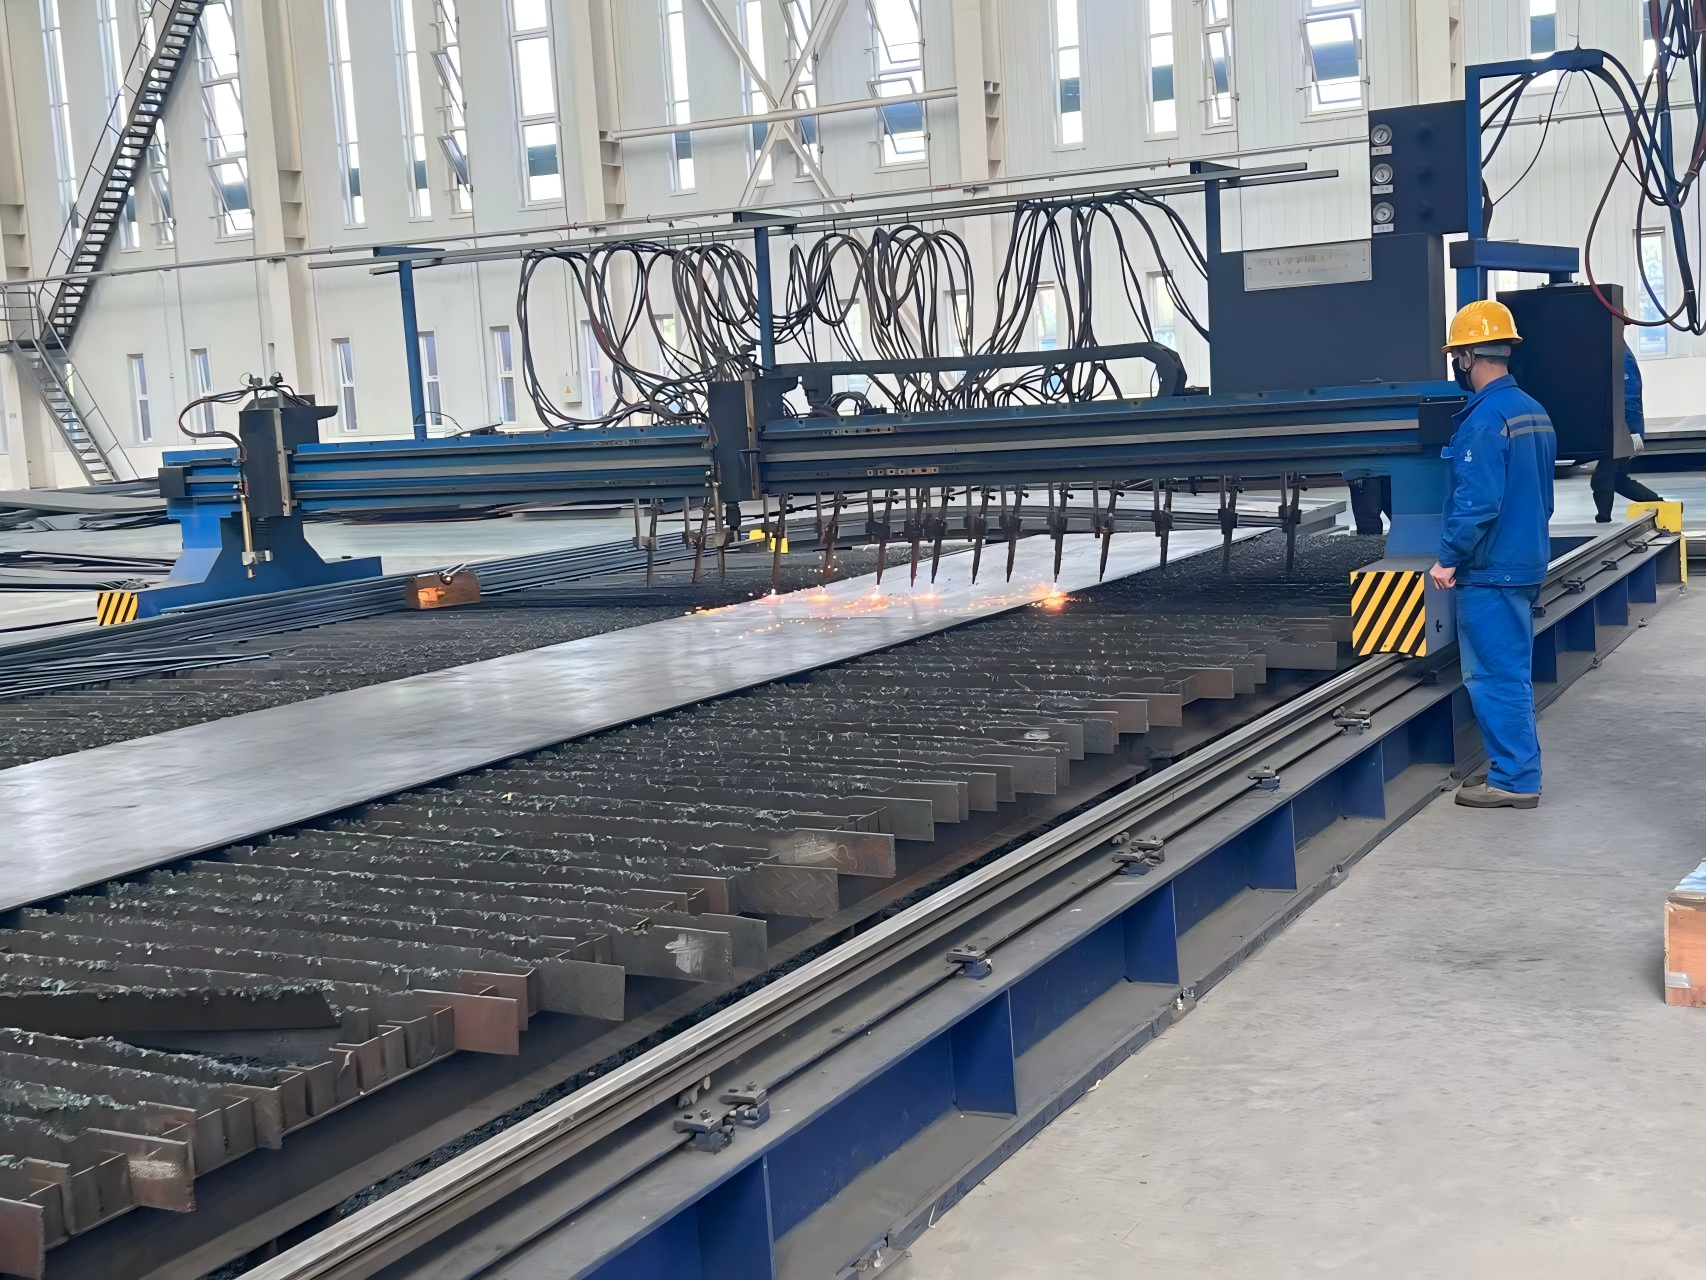
 Станок плазменной резки с ЧПУ GZ-6000Станок газовой резки с ЧПУ типа GZ объединяет технологии ЧПУ, прецизионной механической передачи и кислородно-газовой резки. Этот высокоэффективный, высокоточный и надежный станок термической резки способен вырезать на плоскости X-Y различные формы, включая прямые линии, дуги и комбинированные некруговые кривые. Состоит из системы управления, системы привода и шкафа управления, прост в эксплуатации и обслуживании. Широко применяется на заводах металлоконструкций, в судостроении, строительстве, тяжелом машиностроении, производстве котлов, нефтехимической и локомотивной промышленности.
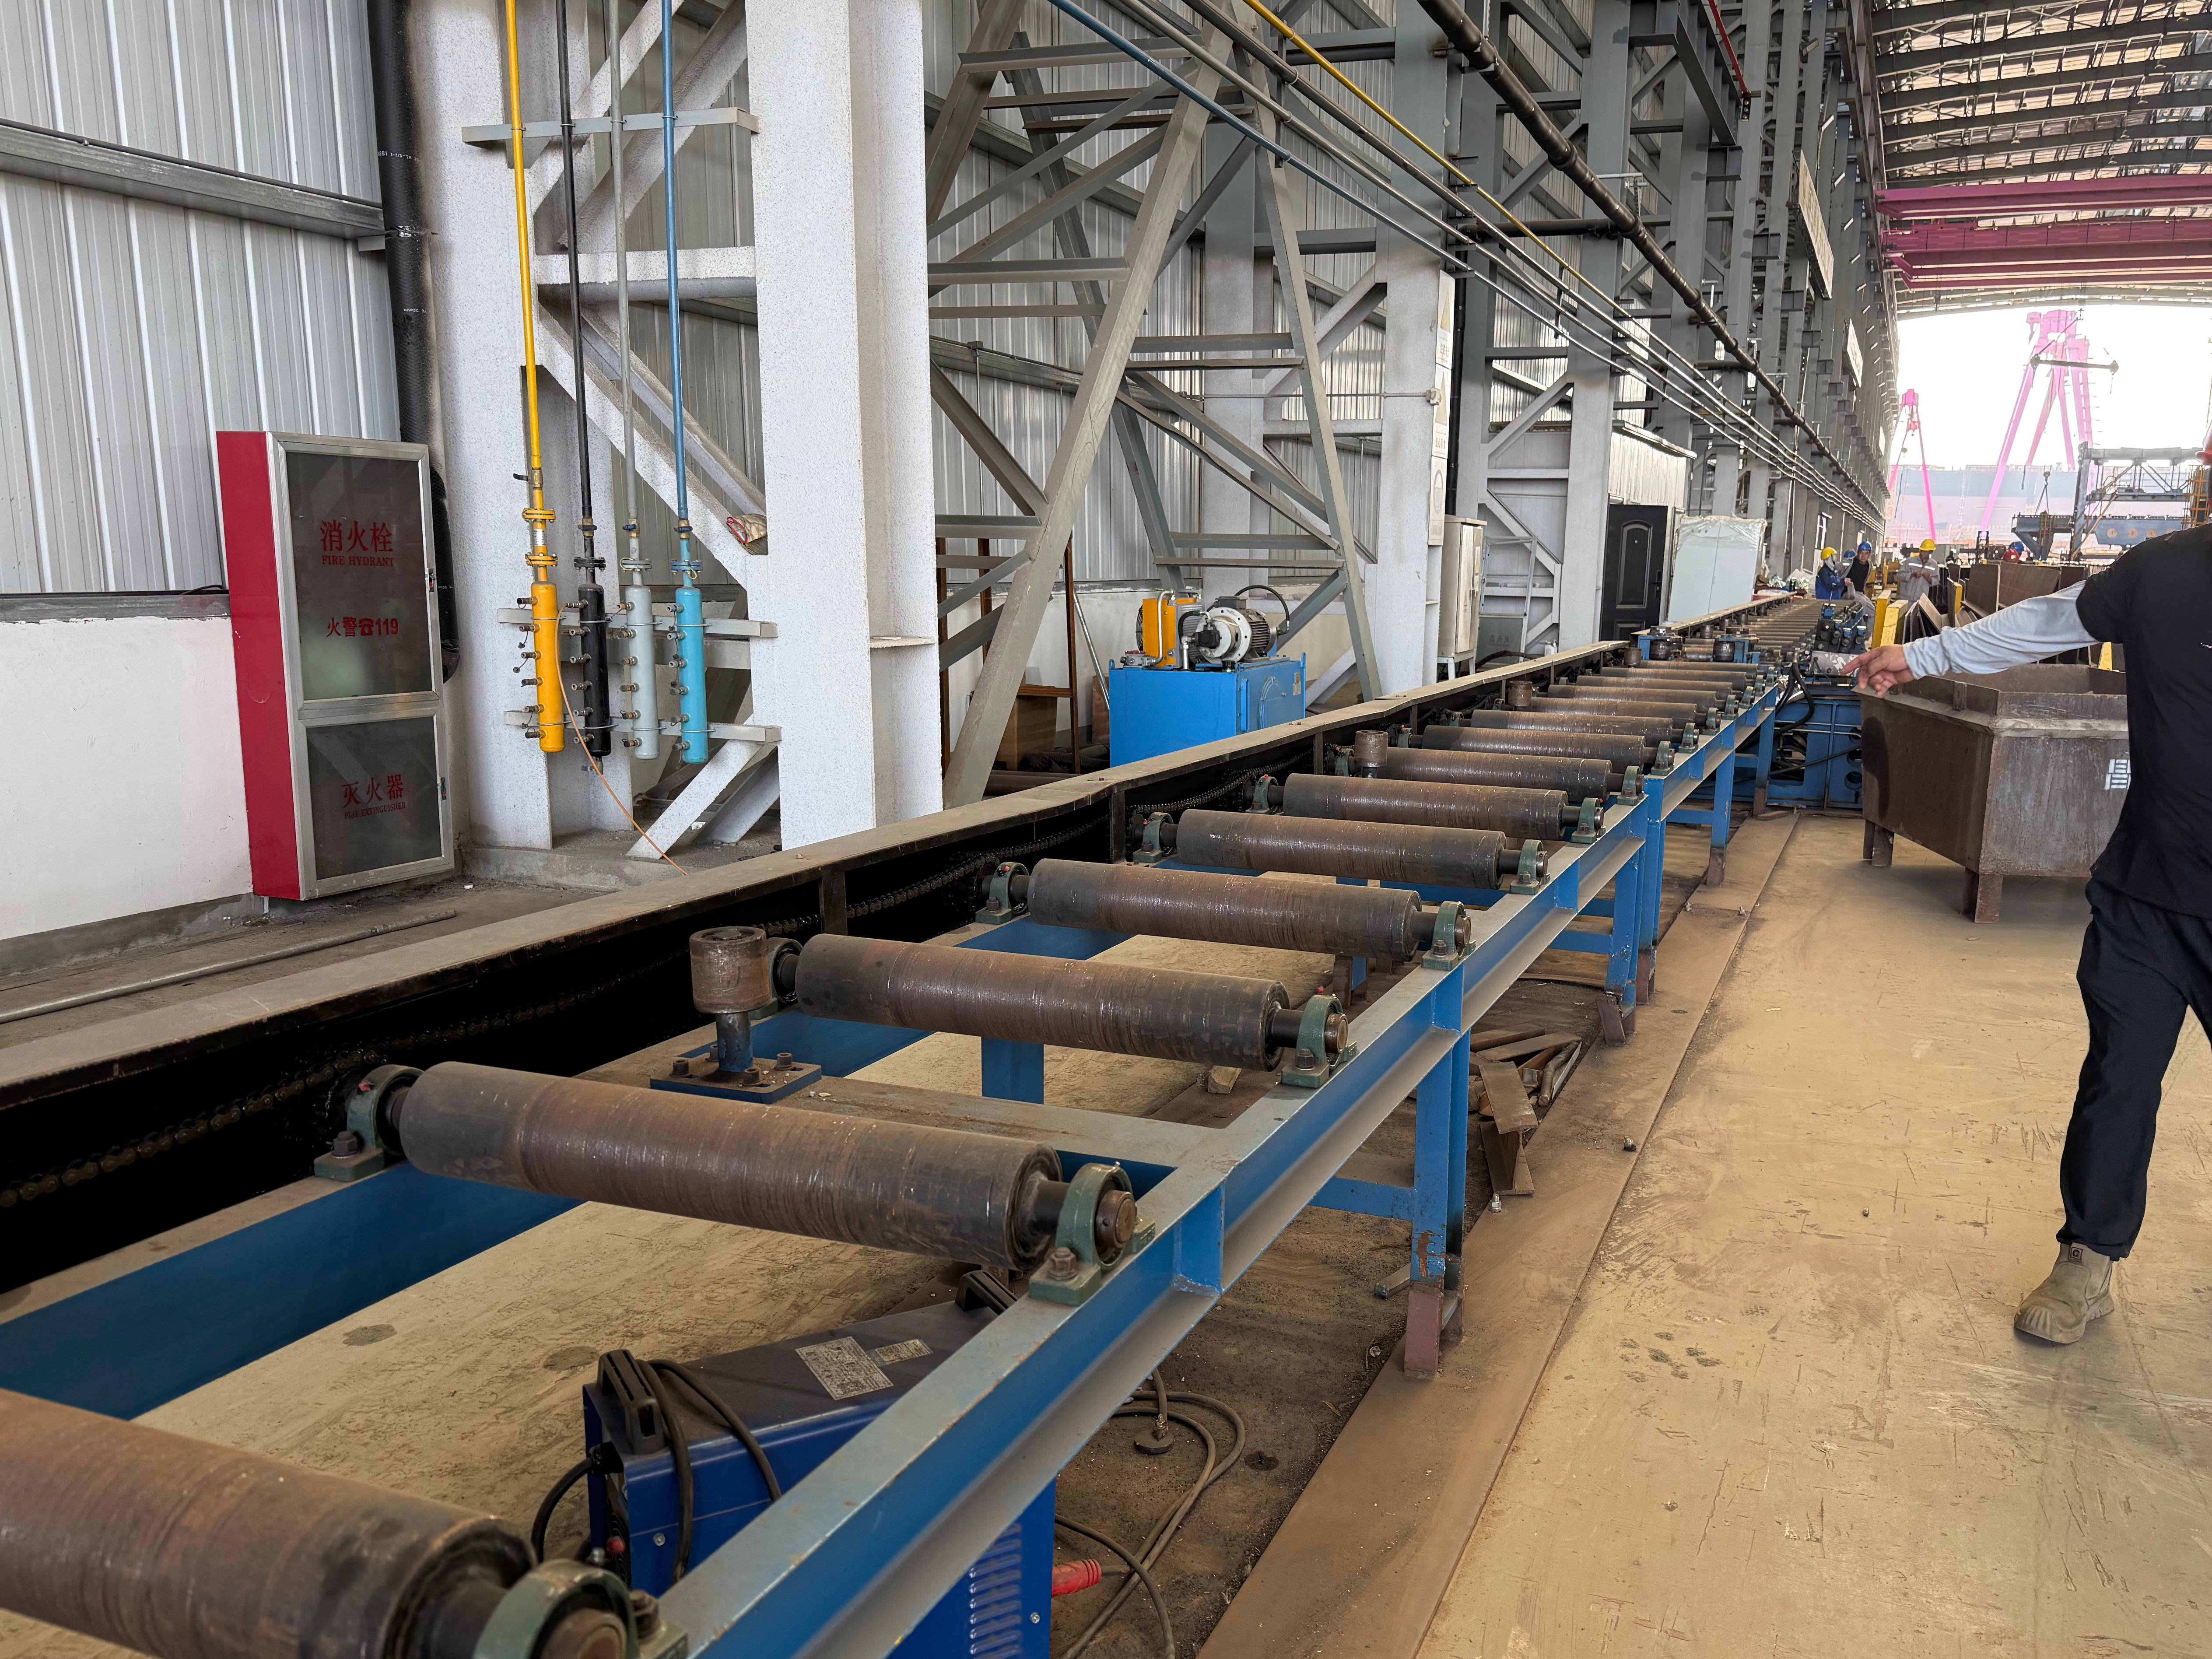
 Станок для снятия фаски с полок тавровых балокЭтот станок использует принцип прокатки для эффективного формирования закруглённых кромок на заготовках. Он заменяет традиционную ручную зачистку заусенцев и снятие фаски, обеспечивая равномерные закруглённые кромки с хорошим качеством поверхности и высокой производительностью при одновременном снижении трудоёмкости. Прокатка кромок значительно снижает концентрацию напряжений на кромках листа. Это улучшает сварку листов, антикоррозионную обработку и предотвращает отслаивание краски. Подходит как для массового, так и для мелкосерийного производства и является идеальным сопутствующим оборудованием для снятия фаски с судовых листов.
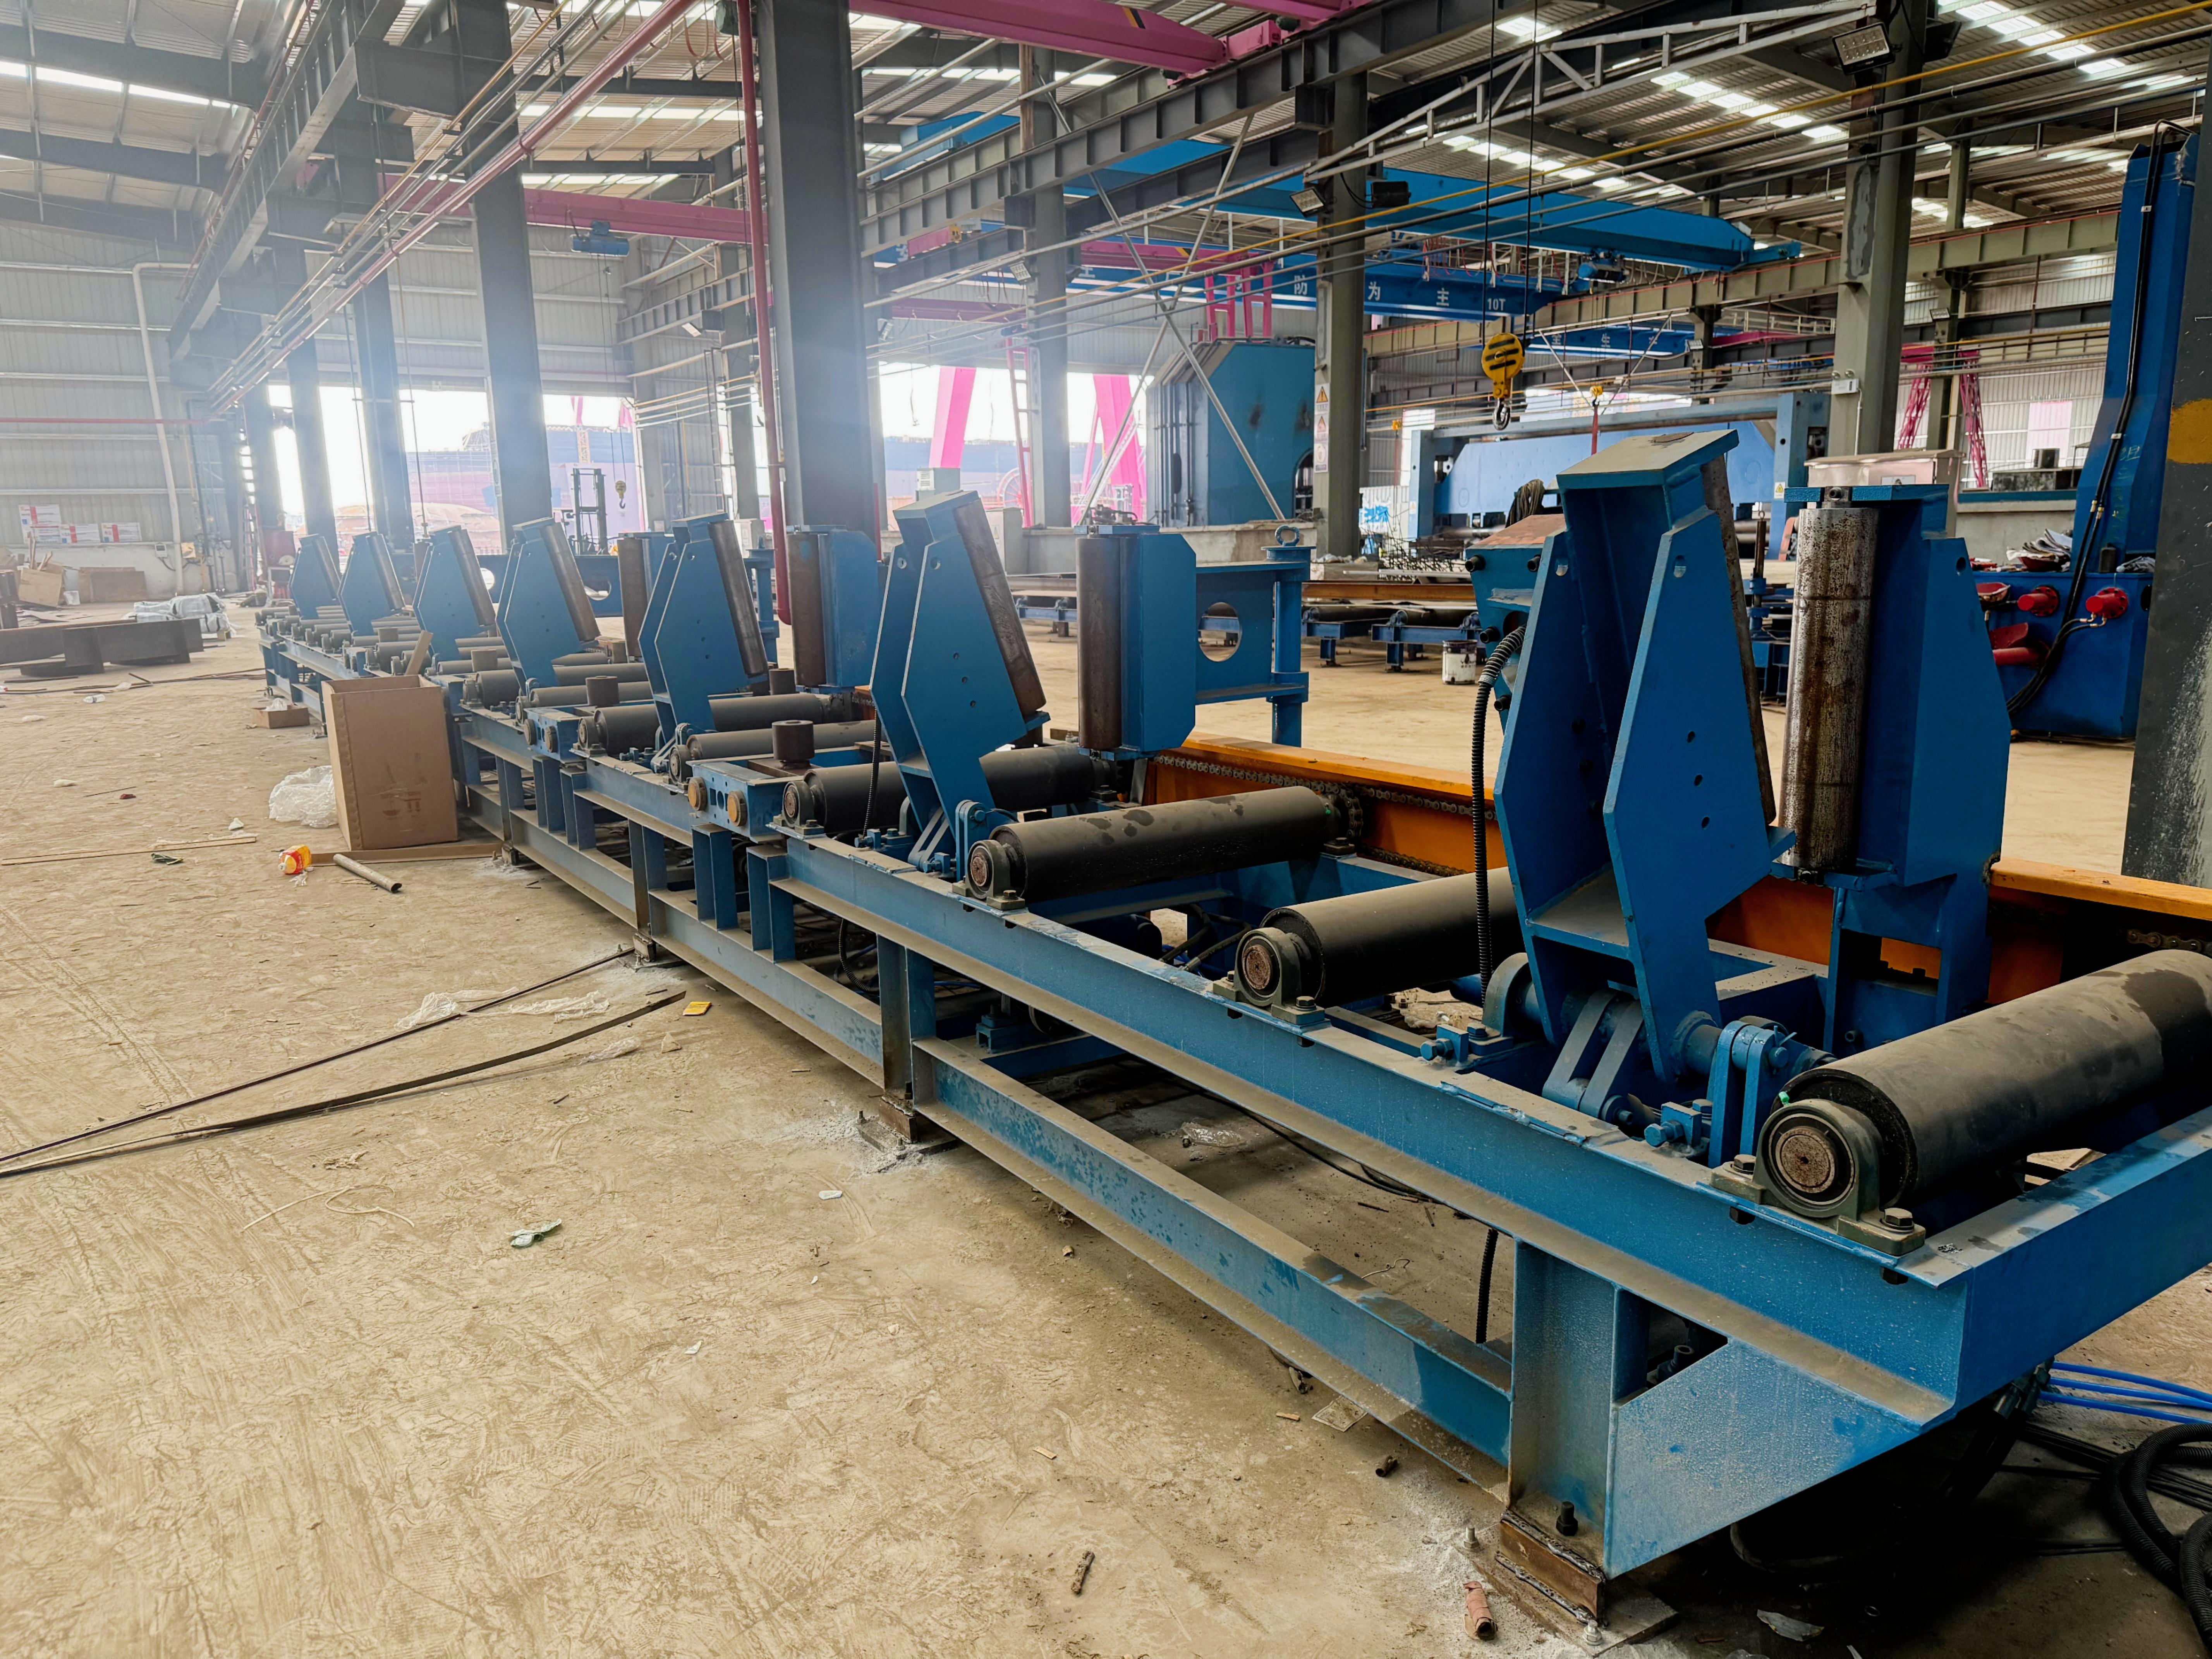
 Станок для сборки Т-образных балокЭтот станок для сборки Т-образных профилей выполняет позиционирование полки и стенки в два этапа. Он оснащен предварительным центрирующим позиционированием, односторонним позиционированием с гидравлическим плавающим зажимом и подъемным колесом для неровных листов. Оснащенный приводом переменного тока с частотным регулированием, он обеспечивает плотное прилегание заготовок и стабильную работу.
 Сварочный станок для тавровых балокЭтот портальный сварочный станок выполняет автоматическую сварку предварительно сформированной тавровой стали. Он оснащен сервоуправляемой автоматической сварочной консолью с отслеживанием шва и порталом с линейным перемещением. Оборудованный системой очистки сварочных дымов и усиленной сварочной платформой с гидравлическими зажимными и противоопрокидывающими устройствами, он контролирует сварочную деформацию и обеспечивает безопасность эксплуатации.
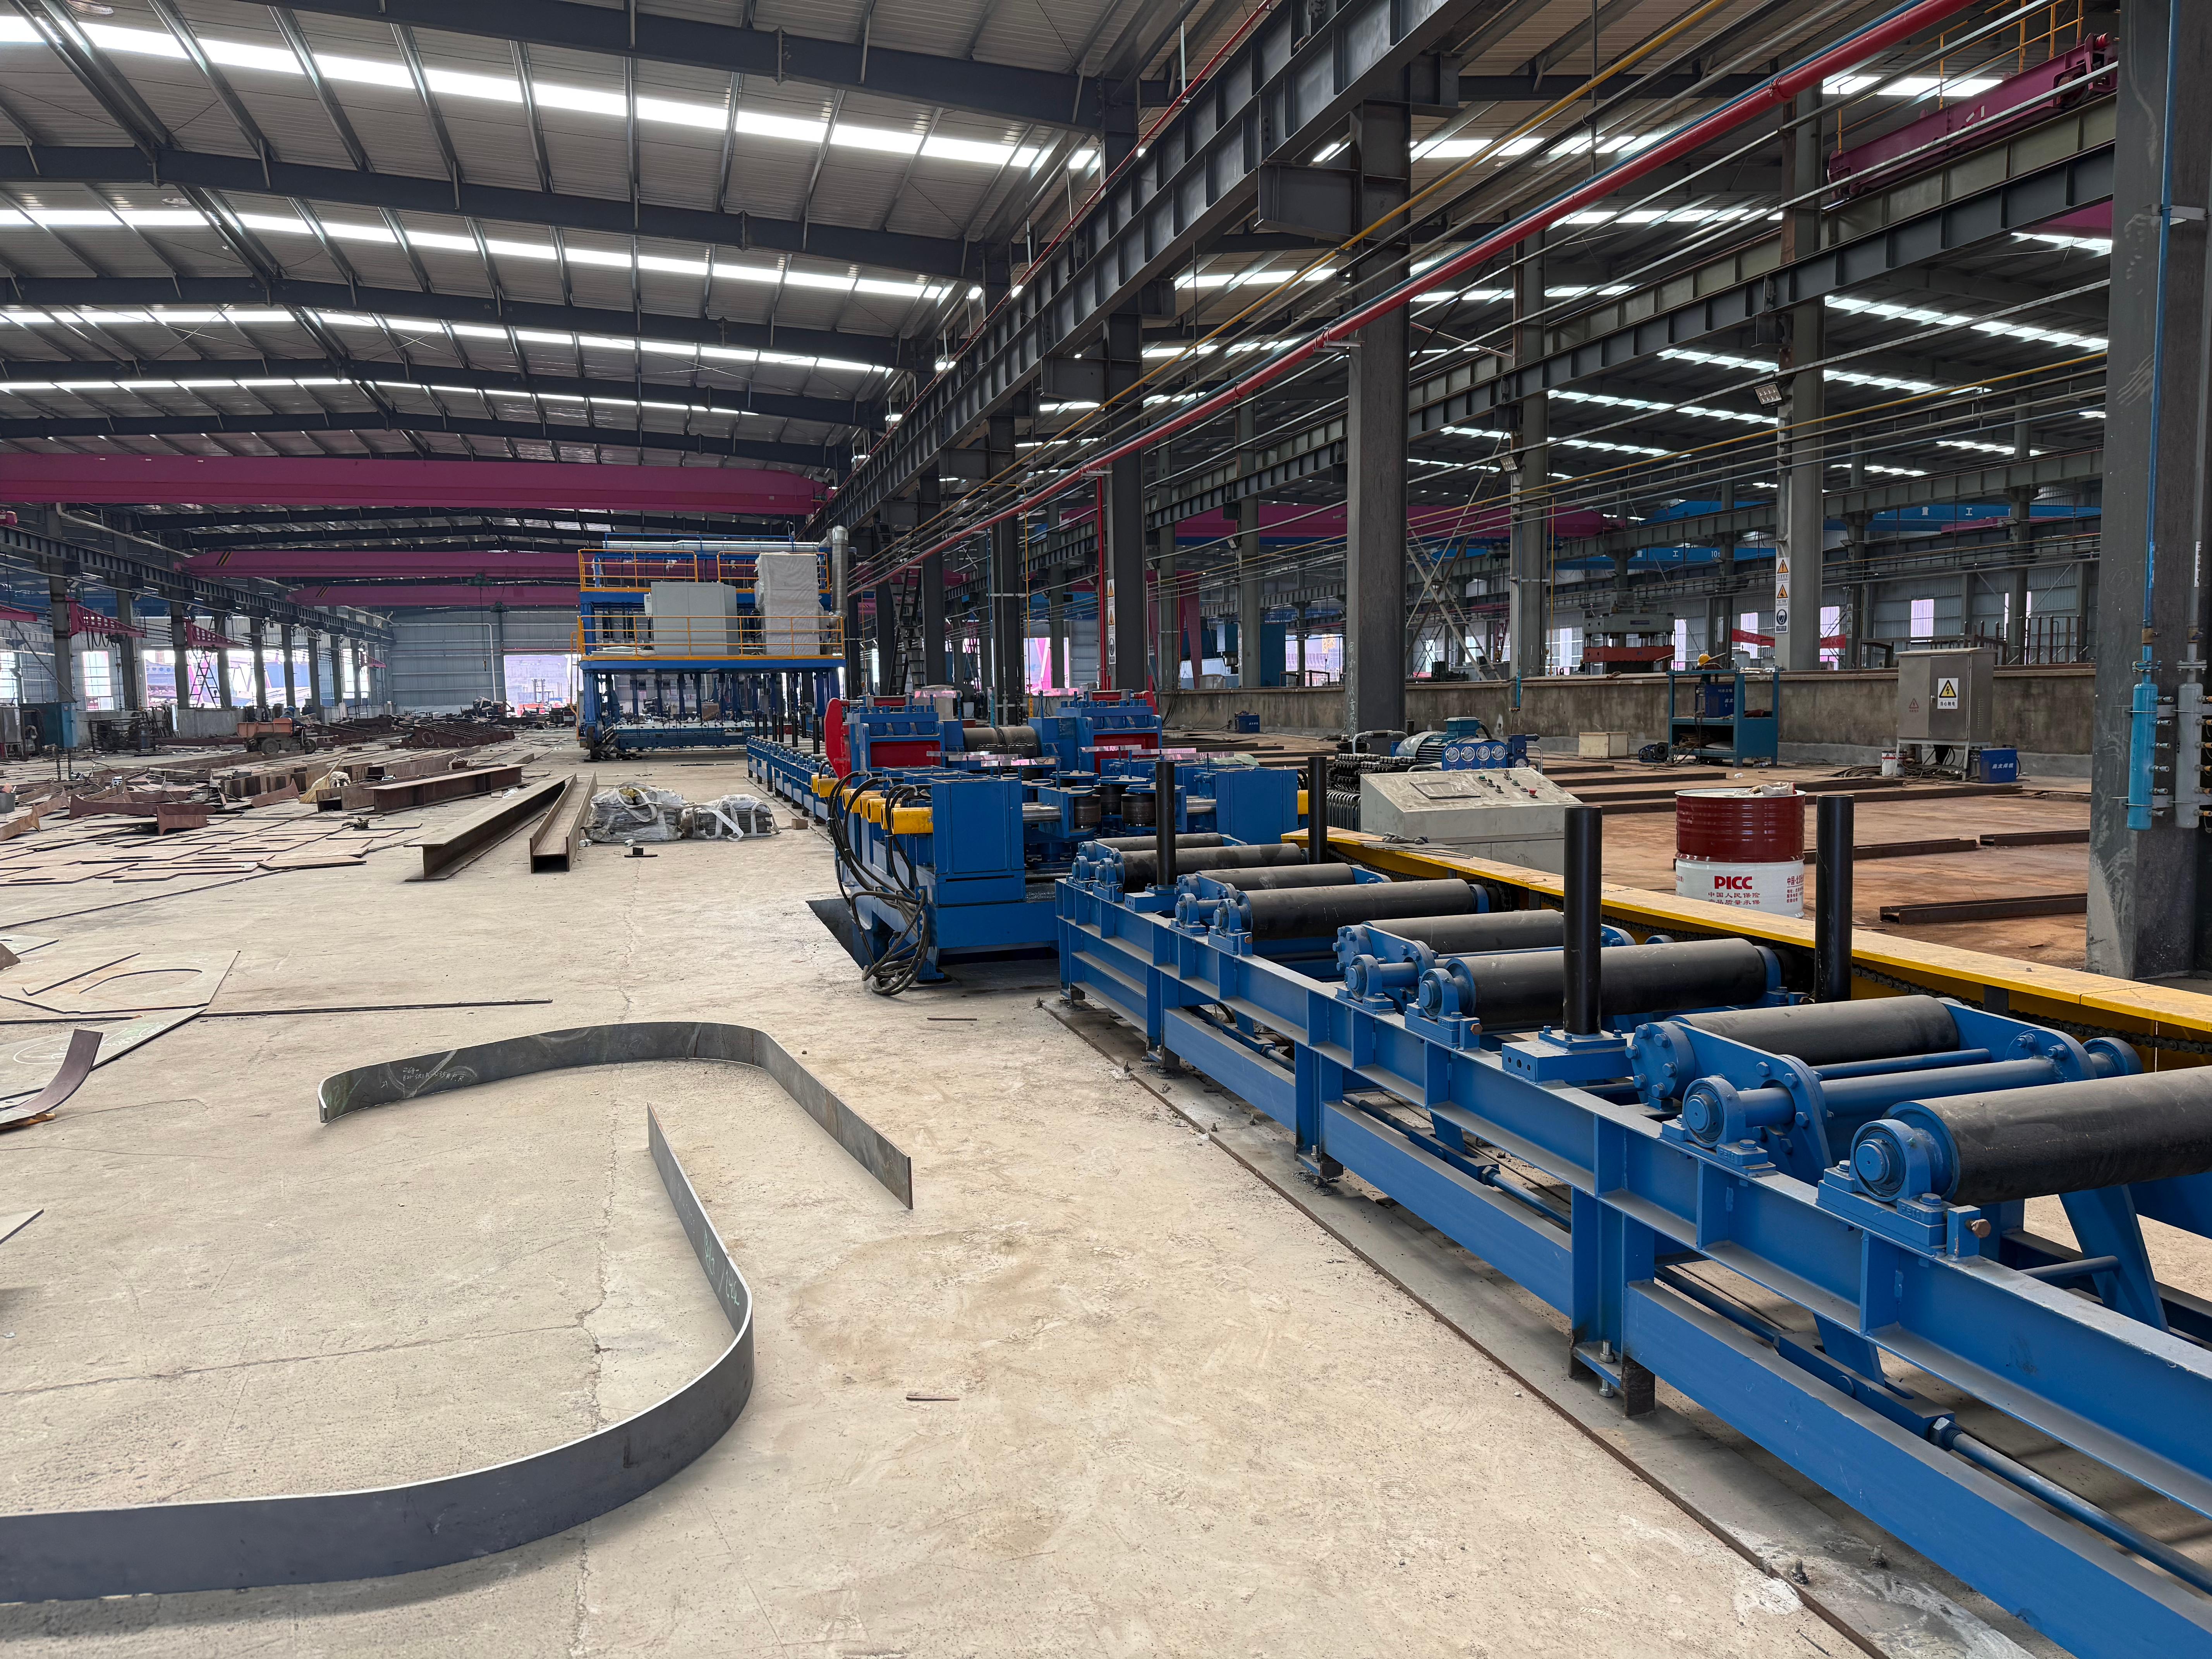
 Станок для правки тавровых балокДанный станок использует принципы штамповой правки и механической обратной деформации для устранения деформации выгиба вверх и снятия остаточных напряжений тавровых профилей, отличаясь высокой точностью и эффективностью. Он подходит как для серийного, так и для мелкосерийного производства и является идеальным вспомогательным оборудованием для изготовления судовых тавровых профилей.
Станция правки тавровых профилей состоит из станка для правки тавровых балок и переднего и заднего рольгангов с плавающими роликами. Правильный станок устраняет деформации угла панели, выгиба вверх и бокового изгиба, а рольганги с плавающими роликами обеспечивают стабильную транспортировку заготовки в процессе правки.