— —
Навигация



Отправьте нам сообщение
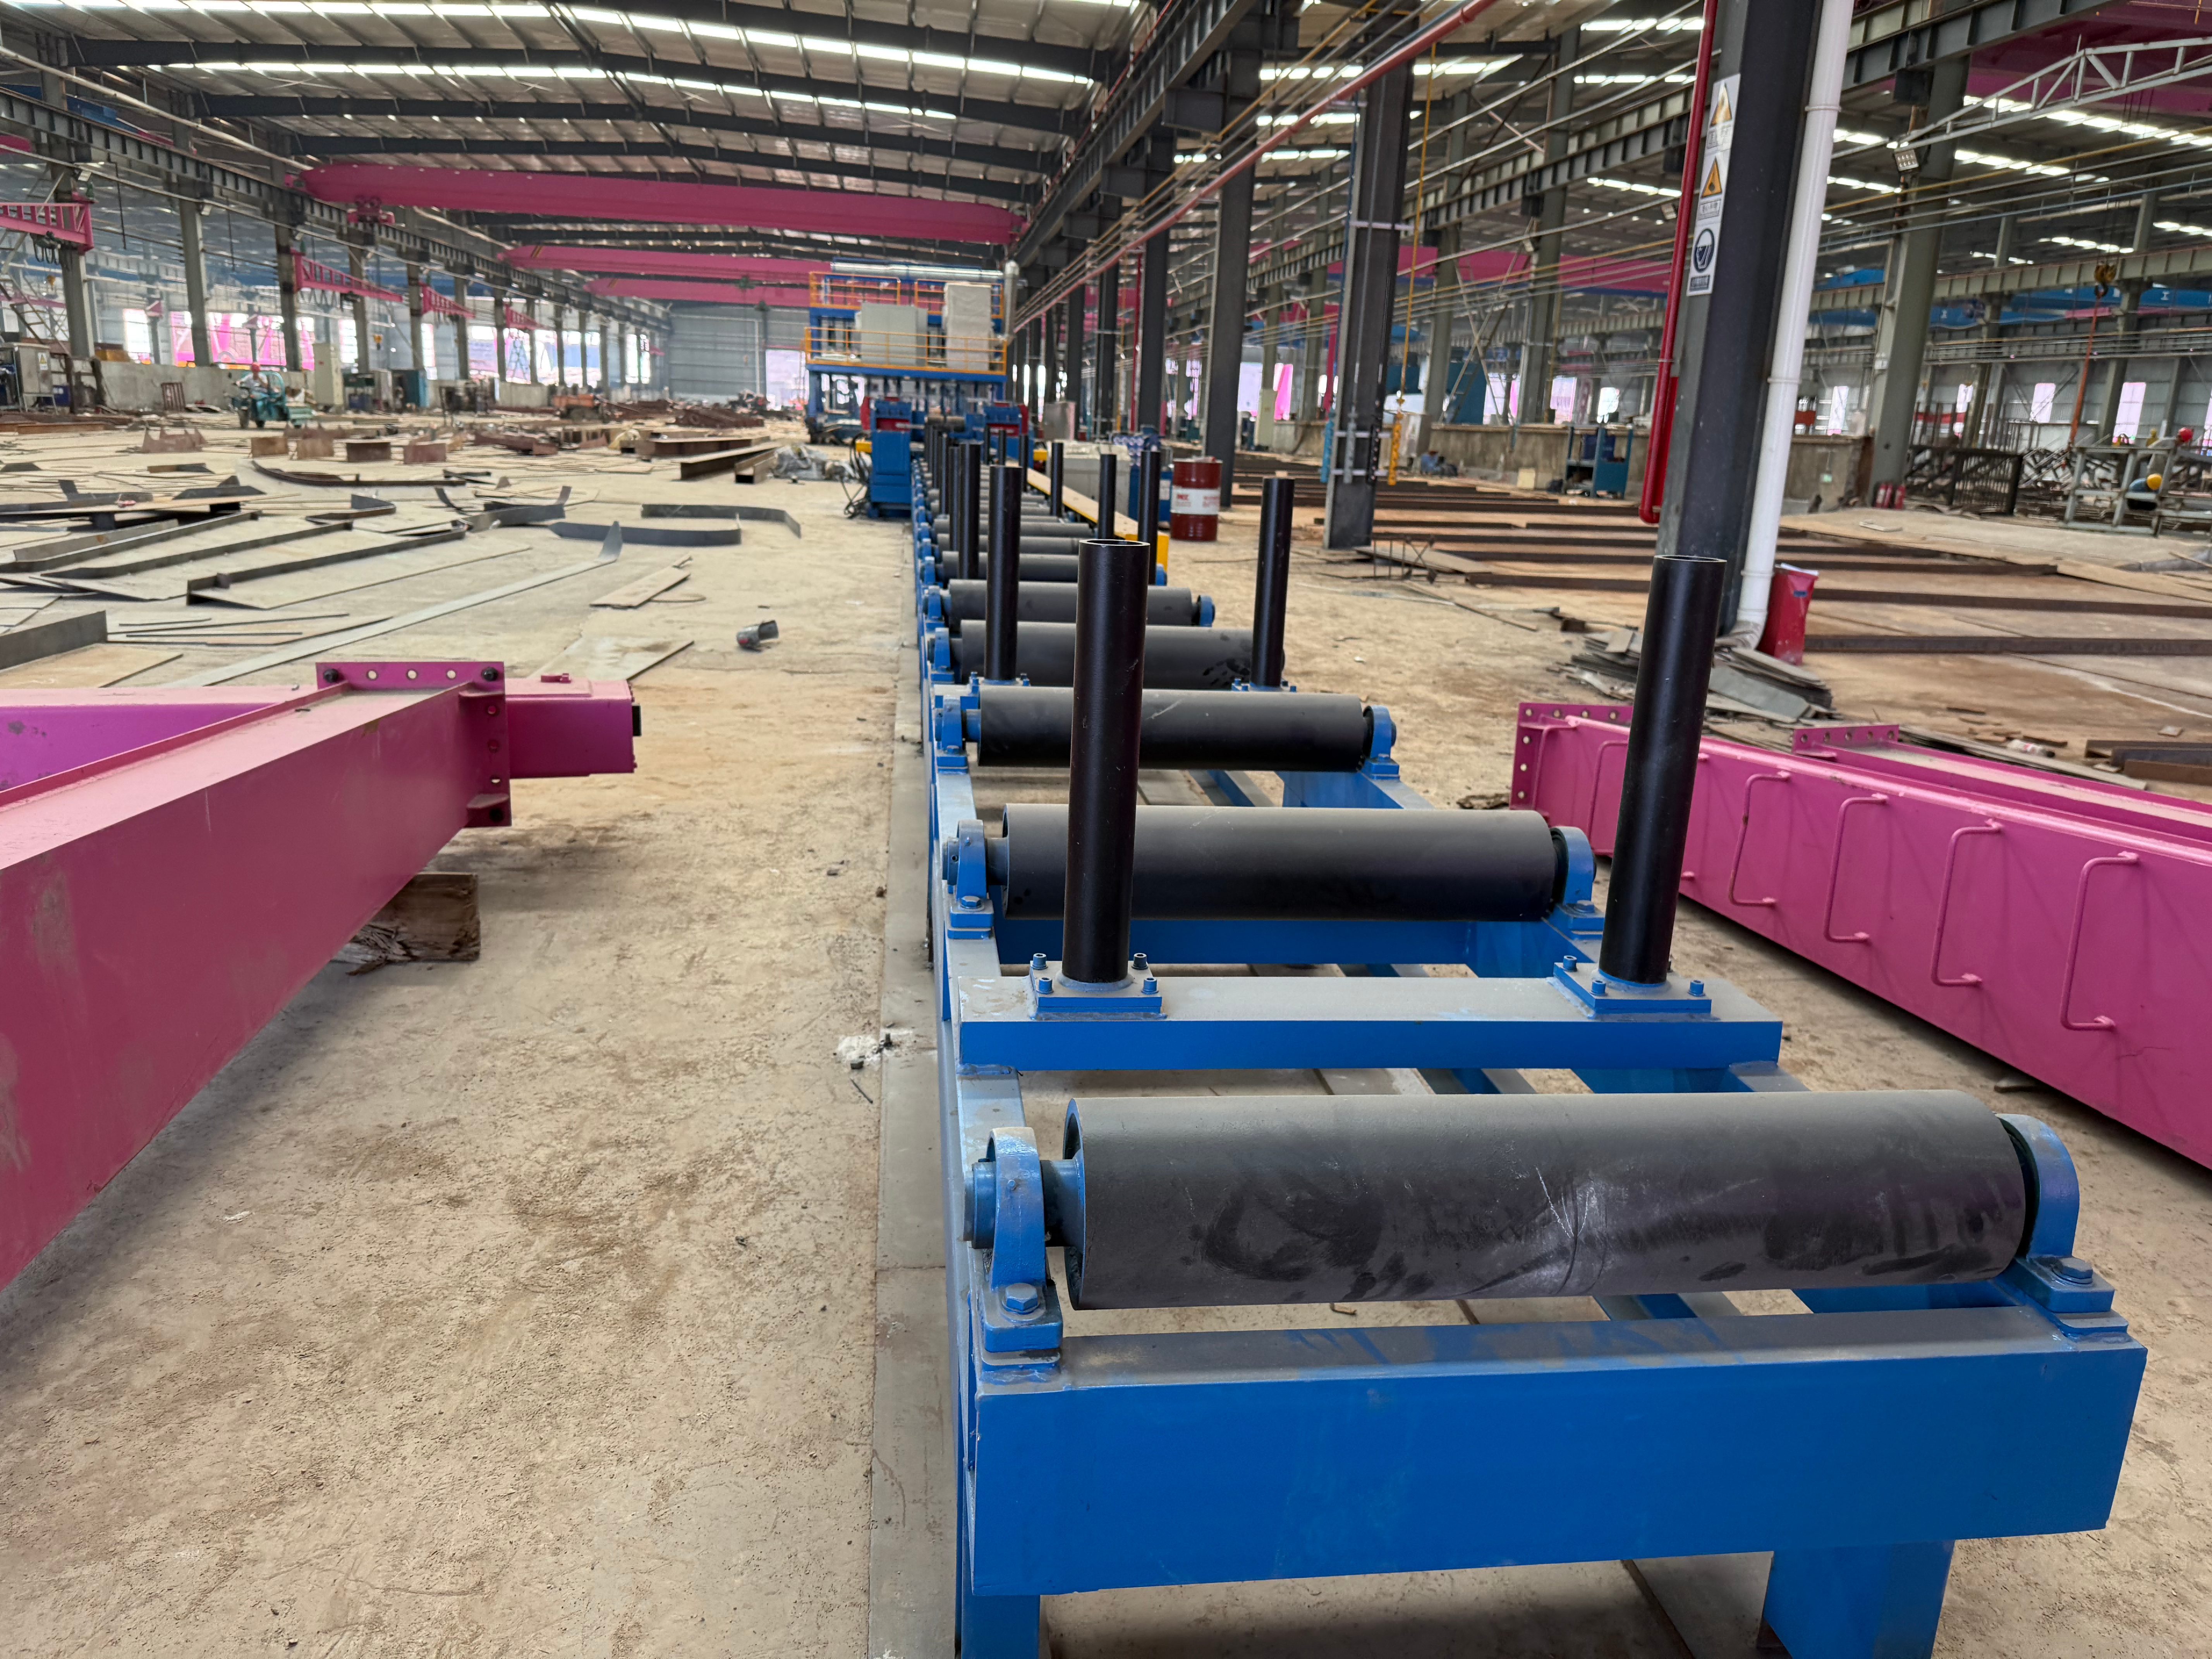
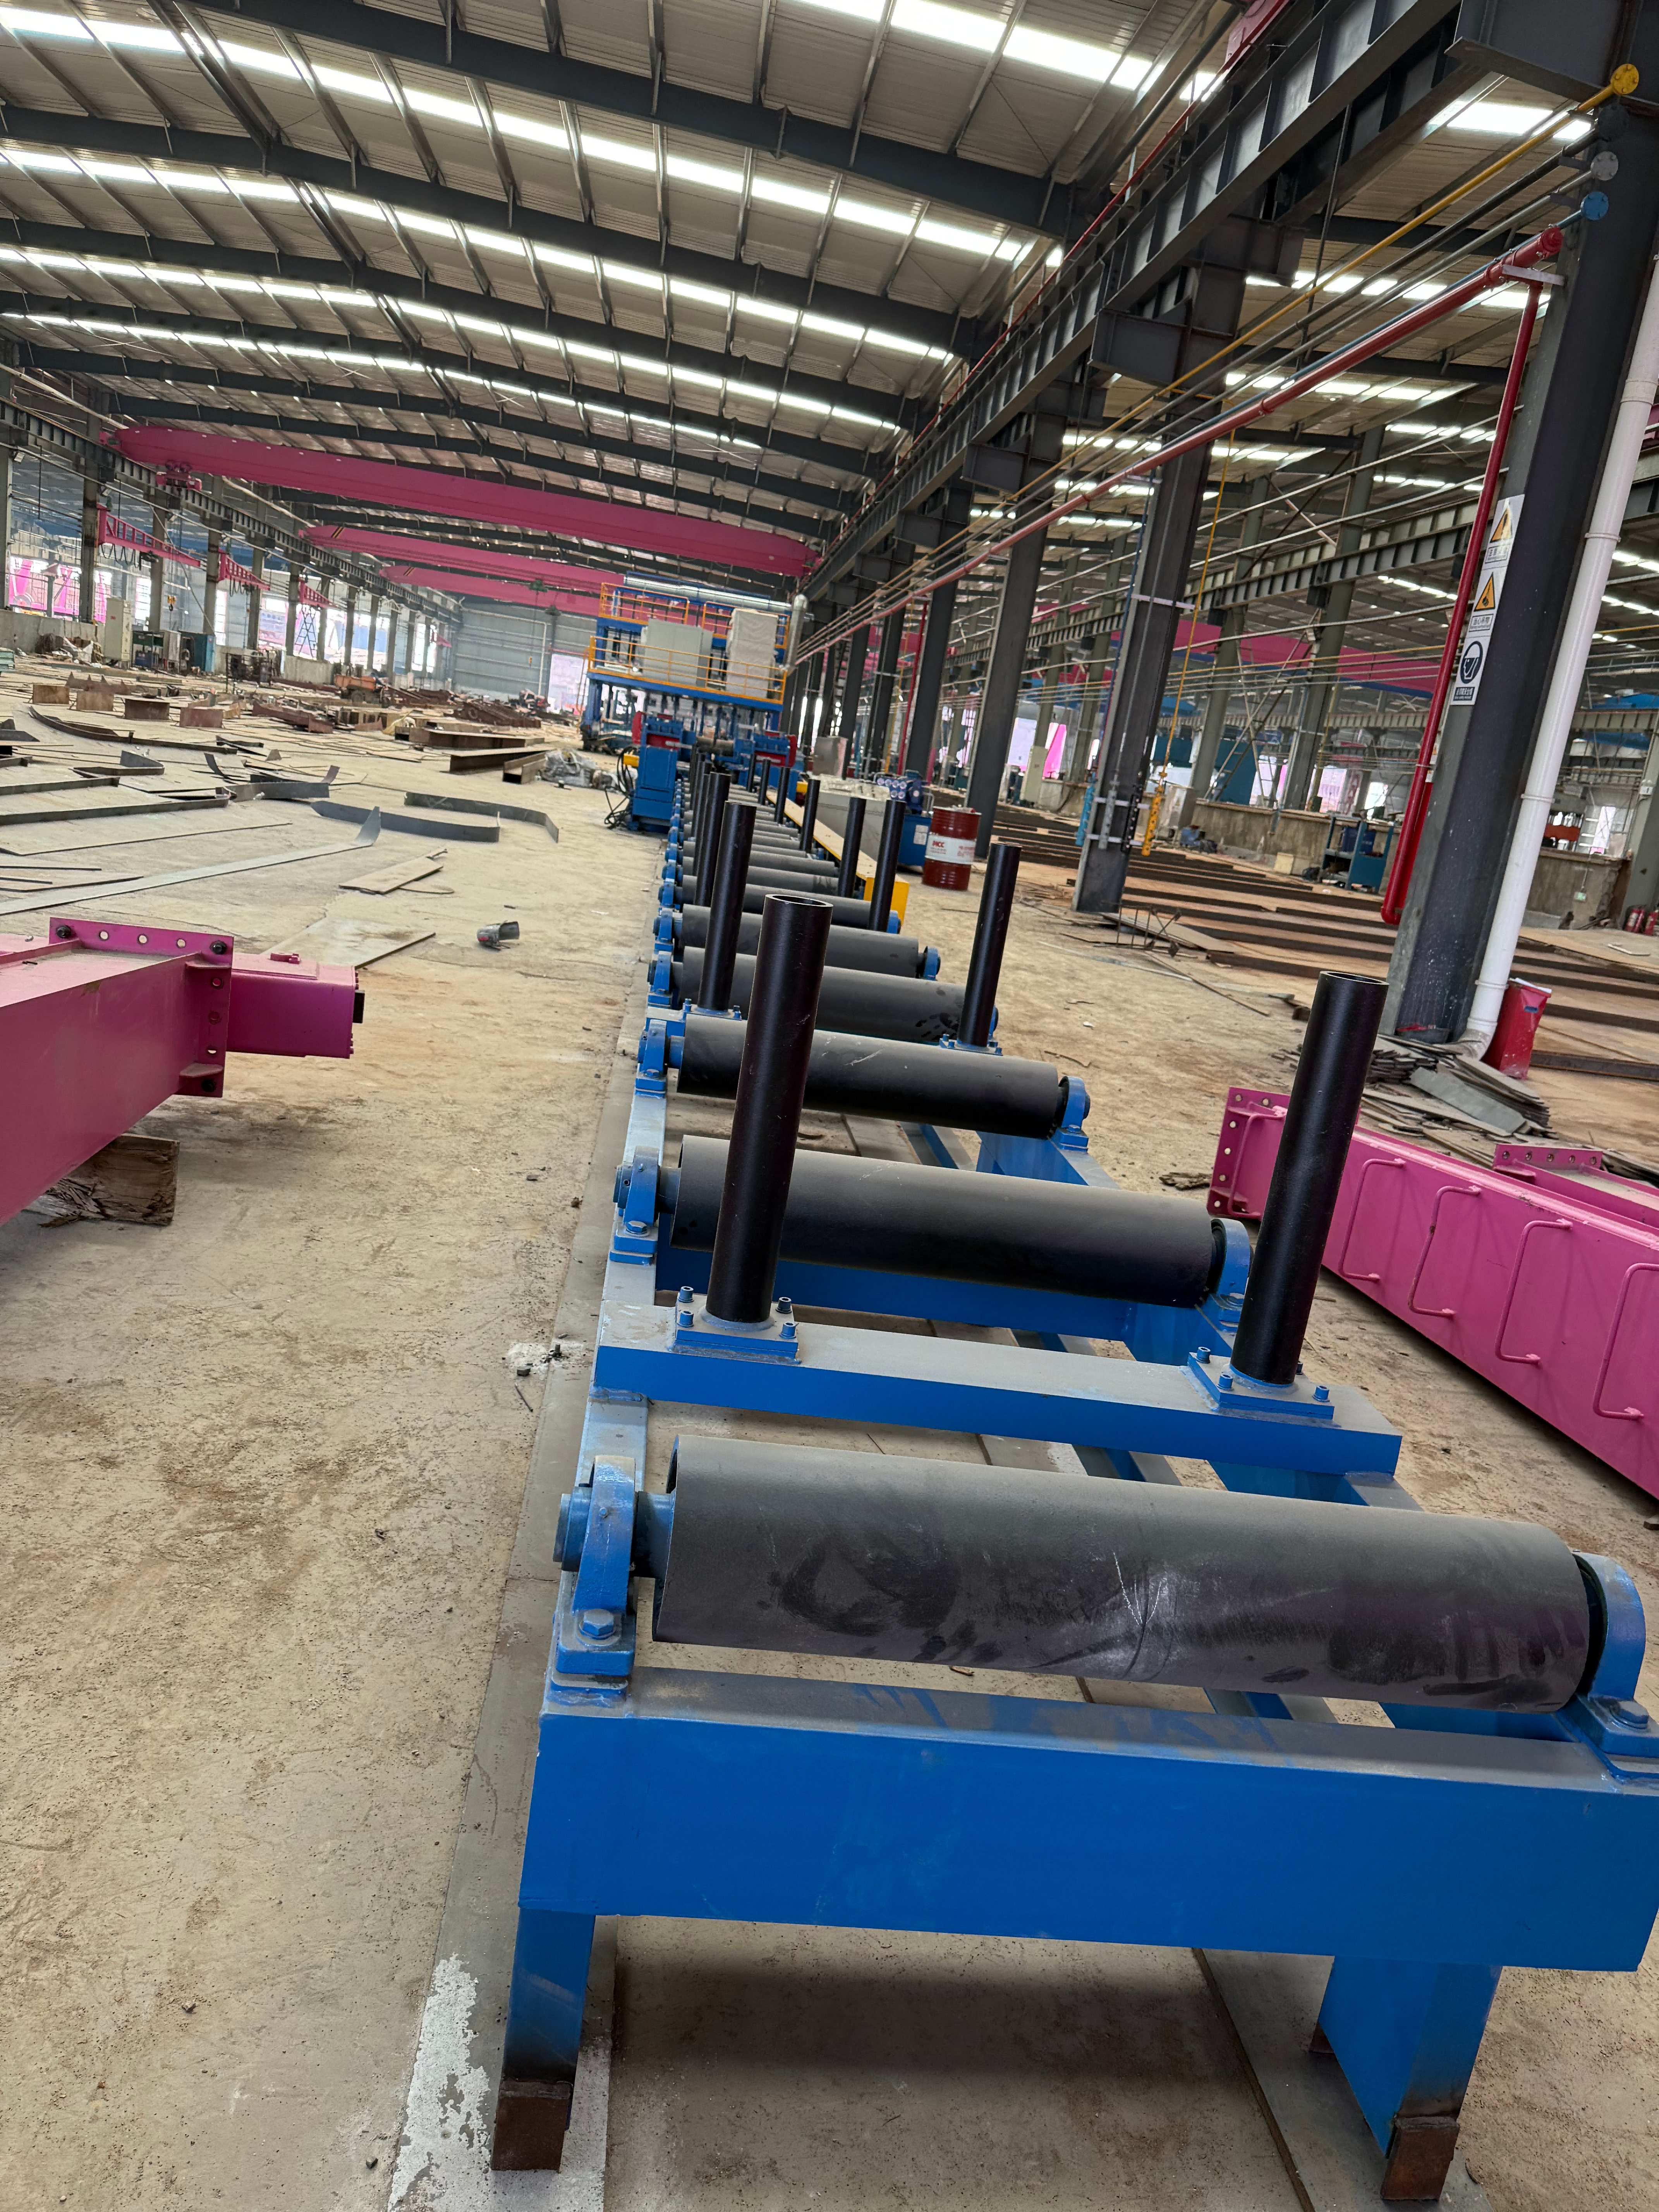
Станок для правки тавровых балок
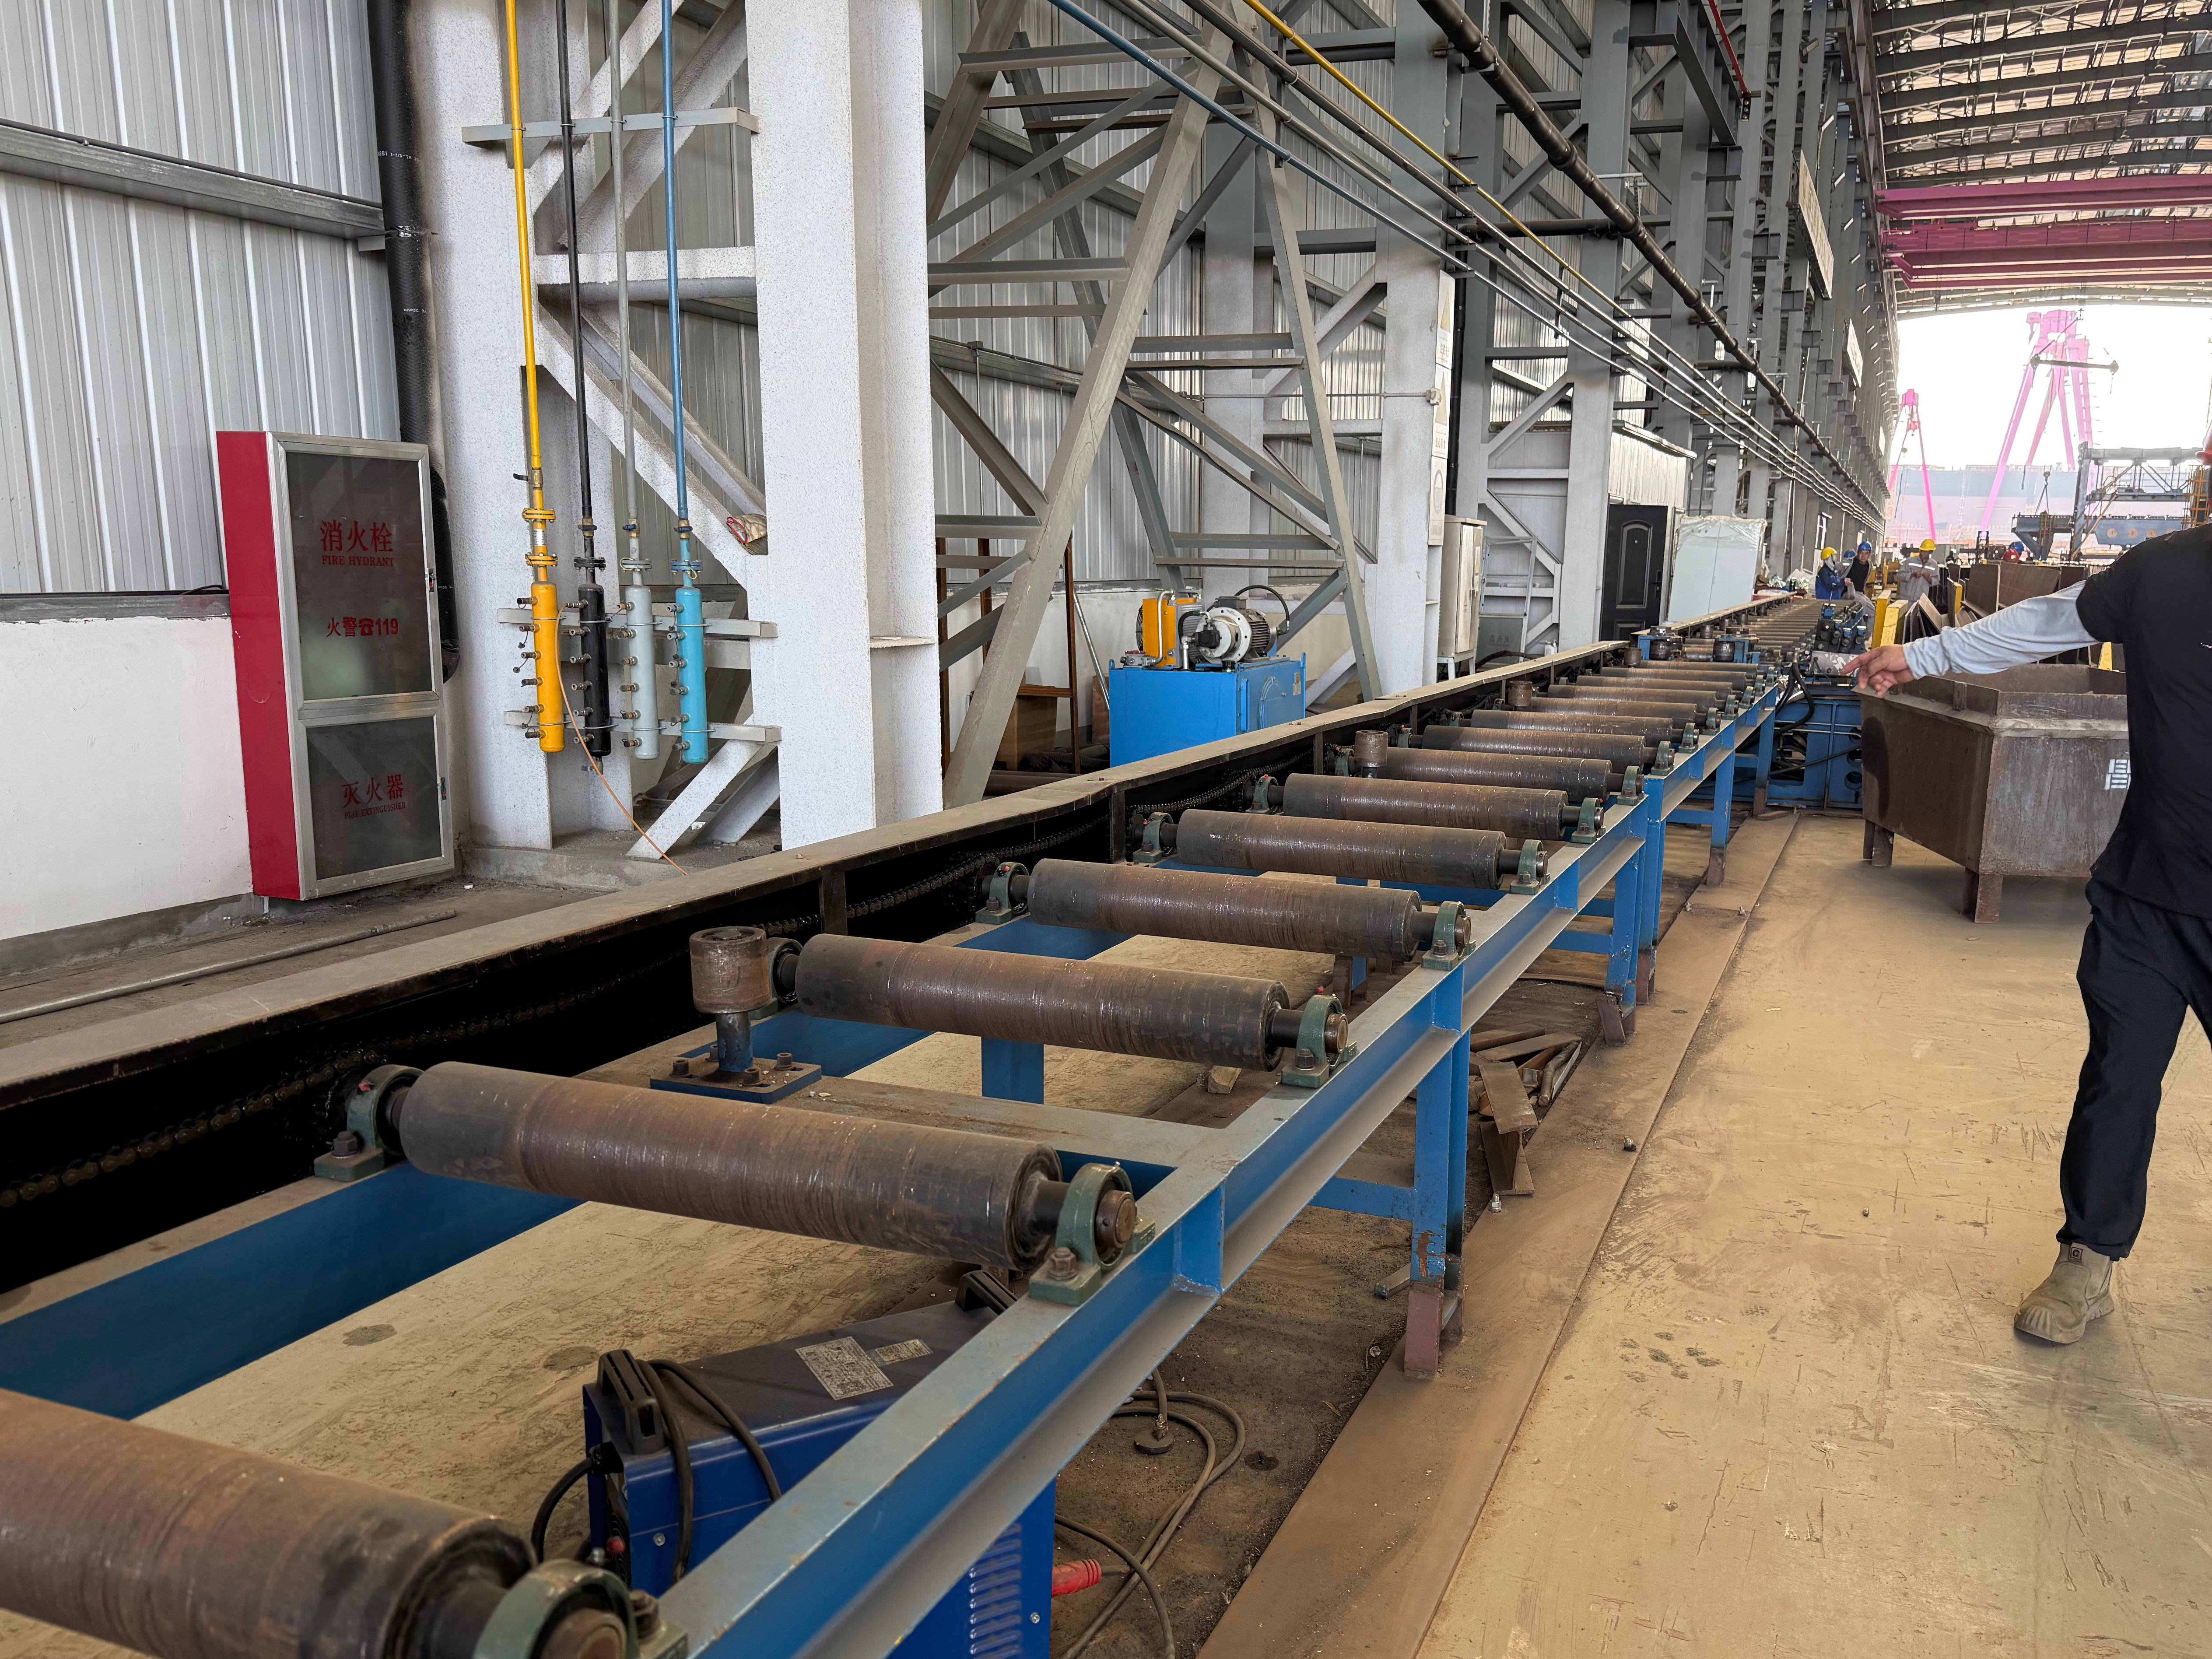
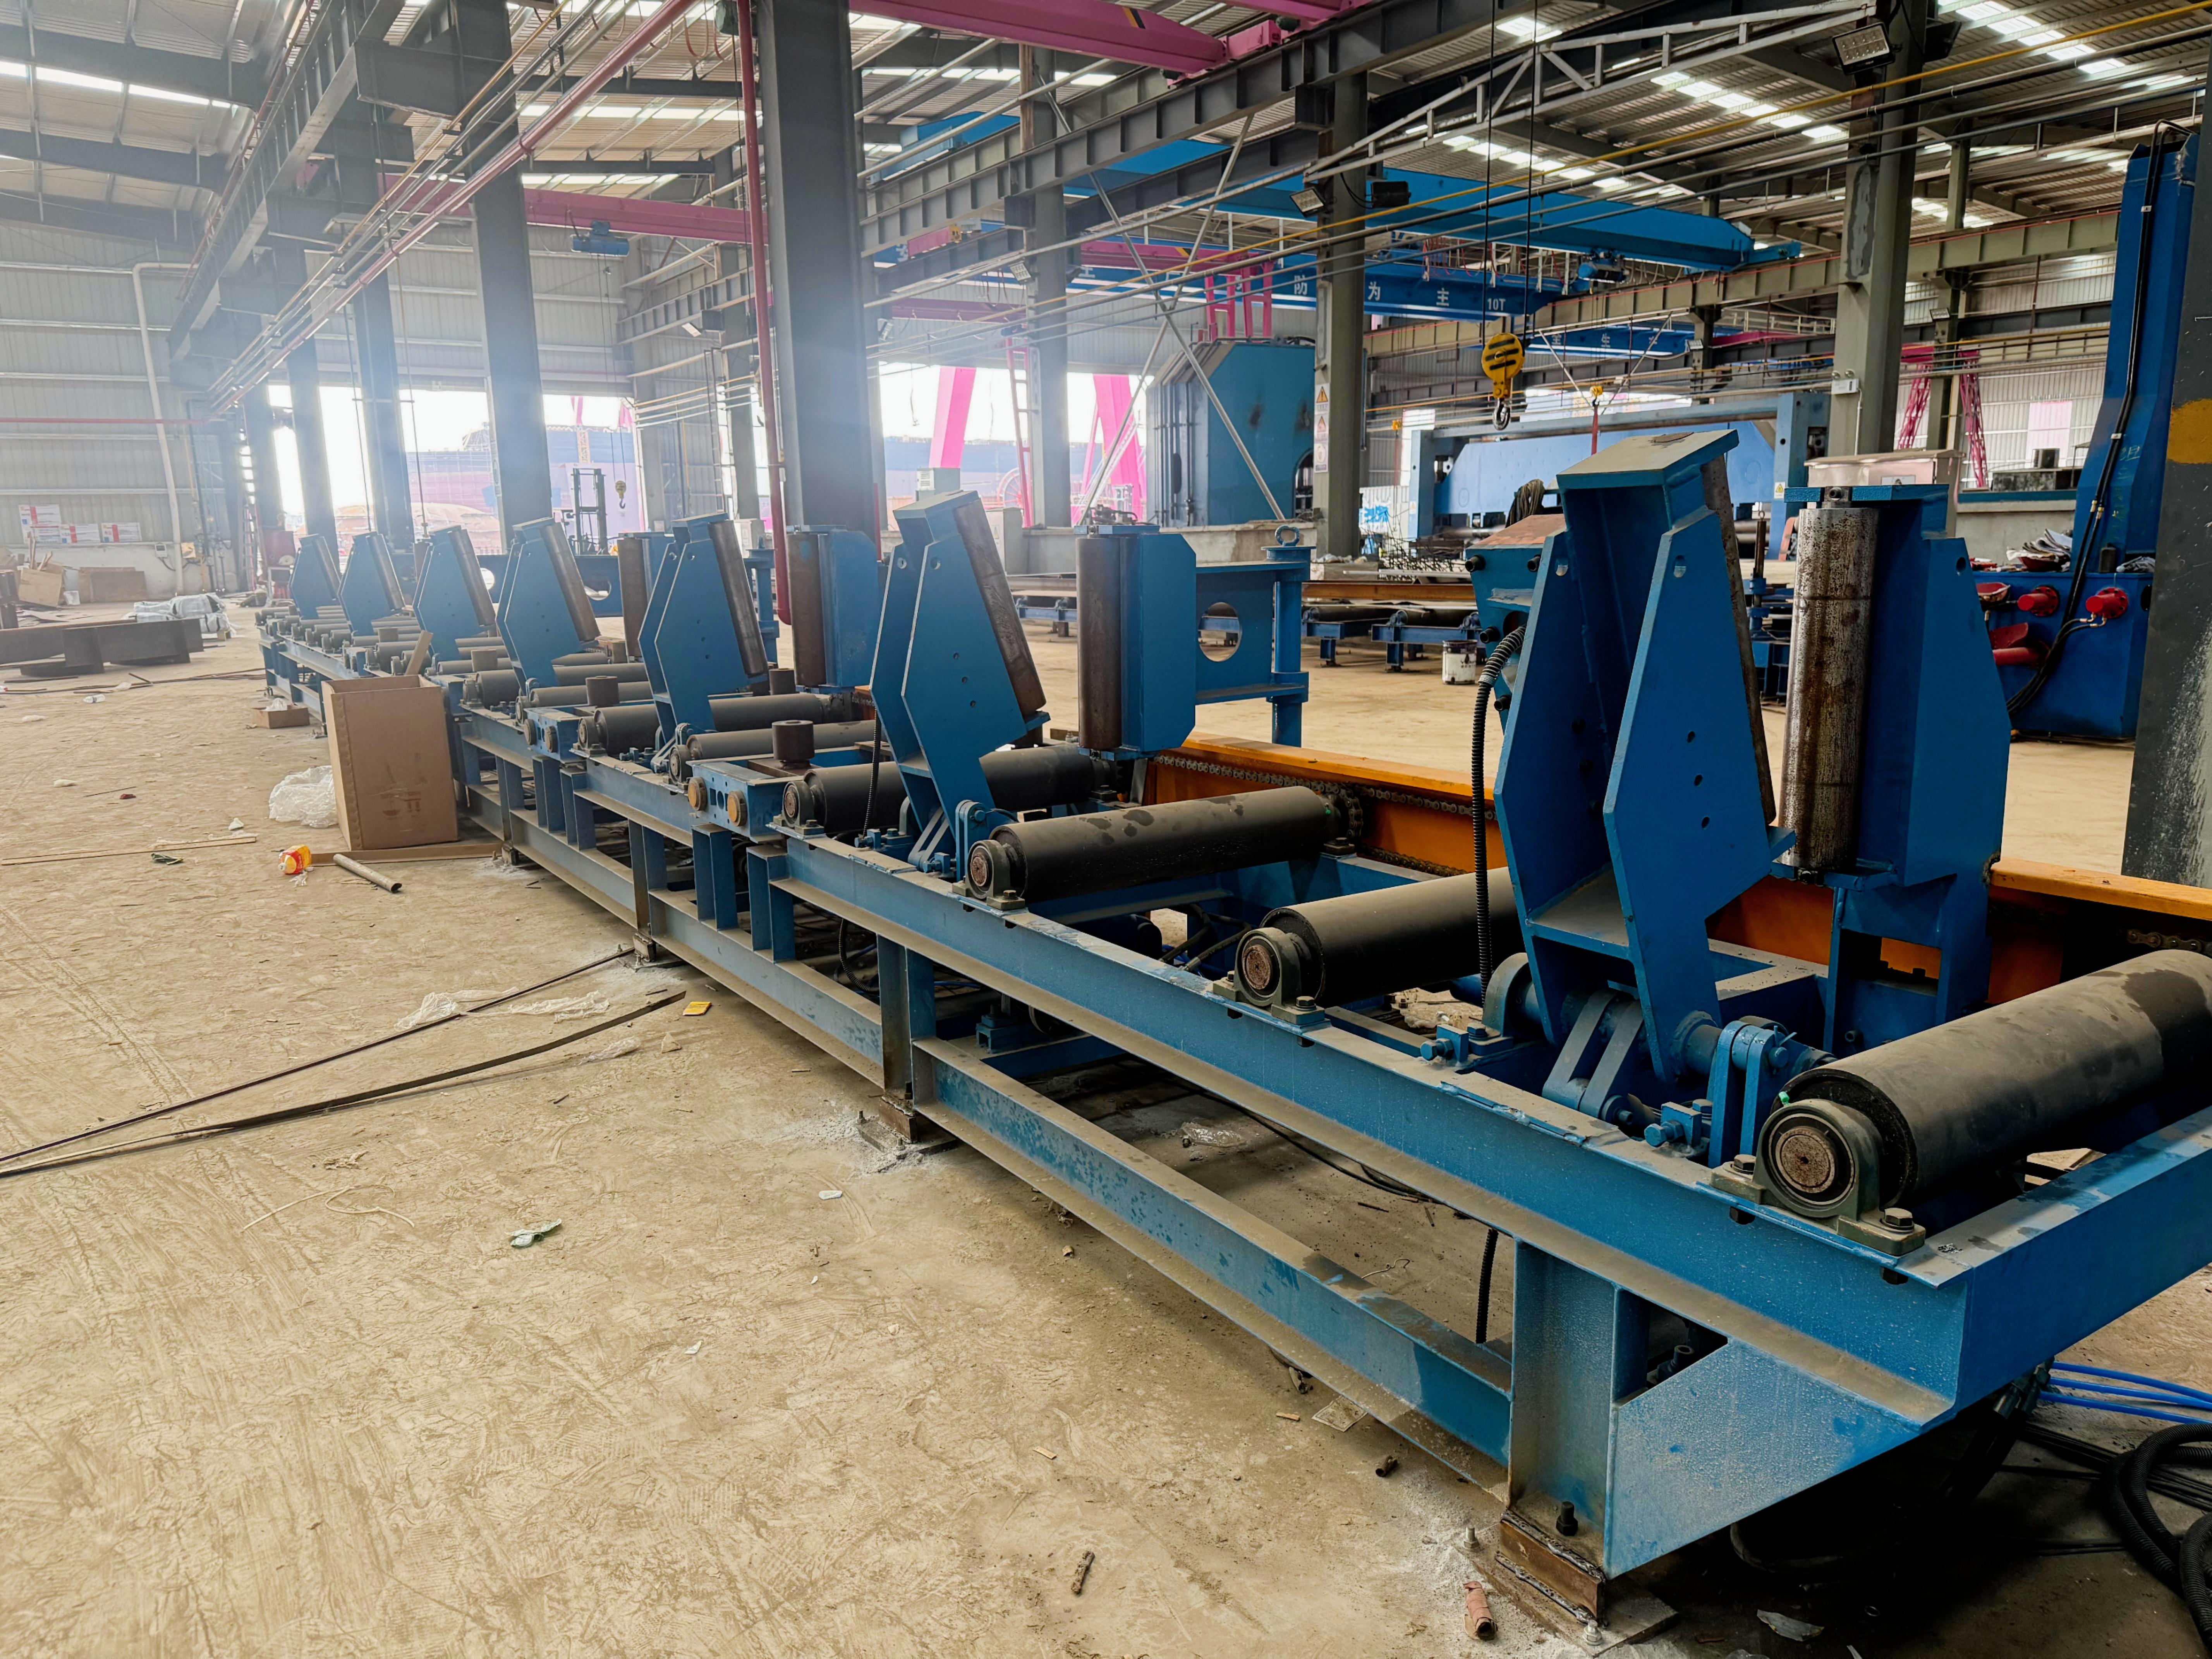
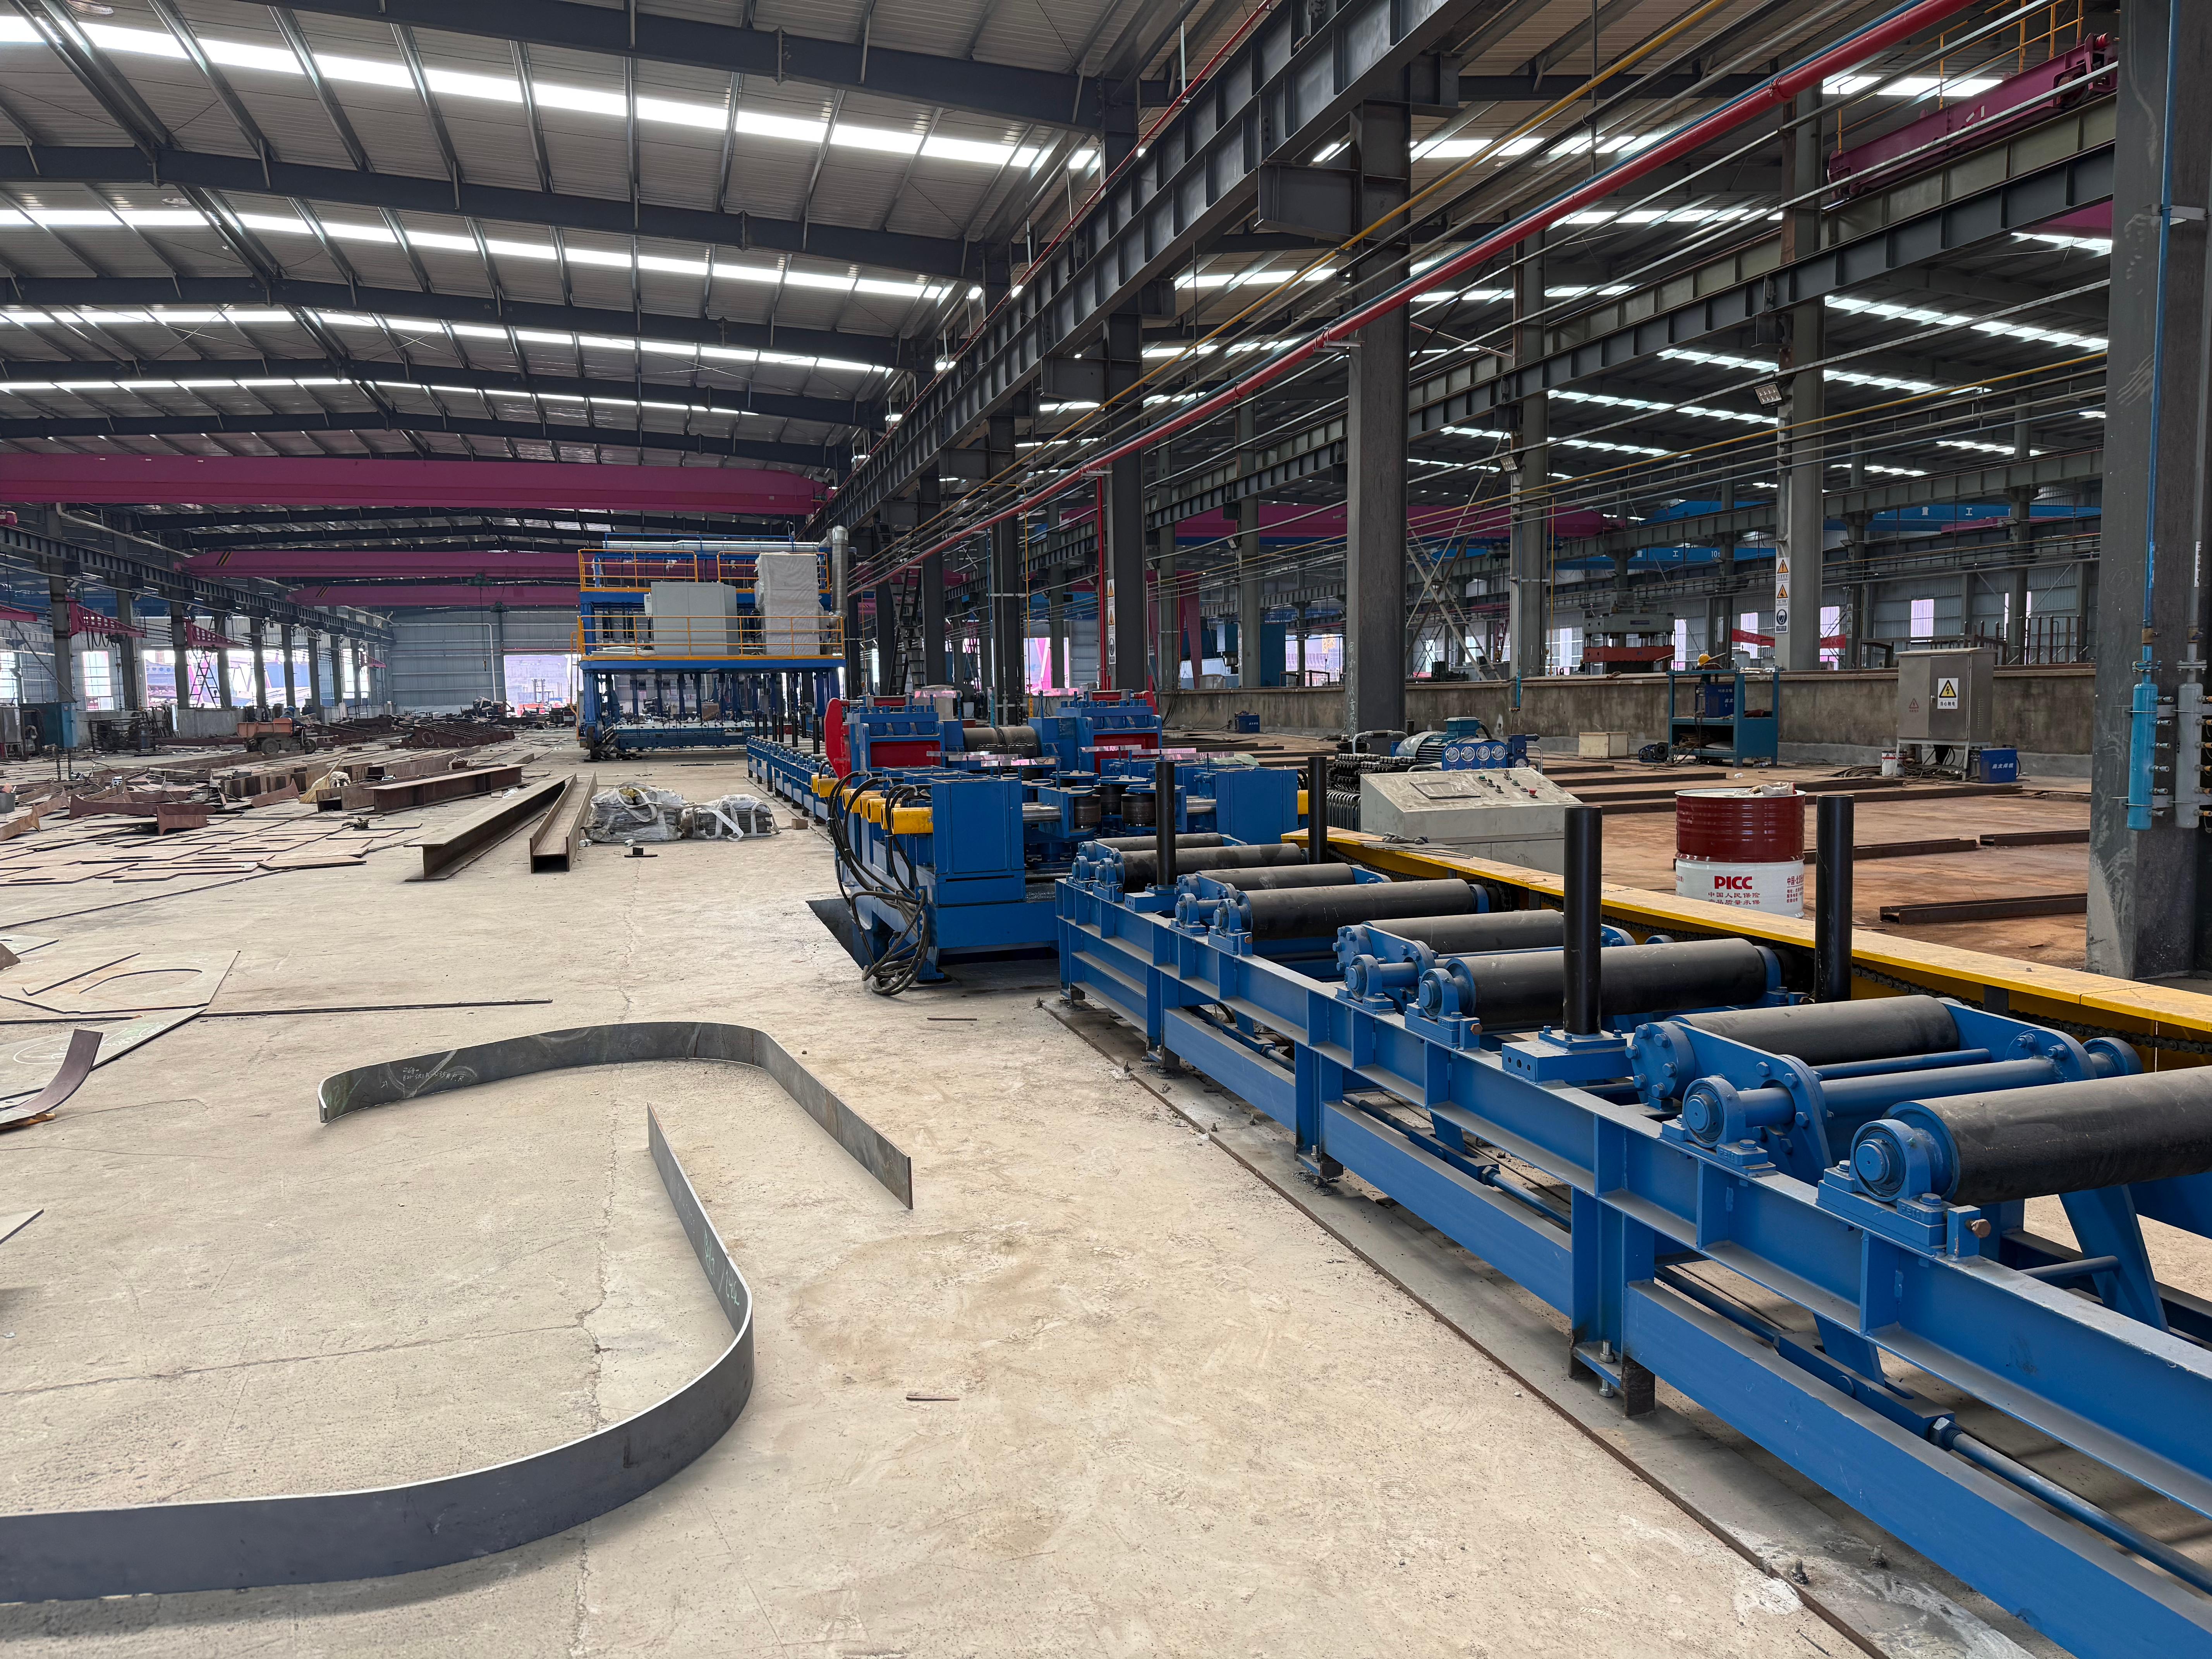
Станция правки тавровых профилей состоит из станка для правки тавровых балок и переднего и заднего рольгангов с плавающими роликами. Правильный станок устраняет деформации угла панели, выгиба вверх и бокового изгиба, а рольганги с плавающими роликами обеспечивают стабильную транспортировку заготовки в процессе правки.
Параметры продукта
1.Введение в станок для правки тавровых балок:
Данный станок использует принципы штамповой правки для восстановления деформаций от остаточных напряжений и механической обратной деформации для устранения деформации выгиба вверх, вызванной тавровыми профилями. Он обладает преимуществами высокой точности и высокой эффективности. Станок также обеспечивает одинаково высокую эффективность как в серийном, так и в мелкосерийном производстве, что делает его идеальным вспомогательным оборудованием для изготовления судовых тавровых профилей.
1) Станция правки тавровых профилей оснащена станком для правки тавровых профилей и передним и задним рольгангами с плавающими роликами. Станок для правки тавровых профилей главным образом выполняет правку углов панели, выгиба вверх и бокового изгиба тавровых профилей. Передний и задний рольганги с плавающими роликами выполняют функцию транспортировки заготовок в процессе правки.
2) Точность правки тавровых профилей:
① Прямолинейность тавровых профилей (выгиб вверх) (измеряется по вертикали на выходном рольганге правильного станка): 3mm/10000mm; 5mm/14000mm.
② Прямолинейность тавровых профилей (степень бокового изгиба) (измеряется по вертикали на выходном рольганге правильного станка): ±3mm/10000mm; ±5mm/14000mm.
2.Технические параметры станка для правки тавровых балок:
3.Характеристики станка для правки тавровых балок:
3.1Конструкция
Данный станок представляет собой автономную установку и в основном состоит из следующих компонентов.
A: Основной агрегат состоит из механизма передачи, гидравлического подъемного механизма, основной рамы, гидравлического механизма центрирования и т. д.
B: Передний роликовый конвейер состоит из неприводного роликового конвейера, гидравлического механизма центрирования и т. д.
C: Задний роликовый конвейер состоит из приводного роликового конвейера, станка для устранения бокового изгиба и т. д.
D: Гидравлическая система: гидравлическая станция, система трубопроводов.
E: Электрический шкаф управления и панель управления.
Электропитание: 380V 50Hz 3HP
Точность коррекции выгиба вверх: ±2mm/10m
Скорость коррекции: 6m/min
Диапазон обрабатываемого листового материала: ширина 90 - 500mm, толщина 10 - 50mm, длина листа: 2000 - 16000mm.
Номинальное давление гидравлической системы составляет 14MPa, а рабочее давление — 3 - 8MPa (соответствующим образом регулируется в зависимости от материала).
Расстояние от рабочей линии до пола: 750mm
3.2 Комплект поставки:
A: Правильный станок Включает: основание, гидравлический исполнительный механизм, устройство привода нижнего ролика, верхний прижимной механизм, левый и правый механизмы центрирования.
B: Роликовый конвейер Включает: передний роликовый конвейер 12+4 метра, задний роликовый конвейер 12+4 метра, гидравлический механизм центрирования, станок для правки бокового изгиба.
C: Гидравлическая система Включает: гидравлическую станцию, гидравлические трубопроводы, гидравлические компоненты.
D: Электрическая система Включает: электрический шкаф, пульт управления, проводку.
3.3Конфигурации
Сопутствующие товары
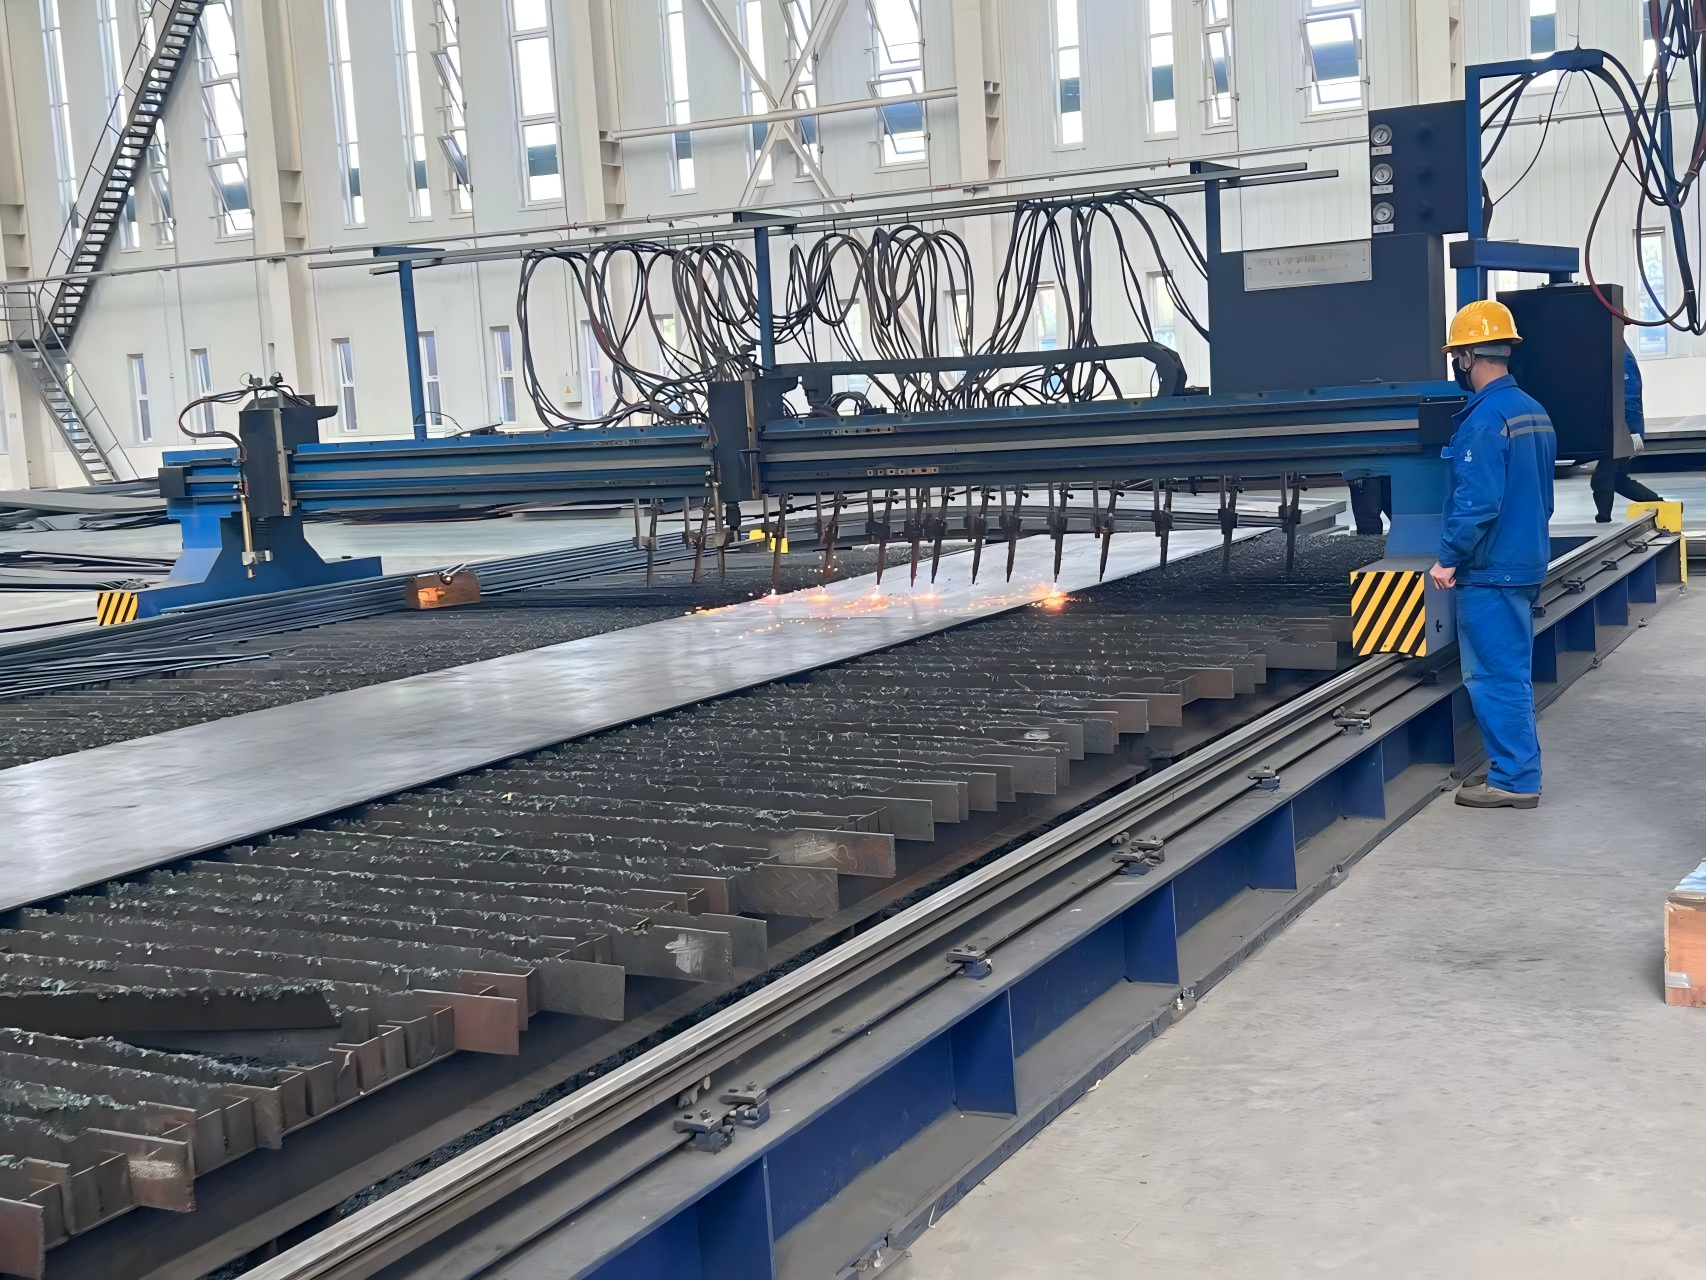
 Станок плазменной резки с ЧПУ GZ-6000Станок газовой резки с ЧПУ типа GZ объединяет технологии ЧПУ, прецизионной механической передачи и кислородно-газовой резки. Этот высокоэффективный, высокоточный и надежный станок термической резки способен вырезать на плоскости X-Y различные формы, включая прямые линии, дуги и комбинированные некруговые кривые. Состоит из системы управления, системы привода и шкафа управления, прост в эксплуатации и обслуживании. Широко применяется на заводах металлоконструкций, в судостроении, строительстве, тяжелом машиностроении, производстве котлов, нефтехимической и локомотивной промышленности.
 Станок для снятия фаски с полок тавровых балокЭтот станок использует принцип прокатки для эффективного формирования закруглённых кромок на заготовках. Он заменяет традиционную ручную зачистку заусенцев и снятие фаски, обеспечивая равномерные закруглённые кромки с хорошим качеством поверхности и высокой производительностью при одновременном снижении трудоёмкости. Прокатка кромок значительно снижает концентрацию напряжений на кромках листа. Это улучшает сварку листов, антикоррозионную обработку и предотвращает отслаивание краски. Подходит как для массового, так и для мелкосерийного производства и является идеальным сопутствующим оборудованием для снятия фаски с судовых листов.
 Станок для сборки Т-образных балокЭтот станок для сборки Т-образных профилей выполняет позиционирование полки и стенки в два этапа. Он оснащен предварительным центрирующим позиционированием, односторонним позиционированием с гидравлическим плавающим зажимом и подъемным колесом для неровных листов. Оснащенный приводом переменного тока с частотным регулированием, он обеспечивает плотное прилегание заготовок и стабильную работу.
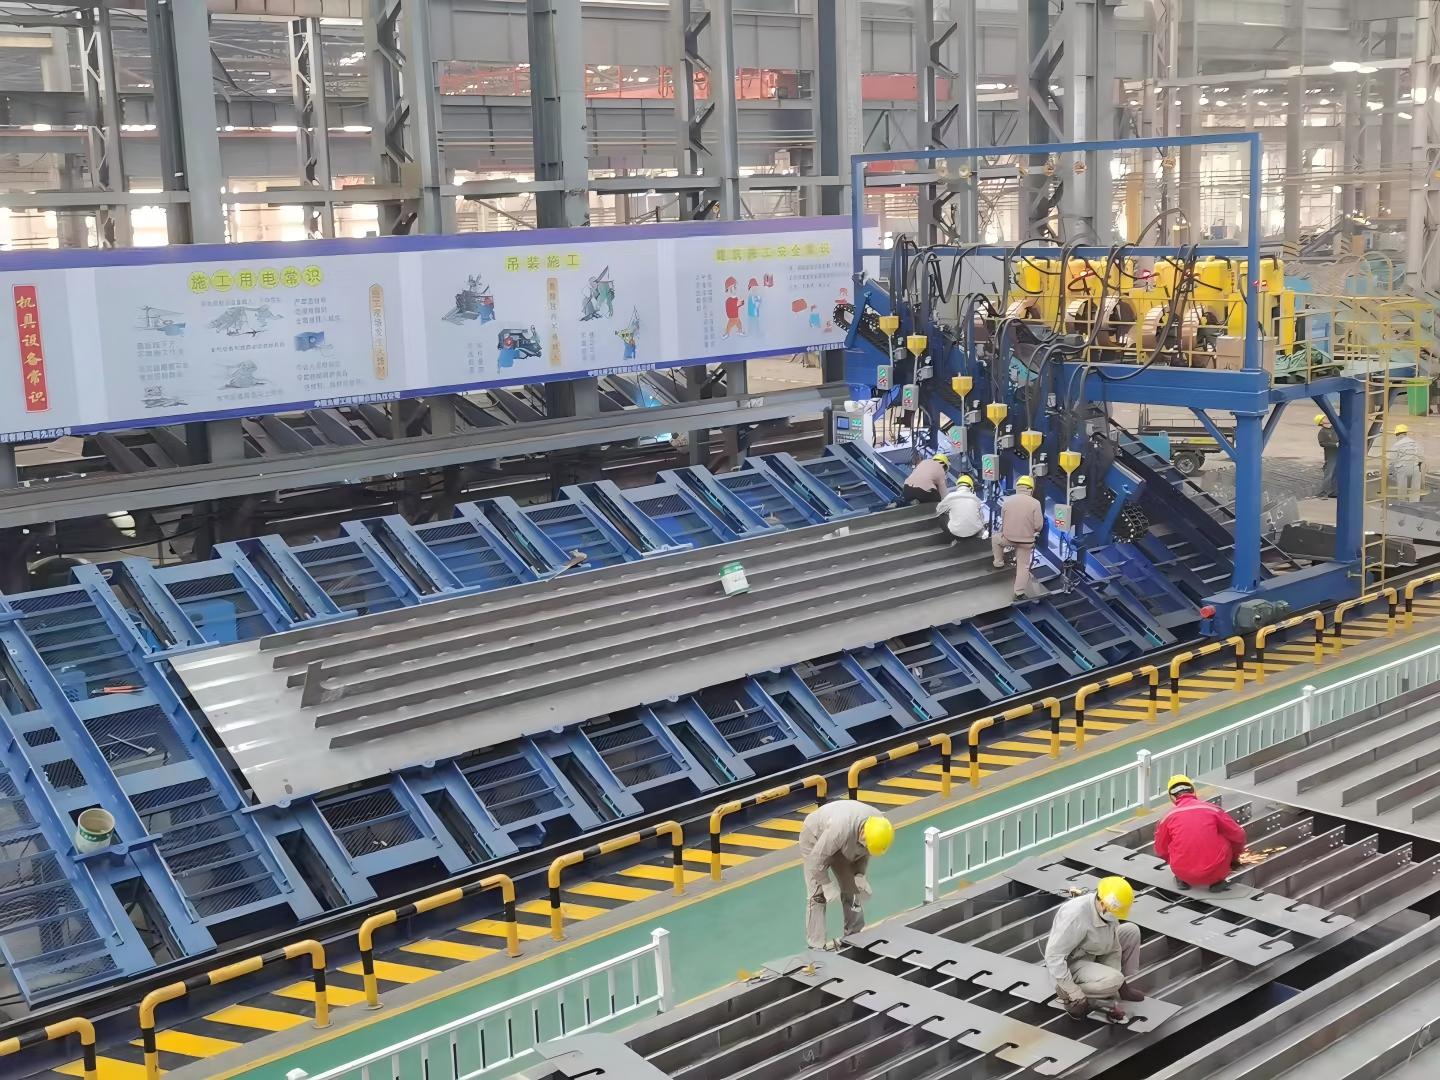
 Сварочный станок для тавровых балокЭтот портальный сварочный станок выполняет автоматическую сварку предварительно сформированной тавровой стали. Он оснащен сервоуправляемой автоматической сварочной консолью с отслеживанием шва и порталом с линейным перемещением. Оборудованный системой очистки сварочных дымов и усиленной сварочной платформой с гидравлическими зажимными и противоопрокидывающими устройствами, он контролирует сварочную деформацию и обеспечивает безопасность эксплуатации.
 Станок для правки тавровых балокДанный станок использует принципы штамповой правки и механической обратной деформации для устранения деформации выгиба вверх и снятия остаточных напряжений тавровых профилей, отличаясь высокой точностью и эффективностью. Он подходит как для серийного, так и для мелкосерийного производства и является идеальным вспомогательным оборудованием для изготовления судовых тавровых профилей.
Станция правки тавровых профилей состоит из станка для правки тавровых балок и переднего и заднего рольгангов с плавающими роликами. Правильный станок устраняет деформации угла панели, выгиба вверх и бокового изгиба, а рольганги с плавающими роликами обеспечивают стабильную транспортировку заготовки в процессе правки.