— —
Navegación



Envíenos un mensaje
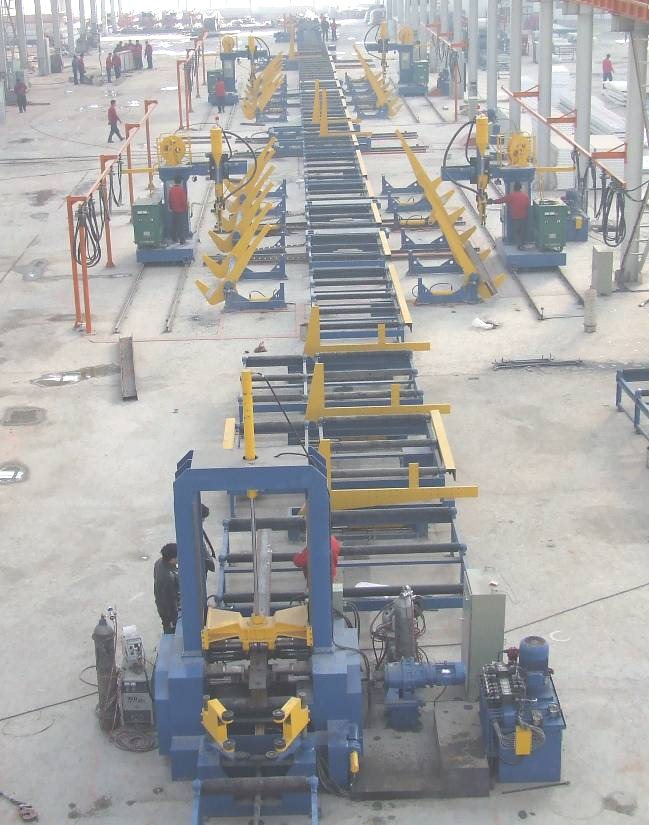
Línea automática para vigas H de servicio pesado
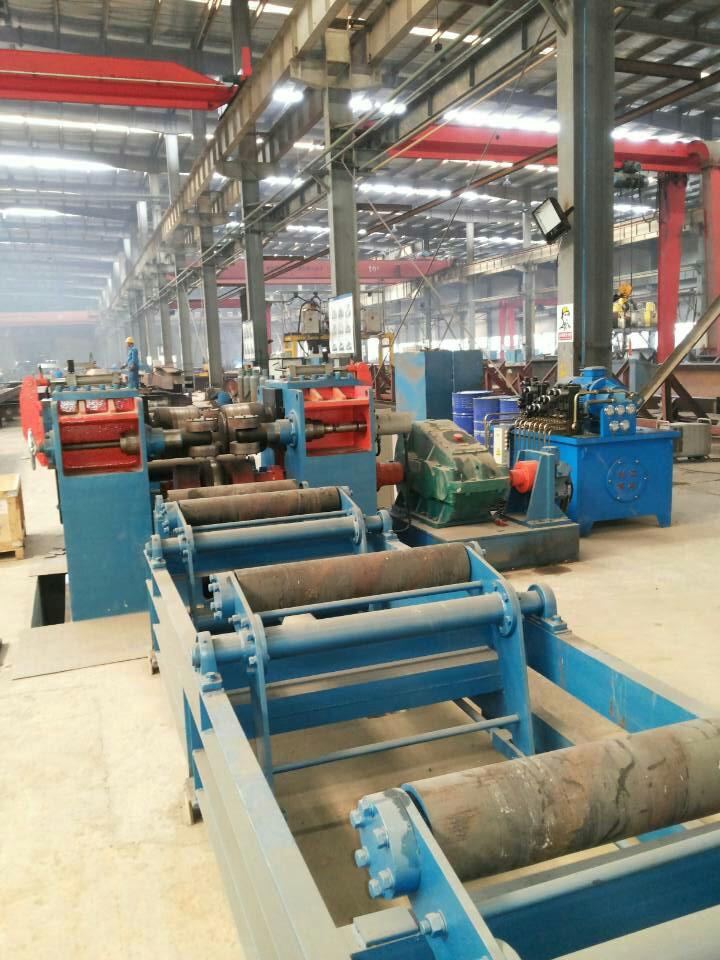
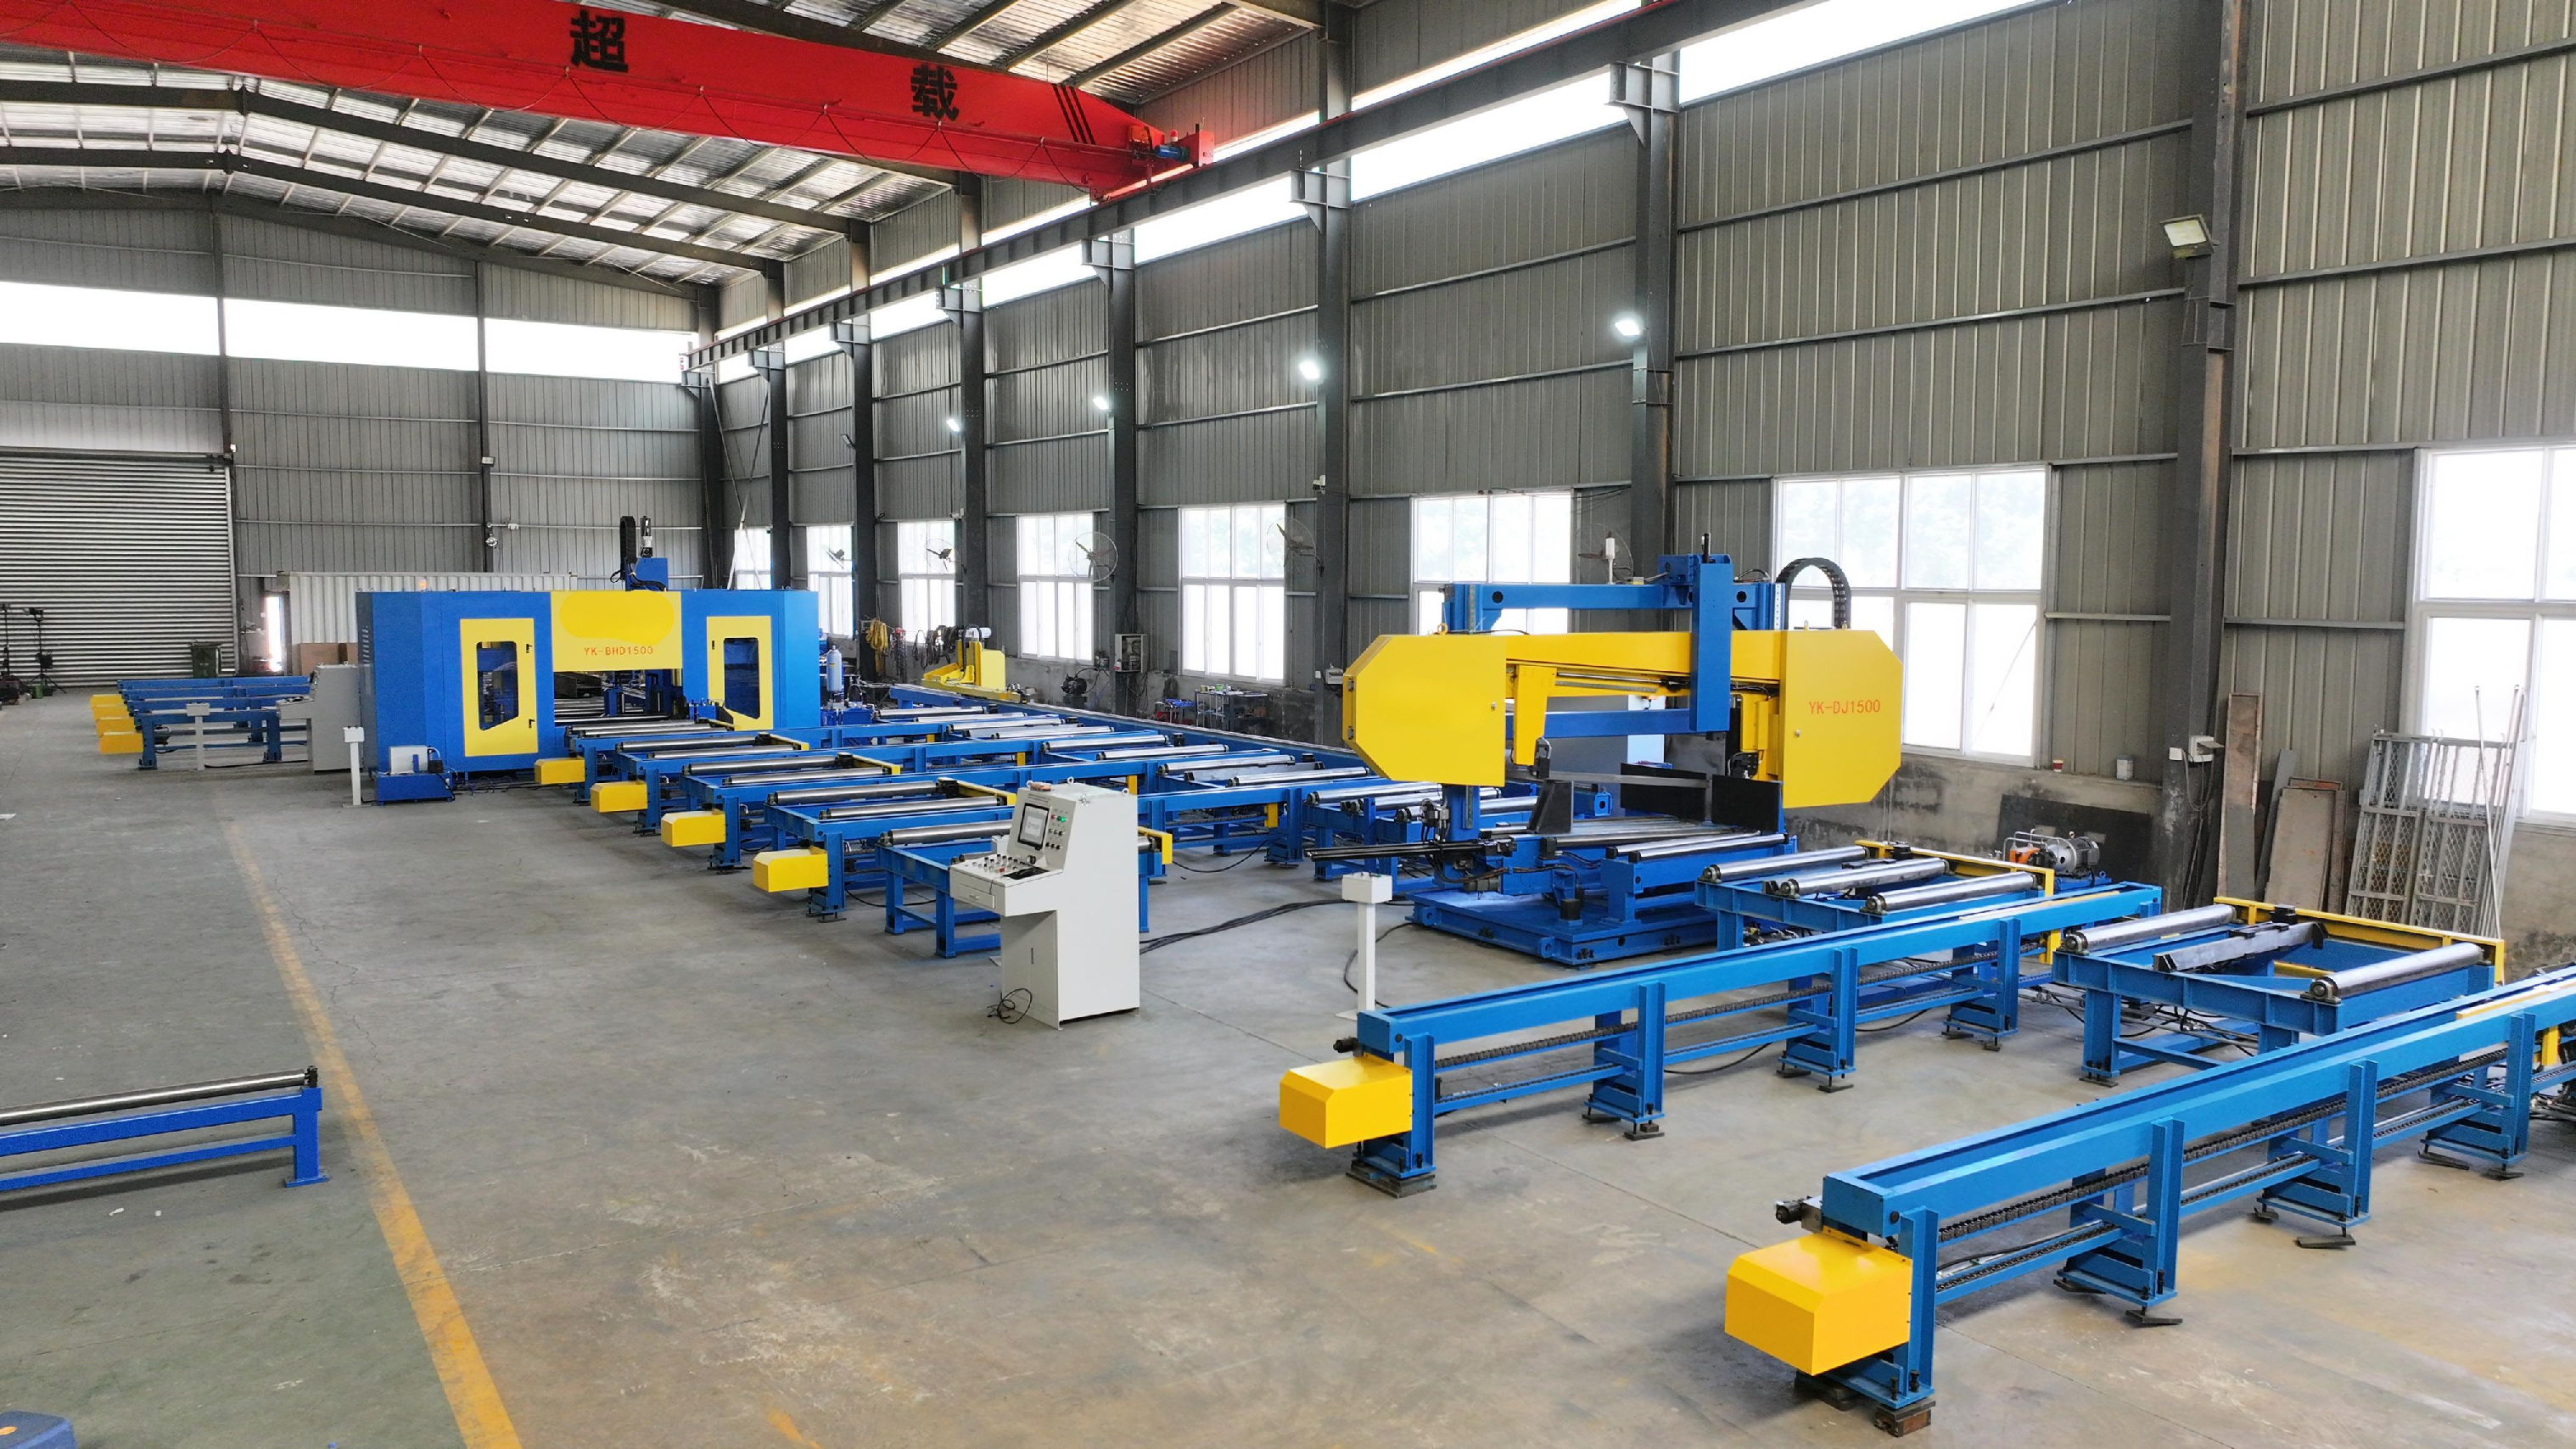
Como línea de producción de vigas H altamente automática, la línea de producción de acero de servicio pesado tiene como objetivo reducir la frecuencia de uso de la grúa puente. Mediante el uso de máquinas automáticas como transportador de rodillos, máquina volteadora y máquina de transporte para transportar, voltear y mover la viga H durante el proceso de soldadura, se mejora en gran medida la eficiencia de producción del usuario.
El proceso general de producción de la línea de producción de acero de servicio pesado es el siguiente:
Parámetros del producto
1.Introducción de la línea automática pesada para vigas H:
Como línea de producción de vigas H altamente automática, la línea de producción de acero de servicio pesado tiene como objetivo reducir la frecuencia de uso de la grúa puente. Mediante el uso de máquinas automáticas como transportador de rodillos, máquina volteadora y máquina de transporte para transportar, voltear y mover la viga H durante el proceso de soldadura, se mejora en gran medida la eficiencia de producción del usuario.
El proceso general de producción de la línea de producción de acero de servicio pesado es el siguiente:
Corte de tiras---procesamiento de tiras (unión--ranurado)---ensamblaje de viga T---ensamblaje de viga H--- volteo de la viga 90°---transporte de la viga---movimiento horizontal de la viga---volteo de la viga 45°---soldadura mediante la primera máquina de soldadura de brazo en voladizo en la primera área de soldadura--- nuevo volteo de la viga 45°---movimiento horizontal de la viga--volteo de la viga 45°---soldadura mediante la segunda máquina de soldadura de brazo en voladizo en la primera área de soldadura---nuevo volteo de la viga 45°---movimiento horizontal de la viga--- transporte de la viga---volteo de la viga 180°---transporte de la viga---movimiento horizontal de la viga---volteo de la viga 45°---soldadura mediante la primera máquina de soldadura de brazo en voladizo en la segunda área de soldadura---nuevo volteo de la viga 45°---movimiento horizontal de la viga---volteo de la viga 45°---soldadura mediante la segunda máquina de soldadura de brazo en voladizo en la segunda área de soldadura---nuevo volteo de la viga 45°---movimiento horizontal de la viga---transporte de la viga---volteo de la viga 180°---enderezado de un ala---volteo de la viga 180°---enderezado de la otra ala---soldadura de placas terminales rigidizadas---procesamiento secundario de la viga (aserrado de viga – fresado frontal-- taladrado tridimensional)---granallado---pintura
2.Parámetros técnicos de la línea automática pesada para vigas H
3.Proceso de operación de la línea automática pesada para vigas H:
1) Máquina de corte de tiras CNC para cortar almas, alas, placas de refuerzo y placas terminales.
2) Unir las placas del alma y de las alas si la longitud de la viga es larga.
3) Biselado del alma si es necesario; se recomienda una máquina fresadora de bordes.
4) Colocar una ala sobre el transportador de rodillos de entrada de la máquina de ensamblaje y centrarla preliminarmente utilizando la caja de centrado con barra de tracción.
5) Colocar un alma sobre el ala y centrarla preliminarmente mediante la caja de barra de tracción.
6) Unir y soldar por puntos el alma y el ala en forma de T mediante la máquina de ensamblaje y luego transportarla al rodillo de salida.
7) Colocar otra ala sobre el rodillo de entrada de la máquina de ensamblaje y centrarla preliminarmente utilizando el dispositivo de centrado con barra de tracción.
8) Girar la viga T terminada 180° sobre el ala y luego centrarla preliminarmente utilizando la caja de centrado con barra de tracción.
9) Unir y soldar por puntos el ala y la viga T en forma de H mediante la máquina de ensamblaje y luego transportarla al rodillo de salida.
10) Voltear la viga H sobre el transportador de rodillos del área de soldadura mediante una máquina volteadora de 90°.
11) Transportar la viga H a la primera área de soldadura mediante el rodillo transportador.
12) Mover la viga H a la máquina volteadora de 60° situada debajo de la primera máquina de soldadura de brazo en voladizo mediante la máquina de transporte.
13) Girar la máquina volteadora de 60° a 45°, de modo que el primer cordón de soldadura quede en la posición de soldadura tipo barco.
14) Soldar el primer cordón mediante la máquina de soldadura de brazo en voladizo.
15) Girar de vuelta la máquina volteadora de 60° en 45° para colocar la viga H en posición plana.
16) Mover la viga H a la segunda máquina volteadora de 60° situada debajo de la segunda soldadora de brazo en voladizo en la primera área de soldadura mediante la máquina de transporte.
17) Girar la máquina volteadora de 60° en 45°, de modo que el segundo cordón de soldadura quede en la posición de soldadura tipo barco.
18) Soldar el segundo cordón mediante la máquina de soldadura de brazo en voladizo.
19) Girar de vuelta la máquina volteadora de 60° en 45° para colocar la viga H en posición plana.
20) Mover la viga H al transportador de rodillos mediante la máquina de transporte.
21) Transportar la viga H a la máquina volteadora de 180°.
22) Girar la máquina volteadora de 180° en 180°.
23) Transportar la viga H a la segunda área de soldadura.
24) Mover la viga H a la primera máquina volteadora de 60° situada debajo de la primera máquina de soldadura de brazo en voladizo en la segunda área de soldadura mediante la máquina de transporte.
25) Girar la máquina volteadora de 60° en 45°, de modo que el tercer cordón de soldadura quede en la posición de soldadura tipo barco.
26) Soldar este cordón mediante la máquina de soldadura de brazo en voladizo.
27) Girar de vuelta la máquina volteadora de 60°en 45° para colocar la viga H en posición plana.
28) Mover la viga H a la segunda máquina volteadora de 60° situada debajo de la segunda máquina de soldadura de brazo en voladizo en la segunda área de soldadura mediante la máquina de transporte.
29) Girar la máquina volteadora de 60° en 45°, de modo que el cuarto cordón de soldadura quede en la posición de soldadura tipo barco.
30) Soldar el cuarto cordón mediante la máquina de soldadura de brazo en voladizo.
31) Girar de vuelta la máquina volteadora de 60° en 45° para colocar la viga H en posición plana.
32) Mover la viga H al rodillo transportador mediante la máquina de transporte.
33) Transportar la viga H a la siguiente área de volteo de 180°.
34) Girar la máquina volteadora de 180° en 90°.
35) Transportar la viga H a la máquina enderezadora.
36) Enderezar un ala mediante la máquina enderezadora.
37) Transportar la viga H de vuelta al área de volteo de 180°.
38) Girar la máquina volteadora de 180° en 180°.
39) Enderezar el ala restante.
40) Elevar el acero terminado al área de soldadura de placas de refuerzo y placas terminales.
41) Soldar las placas de refuerzo y las placas terminales.
42) Procesar la viga H por segunda vez (aserrado de acero - Fresado frontal - Taladrado 3D).
43) Elevar la viga H al transportador de rodillos de una máquina de granallado.
44) Desengrasar y eliminar el óxido y el recubrimiento de óxido de la pieza de trabajo.
45) Elevar la pieza de trabajo a la sección de pintura.
46) Pintar
Productos relacionados
 Máquina enderezadora de vigas H YTJ-60A and YTJ-80A1.Introducción de la máquina enderezadora de vigas H:
1.1.La máquina principal tiene una estructura de bastidor integral con alivio de tensiones, se procesa y conforma en un solo paso mediante una mandrinadora y fresadora CNC de piso,con las ventajas de estructura compacta, alta resistencia y suficiente rigidez.Máquina enderezadora de vigas H
1.2.El material del rodillo superior es 35CrMo, la resistencia al desgaste ha mejorado después del proceso de tratamiento térmico y rectificado.Máquina enderezadora automática de vigas H Máquina enderezadora de vigas H YTJ-60B y YTJ-80B1.Introducción de la máquina enderezadora de vigas H:
1.1.El bastidor principal es una estructura integral con alivio de tensiones, procesada y conformada en un solo paso mediante una mandrinadora y fresadora CNC de tipo piso, con las ventajas de una estructura compacta, gran resistencia y suficiente rigidez.Máquina enderezadora de vigas H
1.2.El material del rodillo superior es 35CrMo, y la resistencia a la abrasión se ha mejorado después del proceso de tratamiento térmico y rectificado.Máquina enderezadora automática de vigas H
1.3.El material del rodillo de transmisión principal es 40Cr con proceso de forja integral, así como proceso de temple de alta frecuencia y rectificado en la superficie, la precisión y la resistencia a la abrasión se han mejorado considerablemente.Máquina enderezadora de alas de vigas H Máquina de soldadura de vigas H 3 en 11.Introducción de la máquina de soldadura de vigas H 3 en 1:
1.1. El host de ensamblaje adopta la estructura de la máquina de ensamblaje de servicio pesado que ha solicitado la patente de invención, y la placa del alma se centra automáticamente, lo que mejora significativamente la precisión y la eficiencia del ensamblaje.Máquina de soldadura de vigas H 3 en 1
1.2. El mecanismo firme de fijación de la pistola de soldadura se configura de forma independiente, no solo puede ajustar la altura y la posición de movimiento horizontal, sino también ajustar el ángulo de la antorcha de soldadura en dos direcciones para garantizar el cordón de soldadura.Aspecto atractivo.Máquina integrada de ensamblaje de vigas H Línea horizontal de vigas H1.Introducción de la línea horizontal de vigas H:
La línea horizontal de soldadura de vigas h incluye máquina de ensamblaje horizontal de vigas H,máquina horizontal de soldadura de vigas H,máquina de volteo y rodillo de transmisión,es la más adecuada para la fabricación en gran cantidad de vigas h ligeras,la velocidad de fabricación de vigas H es 1.2-1.5 veces en comparación con la línea convencional de soldadura de vigas h.
Funciones técnicas: Línea automática para vigas H de servicio pesado1.Introducción de la línea automática pesada para vigas H:
Como línea de producción de vigas H altamente automática, la línea de producción de acero de servicio pesado tiene como objetivo reducir la frecuencia de uso de la grúa puente. Mediante el uso de máquinas automáticas como transportador de rodillos, máquina volteadora y máquina de transporte para transportar, voltear y mover la viga H durante el proceso de soldadura, se mejora en gran medida la eficiencia de producción del usuario.
El proceso general de producción de la línea de producción de acero de servicio pesado es el siguiente: Máquina perforadora 3D para vigas HEsta máquina herramienta se utiliza principalmente para operaciones de perforación en acero en forma de H, perfiles en U y vigas tipo cajón, y se aplica ampliamente en industrias como edificios de estructura de acero, puentes y estacionamientos. La máquina perforadora tridimensional CNC de acero de 7 ejes utiliza siete servomotores para lograr el posicionamiento de perforación en dos direcciones verticales, una dirección horizontal y una dirección longitudinal, así como el avance servo para tres ejes principales. En las tres superficies de perforación, cada superficie tiene un husillo principal de perforación, y cada husillo principal de perforación en cada superficie es accionado por un motor de frecuencia variable. El husillo principal de perforación es un husillo principal de perforación accionado por servo. Cuando los diámetros de los orificios en cada superficie son iguales, los orificios en las tres superficies pueden procesarse después de que la pieza de trabajo pase una vez por el equipo, lo que ofrece alta eficiencia y alta precisión en la posición de los orificios. Es un equipo indispensable para garantizar la calidad en la industria de fabricación de estructuras de acero.
 Máquina de volteo con cadena para vigas HLas ruedas de volteo funcionan girando los productos 360 degree para ajustar la posición del producto.The equipment structure is like upside-down gantry type. It has four reducer to control the product piece and very convenient to apply when flipping.
 Máquina de corte por láser de fibra CNC para vigas H1.Introducción de la máquina de corte por láser de fibra CNC para viga H:
La máquina de corte por láser enfoca el haz láser emitido desde la fuente láser a través del sistema de trayectoria óptica en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser elimina el metal fundido o vaporizado. Cizalla hidráulica de viga oscilante1.Introducción a la cizalla hidráulica de viga oscilante:
Una cizalla es una máquina que utiliza una cuchilla para realizar un movimiento lineal alternativo y cortar chapa metálica. Se basa en la cuchilla superior móvil y la cuchilla inferior fija, con una holgura de cuchilla adecuada, para aplicar fuerza de cizallamiento a chapas metálicas de diversos espesores, haciendo que las chapas se rompan y separen según las dimensiones requeridas. Las cizallas pertenecen a un tipo de maquinaria de forja y se utilizan principalmente en la industria de procesamiento de metales. Los productos son ampliamente aplicables a sectores como la aviación, la industria ligera, la metalurgia, la industria química, la construcción, la construcción naval, la automoción, la energía eléctrica, los electrodomésticos y la decoración, proporcionando la maquinaria especializada y los equipos completos necesarios. Máquina fresadora de bordes no estándar sin viga de presiónEl equipo se compone principalmente de las siguientes partes:
(1) Cuerpo de la bancada;
(2) Mecanismo de adsorción;
(3) Columna de elevación del cabezal de potencia de fresado;
(4) Cabezal de potencia de fresado;
(5) Carro de potencia de fresado;
(6) Guía;
(7) Cabezal de la fresa;
(8) Caja de control eléctrico;
(9) Dispositivo conductor;
(10) Dispositivo de posicionamiento;
(11) Dispositivos de protección;
(12) Dispositivo de alimentación.