— —
التنقل



أرسل لنا رسالة
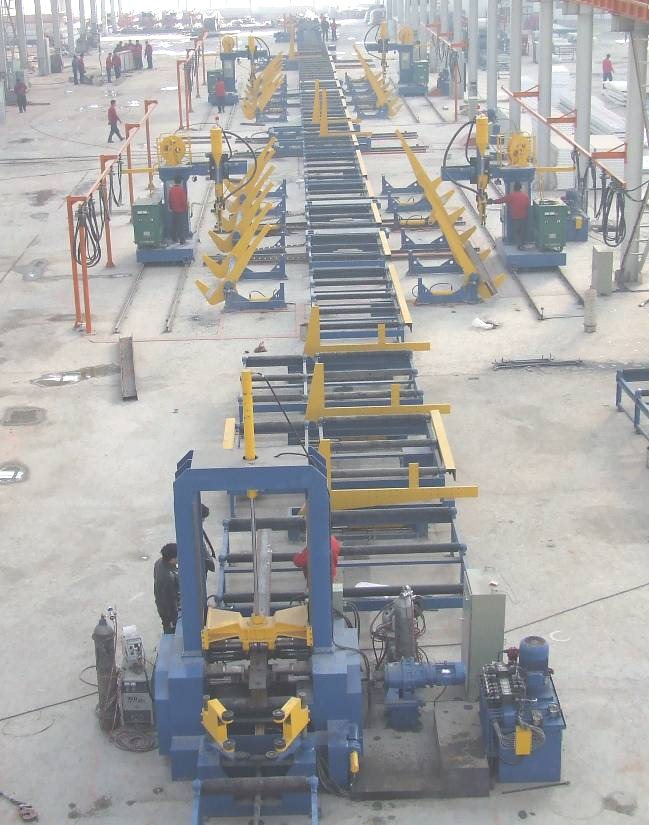
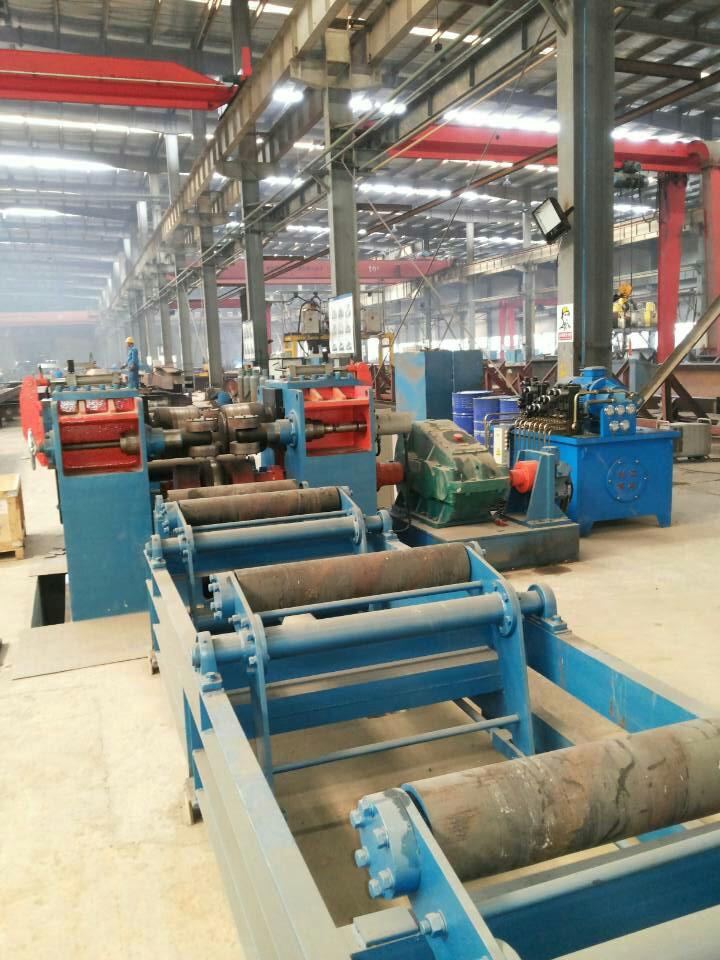
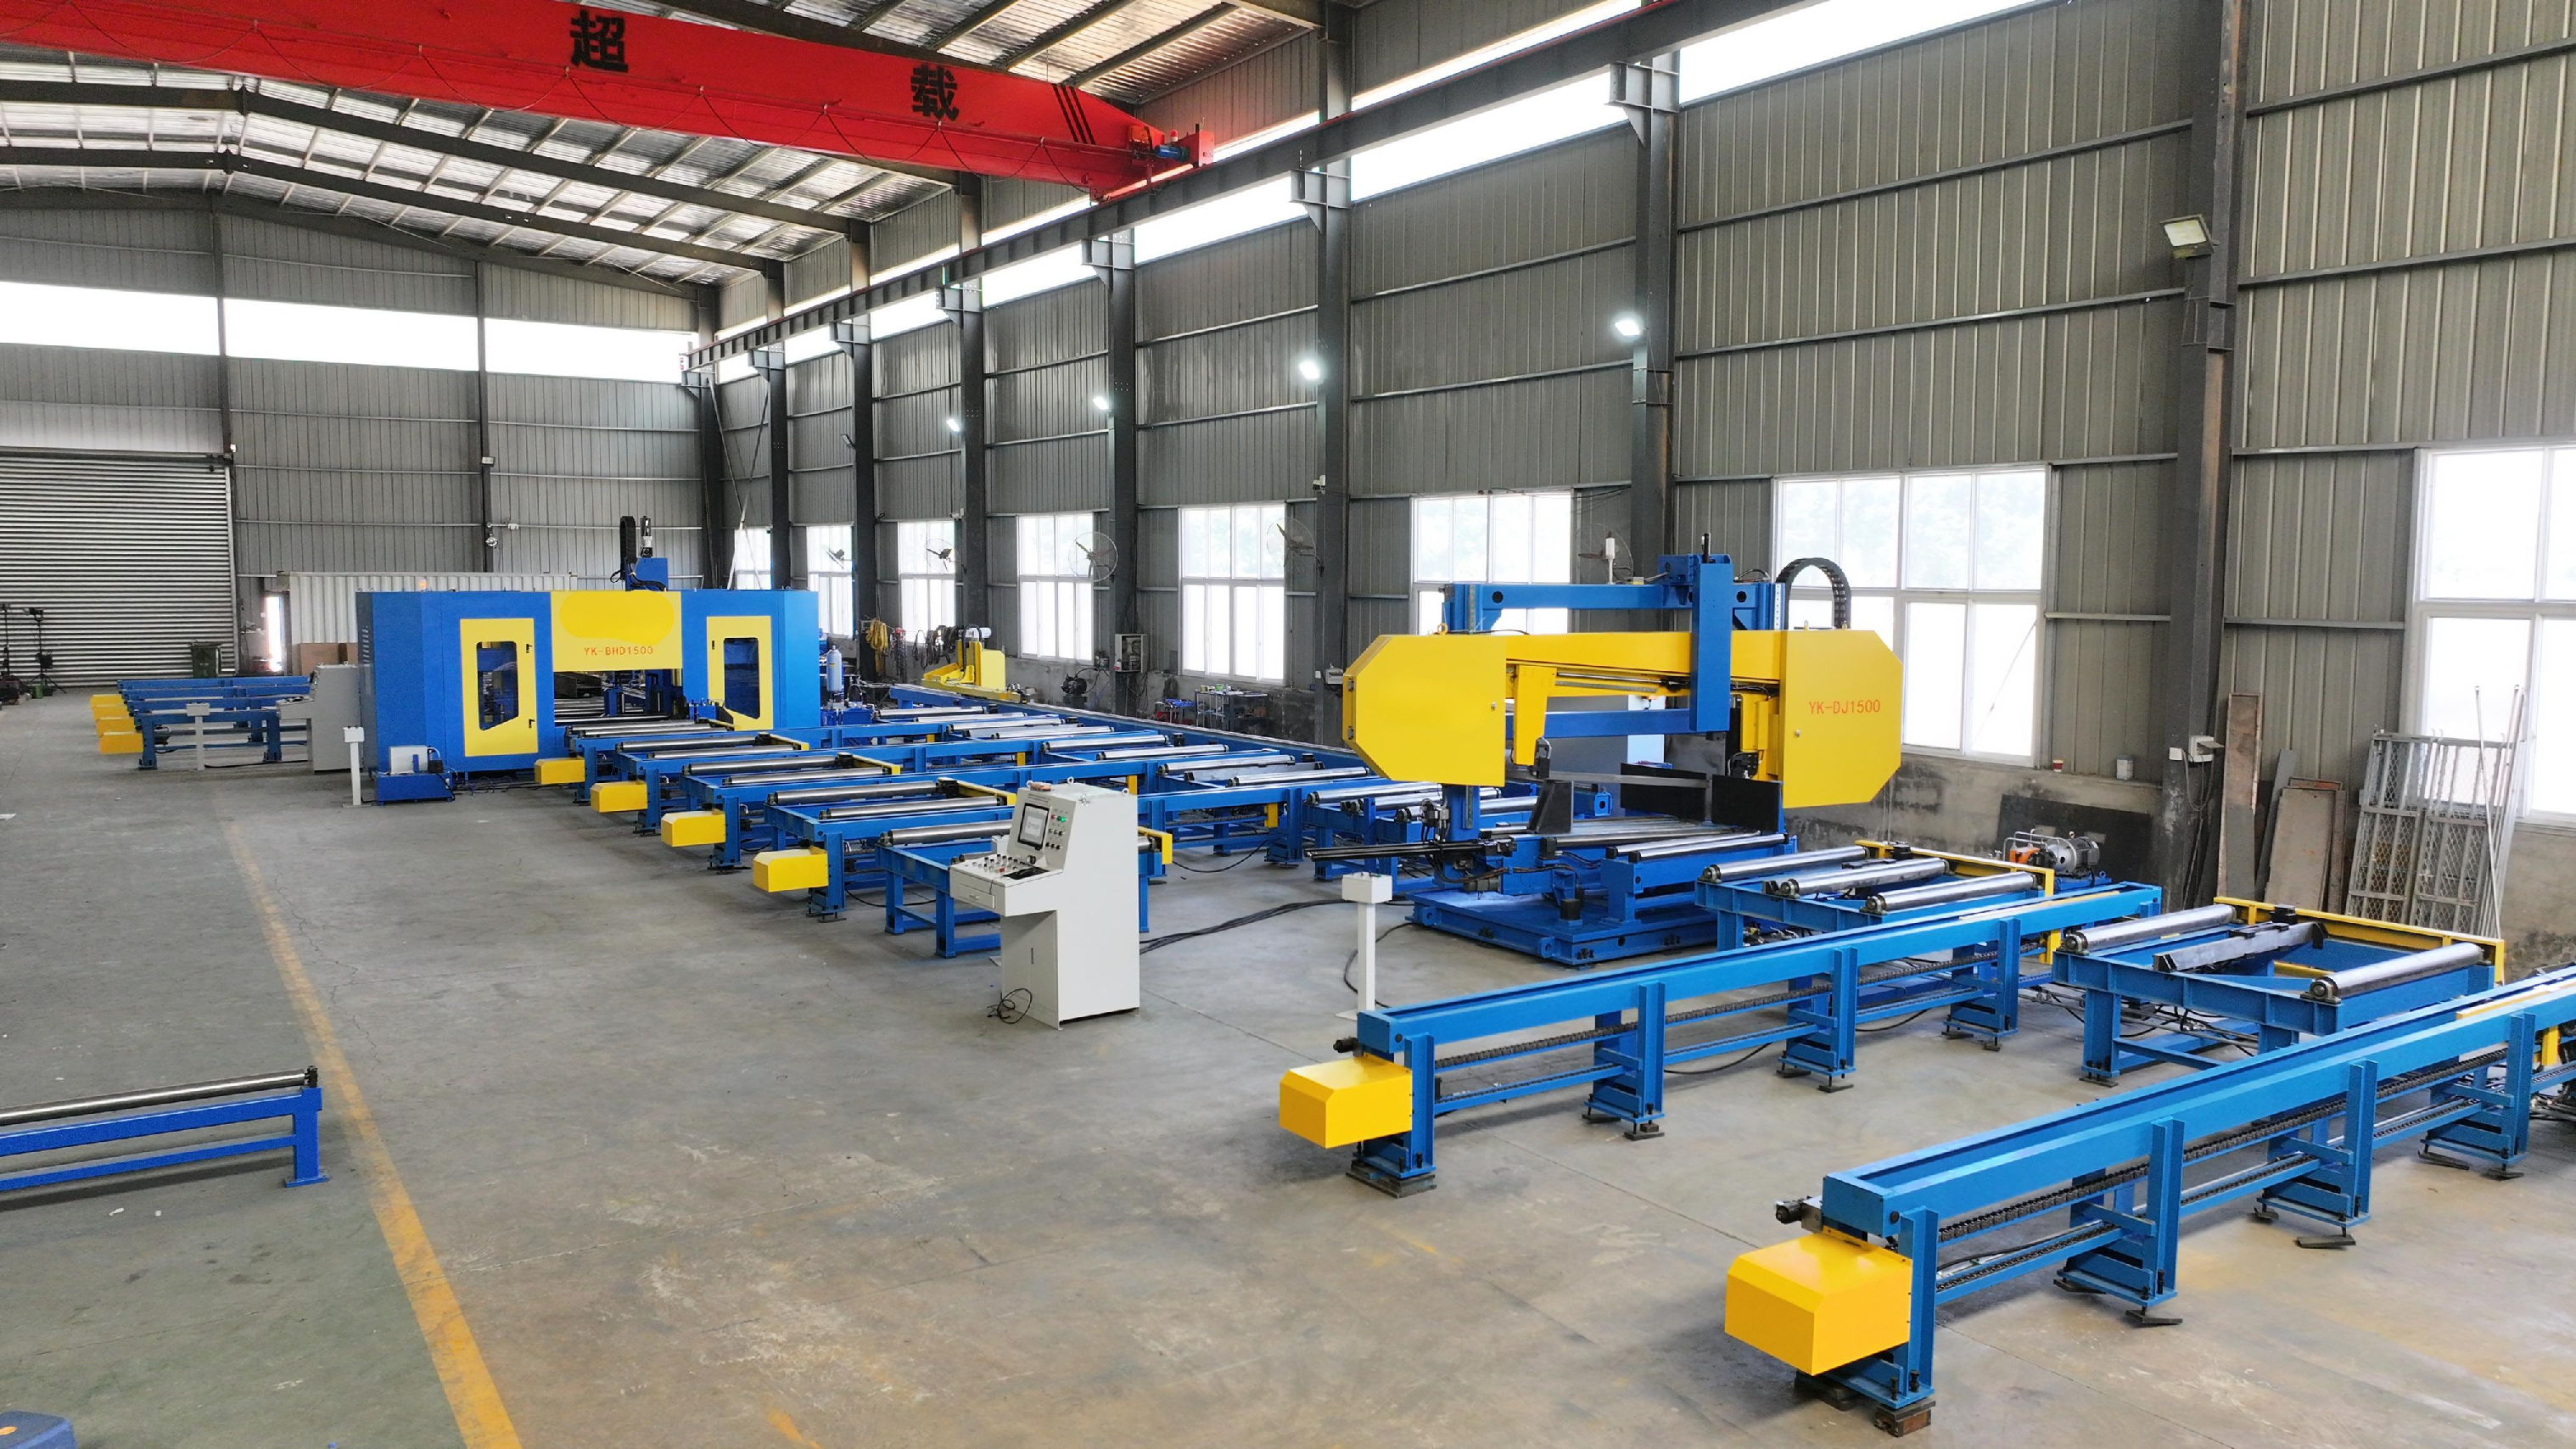
خط عوارض H أوتوماتيكي ثقيل
بصفته خط إنتاج عوارض H عالي الأتمتة، يهدف خط إنتاج الفولاذ الثقيل إلى تقليل معدل استخدام الرافعة العلوية. ومن خلال استخدام آلات أوتوماتيكية مثل الناقل الأسطواني، وآلة التقليب، وآلة النقل لنقل عارضة H وتقليبها وتحريكها أثناء عملية اللحام، مما حسّن كفاءة إنتاج المستخدم بشكل كبير.
تكون عملية الإنتاج العامة لخط إنتاج الفولاذ الثقيل كما يلي:
معلمات المنتج
1.مقدمة عن خط عوارض H الأوتوماتيكي الثقيل:
بصفته خط إنتاج عوارض H عالي الأتمتة، يهدف خط إنتاج الفولاذ الثقيل إلى تقليل معدل استخدام الرافعة العلوية. ومن خلال استخدام آلات أوتوماتيكية مثل الناقل الأسطواني، وآلة التقليب، وآلة النقل لنقل عارضة H وتقليبها وتحريكها أثناء عملية اللحام، مما حسّن كفاءة إنتاج المستخدم بشكل كبير.
تكون عملية الإنتاج العامة لخط إنتاج الفولاذ الثقيل كما يلي:
قطع الشرائح---معالجة الشرائح (الوصل--التخديد)---تجميع عارضة T---تجميع عارضة H--- تقليب العارضة 90°---نقل العارضة---تحريك العارضة أفقيًا---تقليب العارضة 45°---اللحام بواسطة آلة اللحام الكابولية الأولى في منطقة اللحام الأولى--- إعادة تقليب العارضة 45°---تحريك العارضة أفقيًا--تقليب العارضة 45°---اللحام بواسطة آلة اللحام الكابولية الثانية في منطقة اللحام الأولى---إعادة تقليب العارضة 45°---تحريك العارضة أفقيًا--- نقل العارضة---تقليب العارضة 180°---نقل العارضة---تحريك العارضة أفقيًا---تقليب العارضة 45°---اللحام بواسطة آلة اللحام الكابولية الأولى في منطقة اللحام الثانية---إعادة تقليب العارضة 45°---تحريك العارضة أفقيًا---تقليب العارضة 45°---اللحام بواسطة آلة اللحام الكابولية الثانية في منطقة اللحام الثانية---إعادة تقليب العارضة 45°---تحريك العارضة أفقيًا---نقل العارضة---تقليب العارضة 180°---استقامة أحد الجناحين---تقليب العارضة 180°---استقامة الجناح الآخر---لحام ألواح التقوية الطرفية---المعالجة الثانوية للعارضة (نشر العارضة – تفريز الوجه-- الثقب ثلاثي الأبعاد)---السفع بالخردق---الطلاء
2.المعلمات الفنية لخط عوارض H الأوتوماتيكي الثقيل
3.عملية تشغيل خط عوارض H الأوتوماتيكي الثقيل:
1) آلة قطع الشرائح CNC لقطع الجدران والأجنحة ولوح الأضلاع واللوح الطرفي.
2) وصل ألواح الجدار والجناح إذا كان طول العارضة كبيرًا.
3) شطف حافة الجدار عند الحاجة، ويوصى باستخدام آلة تفريز الحواف.
4) أنزل أحد الأجنحة على الناقل الأسطواني الداخل لآلة التجميع، وقم بمركزته مبدئيًا باستخدام صندوق التمركز بقضيب السحب.
5) أنزل أحد الجدران على الجناح، وقم بمركزته مبدئيًا باستخدام صندوق قضيب السحب.
6) قم بوصل الجدار والجناح ولحامهما نقطيًا معًا على شكل T بواسطة آلة التجميع، ثم انقلهما إلى الأسطوانة الخارجة.
7) أنزل جناحًا آخر على الأسطوانة الداخلة لآلة التجميع، وقم بمركزته مبدئيًا باستخدام جهاز التمركز بقضيب السحب.
8) اقلب عارضة T المكتملة 180° على الجناح، ثم قم بمركزتها مبدئيًا باستخدام صندوق التمركز بقضيب السحب.
9) قم بوصل الجناح وعارضة T ولحامهما نقطيًا معًا على شكل H بواسطة آلة التجميع، ثم انقلهما إلى الأسطوانة الخارجة.
10) اقلب عارضة H على الناقل الأسطواني لمنطقة اللحام بواسطة آلة التقليب 90°.
11) انقل عارضة H إلى منطقة اللحام الأولى بواسطة أسطوانة النقل.
12) حرّك عارضة H إلى آلة التقليب 60° الموجودة أسفل آلة اللحام الكابولية الأولى بواسطة آلة النقل.
13) أدر آلة التقليب 60° إلى 45°، بحيث يكون خط اللحام الأول في وضع اللحام على شكل قارب.
14) قم بلحام الخط الأول بواسطة آلة اللحام الكابولية.
15) أعد آلة التقليب 60° بمقدار 45° لوضع عارضة H بشكل مسطح.
16) حرّك عارضة H إلى آلة التقليب 60° الثانية الموجودة أسفل آلة اللحام الكابولية الثانية في منطقة اللحام الأولى بواسطة آلة النقل.
17) أدر آلة التقليب 60° بمقدار 45°، بحيث يكون خط اللحام الثاني في وضع اللحام على شكل قارب.
18) قم بلحام الخط الثاني بواسطة آلة اللحام الكابولية.
19) أعد آلة التقليب 60° بمقدار 45° لوضع عارضة H بشكل مسطح.
20) حرّك عارضة H إلى الناقل الأسطواني بواسطة آلة النقل.
21) انقل عارضة H إلى آلة التقليب 180°.
22) أدر آلة التقليب 180° بمقدار 180°.
23) انقل عارضة H إلى منطقة اللحام الثانية.
24) حرّك عارضة H إلى آلة التقليب 60° الأولى الموجودة أسفل آلة اللحام الكابولية الأولى في منطقة اللحام الثانية بواسطة آلة النقل.
25) أدر آلة التقليب 60° بمقدار 45°، بحيث يكون خط اللحام الثالث في وضع اللحام على شكل قارب.
26) قم بلحام هذا الخط بواسطة آلة اللحام الكابولية.
27) أعد آلة التقليب 60° بمقدار 45° لوضع عارضة H بشكل مسطح.
28) حرّك عارضة H إلى آلة التقليب 60° الثانية الموجودة أسفل آلة اللحام الكابولية الثانية في منطقة اللحام الثانية بواسطة آلة النقل.
29) أدر آلة التقليب 60° بمقدار 45°، بحيث يكون خط اللحام الرابع في وضع اللحام على شكل قارب.
30) قم بلحام الخط الرابع بواسطة آلة اللحام الكابولية.
31) أعد آلة التقليب 60° بمقدار 45° لوضع عارضة H بشكل مسطح.
32) حرّك عارضة H إلى أسطوانة النقل بواسطة آلة النقل.
33) انقل عارضة H إلى منطقة التقليب 180° التالية.
34) أدر آلة التقليب 180° بمقدار 90°.
35) انقل عارضة H إلى آلة الاستقامة.
36) قم بتقويم أحد الأجنحة بواسطة آلة الاستقامة.
37) انقل عارضة H مرة أخرى إلى منطقة التقليب 180°.
38) أدر آلة التقليب 180° بمقدار 180°.
39) قم بتقويم الجناح المتبقي.
40) ارفع الفولاذ المكتمل إلى منطقة لحام الأضلاع والألواح الطرفية.
41) قم بلحام الأضلاع والألواح الطرفية.
42) قم بمعالجة عارضة H للمرة الثانية (نشر الفولاذ - تفريز الوجه - الثقب ثلاثي الأبعاد).
43) ارفع عارضة H إلى الناقل الأسطواني لآلة السفع بالخردق.
44) قم بإزالة الشحوم والصدأ وطبقة الأكسيد من قطعة العمل.
45) ارفع قطعة العمل إلى قسم الطلاء.
46) الطلاء
المنتجات ذات الصلة
 ماكينة تقويم العوارض H YTJ-60A and YTJ-80A1.مقدمة عن آلة استقامة العارضة H:
1.1.الإطار الرئيسي عبارة عن هيكل إطار متكامل مع إزالة الإجهاد، ويتم تشغيله وتشكيله في خطوة واحدة بواسطة آلة تجويف وتفريز أرضية CNC، مع مزايا الهيكل المدمج، والقوة العالية، والصلابة الكافية.آلة استقامة العارضة H
1.2.مادة الأسطوانة العلوية هي 35CrMo، وقد تم تحسين مقاومة التآكل بعد المعالجة الحرارية والطحن.آلة استقامة العارضة H الأوتوماتيكية آلة تقويم عوارض H من طرازي YTJ-60B و YTJ-80B1.مقدمة عن آلة تقويم عارضة H:
1.1.الإطار الرئيسي عبارة عن هيكل إطار متكامل مع إزالة الإجهاد، وتتم معالجته وتشكيله في خطوة واحدة بواسطة آلة تجويف وتفريز أرضية CNC، مع مزايا الهيكل المدمج، والقوة العالية، والصلابة الكافية.آلة تقويم عارضة H
1.2.مادة الأسطوانة العلوية هي 35CrMo، وقد تم تحسين مقاومة التآكل بعد عملية المعالجة الحرارية والتجليخ.آلة تقويم عارضة H الأوتوماتيكية
1.3.مادة أسطوانة النقل الرئيسية هي 40Cr مع عملية حدادة متكاملة، بالإضافة إلى عملية التقسية عالية التردد والتجليخ على السطح، مما أدى إلى تحسين الدقة ومقاومة التآكل بشكل كبير.آلة تقويم شفة عارضة H آلة لحام عوارض H 3 في 11.مقدمة عن ماكينة لحام عوارض H 3 في 1:
1.1. تعتمد وحدة التجميع الرئيسية هيكل ماكينة التجميع للخدمة الشاقة التي تم التقدم بطلب براءة اختراع لها، ويتم توسيط لوحة الجذع تلقائيًا، مما يحسن دقة التجميع وكفاءة التجميع بشكل ملحوظ.ماكينة لحام عوارض H 3 في 1
1.2. يتم إعداد آلية تثبيت مسدس اللحام المتينة بشكل مستقل، ولا يمكنها ضبط الارتفاع وموضع الحركة الأفقية فحسب، بل يمكنها أيضًا ضبط زاوية مشعل اللحام في اتجاهين لضمان خط اللحام.مظهر جميل.ماكينة تجميع عوارض H متكاملة خط إنتاج عوارض H الأفقية1.مقدمة عن خط H beam الأفقي:
يتضمن خط لحام H beam الأفقي آلة تجميع H beam أفقية,آلة لحام H beam أفقية,آلة إمالة وبكرة نقل,وهو الأنسب لتصنيع H beam الخفيف بكميات كبيرة,تكون سرعة تصنيع H beam أسرع بمقدار 1.2-1.5 مرة مقارنة بخط لحام H beam التقليدي.
الوظائف التقنية: خط عوارض H أوتوماتيكي ثقيل1.مقدمة عن خط عوارض H الأوتوماتيكي الثقيل:
بصفته خط إنتاج عوارض H عالي الأتمتة، يهدف خط إنتاج الفولاذ الثقيل إلى تقليل معدل استخدام الرافعة العلوية. ومن خلال استخدام آلات أوتوماتيكية مثل الناقل الأسطواني، وآلة التقليب، وآلة النقل لنقل عارضة H وتقليبها وتحريكها أثناء عملية اللحام، مما حسّن كفاءة إنتاج المستخدم بشكل كبير.
تكون عملية الإنتاج العامة لخط إنتاج الفولاذ الثقيل كما يلي: ماكينة حفر 3D لعوارض Hتُستخدم هذه الآلة بشكل رئيسي في عمليات الحفر على الفولاذ على شكل H, وفولاذ القنوات, والعوارض الصندوقية, وتُطبق على نطاق واسع في صناعات مثل مباني الهياكل الفولاذية, والجسور, ومواقف السيارات. تستخدم ماكينة الحفر الفولاذية ثلاثية الأبعاد CNC ذات 7 محاور سبعة محركات سيرفو لتحقيق تحديد موضع الحفر في اتجاهين رأسيين, واتجاه أفقي واحد, واتجاه طولي واحد, بالإضافة إلى تغذية سيرفو لثلاثة محاور رئيسية. على أسطح الحفر الثلاثة, يحتوي كل سطح على محور حفر رئيسي واحد, ويتم تشغيل كل محور حفر رئيسي على كل سطح بواسطة محرك بتردد متغير. محور الحفر الرئيسي هو محور حفر رئيسي مدفوع بالسيرفو. عندما تكون أقطار الثقوب على كل سطح متطابقة, يمكن معالجة الثقوب على الأسطح الثلاثة جميعها بعد مرور قطعة العمل عبر المعدات مرة واحدة, مما يحقق كفاءة عالية ودقة عالية في موضع الثقوب. إنها معدات لا غنى عنها لضمان الجودة في صناعة تصنيع الهياكل الفولاذية.
 آلة تقليب سلسلة H beamتعمل العجلات القلابة على تدوير المنتجات بزاوية 360 degree من أجل ضبط موضع المنتج. هيكل المعدات يشبه النوع الجسري المقلوب. لديها أربع مخفضات للتحكم في قطعة المنتج وهي مريحة جدًا للتطبيق عند التقليب.
 ماكينة قطع بالليزر الليفي CNC للعارضة H1.مقدمة عن آلة قطع ألياف الليزر CNC للعارضة H:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي كثافة القدرة. يتم توجيه شعاع الليزر هذا إلى سطح قطعة العمل، مما يجعلها تصل إلى نقطة الانصهار أو نقطة الغليان. في الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. مقص هيدروليكي بعارضة متأرجحة1. مقدمة عن مقص العارضة المتأرجحة الهيدروليكي:
آلة القص هي آلة تستخدم شفرة واحدة لأداء حركة خطية ترددية لقص الصفائح المعدنية. وتعتمد على الشفرة العلوية المتحركة والشفرة السفلية الثابتة، مع فجوة مناسبة بين الشفرات، لتطبيق قوة القص على الصفائح المعدنية ذات السماكات المختلفة، مما يؤدي إلى كسر الصفائح وفصلها وفقًا للأبعاد المطلوبة. تنتمي آلات القص إلى نوع من آلات الحدادة وتُستخدم بشكل رئيسي في صناعة معالجة المعادن. تُستخدم المنتجات على نطاق واسع في صناعات مثل الطيران، والصناعات الخفيفة، والتعدين، والصناعات الكيميائية، والبناء، وبناء السفن، والسيارات، والطاقة، والأجهزة الكهربائية، والديكور، حيث توفر الآلات المتخصصة والمعدات الكاملة اللازمة. ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطتتكون المعدات بشكل أساسي من الأجزاء التالية:
(1) جسم السرير;
(2) آلية الامتزاز;
(3) عمود رفع رأس طاقة التفريز;
(4) رأس طاقة التفريز;
(5) عربة طاقة التفريز;
(6) سكة التوجيه;
(7) رأس قاطع التفريز;
(8) صندوق التحكم الكهربائي;
(9) جهاز التوصيل;
(10) جهاز التموضع;
(11) أجهزة الحماية;
(12) جهاز التغذية.