— —
Навигация



Отправьте нам сообщение
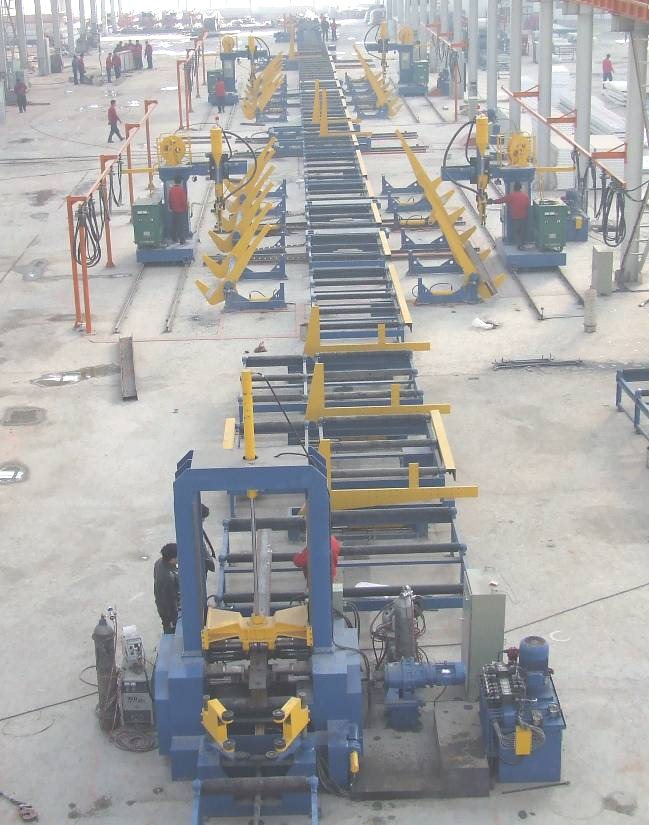
Тяжелая автоматическая линия для H-образных балок
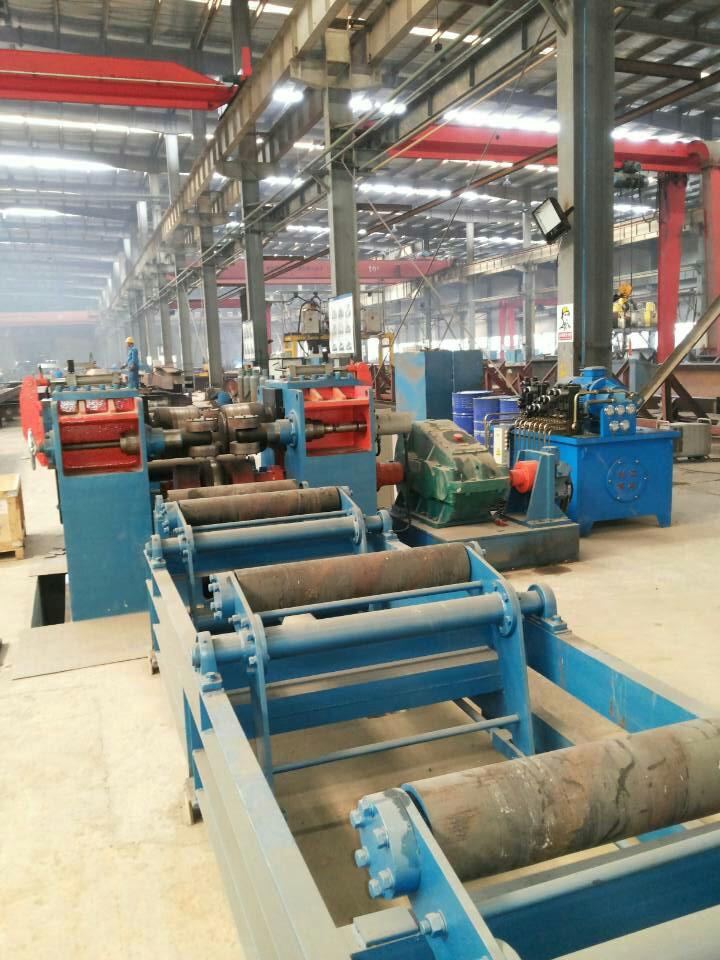
Как высокоавтоматизированная линия для производства H-образных балок, тяжелая линия по производству стальных конструкций ориентирована на снижение частоты использования мостового крана. Благодаря применению автоматического оборудования, такого как роликовый конвейер, кантователь и транспортировочное устройство, для транспортировки, кантования и перемещения H-образной балки в процессе сварки значительно повышается производственная эффективность пользователя.
Общий производственный процесс тяжелой линии по производству стальных конструкций следующий:
Параметры продукта
1.Введение в тяжелую автоматическую линию для производства H-образных балок:
Как высокоавтоматизированная линия для производства H-образных балок, тяжелая линия по производству стальных конструкций ориентирована на снижение частоты использования мостового крана. Благодаря применению автоматического оборудования, такого как роликовый конвейер, кантователь и транспортировочное устройство, для транспортировки, кантования и перемещения H-образной балки в процессе сварки значительно повышается производственная эффективность пользователя.
Общий производственный процесс тяжелой линии по производству стальных конструкций следующий:
Резка полосы---обработка полосы (стыковка--разделка кромок)---сборка T-образной балки---сборка H-образной балки--- кантование балки на 90°---транспортировка балки---горизонтальное перемещение балки---кантование балки на 45°---сварка первой консольной сварочной машиной в первой зоне сварки--- повторное кантование балки на 45°---горизонтальное перемещение балки--кантование балки на 45°---сварка второй консольной сварочной машиной в первой зоне сварки---повторное кантование балки на 45°---горизонтальное перемещение балки--- транспортировка балки---кантование балки на 180°---транспортировка балки---горизонтальное перемещение балки---кантование балки на 45°---сварка первой консольной сварочной машиной во второй зоне сварки---повторное кантование балки на 45°---горизонтальное перемещение балки---кантование балки на 45°---сварка второй консольной сварочной машиной во второй зоне сварки---повторное кантование балки на 45°---горизонтальное перемещение балки---транспортировка балки---кантование балки на 180°---правка одной полки---кантование балки на 180°---правка другой полки---сварка усиленных торцевых пластин---вторичная обработка балки(распиловка балки – торцевое фрезерование-- трехмерное сверление)---дробеструйная обработка---окраска
2.Технические параметры тяжелой автоматической линии для производства H-образных балок
3.Рабочий процесс тяжелой автоматической линии для производства H-образных балок:
1) Станок плазменной резки с ЧПУ для резки стенок, полок, реберных пластин и торцевых пластин.
2) Стыкуйте стенку и полочные листы, если длина балки большая.
3) При необходимости выполняется снятие фаски на стенке, рекомендуется использовать кромкофрезерный станок.
4) Опустите одну полку на входной роликовый конвейер сборочной машины и предварительно отцентрируйте ее с помощью центрирующего блока с тягой.
5) Опустите одну стенку на полку и предварительно отцентрируйте ее с помощью блока с тягой.
6) Состыкуйте и прихватите сваркой стенку и полку вместе в T-образную форму с помощью сборочной машины, затем передайте ее на выходной ролик.
7) Опустите другую полку на входной ролик сборочной машины и предварительно отцентрируйте ее с помощью центрирующего устройства с тягой.
8) Поверните готовую T-образную балку на 180° на полку, затем предварительно отцентрируйте ее с помощью центрирующего блока с тягой.
9) Состыкуйте и прихватите сваркой полку и T-образную балку вместе в H-образную форму с помощью сборочной машины, затем передайте ее на выходной ролик.
10) Переверните H-образную балку на роликовый конвейер зоны сварки с помощью кантователя на 90°.
11) Транспортируйте H-образную балку в первую зону сварки с помощью транспортировочного ролика.
12) Переместите H-образную балку к кантователю на 60° под первой консольной сварочной машиной с помощью транспортировочной машины.
13) Поверните кантователь на 60° на 45°, чтобы первый сварной шов находился в положении сварки лодочкой.
14) Выполните сварку первого шва консольной сварочной машиной.
15) Поверните кантователь на 60° обратно на 45°, чтобы уложить H-образную балку горизонтально.
16) Переместите H-образную балку ко второму кантователю на 60° под второй консольной сварочной машиной в первой зоне сварки с помощью транспортировочной машины.
17) Поверните кантователь на 60° на 45°, чтобы второй сварной шов находился в положении сварки лодочкой.
18) Выполните сварку второго шва консольной сварочной машиной.
19) Поверните кантователь на 60° обратно на 45°, чтобы уложить H-образную балку горизонтально.
20) Переместите H-образную балку на роликовый конвейер с помощью транспортировочной машины.
21) Транспортируйте H-образную балку к кантователю на 180°.
22) Поверните кантователь на 180° на 180°.
23) Транспортируйте H-образную балку во вторую зону сварки.
24) Переместите H-образную балку к первому кантователю на 60° под первой консольной сварочной машиной во второй зоне сварки с помощью транспортировочной машины.
25) Поверните кантователь на 60° на 45°, чтобы третий сварной шов находился в положении сварки лодочкой.
26) Выполните сварку этого шва консольной сварочной машиной.
27) Поверните кантователь на 60°обратно на 45°, чтобы уложить H-образную балку горизонтально.
28) Переместите H-образную балку ко второму кантователю на 60° под второй консольной сварочной машиной во второй зоне сварки с помощью транспортировочной машины.
29) Поверните кантователь на 60° на 45°, чтобы четвертый сварной шов находился в положении сварки лодочкой.
30) Выполните сварку четвертого шва консольной сварочной машиной.
31) Поверните кантователь на 60° обратно на 45°, чтобы уложить H-образную балку горизонтально.
32) Переместите H-образную балку на транспортировочный ролик с помощью транспортировочной машины.
33) Транспортируйте H-образную балку в следующую зону кантования на 180°.
34) Поверните кантователь на 180° на 90°.
35) Транспортируйте H-образную балку к правильной машине.
36) Выправьте одну полку с помощью правильной машины.
37) Транспортируйте H-образную балку обратно в зону кантования на 180°.
38) Поверните кантователь на 180° на 180°.
39) Выправьте левую полку.
40) Поднимите готовую стальную балку в зону сварки ребер и торцевых пластин.
41) Выполните сварку ребер и торцевых пластин.
42) Выполните вторичную обработку H-образной балки (распиловка стали - торцевое фрезерование - 3D-сверление).
43) Поднимите H-образную балку на роликовый конвейер дробеструйной машины.
44) Обезжирьте и удалите ржавчину и оксидное покрытие с заготовки.
45) Поднимите заготовку в секцию окраски.
46) Окраска
Сопутствующие товары
 Машина для правки двутавровых балок YTJ-60A and YTJ-80A1.Введение в станок для правки H-образных балок:
1.1.Основная рама представляет собой цельную рамную конструкцию со снятием напряжений, она обрабатывается и формуется за один проход на напольном расточно-фрезерном станке с ЧПУ,with the advantages of compact structure, strong strength and enough rigidity.Станок для правки H-образных балок
1.2.Материал верхнего ролика — 35CrMo, износостойкость была улучшена после термообработки и шлифования.Автоматический станок для правки H-образных балок Станок для правки H-образных балок YTJ-60B и YTJ-80B1.Введение для машины для правки H-образных балок:
1.1.Основная рама представляет собой цельную рамную конструкцию со снятием внутренних напряжений, она обрабатывается и формируется за один установ на напольном расточно-фрезерном станке с ЧПУ, обладая преимуществами компактной конструкции, высокой прочности и достаточной жесткости.Машина для правки H-образных балок
1.2.Материал верхнего ролика — 35CrMo, износостойкость была повышена после термообработки и шлифования.Автоматическая машина для правки H-образных балок
1.3.Материал главного приводного ролика — 40Cr с цельнокованым исполнением, а также с высокочастотной закалкой и шлифованием поверхности, точность и износостойкость были значительно повышены.Машина для правки полок H-образных балок Сварочный станок 3 в 1 для H-образных балок1.Введение для сварочной машины для H-балок 3 в 1:
1.1. Сборочный основной узел использует конструкцию сверхпрочной сборочной машины, на которую подана заявка на патент на изобретение, а стенка автоматически центрируется, что значительно повышает точность сборки и эффективность сборки.Сварочная машина для H-балок 3 в 1
1.2. Прочный механизм фиксации сварочной горелки установлен независимо; он позволяет регулировать не только высоту и положение горизонтального перемещения, но и угол сварочной горелки в двух направлениях, чтобы обеспечить качество сварного шва.Красивый внешний вид.Интегрированная сборочная машина для H-балок Горизонтальная линия для H-балки1.Описание горизонтальной линии для H-образных балок:
Горизонтальная линия сварки H-образных балок включает машину для сборки горизонтальных H-образных балок,машину для сварки горизонтальных H-образных балок,опрокидыватель и транспортировочный ролик,она наиболее подходит для производства легких H-образных балок в больших количествах,скорость производства H-образных балок в 1.2-1.5 раза выше по сравнению с обычной линией сварки H-образных балок.
Технические функции: Тяжелая автоматическая линия для H-образных балок1.Введение в тяжелую автоматическую линию для производства H-образных балок:
Как высокоавтоматизированная линия для производства H-образных балок, тяжелая линия по производству стальных конструкций ориентирована на снижение частоты использования мостового крана. Благодаря применению автоматического оборудования, такого как роликовый конвейер, кантователь и транспортировочное устройство, для транспортировки, кантования и перемещения H-образной балки в процессе сварки значительно повышается производственная эффективность пользователя.
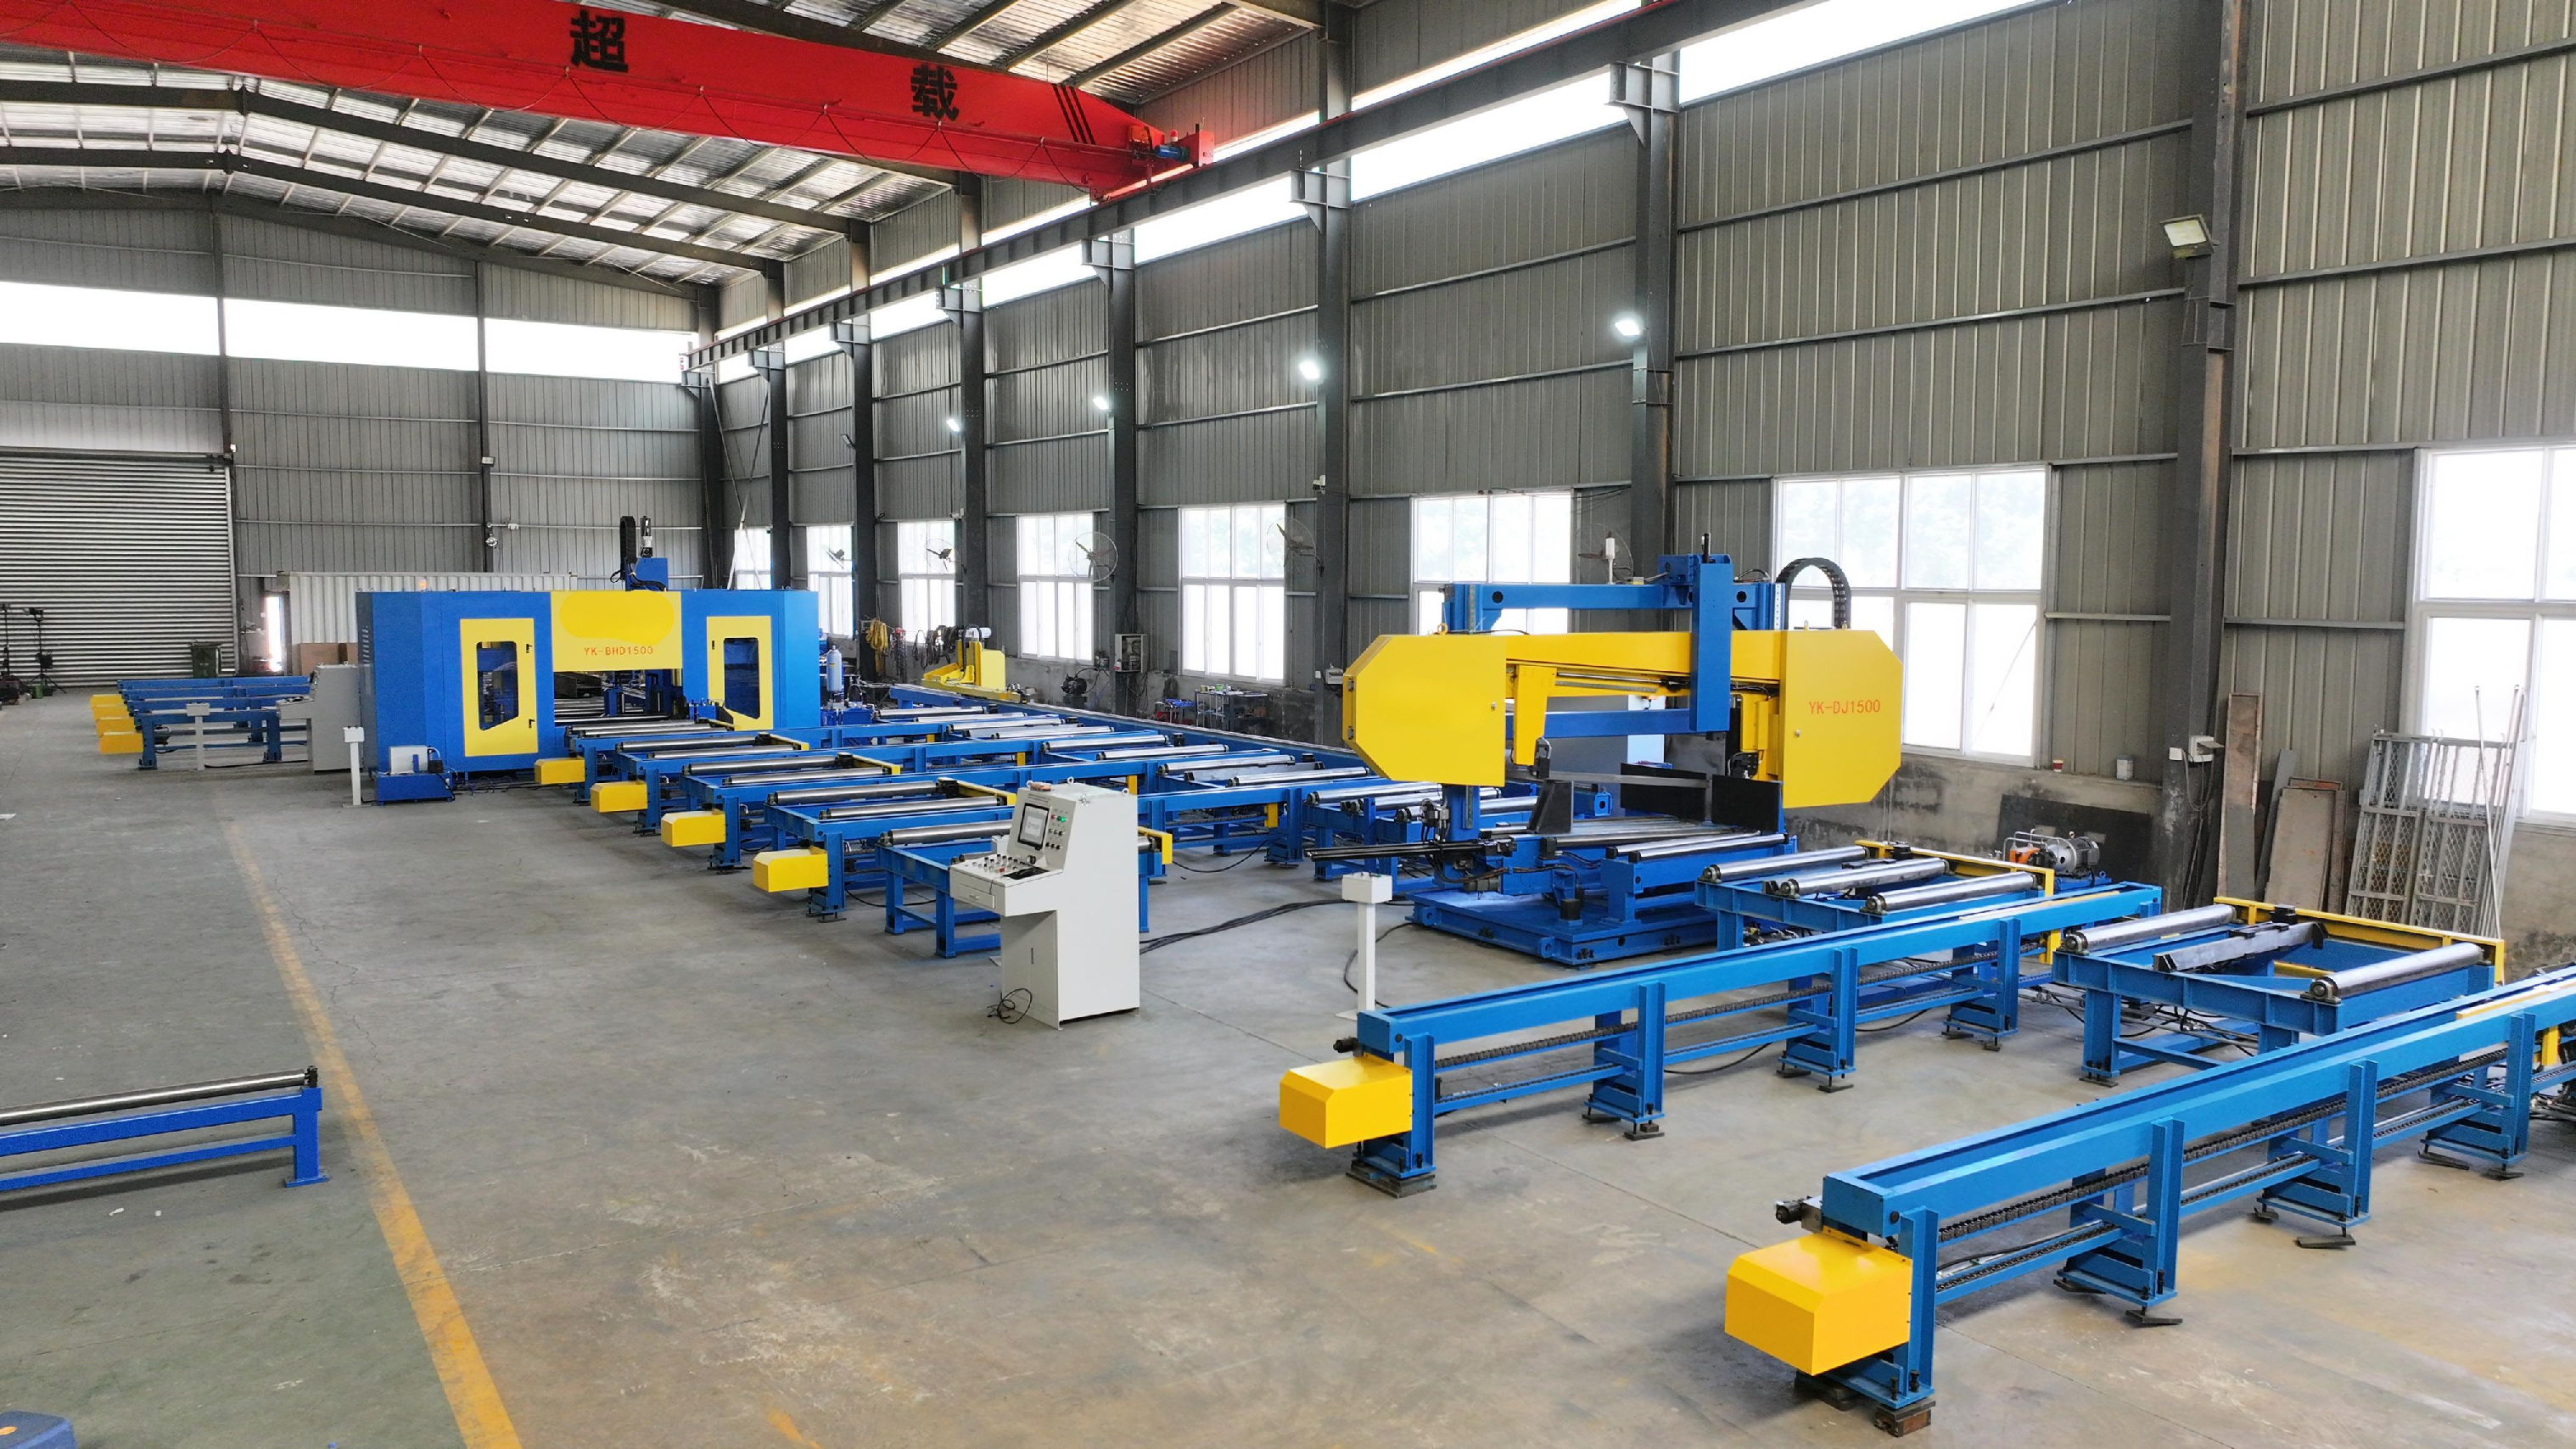
Общий производственный процесс тяжелой линии по производству стальных конструкций следующий: 3D-сверлильный станок для H-образных балокЭтот станок в основном используется для сверлильных операций по H-образной стали, швеллерам и коробчатым балкам, и широко применяется в таких отраслях, как строительство стальных конструкций, мосты и парковочные гаражи. 7-осевой трехмерный сверлильный станок с ЧПУ для стали использует семь серводвигателей для позиционирования сверления в двух вертикальных направлениях, одном горизонтальном направлении и одном продольном направлении, а также для сервоподачи трех главных шпинделей. На трех сверлильных поверхностях каждая поверхность имеет один главный сверлильный шпиндель, и каждый главный сверлильный шпиндель на каждой поверхности приводится в действие двигателем с частотным регулированием. Главный сверлильный шпиндель является сверлильным шпинделем с сервоприводом. Когда диаметры отверстий на каждой поверхности одинаковы, отверстия на всех трех поверхностях могут быть обработаны после однократного прохождения заготовки через оборудование, что обеспечивает высокую эффективность и высокую точность положения отверстий. Это незаменимое оборудование для обеспечения качества в отрасли производства стальных конструкций.
 Станок для переворачивания H-образных балок с цепным приводомПереворотные ролики используются для вращения изделий на 360 degree, чтобы отрегулировать положение изделия. Конструкция оборудования выполнена по типу перевернутого портального крана. Оно оснащено четырьмя редукторами для управления заготовкой и очень удобно в применении при переворачивании.
 Станок для лазерной резки двутавровых балок с ЧПУ и волоконным лазером1.Введение для станка лазерной резки H beam cnc fiber laser cutting machine:
Станок лазерной резки фокусирует лазерный луч, излучаемый лазерным источником, через оптическую систему в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. В то же время газ высокого давления, соосный лазерному лучу, выдувает расплавленный или испарившийся металл. Гидравлические гильотинные ножницы с поворотной балкой1.Введение в гидравлические ножницы с поворотной балкой:
Листогибочные ножницы — это станок, использующий возвратно-поступательное линейное движение одного ножа для резки листового металла. Благодаря подвижному верхнему и неподвижному нижнему ножам, а также рационально подобранному зазору между ножами, к металлическим листам различной толщины прикладывается срезающее усилие, в результате чего листы разрушаются и разделяются в соответствии с требуемыми размерами. Листогибочные ножницы относятся к кузнечно-прессовому оборудованию и в основном используются в металлообрабатывающей промышленности. Продукция широко применяется в таких отраслях, как авиация, лёгкая промышленность, металлургия, химическая промышленность, строительство, судостроение, автомобилестроение, энергетика, электротехника и отделка, обеспечивая необходимое специализированное оборудование и комплектные линии. Нестандартный кромкофрезерный станок без прижимной балкиОборудование в основном состоит из следующих частей:
(1) Станина;
(2) Адсорбционный механизм;
(3) Подъемная колонна фрезерной силовой головки;
(4) Фрезерная силовая головка;
(5) Каретка фрезерной силовой головки;
(6) Направляющая;
(7) Фрезерная головка;
(8) Электрический шкаф управления;
(9) Токопроводящее устройство;
(10) Позиционирующее устройство;
(11) Защитные устройства;
(12) Подающее устройство.