Что такое сварочный робот?
Сварочный робот представляет собой промышленную роботизированную систему, специально разработанную для выполнения дуговой сварки, включая процессы MIG, TIG, сварку под флюсом и порошковой проволокой, с высокой точностью позиционирования, стабильным тепловложением и программируемым управлением траекторией. В отличие от роботов общего назначения, сварочные роботы оснащаются механизмами управления горелкой, датчиками отслеживания сварного шва, синхронизацией источника питания и контурами адаптивной обратной связи в реальном времени, что позволяет поддерживать качество сварки при изменении геометрии соединения и тепловой деформации.
Основные конфигурации включают 9-осевые сварочные роботы портального типа для крупногабаритных конструкций, 9-осевые системы консольного типа, оптимальные для производства двутавровых балок и пространственных конструкций, а также 7-осевые консольные варианты для ограниченных рабочих пространств и многопозиционного доступа. Каждая конфигурация обеспечивает оптимальный баланс между рабочей зоной, грузоподъемностью, обычно составляющей 6–20 kg, повторяемостью позиционирования ±0.08 mm и динамической реакцией — ключевыми показателями, определенными стандартами ISO 9283 и IEC 61000-6-4.
Wuxi Armada поставляет сертифицированные сварочные роботы, полностью интегрированные с совместимыми позиционерами, вращателями и манипуляторами, что обеспечивает создание полностью автоматизированных сварочных ячеек без рисков несовместимости со сторонним оборудованием. Эти системы соответствуют требованиям сертификаций CE, ISO9001 и SGS, обеспечивая соответствие Директиве ЕС по машинному оборудованию 2006/42/EC и требованиям функциональной безопасности согласно EN ISO 13849-1.
Почему стоит выбрать автоматическую сварку вместо ручных или полуавтоматических методов?
Ручная сварка характеризуется нестабильностью из-за усталости оператора, непостоянной скорости перемещения и субъективного контроля длины дуги, что приводит к пористости, непровару и дорогостоящей повторной обработке. Полуавтоматические процессы повышают стабильность, но по-прежнему зависят от решений оператора при позиционировании горелки и настройке параметров. В отличие от них, сварочный робот обеспечивает повторяемость на уровне долей миллиметра, отслеживание шва в реальном времени с помощью лазерного зрения или дуговых датчиков, а также синхронизированное перемещение роботизированной руки и оборудования для позиционирования заготовки.
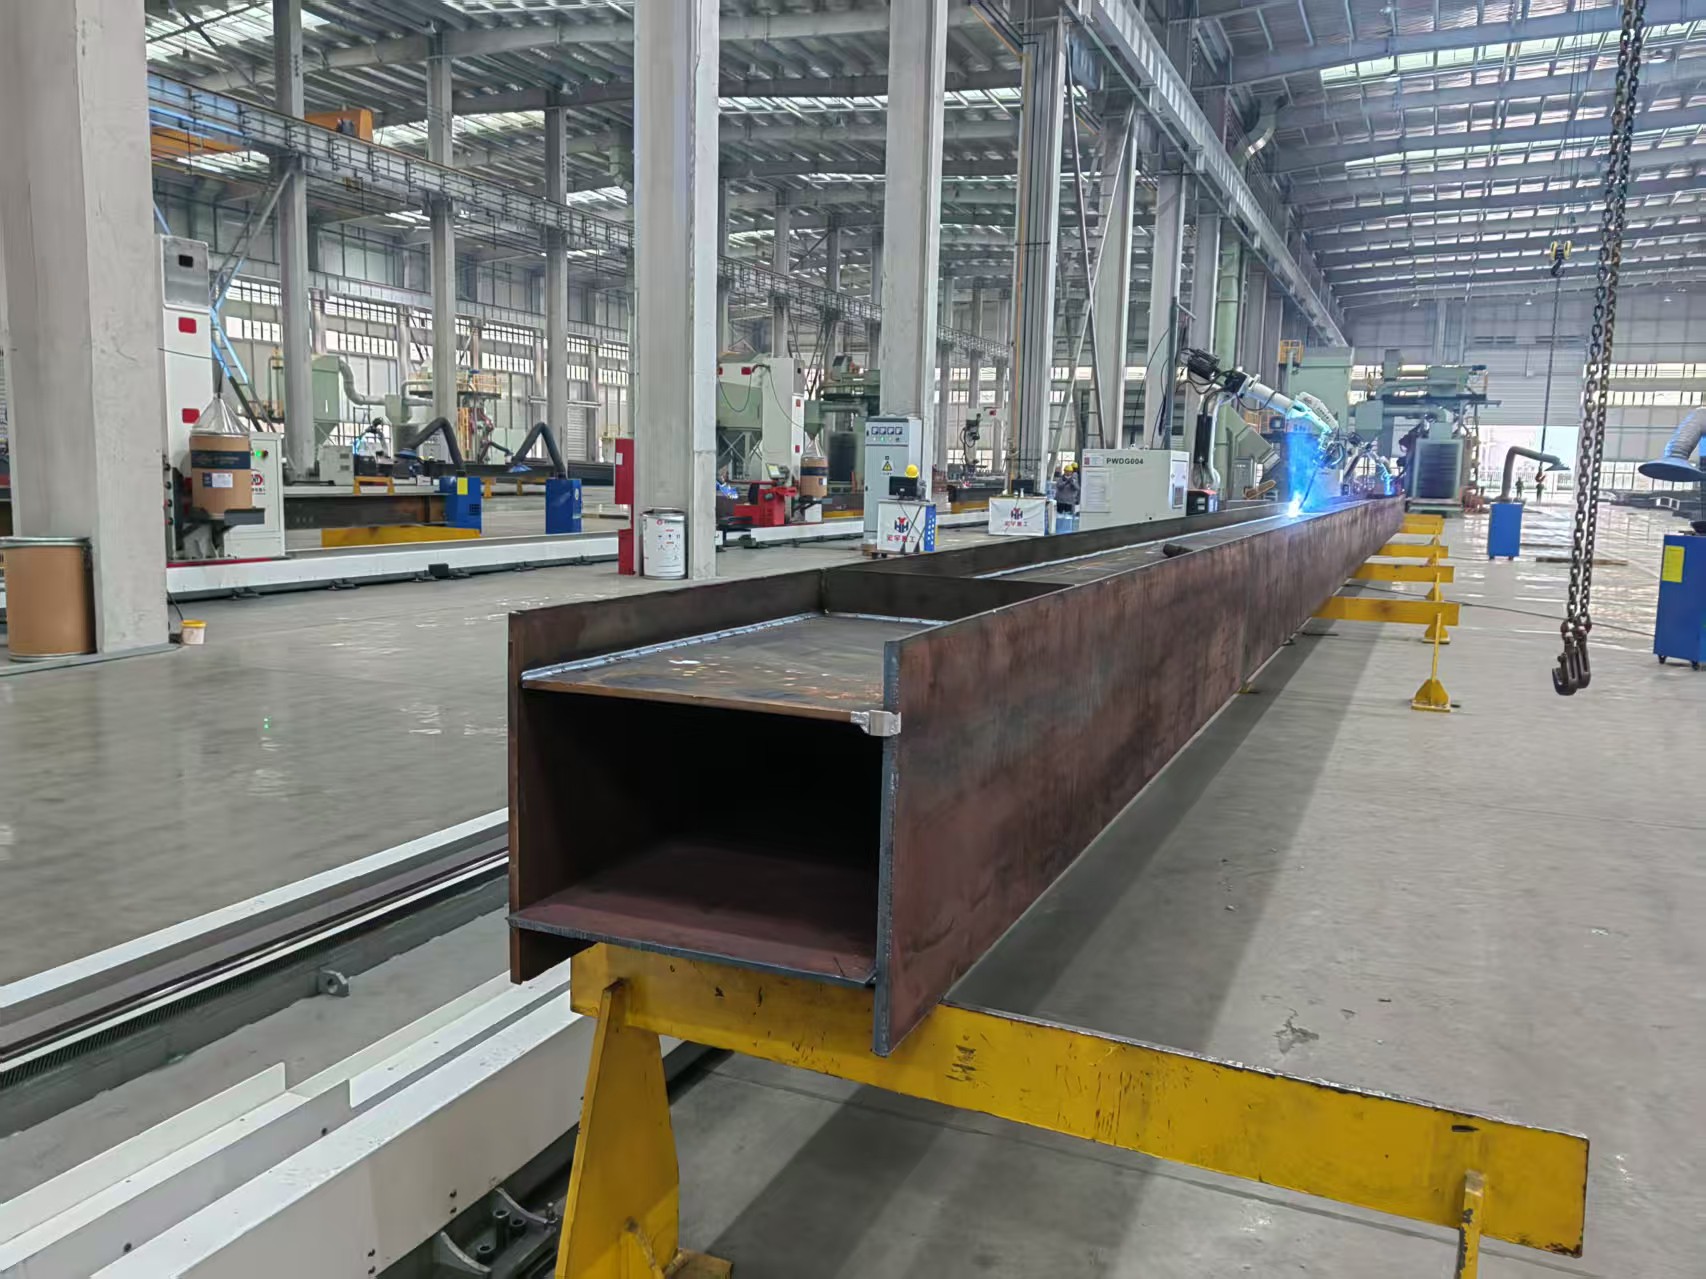
Для производителей, работающих с двутавровыми балками, трубами с продольным швом или пространственными конструкциями, решения Wuxi Armada на базе сварочных роботов устраняют узкие места, вызванные нехваткой сварщиков, и обеспечивают круглосуточную работу со стабильной производительностью. Согласно данным, полученным на предприятии Zein Steel Industries Co.LLC, после интеграции горизонтальной линии сварки двутавровых балок Wuxi Armada со встроенным сварочным роботом и сварочной станцией 3-в-1 продолжительность производственного цикла одной двутавровой балки сократилась на 37%.
Помимо повышения производительности, сварочные роботы существенно снижают профессиональные риски, включая воздействие ультрафиолетового излучения, вдыхание сварочных испарений и эргономические нагрузки, способствуя соблюдению требований EHS на рынках Северной Америки, стран GCC и ASEAN, где работают Lincoln Electric-MENA и PT.Cahaya Mas Cemerlang.
 Кто использует сварочные роботы и где они применяются?
К основным пользователям относятся предприятия тяжелого машиностроения, выпускающие компоненты стальных конструкций, судостроительные заводы, производящие секции корпусов и трубопроводные системы, подрядчики энергетической инфраструктуры, прокладывающие трубопроводные сети, а также производители сосудов под давлением, резервуаров и горнодобывающего оборудования. Обычно эти предприятия обрабатывают углеродистую сталь, нержавеющие сплавы и алюминиевые профили толщиной от 3 mm до более 100 mm.
С географической точки зрения наиболее высокий спрос наблюдается в регионах с развитой металлообрабатывающей промышленностью: в Юго-Восточной Азии, где спрос стимулируется инфраструктурными проектами, на Ближнем Востоке, где расширяются нефтегазовые объекты, в Латинской Америке, где производится горнодобывающее оборудование, и в Восточной Европе, где изготавливаются железнодорожные вагоны и башни для ветроэнергетики. Такие клиенты, как URALSTANKOIMPORT и Estructuras Metalicas Girders Chile Limitada, используют сварочные роботы Wuxi Armada в составе полностью автоматизированных линий, включающих станки для плазменной резки с ЧПУ, кромкофрезерные станки и оборудование для сборки двутавровых балок, обеспечивая размерную непрерывность от исходного листа до готовой сварной конструкции.
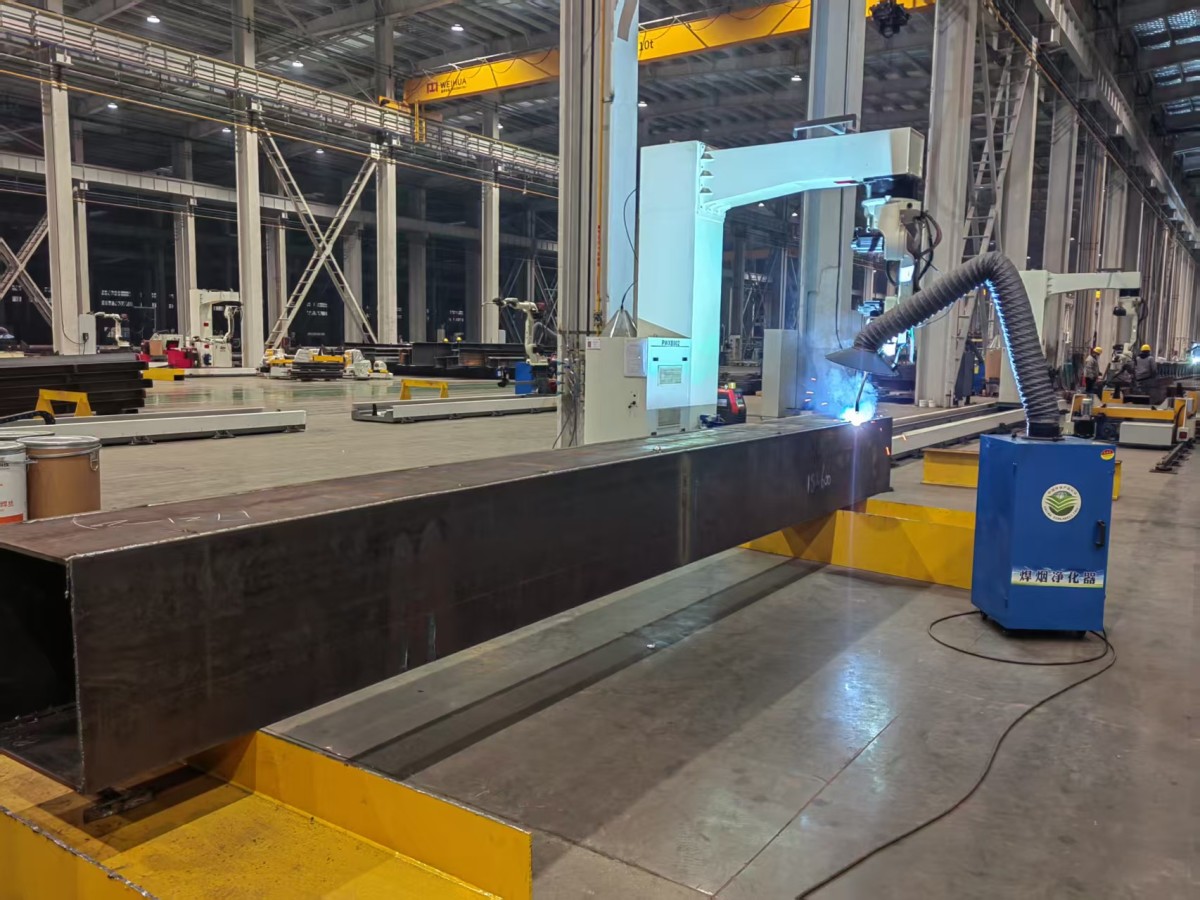
К критически важным областям применения относятся сварка продольных швов труб длиной 12m, орбитальная сварка толстостенных соединений, работающих под давлением, и сложная пространственная сварка конструкций, используемых в покрытиях стадионов и основаниях солнечных трекеров. Интеграция пространственного сварочного оборудования и сварочного робота Wuxi Armada обеспечивает угловой допуск ±0.5° и полный провар соединений со сложной геометрией.
Как изготавливаются и интегрируются сварочные роботы?
Wuxi Armada производит сварочные роботы на основе модульных кинематических архитектур, прошедших проверку посредством структурного анализа на основе FEA и 72-часовых испытаний при непрерывной нагрузке. Ключевые подсистемы включают сервоприводные гармонические редукторы, корпуса двигателей со степенью защиты IP65, двухканальные контроллеры безопасности, соответствующие EN ISO 13849-1 PL e, а также откалиброванные протоколы привязки центра инструмента (TCP), прослеживаемые до национальных метрологических институтов.
Интеграция выполняется по трехэтапной методике: (1) картирование процесса — определение типа соединения, марки материала, характеристик присадочной проволоки и состава защитного газа; (2) проектирование компоновки ячейки — согласование зоны досягаемости робота с диапазоном вращения позиционера и стратегией загрузки деталей; (3) валидация — проведение испытаний на растяжение по ASTM E1107 и визуального контроля по ISO 5817 на аттестационных образцах перед вводом в эксплуатацию. Каждая установка поставляется с комплектом документации FAT, включая журналы проверки крутящего момента, отчеты о калибровке энкодеров и Декларацию соответствия CE.
Для установки требуется минимальный объем строительных работ: стандартное электропитание 380V/50Hz, сжатый воздух под давлением 0.6 MPa и подключение к полевой шине на базе Ethernet (Profinet или EtherCAT). Wuxi Armada предоставляет удаленную поддержку при вводе в эксплуатацию, пакеты передачи логики PLC и учебные модули для операторов, соответствующие рекомендациям по коллаборативной робототехнике ISO 15066, в том числе при установке рядом с традиционным оборудованием, таким как листогибочные прессы или вальцы для листового металла.
Когда следует переходить на сварочный робот?
Оптимальный момент для модернизации наступает, когда годовой объем сварки превышает 15,000 погонных метров, расходы на брак и ремонт сварных швов превышают 8% затрат на оплату труда или сроки поставки ограничены доступностью ручных сварщиков. Предприятия, работающие в несколько смен с повторяющимися сварными соединениями, например соединениями полки и стенки двутавровых балок или кольцевыми швами труб, быстрее всего получают возврат инвестиций: типичный срок окупаемости составляет от 14 до 22 месяцев за счет экономии на оплате труда, сокращения отходов расходных материалов и повышения выхода продукции с первого прохода. Циклы обновления технологий соответствуют отраслевым достижениям: каждые 3–4 года появляются существенные улучшения в программном обеспечении офлайн-программирования, например расширенное обнаружение столкновений, алгоритмах объединения данных датчиков, включая комбинацию напряжения дуги и лазерной триангуляции, а также системах прогнозирования дефектов с использованием AI. Wuxi Armada поддерживает обновления с обратной совместимостью, позволяя существующим контроллерам роботов интегрировать новые модули отслеживания шва или обновленные интерфейсы HMI без полной замены оборудования. Такие клиенты, как BatysMunaiGazZhabdyktary LLP и Regional Engineering Works, сообщают о стабильном коэффициенте готовности свыше 92% в течение пятилетнего периода эксплуатации. Это достигается благодаря предупреждениям о прогнозном техническом обслуживании, формируемым на основе анализа гармоник тока двигателей, и плановым интервалам смазки, проверенным в соответствии с моделями ресурса подшипников ISO 15243.
Сколько стоит владение и эксплуатация сварочного робота?
Совокупная стоимость владения (TCO) включает приобретение, интеграцию, обучение, техническое обслуживание и расходные материалы в течение 10-летнего жизненного цикла. Первоначальные инвестиции составляют от USD 85,000 для 7-осевой консольной системы до USD 220,000 для 9-осевой портальной системы с полной интеграцией ячейки. Интеграция увеличивает стоимость на 15–25% в зависимости от особенностей строительных изменений и модернизации электроснабжения на объекте. Эксплуатационная экономия формируется по четырем направлениям: (1) трудовые затраты — замена 3–4 квалифицированных сварщиков на одну ячейку при оплате труда каждого в размере $55k–$75k/year; (2) расходные материалы — сокращение расхода проволоки и газа на 12–18% благодаря оптимизации параметров наплавки; (3) повторная обработка — снижение уровня отклонений при неразрушающем контроле после сварки на 60–75%; (4) производительность — увеличение ежедневного выпуска в 2.3 раза по сравнению с ручными постами. Компания S.P. Blue Fisheries LDA достигла окупаемости за 28 месяцев, внедрив сварочный робот Wuxi Armada вместе с волоконным лазерным станком для резки с ЧПУ и оборудованием для удаления заусенцев с листового металла на линии производства компонентов морских судов. Долгосрочная ценность выходит за рамки снижения затрат: сертифицированные процедуры сварки (WPS/PQR) сохраняются в цифровом архиве и доступны для аудита; прослеживаемость сварных швов соответствует требованиям ASME BPVC Section IX и EN 15085-2; повышение квалификации персонала обеспечивает переход от ручных сварщиков к специалистам по программированию роботов, укрепляя устойчивость организационных компетенций.
Какие тенденции будут определять рынок сварочных роботов в 2026 году?
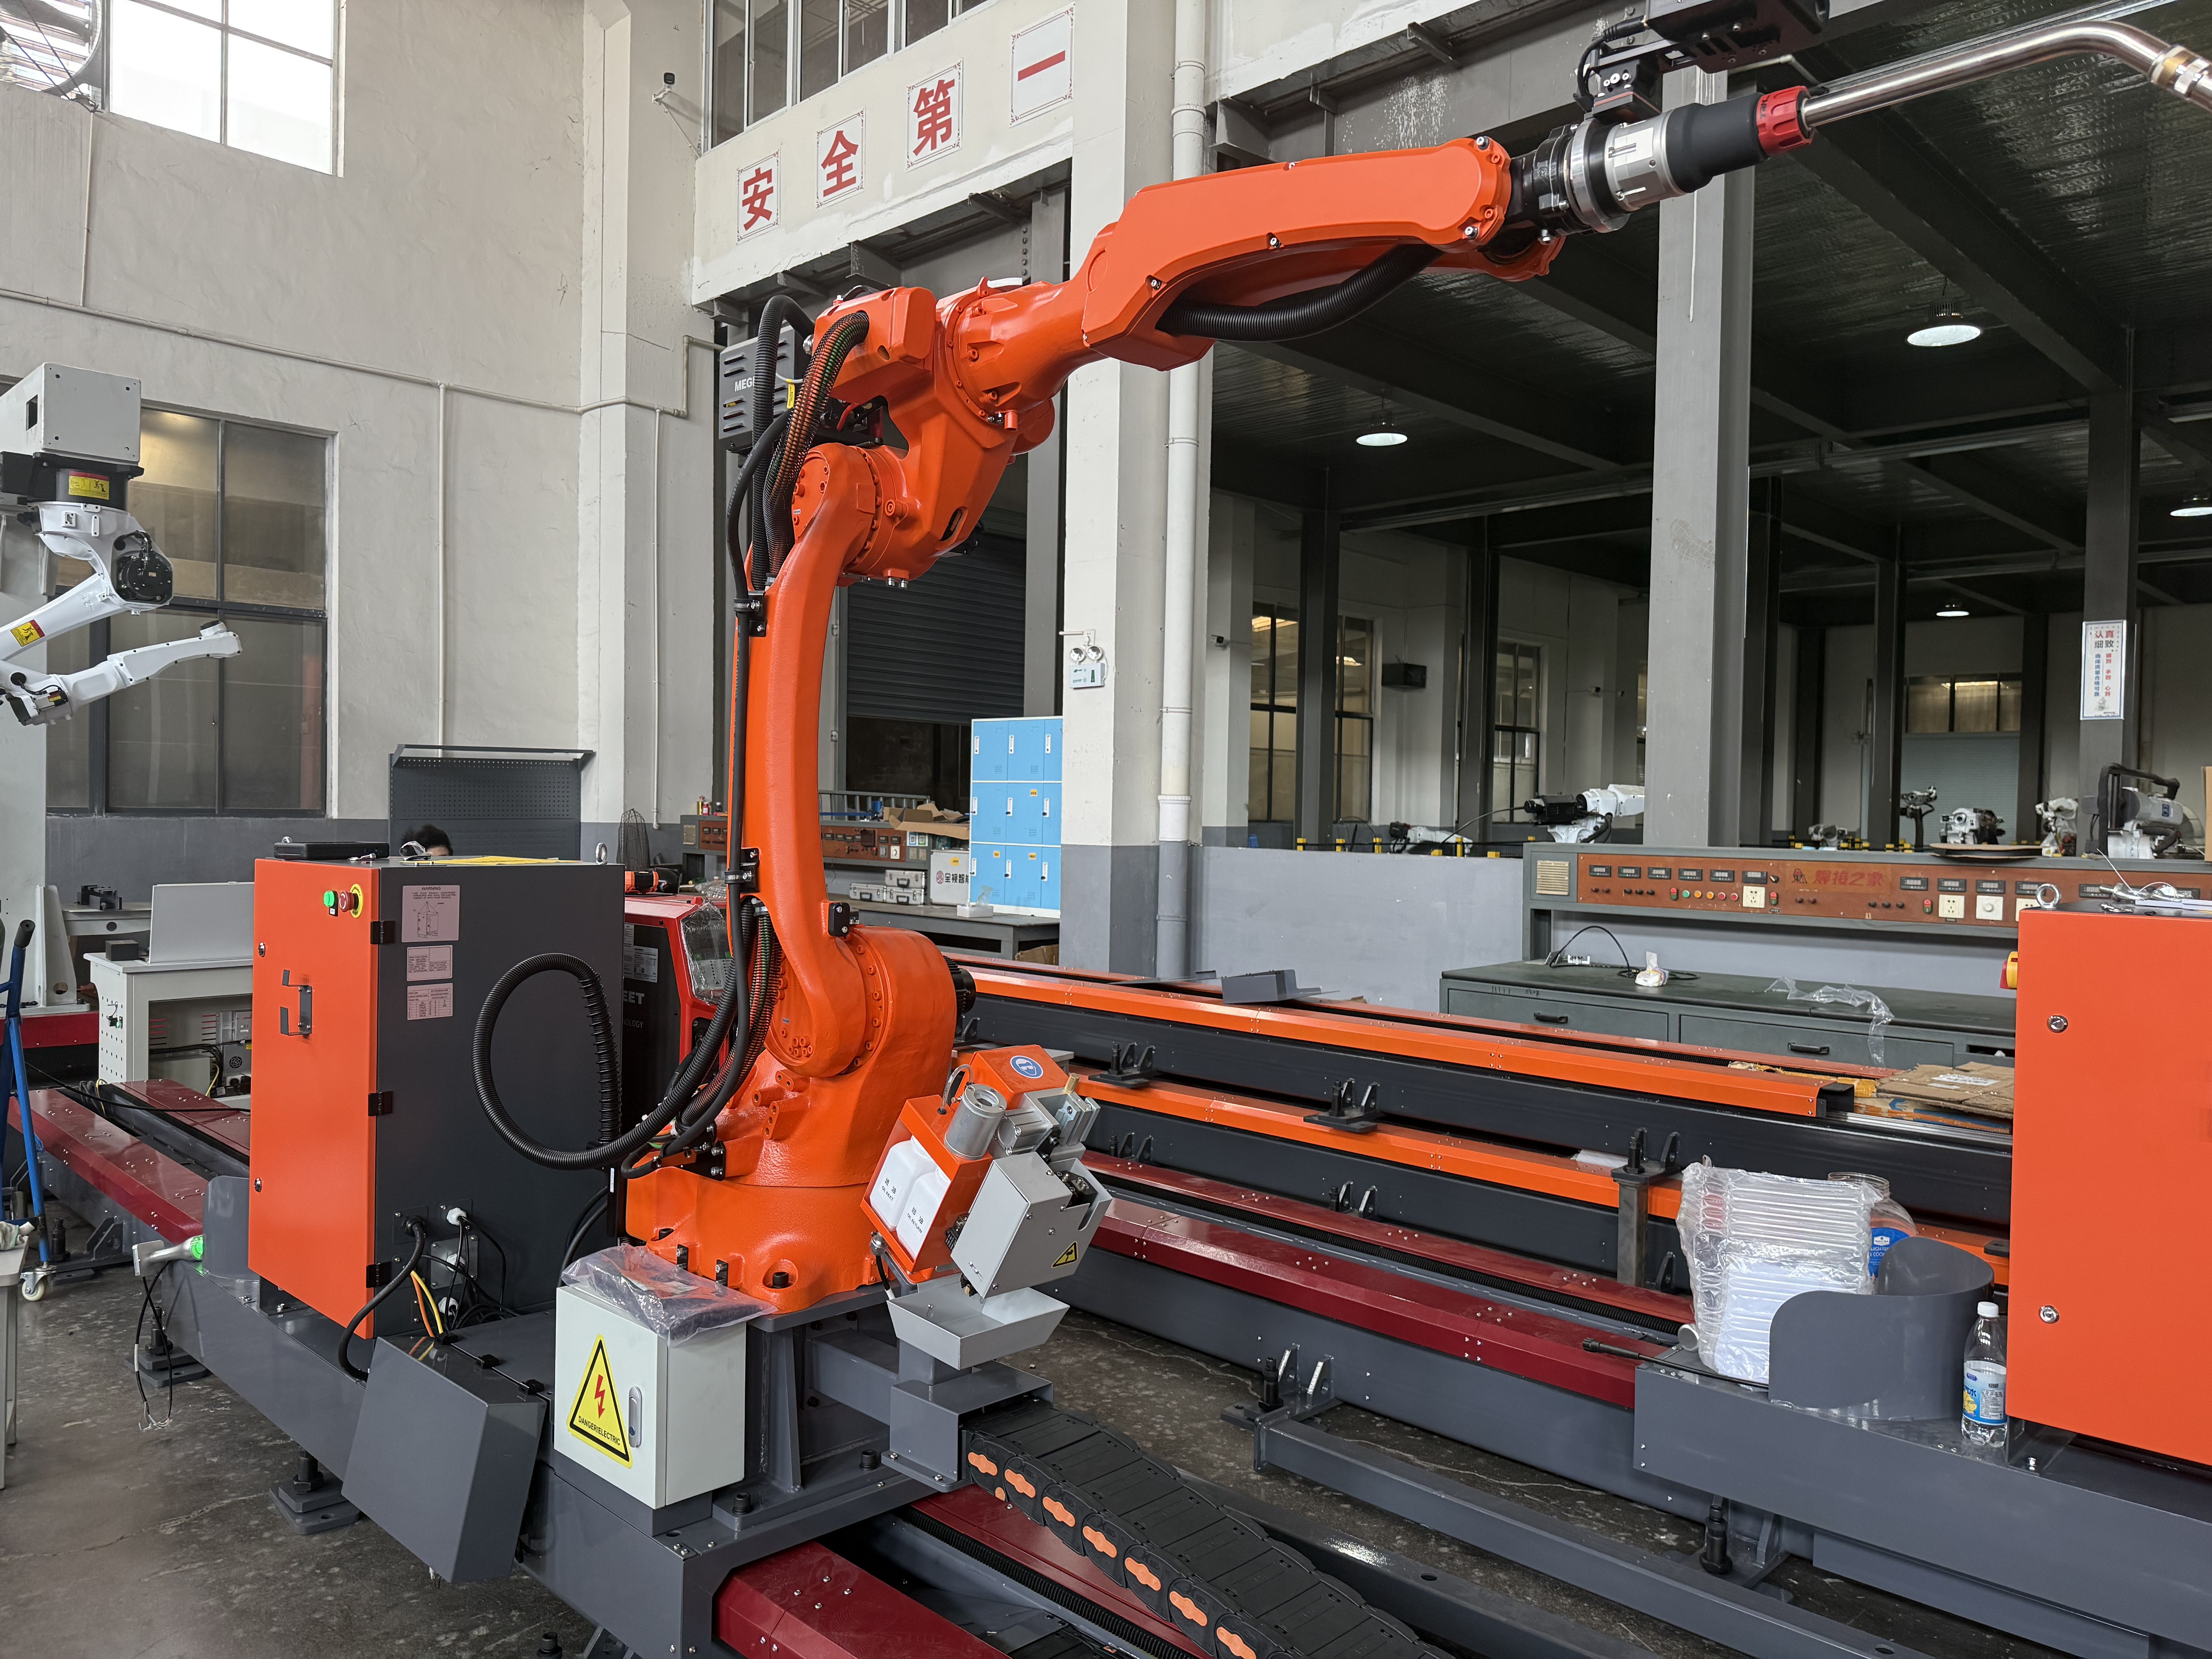
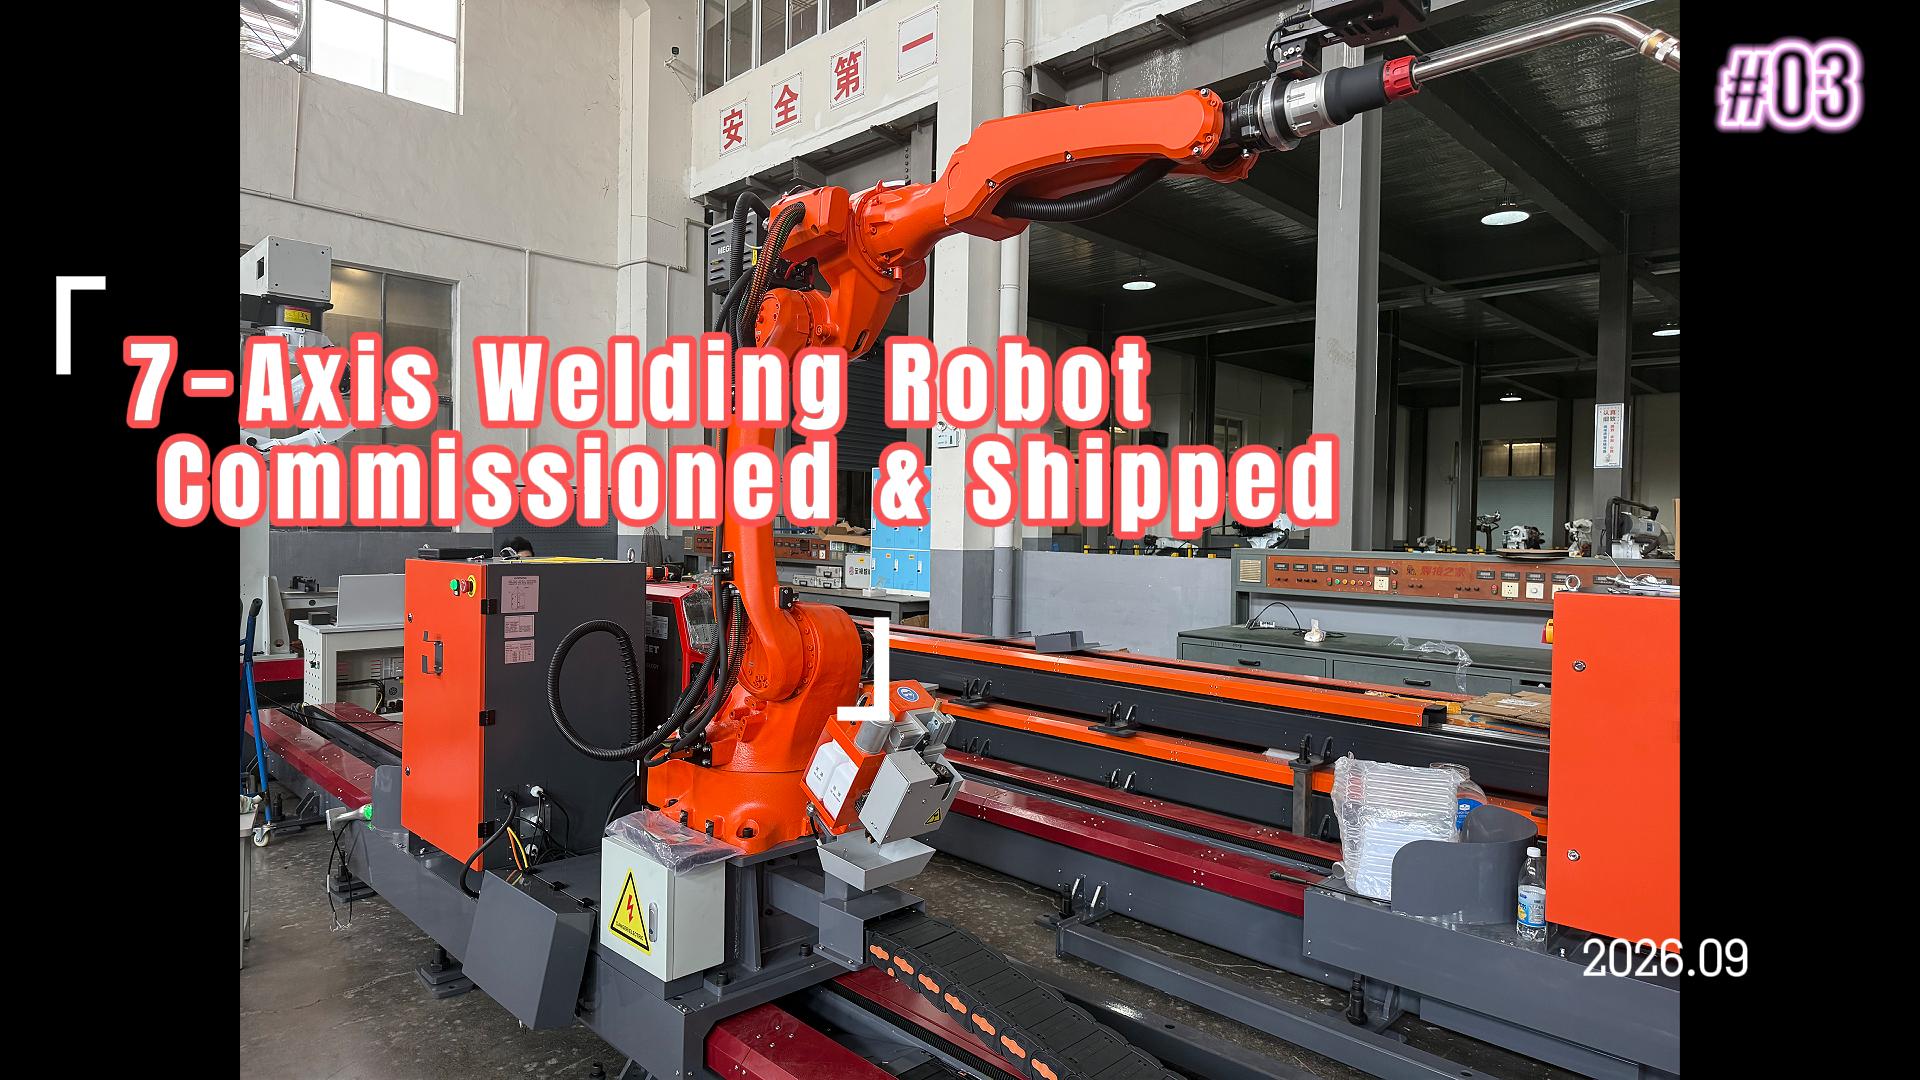
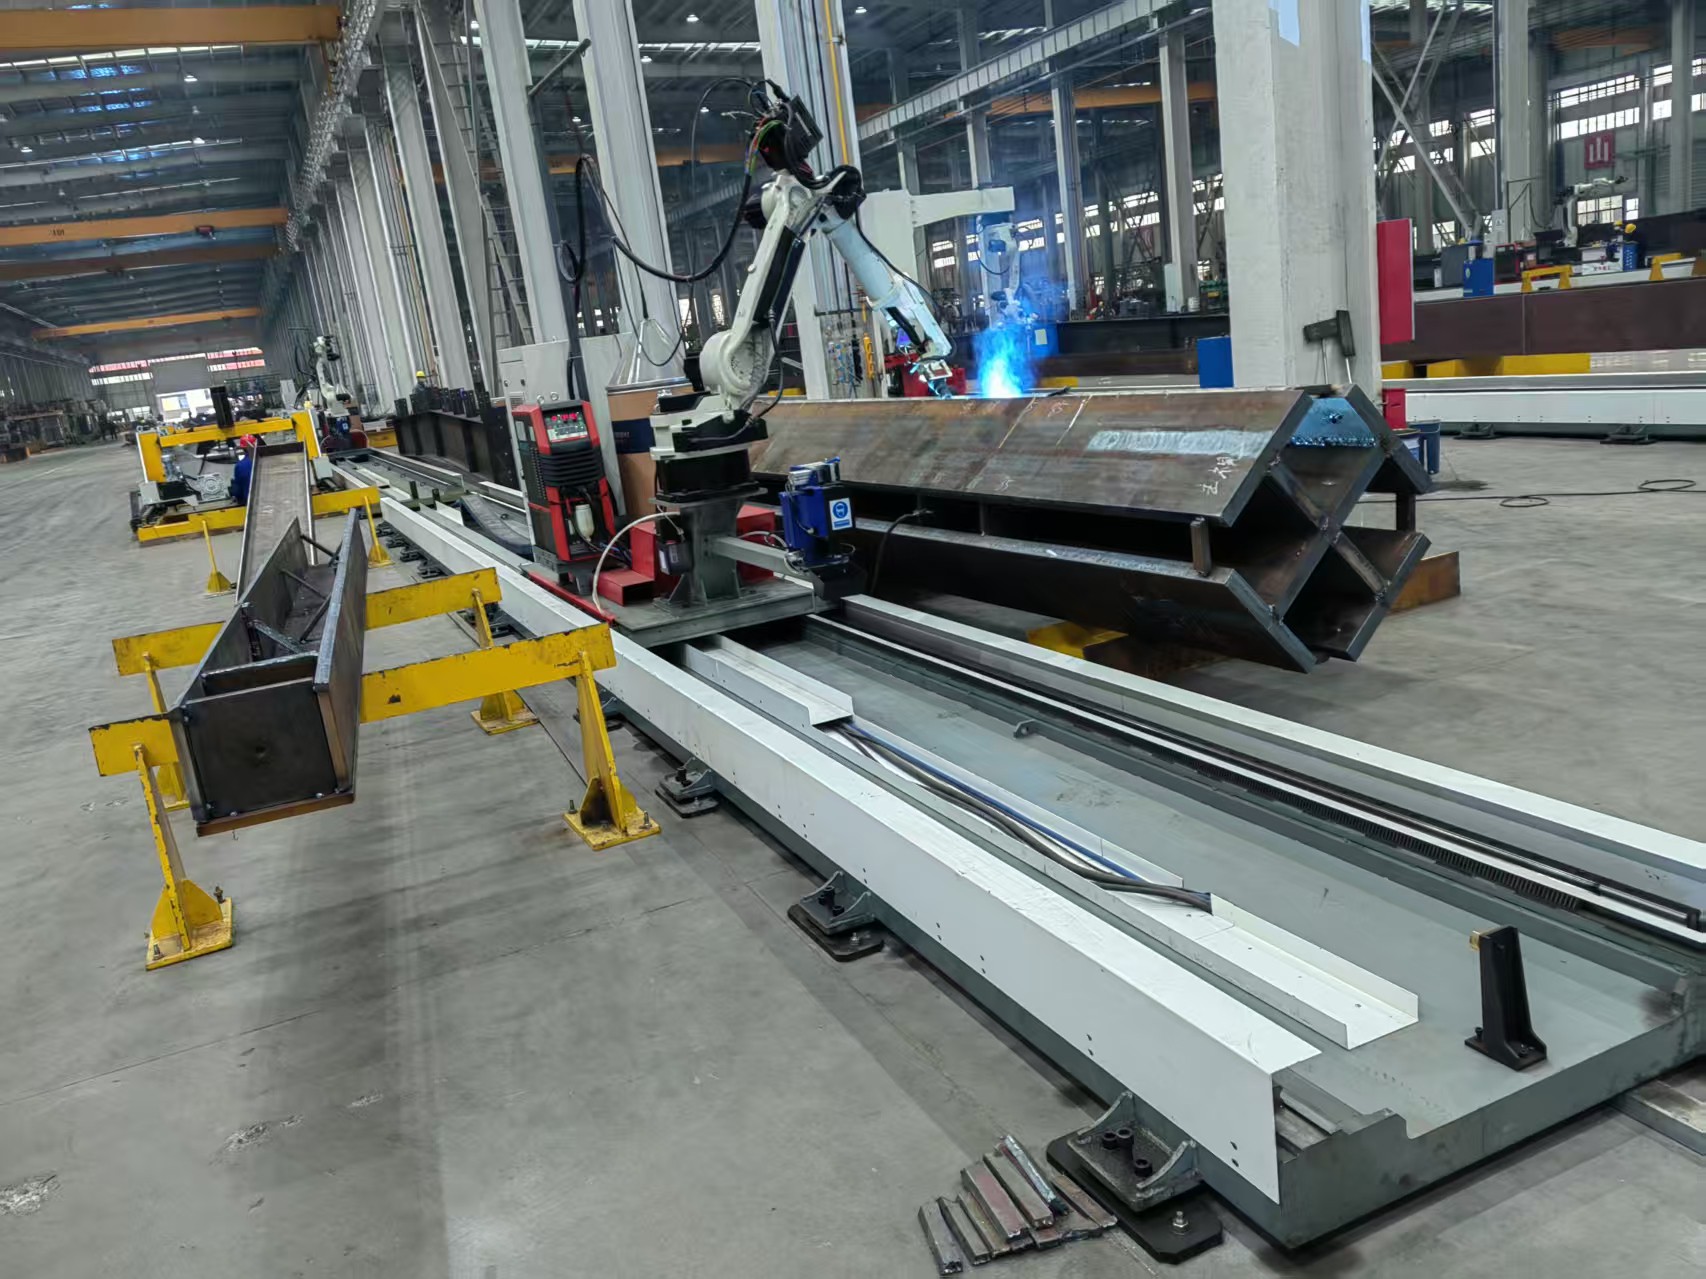
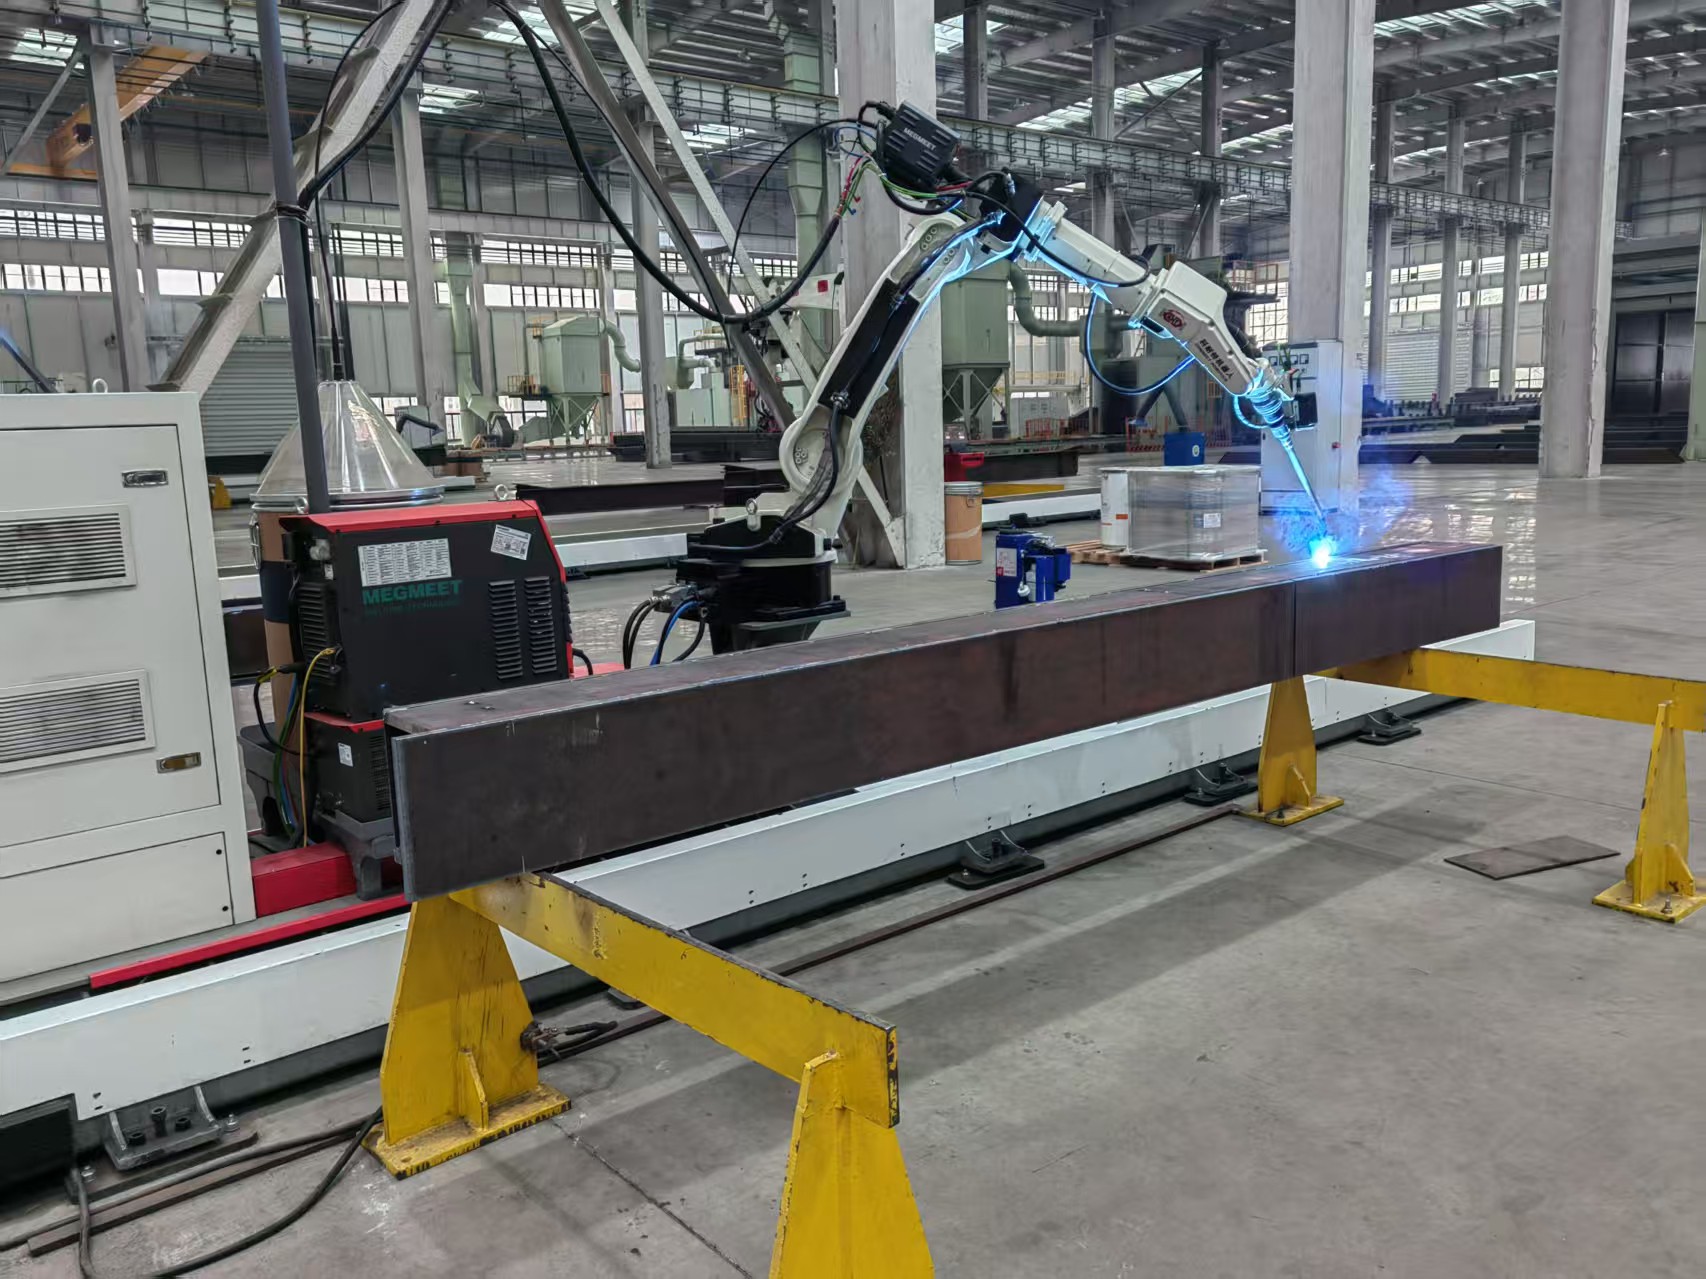
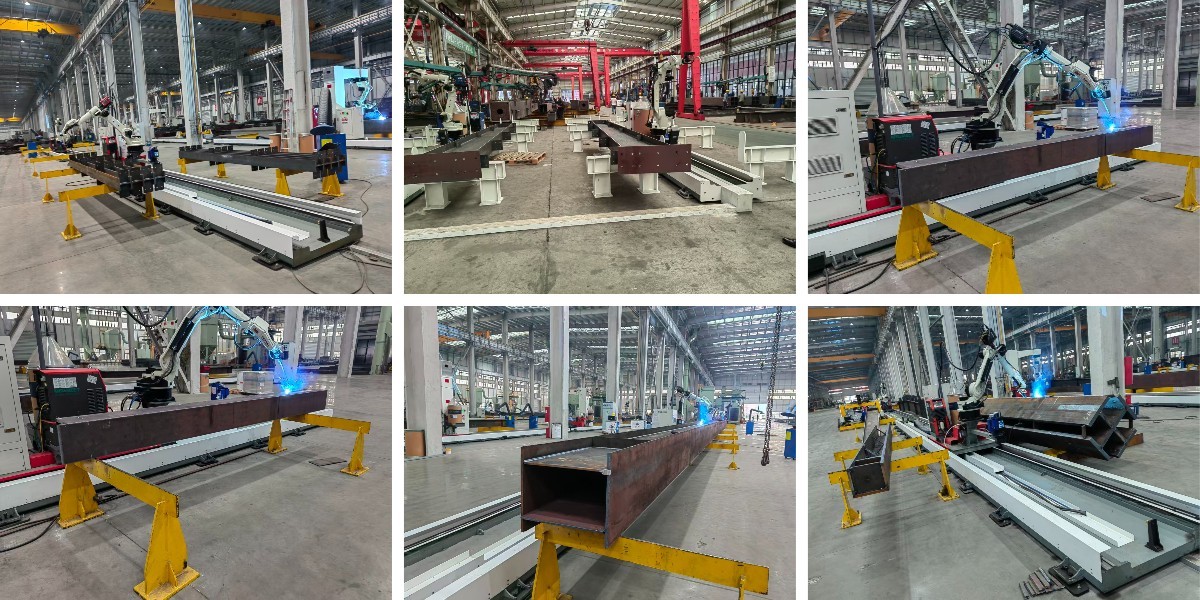
Перспективы 2026 года определяют три взаимосвязанные тенденции. Во-первых, гибридная автоматизация: сварочные роботы все чаще работают совместно с коллаборативными роботами (коботами), которые выполняют загрузку и выгрузку деталей, а также шлифование после сварки, что позволяет уменьшить площадь ячейки и затраты на защитные ограждения. Во-вторых, внедрение цифровых двойников: платформы офлайн-программирования теперь моделируют тепловую деформацию, отклонения при подгонке соединений и кинематику робота, чтобы заранее проверять последовательность сварки до физического ввода оборудования в эксплуатацию. В-третьих, регионализация цепочек поставок стимулирует спрос на локальные сервисные сети и многоязычные интерфейсы HMI, особенно на развивающихся рынках, где работают Ersay International Transport и Contevix Comercio e Servicos Ltda. Wuxi Armada отвечает на этот спрос модульными конструкциями роботов, поддерживающими интеграцию по принципу plug-and-play в существующие производственные линии, и локальными центрами технической поддержки в Дубае, Сан-Паулу и Хошимине. Наконец, требования устойчивого развития ускоряют внедрение: сварочные роботы снижают энергопотребление на метр на 22% по сравнению с ручными процессами согласно сравнительному исследованию EU Commission JRC 2025, уменьшают выбросы сварочных испарений благодаря точному управлению защитным газом и продлевают срок службы электродов за счет оптимизации стабильности дуги, поддерживая корпоративные обязательства по достижению нулевых выбросов без ущерба для прочности конструкций и соответствия нормативным требованиям. 7-осевой сварочный робот рельсового типа 1.1 Планируемая зона размещения данного оборудования (только зона оборудования, без рабочего места оператора, материалов, зоны буферизации резки и т. д.): ширина =12 метров 2 метра, в основном используются специальный рельс для робота (1 комплект), направляющая (1 комплект), 6-осевой сварочный робот и его система управления (1 комплект), источник питания для сварки (1 комплект), станция очистки горелки (1 комплект), сварочная горелка (1 комплект) и т. д.
1.2 Опора напольного рельса имеет длину 12 метров, и приварен один напольный рельс. Для заготовок длиной более 12 метров и менее 25 метров используются два робота для зональной сварки, что позволяет значительно повысить эффективность сварки. 9-осевой сварочный робот консольного типа 1.Описание 9-осевого сварочного робота консольного типа:
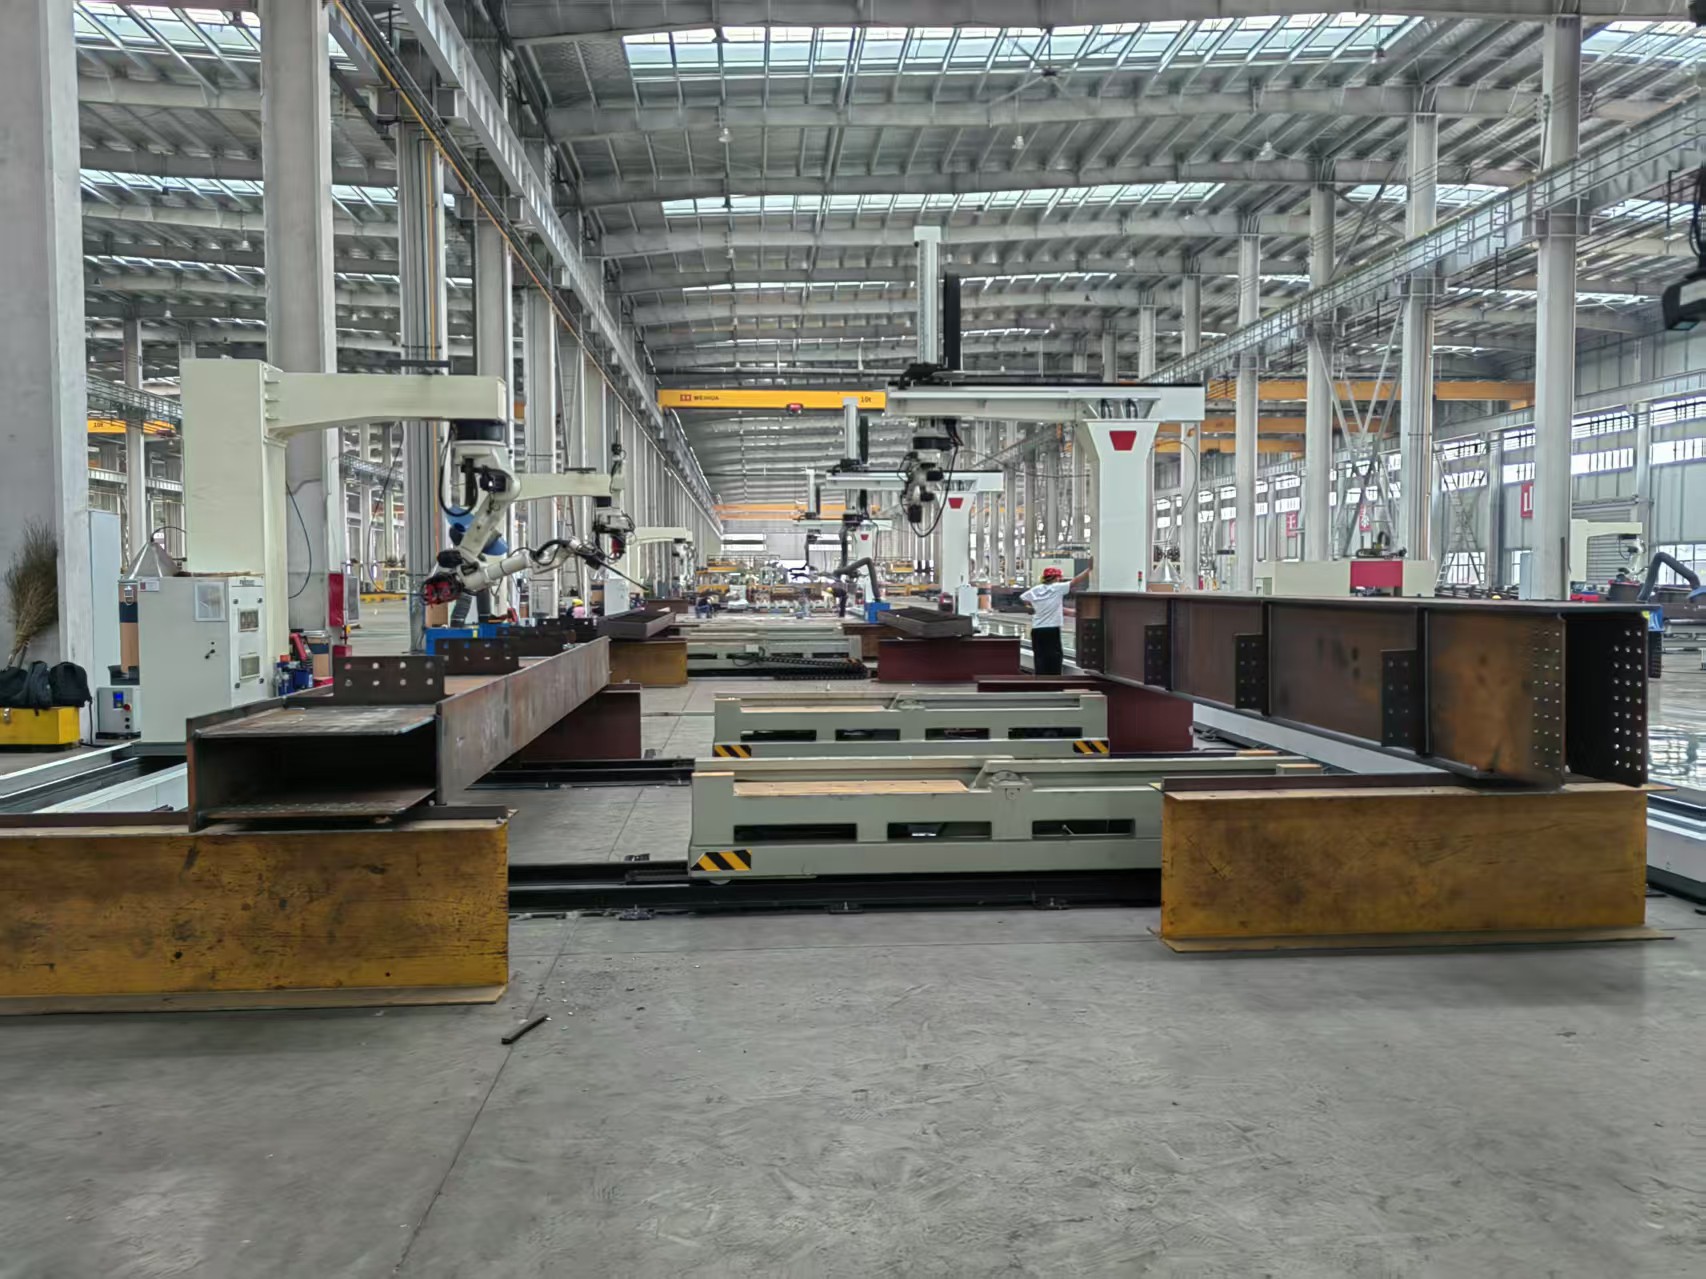
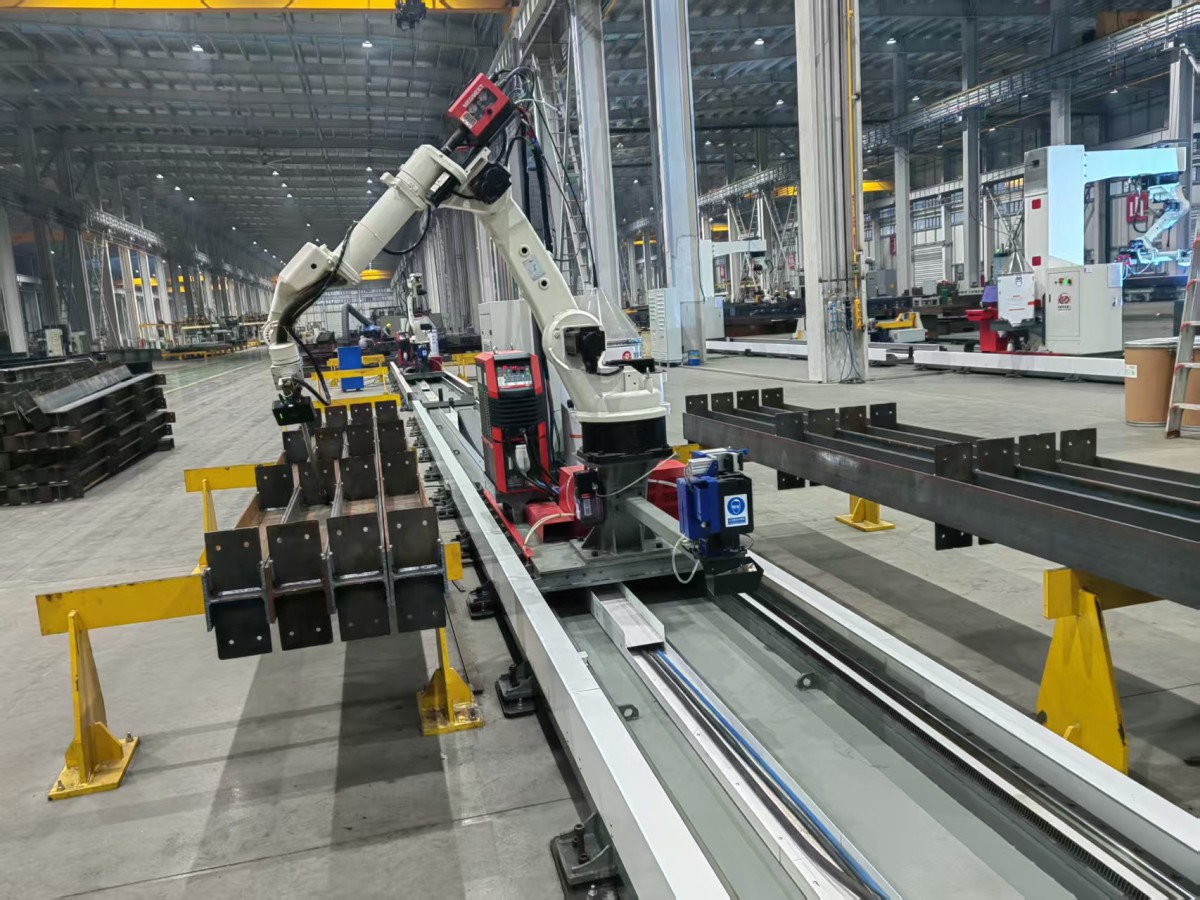
1.1 Зона планировки данного оборудования (только зона оборудования, исключая место для персонала и материалов, буферную зону резки и т.д.): length =14 meters , в основном используются специальный рельс для робота (1 set), скользящая платформа (1 set), 6-осевой сварочный робот и его система управления (1 set), источник сварки (1 set), станция очистки горелки (1set), сварочная горелка (1set) и т.д.
1.2 Сварочный робот на рабочей станции использует стандартный способ установки, совместно с серводвигателем приводя в движение скользящую платформу для выполнения сварки заготовки. Оборудование оснащено тремя индикаторами аварийной сигнализации: red (аварийный сигнал оборудования или неисправность), yellow (пауза оборудования) and green (оборудование работает), and is installed in the obvious position of the equipment. Оператор может знать текущее состояние системы. 7-осевой сварочный робот консольного типа 1.Введение в 7-осевой консольный сварочный робот:
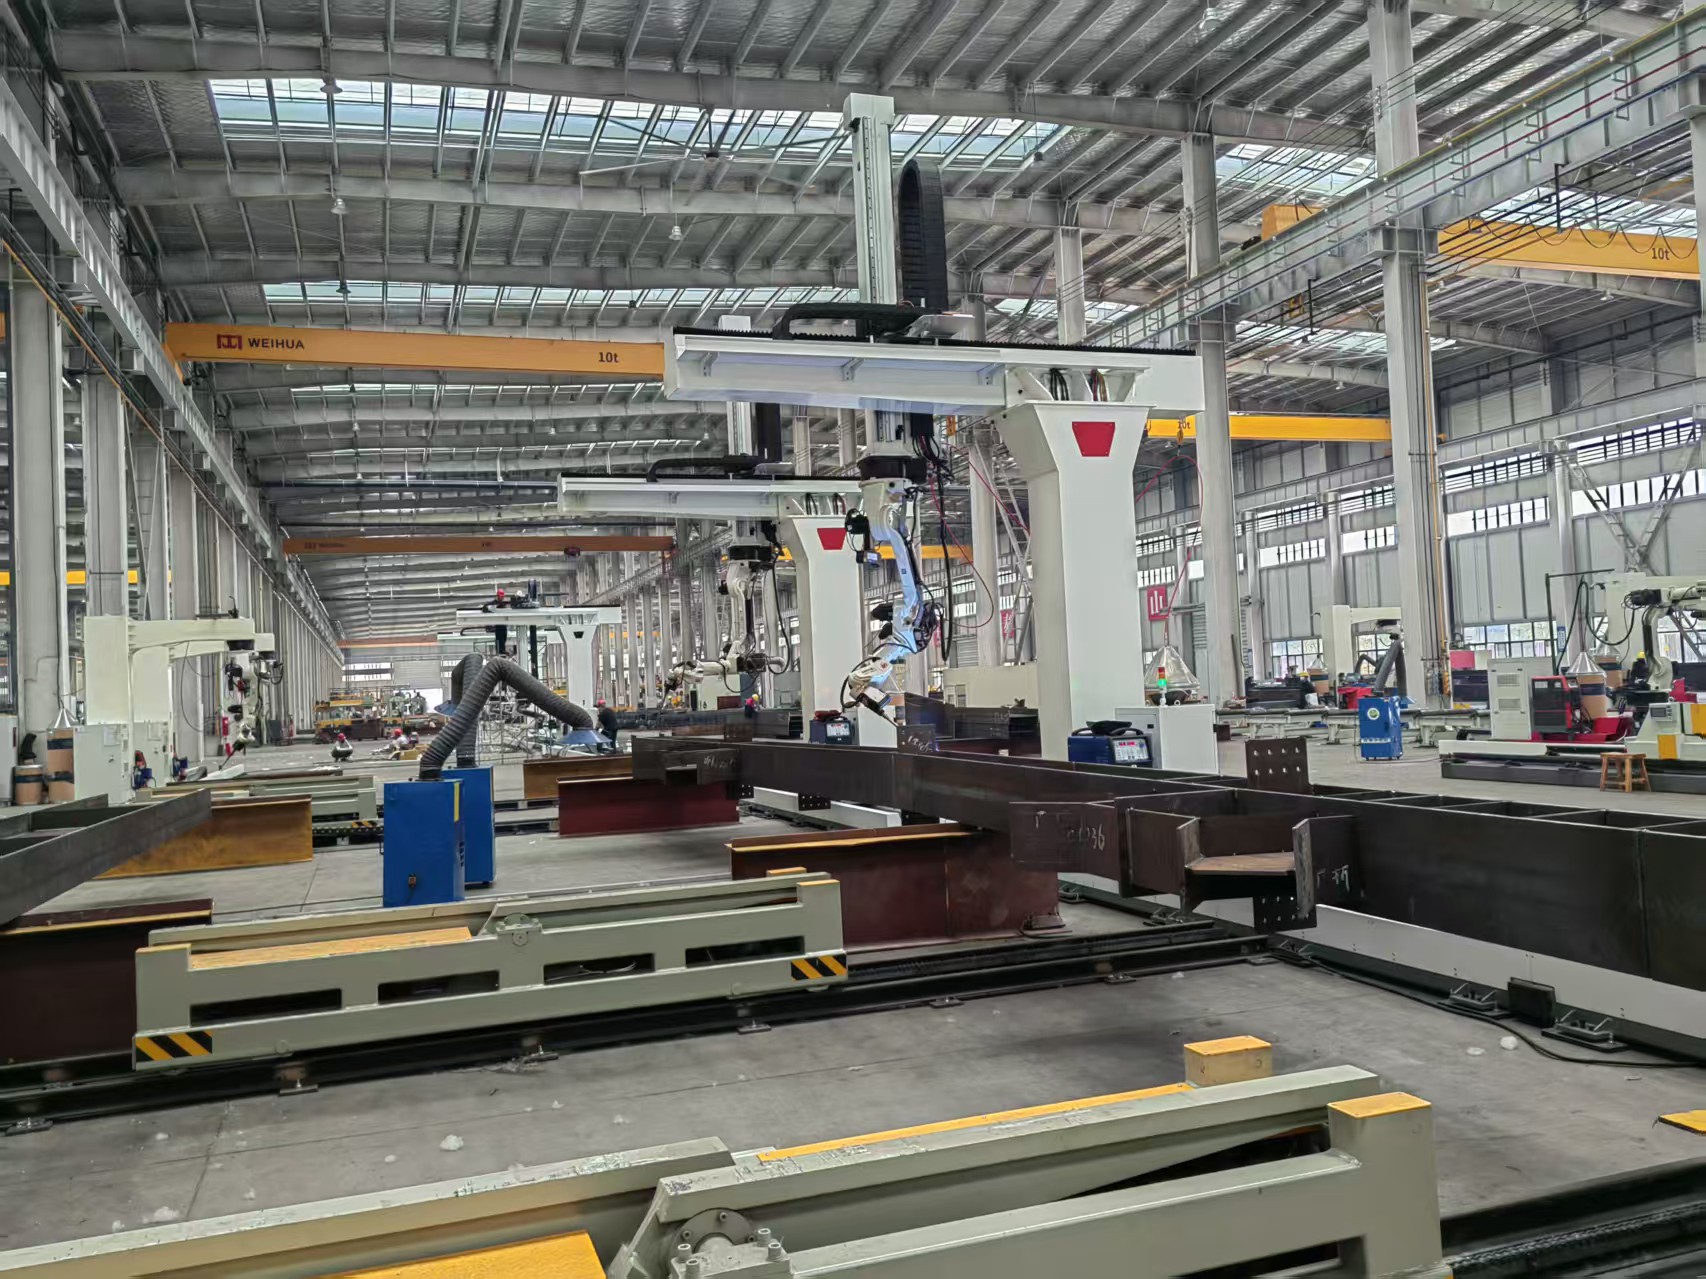
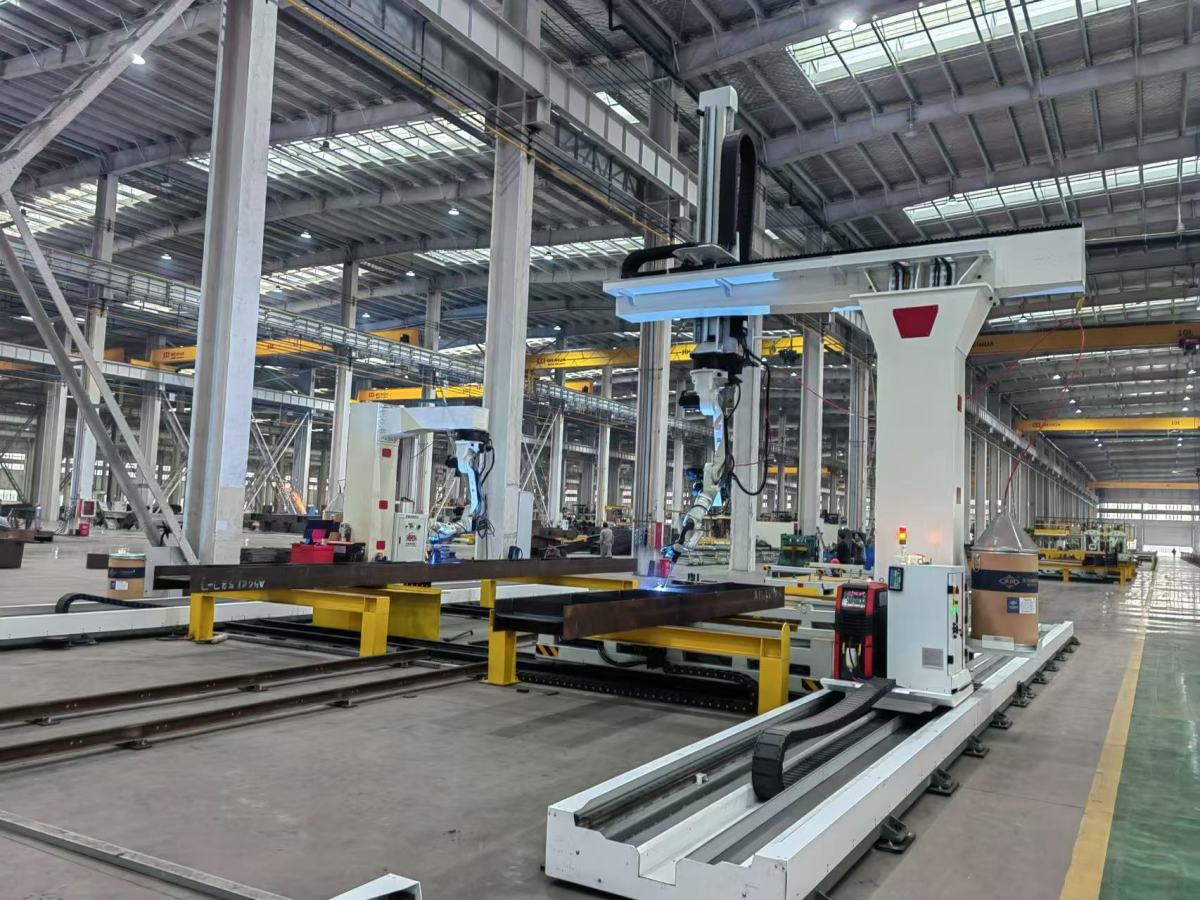
1.1 Планируемая зона данного оборудования (только зона оборудования, без ручного места и материала, позиции буфера резки и т. д.): ширина =12 метров 2 метров, в основном используется специальная рельсовая система для робота (1 комплект), слайд (1 комплект), 6-осевой сварочный робот и его система управления (1 комплект), источник сварочного питания (1 комплект), станция очистки горелки (1 комплект), сварочная горелка (1 комплект) и т. д.
1.2 Опора наземной рельсы имеет длину 12 метров, и на земле приваривается одна рельса. Для заготовок длиной более 12 метров и менее 25 метров используются два робота для зонной сварки, что может значительно повысить эффективность сварки.
|









 Кто использует сварочные роботы и где они применяются?
 Когда следует переходить на сварочный робот?