— —




Гильотинные ножницы: основные знания о резке и обработке листового металла
Что такое гильотинные ножницы и почему они важны
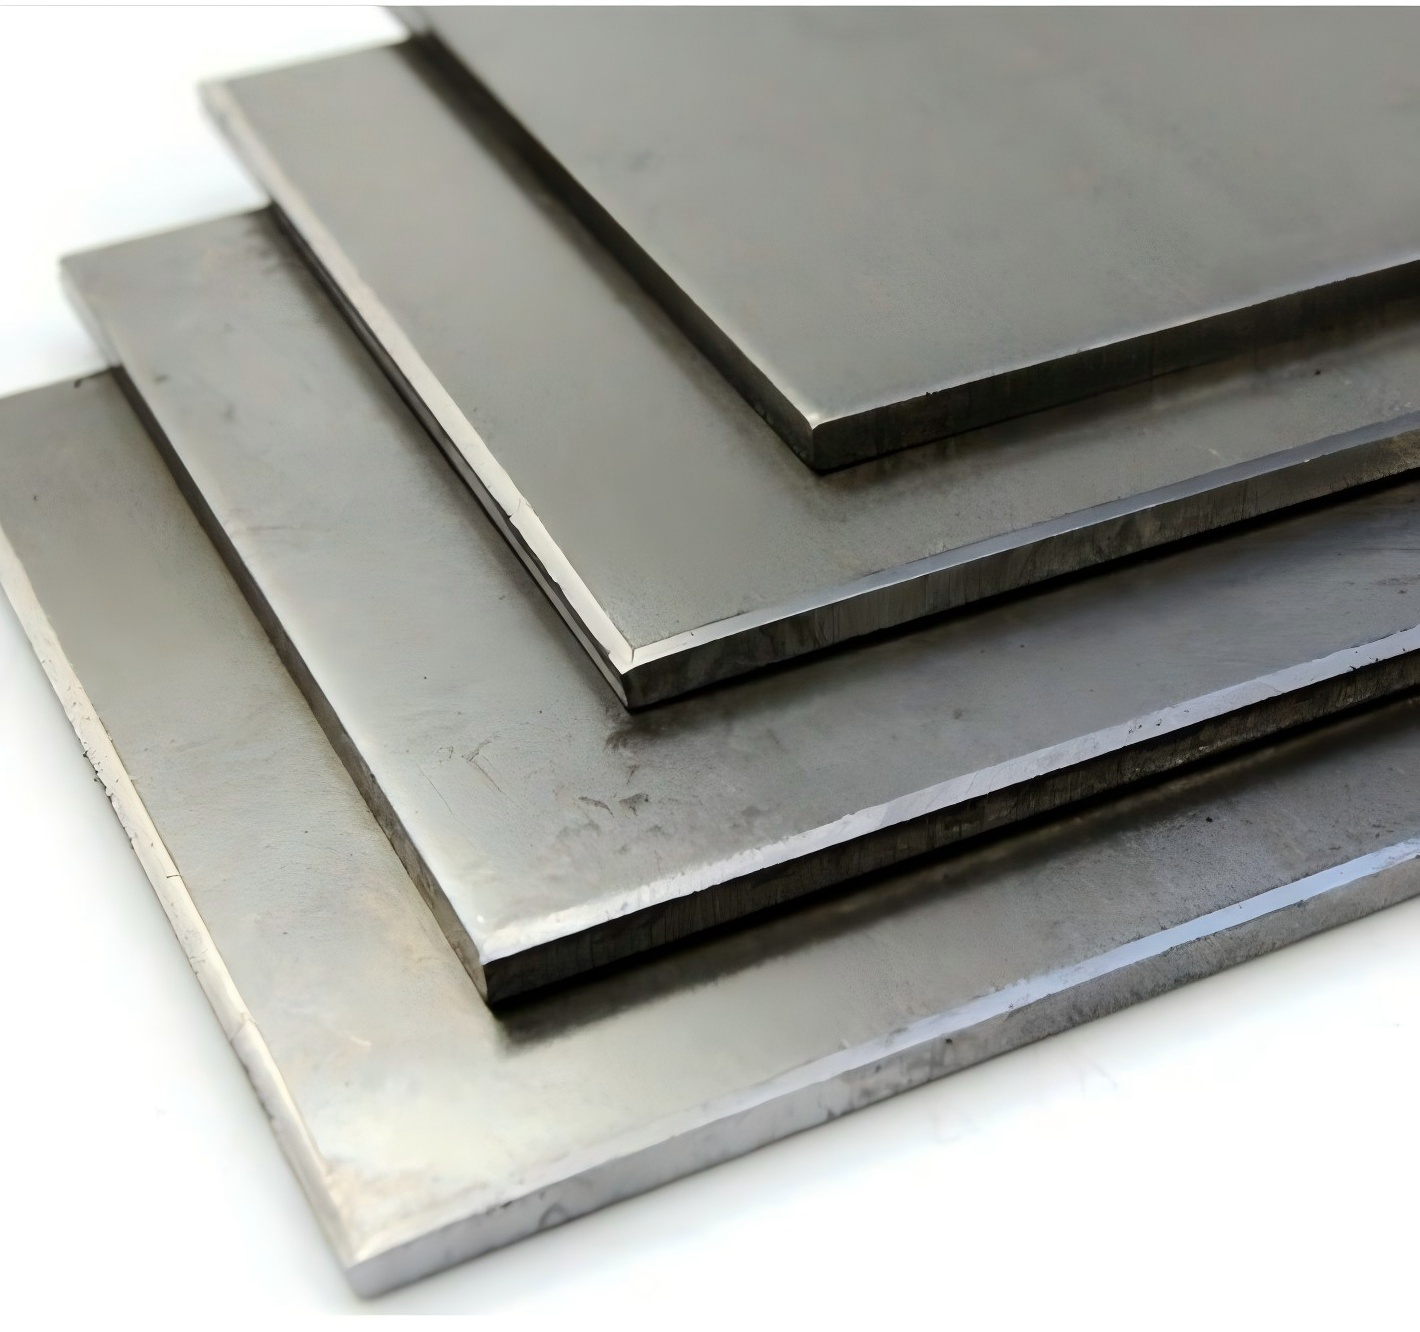
Гильотинные ножницы — это промышленное режущее оборудование, предназначенное для разделения листового металла или плит за счет контролируемого действия верхнего и нижнего ножей. В отличие от пиления, шлифования или термической резки, при гильотинной резке материал удаляется под воздействием высокой механической силы вдоль прямой линии реза. В результате получается чистая заготовка, полоса или часть листа, которую можно сразу направить на гибку, вальцовку, сварку, сверление, фрезерование или сборочные операции.
В производстве листового металла гильотинные ножницы часто устанавливаются в начале технологического процесса. Они превращают крупные листы заготовочного материала в удобные для работы размеры и помогают контролировать точность последующих операций. Если первый рез выполнен нестабильно, на каждом последующем этапе, включая гибку на листогибочном прессе, вальцовку листа, изготовление двутавровых балок, фрезерование кромок или роботизированную сварку, могут потребоваться корректировки. Поэтому резка является не только операцией разделения материала, но и процессом контроля размеров.
К основным покупателям относятся производители металлоконструкций, предприятия по выпуску металлической мебели, изготовители корпусов, судоремонтные мастерские, машиностроительные предприятия, производители прицепов, изготовители воздуховодов HVAC и универсальные металлообрабатывающие центры. Подходящие гильотинные ножницы позволяют повысить производительность, снизить зависимость от ручной резки, уменьшить объем доработок и создать более стабильный рабочий процесс как для серийного, так и для индивидуального производства.
Как работает процесс гильотинной резки
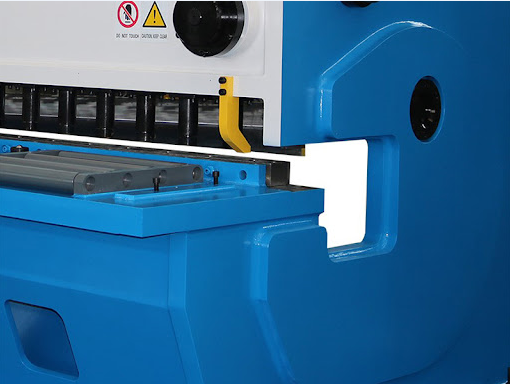
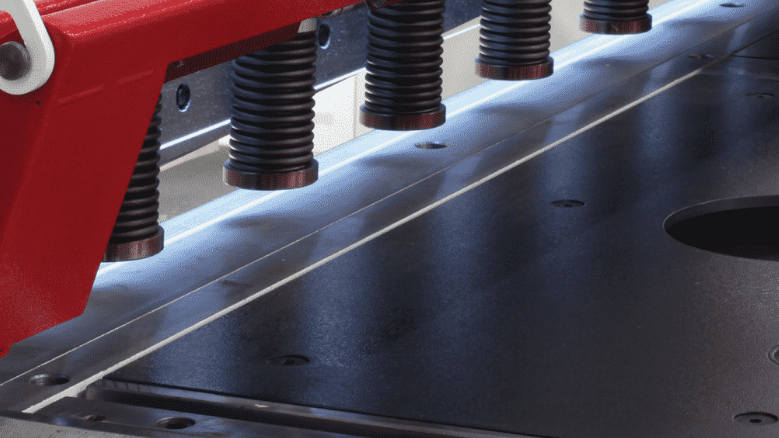
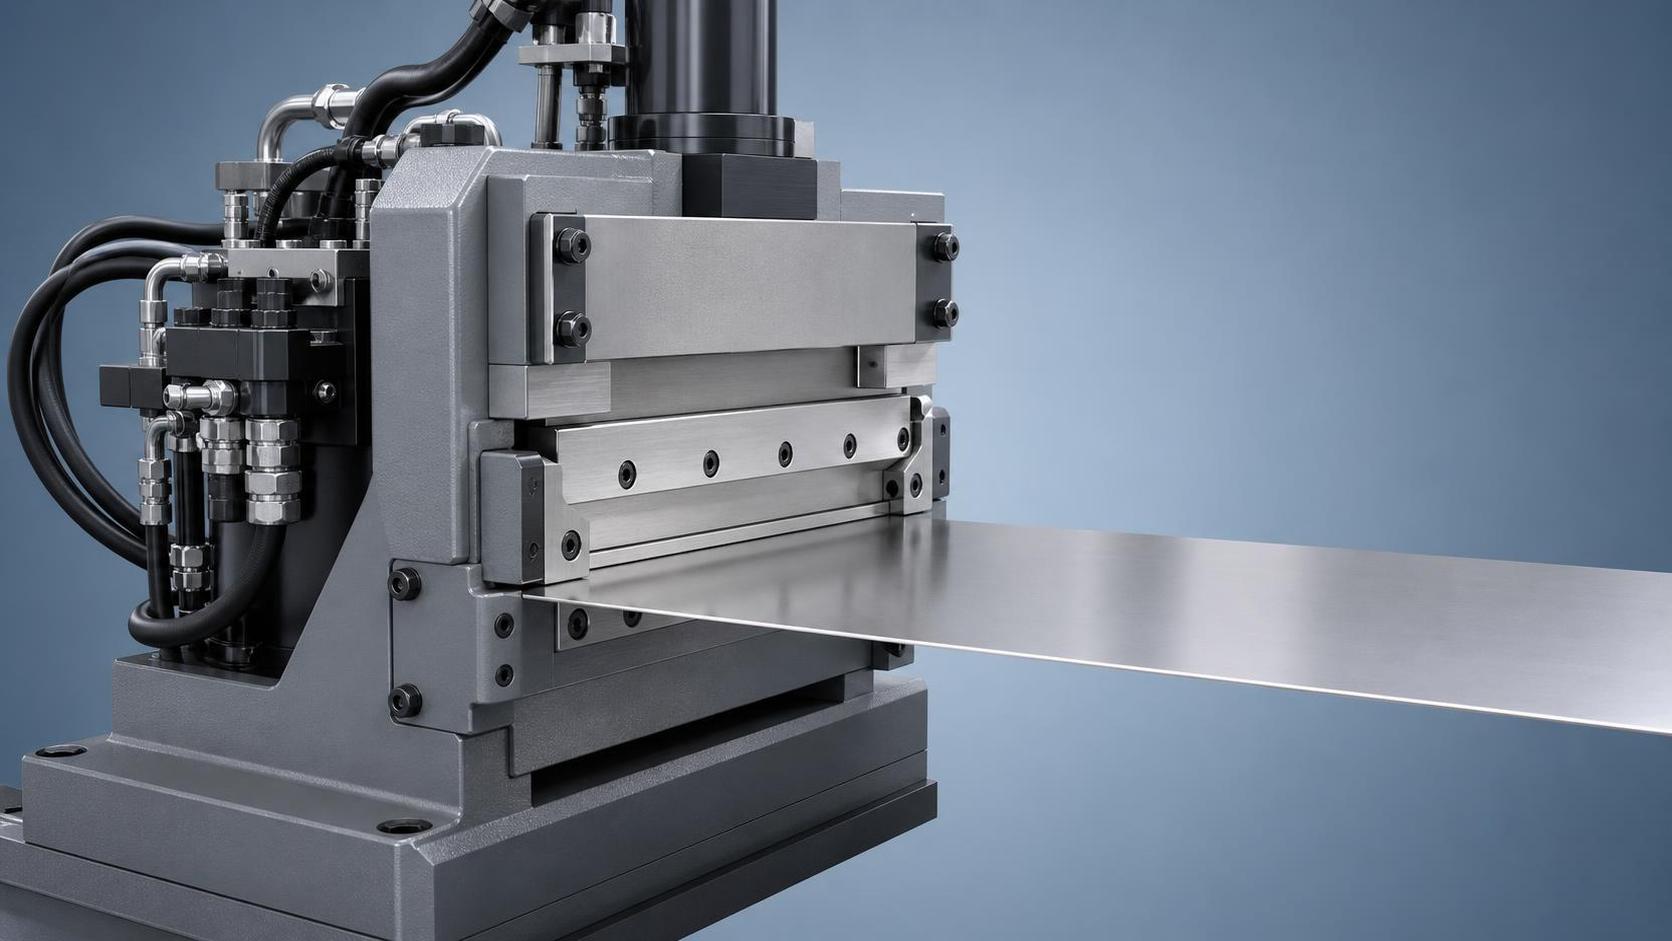
Принцип работы гильотинных ножниц основан на пластической деформации и разрушении материала. Лист надежно фиксируется прижимными цилиндрами или механическими зажимами, после чего верхний нож опускается навстречу неподвижному нижнему ножу. По мере проникновения ножей в материал металл сначала деформируется, затем с обеих сторон образуются трещины, и в конечном итоге материал разделяется. Качество реза зависит от зазора между ножами, угла наклона ножа, остроты ножей, прочности материала и стабильности зажима.
Зазор между ножами является одним из наиболее важных параметров. Слишком малый зазор увеличивает усилие резки, износ ножей и риск затягивания кромки. Слишком большой зазор может привести к образованию заусенцев, скручиванию и недостаточной прямолинейности. Операторы обычно регулируют зазор с учетом толщины и типа материала, например низкоуглеродистой стали, нержавеющей стали, алюминия, оцинкованного листа или износостойкой плиты. Правильно установленный зазор защищает оборудование и обеспечивает более предсказуемую поверхность реза.
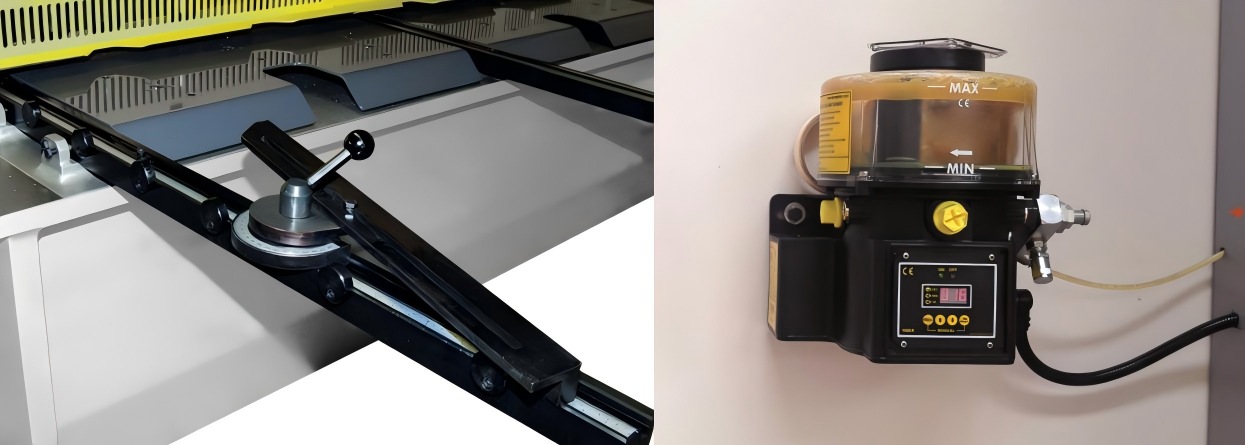
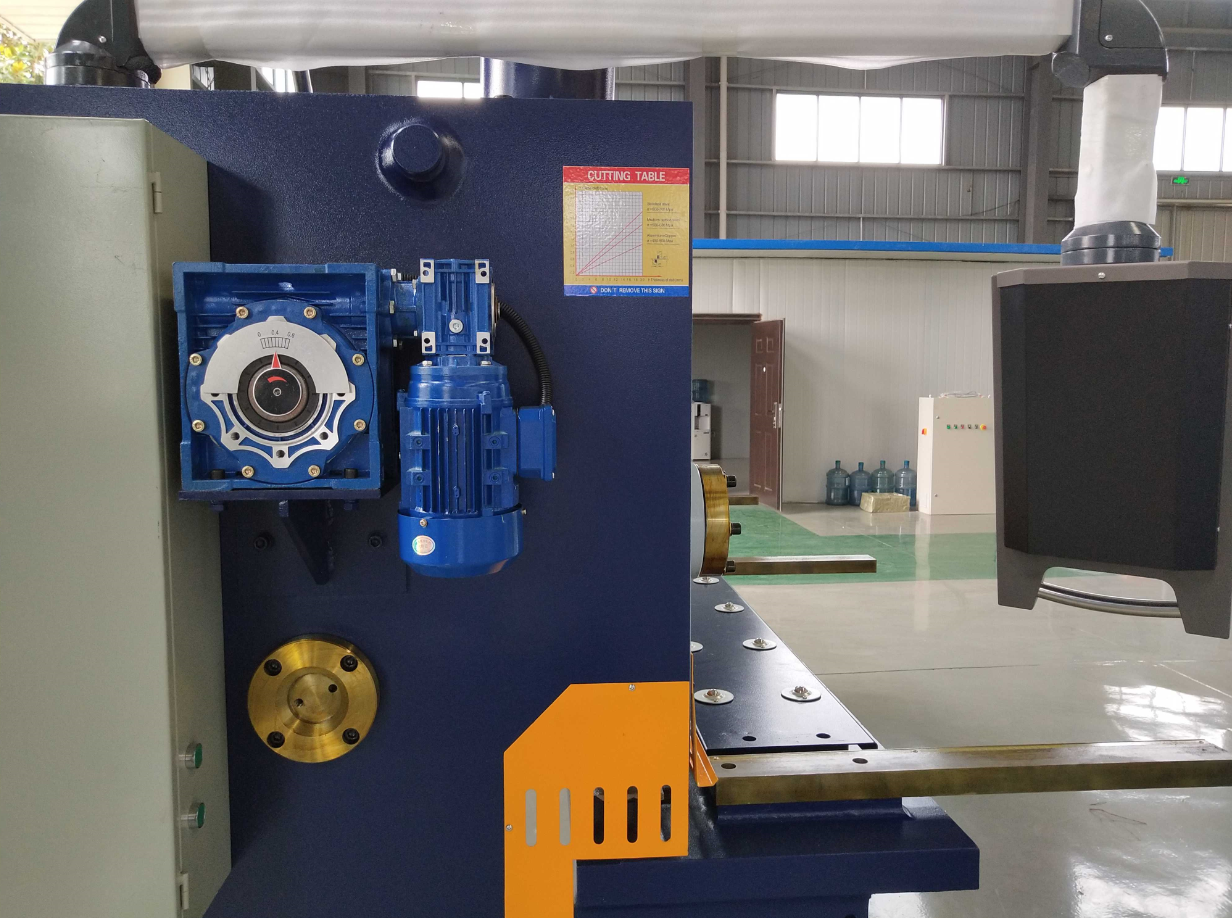
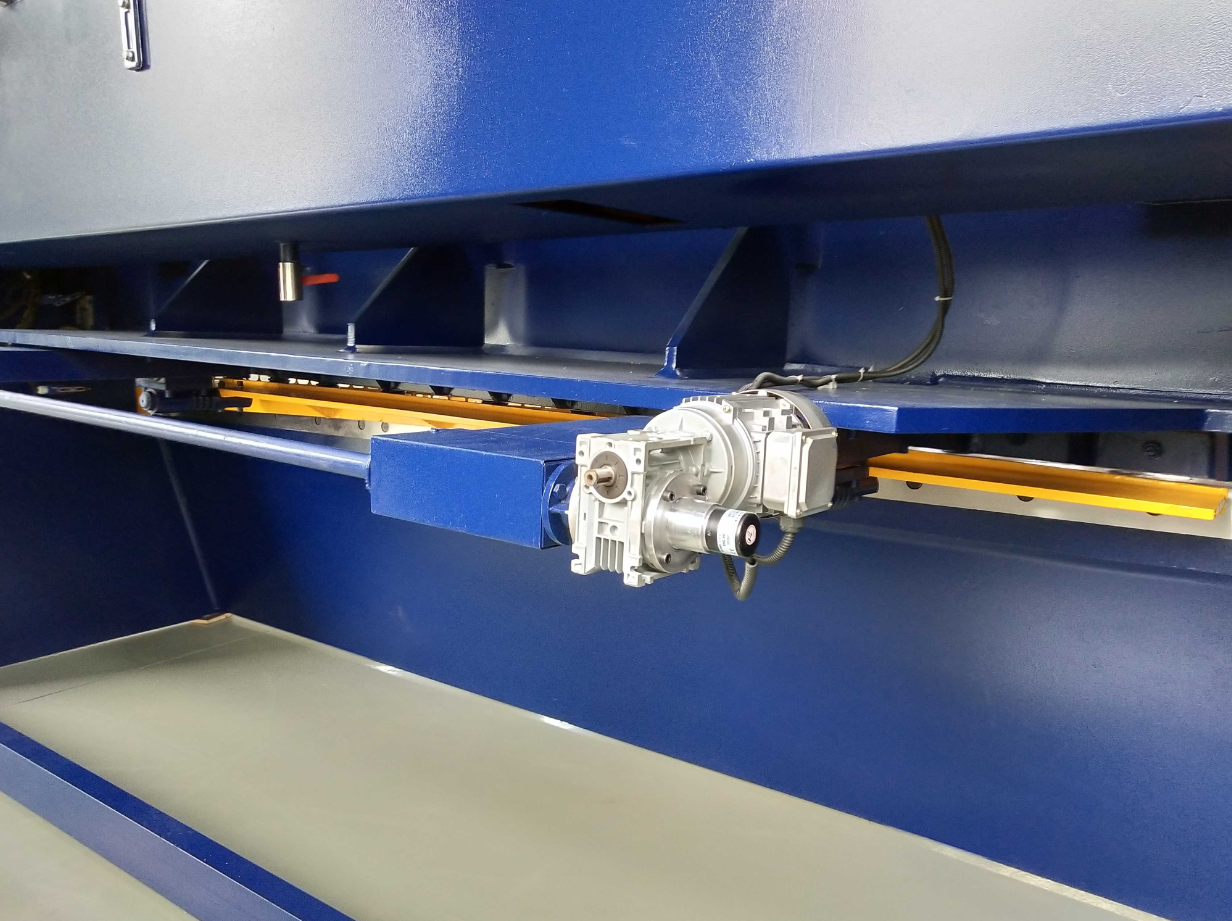
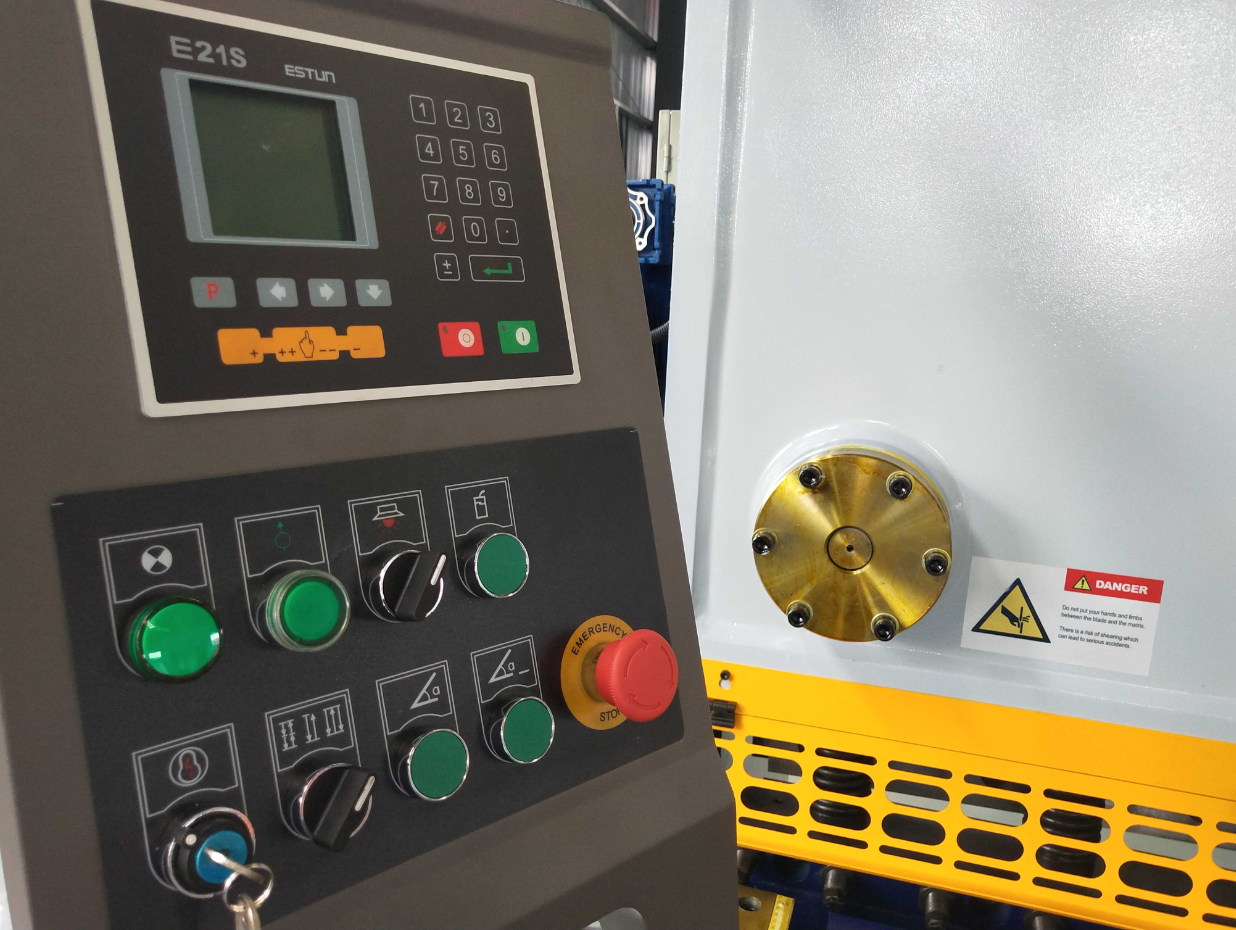
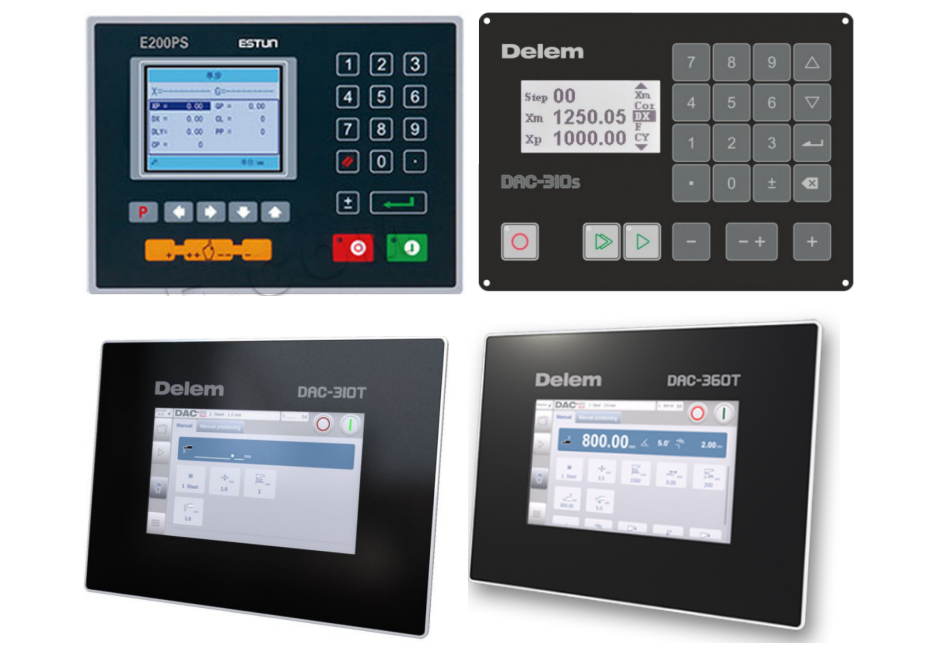
Положение заднего упора также влияет на производительность и повторяемость. Ручного заднего упора может быть достаточно для небольших мастерских и простых операций резки, тогда как моторизованные или CNC-упоры предпочтительны при частой смене размеров и повышенных требованиях к точности серийного производства. Современные системы могут включать цифровые индикаторы, программируемое управление ходом, защитные ограждения, гидравлическую защиту от перегрузки и дополнительные передние опорные рычаги для снижения ошибок при перемещении материала.
Основные типы гильотинных ножниц
Двумя основными промышленными категориями являются гидравлические ножницы с поворотной балкой и гидравлические гильотинные ножницы. В конструкции с поворотной балкой верхний нож движется по дуге. Такое оборудование широко используется для обычной резки листового металла, поскольку обеспечивает практичный баланс стоимости, удобства обслуживания и производительности резки. Для многих небольших и средних предприятий это надежный выбор для ежедневной обработки углеродистой стали и тонкой нержавеющей стали.
В гидравлических гильотинных ножницах верхний нож перемещается более вертикально, часто с регулируемыми углом наклона и зазором между ножами. Такая конструкция обычно выбирается для тяжелых работ, резки более толстых плит или задач, требующих лучшего контроля качества реза и деформации. Первоначальные инвестиции могут быть выше, однако оборудование обеспечивает более широкую адаптацию, когда предприятие обрабатывает различные материалы или листы большего размера.
Механические, пневматические и небольшие ножницы с ножным приводом также применяются в отдельных условиях, особенно для тонкого листа или ремонтных работ. Однако гидравлические решения для гильотинной резки доминируют во многих промышленных применениях, поскольку обеспечивают более плавную передачу усилия, защиту от перегрузки, более удобную регулировку и лучшую интеграцию в производственные линии. Подходящий тип следует выбирать с учетом толщины материала, объема производства, требований к точности, доступной площади и уровня квалификации операторов.
Критерии выбора для B2B-покупателей
При оценке гильотинных ножниц покупателям следует начинать с производительности резки. Она включает максимальную толщину, максимальную длину реза, предел прочности предполагаемого материала и ожидаемый рабочий цикл. Оборудование, рассчитанное на определенную толщину низкоуглеродистой стали, может работать иначе с нержавеющей сталью или высокопрочной плитой. Четкое указание марок материалов и ежедневной нагрузки помогает избежать выбора недостаточно мощного оборудования и преждевременного износа.
К факторам, связанным с точностью, относятся качество ножей, жесткость рамы, точность заднего упора, стабильность гидравлической системы и способность поддерживать постоянный зазор. Для мастерских, где отрезанные заготовки поступают на листогибочные прессы, листогибочные машины, сварочные приспособления или CNC-линии сверления, повторяемость размеров часто важнее максимальной скорости. Правильно выбранное оборудование сокращает объем последующей обрезки и помогает операторам поддерживать стабильный производственный ритм.
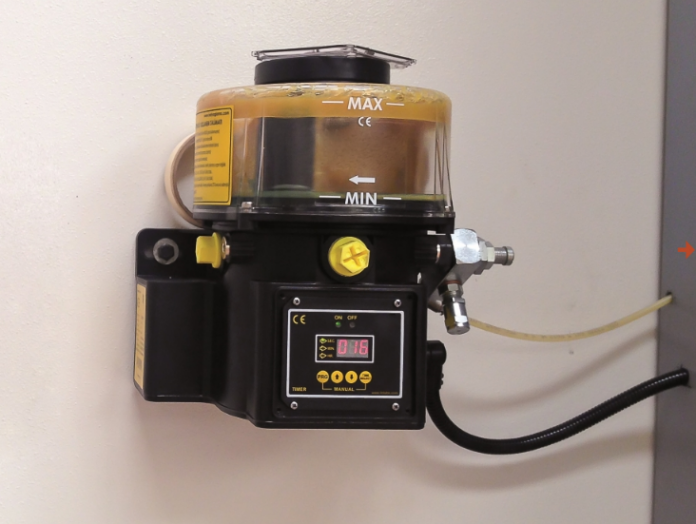
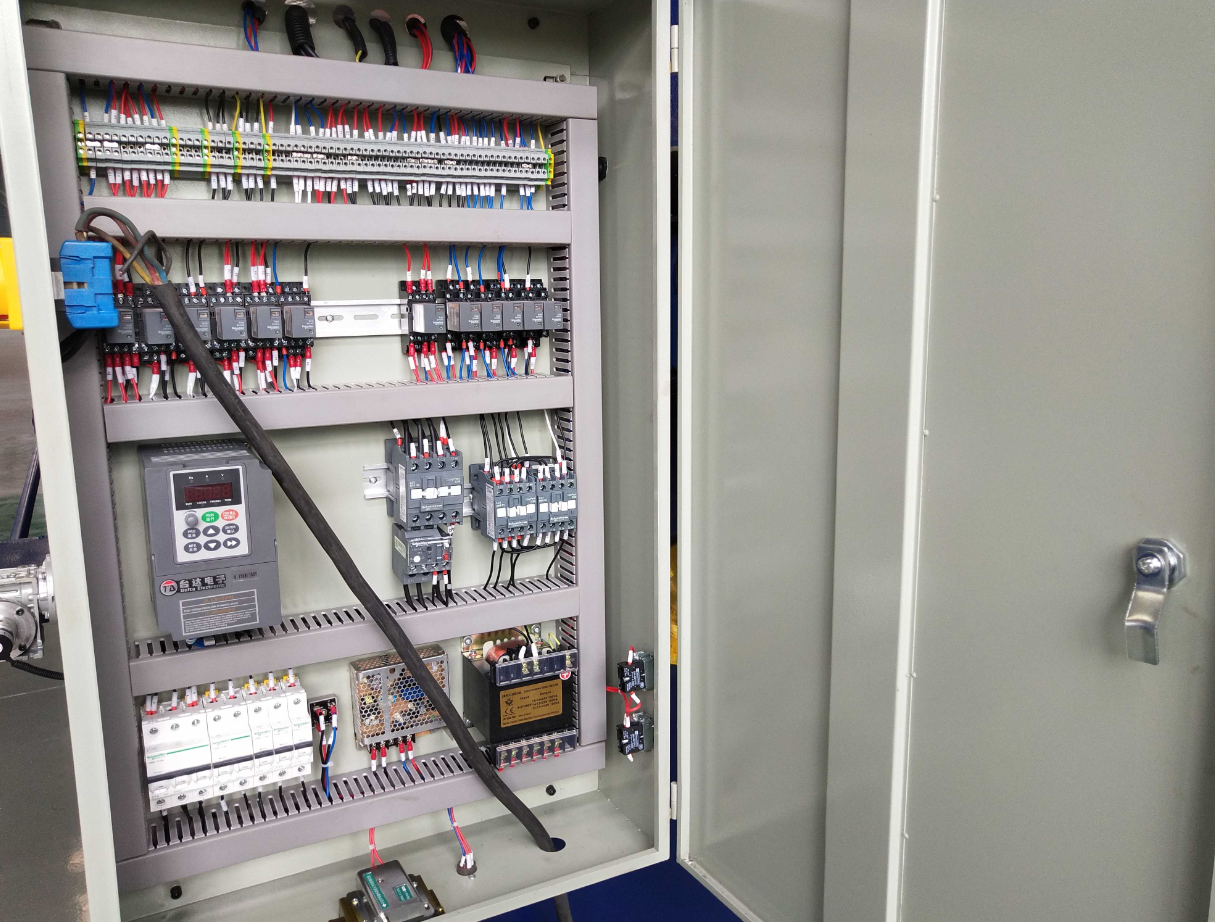
Безопасность и удобство обслуживания не следует считать дополнительными функциями. К практичным решениям относятся передние защитные ограждения для пальцев, задние световые завесы при необходимости, функции аварийной остановки, защита электрического шкафа, доступные точки смазки, удобный доступ к гидравлическим компонентам и понятные интерфейсы управления. Покупателям также следует изучить документацию, доступность запасных частей, поддержку обучения и документы о соответствии. Wuxi Armada поддерживает международных покупателей, предлагая оборудование с подтверждением соответствия ISO9001, CE и ссылками на сертификаты SGS, если это применимо к поставляемому оборудованию и условиям проекта.
Применение и контекст международных проектов
Гильотинные ножницы применяются везде, где требуется прямолинейная резка листа или плиты перед формовкой или соединением. В производстве металлоконструкций они используются для подготовки косынок, ребер жесткости, соединительных пластин, панелей шкафов, секций воздуховодов, кронштейнов, крышек и защитных кожухов машин. При выполнении более тяжелых работ отрезанные плиты могут направляться на фрезерование кромок, сверление, сварочные позиционеры, сварочные вращатели, дробеструйные машины или линии производства двутавровых балок в зависимости от конечной конструкции.
Wuxi Armada обслуживает покупателей оборудования для производства и обработки металла, предлагая широкий ассортимент, включающий гильотинные ножницы, листогибочные прессы, листогибочные машины, CNC-газорезательные машины, CNC-плазменные станки, CNC-волоконные лазерные установки, сварочные манипуляторы, сварочные вращатели, сварочные позиционеры, оборудование для сборки и сварки двутавровых балок, ленточнопильные станки, радиально-сверлильные станки, машины для удаления заусенцев и трубогибочное оборудование. Такой ассортимент удобен для клиентов, которым необходимы совместимые процессы до и после обработки от одного партнера по поставке оборудования.
Международные проектные референсы, такие как URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co.LLC, BatysMunaiGazZhabdyktary LLP, Rienzie Group, Regional engineering works, PT.Cahaya mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA, демонстрируют тип международных промышленных клиентов, которым необходимы практичные решения для обработки металла. В экспортных проектах покупателям следует до отгрузки подтвердить напряжение, язык интерфейса, требования к ограждениям, документацию, условия монтажа и местные импортные требования.
Монтаж, эксплуатация и контроль качества
Правильный монтаж начинается с устойчивого фундамента, ровной установки оборудования, корректного подключения к электросети, проверки гидравлического масла и полной проверки зоны ножей и защитных ограждений. Гильотинные ножницы следует размещать с достаточным пространством спереди и сзади для загрузки и выгрузки листов, а также для безопасного перемещения оператора. Если на предприятии обрабатываются длинные или тяжелые листы, передние опорные рычаги, задние конвейеры, подъемные устройства или роликовые столы могут повысить безопасность и снизить риск повреждения материала при перемещении.
Ежедневная эксплуатация должна включать проверку состояния ножей, усилия прижима, уровня масла, перемещения заднего упора, срабатывания аварийной остановки и наличия необычного шума. Операторы должны устанавливать зазор между ножами в соответствии с толщиной материала и не допускать резки материала сверх номинальной производительности. Надлежащая практика также включает пробную резку перед серийной работой, измерение первых деталей, запись параметров для повторных заказов и поддержание режущего стола в чистоте от окалины, отходов и посторонних предметов.
Контроль качества включает проверку допуска по размерам, заусенцев на кромке, скручивания, перпендикулярности и поверхностных царапин. Увеличение высоты заусенцев может быть вызвано износом ножей, неправильным зазором, неподходящим углом наклона ножа или нестабильным зажимом. Регулярный поворот ножей, заточка, обслуживание гидравлической системы, проверка крепежа и калибровка заднего упора помогают поддерживать стабильность выпуска. Для предприятий, где резка совмещена с гибкой, выравниванием листа, сваркой и фрезерованием, такая профилактика снижает накопление ошибок на всем маршруте изготовления.
Совокупная стоимость владения и ROI
Цена приобретения гильотинных ножниц является лишь одной частью совокупной стоимости владения. Покупателям также следует оценивать срок службы инструмента, надежность гидравлической системы, доступность электрических компонентов, энергопотребление, стоимость монтажных работ, обучение операторов, запасные ножи, замену масла, простой для технического обслуживания и уровень отходов. Более дешевое оборудование может оказаться дорогим, если оно производит нестабильные заготовки, требует частой регулировки или не обеспечивает своевременную поставку запасных частей.
Окупаемость инвестиций обычно достигается за счет более быстрой резки, уменьшения количества заготовок, заказываемых у сторонних поставщиков, сокращения доработок, повышения эффективности использования материала и улучшения контроля графика производства. Для предприятий, уже использующих листогибочные прессы, листогибочные машины, сварочные линии или CNC-режущее оборудование, установка новых или модернизация существующих гильотинных ножниц может устранить узкое место на этапе подготовки материала. При расчете ROI следует сопоставить текущие затраты рабочего времени, стоимость субподряда, объем отходов, задержки поставок и ожидаемый годовой объем резки.
Практичный подход к закупке заключается в определении трех сценариев: текущая нагрузка, ожидаемый рост и периодический пиковый спрос. Выбранное оборудование должно уверенно справляться с обычным производством, сохраняя некоторый резерв мощности. Wuxi Armada может рассматриваться покупателями, которым требуется не только решение для резки, но и связанное оборудование для обработки металла. Это позволяет обсуждать согласование процессов, планирование размещения и дальнейшее расширение, а не приобретать отдельные машины без учета производственного контекста.
Будущие тенденции в резке листового металла
Рынок гильотинных ножниц движется в направлении упрощения эксплуатации, повышения повторяемости, улучшения безопасности и более глубокой интеграции с цифровыми производственными процессами. CNC-задние упоры, сенсорные панели управления, сохранение рецептов, автоматическая регулировка зазора между ножами и регистрация производственных данных становятся все более распространенными. Эти функции помогают снизить зависимость от памяти оператора и поддерживают смешанное серийное производство, при котором на одной смене обрабатываются листы различных размеров и материалов.
Еще одной тенденцией является объединение процессов. Многие предприятия сравнивают резку на гильотинных ножницах с лазерной, плазменной и газовой резкой. Термическая резка обеспечивает гибкость при создании сложных контуров, тогда как гильотинная резка остается высокоэффективной для прямых резов и прямоугольных заготовок. Наиболее эффективные предприятия часто используют оба подхода: гильотинные ножницы для быстрой прямой подготовки и CNC-режущие системы для деталей сложной формы. Такой сбалансированный подход повышает производительность без применения дорогостоящего процесса для каждого простого реза.
Устойчивое развитие и стоимость оборудования на протяжении всего жизненного цикла также влияют на решения о закупке. Покупатели все чаще обращают внимание на прочные рамы, обслуживаемые гидравлические системы, эффективные двигатели, заменяемые изнашиваемые детали и понятную сервисную документацию. По мере того как производители металлоконструкций по всему миру сталкиваются с сокращением сроков поставки и ростом разнообразия заказов, наиболее ценными будут гильотинные ножницы, сочетающие стабильные механические характеристики, безопасную эксплуатацию, предсказуемое обслуживание и совместимость с более широкой производственной линией.
 Что определяет цены на гидравлические гильотинные ножницы?Цена гидравлических гильотинных ножниц в 2026 году зависит от производительности, управления CNC и качества изготовления. Узнайте, насколько CNC-ножницы могут повысить коэффициент выхода листового металла и ROI.
 Могут ли китайские гильотинные ножницы соответствовать европейским стандартам точности для экспортных заказов в 2026 году?Могут ли китайские гильотинные ножницы обеспечить европейскую точность для экспортного производства? Узнайте, как Wuxi Armada обеспечивает действительно европейскую повторяемость — выходя за рамки CE и обеспечивая устойчивость производства в реальных условиях эксплуатации.
 На что обратить внимание при выборе станка для ЧПУ-резки листового металла при модернизации производства в 2026 годуСтанок для ЧПУ-резки листового металла для модернизации производства в 2026 году: узнайте, что действительно важно — реальная повторяемость, бесшовная интеграция и конструкция, ориентированная на оператора.
 Какой срок окупаемости является разумным при модернизации гильотинных ножниц?Узнайте, какой срок окупаемости является разумным для модернизации гильотинных ножниц в небольшой мастерской по обработке листового металла, какие характеристики гильотинных ножниц необходимы для изготовления нестандартных деталей сложной формы и действительно ли китайские гильотинные ножницы позволяют сократить штат на 2–3 рабочих.

 Гидравлические гильотинные ножницы с поворотной балкой1.Введение в гидравлические ножницы с поворотной балкой:
Листогибочные ножницы — это станок, использующий возвратно-поступательное линейное движение одного ножа для резки листового металла. Благодаря подвижному верхнему и неподвижному нижнему ножам, а также рационально подобранному зазору между ножами, к металлическим листам различной толщины прикладывается срезающее усилие, в результате чего листы разрушаются и разделяются в соответствии с требуемыми размерами. Листогибочные ножницы относятся к кузнечно-прессовому оборудованию и в основном используются в металлообрабатывающей промышленности. Продукция широко применяется в таких отраслях, как авиация, лёгкая промышленность, металлургия, химическая промышленность, строительство, судостроение, автомобилестроение, энергетика, электротехника и отделка, обеспечивая необходимое специализированное оборудование и комплектные линии. Гидравлические гильотинные ножницы1.Введение в гидравлические гильотинные ножницы:
Ножницы — это станок, который использует одно лезвие, совершающее возвратно-поступательное линейное движение, для резки листового металла. Он работает за счет подвижного верхнего лезвия и неподвижного нижнего лезвия, с рациональным зазором между лезвиями, чтобы прикладывать усилие среза к металлическим листам различной толщины, вызывая их разрушение и разделение в соответствии с требуемыми размерами. Ножницы относятся к виду кузнечно-прессового оборудования и в основном используются в металлообрабатывающей промышленности. Продукция широко применяется в таких отраслях, как авиация, легкая промышленность, металлургия, химическая промышленность, строительство, судостроение, автомобилестроение, энергетика, электротехника и отделка, обеспечивая необходимое специализированное оборудование и комплектные решения.