— —




Сварка труб: подробное техническое руководство по сварке для промышленного производства (издание 2026 года)
Что такое сварка труб: определение, стандарты и основные классификации
Сварка труб представляет собой контролируемое сплавление цилиндрических металлических секций — обычно из углеродистой стали, нержавеющей стали, дуплексной стали или никелевых сплавов — с использованием тепла и/или давления для формирования герметичных кольцевых или продольных соединений, способных выдерживать нагрузку. В отличие от сварки листового металла, сварка труб требует точного контроля вращения, стабильности дуги на поверхности с переменной кривизной и строгого соблюдения допусков геометрии (например, зазор в корне ≤1.6 mm согласно ASME IX QW-407.2). Она регулируется международно согласованными стандартами, включая ASME B31.1/B31.4/B31.8 для проектирования, ISO 15614-1 для аттестации технологических процедур и AWS D10.12 для обеспечения целостности полевых трубопроводов.
Основные классификации определяются положением, процессом и уровнем автоматизации. К категориям по положению относятся 1G (нижнее положение при вращении), 2G (горизонтальное фиксированное положение), 5G (горизонтальная неподвижная труба) и 6G (фиксированная труба под углом 45°); положение 6G считается наиболее сложным для аттестации из-за нестабильности сварочной ванны под воздействием силы тяжести. С точки зрения процесса SMAW по-прежнему широко применяется для полевого ремонта, GTAW обеспечивает более высокое качество корневого прохода на тонкостенных трубопроводах, а SAW отличается высокой производительностью при сварке продольных швов труб большого диаметра. Уровни автоматизации варьируются от ручной TIG-сварки до полностью интегрированных линий сварки труб с отслеживанием шва в режиме реального времени и адаптивным управлением напряжением.
Ключевыми проблемами сварки труб являются тепловая деформация из-за несимметричного нагрева, неполное проплавление корня в соединениях с узким зазором и водородное растрескивание высокопрочных сталей. Поэтому точность оборудования, а не только квалификация оператора, является решающим фактором целостности и стабильности сварного шва, а также готовности к проверке соответствия требованиям.
Почему сварка труб требует прецизионного оборудования: за пределами ручного выполнения
Ручная или полуавтоматическая сварка труб приводит к неприемлемой вариативности при промышленном изготовлении: нестабильная скорость перемещения, колебания длины дуги и усталость оператора при работе в различных положениях ухудшают механические свойства и повышают долю брака при неразрушающем контроле. В отличие от этого, разработанные системы сварки труб, такие как оборудование Wuxi Armada, обеспечивают предсказуемые результаты благодаря синхронизированному управлению движением, программируемому сопоставлению параметров и обратной связи по замкнутому контуру. Например, самоустанавливающийся сварочный вращатель обеспечивает допуск радиального биения ±0.1° во время вращения, устраняя магнитное дутьё дуги и подрезы в положениях 5G/6G; это напрямую сокращает объём повторных работ до 37% по результатам сравнительных проверок на проектах Ersay International Transport и Zein Steel Industries Co.LLC.
Кроме того, современная инфраструктура для сварки труб беспрепятственно интегрируется с предшествующими и последующими процессами. Сварочная машина Wuxi Armada для труб длиной 12m взаимодействует с установками плазменной резки с ЧПУ и торцефрезерными станками, поддерживая стабильность угла фаски в пределах ±1.5° — обязательное условие для кольцевых сварных швов, соответствующих ASME B31.8. Такая согласованность на уровне системы предотвращает дорогостоящие каскадные ошибки выравнивания, которые часто приводят к отчётам о несоответствии в регулируемых секторах, таких как транспортировка нефти и газа или вспомогательные конструкции для атомной энергетики.
Экономическая необходимость очевидна: снижение зависимости от человеческого фактора уменьшает совокупную стоимость владения (TCO) не только за счёт экономии труда, но и благодаря сокращению отходов, уменьшению объёма неразрушающего контроля, ускорению циклов сертификации и увеличению срока службы расходных материалов. Платформы Wuxi Armada, сертифицированные по ISO9001, CE и SGS, реализуют эти преимущества на аппаратном и программном уровнях, обеспечивая прослеживаемость, повторяемость и готовую к аудиту документацию без дополнительных решений сторонних производителей.
Кому необходимы промышленные решения для сварки труб
Основные пользователи относятся к трём взаимосвязанным группам заинтересованных сторон. Во-первых, инженерные подрядчики (EPC), реализующие проекты под ключ, такие как URALSTANKOIMPORT в России или BatysMunaiGazZhabdyktary LLP в Казахстане, используют масштабируемые сварочные станции для труб, чтобы соблюдать сжатые сроки ввода в эксплуатацию и одновременно поддерживать действительность аттестации сварщиков по ASME Section IX на нескольких объектах. Во-вторых, производителям оборудования, выпускающим сосуды под давлением, теплообменники или морские модули, необходимы стабильные кольцевые швы на толстостенных трубах (≥50 mm). Здесь тяжёлая сварочная станция Wuxi Armada с патроном для сварки труб (PPCW16) обеспечивает усилие зажима 16 тонн и контроль концентричности ±0.05 mm.
В-третьих, перед ремонтными и эксплуатационными подразделениями (MRO) нефтехимических заводов или терминалов LNG стоят срочные и высокорисковые задачи полевого ремонта. В таких условиях переносные сварочные манипуляторы и компактные вращатели, сертифицированные по API RP 2X и EN 15085, позволяют аттестованным сварщикам выполнять ремонт в положении 6G в условиях ограниченного пространства без снижения показателей прохождения механических испытаний. Такие заказчики, как Lincoln Electric-MENA и Regional Engineering Works, специально выбрали модульные сварочные позиционеры Wuxi Armada благодаря быстрому времени настройки (<8 минут) и корпусам со степенью защиты IP54, подходящим для пустынных и морских условий.
Все три группы предъявляют обязательные требования: документированные записи о калибровке, интеграцию прослеживаемости материалов (например, WPS/WPQ, связанные с QR-кодом) и совместимость с рабочими процессами цифровых двойников. Машины Wuxi Armada поставляются со встроенными интерфейсами OPC UA, обеспечивающими прямую передачу данных в платформы MES, используемые компаниями PT.Cahaya Mas Cemerlang и SALEH SAAD ALSANHANI для планирования прогнозного технического обслуживания.
Где и когда системы сварки труб обеспечивают измеримый эффект
Географический и временной контекст определяет требования к производительности. В суровом климате Саудовской Аравии сварка труб для газораспределительных сетей должна соответствовать SASO 2290 и выдерживать температуру окружающей среды выше 50°C, что требует активных каналов охлаждения в редукторах вращателей и оболочек кабелей, устойчивых к ультрафиолетовому излучению. Сварочные вращатели Wuxi Armada, сертифицированные по CE и SGS и поставленные в комплекте с оборудованием для MD Calbah Industries Pty Ltd, оснащены двухступенчатой системой управления тепловым режимом, увеличивающей интервалы технического обслуживания на 40% по сравнению со стандартными агрегатами.
В Бразилии компания Contevix Comércio e Serviços Ltda использует машину Wuxi Armada для сварки продольных швов при производстве трубопроводных труб API 5L X70, где бразильская Резолюция ANP 38 требует радиографического контроля с полным проплавлением для 100% кольцевых сварных швов. Встроенная камера отслеживания шва и система автоматической регулировки высоты горелки снизили долю брака при радиографическом контроле с 4.2% до 0.8% за 18 месяцев, напрямую ускорив движение денежных средств по проекту. Аналогичным образом, чилийский изготовитель Estructuras Metálicas Girders Chile Limitada использовал модульный режим сварки труб на машине для сварки двутавровых балок 3-в-1 при изготовлении секций морской платформы в соответствии с правилами класса ABS, добившись отсутствия задержек, связанных со сварными швами, во время морских испытаний.
Время имеет значение не меньше, чем география: сезонные пики спроса, например ввод трубопроводов в эксплуатацию перед зимой в Центральной Азии, требуют быстрого масштабирования. Стандартизированные монтажные интерфейсы Wuxi Armada позволяют заказчикам, таким как S.P. Blue Fisheries LDA, за 72 часа переоборудовать горизонтальную линию сварки двутавровых балок в специализированную станцию для сварки кольцевых швов труб, доказывая, что гибкость является стратегическим преимуществом, а не просто характеристикой.
Как Wuxi Armada обеспечивает надёжность сварки труб: от проектирования до внедрения
Надёжность начинается с конструктивной прочности и метрологической точности. В манипуляторах Wuxi Armada для сварки труб используются проверенные методом FEA портальные конструкции A-образного типа с закалёнными линейными направляющими (класс точности C7), обеспечивающие смещение позиционирования менее 0.03 mm за 10,000 часов эксплуатации. Критически важные оси движения оснащены серводвигателями с абсолютными энкодерами и двухконтурной обратной связью, что исключает потерю шага при вращении труб с высоким крутящим моментом. Все сварочные позиционеры проходят 72-часовое испытание непрерывной нагрузкой при 110% номинальной мощности перед отправкой, а тепловизионный контроль подтверждает равномерное рассеивание тепла по редукторам.
Контроль качества распространяется и на параметры, определяемые программным обеспечением. Каждая машина поставляется с предварительно загруженными библиотеками WPS, согласованными с AWS D1.1, ASME IX и EN ISO 15614-1, что позволяет одним нажатием выбрать оптимальные напряжение, скорость подачи проволоки и скорость перемещения с учётом диаметра трубы, толщины стенки и марки присадочного металла. Мониторинг в реальном времени регистрирует каждый параметр сварки (напряжение дуги ±0.2 V, ток ±1.5 A) вместе с метаданными и отметкой времени, обеспечивая детальный анализ любой аномалии при неразрушающем контроле. Такая детальная прослеживаемость удовлетворяет требованиям аудиторов от DNV GL до TÜV Rheinland без необходимости во внешних регистраторах данных.
Монтаж выполняется в соответствии с утверждённой последовательностью: лазерное выравнивание осевой линии вращателя с точностью ±0.02 mm/m, проверка момента затяжки кулачков патрона с использованием калиброванных гидравлических натяжителей и динамическая балансировка вращающихся узлов при рабочей частоте вращения. Полевые технические специалисты проходят сертифицированное обучение оптимизации параметров сварки для конкретных сочетаний сплавов, например подбор настроек импульсной GTAW для дуплексной трубы UNS S32205 с целью предотвращения охрупчивания сигма-фазой при многопроходной сварке.
Сколько на самом деле стоит промышленная сварка труб? Анализ TCO и методика оценки ROI
Совокупная стоимость владения (TCO) инфраструктурой для сварки труб включает пять категорий: приобретение (35–45%), расходные материалы (20–25%), трудовые затраты (15–20%), техническое обслуживание (8–12%) и расходы на соответствие требованиям (5–8%). Концепция проектирования Wuxi Armada учитывает каждую из них. Например, безлюфтовый гармонический привод самоустанавливающегося сварочного вращателя снижает износ электродов на 22% по сравнению с планетарными редукторными системами, уменьшая расходы на расходные материалы. Встроенная рециркуляция охлаждающей жидкости сокращает потребление воды на 65% по сравнению с чиллерами с разомкнутым контуром, что особенно важно для работы в регионах с дефицитом воды, таких как Ближний Восток.
Повышение эффективности труда поддаётся количественной оценке: автоматизированная сварка труб сокращает среднюю продолжительность цикла с 42 минут при ручной сварке в положении 6G до 18.3 минут, что обеспечивает дополнительно 1,270 продуктивных часов в год на одну станцию. Предсказуемость технического обслуживания повышается благодаря вибрационным датчикам с поддержкой IoT: раннее обнаружение неисправностей подшипников увеличивает среднюю наработку между отказами (MTBF) с 8,500 до 14,200 часов. Снижение затрат на соответствие требованиям обеспечивается встроенной цифровой документацией: автоматическое формирование отчётов WPS/WPQ экономит около 17 часов в месяц административной работы специалистов по контролю качества; это подтверждено на австралийской производственной площадке Rienzie Group.
При расчёте ROI необходимо учитывать предотвращение рисков. Один случай несоответствия ASME B31.8 приводит к штрафам в среднем USD $218,000 согласно ориентировочным данным API RP 1162. Сертифицированные системы Wuxi Armada сокращают количество таких случаев не менее чем на 92% по результатам многолетних аудитов клиентов, поэтому надёжность становится не расходом, а стратегией сохранения капитала. Заказчики сообщают о достижении точки безубыточности в течение 14–18 месяцев, при этом ROI за 3 года превышает 210% с учётом сокращения отходов, уменьшения объёма неразрушающего контроля и ускорения циклов выставления счетов по проектам.
Будущие тенденции, определяющие развитие сварки труб: автоматизация, интеллектуальные технологии и устойчивое развитие
Ландшафт 2026+ определяется тремя сходящимися тенденциями. Во-первых, мониторинг сварки с использованием AI: спектральный анализ излучения дуги в реальном времени с помощью интегрированных CMOS-сенсоров обнаруживает образование пор за миллисекунды до затвердевания, позволяя автоматически корректировать параметры. Сварочные роботы нового поколения Wuxi Armada, в настоящее время проходящие пилотные испытания совместно с Engiplas Engineering Plastics, используют эту технологию для достижения показателя выхода годных изделий с первого прохода 99.4% при сварке труб ASTM A106 Gr.B.
Во-вторых, переход к процессам, обусловленный требованиями устойчивого развития. Лазерно-гибридная сварка (сочетание волоконного лазера и GMAW) снижает тепловложение на 38%, сокращая деформацию и энергозатраты на снятие остаточных напряжений после сварки на 60%. План исследований и разработок Wuxi Armada предусматривает интеграцию этой технологии в платформу машины для сварки труб длиной 12m к Q3 2026 с целью реализации информационных панелей энергоотчётности, соответствующих ISO 50001.
В-третьих, требования к интероперабельности. Новый Регламент ЕС о машинах (2027) требует, чтобы всё сварочное оборудование поддерживало протоколы кибербезопасности, совместимые с GAIA, и машиночитаемые журналы безопасности. Архитектура встроенного ПО Wuxi Armada уже соответствует этим требованиям, обеспечивая бесшовную интеграцию с Siemens Desigo CC и Honeywell Experion PKS и гарантируя перспективную эксплуатацию для глобальных EPC, внедряющих стандартизированные цифровые двойники более чем в 20 странах.
 Сварка труб в Саудовской Аравии: стоимость, нормы и риски проектаСварка труб в Саудовской Аравии: узнайте реальные затраты, требования стандартов ASME/API и основные риски проекта, чтобы выбрать квалифицированных поставщиков, сократить переделки и защитить соблюдение графика.
 Что должна гарантировать надежная фабрика сварки трубВыбор завода по производству трубной сварки начинается с гарантий, которые действительно важны: стабильное качество сварки, отслеживаемые материалы, соответствующие документы и своевременная доставка. Узнайте, что проверить перед покупкой.
 Сравнение методов сварки больших труб для линий высокого давленияСравнение методов сварки крупногабаритных труб для линий высокого давления: изучите GTAW, GMAW, FCAW и SAW, чтобы повысить качество сварного шва, результаты контроля и эффективность производства.
 Тенденции сварки труб на заказ в 2026: более быстрые сроки выполнения, более жесткие допускиИндивидуальная сварка труб в 2026 году ориентирована на более быстрые сроки, более жесткие допуски и производство, готовое к требованиям соответствия. Узнайте о ключевых тенденциях, формирующих более умное изготовление оборудования.

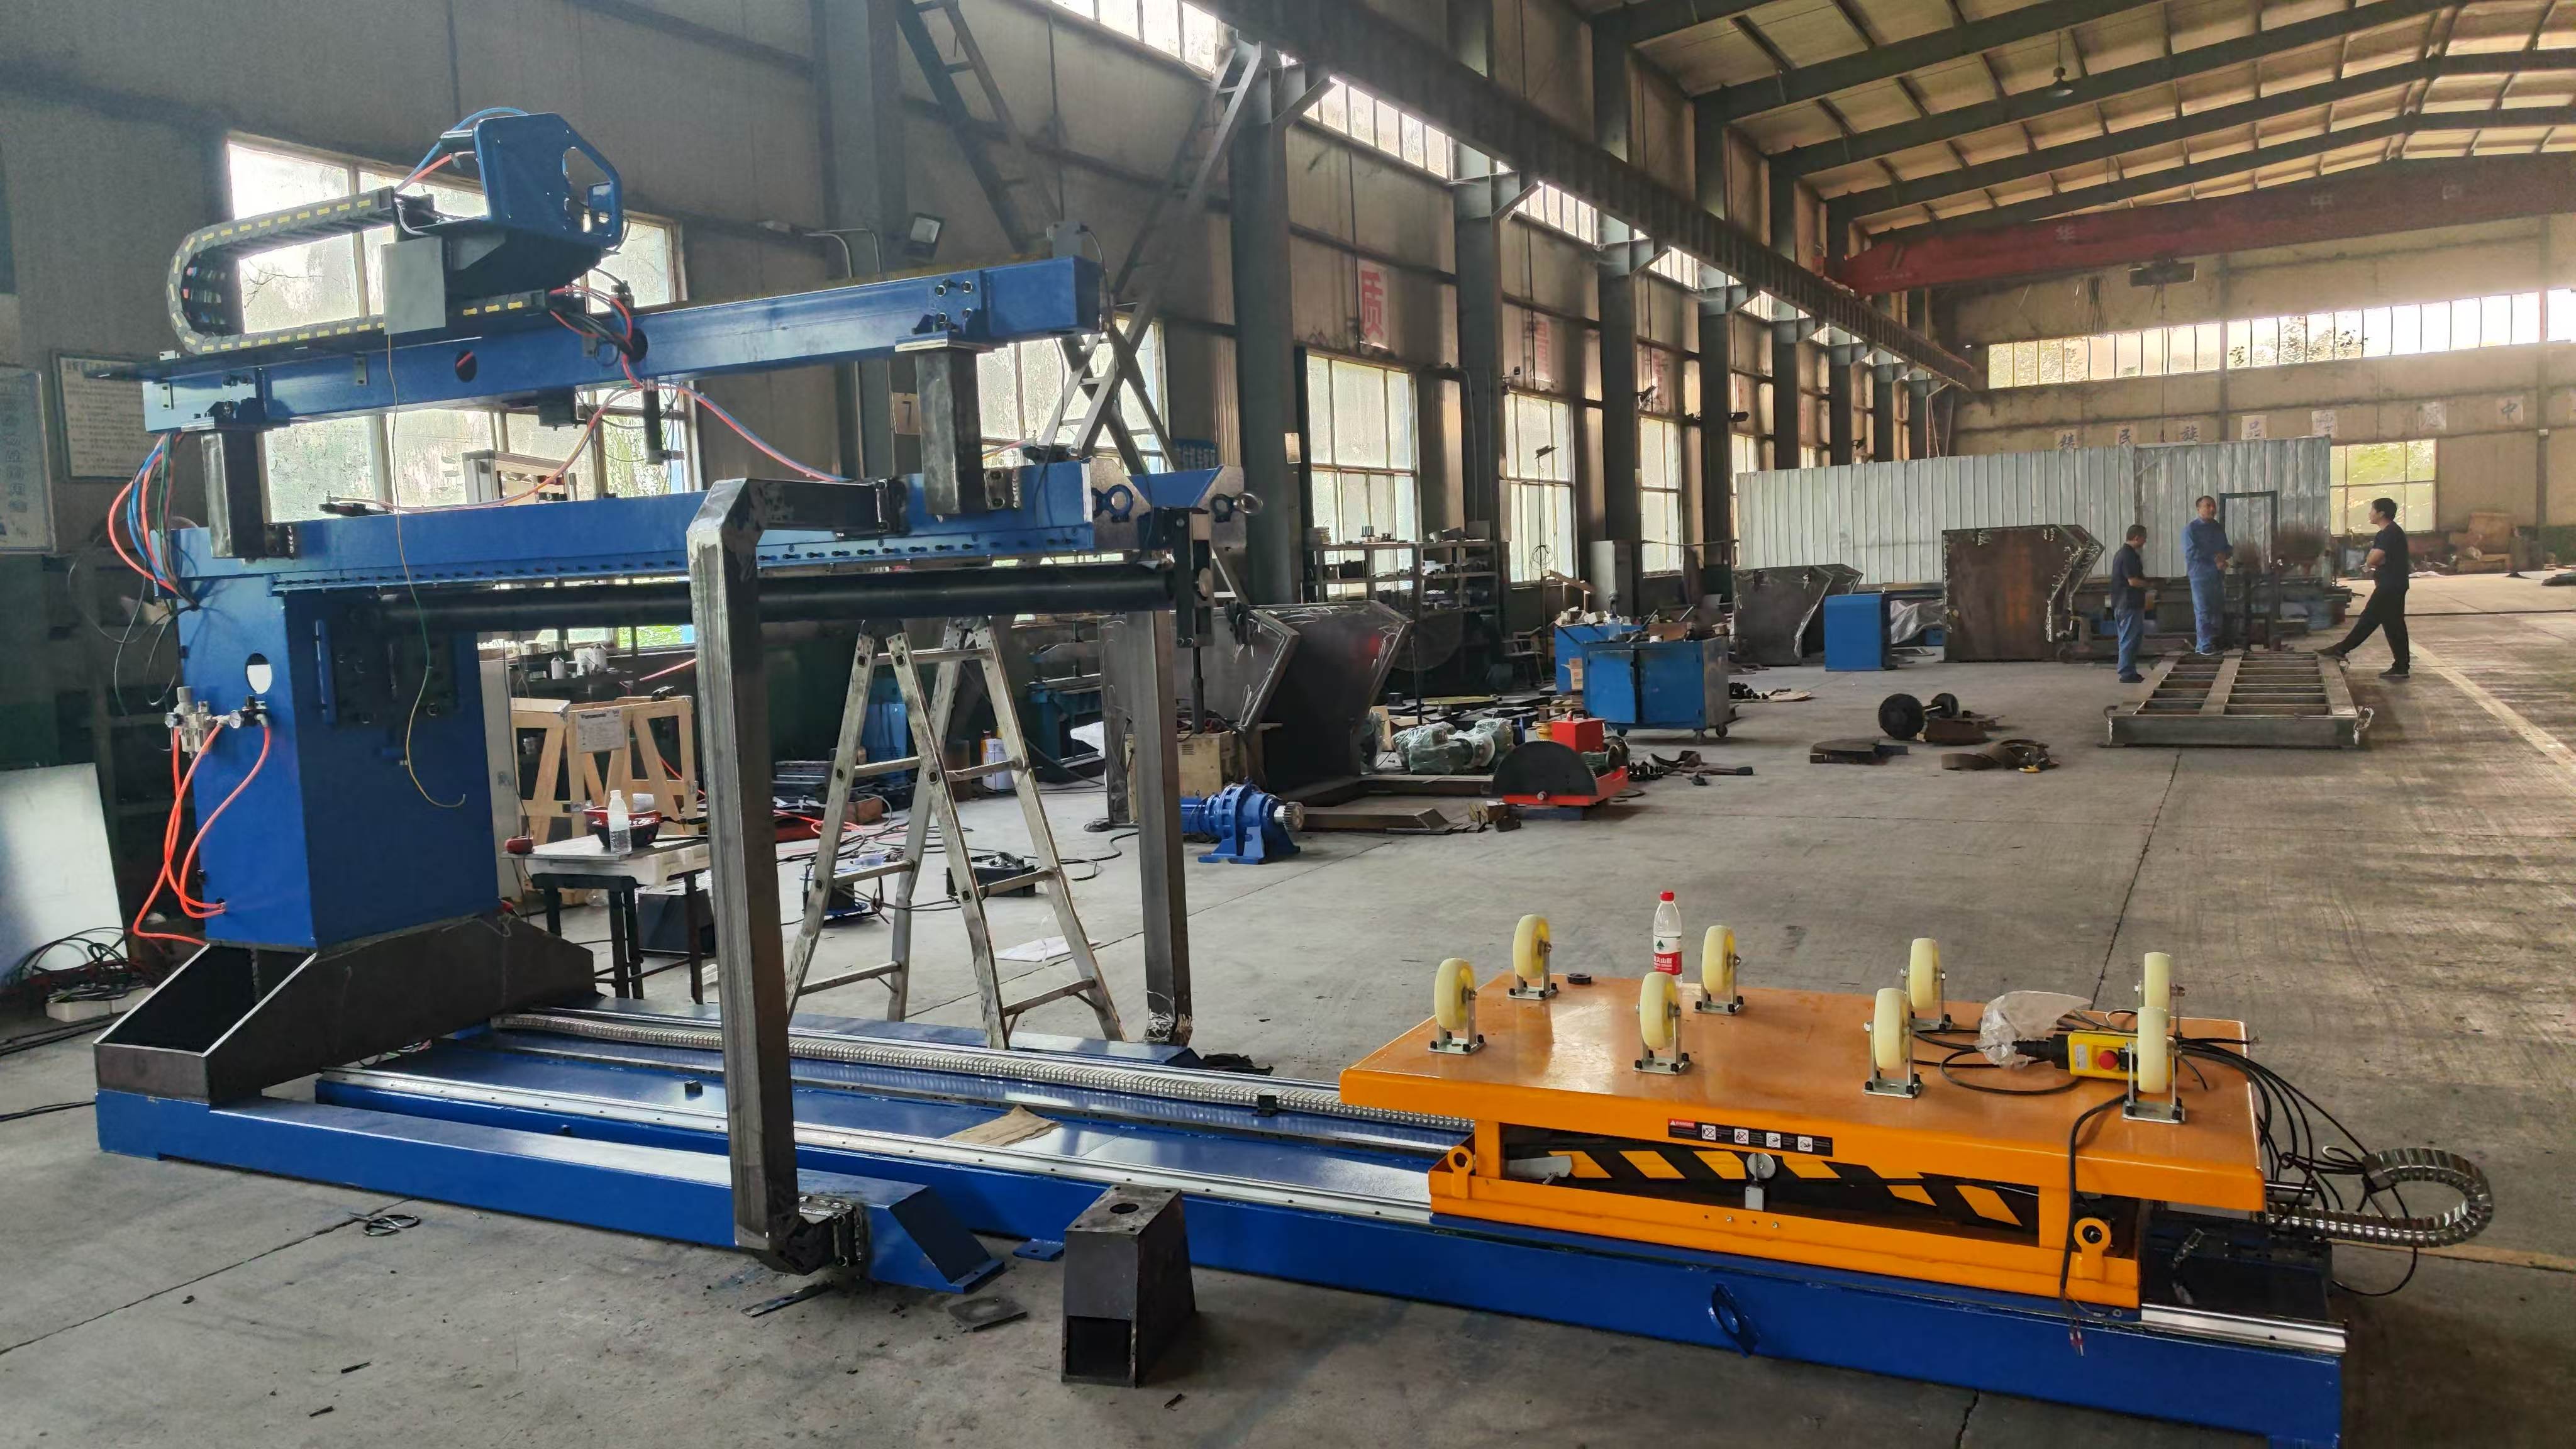
 Сварочный манипулятор1.1. Сварочный манипулятор С эффективным ходом подъема и отведения 1000-7000mm.
1.2. Колонно-стреловая сварочная машина Грузоподъемность конца стрелы до 300kg. С поперечными салазками 100x100mm.
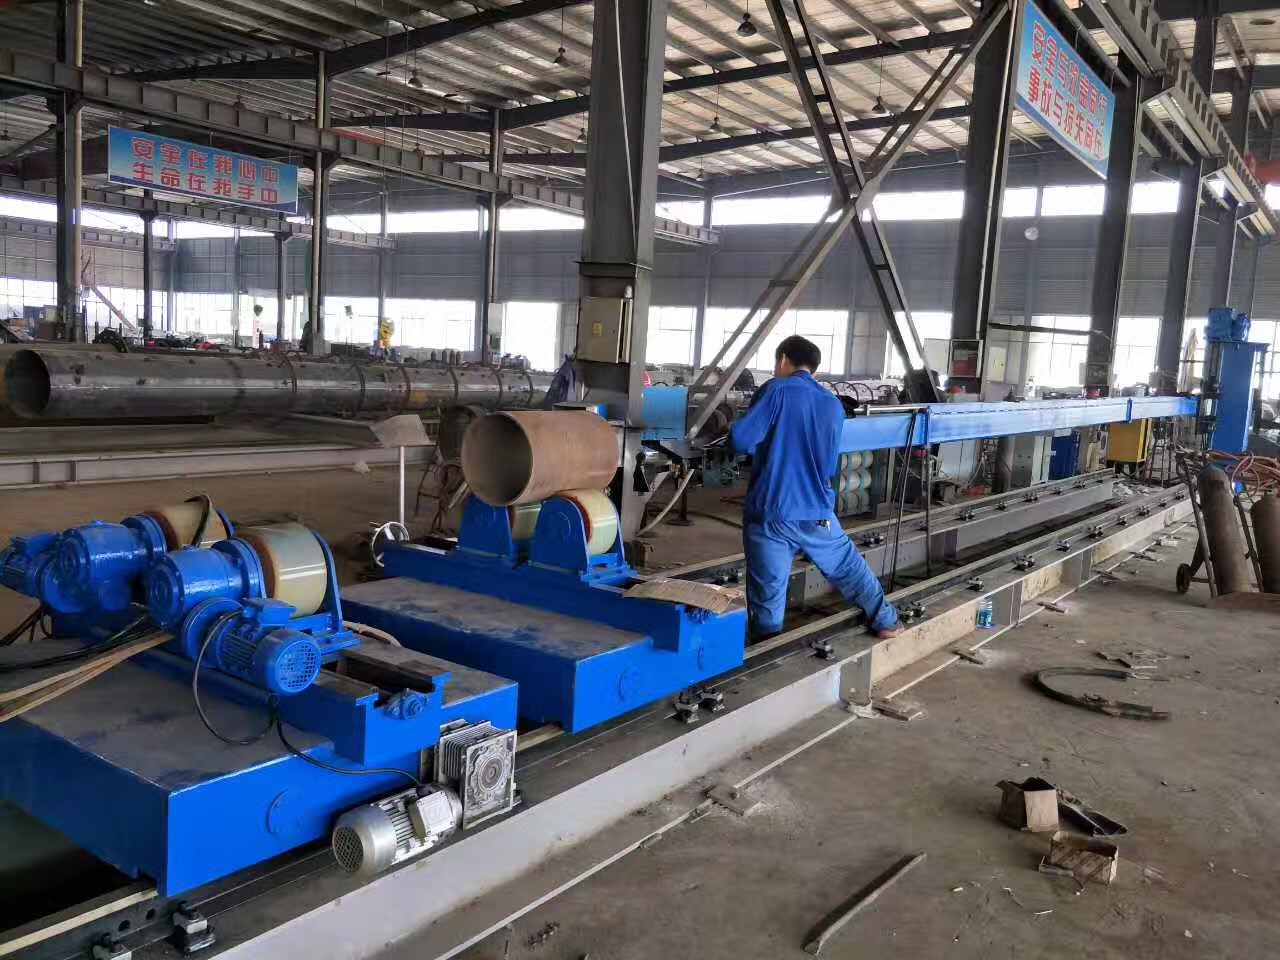
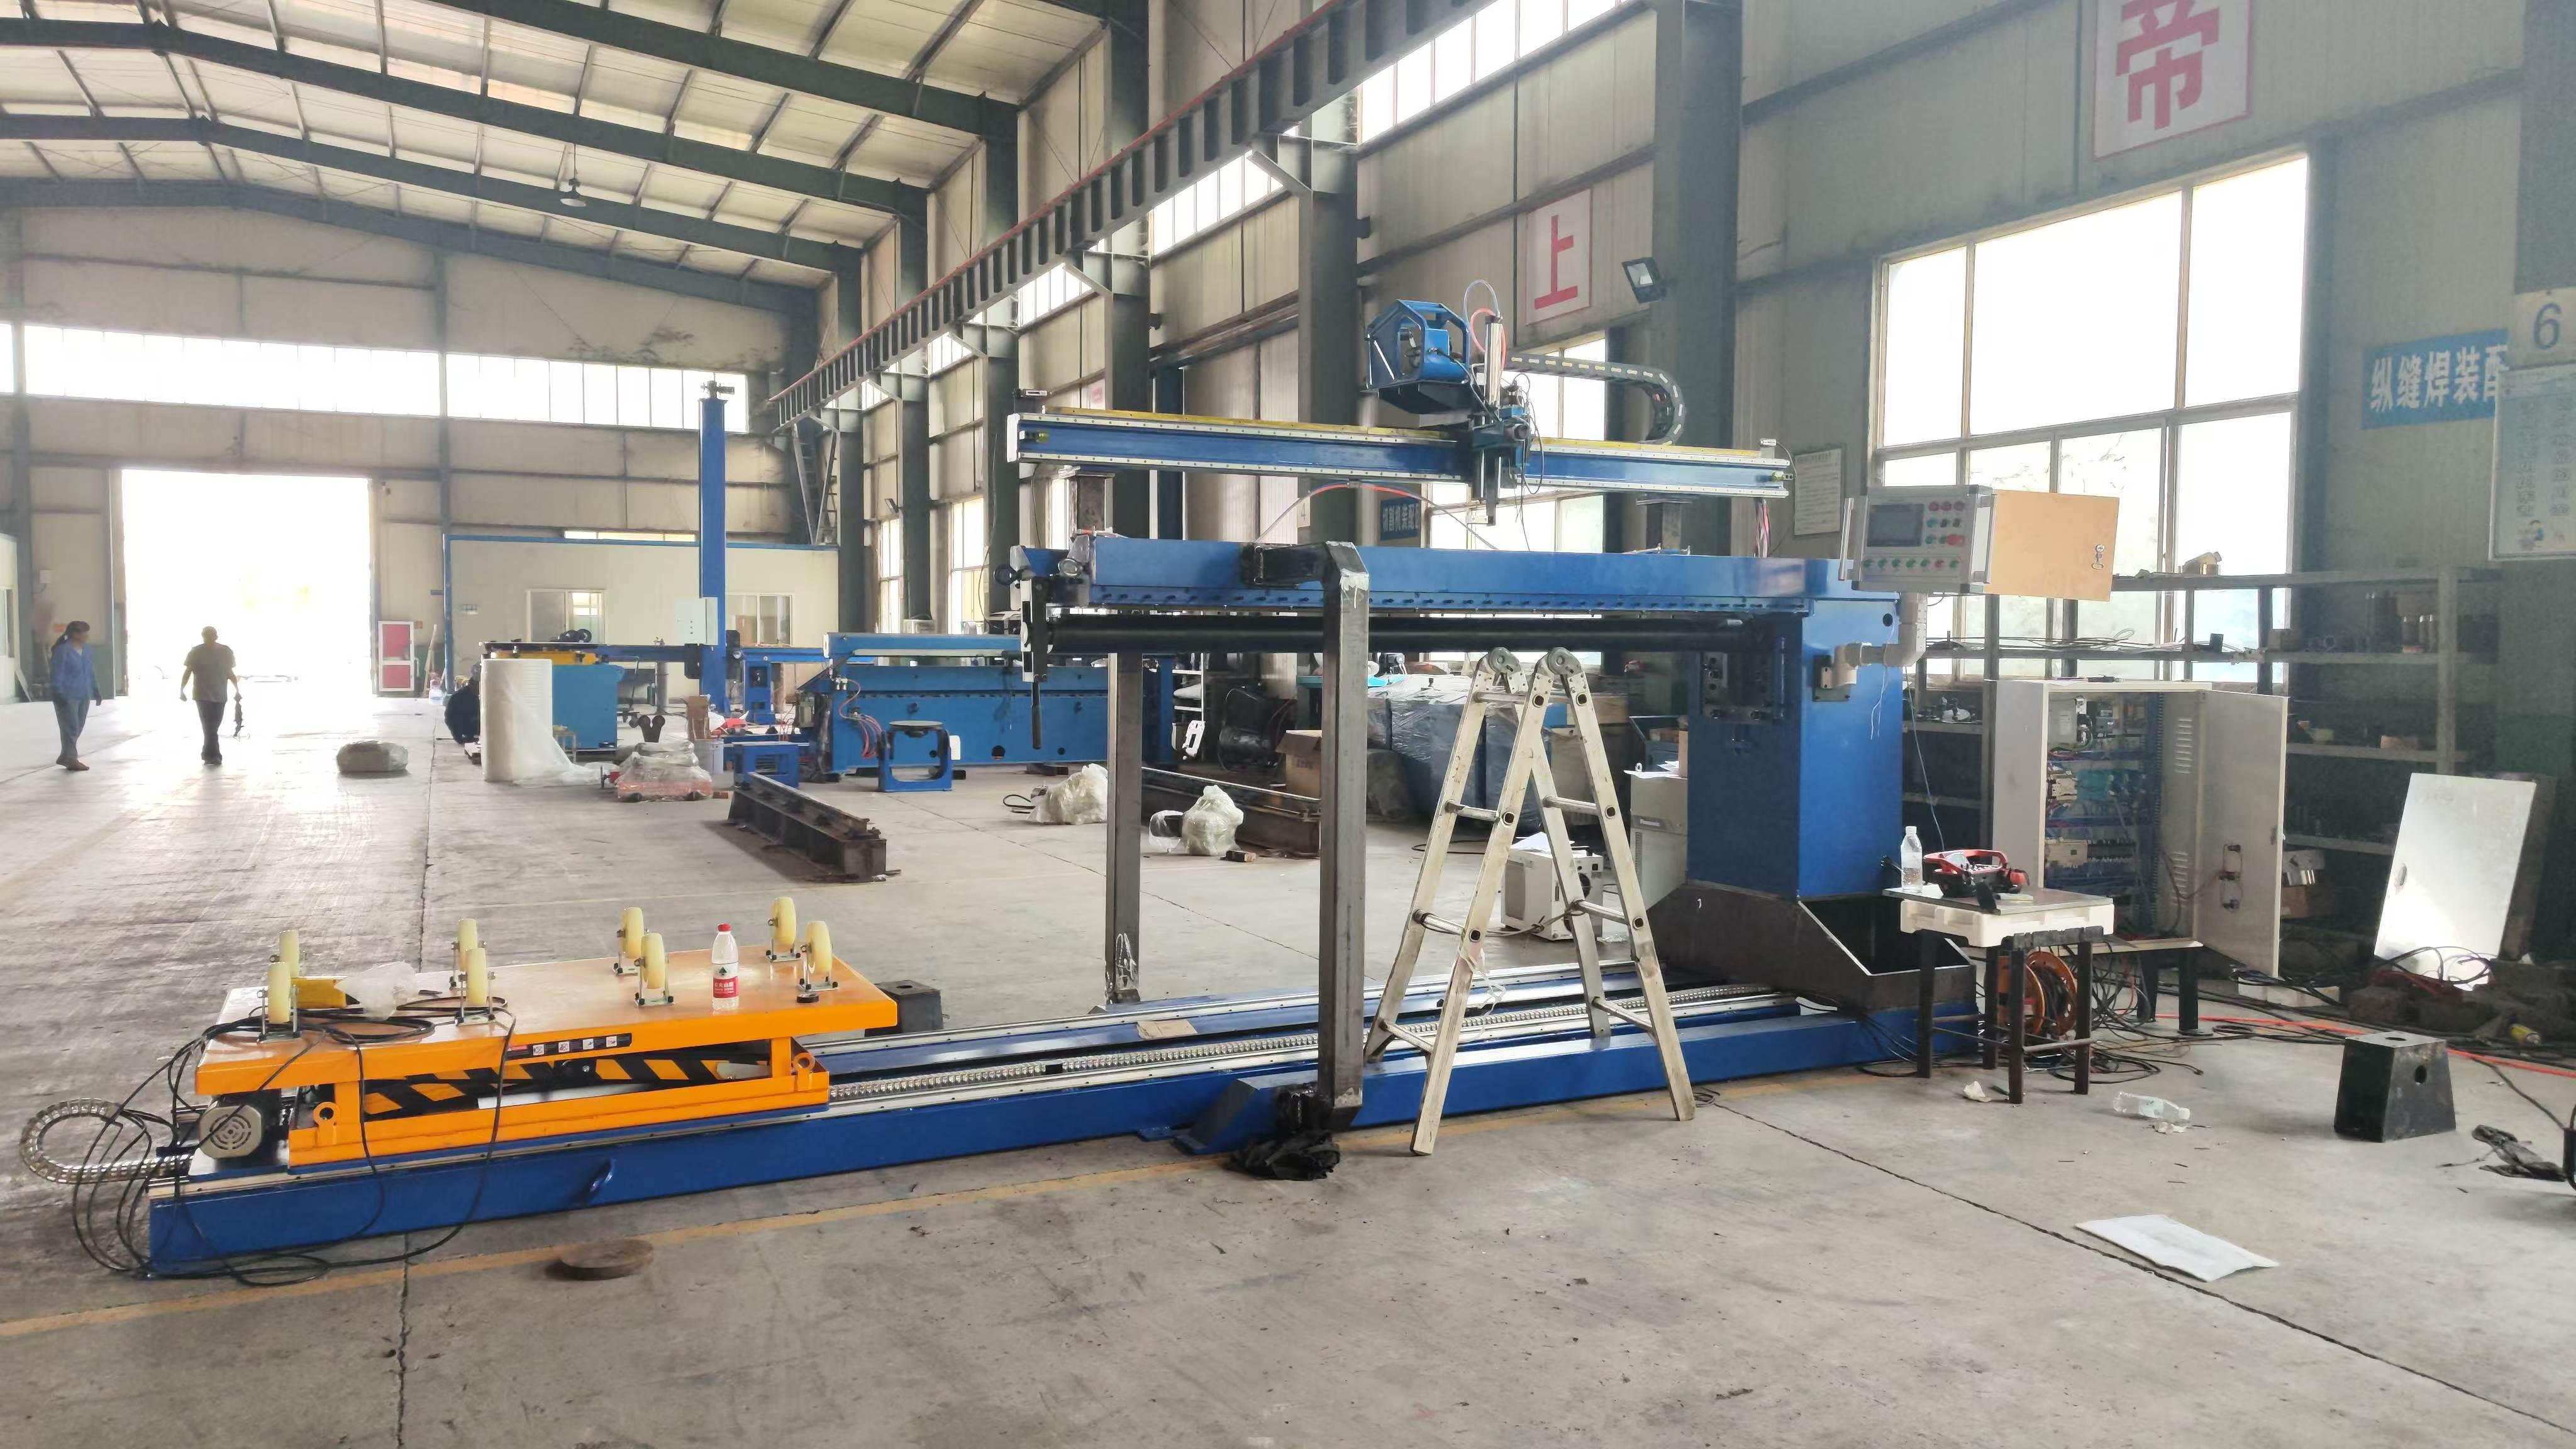
1.3. Манипулятор для сварки труб Автоматическая сварка для прямого шва и кольцевого шва резервуара/трубы/сосуда. 12-метровый станок для сварки внутреннего и наружного продольного шва труб12-метровый станок для сварки труб изготавливается по индивидуальному заказу клиента,длинная балка зажимается на раме,сварка внутреннего шва выполняется за счет перемещения сварочного вращателя на тележке.12-метровый станок для сварки продольного шва труб Перемещение тележки управляется VFD,стабильно и надежно,а скорость регулируется,12-метровый станок для сварки внутреннего продольного шва труб соответствует различным технологиям сварки.Поскольку диаметр трубы небольшой,рабочий не может попасть внутрь для проверки и регулировки,для 12-метрового станка для сварки наружного продольного шва труб мы применили современную систему мониторинга для контроля качества и состояния сварки.Рабочий может проверять и управлять всеми параметрами с экрана компьютера,а также выполнять точную регулировку с помощью моторизованного привода,12-метровый станок для сварки труб выполняет автоматическую сварку внутреннего продольного шва труб малого диаметра.Это повышает эффективность работы и качество сварки.Подходит для серийного производства труб малого диаметра
 Сварочный станок для пространственных фермКорпус сварочного станка для пространственных ферм собран из стального металла, а конструкционные детали подвергнуты отжигу, что обеспечивает высокую стабильность и долговечность; автоматический сварочный станок для пространственных ферм выполняет сварку с колебанием сварочной горелки, регулировка горелки осуществляется вручную; основное и вспомогательное опорные устройства имеют гидравлический привод, после завершения сварки станок для пространственных ферм освобождает заготовку, подъем заготовки осуществляется вручную с помощью ходового винта. Длина корпуса автоматического сварочного станка для пространственных ферм составляет 7.2 meters, ширина — 900mm, максимальный сварочный зазор — 3-5cm, длина заготовки должна быть менее 5.5 meters, а диаметр заготовки составляет 42mm-180mm
 Машина для продольной сварки швов1.1 Пневматическое прижимное устройство клавишного типа применяется для зажима заготовки. Это устройство равномерно распределяет усилие на заготовку и предотвращает
деформацию.
1.2 Оно широко применяется для высококачественной сварки и прямого шва с низкой деформацией. Используется в таких областях, как: нефтехимическая промышленность, производство солнечных водонагревателей
, трубопроводная и автомобильная промышленность.
1.3 Управляется PLC, приводится в действие двигателем DC, имеет бесступенчатую регулировку скорости, с системой управления для реализации автоматической сварки, и оснащено
прямолинейным осциллятором в качестве опции.