— —
Navegación



Envíenos un mensaje
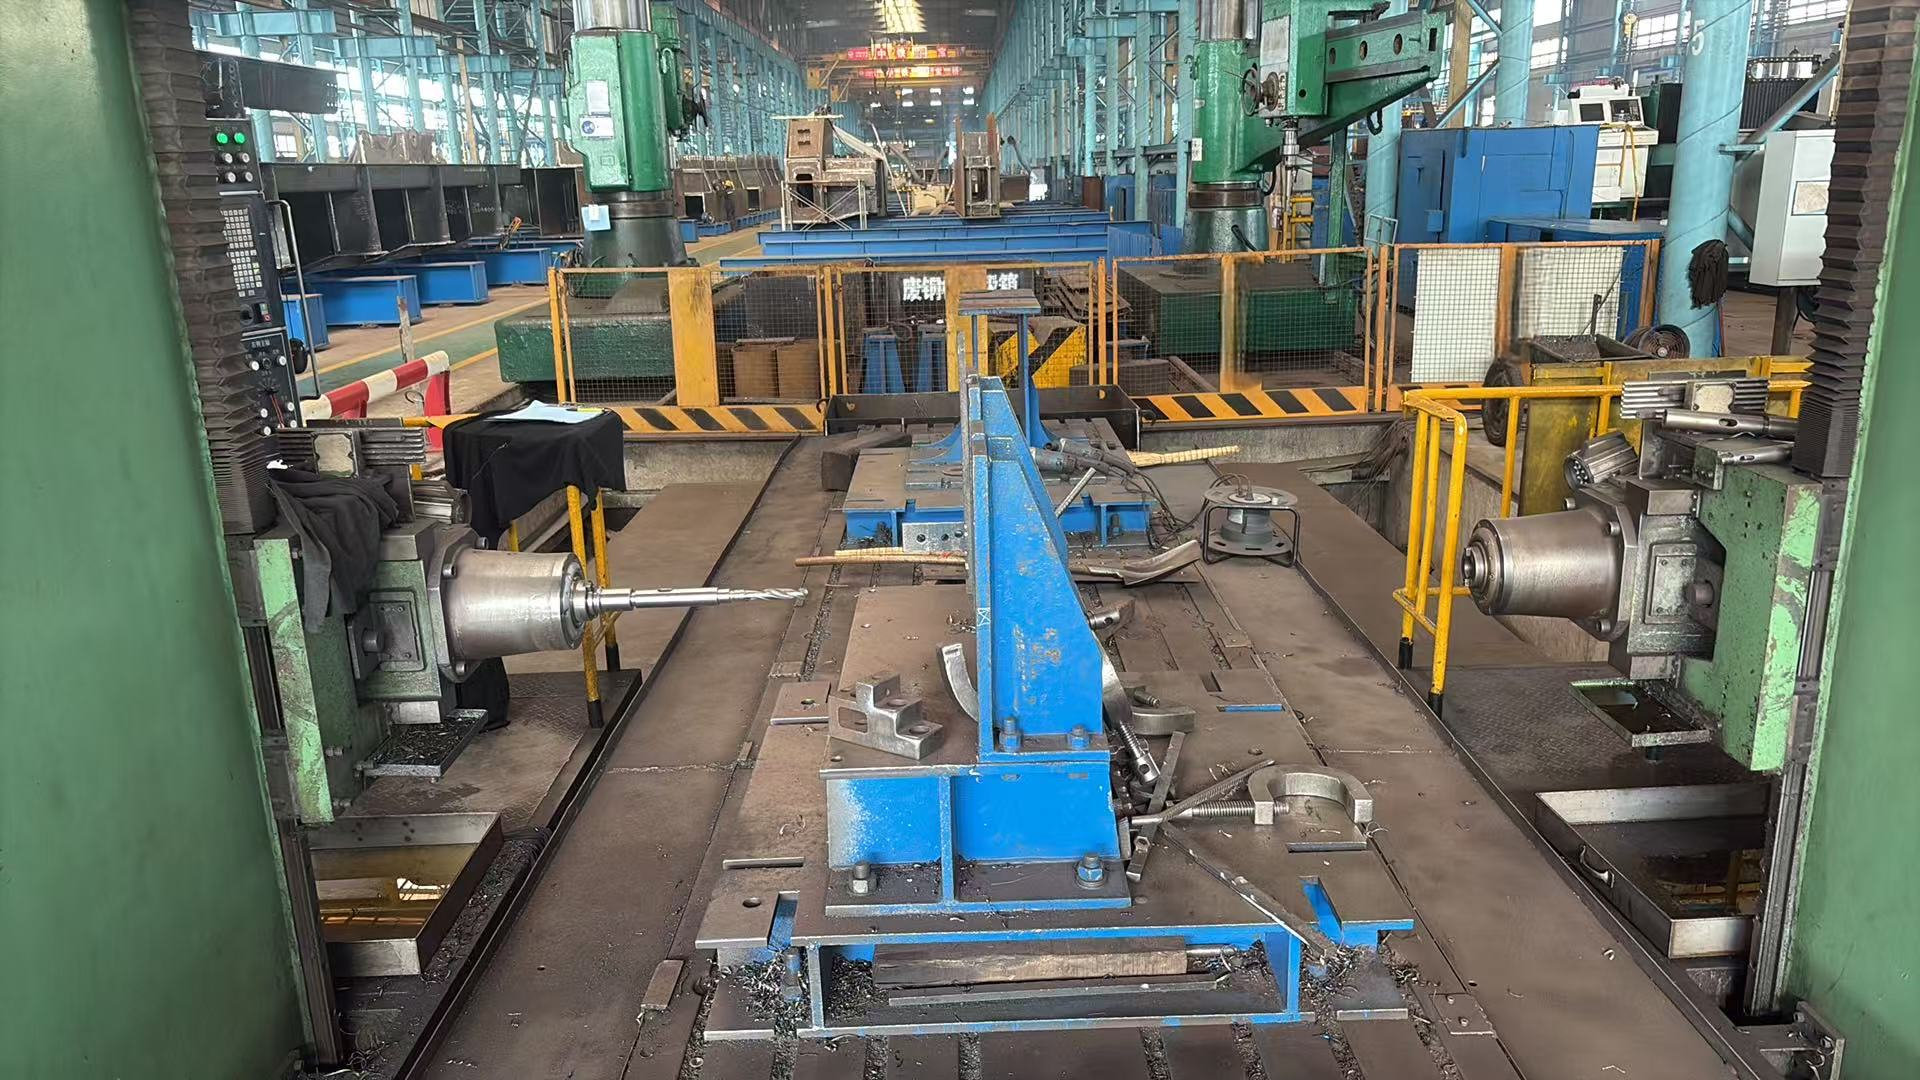
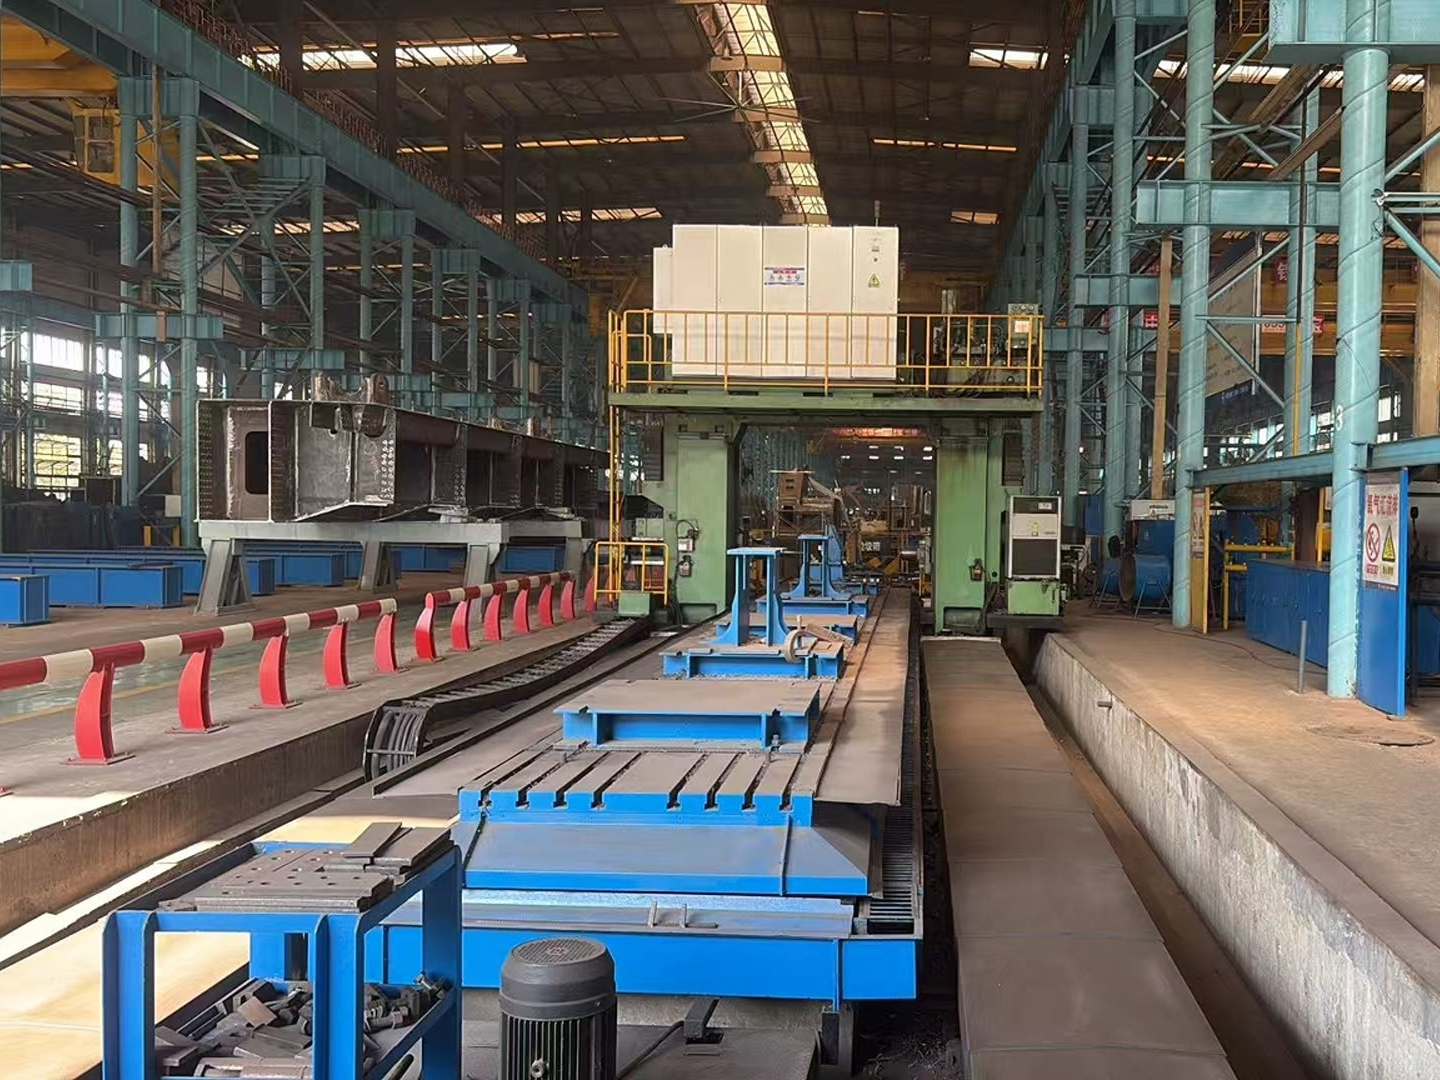
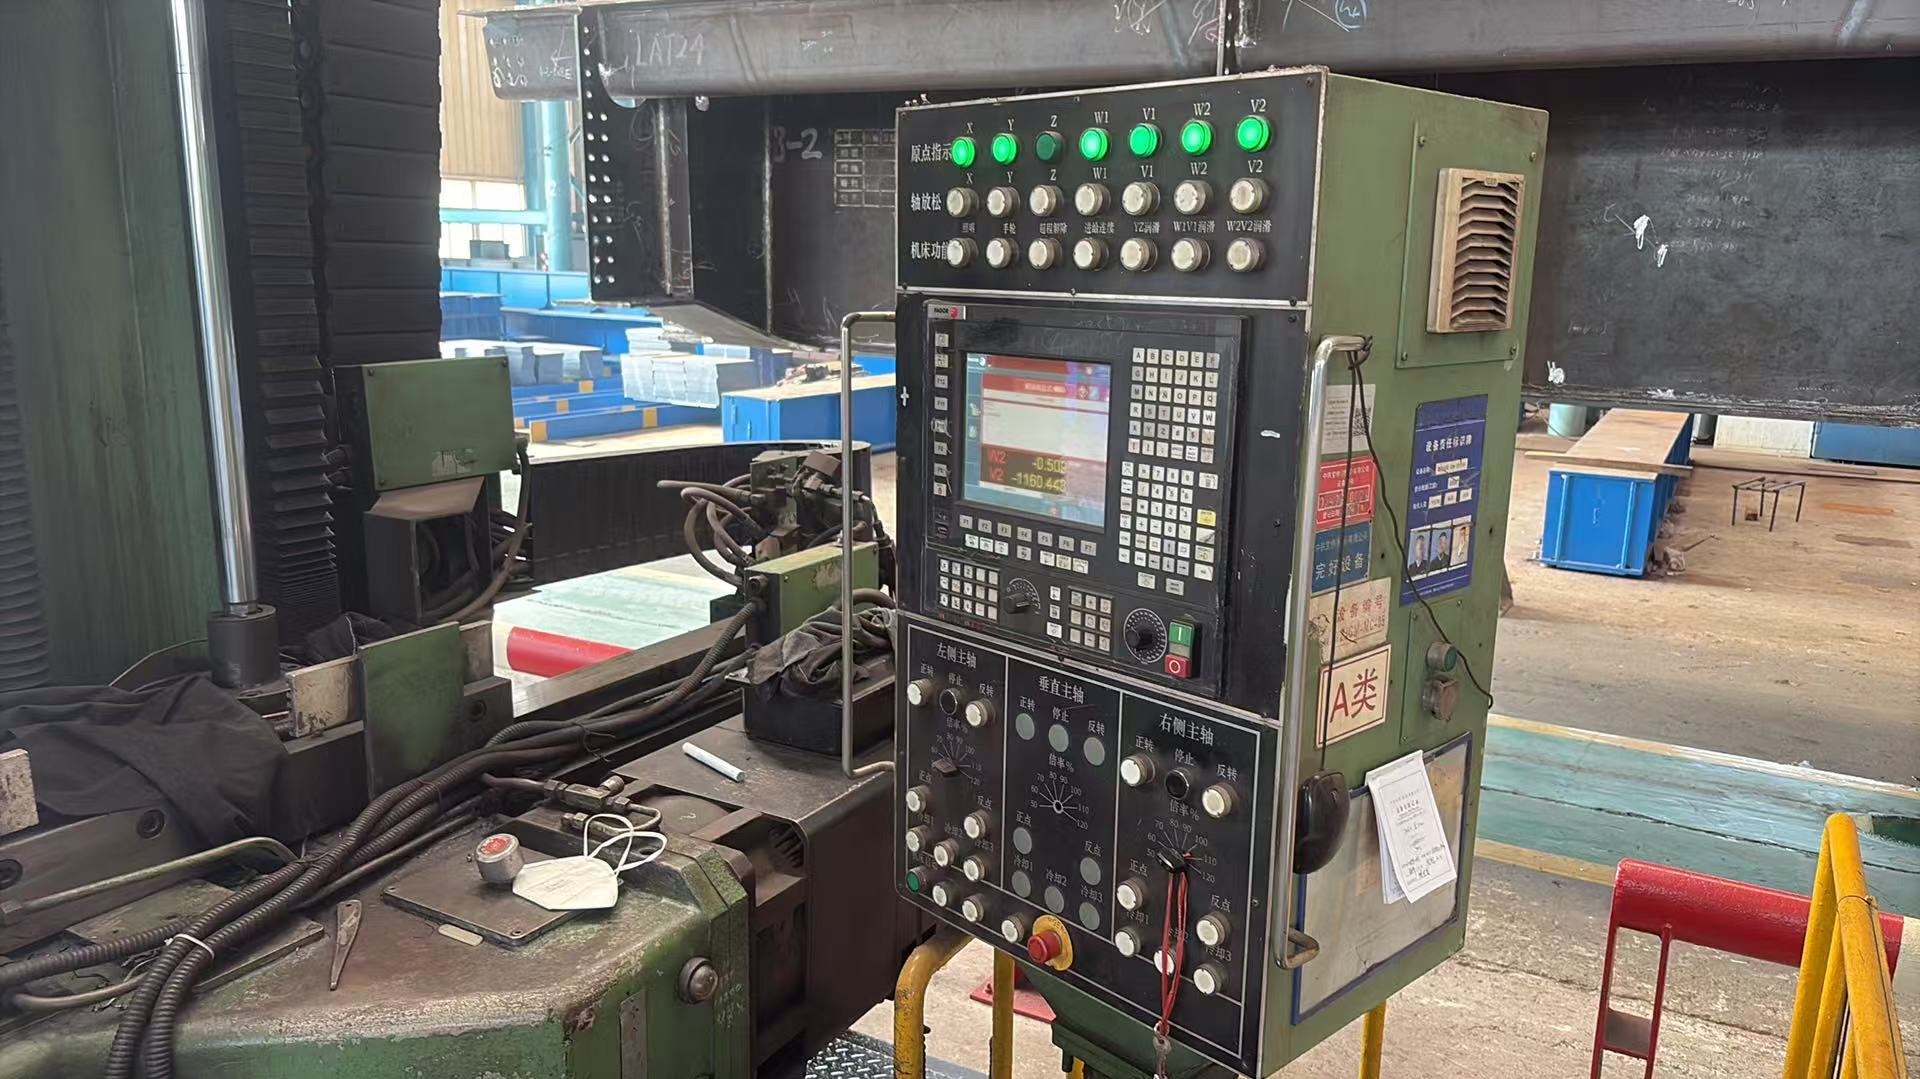
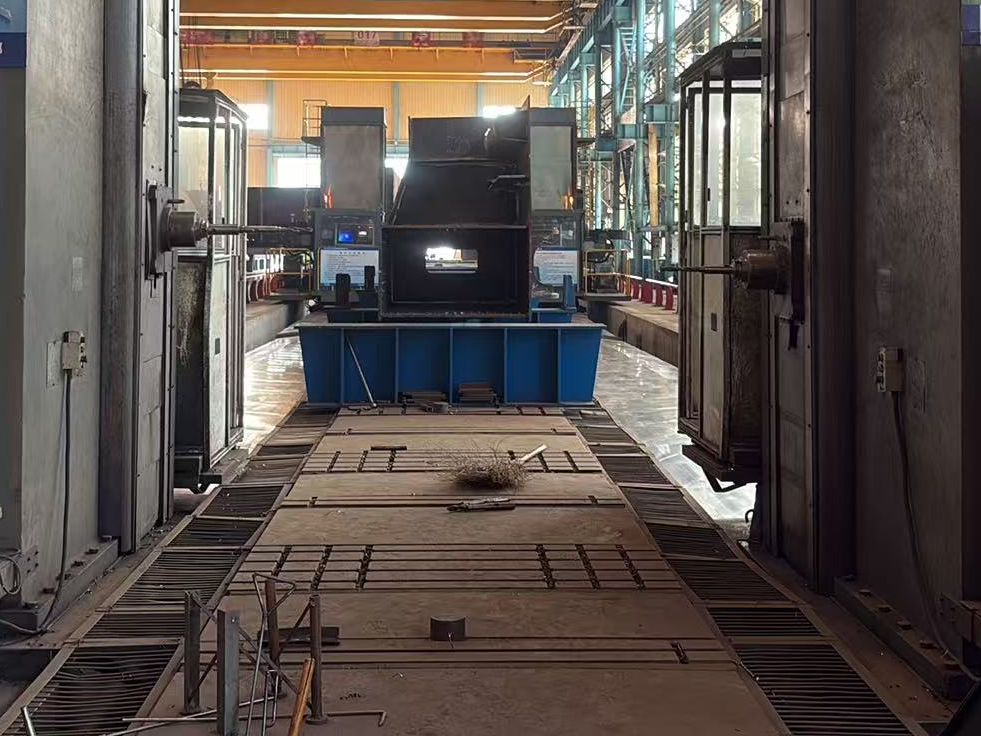
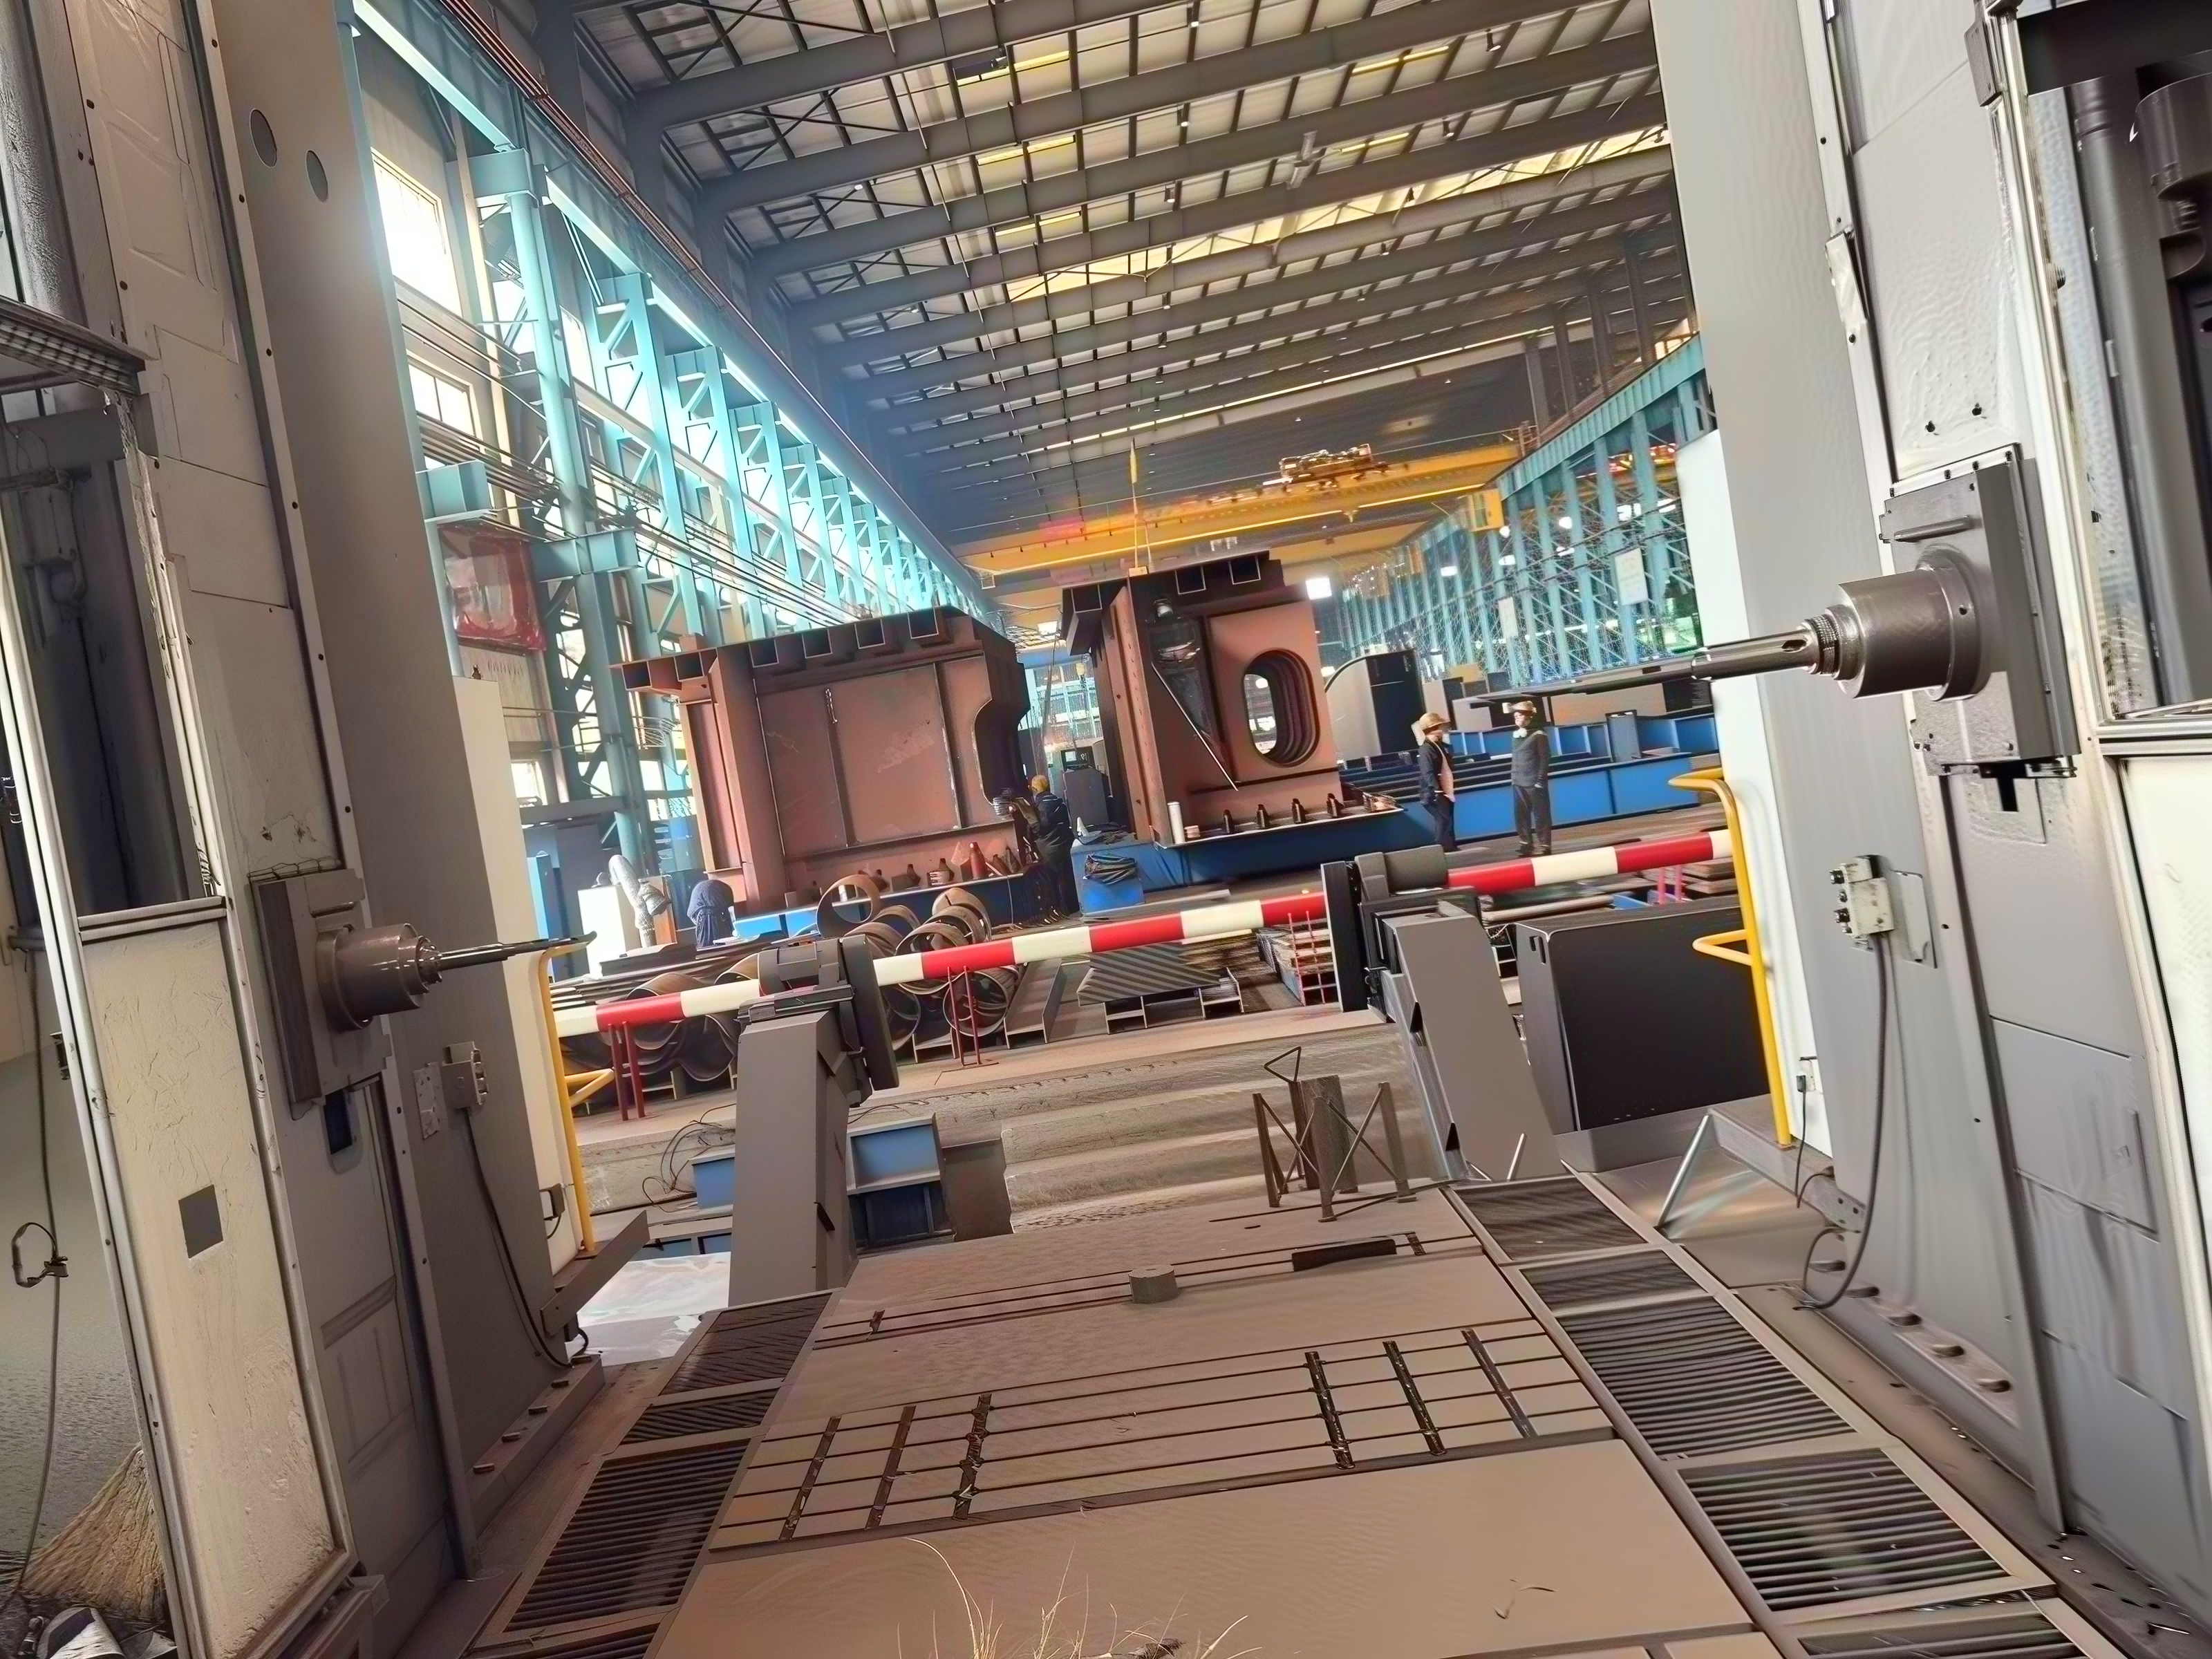
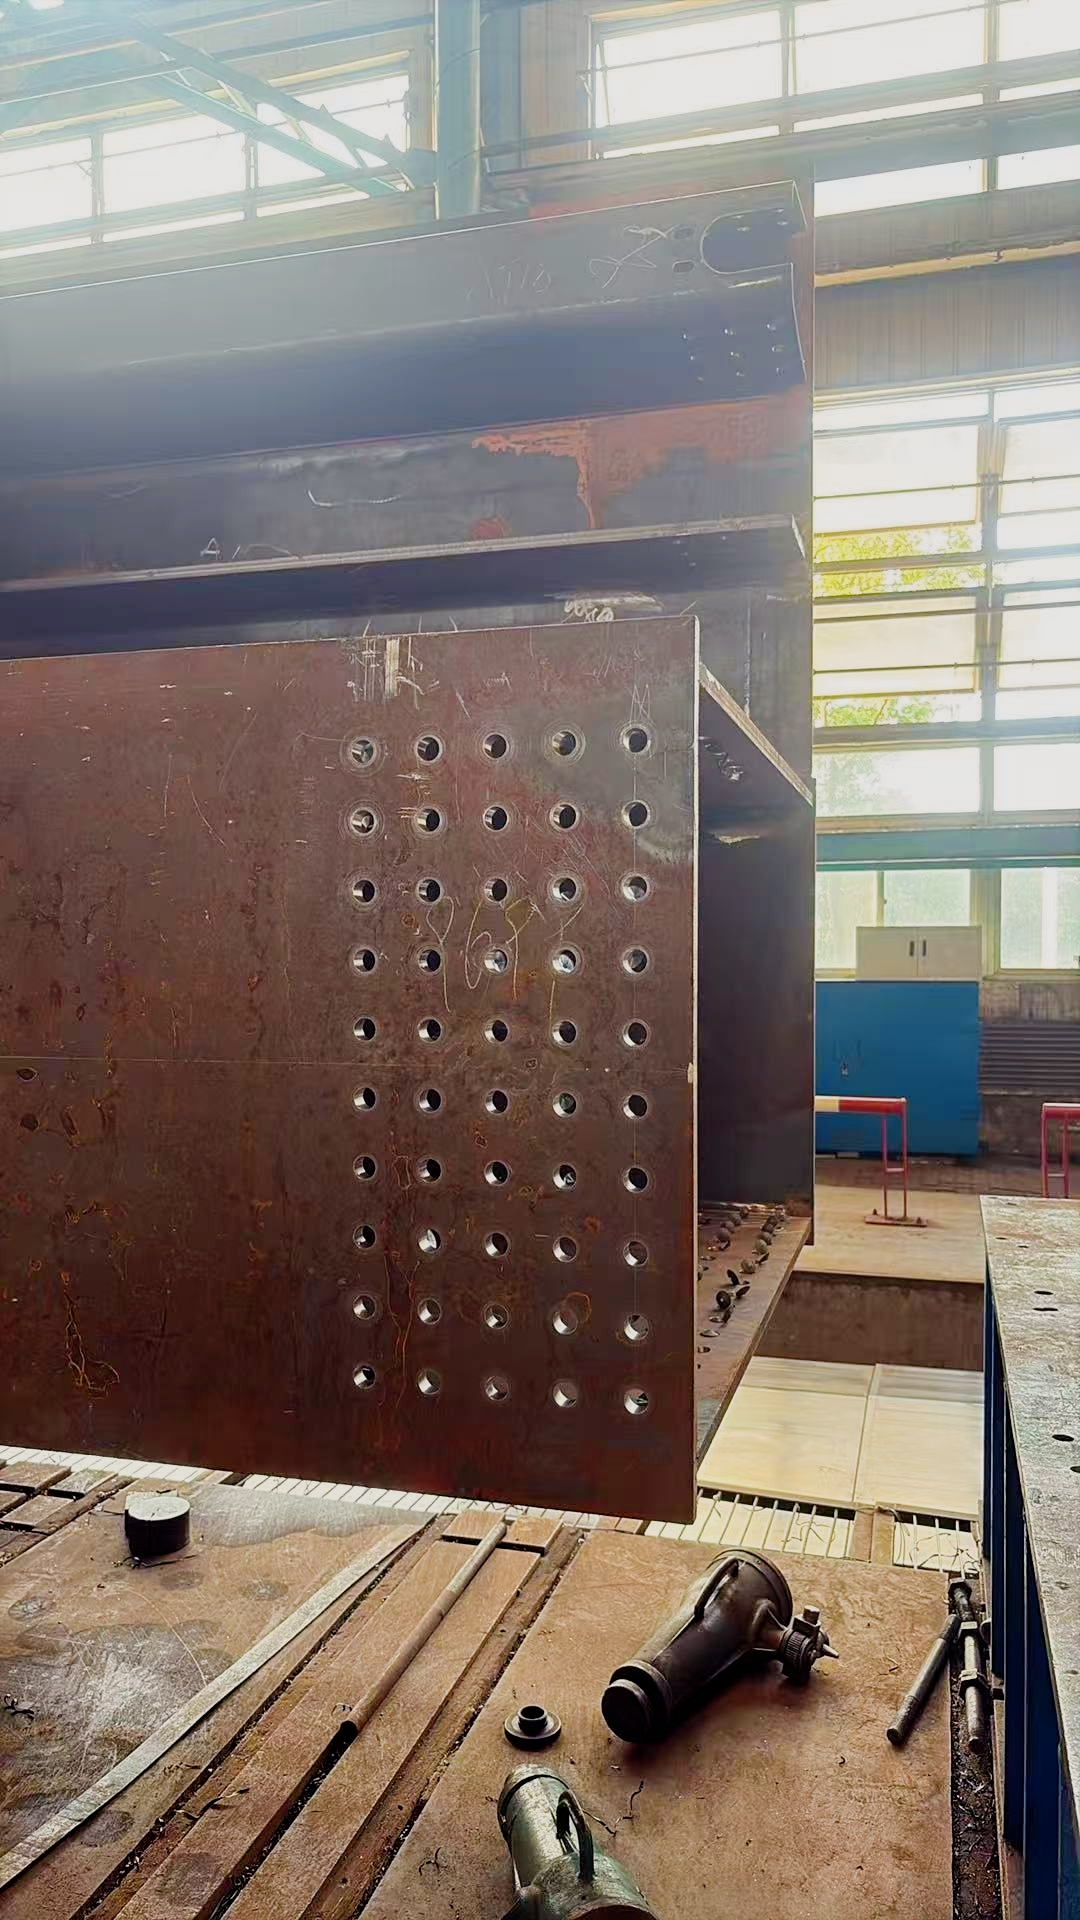
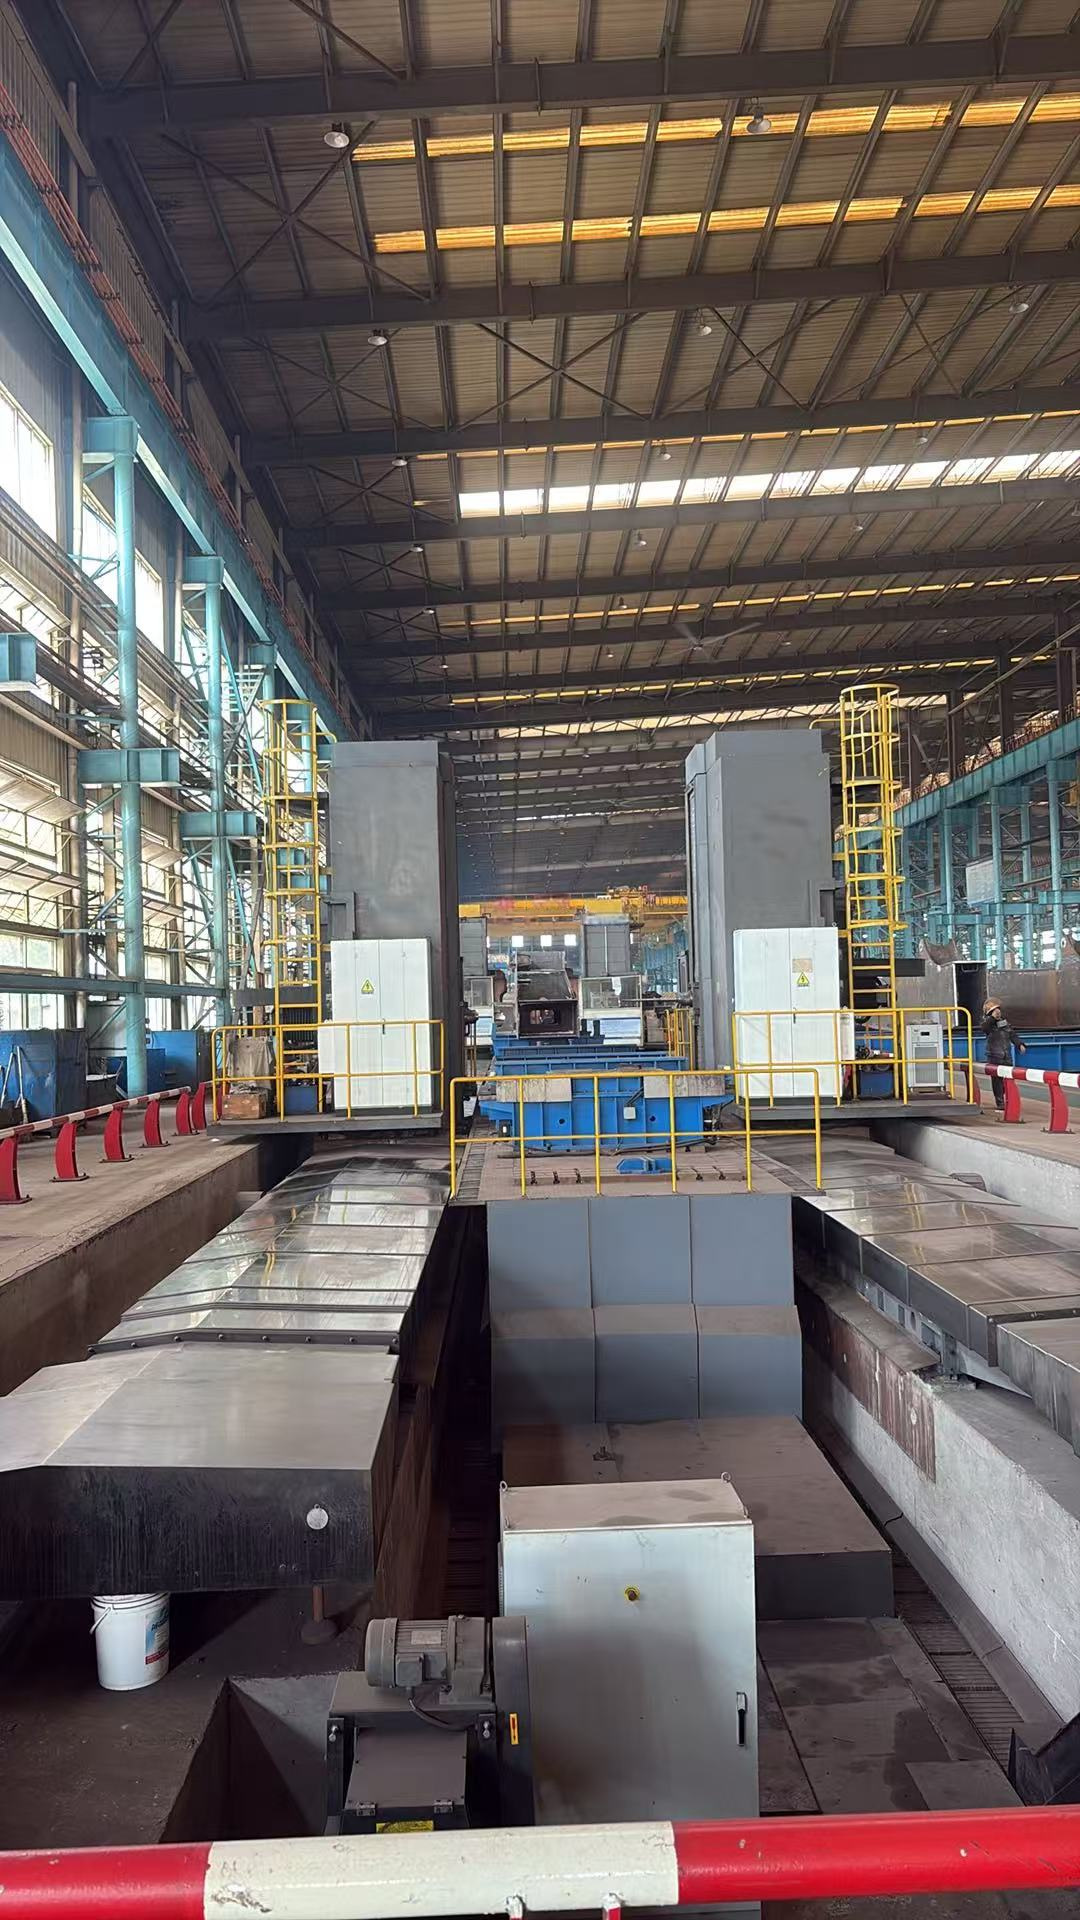
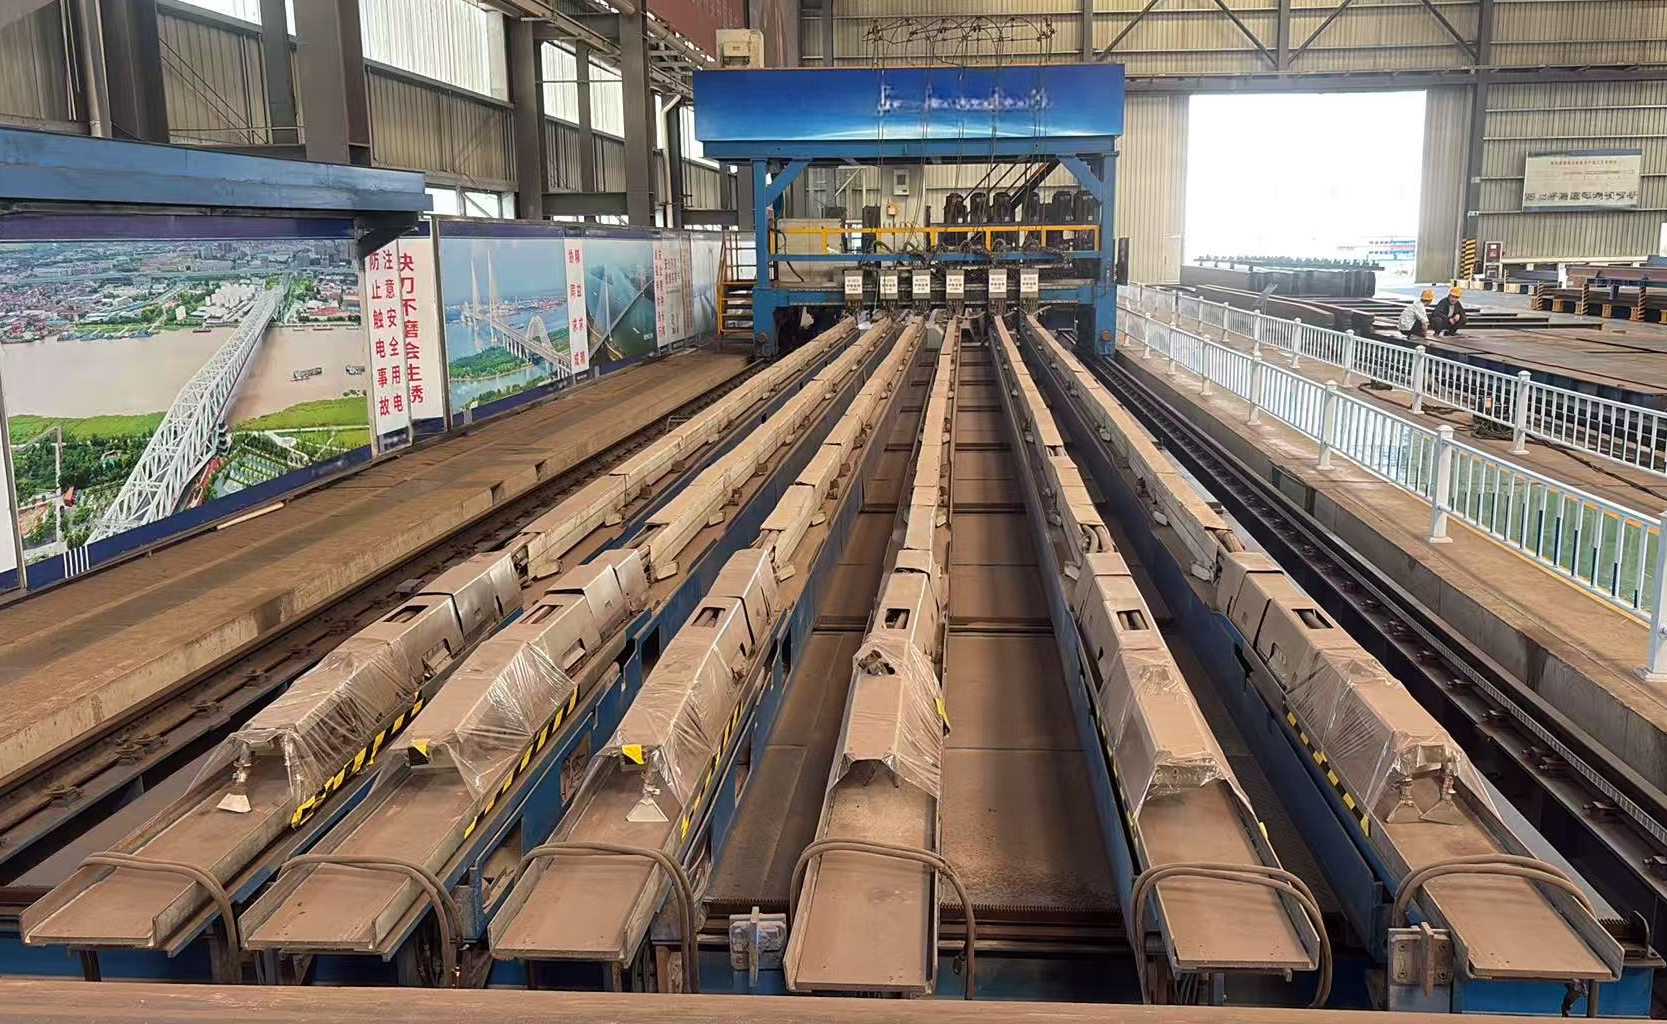
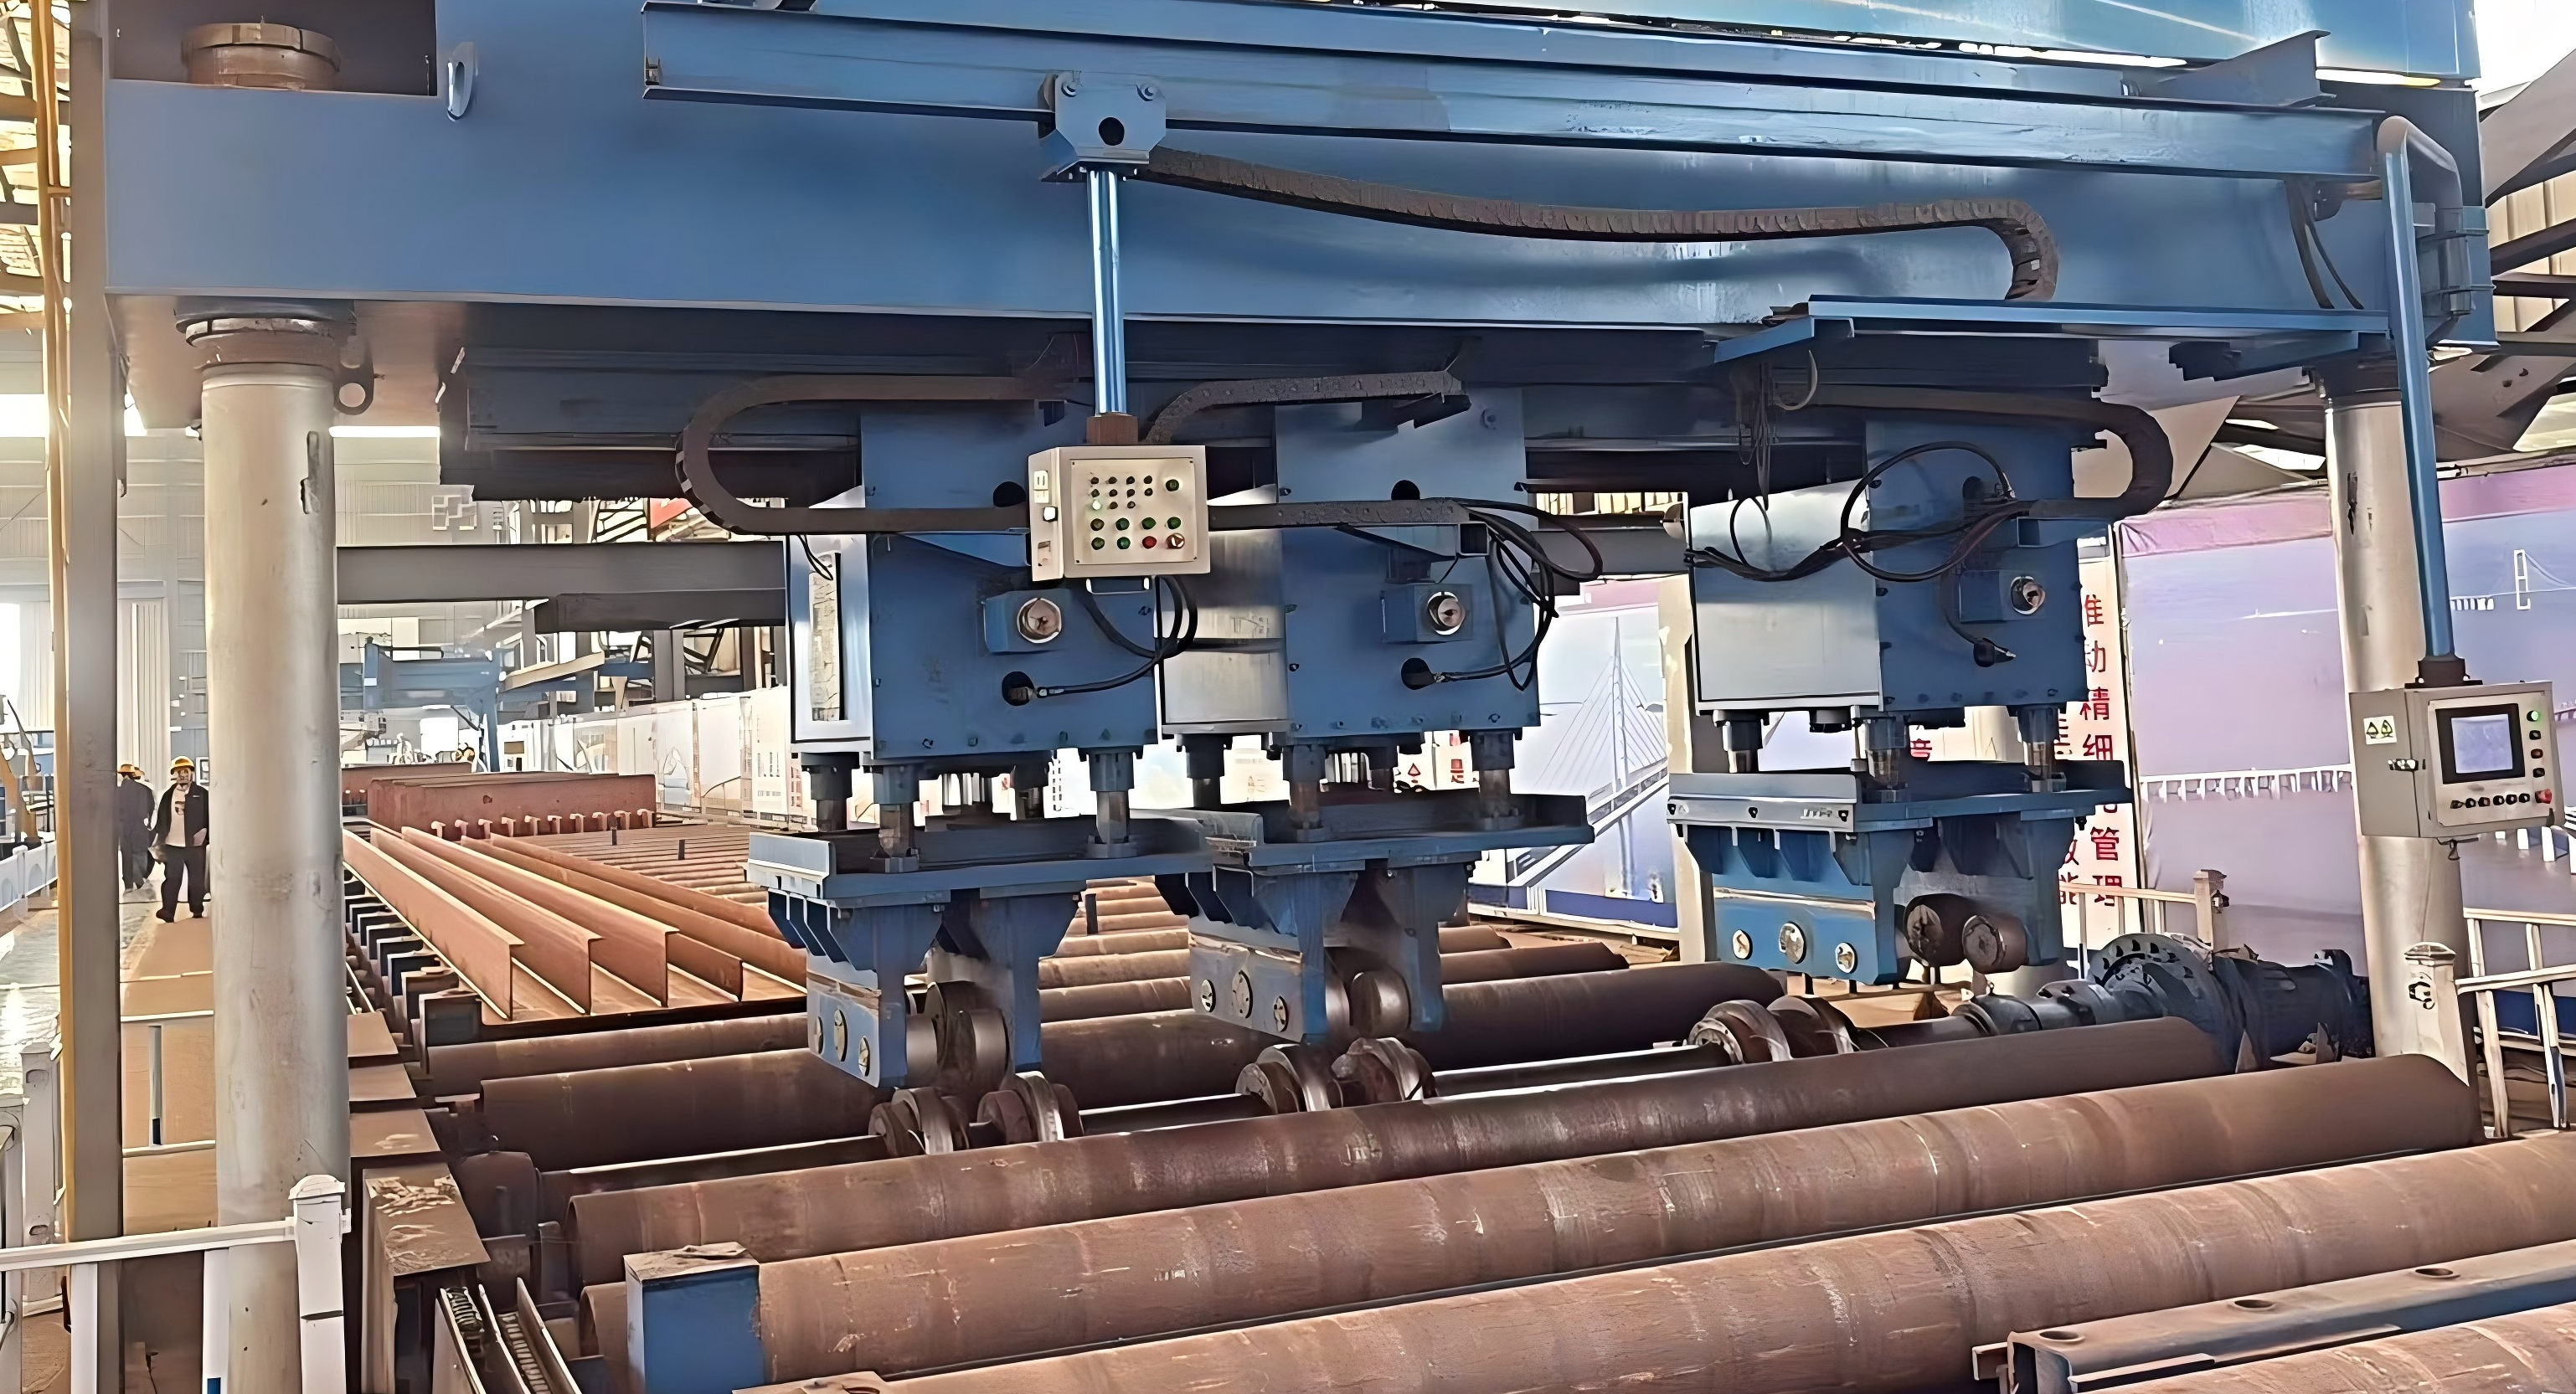
Máquina CNC de perforación de doble cara para nervaduras en U
Parámetros del producto
1.Introducción a la máquina de perforación CNC de doble cara para nervaduras en U:
1.1Descripción técnica
1).Los cabezales de potencia de las máquinas de perforación de ambos lados se desplazan verticalmente a lo largo del eje Y; el cabezal de perforación se posiciona horizontal y verticalmente sobre la columna a lo largo de los ejes X y Z, mientras que la pieza de trabajo permanece fija.
2). No es necesario trazar líneas ni punzonar agujeros en la pieza de trabajo. El husillo principal del cabezal de perforación se desplaza automáticamente hasta la posición donde debe realizarse el agujero, se aproxima rápidamente a la pieza de trabajo y, a continuación, cambia automáticamente a la velocidad de trabajo para el avance. Una vez perforada la pieza de trabajo, la broca se retrae automáticamente más allá del plano de la pieza y luego se desplaza rápidamente a la siguiente posición de perforación.
3). Independientemente del número de agujeros de la pieza de trabajo, todo el proceso de mecanizado se realiza automáticamente. Se basa en un ordenador, un sistema de control numérico, un controlador programable, un amplificador servo, un servomotor y un codificador fotoeléctrico. Todos estos componentes son productos importados de alta calidad y gran fiabilidad.
4). El operario solo necesita aprender a introducir las dimensiones de la pieza de trabajo en el ordenador. Se puede introducir una vez y reutilizar repetidamente. No es necesario elaborar programas de mecanizado complejos. El software interno le proporciona muchas facilidades.
5). La pieza de trabajo se sujeta sobre la mesa de trabajo mediante abrazaderas hidráulicas. Cada pieza de trabajo se sujeta con al menos tres abrazaderas.
6). Cada abrazadera cuenta con una superficie de posicionamiento. Estas superficies de posicionamiento conectan la pieza de trabajo con el origen de coordenadas de control numérico de la máquina. La posición de la abrazadera puede ajustarse a lo largo de la ranura en T de precisión de la mesa de trabajo según la forma y el tamaño de la pieza, para que la posición de sujeción sea la más favorable.
7). El tubo de pulverización de refrigerante es flexible y puede pulverizar directamente sobre la posición de perforación. También puede expulsarse el refrigerante desde la broca y pulverizarse desde el interior de la pieza de trabajo, con un mejor efecto de refrigeración. Las protecciones laterales alrededor de la mesa de trabajo evitan eficazmente que las virutas de hierro y el refrigerante salgan despedidos hacia el exterior. La boquilla de aire puede expulsar las virutas de hierro de la superficie de la pieza de trabajo según sea necesario antes de perforar.
8). En el orificio del husillo principal de la máquina de perforación hay un portabrocas de cambio rápido equipado con agujeros cónicos de los modelos 2#, 3# y 4#. El manguito de perforación puede instalarse o retirarse rápidamente de este portabrocas, por lo que, cuando una pieza de trabajo tiene varios diámetros de agujero, el cambio de broca no requiere mucho tiempo.
9). La gran cantidad de virutas de hierro generadas durante la perforación cae en la caja de refrigerante de la mesa de trabajo y luego es elevada por la cadena del evacuador de virutas y cae en el cesto de virutas. El cesto tiene ruedas y puede inclinarse, lo que facilita la retirada de las virutas de hierro.
10). El refrigerante fluye hacia la caja de refrigerante situada en la parte inferior del evacuador de virutas y luego es transportado por la bomba de refrigerante a las boquillas para su circulación.
11). En ambos extremos de la máquina de perforación hay boquillas de aire comprimido que se utilizan para expulsar las virutas de la placa de soporte y de las abrazaderas, garantizando la posición correcta de instalación de la pieza de trabajo. Las virutas de la superficie inclinada de la base también pueden ser expulsadas por la boquilla hacia la cadena del evacuador de virutas.
12). En ambos extremos de la máquina de perforación hay botones de parada de emergencia.
2.Parámetros técnicos de la máquina de perforación CNC de doble cara para nervaduras en U:
3. Características de la máquina de perforación CNC de doble cara para nervaduras en U:
3.1 Alta productividad: posicionamiento CNC de alta velocidad, cabezal de potencia de perforación de alta potencia y alta velocidad, que permite el uso de brocas de carburo, brocas recubiertas para servicio pesado, perforación de gran volumen a alta velocidad y suministro suficiente de refrigerante.
3.2 Precisión: accionamiento mediante servomotor de CA, transmisión por par de husillos de bolas; tanto los ejes XY como la mesa de trabajo móvil se desplazan sobre guías lineales de rodadura, garantizando plenamente la precisión de posición pertinente en el mecanizado y montaje de componentes.
3.3 Alta fiabilidad: el sistema CNC, el servomotor, los interruptores sin contacto PLC y los codificadores fotoeléctricos son componentes importados de alta calidad, y las guías lineales son de tipo importado para cargas ultrapesadas.
3.4 Operación sencilla: la pieza de trabajo se sujeta mediante abrazaderas hidráulicas, las virutas generadas por la perforación se eliminan mediante el evacuador de virutas, la broca está equipada con un portabrocas de cambio rápido, el recorrido de la broca se controla digitalmente, el programa es sencillo de elaborar y la capacidad de almacenamiento es grande.
3.5 Gran adaptabilidad al proceso: la columna de perforación de doble cara puede realizar tareas de perforación de forma independiente o conjunta según los requisitos de perforación de la pieza de trabajo, la abrazadera hidráulica es fácil de mover y puede adaptarse a piezas de trabajo de diversos tamaños.
4. Normas técnicas:
4.1. Este equipo es completamente nuevo (incluidos todos los componentes, piezas y accesorios) y es adecuado para procesar todos los productos según sea necesario.
4.2. El diseño estructural de este equipo es razonable, con suficiente resistencia, rigidez y buena estabilidad. Sus componentes presentan buena resistencia al desgaste y baja deformación térmica. Todas las piezas soldadas grandes y las piezas fundidas de este equipo deben someterse al tratamiento térmico adecuado para garantizar la precisión y fiabilidad del equipo. Este equipo puede funcionar de forma normal y continua durante 24 horas a una temperatura ambiente de -5℃ a 45℃ y una humedad relativa no superior al 95%. La precisión es estable.
4.3. Los componentes de este equipo están fabricados con materiales de alta calidad. Los componentes mecánicos, hidráulicos, eléctricos y electrónicos seleccionados son productos de series de alta calidad, consolidadas y fiables.
4.4. Este equipo cuenta con medidas fiables de protección de seguridad, alarma y seguro para evitar daños al equipo o lesiones personales causadas por una operación incorrecta o accidentes imprevistos.
4.5. Las unidades de medida de todas las piezas e instrumentos de este equipo, así como todos los planos y materiales, cumplen las normas de unidades internacionales (SI). El diseño, la fabricación y los materiales de todos los instrumentos y componentes cumplen las normas ISO e IEC.
4.6. Este equipo es tecnológicamente avanzado, intuitivo y sencillo de operar, y fácil de mantener y reparar.
Productos relacionados
 Máquina de corte por llama CNC GZ-6000La máquina de corte por llama CNC tipo GZ integra tecnologías CNC, transmisión mecánica de precisión y corte con oxígeno-gas. Este cortador térmico de alta eficiencia, alta precisión y fiabilidad puede cortar diversas formas, incluidas líneas rectas, arcos y curvas combinadas no circulares en el plano X-Y. Compuesta por un sistema de control, un sistema de accionamiento y un armario de control, es fácil de operar y mantener. Se aplica ampliamente en fábricas de estructuras de acero, construcción naval, construcción, maquinaria pesada, calderas, industrias petroquímicas y de locomotoras.
 Máquina biseladora de alas de vigas TEsta máquina adopta el principio de laminado para formar eficientemente esquinas redondeadas en los bordes de las piezas en bruto. Sustituye el desbarbado y achaflanado manual tradicional, proporcionando esquinas redondeadas uniformes con un buen acabado superficial y alta productividad, al tiempo que reduce la intensidad laboral. El laminado de bordes reduce considerablemente la concentración de tensiones en los bordes de las chapas. Favorece la soldadura de chapas y el tratamiento anticorrosivo, y evita el desprendimiento de la pintura. Adecuada tanto para la producción en serie como para lotes pequeños, es un equipo complementario ideal para el biselado de placas de barcos.
 Máquina de ensamblaje de vigas en TEsta máquina de ensamblaje de perfiles en T posiciona el ala y el alma en dos pasos. Cuenta con preposicionamiento de centrado, posicionamiento unilateral con sujeción flotante hidráulica y rueda elevadora para placas irregulares. Equipada con accionamiento de frecuencia variable de CA, garantiza un ajuste firme de las piezas de trabajo y un funcionamiento estable.
 Máquina de soldadura para vigas en TEsta máquina de soldadura de pórtico realiza soldadura automática de acero en forma de T preformado. Adopta un brazo de soldadura con seguimiento automático de juntas accionado por servomotor y un pórtico de movimiento lineal. Equipada con un sistema de tratamiento de humos y una plataforma de soldadura de alta resistencia con dispositivos de sujeción hidráulica y antivuelco, controla la deformación de la soldadura y garantiza la seguridad operativa.
 Máquina enderezadora de vigas en TEsta máquina adopta los principios de prensado con matriz y deformación inversa mecánica para eliminar la deformación por arqueamiento hacia arriba y restaurar la deformación por tensión de los perfiles en T, ofreciendo alta precisión y alta eficiencia. Es adecuada tanto para la producción en masa como para pequeños lotes, y constituye un equipo auxiliar ideal para la fabricación de perfiles en T para buques.
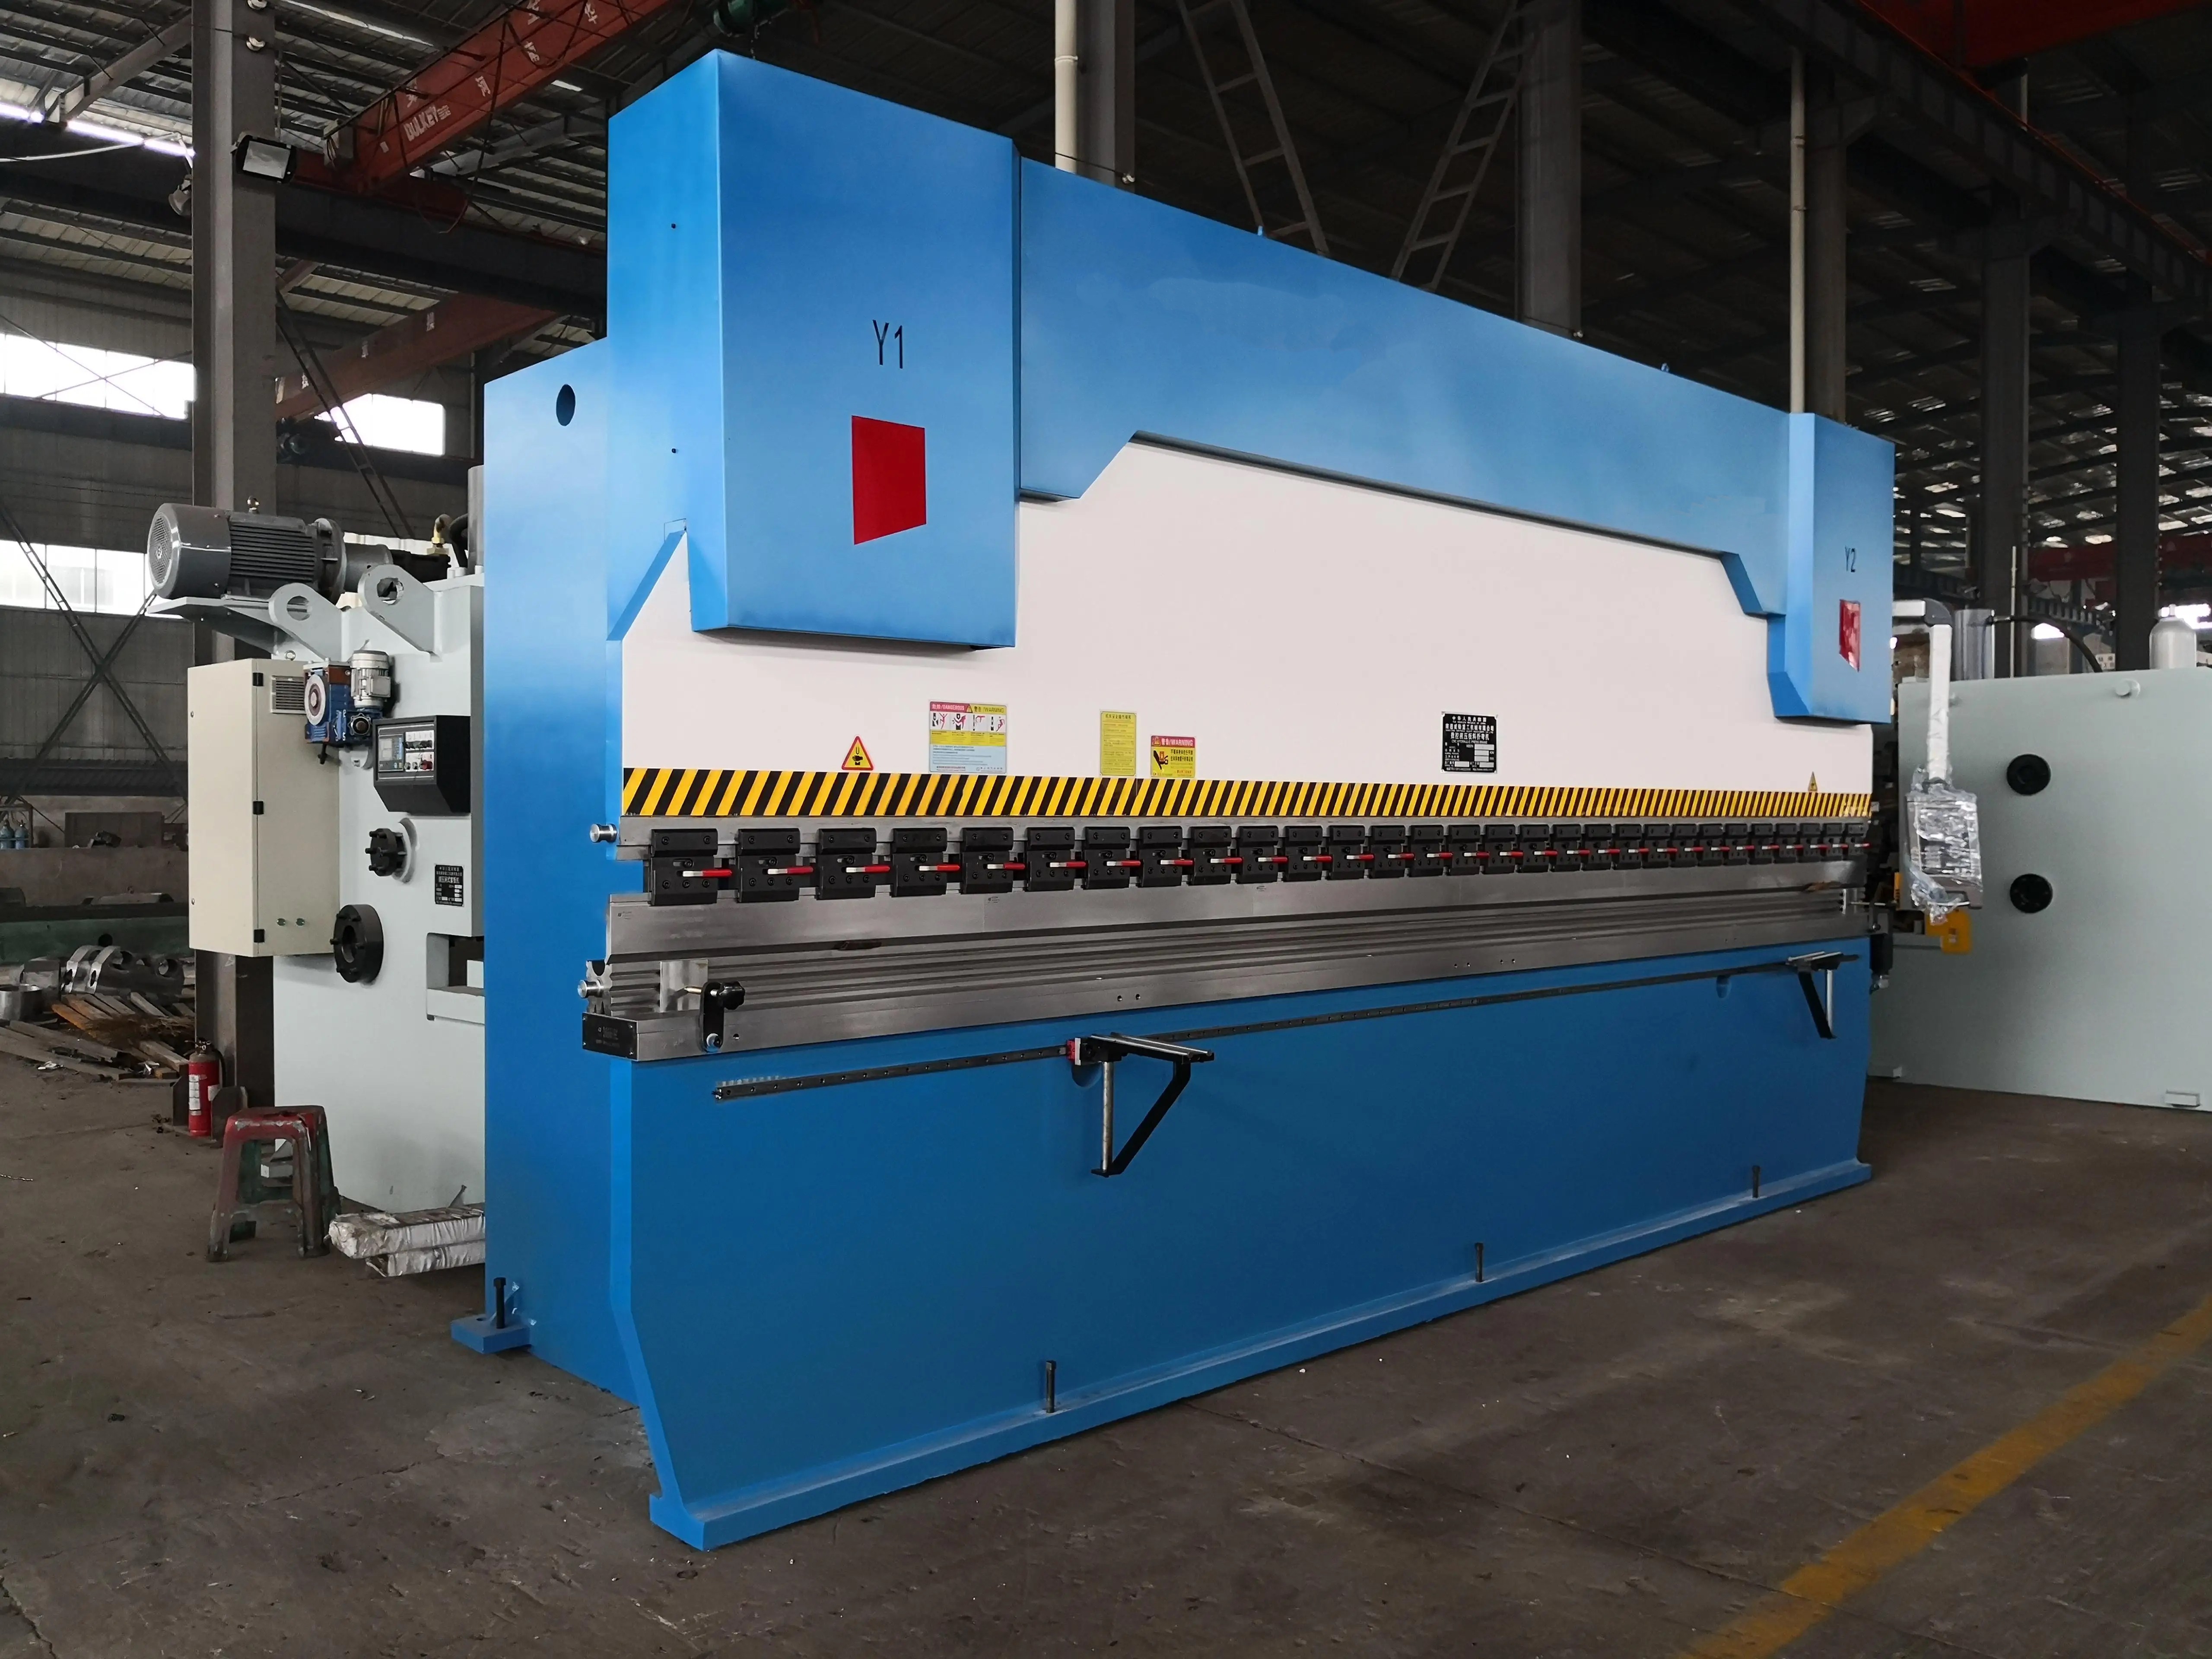
La estación de enderezado de perfiles en T consta de una máquina enderezadora de vigas en T y transportadores de rodillos flotantes delanteros y traseros. La máquina enderezadora corrige el ángulo del panel, el arqueamiento hacia arriba y la deformación por flexión lateral, mientras que los transportadores de rodillos flotantes permiten un transporte estable de la pieza durante el enderezado. Plegadora para perfiles en UPlegadora CNC especial para el conformado de nervaduras en U para puentes. Disponible con enlace de dos máquinas. CNC multilingüe, sistema hidráulico con válvula proporcional, coronación mecánica automática y norma de seguridad europea. Ideal para la producción de rigidizadores en U para vigas cajón de acero.
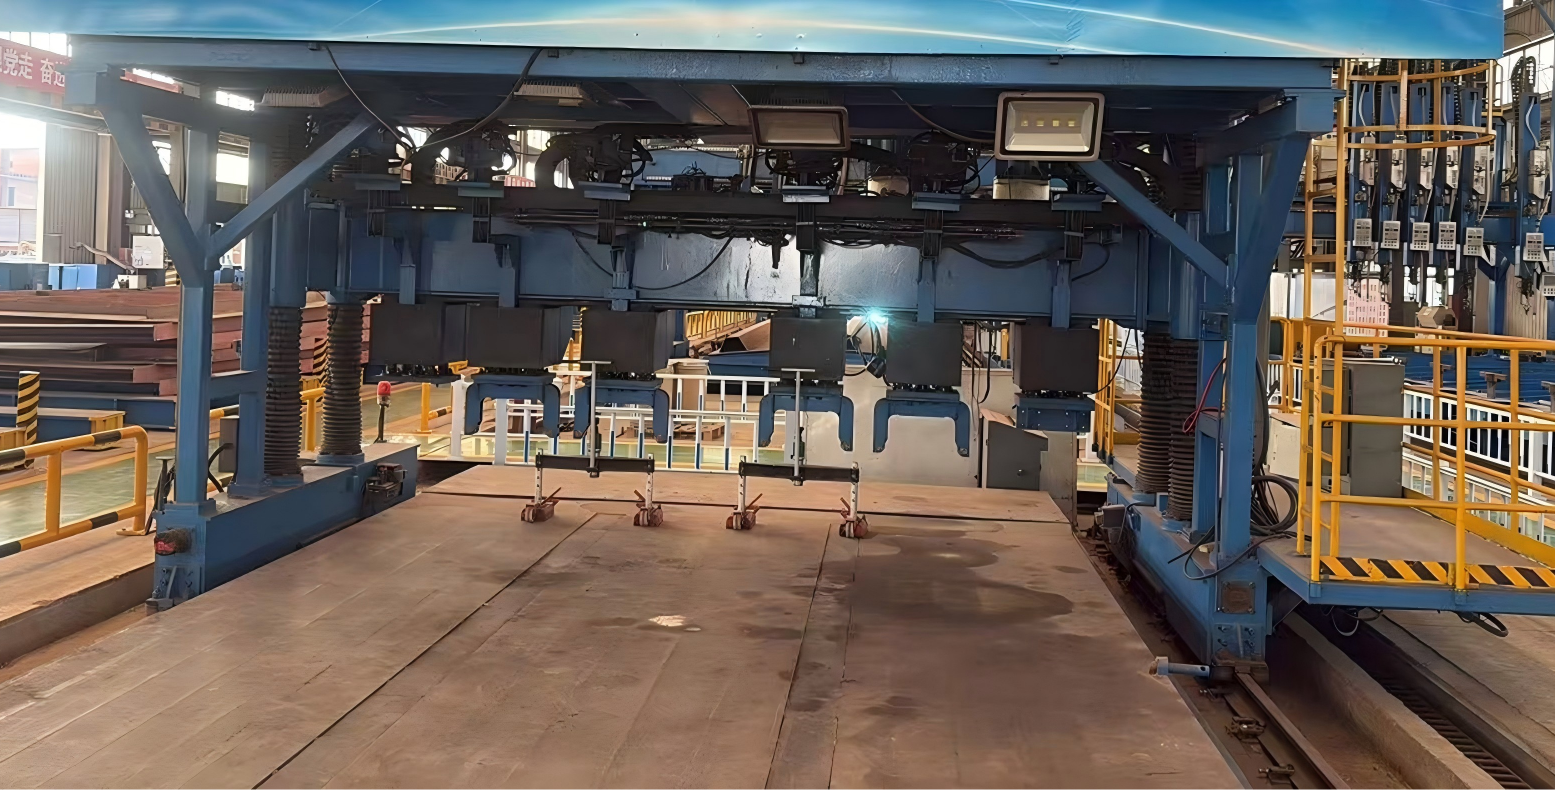
 Máquina de ensamblaje de nervaduras en ULa máquina de ensamblaje de nervaduras en U está diseñada para presionar firmemente las nervaduras en U sobre las placas base, logrando una alineación precisa y eliminando las holguras en las superficies de unión. Se pueden realizar el posicionamiento manual y la soldadura por puntos en las uniones de seis nervaduras en U y placas base. Está compuesta por un bastidor móvil, rieles de desplazamiento, un módulo integrado de prensado de nervaduras en U, un sistema hidráulico y un sistema de soldadura manual.
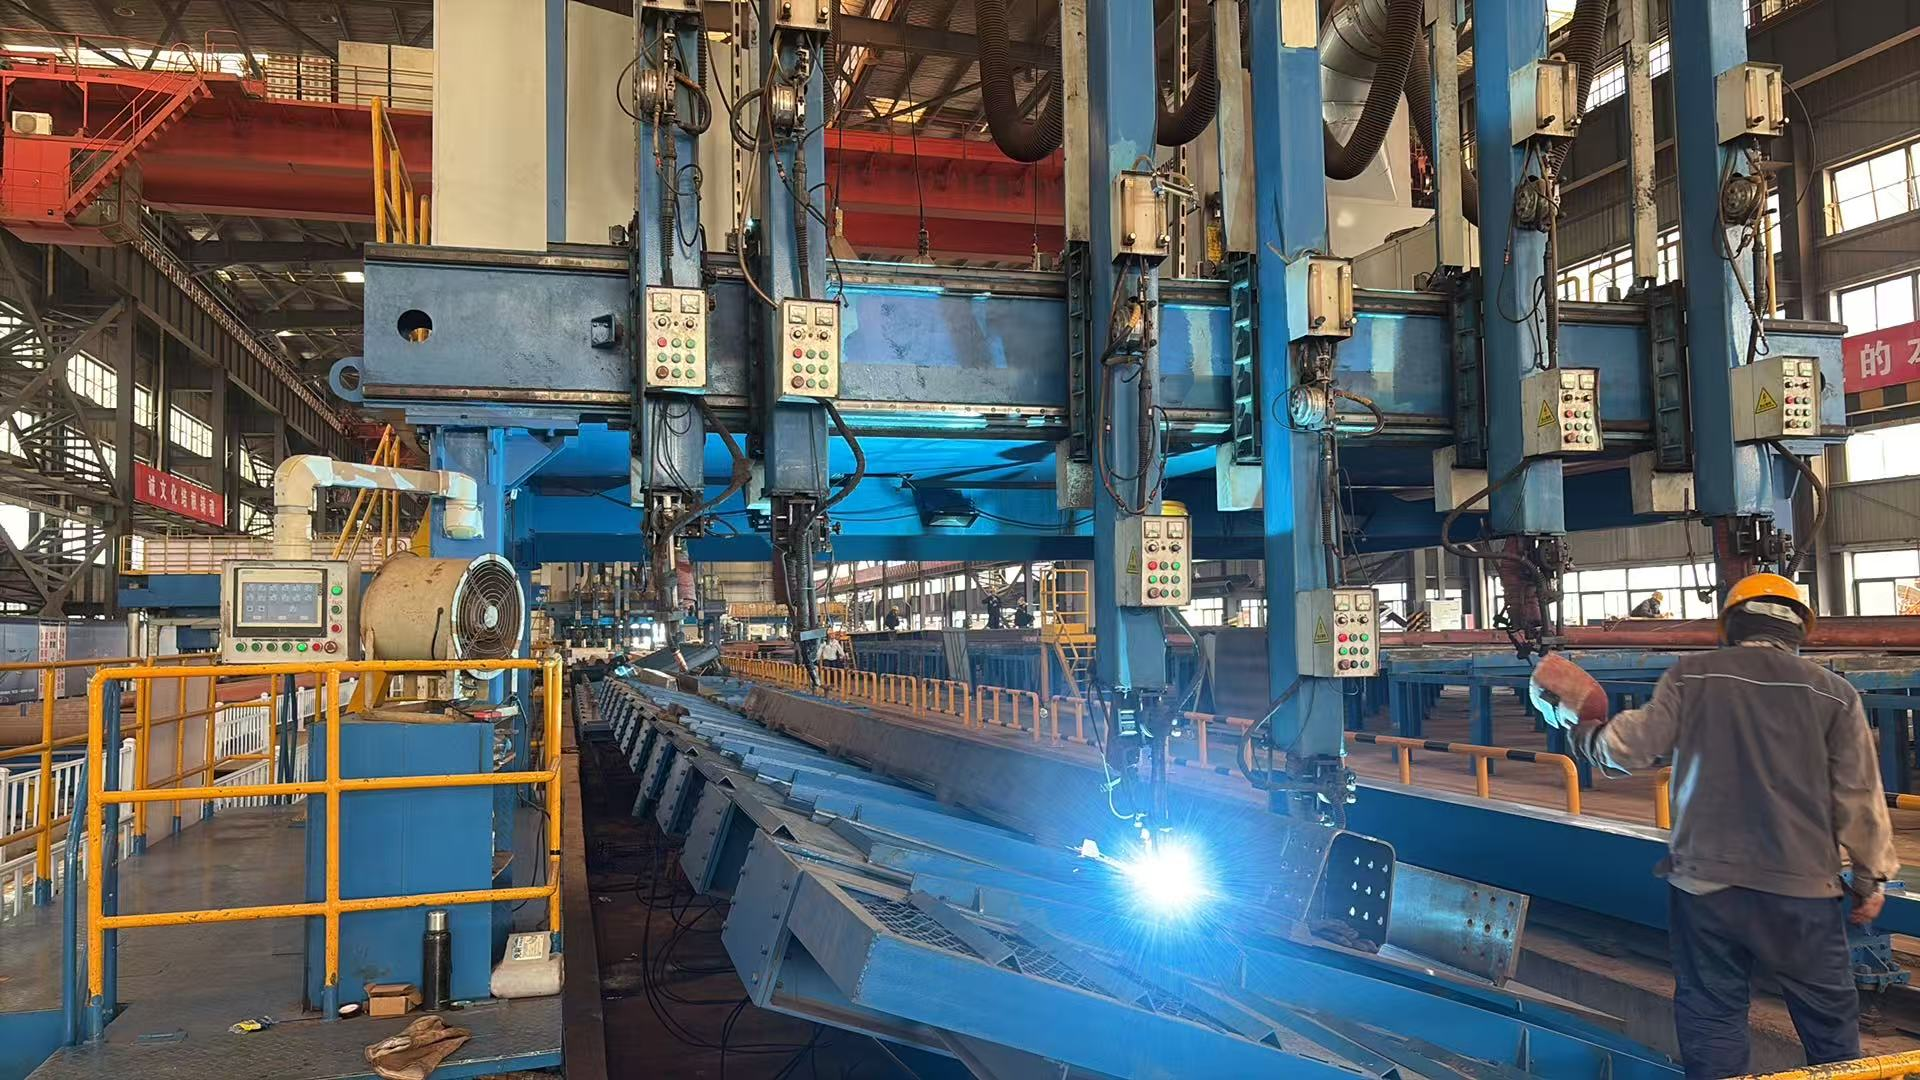
 Máquina de soldadura exterior para nervios en UEsta máquina pórtico de soldadura exterior para nervios en U realiza soldadura de filete simultánea con protección gaseosa para múltiples nervios en U y placas base. Equipada con accionamiento bilateral, 6 juegos de seguidores de junta, viga de elevación inclinable (0~±38°), control PLC y ajuste digital centralizado de parámetros de soldadura, ofrece una alta eficiencia de soldadura con una estructura compacta y fácil operación.
 Máquina de soldadura interna de nervaduras en UEste sistema consta principalmente de 6 conjuntos de brazos de soldadura automáticos para soldaduras internas de nervaduras en U y 1 bastidor de soldadura tipo pórtico (incluidos 12 equipos de soldadura, sistema de suministro de gas, sistema de alimentación eléctrica, sistema de alimentación de alambre, sistema de control eléctrico, 6 pistas de desplazamiento ajustables para brazos de soldadura, 1 sistema automático de centrado, sujeción y posicionamiento hidráulico para unidades de placas, y 1 sistema de software).
 Máquina enderezadora en frío para nervaduras en UEsta máquina enderezadora de placas con nervaduras en U realiza el ajuste automático de la posición de los rodillos según la separación entre las nervaduras en U y el espesor de la placa. Al adoptar la tecnología de corrección por rodillos con separación simétrica de raíces, libera la tensión de soldadura y elimina la deformación de la placa durante los recorridos de avance y retorno. Ofrece alta precisión, rápida velocidad de corrección y no daña el material base, por lo que es el equipo ideal para el enderezado posterior a la soldadura de unidades de placas con nervaduras en U.