— —
поиск
Отправьте нам сообщение
Магнитные полировальные машины из нержавеющей стали и традиционные вибрационные системы: что обеспечивает лучший контроль Ra для медицинских компонентов?
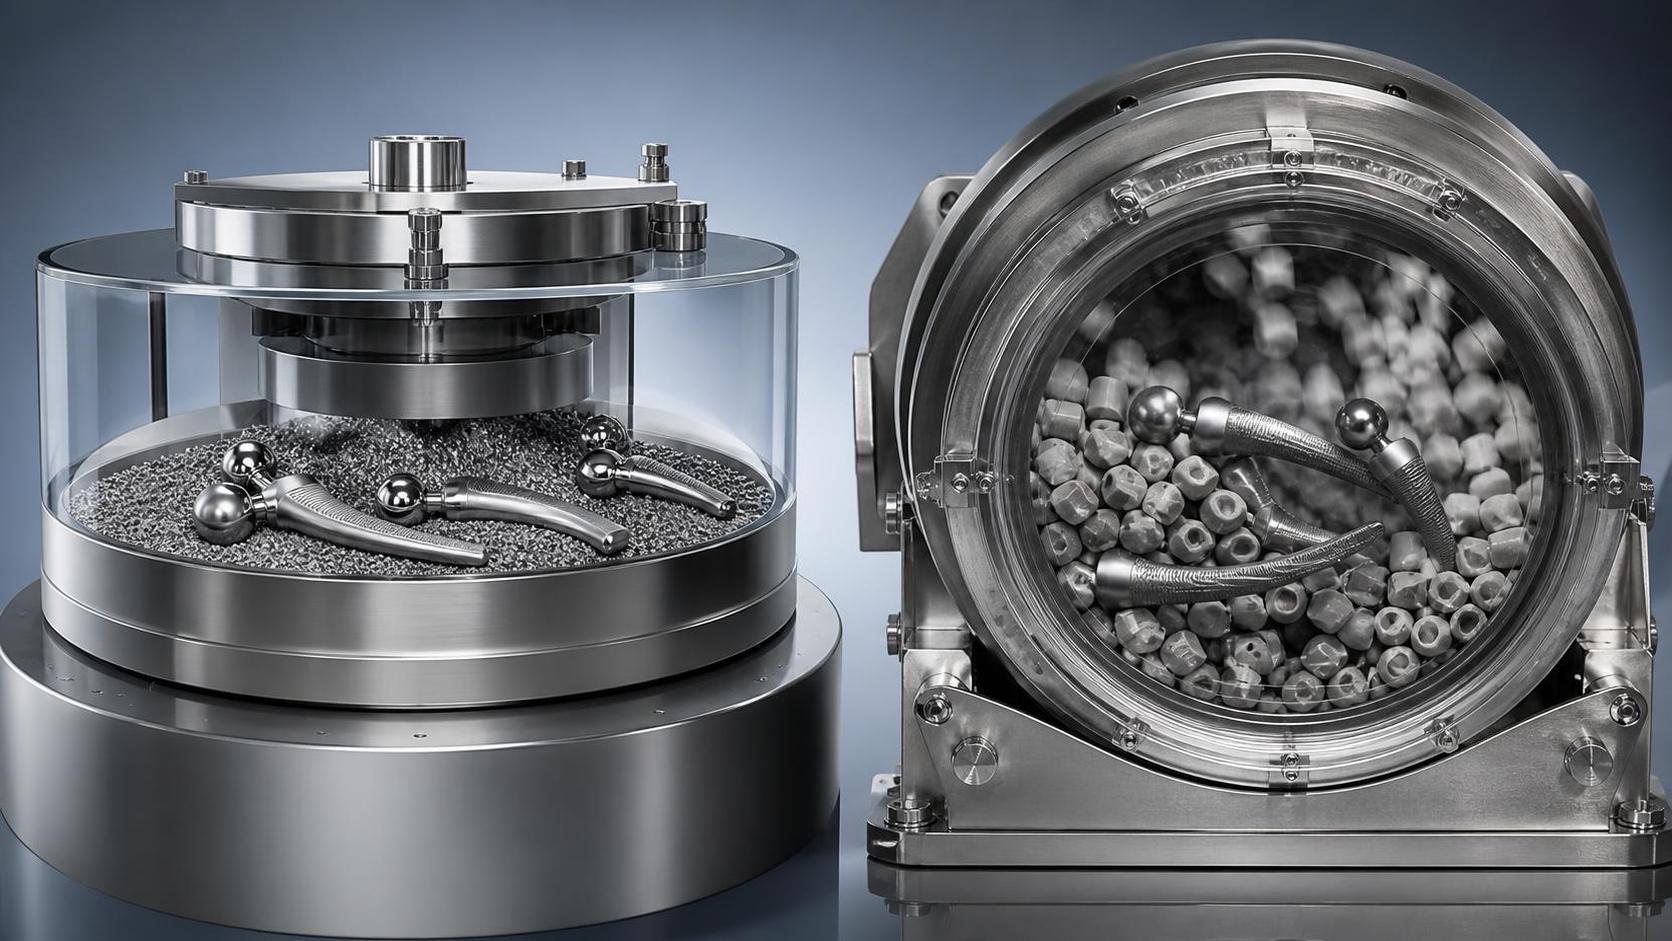
Для специалистов по контролю качества и безопасности в производстве медицинских изделий достижение точной, повторяемой шероховатости поверхности (Ra) на компонентах из нержавеющей стали является обязательным требованием, особенно когда критически важны биосовместимость и очищаемость. Вероятно, вы сталкивались с такой ситуацией: партия ортопедических имплантатов или корпусов хирургических инструментов проходит контроль размеров, но не проходит окончательную проверку Ra. Показатель поверхности составляет 0.42 µm вместо требуемого ≤0.35 µm — лишь немного выходя за пределы спецификации. Отбраковка означает не только затраты на лом; она запускает проверки прослеживаемости, задерживает валидацию стерилизации и создает риск повышенного внимания регулирующих органов во время аудитов FDA или ISO 13485. Что еще хуже, вибрационная обработка — распространенное решение — часто дает нестабильные результаты для деталей различной геометрии: кромки полируются быстрее, чем углубленные фланцы, что приводит к чрезмерной полировке углов и недостаточной обработке отверстий. Такая вариативность вынуждает выполнять ручную доработку, увеличивает длительность циклов и требует субъективной оценки оператора.
Корневая проблема заключается не в плохом обслуживании оборудования или недостаточной подготовке персонала, а в физике процесса. Традиционные вибрационные системы основаны на массовом воздействии: тысячи абразивных тел перекатываются по деталям в чаше или ванне. Высокая твердость нержавеющей стали и ее склонность к наклепу приводят к тому, что абразив внедряется в более мягкие микроструктуры или неравномерно разрушается, оставляя микроцарапины, искажающие показания Ra. Даже при оптимизированном размере абразива и концентрации компаунда контакт деталей друг с другом остается неизбежным при высоких загрузках, вызывая скругление кромок или точечную коррозию поверхности, которая маскирует фактическое качество отделки. А поскольку энергия вибрации непредсказуемо рассеивается по сложным геометрическим формам — особенно в тонкостенных трубках или отливках с множеством элементов, — итоговое распределение Ra часто составляет ±0.15 µm на одном компоненте. Такой разброс делает статистическое управление процессом практически невозможным без 100% метрологического контроля после обработки.
Магнитная полировка предлагает принципиально иной механизм. Вместо механического удара она использует вращающееся магнитное поле для выравнивания и перемещения мелких ферромагнитных абразивов — обычно составов на основе железа размером от 5–50 µm — по поверхности контролируемым ламинарным движением. Абразивные частицы не ударяются о деталь; они скользят, срезают микронеровности и выглаживают поверхность. Это исключает внедрение абразива, уменьшает тепловую деформацию и сохраняет острые кромки, одновременно сглаживая микровыступы. Для таких марок нержавеющей стали, как 316L или 17-4PH, где целостность пассивного слоя напрямую влияет на коррозионную стойкость, магнитная полировка лучше сохраняет непрерывность оксидного слоя, чем агрессивное вибрационное воздействие. Что еще важнее, повторяемость Ra улучшается не потому, что машина «старается сильнее», а потому, что процесс отделяет качество обработки от веса детали, ее ориентации или плотности загрузки. Одна оснастка может вмещать 12 ножек тазобедренных эндопротезов, и каждая поверхность — плоская, изогнутая, внутреннее отверстие — испытывает практически одинаковую напряженность поля и скорость движения абразива.
Такая стабильность наиболее важна, когда качество поверхности связано с последующими операциями. Рассмотрим медицинский корпус, для которого требуется и контроль Ra, *и* целостность сварного соединения. Если вибрационная обработка вызывает микротрещины или остаточные напряжения рядом со сварным швом, последующие испытания на усталость могут завершиться неудачей, даже если значение Ra соответствует спецификации. Магнитная полировка позволяет избежать этого, поскольку выполняется при температуре окружающей среды без ударных механических нагрузок. Она также не оставляет остатков внедренного абразива, устраняя необходимость в циклах ультразвуковой очистки, которые могут повредить деликатные элементы, такие как порты датчиков или каналы для жидкости. На практике пользователи отмечают меньше отклонений Ra на партию, более узкие значения Cp/Cpk и снижение зависимости от разрушающего выборочного контроля. Однако магнитная полировка не является универсальной заменой. Она превосходно подходит для малых и средних компонентов из нержавеющей стали с доступными поверхностями — например, костных винтов, оболочек эндоскопов или корпусов насосов, — но испытывает трудности с крупными тяжелыми деталями, где равномерность магнитного поля снижается при диаметре свыше ~300 mm.
Именно здесь решающим становится системная интеграция. Когда ваша производственная линия включает конструкционные элементы — например, опорные рамы из нержавеющей стали для оборудования визуализации или стерилизационных тележек, — вам нужны решения для финишной обработки, которые масштабируются без потери точности. Поэтому некоторые производители сочетают магнитную полировку критически важных компонентов с высокоэффективным оборудованием для первичного производства, обеспечивающим стабильность размеров на предшествующих этапах. Например, сварочный станок для двутавровых балок 3 в 1 объединяет сборку, сварку и горячую правку в одном синхронизированном рабочем процессе. Его гидравлический + винтовой привод обеспечивает стабильное выравнивание стенки и полки перед сваркой, уменьшая послесварочную деформацию, которая в противном случае потребовала бы интенсивного шлифования или дробеструйной обработки. Цифровые предустановки ширины и параметрические настройки правки означают меньше ручных регулировок — и меньше возможностей для вариаций, вызванных человеческим фактором, которые позднее проявляются как нестабильность Ra на обработанных монтажных поверхностях. Поскольку вся линия работает с 1–2 операторами и обеспечивает >90% выхода годной продукции с первого прохода, повреждений поверхности из-за повторной обработки становится меньше еще до того, как детали поступают на этап полировки.
Выбор между магнитными и вибрационными системами не должен зависеть от того, «какая новее» или «какая имеет больше функций». Начните с диапазона допусков Ra и геометрии детали. Если ваша спецификация требует Ra ≤0.25 µm для элементов с размером менее 50 mm в любом измерении — или если вы наблюдаете >5% отбраковки из-за нестабильности отделки, — магнитную полировку следует оценить. Проверяйте совместимость, испытывая реальные производственные детали, а не образцы: пропустите идентичные партии через оба метода, измерьте Ra в пяти стандартизированных точках на каждой детали (согласно ASTM E1092) и сравните стандартное отклонение, а не только средние значения. Также оцените расход абразива: в вибрационных системах обычно заменяют 15–20% объема абразива за смену; магнитные абразивы служат в 3–5x дольше, снижая стоимость расходных материалов и нагрузку по утилизации. Не упускайте из виду инфраструктуру: магнитным установкам требуется стабильное электропитание и минимум производственной площади, тогда как вибрационным чашам необходимы прочные основания для подавления резонанса. И помните: ни одна из систем не исправит низкое качество исходного металла. Если вариация Ra начинается на этапе литья или ковки, никакой метод финишной обработки не компенсирует ее. Сначала сосредоточьтесь на стабильности предшествующего процесса, а затем выберите инструмент финишной обработки, который закрепит эту стабильность.
Наконец, не следует предполагать, что «более высокие RPM» или «более длительное время цикла» означают лучшее качество отделки. При магнитной полировке чрезмерная продолжительность увеличивает нагрев абразивной суспензии, что может окислять поверхности из нержавеющей стали и повышать Ra. В большинстве валидированных медицинских применений используются циклы продолжительностью 30–45 minute при 120–180 rpm с обновлением суспензии каждые 8 hours. Вибрационные системы часто по умолчанию используют циклы 2–4 hour — время, которое можно направить на профилактическое обслуживание или обучение операторов. Цель заключается не только в скорости, а в предсказуемом результате. Когда контроль Ra напрямую влияет на безопасность пациента, повторяемость — это не преимущество, а базовое требование.