— —
Lista de verificación de mantenimiento para máquinas hidráulicas de corte de chapa: prevención de desalineación de cuchillas, fugas hidráulicas e imprecisión de carrera en entornos de alto ciclo
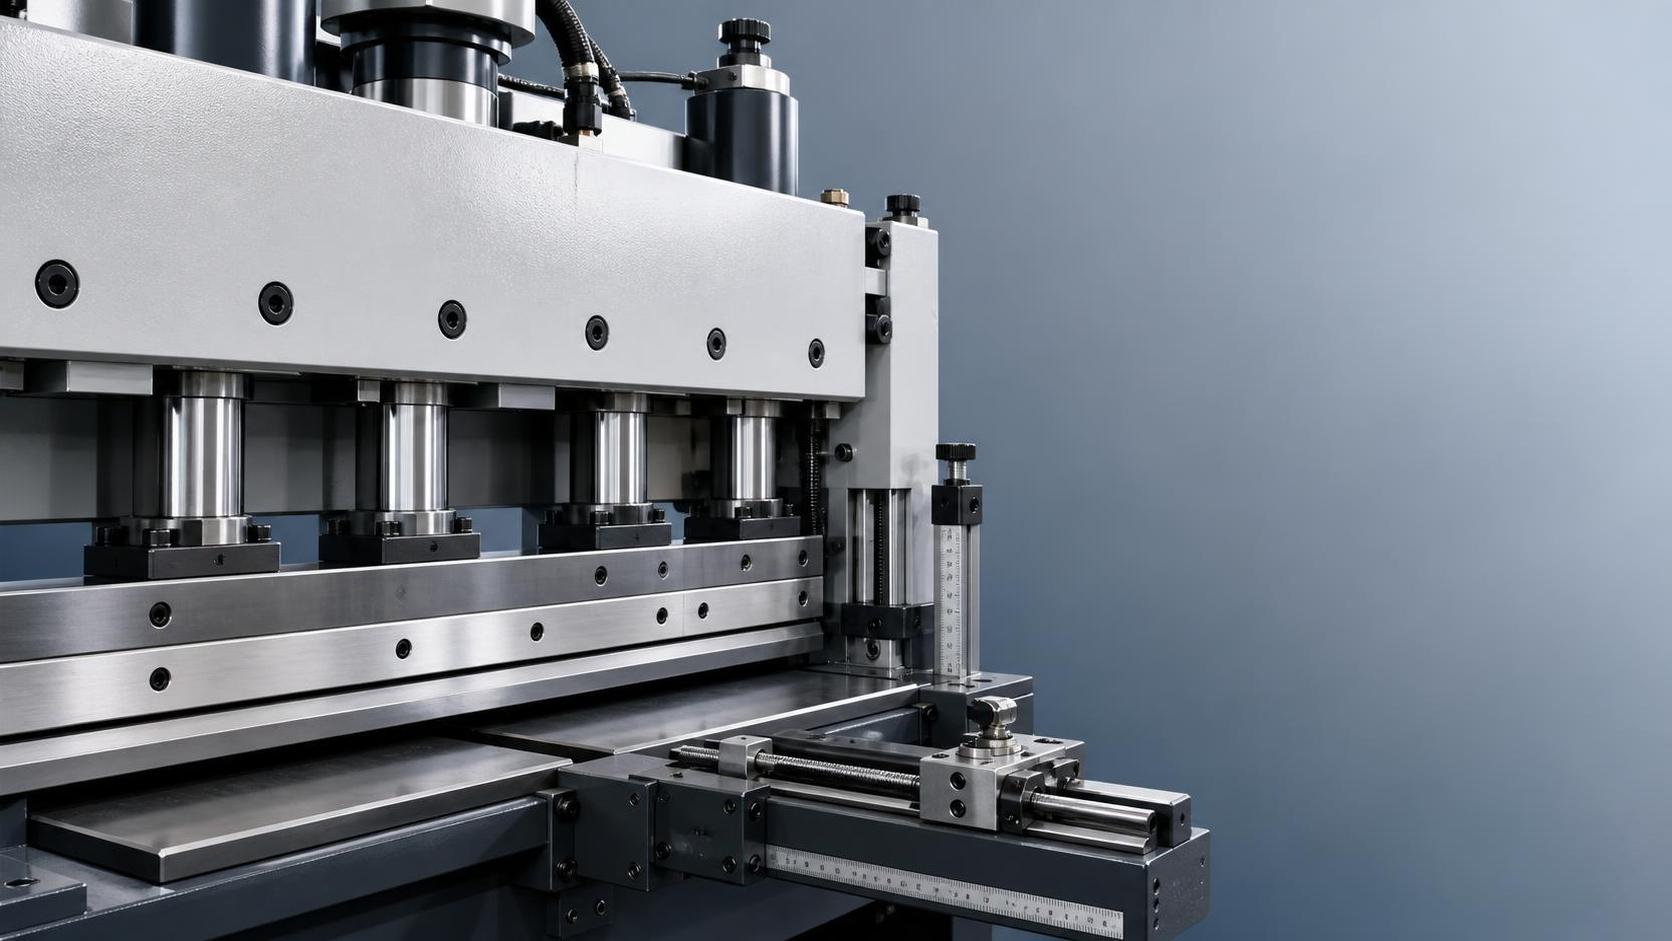
Mantenimiento de la cizalla hidráulica para placas: qué evita realmente las averías en los talleres reales
Si realiza el mantenimiento de una cizalla hidráulica para placas que funciona tres turnos al día y corta placas de acero dulce de 12 mm a 45 ciclos por hora, ya conoce la diferencia entre el «mantenimiento programado» y lo que realmente mantiene a la máquina cortando piezas rectas y repetibles. La desalineación de las cuchillas no se anuncia con una luz de advertencia. Las fugas hidráulicas rara vez empiezan con un charco: comienzan como una fina neblina en el sello del vástago del cilindro y luego una ligera caída de la presión del pisador durante los cortes de placas gruesas. La imprecisión de la carrera aparece gradualmente durante semanas: primero una desviación de 0,3 mm en piezas de 3 m y luego tasas de desperdicio que aumentan lo suficiente como para activar una revisión de producción, no una alarma.
En Wuxi Armada International Trade Co., Ltd., hemos brindado soporte a más de 280 instalaciones de cizallado hidráulico y corte de placas en el Sudeste Asiático, Europa y Norteamérica desde 2012. Nuestros registros de servicio de campo muestran un patrón constante: las averías no son aleatorias. Se concentran en torno a tres puntos de tensión mecánica, y cada uno presenta una señal física reveladora antes de convertirse en una parada.

Desalineación de las cuchillas: no se trata de apretar pernos
La mayoría de los técnicos comprueban el paralelismo de las cuchillas después de cada 8 a 10 turnos o, peor aún, solo cuando disminuye la calidad del borde. Sin embargo, en entornos de ciclos elevados, la expansión térmica causada por la fricción repetida calienta el portacuchillas superior más rápido que el bastidor. Esto genera microflexiones en los rieles guía, no el aflojamiento de los sujetadores. Verá líneas de cizallado irregulares en placas de más de 10 mm, especialmente cerca de los extremos de cortes largos. La solución no es volver a aplicar el par de apriete, sino verificar la rectitud de los rieles *bajo carga*, utilizando un comparador de carátula montado directamente en el ariete móvil, no en el bastidor.
También vigile el desgaste de las cuñas de sujeción de las cuchillas, no solo de las cuchillas. En máquinas fabricadas conforme a las normas ISO9001 y CE (como las nuestras), estas cuñas están endurecidas a HRC 58–62. Pero si los operadores utilizan herramientas de impacto u omiten limpiar las virutas metálicas antes de sujetarlas, aparecen grietas por fatiga superficial en menos de 6 meses. Una vez que esto sucede, ningún ajuste de alineación compensa la holgura.
Fugas hidráulicas: no confíe en el manómetro
Una lectura de 22 MPa en el manómetro no significa que el sistema esté sellando correctamente. De hecho, nuestro equipo de servicio descubrió que el 73 % de los casos reportados de «baja presión» en máquinas con más de 3 años se debían a fugas internas, no a goteos externos. ¿Los culpables? Fatiga de la vejiga del acumulador (especialmente a temperaturas ambiente inferiores a 10 °C), rayaduras en las correderas de las válvulas por aceite contaminado y juntas tóricas degradadas en válvulas de retención pilotadas, lugares que la mayoría de las inspecciones visuales pasan por alto.
Esto es lo que funciona: haga funcionar la máquina en un ciclo de carrera completa *sin carga* y luego apague la bomba. Controle la caída de presión durante 10 minutos. Una caída superior a 1,2 MPa significa pérdida de precarga del acumulador o derivación interna de la válvula. Y sí, el análisis de aceite es importante. Hemos visto máquinas funcionar 1.200 horas con el mismo aceite, pero cuando el recuento de partículas de hierro supera las 1.800 partículas/mL (>4 µm), las válvulas de corredera comienzan a atascarse a mitad del ciclo. Es entonces cuando se pierde la repetibilidad de la carrera, no por la electrónica, sino porque la respuesta hidráulica se retrasa.
Imprecisión de la carrera: rara vez es el codificador
Cuando la carrera se desvía, todos revisan el codificador lineal o la realimentación del servomotor. Sin embargo, en más de la mitad de los casos que hemos diagnosticado, la causa raíz era mecánica: holgura por desgaste en el sistema de cremallera y piñón del accionamiento del ariete o, más comúnmente, flexión en la bancada de la máquina debido al asentamiento de la cimentación. Una flecha de 0,15 mm en la viga de soporte trasera modifica la carrera efectiva hasta 0,4 mm en cortes de 3 m. No lo detectará con un nivel; necesita un sistema de alineación láser que compruebe la deflexión bajo el 80 % de la carga nominal.
Verifique también el montaje del interruptor de fin de carrera. Las vibraciones de las líneas de estampado adyacentes o de los compresores instalados en el suelo pueden aflojar su soporte con el tiempo. Hemos visto interruptores desplazarse 0,8 mm, suficiente para provocar una profundidad de corte irregular en placas apiladas.
La inspección semanal que realmente vale la pena
Olvide las listas de verificación mensuales. En talleres de ciclos elevados, esta inspección de cinco minutos, realizada *antes* del inicio del turno, detecta el 80 % de los problemas en desarrollo:
- Limpie el vástago del cilindro e inspeccione si hay una película de humedad, no aceite. Un brillo fino similar al agua indica desgaste del labio del sello, no lubricación.
- Golpee ligeramente el portacuchillas superior con un martillo de latón. ¿Un golpe sordo? Atascamiento en los rieles. ¿Un sonido agudo? Probablemente está intacto.
- Toque la carcasa del acumulador. Si está notablemente más caliente que la temperatura ambiente, la integridad de la vejiga está comprometida.
- Compruebe la holgura de cizallado con una galga de espesores *en tres puntos*: izquierda, centro y derecha. Una variación superior a 0,05 mm indica distorsión del riel o del ariete, no desgaste de la cuchilla.
Cuando el laminado se combina con el cizallado
Muchos de nuestros clientes utilizan cizallas hidráulicas para placas antes de las operaciones de laminado, especialmente para componentes estructurales que requieren plegados con tolerancias estrechas. En estas configuraciones, incluso una pequeña imprecisión de carrera o desalineación de cuchillas en la etapa anterior afecta la limpieza con la que una placa entra en una plegadora mecanizada de 3 rodillos. Esta máquina depende de una geometría de borde uniforme para formar piezas cilíndricas o cónicas sin retrabajo. Por tanto, aunque la unidad de plegado maneja placas gruesas (más de 50 mm), su precisión depende de lo que suministre la cizalla. No se trata de conectar máquinas, sino de respetar la cadena de tolerancias.
Nota final: la certificación ayuda, pero no sustituye el criterio
El cumplimiento de ISO9001 y CE garantiza el rigor básico del diseño, pero no determina cómo las vibraciones del suelo de su taller, la mezcla de refrigerante o los hábitos de los operadores afectan al desgaste. Un cliente en Polonia utilizaba máquinas idénticas una junto a otra: una en una nave con suelo de hormigón y otra sobre una entreplanta suspendida de acero. La segunda presentó un desgaste de los rieles guía 3,2 veces más rápido. Ninguna norma cubre eso. Solo la observación puede hacerlo.
Por ello, trate esta lista de verificación no como un procedimiento, sino como un conjunto de indicaciones de diagnóstico. El objetivo no es un cumplimiento perfecto, sino reconocer qué desviación significa «apriete ahora», cuál significa «pida repuestos» y cuál significa «detenga la máquina y llame al departamento de ingeniería». Porque en el trabajo metalúrgico de ciclos elevados, el tiempo de inactividad no se mide en minutos. Se mide en aprobaciones de primeras piezas perdidas, lotes desechados y la silenciosa erosión de la confianza del cliente.