— —
Máquinas de corte de chapa hidráulicas frente a servoeléctricas CNC: comparación técnica de eficiencia energética, repetibilidad y coste operativo a largo plazo
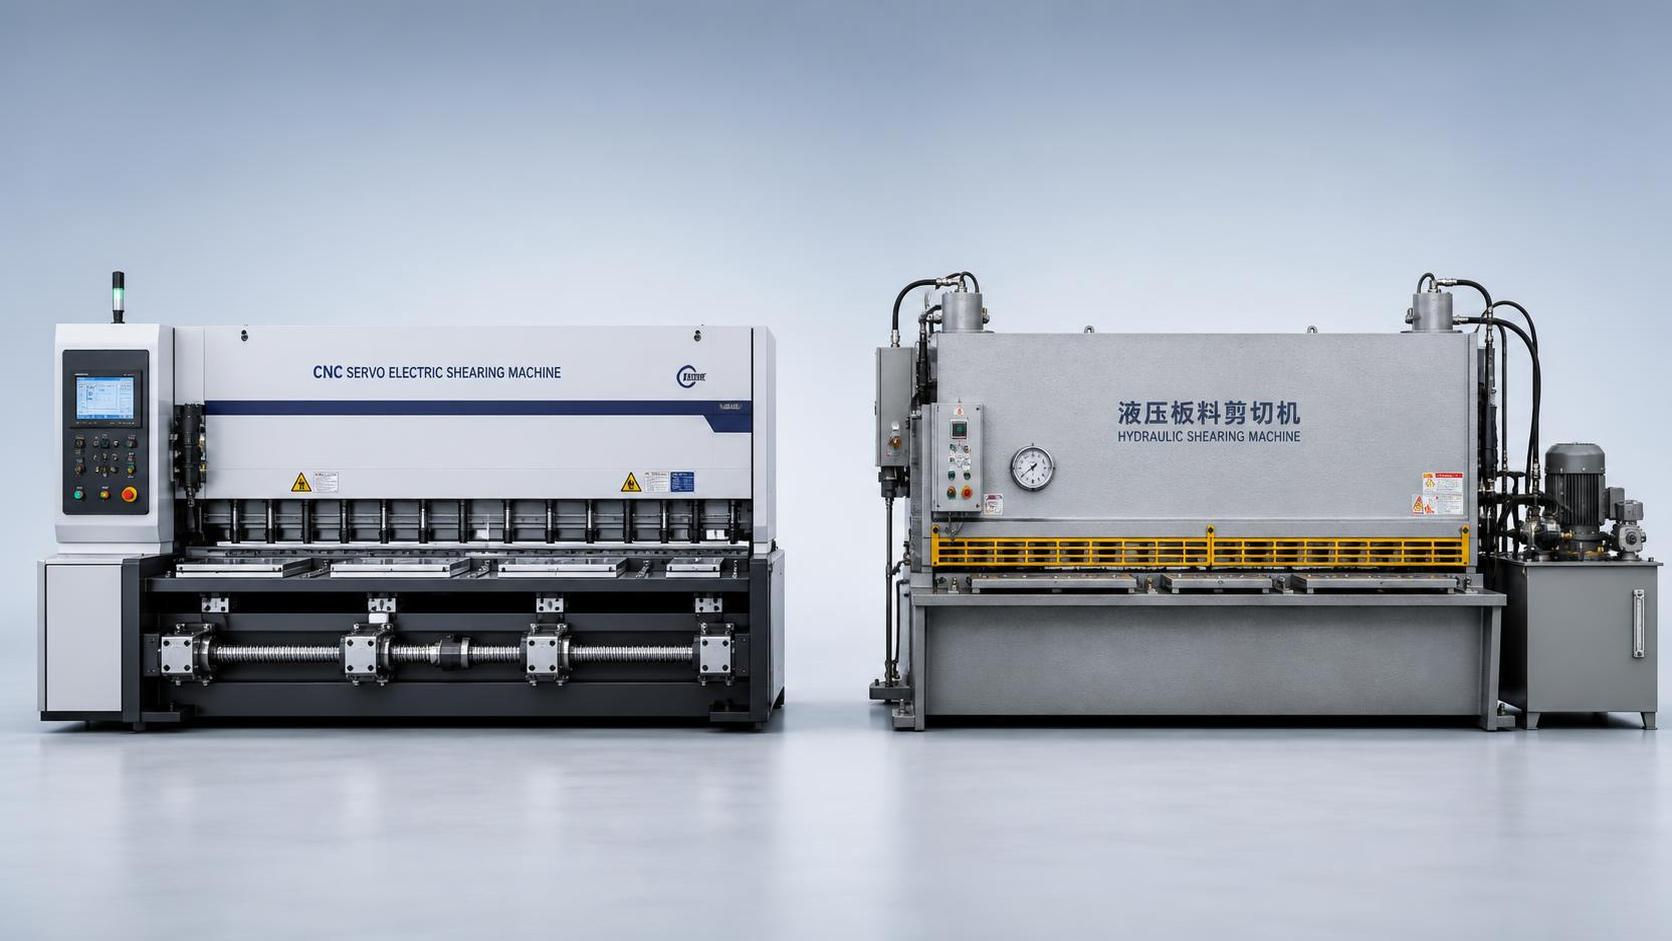
Al evaluar sistemas de corte de placas para una nueva línea de fabricación, o al modernizar una línea antigua, muchos evaluadores técnicos se encuentran bloqueados en el primer punto de decisión importante: ¿hidráulico o servoeléctrico CNC? No se trata solo de si la máquina cabe en la nave. Hay que considerar cómo los picos de energía durante los ciclos de inactividad afectarán los presupuestos de servicios durante una década, si la repetibilidad de ±0,15 mm se mantiene entre cambios de turno y variaciones de temperatura ambiente, y si los tiempos de inactividad por mantenimiento se acumulan más rápido de lo esperado cuando el fluido hidráulico se degrada o los bucles de realimentación del servomotor se desvían sin registros de calibración trazables. Estas no son preocupaciones hipotéticas. En talleres de Vietnam y Polonia, donde Wuxi Armada ha respaldado instalaciones conforme a protocolos de puesta en marcha compatibles con ISO 9001, hemos visto instalaciones desalinear su modelo operativo a largo plazo al optimizar únicamente el coste inicial o la velocidad nominal de corte.
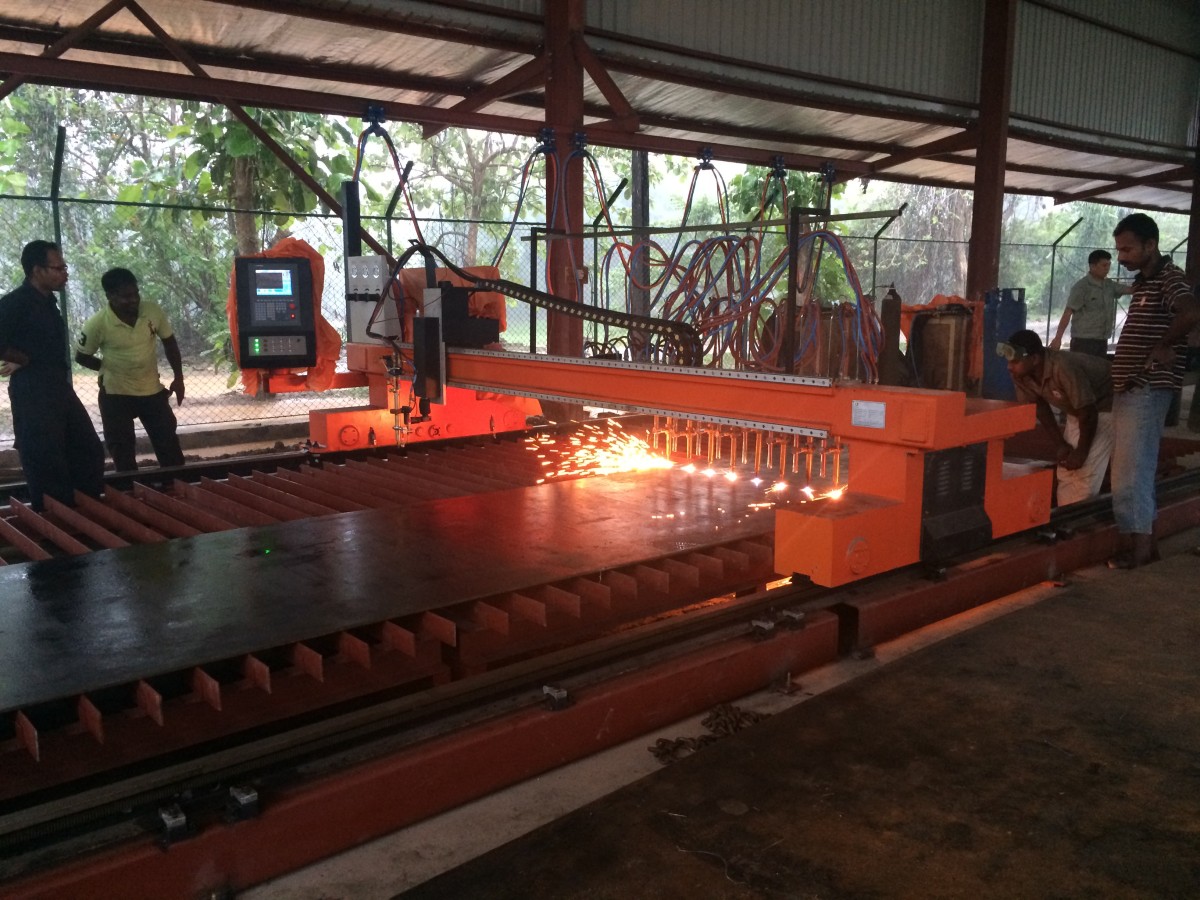
La tensión central reside en la arquitectura del sistema. Una cizalla hidráulica para placas tradicional utiliza bombas de presión constante, bancos de acumuladores y caudal controlado por válvulas para generar fuerza. Su simplicidad mecánica proporciona un alto tonelaje con una baja inversión inicial, pero introduce ineficiencias inherentes: las bombas funcionan continuamente incluso durante las fases sin corte; se producen pérdidas de presión en mangueras, racores y válvulas direccionales; y la expansión térmica del aceite afecta a la precisión de posicionamiento de los cilindros durante operaciones prolongadas. En cambio, un sistema servoeléctrico CNC utiliza servomotores de CA sincronizados digitalmente que accionan husillos de bolas de precisión o mecanismos de cremallera y piñón. La energía se consume solo cuando se ordena movimiento, el par se modula en tiempo real mediante control de corriente en bucle cerrado y la realimentación de posición procede de codificadores lineales de alta resolución, no de transductores de presión que infieren la posición indirectamente.
La eficiencia energética no se limita a los kWh/kN. Se trata del comportamiento del ciclo de trabajo. Los sistemas hidráulicos suelen operar con una eficiencia media del 25–40 % bajo cargas intermitentes típicas, especialmente cuando se combinan con bombas antiguas de desplazamiento fijo. Las unidades servoeléctricas alcanzan de forma constante una eficiencia del 75–85 % desde el motor hasta el movimiento, y su capacidad de frenado regenerativo recupera hasta el 15 % de la energía de deceleración durante inversiones rápidas de eje. A lo largo de 12 años y con operación a dos turnos, esto se traduce en reducciones medibles de los cargos por demanda máxima y de la carga del transformador, no solo en un menor consumo base. Aún más importante, los sistemas servoeléctricos eliminan los requisitos de refrigeración del aceite hidráulico, suprimiendo la energía asociada al enfriador, los intervalos de sustitución del aceite (normalmente cada 1.500–2.000 horas de funcionamiento) y la carga de cumplimiento relacionada con su eliminación.
Las diferencias de repetibilidad se hacen evidentes no en las afirmaciones de las fichas técnicas, sino en condiciones de producción sostenida. Los sistemas hidráulicos presentan histéresis debido a la fricción de las juntas, la compresibilidad del fluido y el retardo de las válvulas, algo especialmente perceptible al volver a la misma coordenada después de varios cambios de herramienta o inversiones de dirección. Medidas durante 500 ciclos consecutivos a media carrera, las cizallas hidráulicas para placas típicas muestran una dispersión posicional de ±0,25 mm a ±0,4 mm, dependiendo de la temperatura del aceite y del estado de carga del acumulador. Las máquinas servoeléctricas, con mecánica de accionamiento directo y resolución del codificador de hasta 0,001 mm, mantienen una repetibilidad de ±0,05 mm ante variaciones ambientales de 10 °C a 35 °C, siempre que se implementen la rigidez mecánica y los algoritmos de compensación térmica conforme a las normas de diseño compatibles con CE.
El coste operativo a largo plazo incluye más que el mantenimiento programado. Incluye intervenciones no planificadas: sustituir mangueras reventadas, limpiar aceite contaminado después del fallo de una válvula de alivio, recalibrar sensores de presión tras eventos de choque o volver a tensar líneas hidráulicas después del asentamiento de la cimentación. Cada una requiere personal capacitado, despresurización del sistema y una parada de producción de 4–6 horas por incidente en promedio. Los sistemas servoeléctricos sustituyen estos modos de fallo relacionados con fluidos por desgaste de rodamientos, fatiga del cable del codificador y sustitución ocasional de la bobina de freno, pero estos ocurren de forma predecible, con un tiempo medio entre fallos superior a 15.000 horas bajo perfiles de carga normales. El inventario de repuestos también difiere: los repuestos hidráulicos incluyen juntas, filtros, válvulas y fluido; los repuestos servoeléctricos se centran en accionamientos modulares, frenos de motor y cables de codificador, con menos SKU, mayor vida útil en almacén y sin restricciones normativas de manipulación.
Dicho esto, el contexto de aplicación importa. Para talleres que cortan placas gruesas (>40 mm) con baja frecuencia y requisitos mínimos de tolerancia dimensional, los sistemas hidráulicos siguen siendo operativamente adecuados, especialmente cuando la infraestructura de aire comprimido ya es sólida y el suministro eléctrico es inestable. Sin embargo, para instalaciones que producen componentes estructurales que requieren una calidad de borde apta para soldadura, como vigas H destinadas a celdas de soldadura automatizadas, la uniformidad de la escuadría del borde y la altura de la rebaba de los sistemas servoeléctricos afecta directamente a la planificación de trayectorias de antorcha robótica posterior y al consumo de metal de aporte. En tales casos, lamáquina de volteo por cadena para vigas H se beneficia considerablemente de la estabilidad dimensional aguas arriba: si los bordes de las placas varían más de ±0,3 mm en perpendicularidad, la sincronización del volteo se ve afectada, lo que provoca retrabajos durante el ensamblaje o desalineación en estaciones automatizadas de soldadura por punteo.
La verificación no debe basarse únicamente en los informes de prueba del proveedor. Realice su propia validación: mida el consumo eléctrico real durante tres ciclos completos de producción utilizando una pinza amperimétrica de Clase 0,5 en los alimentadores principales, no solo las potencias nominales de placa. Registre la desviación posicional en cinco puntos del área X-Y utilizando un interferómetro láser calibrado y repita las mediciones antes y después de una operación continua de 2 horas. Controle el aumento de temperatura del aceite hidráulico por hora en ciclos sin carga frente a servicio a plena carga; un aumento superior a 8 °C/hora sugiere una capacidad de refrigeración insuficiente o fugas internas. Para las unidades servoeléctricas, verifique que la retención del punto cero del codificador persista después de ciclos de encendido y apagado, y que las rutinas de referencia se completen dentro de la tolerancia publicada sin intervención manual.
Por último, considere la resiliencia de la integración. Los sistemas hidráulicos se interconectan principalmente mediante E/S discretas y señales analógicas de presión, lo que es sencillo, pero limitante para el mantenimiento predictivo. Los controladores servoeléctricos generan abundantes datos de diagnóstico: temperatura del bobinado del motor, ondulación de tensión del bus, historial de errores de posición y códigos de fallo del accionamiento, todos accesibles mediante Ethernet/IP o Modbus TCP estándar. Esto permite la monitorización basada en condiciones sin pasarelas propietarias, alineándose con una preparación escalable para la Industria 4.0 cuando las políticas locales de TI restringen la implementación de software de terceros.
No existe una tecnología universalmente “mejor”, sino una mejor adecuación a su entorno operativo definido. Si su prioridad es minimizar el desembolso de capital y acepta recalibraciones periódicas y una mayor variación en los costes de servicios, la hidráulica sigue siendo viable. Si su proceso depende de una geometría de borde estable, ventanas de mantenimiento predecibles y una rendición de cuentas energética verificable a lo largo de calendarios de amortización de varios años, la tecnología servoeléctrica ofrece ventajas acumulativas, no solo en las especificaciones, sino en su comportamiento cuando permanece sin supervisión durante 72 horas en un fin de semana festivo o cuando las temperaturas ambiente varían 20 °C entre turnos.