— —
ما الذي يحدد قدرة آلة شطف الفلنجات على معالجة الصفائح السميكة؟
ينبغي اختيار آلة شطف حواف الألواح السميكة بناءً على متطلبات تجهيز الحافة الفعلية، لا على قدرة محرك المغزل وحدها. وتعني السعة قدرة الآلة على إزالة مقطع محدد من المادة عند سماكة صفيحة ودرجة فولاذ معينتين، مع الحفاظ على هندسة الشطف المطلوبة واستقامة الحافة وحالة السطح وإيقاع الإنتاج. وقد لا تكون الآلة المناسبة لشطف ضحل في الفولاذ الطري ملائمة لتجهيز أخدود V عميق في صفيحة عالية المقاومة، حتى إن كانت السماكة الاسمية ضمن النطاق المنشور للآلة.
لذلك، فإن السؤال المفيد عن السعة هو: ما حجم الشطف المراد إزالته لكل متر، ومن أي مادة، وضمن أي تفاوت مسموح، وفي ظل أي ظروف للمناولة؟ تجمع الإجابة بين حمل القطع والصلابة الإنشائية وقدرات رأس التفريز والتحكم في التغذية وطريقة دعم الصفيحة طوال عملية التشغيل.
ابدأ بهندسة الحافة الفعلية
سماكة الصفيحة واضحة ويسهل مقارنتها، لكنها لا تصف حمل التشغيل بالكامل. فتحدد زاوية الشطف ووجه الجذر وعمق الشطف وعدد الحواف المجهزة وأي متطلبات للسطح المستوي أو نصف القطر كمية الفولاذ التي تزيلها أداة القطع. ويتطلب شطف بعمق 12 mm وزاوية واسعة جهد قطع أكبر بكثير من إزالة بسيطة من حافة الصفيحة نفسها.
عند تجهيز اللحام، ينبغي تحويل الهندسة المطلوبة إلى مقطع يُزال بالتفريز. ويُحمّل شطف الحافة المفرد على شكل V، وشطف الحافة المزدوج على شكل V، وتجهيز K، والتجهيز على شكل U الآلة أعباء مختلفة جدًا. وقد يتطلب التجهيز من الجانبين قلب الصفيحة أو تشغيل كلا الجانبين أو استخدام ترتيب لرأس مصمم للعمل من أكثر من اتجاه. وقد يحدد زمن المناولة الناتج حجم الإنتاج، حتى عندما تكون عملية القطع نفسها قصيرة.
يتطلب التحكم في وجه الجذر عناية منفصلة. فإذا كان إجراء اللحام يتطلب سطحًا مستويًا متجانسًا عند الجذر، فيجب أن تتحكم الآلة في زاوية الشطف وفي سماكة الحافة المتبقية أيضًا. وقد تنتج الآلة سطحًا مائلًا يبدو مقبولًا، مع ترك وجه جذر يتفاوت على طول الصفيحة. ويسبب هذا التفاوت مشكلات في ضبط الوصلات لاحقًا، لذا ينبغي اعتباره قيدًا على السعة في التطبيق المقصود.
تغيير الزاوية لا يزيد السعة مجانًا
غالبًا ما توحي نطاقات الزوايا المنشورة بأن جميع الزوايا تحقق إنتاجية متساوية، لكنها لا تفعل ذلك. فمع اتساع الشطف، تتعامل أداة القطع مع كمية أكبر من المادة، وتتغير سماكة الرايش عبر مسار الأداة، وتزداد قوى القطع. أما عند الزوايا الحادة، فقد يصعب الوصول إلى المناطق المحيطة بالمشابك ودعامات الصفيحة. ولا يكون الرأس الدوار ذو نطاق الضبط الواسع مفيدًا إلا إذا ظل التثبيت والحواجز وتوجيه الكابلات ومحددات الحركة الميكانيكية تسمح بقطع مستقر عند الزاوية المطلوبة.
وتكشف التجهيزات المعقدة أيضًا الفرق بين الهندسة القابلة للبرمجة والهندسة الموثوقة. إذ يمكن لتحديد الموضع باستخدام CNC وضع الرأس بدقة، لكن الحافة النهائية تظل متأثرة بانحراف المغزل وعدم استدارة أداة القطع وحركة الصفيحة وتفاوت سماكة المخزون. وينبغي ربط ادعاءات السعة بشكل الشطف المحدد، لا بقائمة غير مقيدة من الزوايا الممكنة.
تؤثر درجة المادة في نطاق القطع
لا تُشغّل صفيحتان متساويتان في السماكة بالضرورة بمعدل التغذية نفسه. فالفولاذ الكربوني والفولاذ الإنشائي عالي المقاومة والألواح المقاومة للتآكل والفولاذ المقاوم للصدأ والألواح ذات القشور السطحية تؤثر كل منها بشكل مختلف في قوة القطع وتوليد الحرارة وتآكل الأداة وتكوّن الرايش. وتُعد مقاومة الشد الأعلى عاملًا مهمًا، لكنها ليست المؤشر الوحيد. إذ يمكن لاختلاف الصلادة وعناصر السبائك والإجهادات المتبقية وحالة السطح أن تغيّر استجابة التشغيل الفعلية.
غالبًا ما يُستهان بقشور الدرفلة. فعندما تدخل أداة القطع في قشور كثيفة أو تفاوتات ناتجة عن القطع باللهب، تتعرض لتعشيق متقطع قبل وصولها إلى المادة الأساسية السليمة. وقد يؤدي ذلك إلى تكسّر الصفائح القابلة للاستبدال وتسريع التآكل وترك منطقة بداية ممزقة. وإذا كانت الحواف الواردة مقطوعة حراريًا، فينبغي إدراج حالة الحافة المتأثرة بالحرارة ومستوى الخبث ضمن التقييم. وقد تنخفض إنتاجية آلة شطف مصممة للألواح المنشورة النظيفة عند تغذيتها بقطع خام ذات حواف خشنة مقطوعة حراريًا.
تكتسب إمكانية تتبع المواد أهمية عند تمرير درجات متعددة عبر خط الإنتاج نفسه. فلا ينبغي اعتماد معدل تغذية ثبتت صلاحيته لدرجة واحدة تلقائيًا إعدادًا افتراضيًا لدرجة أخرى. وينبغي أن يتيح نظام التحكم برامج أو مجموعات معلمات منفصلة لمجموعات المواد وأشكال الشطف وتجهيزات أدوات القطع. وهذا يقلل الاعتماد على تغييرات التغذية اليدوية التي تُجرى بعد تدهور جودة التشطيب بالفعل.
يحدد رأس التفريز حد الإزالة الفعلي
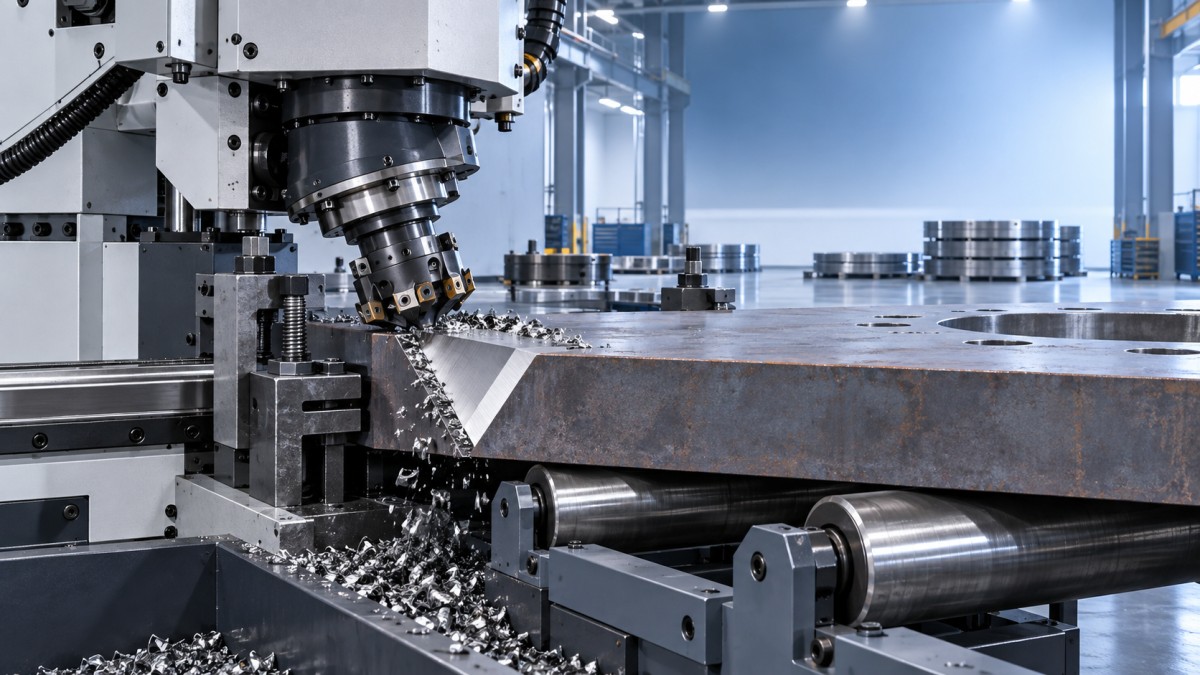
يحوّل رأس التفريز قدرة المحرك إلى إزالة متحكم بها للمادة. وتؤثر جميعها في الأداء: نطاق سرعة المغزل ومنحنى العزم وترتيب المحامل وقطر الأداة وعدد الصفائح القابلة للاستبدال ودرجتها وصلابة جسم أداة القطع. تدعم القدرة عملية القطع، لكن العزم عند السرعة المحددة أكثر دلالة عند الحاجة إلى إزالة كمية كبيرة من المادة. فقد يمتلك مغزل عالي السرعة قدرة كافية على الورق، لكنه يفتقر إلى عزم السرعة المنخفضة اللازم لشطف عريض وعميق.
يؤثر قطر الأداة في كل من مساحة التلامس وذراع القوة. ويمكن لأداة قطع أكبر أن تحمل عددًا أكبر من الصفائح القابلة للاستبدال وتوزع الحمل، لكنها تُحدث أيضًا عزمًا أكبر على المغزل ومنزلق الرأس. ويجب أن يمتص هيكل الآلة هذا الحمل دون اهتزاز. وينبغي أن تلائم هندسة الصفائح القابلة للاستبدال المادة وطريقة التشغيل. فقد تتحمل صفيحة خشنة متينة القشور والحواف غير المستوية، في حين يمكن لصفيحة التشطيب تحسين جودة السطح، لكنها قد تكون أقل تحمّلًا للقطوع المتقطعة الشديدة.
تنخفض السعة أيضًا عند تشغيل أداة القطع بالقرب من نهاية عمرها القابل للاستخدام. فالصفائح القابلة للاستبدال البالية تزيد قوة القطع قبل أن يتضح فشل حافتها. وتشمل العلامات الشائعة زيادة النتوءات، وظهور آثار حرارية داكنة، وخشونة سطح الشطف، ونمط اهتزاز متكرر، أو تغيرًا تدريجيًا في عرض الشطف الفعلي. وينبغي أن تستدعي هذه المؤشرات الفحص قبل أن تعوّض الآلة عن ذلك بإبطاء التغذية أو إنتاج حواف تتطلب تشطيبًا يدويًا.
عندما تكون سماكة الألواح متغيرة أو حوافها متموجة، يصبح الرأس المزود بتحكم رأسي مناسب وترتيب مرجعي موثوق أكثر قيمة من مغزل أكبر اسميًا. ويجب أن تميّز الآلة بين اتباع تغير موضعي في السطح والحفاظ على الهندسة المحددة انطلاقًا من المرجع الصحيح. وقد يؤدي سوء تحديد المرجع إلى إنتاج شطف يبدو أملس، لكنه غير محاذٍ لوجه الصفيحة أو خط الجذر.
تحدد الصلابة والتثبيت ما إذا كانت الإنتاجية المقدرة قابلة للاستخدام
تنقل الصفائح السميكة قوى قطع كبيرة إلى الآلة. ويشكّل الهيكل والقضبان الموجهة والعربة ودعامة الرأس والسرير ونظام التثبيت مسار حمل واحدًا. ويظهر ضعف أي جزء من هذا المسار عند حافة القطع على هيئة اهتزاز أو زاوية غير متجانسة أو تفاوت في وجه الجذر أو سوء تشطيب السطح. وغالبًا ما يُعزى ذلك إلى الصفائح القابلة للاستبدال، بينما يكون السبب الأساسي هو الانحراف أو عدم كفاية التثبيت.
يفصل التقييم المفيد بين الصلابة الساكنة والاستقرار الديناميكي. وتتعلق الصلابة الساكنة بالحركة الموضعية الناتجة عن قوة قطع ثابتة. أما الاستقرار الديناميكي فيتعلق بالاهتزاز الذي يتطور عندما تدخل أسنان أداة القطع إلى قطعة العمل وتخرج منها. وقد تبدو الآلة صلبة أثناء الإعداد، لكنها تظل عرضة للاهتزاز عند مجموعات محددة من قطر الأداة وسرعة المغزل والتغذية وعرض الشطف. وينبغي أن تشمل القطوع التجريبية أعمق شطف ممثل للعمل، لا مجرد حالة تشطيب خفيفة.
التثبيت جزء من السعة. فيجب أن تبقى الصفيحة ثابتة أمام التغذية الطولية وقوة القطع الجانبية وقوة الرفع قرب الحافة. وينبغي ألا تعوق مواضع المشابك مسار أداة القطع أو تمنع الوصول إلى المقاطع القصيرة المتبقية. وتتطلب الألواح الطويلة دعمًا كافيًا لمنع الترهل؛ أما الألواح الملتوية فتتطلب استراتيجية تتجنب إجبار قطعة العمل على وضعية تسترخي بعد التشغيل. وإذا ارتخت الصفيحة بعد فتح المشابك، فقد تختلف زاوية الشطف المقاسة عن الزاوية الناتجة أثناء التثبيت.
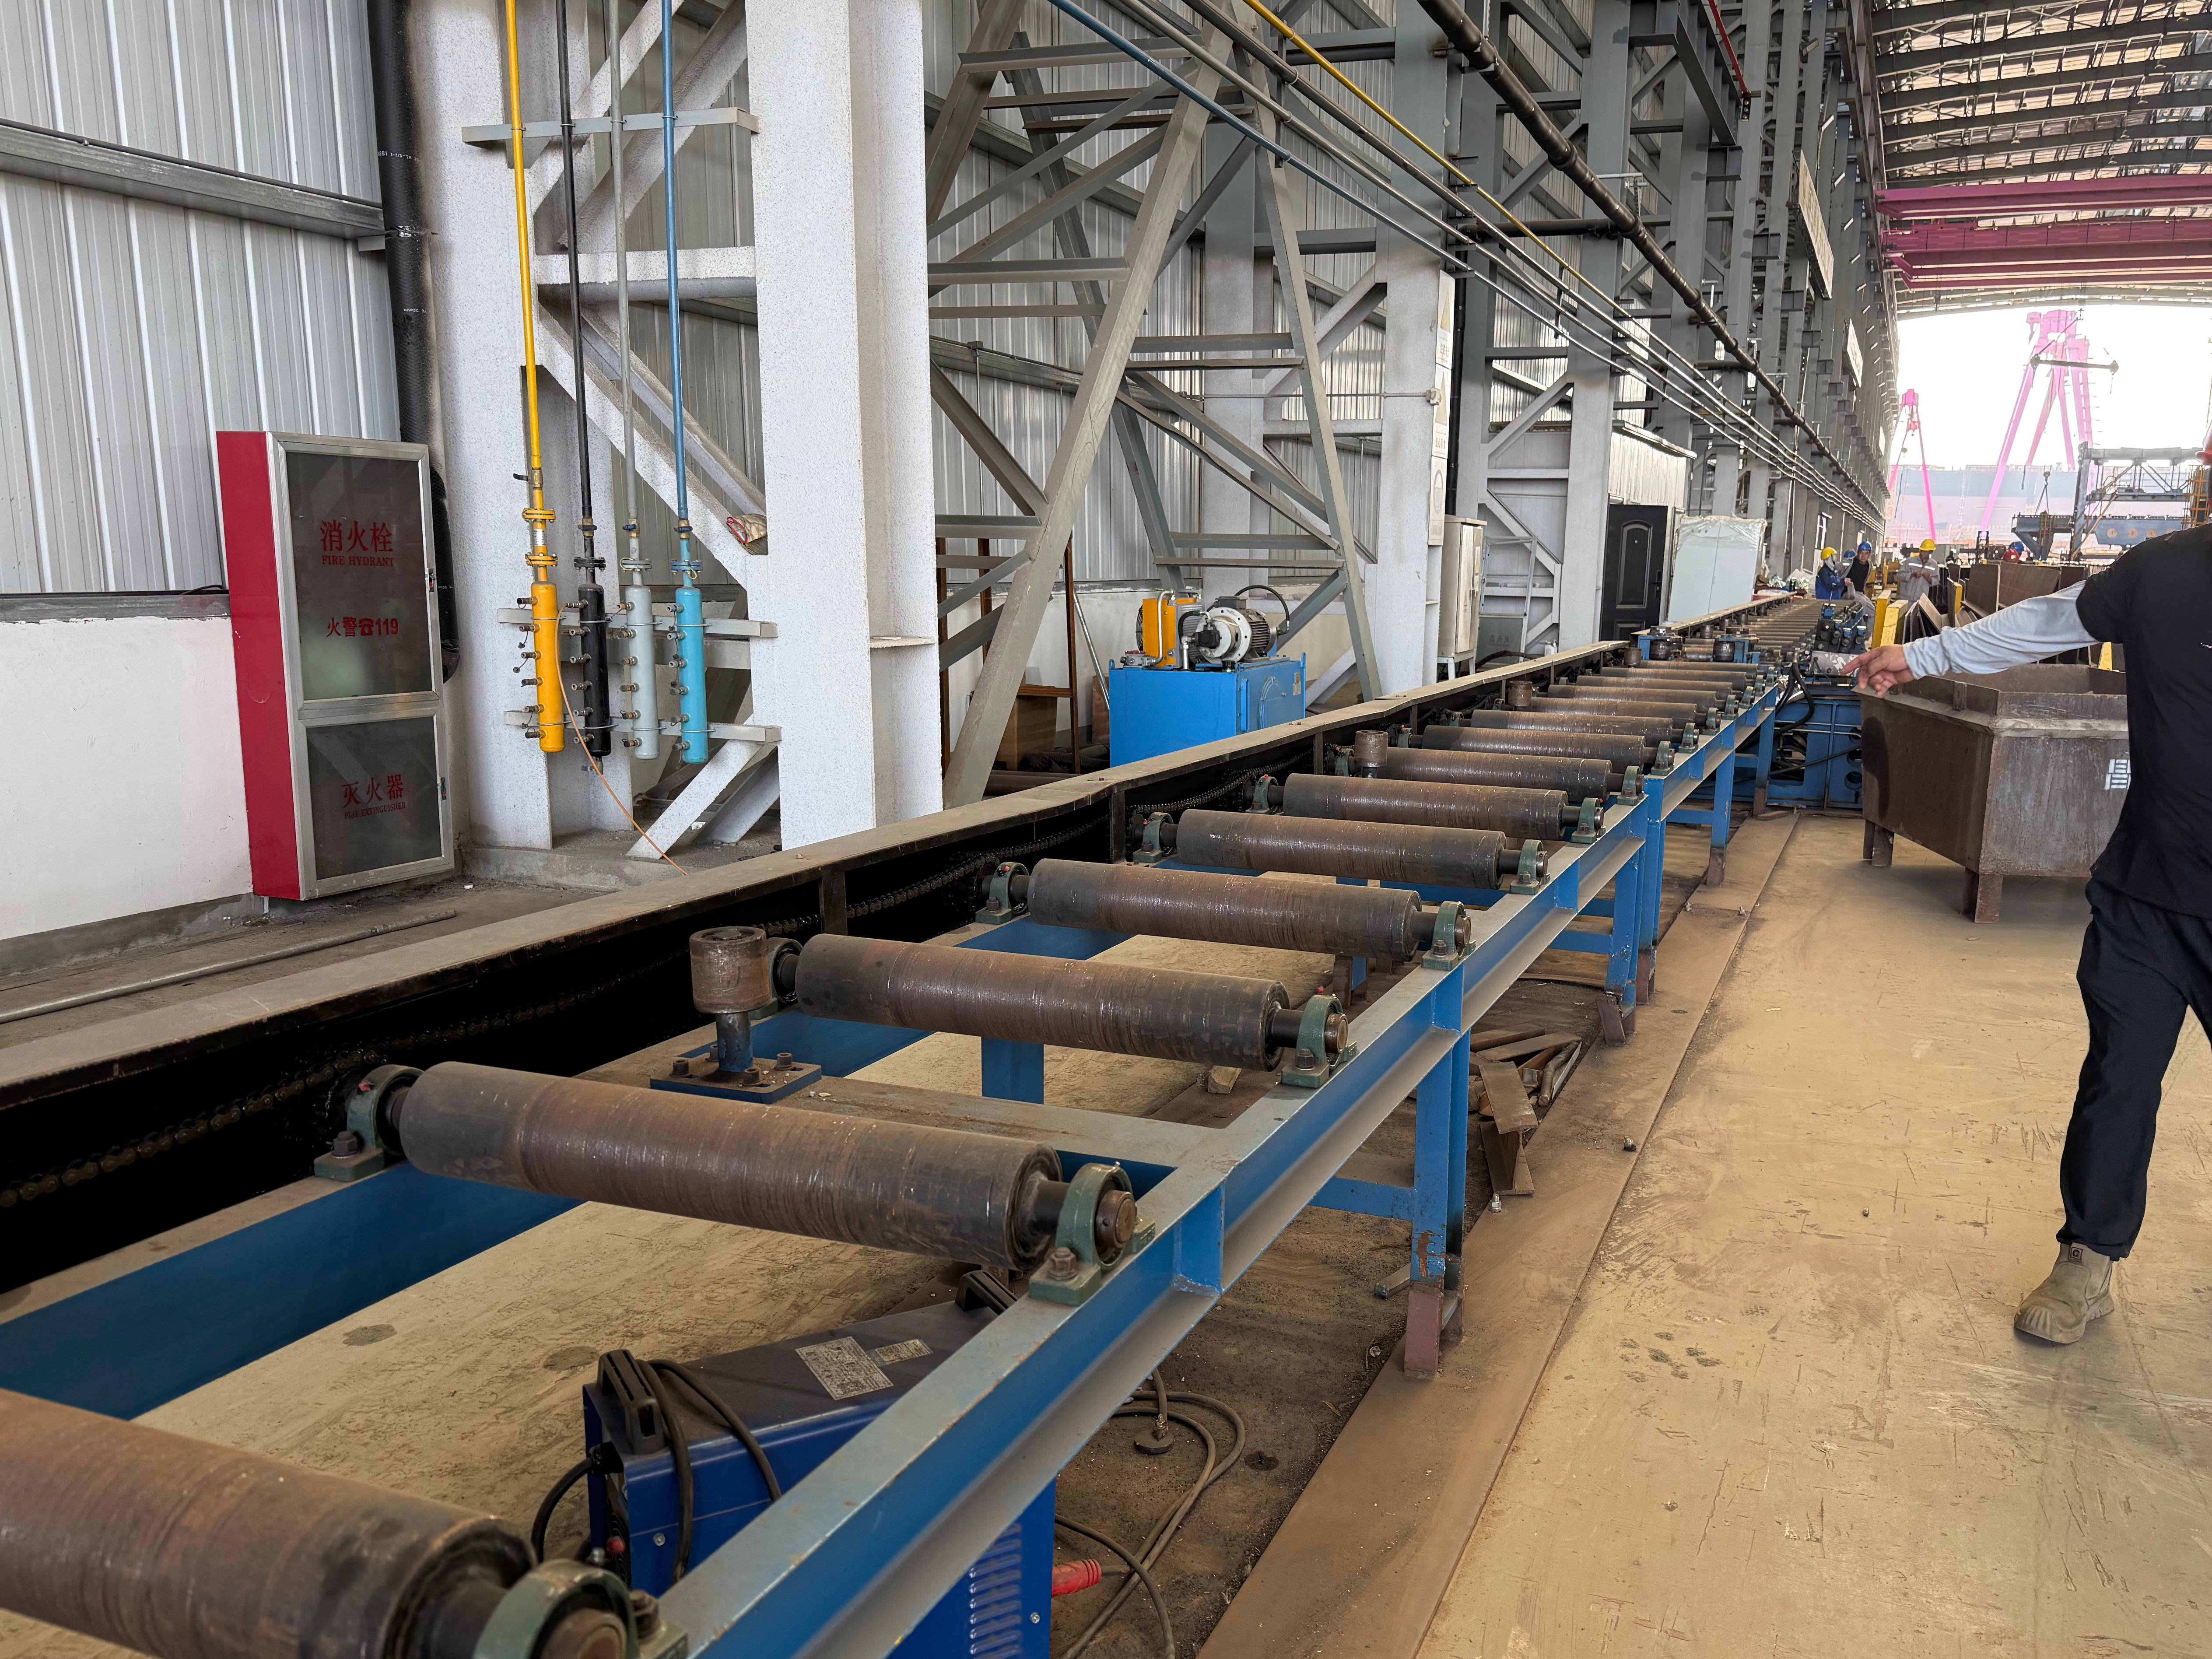
يكتسب ارتفاع السرير وترتيب البكرات والموجهات الجانبية ودعم الإدخال والإخراج أهمية خاصة مع القطع الخام الكبيرة. فقد تفقد وحدة تفريز مصممة جيدًا سعتها الفعلية عندما تترك مناولة المواد الحافة غير مدعومة عند الدخول أو الخروج. وتشيع حالات الاهتزاز والتدرج والشطف غير المكتمل في الجزأين الأول والأخير من الصفيحة.
ثبات التغذية أهم من السرعة القصوى
غالبًا ما توصف الإنتاجية بسرعة الحركة، لكن سرعة الحركة وحدها لا تمثل سعة الإنتاج. إذ يجب أخذها بالاعتبار مع عمق القطع وتعشيق أداة القطع ودرجة المادة وعدد التمريرات وتكرار تغيير الأداة وموضع الصفيحة ووقت الفحص. ولا تحسن الحركة السريعة بين القطوع معدل الإزالة. كذلك، تكون التغذية العالية التي تؤدي إلى إعادة العمل أبطأ من تغذية أقل تنتج حافة جاهزة للحام من التمريرة الأولى.
تتطلب التغذية المستقرة نظام تشغيل يحافظ على الحركة المطلوبة مع تغير حمل القطع. وتقلل المحاور المدارة بمحركات مؤازرة وعلب التروس أو أنظمة البراغي الكروية ذات السعة المناسبة والقضبان الموجهة التي تتم صيانتها جيدًا من تقلبات التغذية. ومع ذلك، يعتمد ثبات التغذية أيضًا على منطق التحكم. وينبغي للآلة تجنب التسارع المفاجئ عند دخول حافة الصفيحة، والحفاظ على معدل مبرمج ثابت طوال القطع الفعلي، وخفض السرعة دون إتلاف طرف الخروج.
يستفيد الشطف الثقيل من اختيار معلمات القطع كمجموعة متوافقة: سرعة المغزل والتغذية لكل سن والعمق المحوري والتعشيق الشعاعي ودرجة الصفائح القابلة للاستبدال. وقد تؤدي زيادة التغذية لاستعادة زمن الدورة دون مراعاة حمل السن إلى تقصير عمر الأداة أو حدوث اهتزاز. كما أن خفض السرعة وحده قد لا يحل الاهتزاز؛ فقد ترتبط الحالة غير المستقرة بنمط تعشيق أداة القطع أو ترتيب الدعم أو رنين في هيكل الرأس.
افصل بين معدل الإزالة وإنتاجية خط الإنتاج
قد تستغرق عمليات الإعداد والمناولة وقتًا أطول من التفريز عند تشغيل قطعة واحدة أو أعمال متنوعة. وينبغي أن يشمل تقدير الدورة تحديد الصفيحة واتجاهها واختيار المرجع والتثبيت واختيار البرنامج وفحص الحافة والتفريغ. وقد لا تكون الآلة المحسنة للأجزاء الطويلة والمتكررة الخيار الأكثر إنتاجية للأجزاء القصيرة والمتنوعة التي تتطلب تغييرات متكررة في الزاوية.
عندما يجري التخريم ووضع العلامات والشطف ضمن مسار التصنيع نفسه، يصبح استمرارية المرجع مهمة. إذ يجب أن تظل أنماط الثقوب والعلامات المرجعية والحواف المجهزة مترابطة على نحو صحيح بعد انتقال الصفيحة بين الآلات. وبالنسبة إلى مكونات الصفائح التي تتطلب هذه العمليات السابقة، يمكن لـ آلة تخريم ووضع علامات CNC للألواح الفولاذية إنشاء سمات مثقوبة ومعلّمة استنادًا إلى بيانات CAD أو بيانات التشكيل قبل تجهيز الحواف. ولا يتعلق الربط هنا بفئة المعدات نفسها، بل بمدى قدرة برنامج قطعة العمل ونظام المرجع ونطاق أحجام الألواح وتدفق المواد على منع أخطاء الاتجاه في محطة الشطف.
قد تقلل متطلبات التشطيب من السعة المتاحة
لا تُعرّف الحافة الجاهزة للحام بالزاوية وحدها. فجميعها تؤثر في معلمات القطع المسموح بها: نسيج السطح المقبول وحالة النتوءات والتغير اللوني الحراري وعمق الخدوش واستقامة الحافة والانتقال عند وجه الجذر. وقد يكون التخشين والتشطيب في تمريرة واحدة عمليًا لشطف متوسط في مادة متجانسة. أما التشطيب الدقيق في صفيحة سميكة فقد يتطلب تمريرة تشطيب أو صفيحة مختلفة أو تغذية أبطأ قرب الشكل النهائي.
ينبغي تقييم تكوّن النتوءات بحسب موضعه. فقد يمكن التعامل مع نتوء صغير عند الخروج خلال المناولة اللاحقة أو عملية إزالة نتوءات بسيطة. أما النتوء أو الحافة المدحرجة عند وجه الجذر فأكثر خطورة، لأنها تغير ضبط الوصلة وقد تلوث وصلة اللحام. وبالمثل، تختلف الخدوش الموضعية عن السطح الخشن بانتظام؛ إذ تشير الأولى غالبًا إلى إعادة قطع الرايش أو عدم استقرار التثبيت أو تلف صفيحة قابلة للاستبدال أو وجود عائق في مسار التغذية.
قِس العينات المشغّلة في عدة مواضع: قرب نقطة الدخول، وفي منتصف الطول، وقرب نقطة الخروج، وفي المواضع التي تتغير فيها استواء الصفيحة. وافحص زاوية الشطف وأبعاد وجه الجذر معًا. فقد يخفي القياس في موضع واحد آلة تحقق المواصفات في المنطقة الوسطى، لكنها تفقد الهندسة قرب الأطراف غير المدعومة.
اقرأ مواصفات السعة بالأسئلة المناسبة
تُعد أقصى سماكة للصفيحة وقدرة المحرك وأقصى عرض للشطف أرقامًا مفيدة للفرز الأولي، لكن لا يشكل أي منها أساسًا كاملًا للاختيار. وتقتضي مراجعة المواصفات بصورة مجدية طلب ظروف التشغيل التي تستند إليها كل قيمة. اسأل عما إذا كان الشطف الأقصى قد شُغّل في تمريرة واحدة أو عدة تمريرات، وما إذا كانت المادة فولاذًا كربونيًا نظيفًا أو درجة أصعب في التشغيل، وما إذا كان المعدل المذكور يشمل الإعداد وإعادة تحديد الموضع.
- نطاق الشطف: تأكد من التركيبة المسموح بها للسماكة والزاوية وعمق الشطف ووجه الجذر وعرض الصفيحة. فقد لا يمكن تحقيق القيم القصوى المذكورة كلٌّ على حدة معًا.
- ترتيب أدوات القطع: حدّد قطر أداة القطع ونوع الصفائح القابلة للاستبدال ونطاق سرعة المغزل وسلوك العزم وإمكانية الوصول لتدوير الصفائح وفهرستها بانتظام.
- دعم الصفيحة: راجع كيفية إسناد الألواح الطويلة والثقيلة والضيقة والملتوية وتثبيتها عند الدخول والقطع والخروج.
- طريقة قياس الدقة: حدّد المرجع المستخدم لقياس الزاوية والسطح المستوي، ومواضع الفحص، والتفاوت المسموح على طول الحافة.
- اختبار ممثل للعمل: استخدم الصفيحة الأكثر سماكة من بين الألواح المتكررة، بحالة الحافة وهندسة الشطف الفعليتين، ثم افحص القطع بعد أكثر من تمريرة أولية قصيرة.
أكثر بيانات السعة موثوقية هي المحددة للتطبيق: مادة ونطاق سماكة وحالة حافة وشكل شطف ومتطلبات جودة وتسلسل معالجة متوقع، جميعها معرفة بوضوح. ويوضح هذا الإطار ما إذا كانت الآلة المقترحة تتمتع بهامش كافٍ من الصلابة وقدرة القطع، بدلًا من امتلاكها مجرد قدرة اسمية كافية لبدء القطع.
تُعد السعة الاحتياطية ذات قيمة عند تشغيل الصفائح السميكة، لأن الإنتاج الاعتيادي نادرًا ما يتعامل مع مواد مثالية. فالقشور والتفاوت الطفيف في الاستواء والحواف المتقطعة والمقاطع الطويلة غير المدعومة وتغير برامج الشطف تستهلك جميعها من الهامش المتاح. وغالبًا ما يؤدي الاختيار بناءً على حمل العمل المعتاد دون أي احتياط إلى انخفاض التغذية أو تكرار تغيير الصفائح القابلة للاستبدال أو الحاجة إلى التصحيح اليدوي. وتوفر الآلة ذات الحركة المتحكم بها للرأس والدعم الصلب والتغذية المستقرة والقطع المثبت نجاحه على شكل الشطف المقصود أساسًا أكثر موثوقية لتجهيز اللحام من مجرد تصنيف اسمي أعلى.