— —
поиск
Отправьте нам сообщение
Какой объём производства оправдывает приобретение станка для изготовления Т-образных балок?
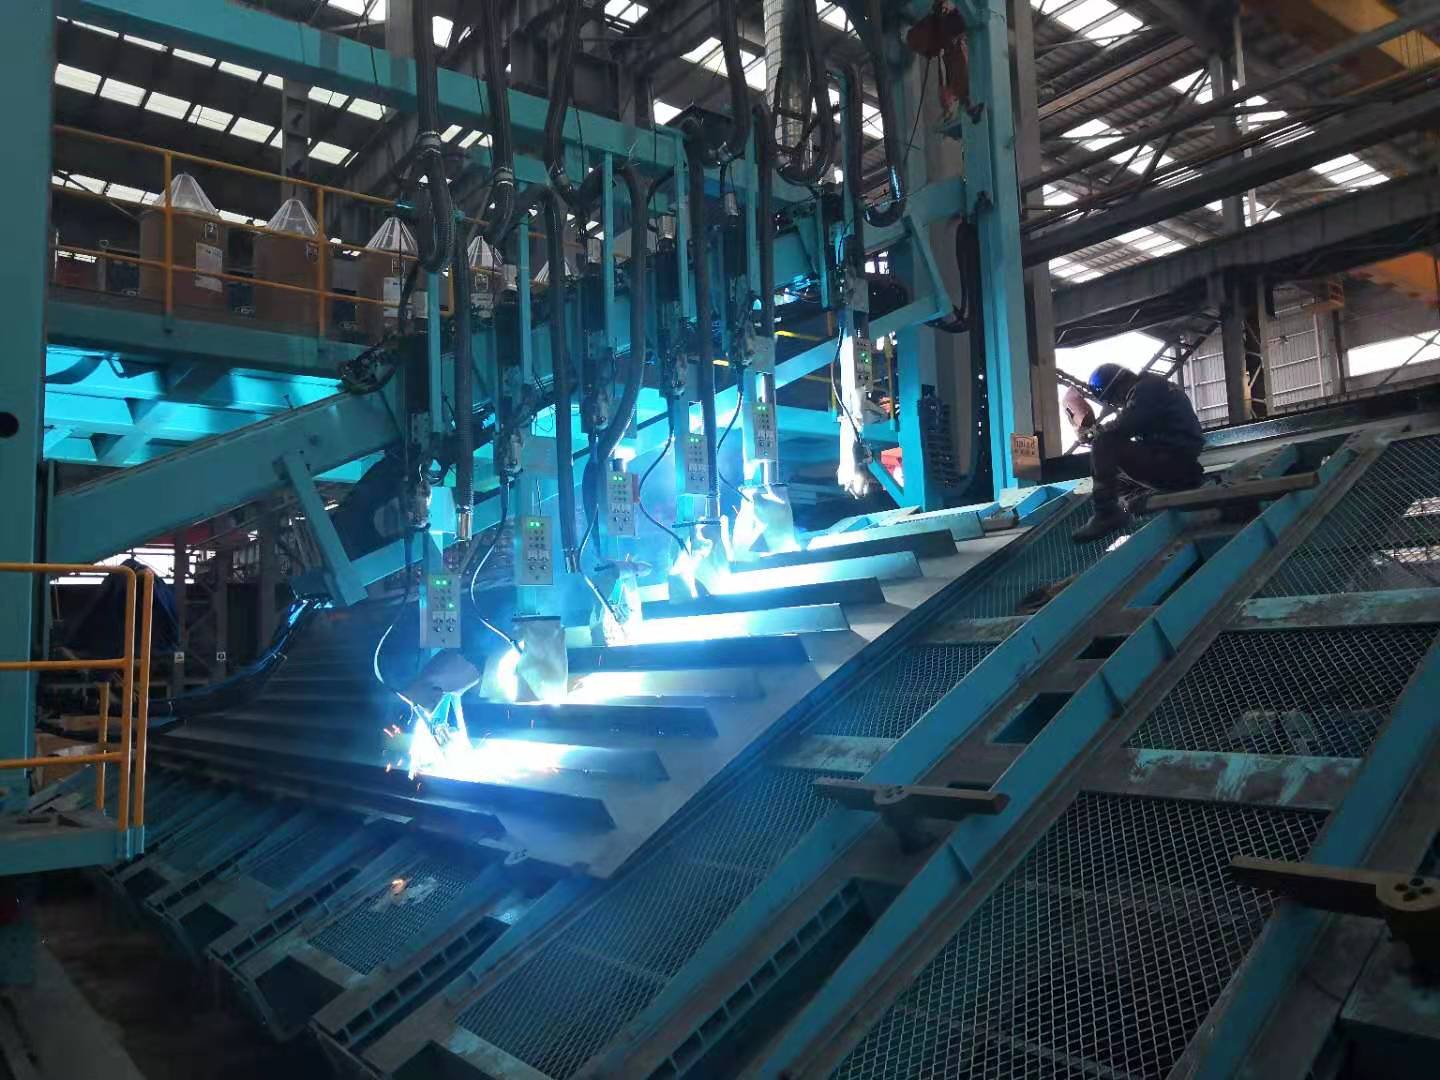
Какой объем производства оправдывает приобретение станка для изготовления Т-балок?
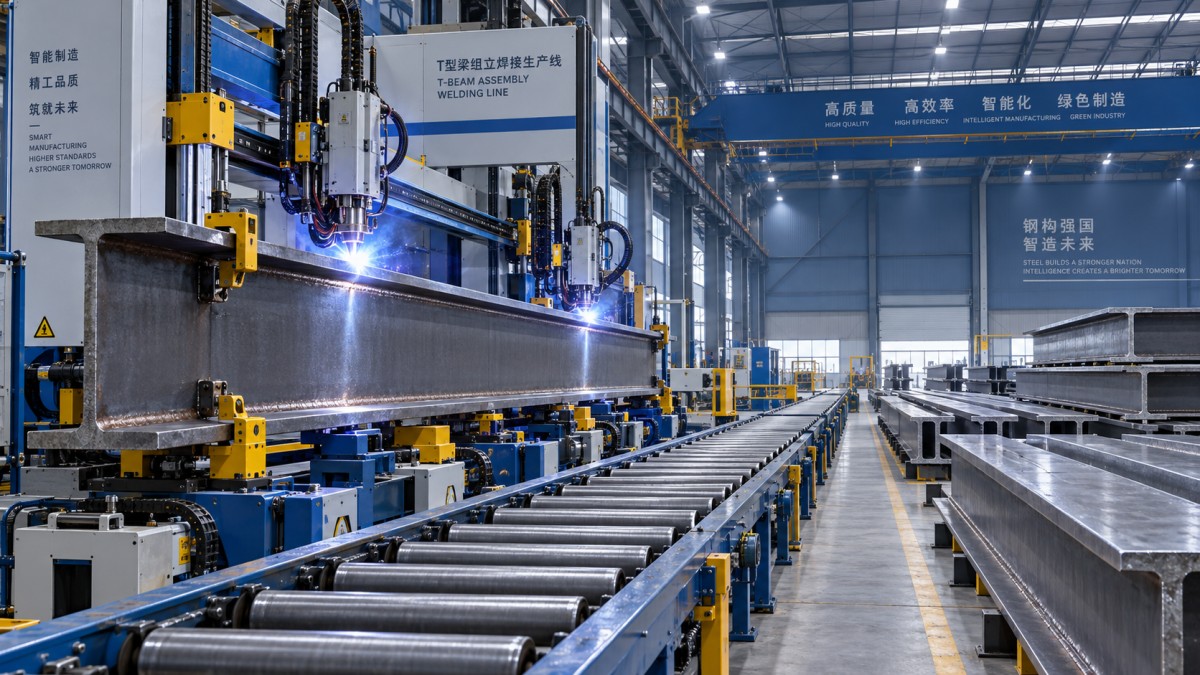
Инвестиции в станок для изготовления Т-балок являются стратегическим решением, зависящим от объема производства, затрат на рабочую силу, требований к точности и долгосрочного спроса по проектам.
Для руководителей предприятий по производству стальных конструкций правильный уровень автоматизации может повысить производительность, сократить объем переделок и укрепить конкурентоспособность при реализации сложных проектов.
В этой статье рассматриваются производственные пороги и эксплуатационные факторы, помогающие определить, когда станок для изготовления Т-балок обеспечивает оправданную окупаемость инвестиций.
Краткий ответ: специализированное оборудование становится привлекательным, когда производство Т-балок носит регулярный, трудоемкий характер, чувствительно к качеству и достаточно предсказуемо для обеспечения загрузки оборудования.
Универсального показателя годового тоннажа не существует, поскольку размеры балок, требования к сварке, ставки оплаты труда, обработка материалов и возможности последующих процессов значительно различаются у разных производителей.
Однако компаниям, регулярно производящим Т-балки для мостов, судостроения, строительной техники, металлоконструкций или промышленных модулей, следует оценить автоматизацию до того, как ограничения мощности станут постоянными.
Практическое решение начинается с оценки стабильности рабочей нагрузки, а не с одного крупного заказа. Один значительный контракт редко сам по себе оправдывает специализированные капитальные вложения.
Повторяющееся ежемесячное производство создает более надежную основу для инвестиций, особенно когда ручная разметка, сборка, прихваточная и окончательная сварка требуют значительных производственных часов.
Руководству также следует учитывать, требуют ли клиенты все чаще более жестких допусков, документированного качества сварки, более коротких сроков поставки и стабильной повторяемости по нескольким заказам.
Когда эти требования становятся обычными, станок для изготовления Т-балок может выступать одновременно производственным активом и коммерческим преимуществом.
Наиболее убедительное экономическое обоснование обычно сочетает рост объемов, дефицит квалифицированной рабочей силы, повышение ожиданий по качеству и возможность стандартизировать процессы изготовления для групп продукции.
Начните с годового объема, но измеряйте повторяющиеся работы
Лица, принимающие решения, часто спрашивают о минимальном объеме производства, но один лишь годовой тоннаж может скрывать реальную трудоемкость операций по изготовлению Т-балок.
Предприятие с умеренным тоннажем и множеством небольших компонентов может требовать больше труда, чем более крупное предприятие, серийно выпускающее стандартизированные длинномерные секции.
Поэтому оценивайте годовой объем по трем показателям: общей длине балок, количеству сборок и текущим трудозатратам на одну сборку.
Производителям с нерегулярными заказами на Т-балки может быть выгоднее использовать гибкие сварочные посты, оснастку, субподряд или полуавтоматические методы производства.
Напротив, предприятиям, обрабатывающим повторяющиеся партии каждую неделю или месяц, следует изучить специализированное оборудование еще до достижения очень высокого годового тоннажа.
В качестве общего ориентира для планирования станок для изготовления Т-балок заслуживает серьезной оценки, когда ручное изготовление постоянно занимает нескольких операторов значительную часть производственного времени.
Для многих средних изготовителей этот момент наступает, когда работы по Т-балкам требуют более 1,500–2,500 прямых трудовых часов в год.
На этом уровне компании следует сопоставить инвестиции в оборудование с годовыми затратами на заработную плату, сверхурочные, переделки, расходные материалы, контроль и потерей мощности на универсальных сварочных участках.
Более высокий объем быстро усиливает обоснованность инвестиций. Когда производство достигает устойчивого спроса на работу в несколько смен, автоматизация может снизить себестоимость единицы продукции и повысить надежность графика.
Тем не менее необходимый порог может быть ниже в регионах с высокими затратами на сварочный труд или постоянным дефицитом квалифицированных сборщиков и сварщиков.
Он может быть выше там, где рабочая сила недорога, структура заказов крайне нерегулярна или клиенты часто меняют размеры полок, толщину стенок и длину балок.
Правильный вопрос заключается не просто в том: «Сколько тонн мы производим?» Он звучит так: «Какой объем повторяющегося труда и производственного риска может устранить этот станок?»
Рассчитайте текущую стоимость ручного изготовления Т-балок
Для надежного инвестиционного решения требуется честная базовая оценка. Многие компании недооценивают стоимость ручного производства, поскольку учитывают заработную плату, но упускают косвенные потери.
Ручное изготовление Т-балок обычно включает позиционирование материала, выравнивание стенки и полки, разметку, зажим, прихваточную сварку, сварку швов, правку, контроль и перемещение.
Каждый этап по отдельности может казаться управляемым, однако в совокупности процесс часто вызывает задержки, зависимость от квалифицированных сотрудников и нестабильное конечное качество.
Начните с учета фактического рабочего времени как минимум за три месяца репрезентативного производства, включая обычные работы, срочные заказы и сложные секции.
Отделите непосредственное время сварки от времени без горения дуги. Перемещение материала, подгонка, регулировка, измерение, ожидание и исправление часто представляют наибольшую возможность для улучшения.
Затем определите полную почасовую стоимость, включая зарплату, льготы, надбавки за сверхурочную работу, контроль, обучение, расходы на безопасность и обоснованную долю накладных расходов предприятия.
Руководство также должно количественно оценить переделки. Несоосность, дефекты сварки, чрезмерная деформация, нестабильное проплавление и корректировка размеров могут потреблять мощности, не отражаясь в коммерческих предложениях.
Важна и стоимость просрочки поставки. Задержка сборки балки может нарушить последующую механическую обработку, дробеструйную очистку, окраску, монтаж или работы на площадке заказчика.
Для контрактных производителей неопределенность сроков поставки может ослабить конкурентоспособность в будущих тендерах, особенно когда клиенты сравнивают поставщиков по срокам и дисциплине ведения документации.
Поэтому станок для изготовления Т-балок следует оценивать по общим устранимым эксплуатационным затратам, а не только по зарплате одного сварщика.
Такой более широкий взгляд часто показывает, что станок с более высокой ценой покупки может обеспечить более высокую отдачу, чем менее дорогая полуавтоматическая альтернатива.
Анализ должен учитывать реалистичную загрузку, поскольку оборудование, работающее лишь периодически, не способно обеспечить такую же экономию, как оборудование, интегрированное в ежедневный производственный поток.
Оценивайте производительность в метрах, сборках и сменах
Поставщики оборудования могут указывать производительность в метрах в минуту, скорости перемещения при сварке или суточном выпуске, но эти показатели необходимо интерпретировать в рамках вашего собственного производственного процесса.
Полезный показатель производительности — это выпуск готовых, принятых Т-балок за смену с учетом загрузки, выравнивания, сварки, выгрузки, контроля и стандартных регулировок.
Например, высокоскоростная сварочная система все равно может создавать узкие места, если предшествующая резка, подготовка материалов или последующая правка не способны поддерживать ее темп.
Уточните, какая часть цикла автоматизирована и сколько операторов по-прежнему требуется для загрузки, выбора параметров, проверок качества и перемещения материала.
Полностью интегрированный станок для изготовления Т-балок может значительно сократить ручное вмешательство, тогда как более простая установка может по-прежнему сильно зависеть от квалифицированного персонала по сборке.
Сопоставьте прогнозируемую производительность с ожидаемой структурой заказов. Станок, оптимизированный для длинных стандартных балок, может быть неэффективен для коротких и сильно различающихся компонентов.
Компаниям следует анализировать среднюю длину балки, высоту стенки, ширину полки, толщину листа, марку стали, размер шва и допустимые размерные отклонения.
Эти переменные определяют, сможет ли предполагаемое оборудование обрабатывать большую часть наиболее прибыльных работ или только ограниченную часть текущего спроса.
Планирование мощности также должно учитывать профилактическое обслуживание, смену настроек, перерывы операторов, задержки контроля качества и нехватку материалов, а не опираться на теоретическую максимальную производительность.
Консервативное предположение о загрузке обычно более убедительно для одобрения инвестиций, чем таблица, основанная на непрерывном бесперебойном производстве.
Практически инвестиции оправданы, когда станок может принять текущие повторяющиеся работы и сохранить достаточную мощность для прибыльного роста.
Покупка оборудования, рассчитанного только на сегодняшнюю пиковую потребность, может создать новое узкое место раньше ожидаемого, особенно если тендеры указывают на растущие требования к изготовлению металлоконструкций.
Когда экономика труда делает автоматизацию более привлекательной
Доступность рабочей силы часто становится решающим фактором при покупке станка для изготовления Т-балок, даже если объем производства кажется лишь умеренно высоким.
Квалифицированных сварщиков и сборщиков трудно нанимать на многих рынках, а опытный персонал может требоваться для более сложных и высокомаржинальных задач изготовления.
Автоматизация позволяет компаниям направлять квалифицированных работников на нестандартные сборки, сварку в сложных положениях, ремонтные работы, технологическое проектирование и окончательный контроль качества.
Это не обязательно исключает труд. Вместо этого ручной повторяющийся труд преобразуется в управление оборудованием, контроль, планирование и управление исключениями.
Финансовое обоснование усиливается, когда сверхурочная работа является обычной практикой. Повышенная оплата может превратить умеренный объем производства в очевидную возможность для автоматизации.
Учитывайте и стоимость текучести кадров. Замена опытных изготовителей требует подбора персонала, адаптации, квалификационных испытаний, обучения и времени до восстановления полной производительности.
Ручное изготовление также создает риски, когда только один или два сотрудника понимают критически важные методы выравнивания или последовательности сварки для специализированных Т-балок.
Правильно введенный в эксплуатацию станок сохраняет больше технологических знаний в оснастке, программах, параметрах сварки и документированных рабочих процедурах.
Такая стандартизация процесса уменьшает зависимость от индивидуального мастерства, сохраняя контроль качества, который опытный персонал может контролировать и улучшать.
Однако автоматизацию не следует обосновывать исключительно сокращением численности персонала. Бизнес-обоснование, основанное только на увольнениях, может упустить преимущества в качестве, поставках и росте.
Более обоснованный подход сосредоточен на стоимости одной принятой балки, доступной мощности, устойчивости трудовых ресурсов, повышении стабильности и возможности уверенно рассчитывать стоимость работ.
Для организаций, сталкивающихся с трудовыми ограничениями, даже станок, работающий ниже максимальной мощности, может быть ценным, если он защищает обязательства перед ключевыми клиентами.
Требования к качеству могут снизить инвестиционный порог
Объем производства — не единственный фактор. Строгие требования к качеству могут оправдать станок для изготовления Т-балок при меньших объемах, чем предполагают простые модели затрат.
Клиенты в инфраструктуре, энергетике, морском строительстве, тяжелом машиностроении и экспортных рынках могут требовать повторяемого качества сварки и прослеживаемых производственных записей.
Ручная сварка может соответствовать высоким стандартам, но стабильное достижение этих стандартов зависит от навыков оператора, дисциплинированной сборки, стабильных параметров и достаточных ресурсов контроля.
Автоматизированные системы могут повысить повторяемость за счет контроля скорости перемещения, положения сварки, выравнивания, тепловложения и запрограммированных настроек процесса.
Стабильное изготовление может снизить деформацию и объем корректирующих работ, особенно для длинных Т-балок, где небольшие отклонения могут влиять на последующие сборочные операции.
Более высокая размерная стабильность также улучшает последующие процессы. Детали надежнее стыкуются при сверлении, механической обработке, дробеструйной очистке, окраске и окончательном монтаже.
Для руководства сокращение переделок дает два преимущества: снижение внутренних затрат и меньшую неопределенность по обещанным срокам поставки.
Документирование качества также может стать проще, если настройки станка, программы заданий, сварочные материалы и производственные записи можно стандартизировать между сменами.
Компаниям, работающим по системам ISO 9001 или поставляющим продукцию для проектов, связанных с CE, следует оценить, поддерживает ли автоматизированное изготовление более надежное управление процессом и готовность к аудиту.
Сам станок не заменяет аттестацию сварочных процедур, контроль или компетентность операторов. Эти меры остаются необходимыми для соответствующего требованиям и одобренного заказчиком производства.
Тем не менее стабильный машинный процесс может облегчить повторное выполнение квалифицированных процедур, особенно когда размеры продукции и конфигурации соединений повторяются.
Если споры о качестве, переделки или размерные отклонения уже снижают маржу, инвестиционный порог может быть ниже, чем показывают данные об объеме сами по себе.
Выберите подходящий уровень автоматизации для вашей структуры заказов
Не каждому производителю нужен одинаковый тип станка для изготовления Т-балок. Подходящее решение зависит от повторяемости продукции, диапазона материалов и требуемой гибкости.
Решения начального уровня могут обеспечивать вспомогательное выравнивание, позиционирование, зажим и поддержку сварки, сохраняя при этом больше ручных обязанностей по загрузке и управлению.
Такие системы могут подходить предприятиям с умеренными объемами, ограниченной площадью цеха или смешанным ассортиментом, требующим частой переналадки.
Более автоматизированные производственные линии могут объединять подачу, сборку, подгонку, сварку под флюсом, правку, транспортировку и системы управления для более высокой производительности.
Такое оборудование обычно становится более привлекательным, когда стандартные размеры балок повторяются, производственное планирование стабильно, а обработка материалов поддерживает непрерывный поток.
Лицам, принимающим решения, не следует выбирать максимальную автоматизацию лишь потому, что она предлагает впечатляющую теоретическую производительность или более низкую расчетную себестоимость единицы продукции.
Вместо этого подбирайте оборудование под прибыльное ядро вашей производственной структуры. Анализируйте, какие размеры балок и типы заказов обеспечивают наибольшую маржу покрытия.
Высокоавтоматизированная линия, обрабатывающая только идеальные секции, может работать хуже ожидаемого, если большинство реальных заказов требует ручного вмешательства, частых регулировок или смены оснастки.
Напротив, гибкий станок с программируемыми настройками может обеспечивать лучшую долгосрочную ценность там, где размеры различаются, но общие этапы изготовления остаются стабильными.
Учитывайте также будущие смежные работы. Некоторое оборудование при соответствующей конфигурации может поддерживать компоненты H-балок, сварные конструкционные сборки или связанное изготовление листовых деталей.
Такое более широкое использование может повысить устойчивость инвестиций при условии, что заявленная гибкость технически подтверждена и не зависит от дорогостоящих дополнительных опций.
Запрашивайте демонстрационные детали, данные референтных клиентов и подтверждения времени цикла для секций, максимально похожих на ваше собственное производство, а не для типовых образцов.
Создайте модель ROI, которой руководство может доверять
Достоверная модель ROI должна сопоставлять полную стоимость инвестиций с измеримыми годовыми выгодами за реалистичный период эксплуатации, часто от пяти до семи лет.
Инвестиционные затраты включают не только цену покупки. Учитывайте фрахт, пошлины, монтаж, фундаменты, электромонтажные работы, ввод в эксплуатацию, обучение, оснастку и влияние на оборотный капитал.
Годовые выгоды должны включать сокращение трудовых часов, уменьшение сверхурочных, повышение производительности, снижение переделок, лучший выход материала и дополнительный вклад от новых принятых заказов.
Не включайте рост выручки автоматически. Новые продажи следует учитывать только тогда, когда спрос подтвержден прогнозами клиентов, тендерным портфелем или текущими ограничениями мощности.
Используйте консервативные предположения о загрузке в первый год, поскольку обучение операторов, настройка процесса и изменение планировки могут задержать выход на полную производительность.
Простой расчет срока окупаемости делит общую сумму инвестиций на годовую чистую денежную выгоду, но руководству также следует учитывать амортизацию, затраты на финансирование и остаточную стоимость.
Для более крупных инвестиций чистая приведенная стоимость и внутренняя норма доходности дают более надежную оценку, поскольку учитывают временную стоимость денег.
Особенно полезен сценарный анализ. Создайте консервативный, ожидаемый и сценарий роста на основе различных объемов производства и предположений о затратах на труд.
Если проект остается приемлемым при консервативном сценарии, станок меньше зависит от оптимистичных прогнозов продаж или идеальных условий эксплуатации.
Включите в модель стоимость простоев. Производственная линия без сервисной поддержки, запасных частей или обученного персонала по обслуживанию может создавать серьезный эксплуатационный риск.
Поэтому оценка поставщика должна охватывать возможности монтажа, дистанционную поддержку, доступную документацию, гарантийные условия, сроки поставки запасных частей и местную техническую поддержку.
Наиболее сильное инвестиционное предложение — не то, которое обещает самую быструю заявленную окупаемость, а то, которое имеет прозрачные предположения и управляемый риск снижения результатов.
Оцените готовность предприятия до размещения заказа
Станок для изготовления Т-балок не сможет обеспечить обещанную ценность, если окружающий производственный поток остается неорганизованным или не способен стабильно подавать материалы к оборудованию.
Проверьте зону обслуживания кранов, хранение листов, возможности резки, маршруты внутренней транспортировки, пространство для загрузки, электроснабжение, сжатый воздух, вентиляцию и безопасные расстояния.
Материал должен поступать к станку в контролируемой последовательности. Ожидание вырезанных стенок или полок может быстро снизить фактический выпуск ниже запланированного уровня.
Предшествующие станки CNC-резки должны стабильно поставлять точные детали, поскольку низкое качество кромки или неверные размеры могут напрямую переносить проблемы в сборку.
Последующие процессы также нуждаются в достаточной мощности. Готовые балки могут требовать правки, торцевого фрезерования, сверления, дробеструйной очистки, окраски, маркировки или дальнейшей сборки.
Руководство должно назначить внутреннего ответственного за ввод в эксплуатацию. Этот сотрудник должен координировать производство, обслуживание, качество, закупки и коммуникацию с поставщиком.
Обучение операторов должно включать штатную работу, выбор параметров, ежедневные проверки, переналадку, распознавание качества сварки и основные процедуры реагирования на неисправности.
Планирование обслуживания должно начаться до монтажа. Определите интервалы проверок, требования к смазочным материалам, критически важные запасные части, потребности в калибровке и контакты для эскалации.
Также важно установить с поставщиком критерии приемки. Они должны охватывать размеры, внешний вид сварных швов, производительность, функции безопасности и надежность оборудования.
По возможности используйте реальные чертежи заказчиков и марки материалов при заводских приемочных испытаниях вместо того, чтобы полагаться исключительно на стандартные демонстрационные образцы.
Такая подготовка снижает риск ввода в эксплуатацию и облегчает разграничение реальных ограничений станка и проблем, вызванных материалом, производственным потоком или практикой операторов.
Компании, которые тщательно готовятся, как правило, быстрее достигают стабильного производства, сокращая время между капитальными затратами и измеримыми эксплуатационными выгодами.
Распространенные случаи, когда оборудование еще не оправдано
Автоматизация не всегда является правильным ответом. Станок для изготовления Т-балок может быть преждевременным, когда спрос носит эпизодический, неопределенный характер или преобладают разовые конструкции.
Предприятия с низким повторяющимся объемом могут получить больше выгоды, сначала улучшив оснастку, сварочные процедуры, обработку материалов, обучение операторов и производственное планирование.
Ручные или полуавтоматические посты могут оставаться экономически обоснованными, когда размеры балок постоянно меняются, а время наладки ограничивает загрузку специализированного оборудования.
Покупка также может быть рискованной, когда основные узкие места находятся в другом месте, например при медленной резке, ограниченной грузоподъемности кранов, недостатке производственного пространства или недостаточной мощности последующей отделки.
Еще один тревожный признак — слабая видимость продаж. Если для достижения приемлемой загрузки станку требуются крупные будущие контракты, руководству следует тщательно проверить этот портфель.
Субподряд может быть полезным промежуточным вариантом, когда спрос растет, но еще не стал достаточно стабильным для поддержки капитальных инвестиций внутри предприятия.
Некоторые производители выбирают поэтапные инвестиции, начиная с улучшенного сборочного оборудования и автоматизированной сварки, а затем добавляя полную транспортировку, правку или интеграцию линии.
Этот подход позволяет снизить первоначальный риск, одновременно давая компании возможность накапливать эксплуатационный опыт и собирать более точные данные о реальных моделях спроса.
Главное — не рассматривать владение оборудованием как самоцель. Актив должен решать определенное коммерческое или эксплуатационное ограничение.
Если станок не может улучшить затраты, качество, сроки поставки, устойчивость трудовых ресурсов или стратегический доступ к рынку, отсрочка покупки может быть более сильным решением.
Заключение: принимайте решение на основе загрузки и бизнес-риска
Станок для изготовления Т-балок оправдан, когда повторяющиеся работы создают достаточные затраты на труд, давление по качеству, риск поставок или возможности роста для поддержания стабильной загрузки.
Для многих производителей практическим триггером является устойчивый годовой спрос на труд, а не фиксированный показатель тоннажа, особенно там, где квалифицированные сварочные мощности ограничены.
Руководителям следует совместно оценивать текущие затраты ручного производства, реалистичную производительность станка, повторяемость заказов, требования к качеству, готовность предприятия и консервативные сценарии окупаемости инвестиций.
Лучшей инвестицией обычно является станок, соответствующий прибыльной структуре продукции компании, существующему рабочему процессу, будущему спросу и способности поддерживать надежное производство.
Благодаря дисциплинированному сбору данных и тщательной оценке поставщиков изготовители стальных конструкций могут определить, создаст ли автоматизация устойчивое конкурентное преимущество, а не неиспользуемые мощности.