— —
поиск
Отправьте нам сообщение
Как линия производства Т-образных балок сокращает задержки при сборке в мостовых цехах
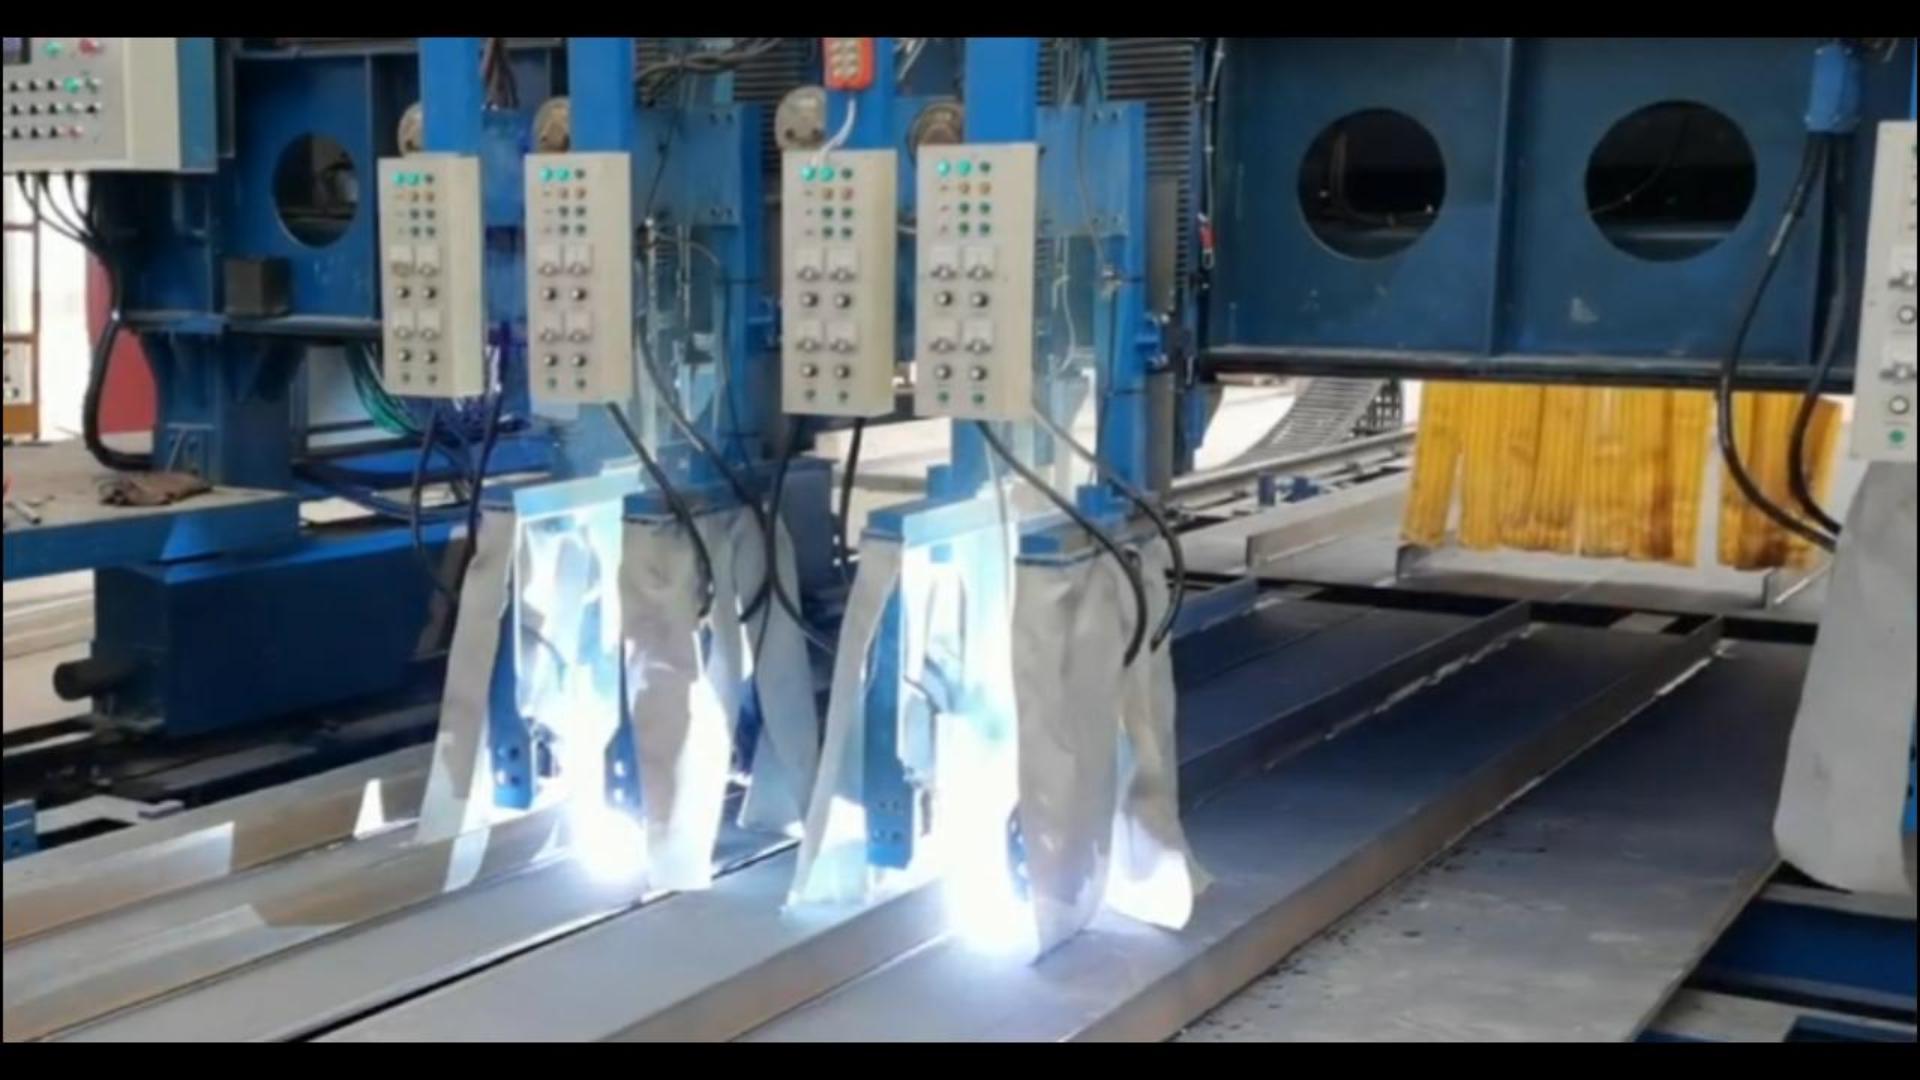
В цехе по изготовлению мостовых конструкций задержки при сборке редко возникают из-за одной серьезной ошибки. Чаще они накапливаются незаметно: полка поступает на сборочный пост с опозданием, стеновые листы немного различаются по длине, ребра жесткости подаются в неправильной последовательности или операторы слишком долго корректируют выравнивание перед началом прихваточной сварки. Несколько потерянных минут на каждом элементе могут стать серьезной проблемой для графика, когда проект включает десятки или сотни конструктивных компонентов.
Для руководителей проектов, отвечающих за поставку мостовых стальных конструкций, вопрос заключается не только в скорости сварки. Настоящая задача состоит в том, чтобы каждый предшествующий процесс был достаточно стабилен, и сборочные бригады получали детали, правильно раскроенные, подготовленные, идентифицированные и размещенные. Грамотно спланированнаялиния производства Т-образных балок решает эту задачу, объединяя подготовку материалов, сборку стенки и полки, сварку, правку и транспортировку в согласованный производственный поток.
Вместо того чтобы требовать от квалифицированных работников компенсировать нестабильность деталей на сборочном столе, линия предназначена для снижения источников нестабильности до того, как детали попадут на этот этап. Это превращает сборку из постоянно повторяющейся задачи корректировки в более контролируемую производственную операцию.
Почему сборка становится скрытым узким местом в мостовых цехах
Графики изготовления мостовых конструкций обычно строятся вокруг основных этапов: поступления материала, раскроя, сборки, сварки, контроля, нанесения покрытия и отгрузки. На практике сборка находится в центре этой цепочки. Если Т-образную балку или аналогичный сварной элемент невозможно собрать по плану, сварочные посты простаивают, сроки контроля смещаются, а последующие операции вынуждены работать с незавершенной продукцией вместо соблюдения четкой последовательности.
Ручной или слабо связанный процесс может казаться гибким, особенно в цехе, обрабатывающем элементы различных размеров. Однако гибкость без контроля часто создает неопределенность. Операторам может потребоваться найти нужные компоненты, повторно проверить размеры, скорректировать положение листов краном, установить временные фиксаторы и снова проверить выравнивание после прихваточной сварки. Каждое действие по отдельности понятно. Но вместе они делают производство трудно прогнозируемым.
Руководители проектов обычно наблюдают последствия в нескольких формах:
- Сборочные бригады ожидают раскроенные или подготовленные компоненты с предыдущих участков.
- Частые перемещения крана прерывают как сборку, так и работу на соседних участках.
- Неравномерные корневые зазоры, свес полки, центрирование стенки или прямолинейность элемента требуют доработки.
- Сварщики тратят время на исправление условий сборки вместо выполнения сварных швов.
- Незавершенное производство накапливается между процессами, поскольку один участок не может стабильно передавать детали дальше.
- Результаты контроля указывают на нестабильность сборочной оснастки, а не на сам процесс сварки.
Непосредственное искушение — привлечь к сборке больше людей. Это может помочь во время кратковременного пика, но не обязательно устраняет основную причину. Если листы поступают с нестабильным качеством подготовки или сборочный пост требует ручного измерения каждой детали, дополнительный персонал может лишь увеличить количество перемещений вокруг того же ограничения.
Линия производства Т-образных балок превращает отдельные задачи в контролируемую последовательность
Ценность линии производства Т-образных балок заключается не в устранении мастерства. Изготовление мостовых конструкций по-прежнему требует опытного контроля, надежных технологий сварки и строгой дисциплины контроля качества. Ее ценность состоит в том, что она предоставляет этому опыту более повторяемую платформу.
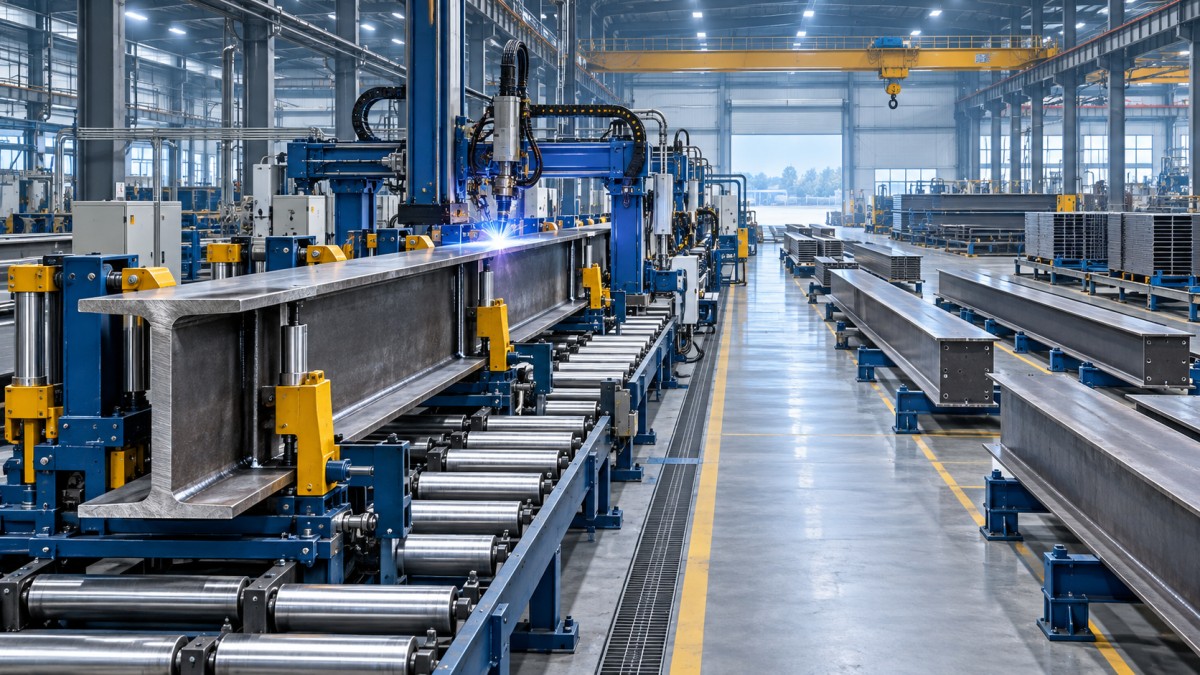
Типовая конфигурация может сочетать подачу или складирование листов, раскрой с ЧПУ и подготовку кромок при необходимости, позиционирование стенки и полки, гидравлический или механический зажим, поддержку прихваточной сварки, автоматическое сварочное оборудование, функции транспортировки или кантования, а также последующую правку или корректировку. Точная компоновка зависит от размеров балок, марок стали, конструкции соединений, годового объема производства и степени вариативности продукции.
Для руководителя проекта ключевым принципом является непрерывность. Каждый процесс должен передавать элемент в состоянии, в котором следующий процесс может принять его без лишнего поиска, измерения, подъема или корректировки. Для достижения этого линия не обязана быть полностью автоматизированной. Даже полуавтоматические ячейки могут существенно изменить ситуацию, если метод базирования, маршрут передачи и производственные правила четко определены.
Рассмотрим различие между двумя подходами. При традиционной организации стеновой лист и полка могут соединяться мостовым краном, выравниваться ручными шаблонами, прихватываться, затем снова перемещаться для сварки и перепозиционироваться для правки. В согласованной линии базовые поверхности и зажимы устанавливают взаимное положение стенки и полки до начала сварки. Затем компонент проходит через определенные станции с меньшим количеством неконтролируемых передач.
Это различие важно, поскольку точность сборки — не только вопрос качества. Это также вопрос графика. Повторяемое время наладки делает планирование труда более реалистичным, обеспечивает более стабильную загрузку сварки и дает проектной команде более ясное представление о фактической мощности.
Откуда в действительности берется сокращение задержек сборки
Автоматизацию легко описать как «более быструю», однако сама по себе скорость — не лучший способ оценивать линию для мостового производства. Более важный вопрос: какие источники ожидания и корректировок будут устранены из процесса?
Определенный контроль базирования заменяет повторное ручное выравнивание
Каждый сварной Т-образный элемент зависит от взаимного расположения его стенки и полки. Если это положение устанавливается визуально и многократными проверками рулеткой, в процесс естественным образом вносится вариативность. Производственная линия использует фиксированные базы, регулируемые направляющие и зажимные устройства для позиционирования от известных базовых поверхностей.
Это не означает, что каждый элемент идентичен. Хорошо спроектированная линия должна учитывать предусмотренный диапазон размеров, сохраняя одинаковую логику управления. Операторы регулируют оборудование по спецификации заказа, проверяют первую деталь, а затем обрабатывают последующие детали с гораздо меньшим объемом повторяющихся наладочных работ. В результате перед прихваточной сваркой требуется меньше мелких корректировок выравнивания.
Детали поступают в последовательности, необходимой сборочному посту
Задержки сборки часто являются скрытыми задержками потока материалов. Даже полностью работоспособный сборочный пост не может работать, если нужная полка все еще ожидает раскроя, стенка находится под другими листами или подготовленные ребра жесткости не идентифицированы и не размещены.
Линия производства Т-образных балок способствует более четкому плану маршрутизации. Материал может раскраиваться и маркироваться в соответствии с производственными партиями, а затем подаваться в зону сборки в порядке, соответствующем графику. Это особенно полезно, когда мостовые проекты включают похожие, но не идентичные элементы. Надлежащая идентификация деталей и контроль партий предотвращают дорогостоящую остановку, связанную с обнаружением того, что компонент предназначен для другой балки уже после начала сборки.
Контролируемый зажим уменьшает перемещения во время прихваточной сварки
Когда компоненты надежно закреплены, прихваточная сварка становится стабилизирующим этапом, а не моментом, когда сборка неожиданно смещается. Надлежащий зажим снижает потребность оператора удерживать, подталкивать и повторно выравнивать листы во время первых сварных швов. Он также создает более стабильные условия для последующего процесса сварки.
Для руководителей проектов это дает практическое преимущество по трудозатратам: меньше людей нужно назначать для «удержания» сборки в требуемом положении. Квалифицированные сборщики могут сосредоточиться на проверке и обработке исключений вместо постоянной физической корректировки.
Передача планируется, а не импровизируется
Во многих мостовых цехах краны незаменимы, но они также являются общим ресурсом. Если элемент необходимо поднимать и перепозиционировать между каждой операцией, доступность крана становится частью времени цикла. Линия с конвейерами, роликовыми столами, синхронизированным передаточным оборудованием или выделенными зонами загрузки сокращает ненужные подъемы и делает перемещение более предсказуемым.
Цель не в том, чтобы убрать мостовые краны из цеха. Она заключается в том, чтобы использовать их для работ, действительно требующих подъема, таких как загрузка сырья, обработка готовых элементов или передача нестандартных сборок. Меньшая зависимость от крана в рутинных операциях означает меньше прерываний сборки.
Построение линии с учетом реальности мостовых проектов
Не каждому мостовому цеху следует устанавливать одинаковую компоновку оборудования. Длительная крупносерийная программа с повторяющимися Т-образными элементами имеет иные потребности, чем подрядчик, изготавливающий различные балки для нескольких проектов. Наиболее успешные инвестиционные решения начинаются с семейства элементов, а не с перечня оборудования в каталоге.
Перед выбором линии производства Т-образных балок руководители проектов должны оценить следующие условия:
- Диапазон элементов: высота стенки, ширина полки, длина, толщина листа и допустимые отклонения размеров.
- Требования к соединениям: размер углового шва, необходимость сварки с одной или двух сторон, положение сварки и доступ для контроля.
- Состояние материала: плоскостность листа, поверхностная окалина, качество кромки и необходимость предварительной обработки перед сборкой.
- Производственная номенклатура: повторяющиеся стандартные элементы по сравнению с частой сменой заданий и короткими партиями.
- Доступная площадь: не только длина оборудования, но и пространство для загрузки, доступа для обслуживания, буферные зоны и безопасные маршруты движения материалов.
- Имеющееся оборудование: станки плазменной резки с ЧПУ, оборудование для обработки листа, источники сварочного тока, манипуляторы и краны, которые могут потребовать интеграции в новый производственный поток.
Такая оценка часто показывает, что основным решением является не один станок. Например, если раскроенные детали систематически задерживаются, инвестиции только в ячейку сборки и сварки могут перенести узкое место на предыдущий этап. Если материал раскраивается точно, но смешивается при складировании, надлежащая идентификация и дисциплина передачи могут быть столь же важны, как и дополнительная автоматизация.
Wuxi Armada International Trade Co., Ltd поставляет механическое оборудование для различных процессов изготовления, включая автоматическое сварочное оборудование, станки плазменной резки с ЧПУ, сварочных роботов, лазерные станки для резки, торцефрезерные станки, кромкофрезерные станки, оборудование для выравнивания и оборудование для линий производства H-образных балок. Для мостового цеха, оценивающего решение для Т-образных балок, такой широкий взгляд на оборудование может быть полезен, поскольку эффективность сборки зависит от состояния деталей, поступающих на линию, а не только от самого сборочного поста.
Детали предшествующих процессов, обеспечивающие качественную последующую сборку
Линия может точно позиционировать стенку и полку, но не может полностью компенсировать плохое состояние поступающих листов. Проектные команды должны рассматривать раскрой, подготовку кромок и транспортировку как часть стратегии сборки.
Точность и повторяемость раскроя являются первоочередным вопросом. Если длина стенок отличается больше предусмотренного допуска, операторам все равно придется вручную корректировать выравнивание торцов. Оборудование для резки с ЧПУ, обслуживаемая оснастка, надежные программы и контроль первых деталей помогают не допустить превращения этой проблемы в обычную практику.
Состояние кромки также заслуживает внимания. Заусенцы, шлак, деформированные после термической резки кромки или нестабильные скосы могут мешать посадке и подготовке под сварку. В зависимости от требуемого соединения и спецификаций проекта могут быть целесообразны фрезерование кромок, удаление заусенцев или другие методы подготовки. Смысл не в ненужном добавлении операций, а в том, чтобы детали поступали на сборку готовыми к точному базированию.
Плоскостность листа — еще один часто недооцениваемый фактор. Искривленная полка может создавать видимость проблемы выравнивания, даже если оснастка работает правильно. Если поступающий материал или предыдущая обработка вносят деформации, следует рассмотреть выравнивание или правку до поступления детали в основной поток сборки.
Наконец, цеху необходимо практическое правило для исключений. Автоматизированная линия становится неэффективной, если операторы вынуждены останавливать ее из-за каждого нестандартного листа. Создание отдельной зоны доработки или корректировки позволяет устранять несоответствующие детали, не блокируя стандартный производственный маршрут.
Выбор автоматизации без создания нового узкого места
У руководителей проектов естественно возникает опасение, что автоматизированное оборудование будет слишком жестким для изготовления мостовых конструкций. Это опасение оправдано, если система специфицируется на основе идеализированных чертежей, а не реальной производственной вариативности. Решение состоит не в отказе от автоматизации, а в соответствии уровня автоматизации номенклатуре заказов.
Для стабильных, повторяющихся семейств балок специализированное автоматическое позиционирование и сварка могут обеспечить высокостабильный маршрут. Для цехов с более широким диапазоном вариаций лучшим балансом могут стать регулируемая оснастка, программируемое управление, модульные роликовые системы и полуавтоматическая загрузка. Операторы сохраняют контроль над наладкой и проверкой, а оборудование выполняет повторяющиеся задачи выравнивания, зажима и перемещения.
Также важно не проектировать каждую станцию для ее максимальной теоретической скорости. Если сварочный процесс является естественной операцией, задающей темп, исключительно быстрый сборочный пост может лишь создать больше незавершенного производства. И наоборот, если сборка исторически задерживала сварку, линия должна иметь достаточную буферную и передаточную способность, чтобы обеспечивать сварку деталями, не перегружая контроль или последующую транспортировку.
Полезным показателем планирования является полный путь элемента: сколько времени он ожидает, сколько времени его перемещают, сколько времени он активно обрабатывается и как часто требует доработки. Сокращение непроизводительного времени обычно ценнее, чем стремление к заявленному показателю времени цикла.
Пусконаладка должна начинаться с производственной дисциплины, а не только с запуска оборудования
Установка линии производства Т-образных балок — лишь начало. Реальный рост производительности обеспечивается тем, как цех стандартизирует работу вокруг нее. Во время пусконаладки руководители должны не поддаваться желанию оценивать линию исключительно по тому, насколько быстро она завершает первый элемент. Более значимый тест — может ли команда повторять приемлемые результаты в запланированном диапазоне типовых заданий.
Начните с представительного элемента, не обязательно с самого простого. Подтвердите базовые поверхности для наладки, положения зажимов, методы загрузки листов, последовательность прихваток, параметры сварки, действия по передаче и точки контроля. Записывайте настройки в формате, который операторы смогут использовать на посту. Когда поступит следующий аналогичный заказ, цех не должен заново восстанавливать процесс по памяти.
Четкое распределение ответственности не менее важно. Производственный персонал должен знать, кто проверяет поступающие детали, кто утверждает изменения наладки, кто реагирует на сборку с отклонениями от допуска и кто передает готовую балку на следующую операцию. Без такой ясности даже работоспособное оборудование может стать местом, где проблемы ожидают решений.
Планирование обслуживания должно быть включено в ту же систему дисциплины. Направляющие, зажимы, ролики, датчики, сварочные горелки и механизмы передачи работают в сложных условиях, связанных со стальной пылью, теплом и частыми перемещениями. Регулярный осмотр и очистка помогают сохранять повторяемость, которая изначально обосновала инвестиции.
Что руководителям проектов следует отслеживать после внедрения
Лучший признак того, что линия сокращает задержки сборки, — не просто более высокий выпуск в течение одной загруженной недели. Это более стабильный производственный ритм. Руководителям следует отслеживать небольшую группу операционных показателей, которые показывают, действительно ли улучшается производственный поток.
- Среднее значение и диапазон времени сборки для каждого семейства элементов.
- Время ожидания компонентов, кранов, сварочных постов или контроля.
- Количество и причины корректировок выравнивания до окончательной сварки.
- Доработки, связанные с положением стенки и полки, состоянием соединения или деформацией.
- Частота остановок линии, вызванных отсутствующими, смешанными или неподходящими деталями.
- Уровни незавершенного производства между раскроем, сборкой, сваркой и финишной обработкой.
Эти наблюдения делают обсуждения улучшений более продуктивными. Если время сборки остается высоким, команда может определить, является ли причиной качество деталей, наладка оператором, регулировка оснастки, последовательность сварки или помехи при передаче. Линия становится не только производственным активом, но и более понятным источником операционной информации.
Более надежный путь от листа к мостовому элементу
Графики мостовых цехов не допускают задержек, поскольку позднее изготовление влияет на планирование перевозок, монтаж на площадке, субподрядчиков и общую программу проекта. Задержки сборки могут казаться незначительными на полу цеха, но они способны создавать неопределенность далеко за пределами сборочного участка.
Хорошо подобранная линия производства Т-образных балок снижает эту неопределенность, обеспечивая определенный путь для материалов, людей и оборудования. Точная подготовка компонентов, надежное базирование, контролируемый зажим, организованная передача и повторяемые условия сварки совместно сокращают время, затрачиваемое на ожидание и корректировку. Преимущество заключается не просто в более быстром изготовлении. Это процесс, который руководители проектов могут планировать с большей уверенностью.
Для изготовителей мостовых конструкций, рассматривающих очередное расширение производственных мощностей, наиболее полезный вопрос заключается не в том, «Какой станок самый быстрый?», а в следующем: «На каких этапах наш процесс сборки теряет время и какая конфигурация линии устранит эти потери без ущерба для гибкости, необходимой нашим проектам?» Взвешенный ответ на этот вопрос приводит к решениям по оборудованию, которые поддерживают как текущие контракты, так и следующий сложный мостовой проект.