— —
поиск
Отправьте нам сообщение
Методы сварки пространственных ферм для контроля тепловых деформаций в трубчатых узлах
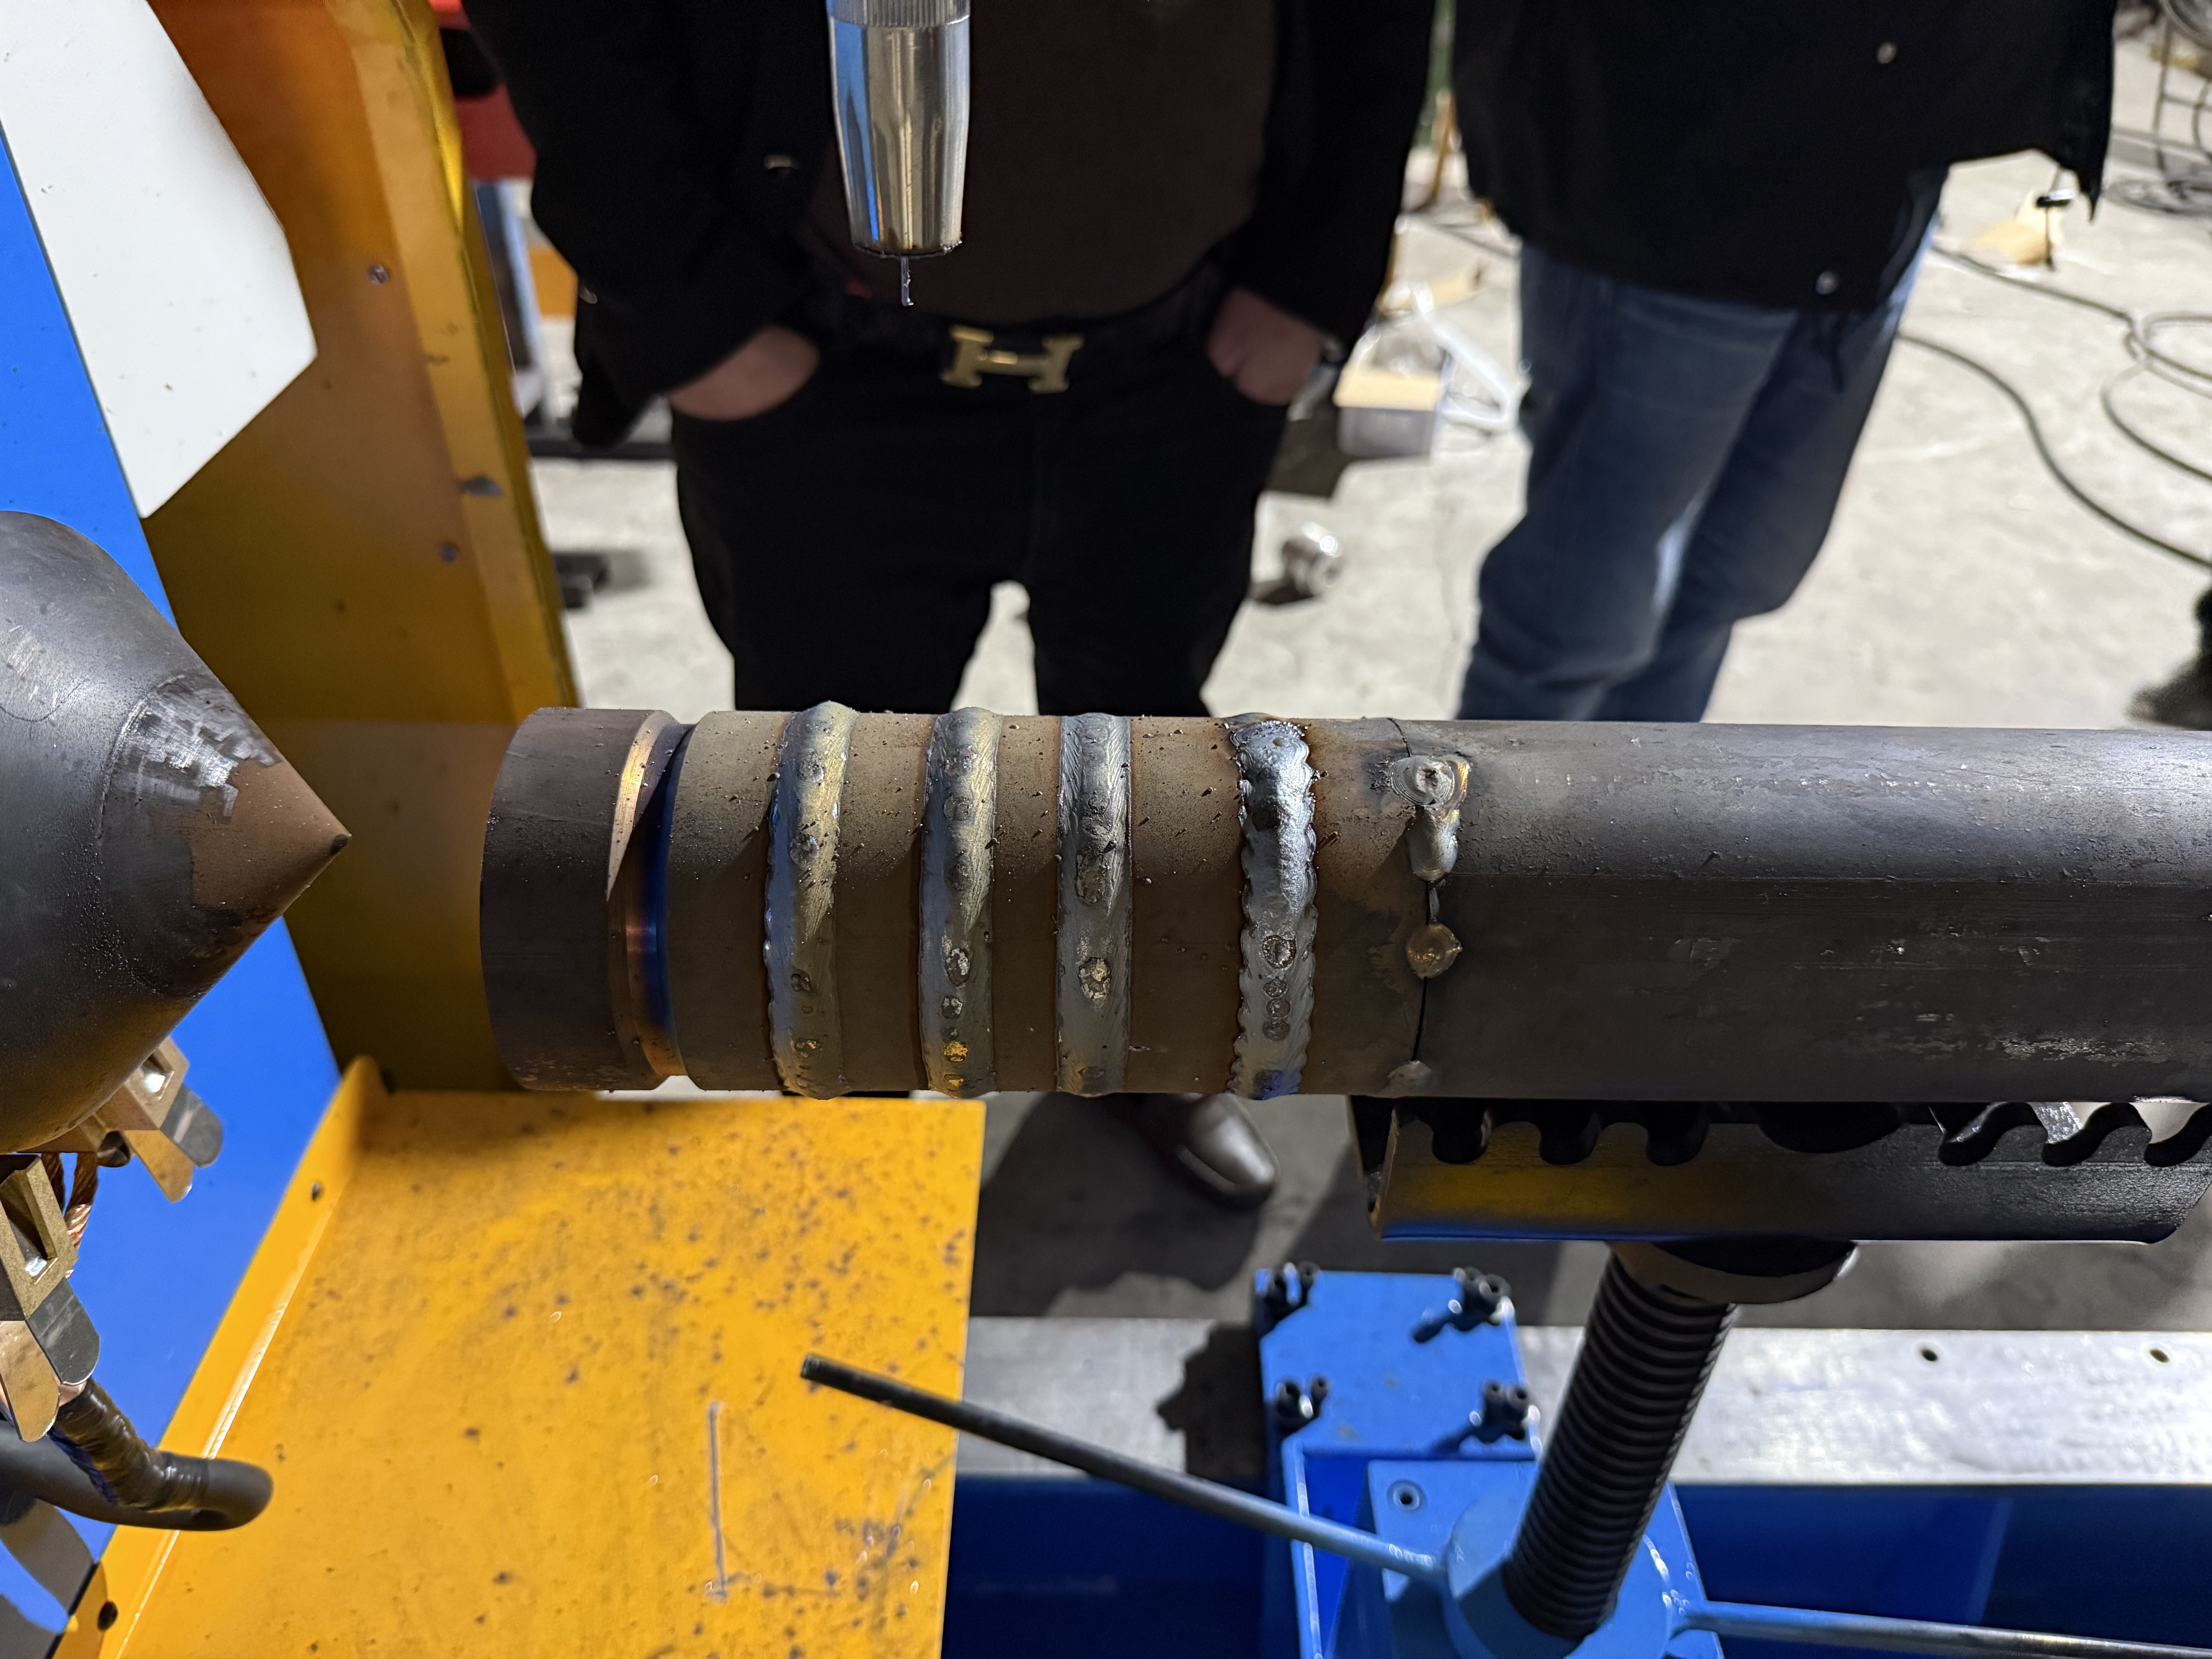
Тепловая деформация трубчатого узла редко вызывается только одним некачественным сварным швом. Обычно она является совокупным результатом подгонки соединения, закрепления, размера шва, траектории сварки, начала и окончания проходов, а также того, как тепло накапливается вокруг пояса. В пространственной раме небольшое локальное перемещение может одновременно изменить угол нескольких элементов. Узел, который выглядит приемлемо после первого шва, может выйти за пределы допуска при сварке противоположной стороны или при охлаждении сборки.
Практическая цель сварки пространственных рам заключается не в полном устранении всех тепловых перемещений. Это нереалистично при сварном изготовлении стальных конструкций. Цель состоит в том, чтобы сделать усадку предсказуемой, сбалансированной и достаточно малой, чтобы готовый узел оставался в пределах допусков чертежа без исправительной сварки, принудительной сборки или чрезмерной правки.
Почему трубчатые узлы деформируются иначе, чем обычные соединения
Трубчатый узел концентрирует несколько факторов на ограниченной площади. Раскосы соединяются с главным поясом под различными углами, часто имеют седловидные профили реза и неравномерный доступ для сварки. Обычно применяется угловой шов, стыковой шов с неполным проплавлением или их комбинация, геометрия которой меняется по периметру трубы. Доступ к корню шва, угол горелки, пространственное положение под действием силы тяжести и эффективность теплоотвода изменяются по мере перехода сварки от верхней точки к боковым сторонам и нижней части.
Это означает, что шов дает усадку неравномерно. Сторона, на которую наплавлен больший объем металла или где сварка выполнена позже, стягивается сильнее. Если один раскос полностью сваривается до прихватки или балансировки соседних раскосов, пояс может повернуться, локально сплющиться или получить нежелательный прогиб. Тонкостенные трубы особенно чувствительны, поскольку их низкая жесткость сечения позволяет зоне термического влияния и окружающему материалу деформироваться до охлаждения шва.
Геометрия узла также усложняет измерения. Контроль размеров, основанный только на внешних концах элементов, может не выявить локальную овальность пояса или изменение угла раскоса в зоне пересечения. Когда несколько узлов соединяются в панель, эти локальные отклонения могут суммироваться и привести к плохой подгонке в последующих соединениях.
Наиболее полезный рабочий принцип прост: контролируйте распределение тепла вокруг узла, а не только общее значение силы тока, отображаемое источником сварочного питания.
Подгонка является первой операцией по контролю деформаций
Последовательность сварки не может надежно компенсировать плохую подготовку. До возбуждения дуги оператор должен убедиться, что профиль раскоса прилегает к поясу согласно проекту, зазоры в корне находятся в пределах, предусмотренных утвержденной технологией сварки, а осевая линия раскоса расположена правильно. Непостоянный седловидный вырез особенно вреден, поскольку заставляет сварщика изменять размер валика по окружности, пытаясь перекрыть зазоры. Большие наплавки вызывают большую продольную и поперечную усадку, а повторные ремонтные проходы добавляют тепло именно там, где узел уже испытывает напряжения.
Концы труб должны быть отрезаны и профилированы с достаточной точностью, чтобы подготовка кромок соответствовала утвержденной конструкции соединения. Заусенцы, окалина, влага, масло, краска и временные маркировочные покрытия должны быть удалены из зоны сварки. Эти загрязнения влияют на стабильность дуги и могут вызывать пористость, но также способствуют прерывистой сварке и локальному ремонту, что повышает риск деформации.
Если соединение требует корневого зазора, его необходимо выдерживать равномерно, а не регулировать визуально от одной стороны трубы к другой. Зазор, меняющийся по седловидному вырезу, вызывает неравномерное проплавление и неравномерный объем наплавленного металла. Операторы не должны считать более широкий зазор безобидным условием, которое можно просто заполнить дополнительным сварочным металлом. Допустимость зазора должна определяться применимым чертежом и аттестованной спецификацией технологии сварки (WPS).
Прихваточные швы должны фиксировать узел, не превращаясь в неконтролируемый наплавленный металл
Прихваточная сварка выполняет две отдельные функции: поддерживает геометрию и противодействует перемещению на ранних стадиях сварки. Слишком малые прихватки трескаются или разрушаются при нагреве сборки. Слишком большие прихватки становятся точками локального закрепления и могут сместить раскос до начала основной сварки.
Полезная практика заключается в распределении прихваток по периметру раскоса, а не в их концентрации на наиболее доступной стороне. Их количество, длина, расположение и обработка должны соответствовать WPS и требованиям проекта. Если прихватки включаются в окончательный шов, к ним предъявляются те же требования по качеству, чистоте и сплавлению, что и к основному наплавленному металлу. Треснувшие, загрязненные прихватки или прихватки, расположенные вне траектории шва, должны удаляться в соответствии с применимой процедурой, а не небрежно завариваться.
Для узлов с несколькими раскосами обычно лучше прихватить весь узел, проверить положение всех элементов и только затем приступать к полной сварке. Полная сварка одного раскоса, когда следующие раскосы остаются незакрепленными, может сместить осевую линию пояса и сделать последующую подгонку недостоверной.
Используйте сбалансированную последовательность сварки вместо непрерывного кругового прохода
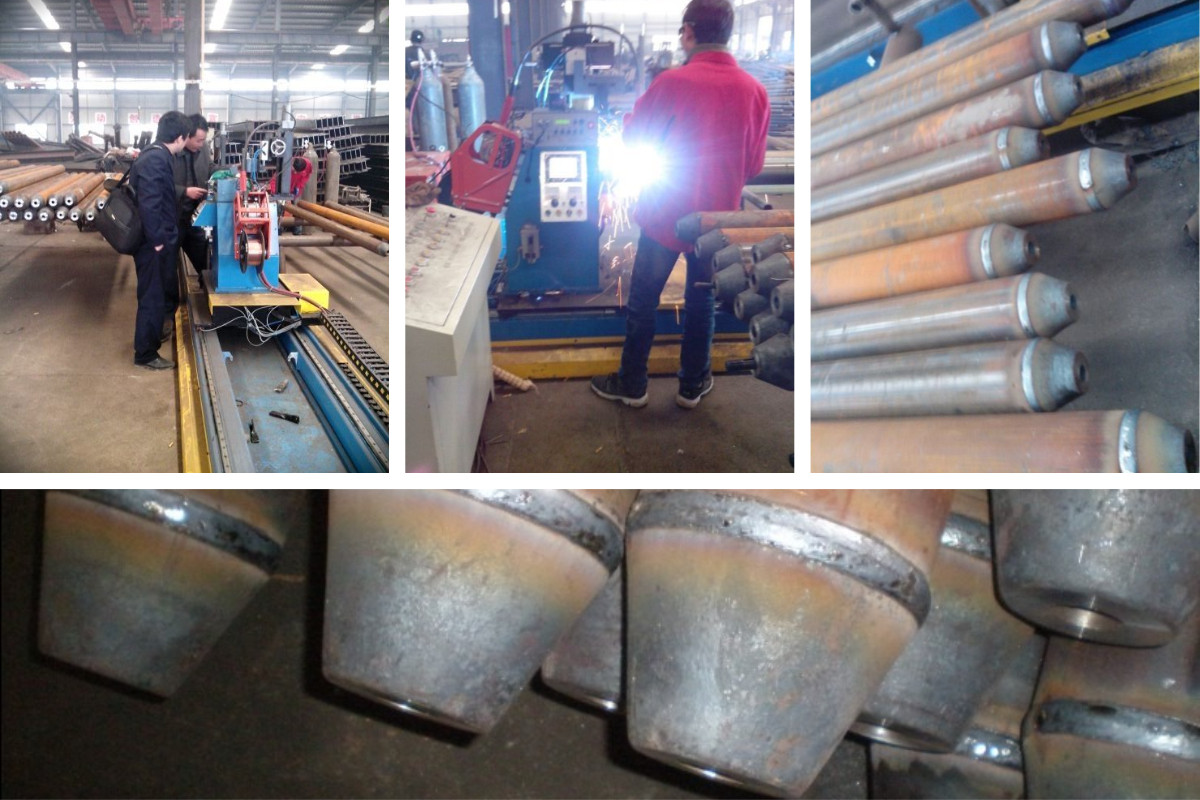
Наиболее распространенная предотвратимая ошибка при сварке трубчатых пространственных рам — непрерывное выполнение всего шва раскоса от одной точки вокруг трубы, особенно когда размер шва значителен относительно толщины стенки. При этом тепло последовательно вносится в одном направлении и создается выраженная несбалансированная схема усадки. Результатом может стать поворот раскоса, изгиб пояса или неравномерный профиль шва из-за изменения положения соединения.
Сбалансированная последовательность делит окружность на управляемые сегменты и чередует участки, чтобы тепло распределялось вокруг узла. Точная схема сегментов зависит от конструкции соединения, доступа, положения сварки, толщины материала и аттестованной процедуры. Это не универсальное правило «четырех четвертей». Цель состоит в том, чтобы не наплавлять последовательные высокотепловые валики в одной области, пока соседняя область остается холодной.
При соединении одного раскоса с поясом операторы обычно начинают с коротких противоположных сегментов, а затем заполняют промежуточные зоны, чередуя стороны. Когда несколько раскосов соединены с одним поясом, последовательность также должна по возможности чередоваться между раскосами. Если два крупных раскоса расположены на противоположных сторонах пояса, сварка их соответствующих зон в сбалансированном порядке может уменьшить общий изгиб. Напротив, выполнение всех проходов на одной стороне пояса до сварки другой стороны, вероятно, вызовет смещение, которое может сохраниться после охлаждения.
Обратноступенчатая сварка может быть полезной, если она допускается WPS. При этом общий ход выполнения продвигается вокруг соединения, но отдельные валики наплавляются в противоположном направлении на коротких участках. Такой метод может уменьшить влияние продольной усадки, однако он не подходит автоматически для каждого трубчатого соединения. Плохой контроль перекрытия, недостаточная очистка между проходами или неудобный доступ горелки могут свести его преимущества на нет. Аттестованная процедура остается определяющим документом.
Тепловложение контролируется не только силой тока
Операторы часто сосредотачиваются на силе тока, поскольку она видна и легко регулируется. Однако деформация определяется общим тепловым циклом, создаваемым силой тока, напряжением, скоростью сварки, КПД процесса, геометрией валика и количеством проходов. Низкая сила тока в сочетании с очень медленной скоростью сварки может внести в соединение больше тепла, чем более высокая сила тока при стабильной контролируемой скорости.
Для дуговой сварки в защитных газах плавящимся электродом (GMAW/MAG) важны постоянная скорость подачи проволоки, напряжение дуги, расстояние от контактного наконечника до изделия и скорость перемещения. Чрезмерные поперечные колебания расширяют зону термического влияния и увеличивают объем сварного металла. Если соединение и WPS это допускают, узкие валики обычно обеспечивают лучший контроль распределения тепла, чем широкие валики с колебательными движениями. Они также упрощают межслойную очистку и визуальный контроль вблизи криволинейного пересечения.
Небольшие швы не следует делать меньше указанного эффективного размера только для уменьшения деформации. Шов недостаточного размера может не пройти контроль или иметь недостаточную несущую способность, а его последующее увеличение создаст еще один незапланированный тепловой цикл. Правильный подход — применять минимальный соответствующий требованиям размер шва, наплавляемый при стабильных параметрах и в последовательности, уравновешивающей усадку.
Предварительный подогрев требует такой же дисциплины. Он может быть необходим для контроля водорода, предотвращения трещин, с учетом толщины материала, степени закрепления или утвержденной WPS. Однако ненужный или чрезмерный предварительный подогрев увеличивает нагретую зону и может усложнить контроль деформаций. Предварительный подогрев следует измерять и поддерживать согласно требованиям, а не определять на ощупь или применять равномерно без учета процедуры.
Межслойная температура столь же важна при многопроходных швах. Если узел непрерывно сваривается, когда он уже горячий, труба теряет жесткость, а температурные градиенты становятся более значительными. Соблюдение предела межслойной температуры по WPS может потребовать перехода к другому сбалансированному сегменту или другому узлу вместо продолжения работы на том же месте. Это не является потерей производственного времени, если предотвращает правку, ремонт или отбраковку.
Конструкция приспособления должна противодействовать перемещению, не создавая вредных внутренних напряжений
Приспособления необходимы для многих трубчатых сборок, но чрезмерное закрепление не является решением проблемы деформаций. Жесткое приспособление может сохранять размеры во время сварки, одновременно накапливая высокие остаточные напряжения в узле. После снятия зажимов компонент может неожиданно пружинить. В тяжелых случаях сильное закрепление также повышает восприимчивость к образованию трещин в сильно стесненных соединениях.
Оптимальное приспособление создает повторяемые базы и поддерживает сборку вблизи зон, где перемещение повлияет на конечную геометрию. Оно должно позиционировать пояс, задавать углы раскосов и предотвращать значительное вращение, при этом позволяя контролируемую тепловую усадку. Регулируемые опоры полезны для компенсации допусков труб, однако до начала сварки они должны быть зафиксированы и проверены. Использование клиньев, незакрепленных прокладок или самодельных зажимов без фиксации их настройки затрудняет повторяемость от одного узла к другому.
Усилие зажима должно быть достаточным для поддержания подгонки, но не настолько высоким, чтобы на стенке трубы появились вмятины или сплющивания. Тонкие круглые полые профили могут быть повреждены узкими зонами контакта зажимов. Седловидные опоры, профилированные мягкие губки или более широкие контактные площадки эффективнее распределяют нагрузку. Само приспособление необходимо периодически проверять: выравнивание направляющих, износ установочных элементов, ход зажимов и накопившиеся брызги металла могут вызывать постепенное отклонение размеров.
Если последовательность изготовления допускает, для компенсации предсказуемой усадки может быть введен контролируемый предварительный изгиб. Предварительный изгиб является методом производственного контроля, а не предположением. Он должен основываться на утвержденной практике изготовления и подтвержденных измерениях сопоставимых соединений, а не на произвольном чрезмерном изгибе сборки.
Выбор сварочного процесса меняет стратегию контроля
GMAW/MAG широко применяется при изготовлении трубчатых строительных конструкций, поскольку обеспечивает хорошую производительность наплавки и может выполняться вручную, механизированно или роботизированно. Его характеристики с точки зрения деформаций в значительной степени зависят от стабильности параметров и контроля оператора. Короткое замыкание, импульсный, струйный и другие режимы переноса имеют различные тепловые и позиционные характеристики; их выбор относится к вопросам WPS и оборудования, а не является просто предпочтением более высокой производительности наплавки.
Дуговая сварка порошковой проволокой (FCAW) может обеспечивать высокую производительность и подходящие механические свойства в строительных применениях, однако удаление шлака между проходами крайне важно. Неполное удаление шлака может привести к ремонтным работам, которые добавляют тепло и нарушают запланированную последовательность. Ручная дуговая сварка покрытым электродом (SMAW) остается полезной при ограниченном доступе и монтажных работах, хотя частая смена электродов может увеличить количество начал, остановок и локальную концентрацию тепла, если последовательность не контролируется тщательно.
Механизированные и роботизированные системы повышают повторяемость, когда геометрия узлов, объем работ и подача деталей стабильны. Их основное преимущество для контроля деформаций заключается не в автоматизации как таковой, а в повторяемой скорости перемещения, угле горелки, длине дуги, размещении валика и последовательности сварки. Программируемая система все равно требует точного расположения соединения и надежного оснащения. Если вырезы раскосов значительно различаются, для предотвращения компенсации машиной за счет нестабильного размещения валика могут потребоваться слежение за швом или адаптивное программирование.
Аналогичные принципы применяются при автоматизированном изготовлении длинных швов. Например, машина для внутренней сварки U-ребер жесткости использует контролируемое позиционирование, зажим, слежение за швом и согласованную работу сварочных манипуляторов для выполнения повторяющихся внутренних угловых швов. Панель мостового U-ребра не является трубчатым узлом пространственной рамы, однако основной вывод применим: повторяемое закрепление и контролируемое перемещение горелки уменьшают вариации процесса только тогда, когда поступающие детали точно выровнены, а последовательность сварки соответствует тепловому поведению сборки.
Выполняйте измерения на правильных этапах, а не только после снятия всех зажимов
Окончательный контроль слишком поздно выявляет проблему последовательности. Контроль размеров должен включать проверки до сварки, после прихватки, во время выполнения критических сегментов шва, после охлаждения и после снятия с приспособления. Выбранные базы должны определяться чертежом изготовления и планом контроля. Типовые проверки могут включать угол раскоса, вылет раскоса, прямолинейность пояса, положение центра узла, овальность трубы и взаимное положение точек соединения.
Измерения следует проводить только после достижения деталью температурного состояния, определенного процедурой качества. Измерение горячего узла и его прямое сравнение с размерами чертежа при комнатной температуре может привести к ошибочным выводам. При жестких допусках регистрация температурного состояния и состояния зажимов помогает отличить фактическую деформацию от временного теплового расширения или влияния приспособления.
Визуальный контроль также должен выходить за пределы оценки внешнего вида поверхности шва. Гладкий валик не доказывает, что узел сохранил стабильность. Операторы должны обращать внимание на несоответствие между заданной и фактической ориентацией раскоса, стягивание в сторону интенсивно сваренной стороны, локальное выпучивание у тонких стенок труб и изменение корневого зазора на несваренных участках соединения.
Стандарты задают основу, но приемку определяют проектные документы
Применимый стандарт зависит от конструкции, места выполнения работ, регулирующего договора и системы материалов. Для работ со строительной сталью в соответствующих проектах часто указывается AWS D1.1/D1.1M, включающий требования, связанные с технологиями сварки, аттестацией, изготовлением и контролем. В европейских условиях выполнения работ к компонентам стальных конструкций могут применяться требования серии EN 1090, тогда как ISO 3834 устанавливает требования к качеству при сварке плавлением металлических материалов. Аттестация сварщиков и аттестация технологий могут регулироваться такими стандартами, как ISO 9606 и ISO 15614, если они предусмотрены договором.
Эти документы не следует смешивать без разбора. Производственный участок не может выбирать отдельные критерии приемки из разных систем только потому, что они кажутся удобными. Чертеж, спецификация, класс исполнения при его применимости, WPS, план контроля и утвержденный процесс отклонений определяют, что является приемлемым для конкретного узла.
Допуски на деформацию особенно важно уточнить до изготовления. Общий стандарт для стальных конструкций может не полностью определять каждый функциональный допуск, требуемый для остекленной кровли, соединения фермы, архитектурного открытого каркаса или модульной сборки. Требования к подгонке соединений, совмещению отверстий под болты, опорным поверхностям и последующему монтажу могут быть строже общих допусков изготовления.
Исправление должно быть исключением, а не стандартным этапом
Механическая правка и контролируемая тепловая коррекция могут допускаться определенными процедурами изготовления, но они не должны становиться обычной реакцией на предсказуемые сварочные перемещения. Повторное принудительное воздействие может повредить состояние поверхности, изменить локальную геометрию или скрыть истинную причину: чрезмерный объем сварного металла, неподходящую последовательность, плохую подгонку или недостаточный контроль приспособления.
Неконтролируемый нагрев пламенем особенно рискован для трубчатых узлов, поскольку объем зоны воздействия трудно оценить, и он может усугубить овальность или остаточные напряжения. Любая тепловая коррекция должна выполняться по утвержденному проектом методу, включая ограничения по нагреву, контроль температуры при необходимости и контроль после исправления. Если деформация повторяется на аналогичных деталях, производственная группа должна устранить первопричину, а не продолжать исправлять каждый готовый узел.
Надежная сварка пространственных рам зависит от рассмотрения узла как сборки с балансом тепла. Точное профилирование ограничивает избыточный объем сварного металла; распределенные прихваточные швы сохраняют геометрию; сбалансированные сегменты предотвращают одностороннюю усадку; контролируемое тепловложение защищает жесткость трубы; а приспособления обеспечивают повторяемую поддержку без чрезмерного закрепления. При совместном управлении этими условиями точность размеров становится запланированным результатом сварочного процесса, а не проблемой, оставленной для исправления после отключения дуги.