— —
поиск
Отправьте нам сообщение
Как проверить выравнивание тавровой балки при испытании станка?
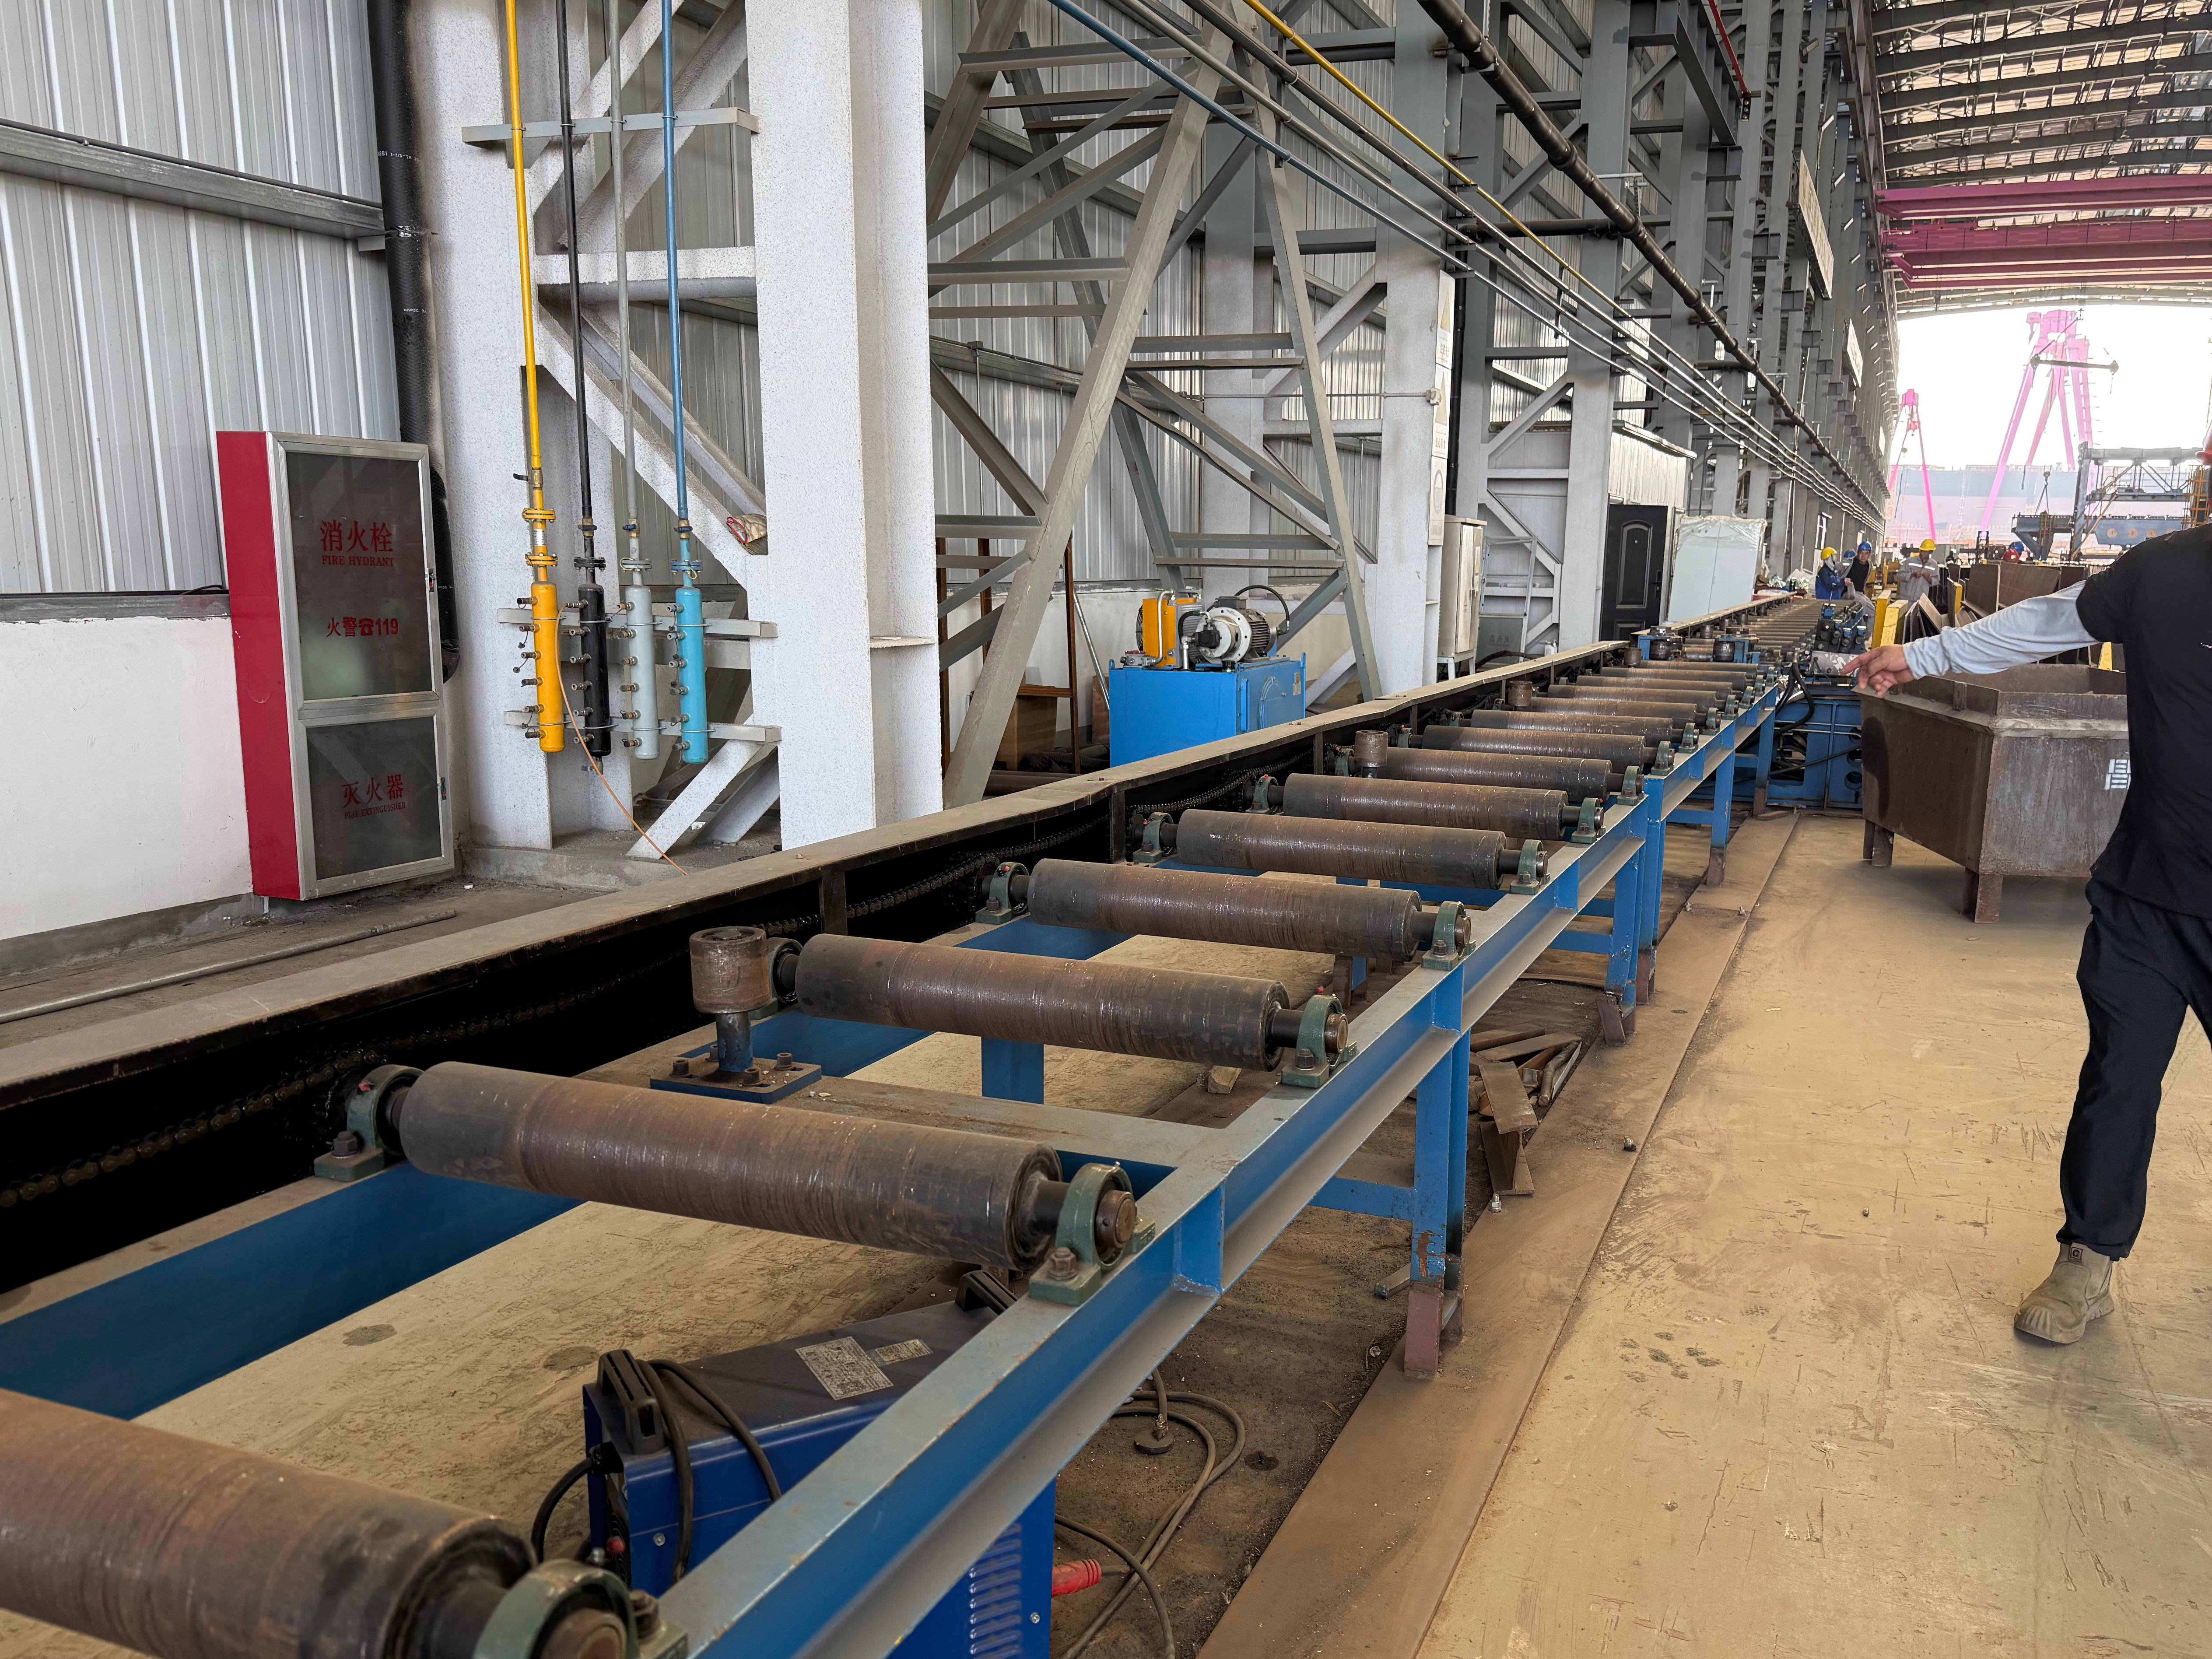
Проверьте выравнивание Т-образной балки в трех точках во время пробного запуска станка: когда стенка установлена вплотную к полке, сразу после прихваточной сварки и после снятия балки со станка. Стык, который под направляющими выглядит центрированным, может сместиться во время прихватки или выйти из выравнивания после снятия зажимного усилия.
Наиболее полезно измерить положение стенки на полке, перпендикулярность стенки полке, продольную прямолинейность, а также наличие скручивания или деформации. Сравните результаты с допусками, согласованными до испытания, используя размеры материала и условия эксплуатации, соответствующие предполагаемому производству.
Установите контрольные точки до запуска станка
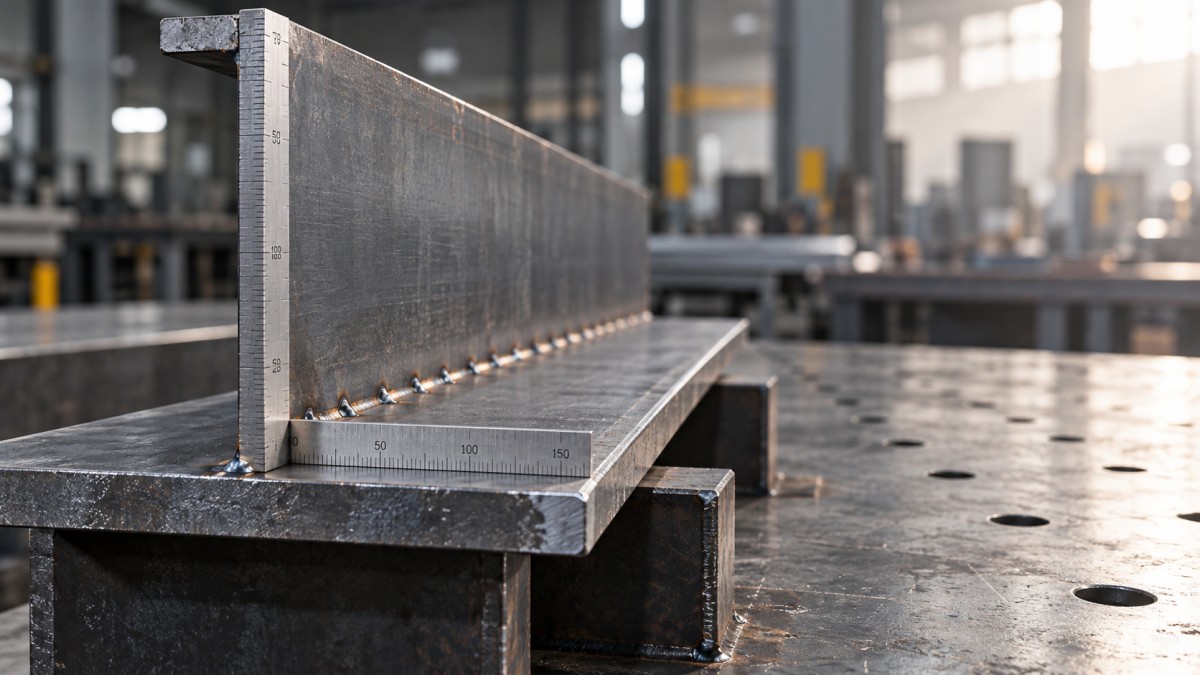
Т-образная балка состоит из стенки, соединенной с одной стороной полки. В симметричной конструкции стенка должна располагаться по центральной линии полки. В некоторых конструкциях требуется смещенная стенка, поэтому не следует считать равные выступы полки обязательным целевым положением.
Согласуйте, какие размеры нужно проверить и как будет выполняться каждое измерение. В протоколе испытания следует указать используемую в качестве базы поверхность полки, заданное положение стенки, точки измерения вдоль балки и допустимые отклонения. Также укажите, распространяется ли приемка на прихваченную сборку, готовую сварную балку или на оба состояния.
Для центрированной стенки можно практически проверить выступы по обеим сторонам. Если ширина полки равнаB, толщина стенки — t, а измеренные выступы — p1 и p2, смещение центра стенки приблизительно равно:
Смещение центра = (p1 − p2) / 2
Это предполагает, что измерения выполняются перпендикулярно стенке от фактических кромок полки в одном и том же поперечном сечении. Сравнивайте результат с заданным смещением, а не просто с нулем. Если кромки листа неровные или полка отрезана не под прямым углом, измерения от кромки до стенки могут объединить погрешности материала и сборки. Если этого требуют чертеж или процедура контроля, задайте надежную базовую линию.
Перед загрузкой осмотрите листы на предмет заметного изгиба, скручивания, повреждений кромок, заусенцев, а также отклонений по ширине или толщине. Зафиксируйте все существенные особенности. Испытание на деформированных исходных листах может быть полезным, однако полученный результат не следует приписывать только станку.
Следите за тем, как стенка устанавливается и фиксируется
Во время настройки наблюдайте, равномерно ли стенка прилегает к заданной поверхности полки и контактируют ли позиционирующие и зажимные устройства с листами предусмотренным образом. Нельзя допускать, чтобы неровная кромка принудительно смещала стенку или чтобы правильное положение обеспечивалось только в начале балки.
Перед началом перемещения проверьте выравнивание на переднем конце, затем наблюдайте за ним по мере продвижения сборки. В зависимости от компоновки станка направляющие могут позиционировать полку, стенку или обе детали. Обращайте внимание на изменения контакта, видимое боковое смещение или отрыв стенки от полки. Зазор в стыке может повлиять как на выравнивание, так и на формирование прихватки.
Особенно внимательно следите за моментами входа в зону активных направляющих или зажимов и выхода из нее. Передний и задний концы могут иметь меньшую опору, чем средняя часть балки. Во время равномерного перемещения станок может удерживать положение стабильно, но допускать смещение конца при входе листа в систему позиционирования или выходе из нее.
Наблюдайте не только за конечным положением, но и за последовательностью действий. Если оператор перед каждой прихваткой многократно поправляет листы вручную, зафиксируйте это вмешательство. Ручная корректировка может быть допустима для конкретного процесса, однако результат, достигнутый за счет повторных исправлений, не следует считать доказательством автоматического контроля выравнивания.
Выполнять регулировку или производить измерения вблизи оборудования должен только обученный персонал. Перед тем как приближать руки или измерительные инструменты к движущимся направляющим, зажимам или сварочному оборудованию, остановите и изолируйте станок согласно установленным процедурам. Во время испытания также необходимо контролировать сварочные испарения, горячий металл и воздействие дуги.
Измеряйте положение стенки в нескольких точках
Когда балку можно безопасно перемещать, измерьте положение стенки вблизи обоих концов и в нескольких промежуточных точках. Для каждой точки используйте один и тот же метод отсчета. На длинных балках добавьте точки измерения там, где заметно изменяется контакт, происходит смещение при прихватке или предполагается изгиб.
Одно измерение на конце не позволяет определить выравнивание по всей длине. Стенка может быть центрирована на обоих концах, но смещаться в одну сторону посередине; либо смещение может оставаться почти постоянным при сохранении прямолинейности. Эти результаты указывают на разные возможные причины:
- Почти постоянное смещение указывает на возможную проблему с настройкой или заданным положением, если ширина полки и состояние ее кромок одинаковы.
- Смещение, постепенно меняющееся вдоль балки, может свидетельствовать о дрейфе во время перемещения, влиянии геометрии листа или нестабильном позиционировании направляющими.
- Локальное изменение вблизи прихватки требует проверки на предмет смещения при зажиме или сварке, в том числе из-за раскрытого стыка или неравномерного расположения прихваток.
- Отклонение только на конце требует более внимательно проверить опору и зацепление с направляющими при входе этого конца в станок или выходе из него.
Такие закономерности служат диагностическими признаками, но не доказывают наличие конкретной неисправности. Повторите измерения и проверьте геометрию исходных листов, прежде чем менять настройки станка. Если ширина полки меняется, запишите фактическую ширину в каждой точке; в противном случае изменение выступа можно ошибочно принять за смещение стенки.
Проверяйте перпендикулярность, а не полагайтесь на внешний вид
Стенка может быть центрирована, но при этом наклонена. Установите подходящий слесарный угольник на поверхность полки и стенку в согласованных точках. Угольник должен прилегать к чистым и доступным поверхностям; сварочные брызги, прихватки, заусенцы или искривленная поверхность полки могут помешать получить достоверные показания.
Зафиксируйте зазор между угольником и стенкой на заданной высоте либо используйте измеритель угла, если это предусмотрено методом приемки. Укажите, с какой стороны стенки выполнялась проверка и в каком направлении она наклонена. Измерение зазора нельзя считать эквивалентом углового допуска, если не заданы высота измерения и метод пересчета.
Измеряйте сборку в зажатом состоянии только в том случае, если это безопасно и станок обеспечивает доступ. Затем повторите измерения после снятия зажимов в тех же точках. Разница между этими состояниями может указывать на пружинение, остаточные напряжения или смещение при снятии фиксаторов. Сама по себе такая разница не позволяет определить, связана ли причина со станком, материалом или последовательностью прихватки.
Осмотрите также полку. Если она локально деформирована, результаты измерения угольником на разных участках поверхности могут различаться. В процедуре контроля следует указать базовую поверхность и способ учета локальной деформации листа.
Наблюдайте за смещением во время прихваточной сварки
Прихваточная сварка фиксирует взаимное положение двух листов, однако нагрев и усадка шва также могут сместить их. Следите за тем, сохраняет ли стенка прилегание к полке и удерживает ли ее зажимное устройство на протяжении всего цикла прихватки. Зафиксируйте места и примерную длину прихваток, последовательность их выполнения и любые ручные корректировки, чтобы результаты можно было интерпретировать или воспроизвести.
Сравните положение непосредственно перед прихваткой с положением после нее и снятия зажимов. Если отклонение появляется только после сварки, проверьте сборку стыка и последовательность прихваток, прежде чем считать направляющие неточными. И наоборот, если стенка уже смещена до зажигания дуги, изменение режима сварки само по себе не устранит проблему позиционирования.
В рамках оценки выравнивания проверьте и качество прихваток. Прихватка, которая не удерживает листы вместе, либо выполнена там, где зазор мешает надежной фиксации, может привести к смещению стыка при перемещении. Приемка прихваток должна соответствовать применимой технологии сварки и требованиям проекта; аккуратный внешний вид прихватки не заменяет обязательную проверку качества сварки.
Не путайте геометрию прихваченной сборки с геометрией готовой сварной балки. Последующая сварка может вызвать дополнительную усадку и деформацию. Если испытание станка заканчивается на этапе прихваченной сборки, указывайте результаты измерений для прихваченной сборки, а не утверждайте, что они характеризуют готовую сварную балку.
Проверьте прямолинейность и скручивание после снятия зажимов
Безопасно установите балку на опоры в согласованных местах, не пытаясь выпрямить ее принудительно. Используйте подходящую поверочную линейку, натянутую струну, лазерный ориентир или другой подходящий метод для измерения отклонений на заданной длине. Зафиксируйте расположение опор, измеряемый участок и направление отклонения, чтобы можно было сравнить результаты разных испытаний.
Проверьте направления, указанные на чертеже или в плане контроля. Балка может иметь боковой изгиб, вертикальный прогиб или оба отклонения одновременно. Положение стенки относительно полки и общая прямолинейность балки — это отдельные характеристики: стенка может оставаться центрированной относительно полки, которая сама изогнута.
Для проверки скручивания также нужна заданная база. Сравните поперечные сечения в разных местах с помощью подходящих уровней, угломерных приборов или приспособления, обеспечив одинаковую установку балки на опоры. Не делайте вывод о скручивании только по тому, что стенка кажется наклоненной на одном конце: такое впечатление может быть вызвано локальной деформацией полки или неровной опорной поверхностью.
Если перед испытанием измерялись исходные листы, сравните их зафиксированную форму с формой собранной балки. Это поможет отделить исходное состояние материала от изменений, связанных с позиционированием, фиксацией, прихваткой и снятием зажимов. Такой подход не всегда позволяет установить каждую причину отдельно, но не дает оценивать работу станка на основании неподтвержденного предположения лишь потому, что испытание прошло без видимых проблем.
Оценивайте результат по повторным испытаниям
Одна балка, соответствующая требованиям, показывает, что при данной настройке можно один раз получить приемлемый результат. Это не подтверждает воспроизводимость. Выполните несколько испытаний на представительных сборках в согласованных условиях, фиксируя размеры листов, настройки станка, последовательность перемещения и прихватки, корректировки оператора и результаты измерений в тех же точках.
Если предполагаемая нагрузка включает существенно различающиеся размеры или толщины листов, согласуйте, какие сочетания будут испытаны. Испытание на одном удобном типоразмере не подтверждает выравнивание по всему заявленному диапазону станка. На результат могут влиять жесткость и масса листов, состояние кромок и доступность контакта с направляющими.
Оценивайте измерения по согласованным допускам, а не по неопределенным утверждениям, что балка «прямая» или «перпендикулярная». Разделяйте результаты, полученные после обычной настройки, и результаты, потребовавшие неоднократного вмешательства. Если какой-либо размер не соответствует требованиям, сохраните данные о характере отклонения и условиях испытания, устраните предполагаемую причину и повторите испытание, вместо того чтобы оценивать станок по единственной балке, полученной после корректировки.
Поэтому в полезном протоколе приемки указывают не только, прошла ли каждая балка проверку, но и как она была изготовлена и измерена. Наиболее убедительный результат — стабильное выравнивание при позиционировании, прихватке и снятии зажимов, подтвержденное на представительных материалах с указанием всех корректировок и ограничений.