— —
поиск
Отправьте нам сообщение
Магнитные полировальные машины для алюминия: почему выбор немагнитных абразивных сред напрямую влияет на скорость удаления заусенцев и стабильность размеров деталей
Почему магнитные полировальные станки для алюминия — это не просто «магнитные полировальные станки» под другим названием
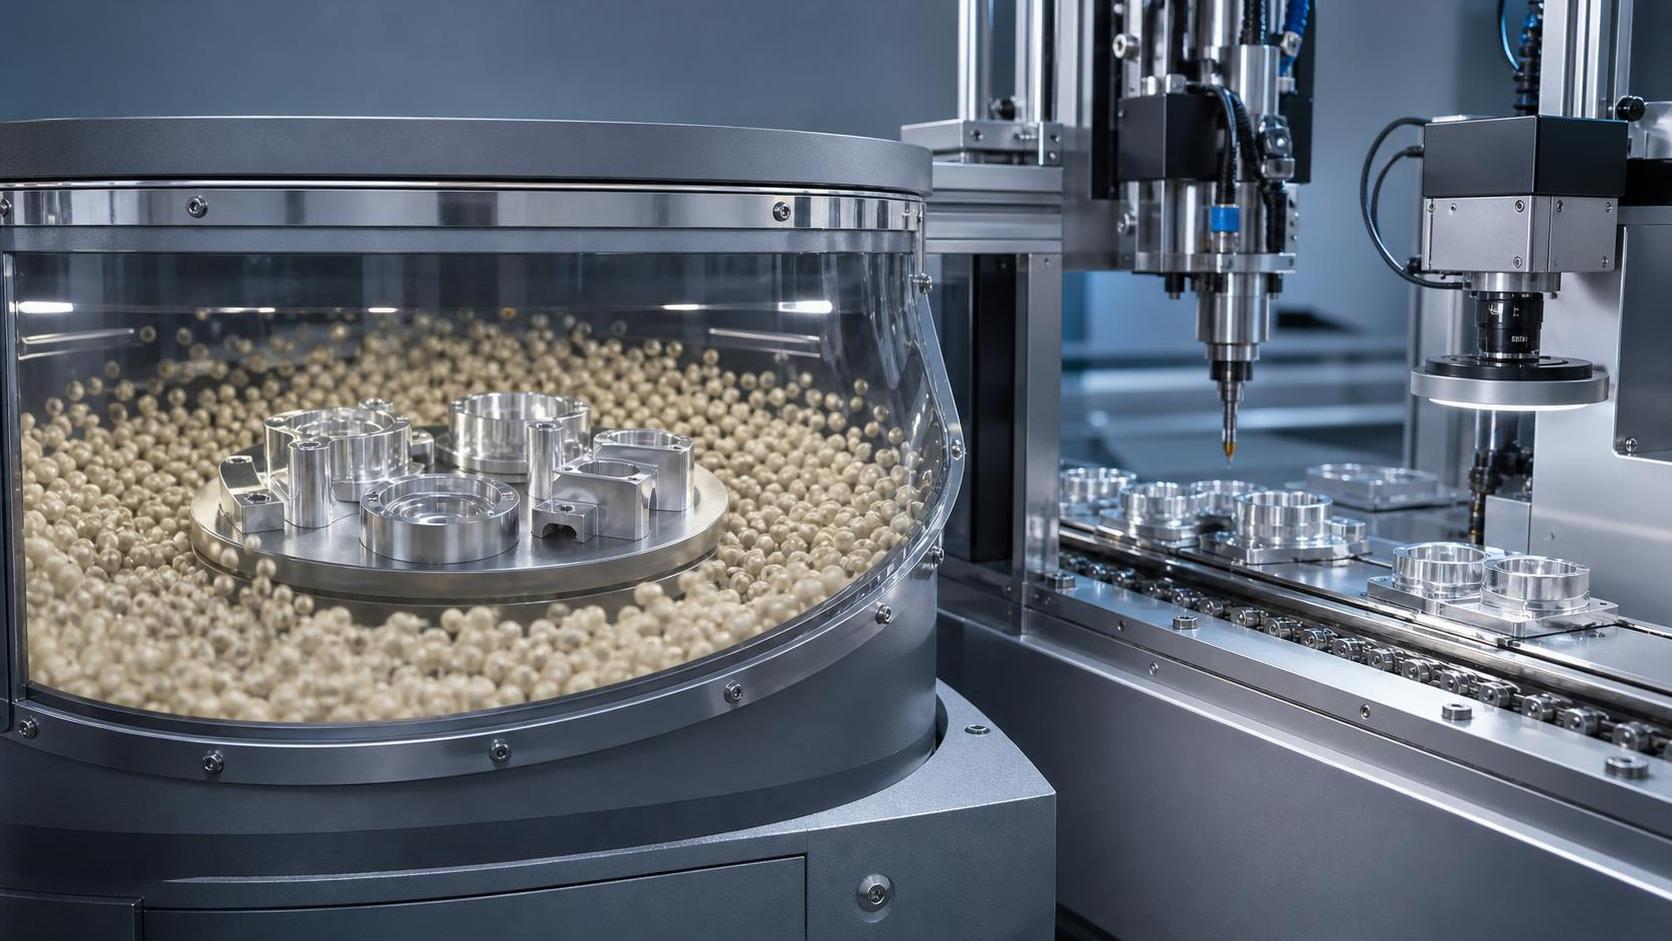
Если вы когда-либо обрабатывали алюминиевые детали на стандартном магнитном полировальном станке, особенно предназначенном для стали, то наверняка замечали характерные признаки ещё до получения отчёта по метрологии: нестабильную геометрию кромок, едва заметную деформацию тонких фланцев или заусенцы, исчезающие на одних кромках, но упорно остающиеся на углах. Это не ошибка оператора. Против вас работают физика и несоответствие материалов.
Алюминий — это не просто «немагнитный» материал. Его низкая магнитная проницаемость, высокий коэффициент теплового расширения (23.1 × 10⁻⁶/K) и относительно мягкий поверхностный слой изменяют взаимодействие магнитных полей с рабочей средой, отвод тепла от трения и передачу механической энергии в процессе финишной обработки. Станок, откалиброванный для ферромагнитных сред — например, штифтов из нержавеющей стали или абразивов на основе железа, — не обеспечит воспроизводимых результатов при обработке сплавов 6061-T6 или 7075 авиационного класса. Не потому, что он плохо изготовлен, а потому, что его базовая динамика не была разработана с учётом характеристик алюминия.
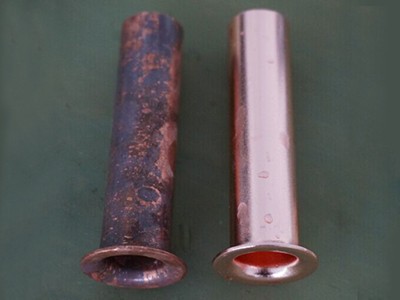
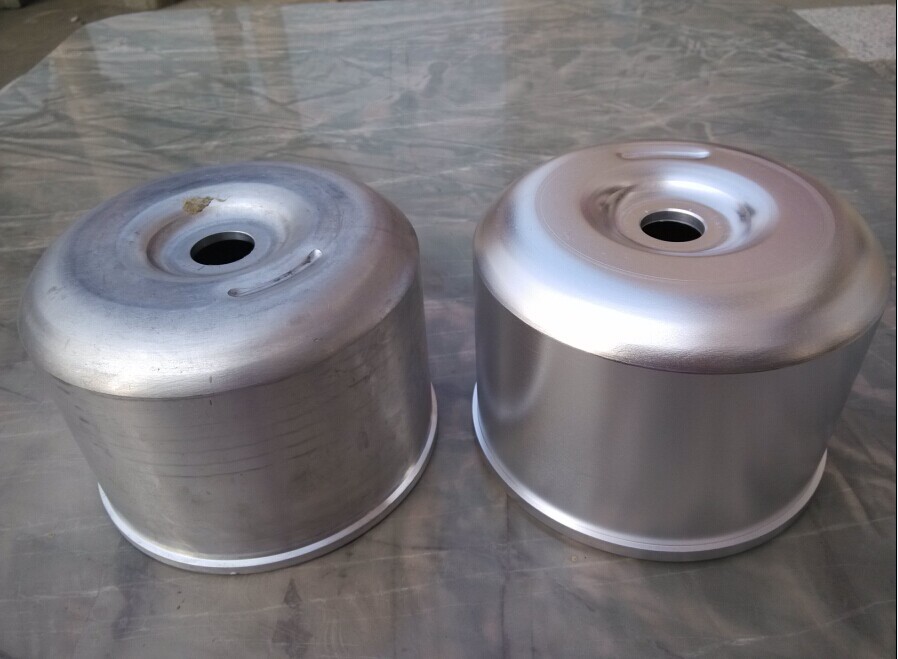
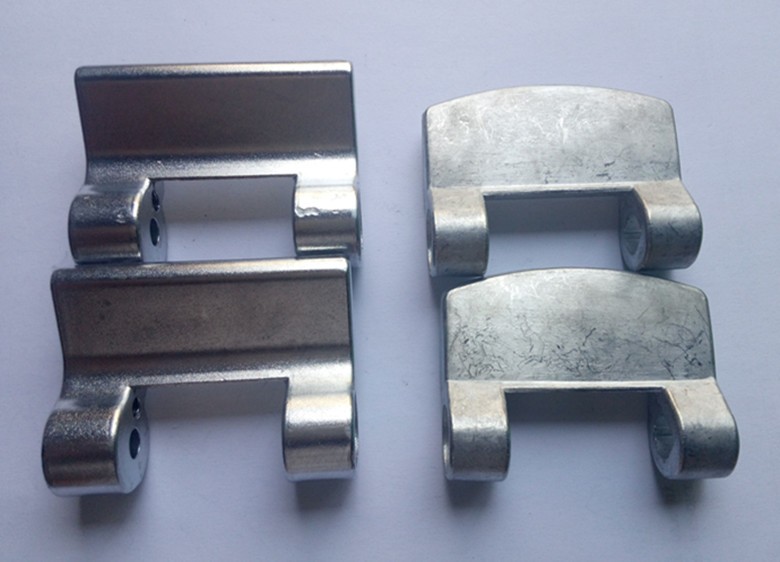
Контур «рабочая среда — станок»: где большинство оценок ошибочно
Технические специалисты часто рассматривают выбор рабочей среды как последующее решение — то, что следует тестировать после выбора станка. Это неверный подход. При магнитной полировке алюминия рабочая среда — не аксессуар, а часть системы привода. Неферромагнитная керамическая среда (как правило, композиты оксида алюминия и оксида циркония) должна быть подобрана по размеру, форме и плотности так, чтобы предсказуемо реагировать на градиент поля станка, а не только на его пиковую напряжённость. Слишком высокая плотность? Возникают локальные пики давления и микродеформации тонкостенных корпусов. Слишком низкая? Заусенцы сохраняются, особенно вокруг просверлённых отверстий или лазерных резов, где концентрируются остаточные напряжения.
Важна и частота, а не только RPM. Реальное удаление заусенцев с алюминия требует точного управления в диапазоне 25–45 Hz. Ниже 25 Hz преобладает оседание рабочей среды; выше 45 Hz ускоряется нагрев вихревыми токами, повышая температуру поверхности сверх безопасных пределов для термочувствительных сплавов. Поэтому сертифицированные по ISO9001 и CE системымагнитной полировки алюминия Wuxi Armada оснащены мониторингом тока в реальном времени в драйвере катушки, а не только контролем напряжения, чтобы поддерживать стабильность поля при изменениях нагрузки, размера партии и колебаниях температуры окружающей среды.
Стабильность размеров — это не просто «отсутствие деформации»
В данном случае стабильность означает повторяемость менее 10 µm на протяжении пяти последовательных партий идентичных деталей при одинаковой оснастке, расходе СОЖ и графике пополнения рабочей среды. Такой уровень контроля требует не только высокой жёсткости рамы станка. Он требует управления тепловой массой: изолированных корпусов катушек, каналов принудительного воздушного охлаждения, проложенных в стороне от зон обработки, и путей рециркуляции рабочей среды без зон застоя, в которых накапливается тепло.
Мы наблюдали случаи, когда операторы переходили с водорастворимой СОЖ на масляные эмульсии для снижения риска коррозии, но затем обнаруживали прогиб 0.012 mm на панелях толщиной 3 mm после 4 часов непрерывной работы. Почему? Более низкая удельная теплоёмкость масла замедляла передачу тепла от рабочей среды к СОЖ, что позволяло локальным перегревам возникать возле зажимных приспособлений. Решением была не замена СОЖ, а корректировка времени выдержки на цикл и добавление 3-секундной паузы между вращениями для выравнивания температуры. Такие нюансы не отражаются в технических спецификациях. Они содержатся в технологических журналах и в опыте.
Когда удаление заусенцев становится последующим риском
Скорость удаления заусенцев — это не только вопрос производительности. Важно *где* и *насколько равномерно* удаляются заусенцы. На алюминиевых профилях, используемых в конструкционных применениях, например обрабатываемых на нашемсверлильном станке с ЧПУ для стальных листов (нормальная скорость), целостность кромки напрямую влияет на глубину проплавления сварного шва и усталостную долговечность. Заусенец 0.15 mm, оставшийся на фланце башни толщиной 12 mm, может показаться незначительным, пока послесварочный рентгеновский контроль не выявит пористость вдоль корневого прохода. Магнитная полировка, оставляющая переменный радиус кромки (R0.05 против R0.12 на одной детали), создаёт неравномерное распределение тепловой массы при сварке, что приводит к нестабильному поведению сварочной ванны.
Поэтому наши системы, разработанные специально для алюминия, интегрируют оптическое профилирование кромок до и после цикла — не только для контроля качества, но и для обратной связи с алгоритмами компенсации износа рабочей среды. Если отклонение радиуса кромки превышает ±0.02 mm в течение трёх циклов, контроллер автоматически корректирует скорость подачи рабочей среды. Без ручной повторной калибровки. Без догадок.
На что обращать внимание при оценке — помимо брошюры
Не полагайтесь на маркировку «совместимо с алюминием». Запрашивайте исходные данные: кривые крутящего момента в зависимости от частоты для стандартного набора неферромагнитной рабочей среды, тепловизионные снимки рабочей камеры при полной нагрузке в течение 8 часов и измерения размерного дрейфа (с отслеживанием на CMM) на стандартизированной тестовой пластине 100 × 100 × 6 mm в течение 50 циклов.
Также проверьте обращение с рабочей средой. Некоторые поставщики заявляют «керамическая среда», но поставляют спечённые шарики из оксида алюминия с неоднородной зернистой структурой, что приводит к неравномерному износу и непредсказуемой интенсивности резания. Настоящая стабильность достигается благодаря контролируемым по фазовому составу смесям оксида циркония и оксида алюминия, партия которых тестируется на разброс твёрдости (±2 HV) и допуск плотности (±0.03 g/cm³). При менее строгих показателях возникает риск дрейфа процесса в течение одной смены.
Наконец, проверьте готовность к интеграции. Поддерживает ли контроллер Modbus TCP или EtherNet/IP? Может ли он регистрировать расход рабочей среды на цикл? Имеется ли сервисный порт для прямого измерения импеданса катушки, а не только отображения напряжения? Это не второстепенные удобства. Это диагностические средства, когда производственная линия останавливается в 3 часа ночи, а единственная подсказка — падение показания напряжённости поля на 0.7%.
Нет универсального решения — даже для алюминия
Авиационный кронштейн из 7075-T73 требует иной кинематики рабочей среды, чем ребро теплоотвода из 5052-H32. Для первого приоритетом является сохранение остроты кромок, для второго — сохранение теплопроводности. Наши системы поставляются с тремя предварительно настроенными профилями — «Конструкционный», «Тепловой» и «Оптический», — каждый из которых сопоставляет плотность рабочей среды, диапазон изменения частоты и логику выдержки с семейством сплавов и диапазоном толщин. Сначала не выбирают рабочую среду. Сначала определяют функциональное требование, а затем подбирают рабочую среду и параметры станка как взаимосвязанную систему.
В этом и заключается разница между отношением к магнитной полировке алюминия как к этапу финишной обработки и отношением к ней как к процессу прецизионного производства. Потому что это именно такой процесс.