— —
Cómo seleccionar la línea de producción de vigas H adecuada: 7 parámetros críticos para plantas de fabricación pesada
Cómo seleccionar la línea de producción de vigas H adecuada: 7 parámetros críticos para plantas de fabricación pesada
Seleccionar la línea de producción de vigas H adecuada es una decisión crítica para las plantas de fabricación pesada, ya que afecta al rendimiento, la integridad estructural y el ROI a largo plazo. No se trata de elegir el sistema más grande o más caro. Se trata de adaptar el comportamiento de la máquina a su flujo de trabajo real: los grados de acero que procesa a diario, las tolerancias de sección que exigen sus clientes, la frecuencia con la que cambia entre perfiles de 200×200 y 800×300, si sus soldadores dependen de bordes biselados previamente o requieren flexibilidad para el procesamiento posterior, y la rapidez con la que su equipo de mantenimiento puede restablecer la operatividad tras una avería hidráulica.
En Wuxi Armada International Trade Co., Ltd, hemos prestado apoyo a más de 140 instalaciones de fabricación en el Sudeste Asiático, Europa y América desde 2012, no como proveedores de equipos, sino como socios de proceso. Nuestras instalaciones de líneas de producción de vigas H conformes con ISO9001 y CE no se evalúan únicamente por las especificaciones de catálogo. Se validan en astilleros donde las alas de 40 mm de espesor deben mantener un paralelismo de ±0.3 mm durante turnos continuos de 16 horas, o en plantas de fabricación de contenedores donde un único corte desalineado del alma provoca retrabajos en cadena en tres estaciones posteriores. Esta experiencia en campo revela algo contraintuitivo: la línea técnicamente más avanzada no siempre es la más productiva. La línea adecuada es aquella cuyos parámetros se ajustan a su realidad operativa, no solo a su capacidad teórica.
Rango de capacidad: no solo toneladas por hora
La “capacidad” se interpreta habitualmente de forma errónea como la velocidad máxima de producción. En la práctica, es la amplitud de la ventana operativa estable: el rango de tamaños de sección, espesores y longitudes en el que la repetibilidad dimensional se mantiene dentro de especificación sin intervención manual. Una línea clasificada para “hasta 30 toneladas/hora” puede entregar solo 18 toneladas/hora al procesar secciones de 600×200×12×20 con una rectitud del alma de ±0.5 mm, porque los rodillos de avance pierden agarre sobre almas más gruesas o las cuchillas de cizalla se desvían bajo cargas asimétricas. La capacidad real debe verificarse con su combinación de perfiles más habitual, no con la pieza de demostración del proveedor.
Observamos de forma constante que los evaluadores pasan por alto los límites mínimos de sección. Una línea optimizada para vigas de 1000×400 suele presentar dificultades por debajo de 200×100 debido a una densidad insuficiente de soporte de rodillos y a una rigidez inadecuada de los carriles guía. Si su planta procesa tanto columnas estructurales como rieles de grúa, exija datos de prueba para todo su espectro de perfiles, no solo para los puntos de máximo rendimiento.
Precisión de la sección: donde las tolerancias determinan el coste posterior
La precisión no es un número estático grabado en una placa de características. Es el efecto acumulativo de la estabilidad de alineación de los rodillos, el control de tensión del alma/ala y la gestión térmica durante el laminado a alta velocidad. Una desviación de ±0.8 mm en el paralelismo de las alas puede parecer menor, hasta que se considera que cada milímetro por encima de ±0.4 mm obliga a su robot de soldadura a compensar mediante corrección adaptativa de trayectoria, reduciendo el tiempo de ciclo en un 12–18% y aumentando el consumo de electrodos en un 22%. Peor aún, eleva las tasas de rechazo en trabajos estructurales certificados donde EN 1090-2 exige un conicidad del ala de ≤0.5 mm por metro.
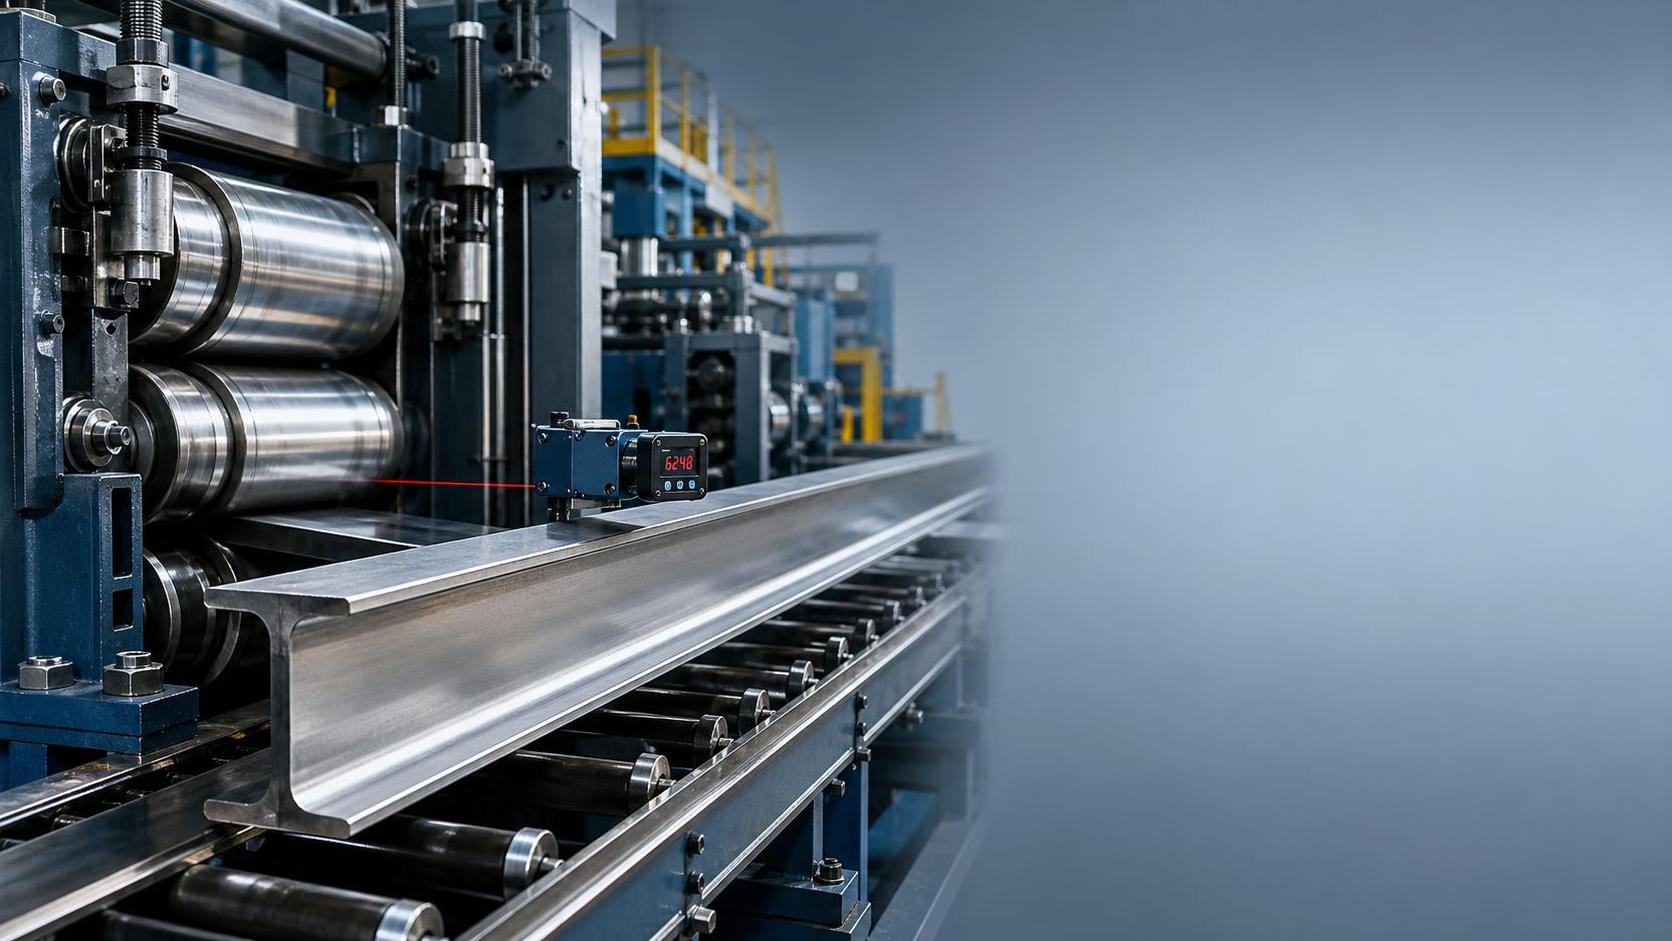
Mire más allá de los informes de calibración inicial. Solicite datos de seguimiento longitudinal: ¿cuánto se desvía la precisión durante un turno de 8 horas? ¿Se recupera automáticamente tras un enfriamiento de 15 minutos o requiere recalibración manual? Los sistemas con bucles integrados de medición láser, como los instalados en nuestros proyectos de astilleros europeos, mantienen una consistencia de ±0.3 mm durante >12 horas sin intervención del operario. Eso no es “ingeniería de precisión”. Es fabricación predecible y repetible.
Nivel de automatización: profundidad de integración por encima del número de botones
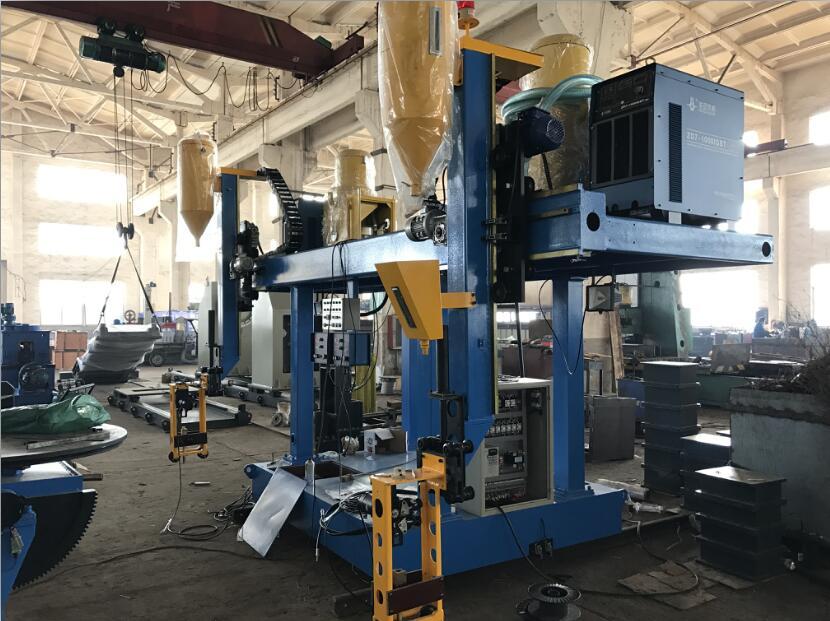
No equipare la automatización con el número de pantallas táctiles. Una línea con 12 interfaces hombre-máquina pero sin integración a nivel de PLC con su sistema ERP o MES crea silos de datos, no eficiencia. La automatización real implica que la línea de producción responda a etiquetas de identificación de material, ajuste la velocidad de avance según la medición de espesor en tiempo real de sensores ultrasónicos y active cambios automáticos de herramientas cuando el desgaste de la cuchilla supere 0.15 mm, sin confirmación del operario.
Aquí es fundamental la interfaz con los procesos anteriores y posteriores. Si su instalación utiliza placas precortadas, ¿acepta la línea los datos de longitud de placa directamente de la salida de código G de su máquina de corte CNC? Si su siguiente estación es de soldadura automatizada, ¿exporta la línea métricas de planitud del ala y perpendicularidad del alma en formato OPC UA? Hemos visto plantas obtener mayor rendimiento mediante una transferencia de datos fluida que mediante la actualización a un laminador más rápido.
Compatibilidad de materiales: más allá de “acero al carbono aceptado”
Los proveedores indican “acero al carbono, inoxidable, aluminio”, pero rara vez especifican qué significa eso en la práctica. Los grados inoxidables como S32205 se comportan de forma distinta al 304 durante el laminado en frío: un límite elástico más elevado exige mayor par, mientras que una menor conductividad térmica conlleva riesgo de endurecimiento localizado por deformación. Las aleaciones de aluminio como 6061-T6 requieren acabados de superficie de rodillos modificados y menor presión de laminación para evitar rayaduras superficiales; sin embargo, muchas líneas utilizan configuraciones idénticas para todos los materiales.
Solicite conjuntos de parámetros documentados y específicos para cada material, no recomendaciones genéricas. Verifique si la línea incluye utillaje de cambio rápido para diferentes rangos de dureza (por ejemplo, rodillos endurecidos para acero inoxidable dúplex) y si su sistema de refrigeración evita la distorsión térmica en aleaciones de alta conductividad. En una planta de contenedores del Sudeste Asiático, el cambio de acero al carbono a AH36 solo requirió recalibración de software; pasar al aluminio exigió una modificación mecánica de las guías de alimentación, un coste que no se reflejaba en la cotización inicial.
Eficiencia de cambio de formato: los minutos importan más que los milímetros
Una línea que cambia de 300×300 a 600×200 en 45 minutos no es “eficiente” si su programación requiere seis cambios por turno. Lo importante es la repetibilidad: ¿puede el mismo operario lograr una consistencia de alineación submilimétrica en el tercer cambio del día? Busque sistemas con bastidores de rodillos motorizados y bloqueados por posición, y centrado del alma guiado por láser, no ajustes manuales con micrómetro. En aplicaciones de construcción naval, donde las combinaciones de perfiles cambian cada hora, las líneas con preajustes de utillaje precargados reducen el cambio medio de 38 a 9 minutos, permitiendo directamente lotes de perfiles mixtos en lugar de bloques de producción segregados.
Cumplimiento de seguridad: más allá de las etiquetas CE
El marcado CE confirma la conformidad básica, pero no garantiza una operación segura en su entorno. Una línea certificada CE puede cumplir las distancias de seguridad de EN ISO 13857, pero aun así colocar las paradas de emergencia fuera del alcance de operarios que llevan guantes de EPI para arco eléctrico. O su depósito hidráulico puede superar los límites de temperatura de EN 60204-1 cuando la temperatura ambiente del taller alcanza 42°C, provocando paradas no anunciadas.
Exija documentación de evaluación de riesgos específica para el sitio: ¿cómo se evaluaron los puntos de atrapamiento para la altura típica de sus operarios y la configuración de EPI? ¿Es accesible el bloqueo y etiquetado (LOTO) sin desmontar las protecciones? ¿La arquitectura de control admite Categoría 3 PLd según EN ISO 13849-1 para funciones críticas como la inversión de rodillos? No son simples casillas de cumplimiento: son salvaguardas de la operatividad.
Facilidad de mantenimiento: el factor de ROI del que no se habla
La facilidad de mantenimiento de una línea determina si la sustitución de un rodamiento tarda cuatro horas o dos días. Los indicadores clave son: diseño de componentes modulares (por ejemplo, conjuntos de rodillos que se extraen como unidades únicas, sin requerir el desmontaje de ejes adyacentes), fijaciones estandarizadas (sin pernos propietarios) y accesibilidad a puertos de diagnóstico, incluso con las protecciones instaladas. En un fabricante norteamericano de puentes, el tiempo de mantenimiento se redujo un 65% tras sustituir una línea antigua por otra con colectores hidráulicos plug-and-play y análisis de vibraciones integrado que identifica componentes defectuosos antes de un fallo catastrófico.
Evalúe también la logística de repuestos. ¿El proveedor almacena regionalmente piezas críticas de desgaste o debe esperar 45 días por un carril guía mecanizado a medida? En Wuxi Armada, mantenemos centros estratégicos de repuestos en Róterdam, Singapur y Houston precisamente porque los costes de inactividad superan con creces la inversión en hardware. Por eso, cada máquina CNC de biselado de perfiles cuadrados y tubos que suministramos incluye cabezales de corte reparables en campo y carriles guía tratados térmicamente diseñados para un desmontaje rápido, porque la calidad del bisel depende de una geometría de herramienta uniforme, no solo de la configuración inicial.
Ninguno de estos siete parámetros funciona de manera aislada. Una línea con una precisión de sección excepcional pierde valor si el cambio de formato consume la mitad de su tiempo programado. Una automatización elevada fracasa si la facilidad de mantenimiento le atrapa en reparaciones de varios días. Su evaluación no debería comenzar con folletos, sino con un recorrido por su planta: observe cómo los operarios gestionan las transferencias de material, identifique dónde los soldadores se detienen para ajustar manualmente el ensamblaje y mida cuánto tiempo se tarda en verificar las dimensiones de la primera pieza de una nueva producción. Ahí es donde se encuentran los verdaderos requisitos de la línea de producción de vigas H: no en hojas de cálculo, sino en el ritmo de su flujo de producción.