— —
Fabricación de vigas en T: procesos de laminado en caliente, soldadura y corte
1. Qué es una viga en T y en qué se diferencian los procesos de fabricación
Una viga de acero en T tiene un ala y un alma perpendicular, que forman una sección transversal con forma de T. El ala proporciona una amplia superficie de unión o distribución de cargas, mientras que el alma aporta altura y resistencia al esfuerzo cortante. Su comportamiento estructural depende de las dimensiones, las propiedades del material, la dirección de las cargas, las restricciones y el diseño de las conexiones. La calidad de fabricación es importante porque la alineación del alma, la planitud del ala y la rectitud afectan tanto al comportamiento estructural como al ajuste en procesos posteriores.
Hay tres procesos principales de fabricación, cada uno destinado a diferentes requisitos: laminar directamente una T a partir de acero calentado, soldar una placa de alma a una placa de ala y cortar longitudinalmente una sección en I o en H para obtener dos perfiles en T. Cada proceso produce diferentes opciones dimensionales, patrones de tensiones residuales, condiciones superficiales y necesidades de inspección. La especificación de compra debe identificar explícitamente el proceso, en lugar de dar por sentado que todos los productos descritos como perfiles estructurales en T son intercambiables.
Por lo general, las secciones laminadas directamente se ajustan a las series dimensionales disponibles en el tren de laminación. Las secciones soldadas ofrecen mayor flexibilidad en el ancho del ala, la altura del alma y el espesor de las placas, dentro de las limitaciones de ingeniería y fabricación. Las secciones obtenidas por corte heredan las dimensiones del ala y gran parte de la geometría de la viga original. Los compradores deben distinguir estos productos de acero de las vigas de hormigón armado en T, que comparten el nombre geométrico, pero utilizan métodos de fabricación, reglas de diseño y aplicaciones diferentes.
Entre las aplicaciones habituales se incluyen cerchas de cubierta, bastidores de maquinaria, plataformas industriales, estructuras navales y conjuntos fabricados en los que una sola ala se adapta a la disposición de las conexiones. Una viga en T es una sección abierta con un solo eje de simetría, por lo que durante el diseño se deben tener en cuenta la torsión, el pandeo y la carga excéntrica. Los equipos de fabricación pueden controlar la geometría, pero no determinan la idoneidad estructural. El ingeniero responsable debe especificar la sección, el grado de acero, los detalles de las conexiones y las restricciones necesarias para las condiciones reales de servicio.
2. Laminación en caliente: del acero calentado al perfil en T terminado
La laminación directa en caliente forma una viga en T haciendo pasar acero calentado por una serie de rodillos perfilados. La secuencia de laminación distribuye progresivamente el material en el ala y el alma, mientras controla la reducción y la geometría de la sección. El material de partida, las condiciones de calentamiento, el diseño de las pasadas y la capacidad del tren determinan qué se puede producir de forma fiable. La disponibilidad varía según la región y el tamaño de la sección, por lo que los compradores deben confirmar si el perfil en T propuesto se lamina directamente o se obtiene cortando una sección mayor.
El control de la temperatura influye en la resistencia a la deformación, la uniformidad dimensional y el estado final del material. Tras la laminación, la sección se enfría según las prácticas de producción del tren y puede pasar por operaciones de enderezado y acabado. Un enfriamiento desigual puede contribuir a la aparición de tensiones residuales y variaciones de forma. La laminación directa evita una soldadura fabricada entre el alma y el ala, pero no elimina la necesidad de verificar las propiedades del material, la calidad superficial, las dimensiones de la sección transversal y la rectitud conforme a los requisitos de entrega acordados.
La inspección suele combinar mediciones dimensionales, examen visual y revisión de la documentación del material. Entre las comprobaciones pertinentes se incluyen el ancho del ala, la altura total, el espesor del alma y del ala, la falta de escuadra y la rectitud longitudinal. Los compradores deben especificar las tolerancias mediante la norma de producto aplicable o un plano acordado, en lugar de confiar en una descripción comercial imprecisa. Si la sección seleccionada queda fuera del ámbito dimensional de una norma, la orden de compra debe indicar cómo se determinará su aceptación.
La laminación en caliente resulta atractiva cuando una sección normalizada disponible se ajusta al diseño y el volumen de compra permite aprovechar las condiciones de suministro del tren. Su rentabilidad depende de la cantidad del pedido, la disponibilidad de laminación, el inventario y la distancia de transporte. Un utillaje personalizado o una campaña de laminación poco habitual pueden hacer inviable un tamaño especial. Por lo tanto, al comparar perfiles en T terminados para fabricación, se deben considerar la disponibilidad en destino y los requisitos de mecanizado posteriores, en lugar de comparar únicamente el precio nominal por tonelada.
3. Fabricación de vigas en T soldadas: corte, ensamblaje y soldadura
Una viga en T soldada comienza con placas separadas para el ala y el alma, seleccionadas para cumplir con el plano y la especificación del material. La producción suele incluir el corte de las placas, la preparación de bordes, el ensamblaje, la soldadura por puntos, la soldadura longitudinal, la inspección y el enderezado. Antes del ensamblaje, se debe comprobar el estado de las placas, ya que la curvatura, las ondulaciones o las variaciones de espesor pueden dificultar el ajuste. La identificación del material debe conservarse y permitir su trazabilidad cuando las placas se corten en tiras, especialmente si en el mismo taller se manipulan distintos grados o números de colada.
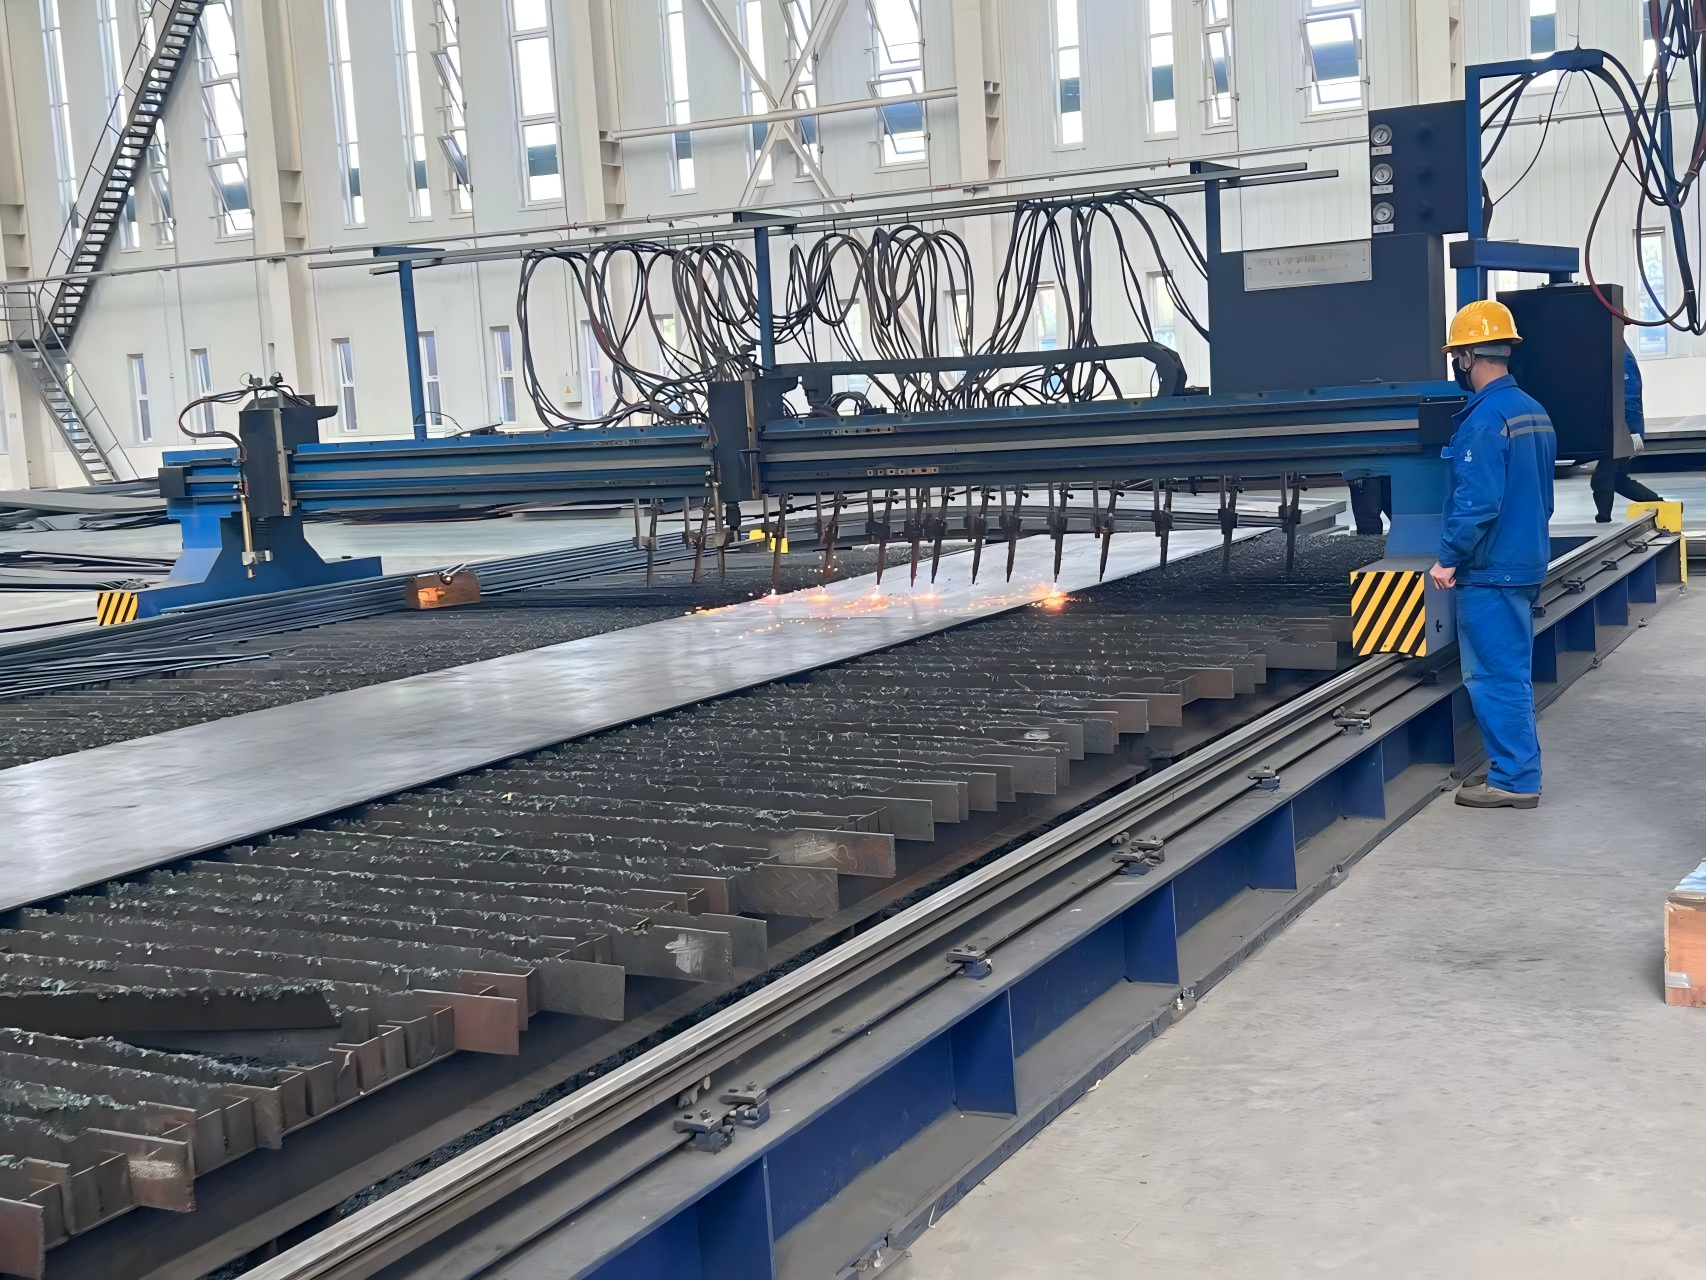
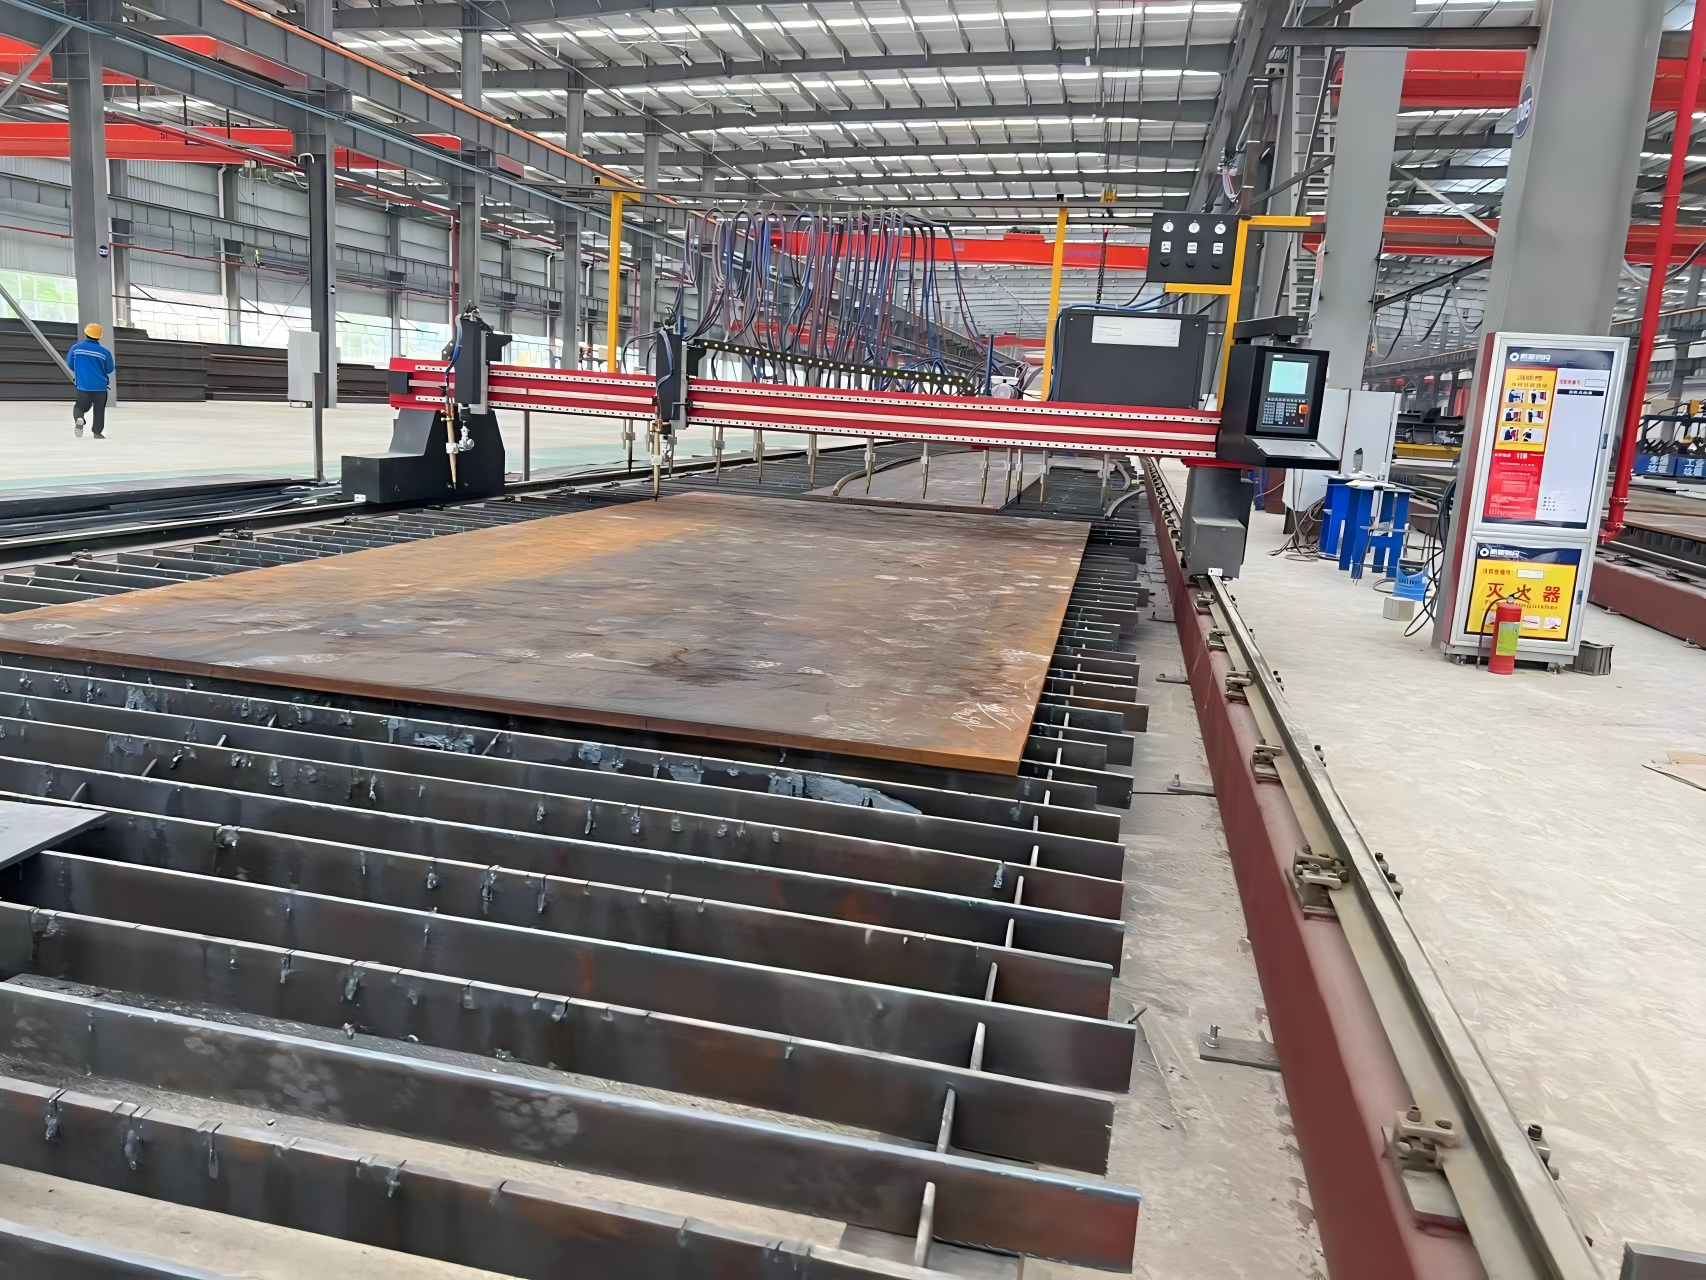
El corte CNC con oxicorte, plasma y láser de fibra ofrece distintas combinaciones de capacidad de espesor, calidad de borde, velocidad y coste operativo. El proceso adecuado depende del material, el intervalo de espesores, la tolerancia y el equipo disponible. Puede ser necesario fresar los bordes cuando se especifique una preparación de soldadura o una superficie de contacto precisa. Los bordes cortados se deben revisar para detectar defectos y preparar según lo exija el procedimiento de soldadura, antes de que los operarios intenten compensar un ajuste deficiente añadiendo metal de soldadura.
El equipo de ensamblaje coloca el alma sobre el ala y mantiene la alineación especificada durante la soldadura por puntos y el traslado. Entre los controles importantes se incluyen el centrado del alma, la perpendicularidad, la separación de la unión y la calidad de los puntos de soldadura. Las uniones longitudinales pueden realizarse mediante soldadura por arco sumergido u otro proceso cualificado adecuado para la sección y el volumen de producción. El ingeniero determina si se requieren soldaduras de filete o de penetración; no se debe sustituir un tipo de soldadura únicamente porque una máquina concreta facilite su ejecución.
La secuencia de soldadura y las restricciones influyen en la deformación angular del ala, la curvatura longitudinal y las tensiones residuales. Cuando la disposición de la unión lo permite, la soldadura coordinada en lados opuestos puede ayudar a equilibrar el aporte de calor, pero el procedimiento aun así debe validarse. La oferta de equipos de Wuxi Armada incluye maquinaria de ensamblaje, soldadura, enderezado, posicionamiento y corte. Antes de aceptar el rendimiento o el nivel de automatización cotizados, se debe comprobar la configuración de producción propuesta teniendo en cuenta la geometría real de la sección, el acceso para soldar, los requisitos de traslado y los resultados de las pruebas con muestras.
4. Corte de vigas en I y vigas en H para obtener perfiles estructurales en T
El corte longitudinal del alma de una viga en I o en H original permite obtener dos perfiles en T. Un corte centrado produce secciones nominalmente iguales, mientras que un corte descentrado puede generar diferentes alturas de alma si el diseño lo permite. Este proceso puede resultar útil cuando las secciones originales están fácilmente disponibles y las dimensiones de sus alas se ajustan al proyecto. El perfil en T resultante debe cumplir sus propios requisitos dimensionales, de material y estructurales, en lugar de aceptarse únicamente por la designación de la viga original.
La separación longitudinal redistribuye las tensiones residuales ya presentes en la sección original. A medida que avanza el corte, los perfiles en T obtenidos pueden curvarse o torcerse; el corte térmico también genera calentamiento localizado. El movimiento depende de la sección original, su estado tensional, el método de corte, la disposición de los soportes y la secuencia. Por lo tanto, una viga original recta no garantiza que los perfiles en T terminados también lo estén. La planificación de la producción debe prever soportes controlados, manipulación segura, mediciones después de la separación y la posible necesidad de enderezado correctivo.
El corte con oxicorte o plasma puede ser adecuado cuando lo permiten el acceso al equipo, el espesor de la sección y los requisitos de los bordes. También se pueden considerar métodos de separación mecánica si se dispone de una configuración de máquina apropiada. El proceso debe tener en cuenta la pérdida por corte y la altura final del alma después del acabado de los bordes. Los compradores deben especificar el estado admisible de los bordes, las muescas locales, la variación dimensional y la preparación necesaria para la soldadura o el revestimiento posteriores, especialmente si el borde cortado quedará expuesto durante el servicio.
Una prueba práctica utiliza secciones originales representativas y registra el tiempo de corte, la geometría final, el esfuerzo de enderezado y el rendimiento aprovechable. Las mediciones se deben realizar después del enfriamiento y la corrección, no solo mientras la sección permanezca sujeta en la bancada de corte. Estos datos permiten comparar los perfiles en T obtenidos por corte con las alternativas soldadas. En aplicaciones de fatiga exigentes, el diseñador también debe revisar el borde cortado y la categoría del detalle, ya que una apariencia visual satisfactoria por sí sola no demuestra el comportamiento frente a la fatiga.
5. Control de calidad, enderezado y normas aplicables
La planificación de la calidad debe vincular los materiales recibidos, los controles del proceso y la aceptación final. Los certificados de material indican el grado declarado y los resultados de ensayo, mientras que los registros de identificación vinculan esos documentos con la viga en T terminada. Normas como ASTM A6/A6M o EN 10025 pueden ser pertinentes para determinados productos de acero y condiciones de suministro, pero se debe comprobar su aplicabilidad. Las normas de materiales por sí solas no definen todas las tolerancias de fabricación, los requisitos de soldadura ni las obligaciones de inspección de un conjunto terminado.
Para los trabajos soldados, el proyecto puede exigir un código como AWS D1.1/D1.1M o un marco europeo de fabricación aplicable. El contrato debe identificar los documentos vigentes, sus ediciones y los criterios de aceptación. Según esos requisitos, los controles pueden incluir procedimientos y personal de soldadura cualificados, gestión de consumibles, precalentamiento, temperatura entre pasadas y registro de los parámetros de soldadura. Los métodos y el alcance de los ensayos no destructivos deben ajustarse al diseño de la unión y a los requisitos de aceptación especificados, en lugar de basarse en una promesa genérica de inspeccionar todas las soldaduras de la misma manera.
El enderezado corrige la geometría mediante cargas mecánicas controladas o un método térmico aprobado. La selección de la máquina depende del espesor del ala, la altura de la sección, la resistencia del material, la geometría de contacto y el tipo de deformación que se debe corregir. El equipo destinado a corregir la deformación angular del ala puede no ser adecuado para corregir la curvatura longitudinal o la torsión. Antes de seleccionar una máquina para enderezar vigas en T, establezca los puntos de medición y los límites de aceptación, y verifique la sección terminada después de descargarla, ya que la recuperación elástica puede modificar la corrección aparente.
Wuxi Armada identifica los certificados ISO 9001, CE y SGS entre las credenciales que presenta. Los equipos de compras deben solicitar documentos vigentes y verificar la entidad, el equipo, el alcance y la evaluación subyacente correspondiente. Un certificado ISO 9001 se refiere a un sistema de gestión; la documentación CE aborda las obligaciones de conformidad aplicables al producto; la documentación SGS requiere revisar el servicio específico realizado. Estos registros respaldan la evaluación del proveedor, mientras que la calidad de la viga sigue dependiendo de las pruebas acordadas sobre materiales, procesos, inspección y aceptación.
6. Requisitos de aplicación y selección de equipos
La consulta de equipos más útil comienza con una lista de secciones y la combinación de productos prevista. Incluya el ancho mínimo y máximo del ala, la altura del alma, el espesor, la longitud, el grado de acero, el tamaño de la soldadura y la demanda mensual. Indique si las dimensiones cambian con frecuencia y si posteriormente es necesario taladrar, fresar, granallar o revestir las piezas. Una máquina que admite la sección más grande puede funcionar mal con la más pequeña, por lo que los proveedores deben demostrar tanto los límites operativos como los ajustes necesarios entre productos representativos.
La integración en el taller merece tanta atención como la capacidad de cada máquina. Revise el acceso de las grúas, la entrada de material, los soportes de rodillos, los sistemas de giro, la extracción de humos de soldadura, los servicios y el espacio para la inspección. Las secciones en T necesitan un soporte estable durante el traslado, ya que su geometría puede dificultar la manipulación. La planificación de la instalación debe definir los cimientos, las referencias de alineación, las protecciones y las responsabilidades de puesta en marcha. Una línea de producción solo aporta valor cuando la carga, la soldadura, el enderezado y la descarga funcionan a ritmos compatibles con la dotación de personal real.
Para la fabricación de estructuras soldadas, se puede consultar a Wuxi Armada sobre equipos de ensamblaje, soldadura y enderezado de vigas en T, además de sus equipos CNC de corte y maquinaria más amplia para la fabricación de vigas. Los compradores deben solicitar una propuesta de proceso documentada que indique qué operaciones realiza cada máquina y en qué etapas sigue siendo necesaria la intervención manual. No se debe suponer que los equipos para vigas en H son compatibles con los perfiles en T: es necesario verificar la sujeción, los soportes, el posicionamiento de la antorcha y las disposiciones de contacto para el enderezado de las secciones en T previstas.
Entre los nombres de clientes facilitados por Wuxi Armada figuran MD Calbah Industries Pty Ltd, Zein Steel Industries Co.LLC y Lincoln Electric-MENA. Estos nombres pueden servir de orientación para solicitar referencias, pero la información proporcionada no demuestra que exista una instalación concreta de vigas en T, ni indica su ubicación, fecha de entrega o resultados medidos. Solicite una referencia autorizada pertinente para el proceso propuesto, junto con detalles de piezas comparables y registros de aceptación. Esto ofrece pruebas más sólidas para la compra que asumir que todos los clientes mencionados utilizaron la misma configuración de equipos.
7. Coste total de propiedad y evaluación de la inversión
Compare los procesos de fabricación utilizando el coste por sección terminada aceptada o por tonelada, con un criterio uniforme para las operaciones incluidas. El acero comprado, las pérdidas por corte, el metal de soldadura, la energía, la mano de obra, la manipulación, la inspección, el enderezado y los retrabajos contribuyen al coste. Una viga en T soldada puede reducir la dependencia de tamaños laminados especiales, pero añade operaciones de fabricación. Un perfil en T obtenido por corte puede aprovechar el material disponible, aunque quizá requiera más correcciones. Por lo tanto, el menor precio de la materia prima no necesariamente se traduce en el menor coste total de fabricación entregada.
La propiedad del equipo también implica el precio de compra, el transporte, la instalación, la puesta en marcha, el utillaje, el mantenimiento, las piezas de repuesto y, cuando corresponda, la financiación. Los servicios y los sistemas de extracción pueden afectar sustancialmente al coste del proyecto y deben incluirse en el presupuesto desde el principio. Entre los consumibles se encuentran las boquillas de corte, los electrodos, el hilo de soldadura, el fundente cuando se utiliza y los componentes sujetos a desgaste. Pida a los proveedores que indiquen claramente las exclusiones y distingan entre los consumibles habituales de operación y los conjuntos de repuesto cuya falta de disponibilidad local podría provocar largos periodos de inactividad.
Los cálculos de capacidad deben basarse en la producción sostenida en condiciones representativas. La carga, la alineación, la soldadura por puntos, los cambios de pasada, el enfriamiento, la inspección y la descarga pueden limitar la producción, aunque la velocidad de avance de soldadura sea alta. Solicite un desglose del ciclo para la combinación de productos prevista e identifique la estación limitante. Las pruebas de aceptación deben registrar la dotación de personal, la preparación de las piezas, los criterios de rechazo y las paradas, de modo que los resultados medidos permitan elaborar una previsión de producción realista y no se limiten a un ciclo aislado en las mejores condiciones.
Una estimación sencilla del periodo de recuperación divide la inversión total instalada entre el beneficio neto anual previsto. Calcule dicho beneficio a partir de ahorros de mano de obra demostrables, reducción de retrabajos, mejoras en el rendimiento del material y contribución de la producción adicional vendible, descontando los costes operativos incrementales. No contabilice la capacidad como ingresos si no existe demanda. Compruebe el resultado considerando una utilización menor, precios más altos de los consumibles y cambios de producto más lentos. Para inversiones mayores, un análisis de flujo de caja descontado puede reflejar mejor la financiación, la vida del proyecto y los gastos futuros de sustitución.
8. Mantenimiento, tendencias de automatización y próximos pasos de compra
Los intervalos de mantenimiento deben ajustarse a las instrucciones del fabricante del equipo y adaptarse según las horas de funcionamiento, el ciclo de trabajo y el desgaste observado. Las comprobaciones diarias o por turno suelen abarcar las protecciones, las paradas de emergencia, los cables, las fugas, el estado de lubricación y los daños evidentes. El mantenimiento programado puede incluir la alineación de los rodillos, los mecanismos de sujeción, el posicionamiento de la antorcha, los componentes hidráulicos y la calibración de los dispositivos de medición pertinentes. Los procedimientos de bloqueo y etiquetado y el personal cualificado son esenciales para mantener equipos que mueven secciones pesadas o almacenan energía hidráulica y mecánica.
El desarrollo de la automatización se centra cada vez más en la repetibilidad del ajuste, el seguimiento de la junta, el registro de los parámetros de soldadura y el traslado coordinado de materiales. Estas funciones pueden mejorar la uniformidad cuando las placas recibidas y la geometría del conjunto se mantienen dentro de los límites operativos del sistema. Su valor depende de la repetición de productos, el rendimiento de los sensores y la integración con los equipos existentes. En trabajos de fabricación variables, los ajustes rápidos y unos controles accesibles pueden ofrecer más beneficios prácticos que una automatización extensa que requiera una programación prolongada para cada serie corta de producción.
La eficiencia de los materiales y la trazabilidad también influyen en las decisiones de producción de vigas en T. Una mejor optimización del anidado puede reducir los recortes de placa, el control del tamaño de las soldaduras puede limitar la deposición innecesaria y las comprobaciones dimensionales tempranas pueden evitar retrabajos innecesarios. Los registros digitales de producción pueden vincular la identidad del material, los parámetros de soldadura, los resultados de inspección y las dimensiones finales. Las declaraciones medioambientales deben basarse en límites de evaluación definidos y datos que las respalden; el consumo de energía por sí solo no representa el impacto total del acero, el proceso de fabricación, el transporte y la vida útil.
Para elaborar una especificación de compra con Wuxi Armada, facilite los planos de las secciones, los grados de acero, las tolerancias requeridas, los detalles de soldadura, el volumen anual, los servicios disponibles y el plano de distribución del taller. Solicite la ruta de fabricación recomendada, la configuración de los equipos, el rango de funcionamiento garantizado, el plan de pruebas, el paquete de documentación y los acuerdos de servicio. Acuerde las piezas de prueba representativas para la aceptación antes de realizar el pedido. Así, una consulta general sobre maquinaria se convierte en una propuesta de producción que puede revisarse y ayuda a determinar si el suministro de perfiles laminados en caliente, la fabricación soldada o el corte de vigas originales satisface mejor los requisitos técnicos y comerciales del proyecto.
![]() Cómo una línea de producción de vigas T reduce los retrasos de ajuste en talleres de puentesDescubra cómo una línea de producción de vigas T reduce los retrasos de ajuste en talleres de puentes mediante una alineación precisa, una sujeción controlada y un flujo de materiales más fluido.
![]() Cómo evaluar equipos de construcción naval para un nuevo proyecto de fabricaciónEvaluación práctica de equipos de construcción naval: compare la capacidad, la automatización, la calidad, la instalación y los costes del ciclo de vida para seleccionar soluciones de fabricación fiables.
 Cuándo una máquina ensambladora de vigas en T es mejor que el montaje manualMáquina ensambladora de vigas en T frente al montaje manual: descubra cuándo la alineación repetible, una mayor productividad y una mejor preparación de las soldaduras justifican la automatización.
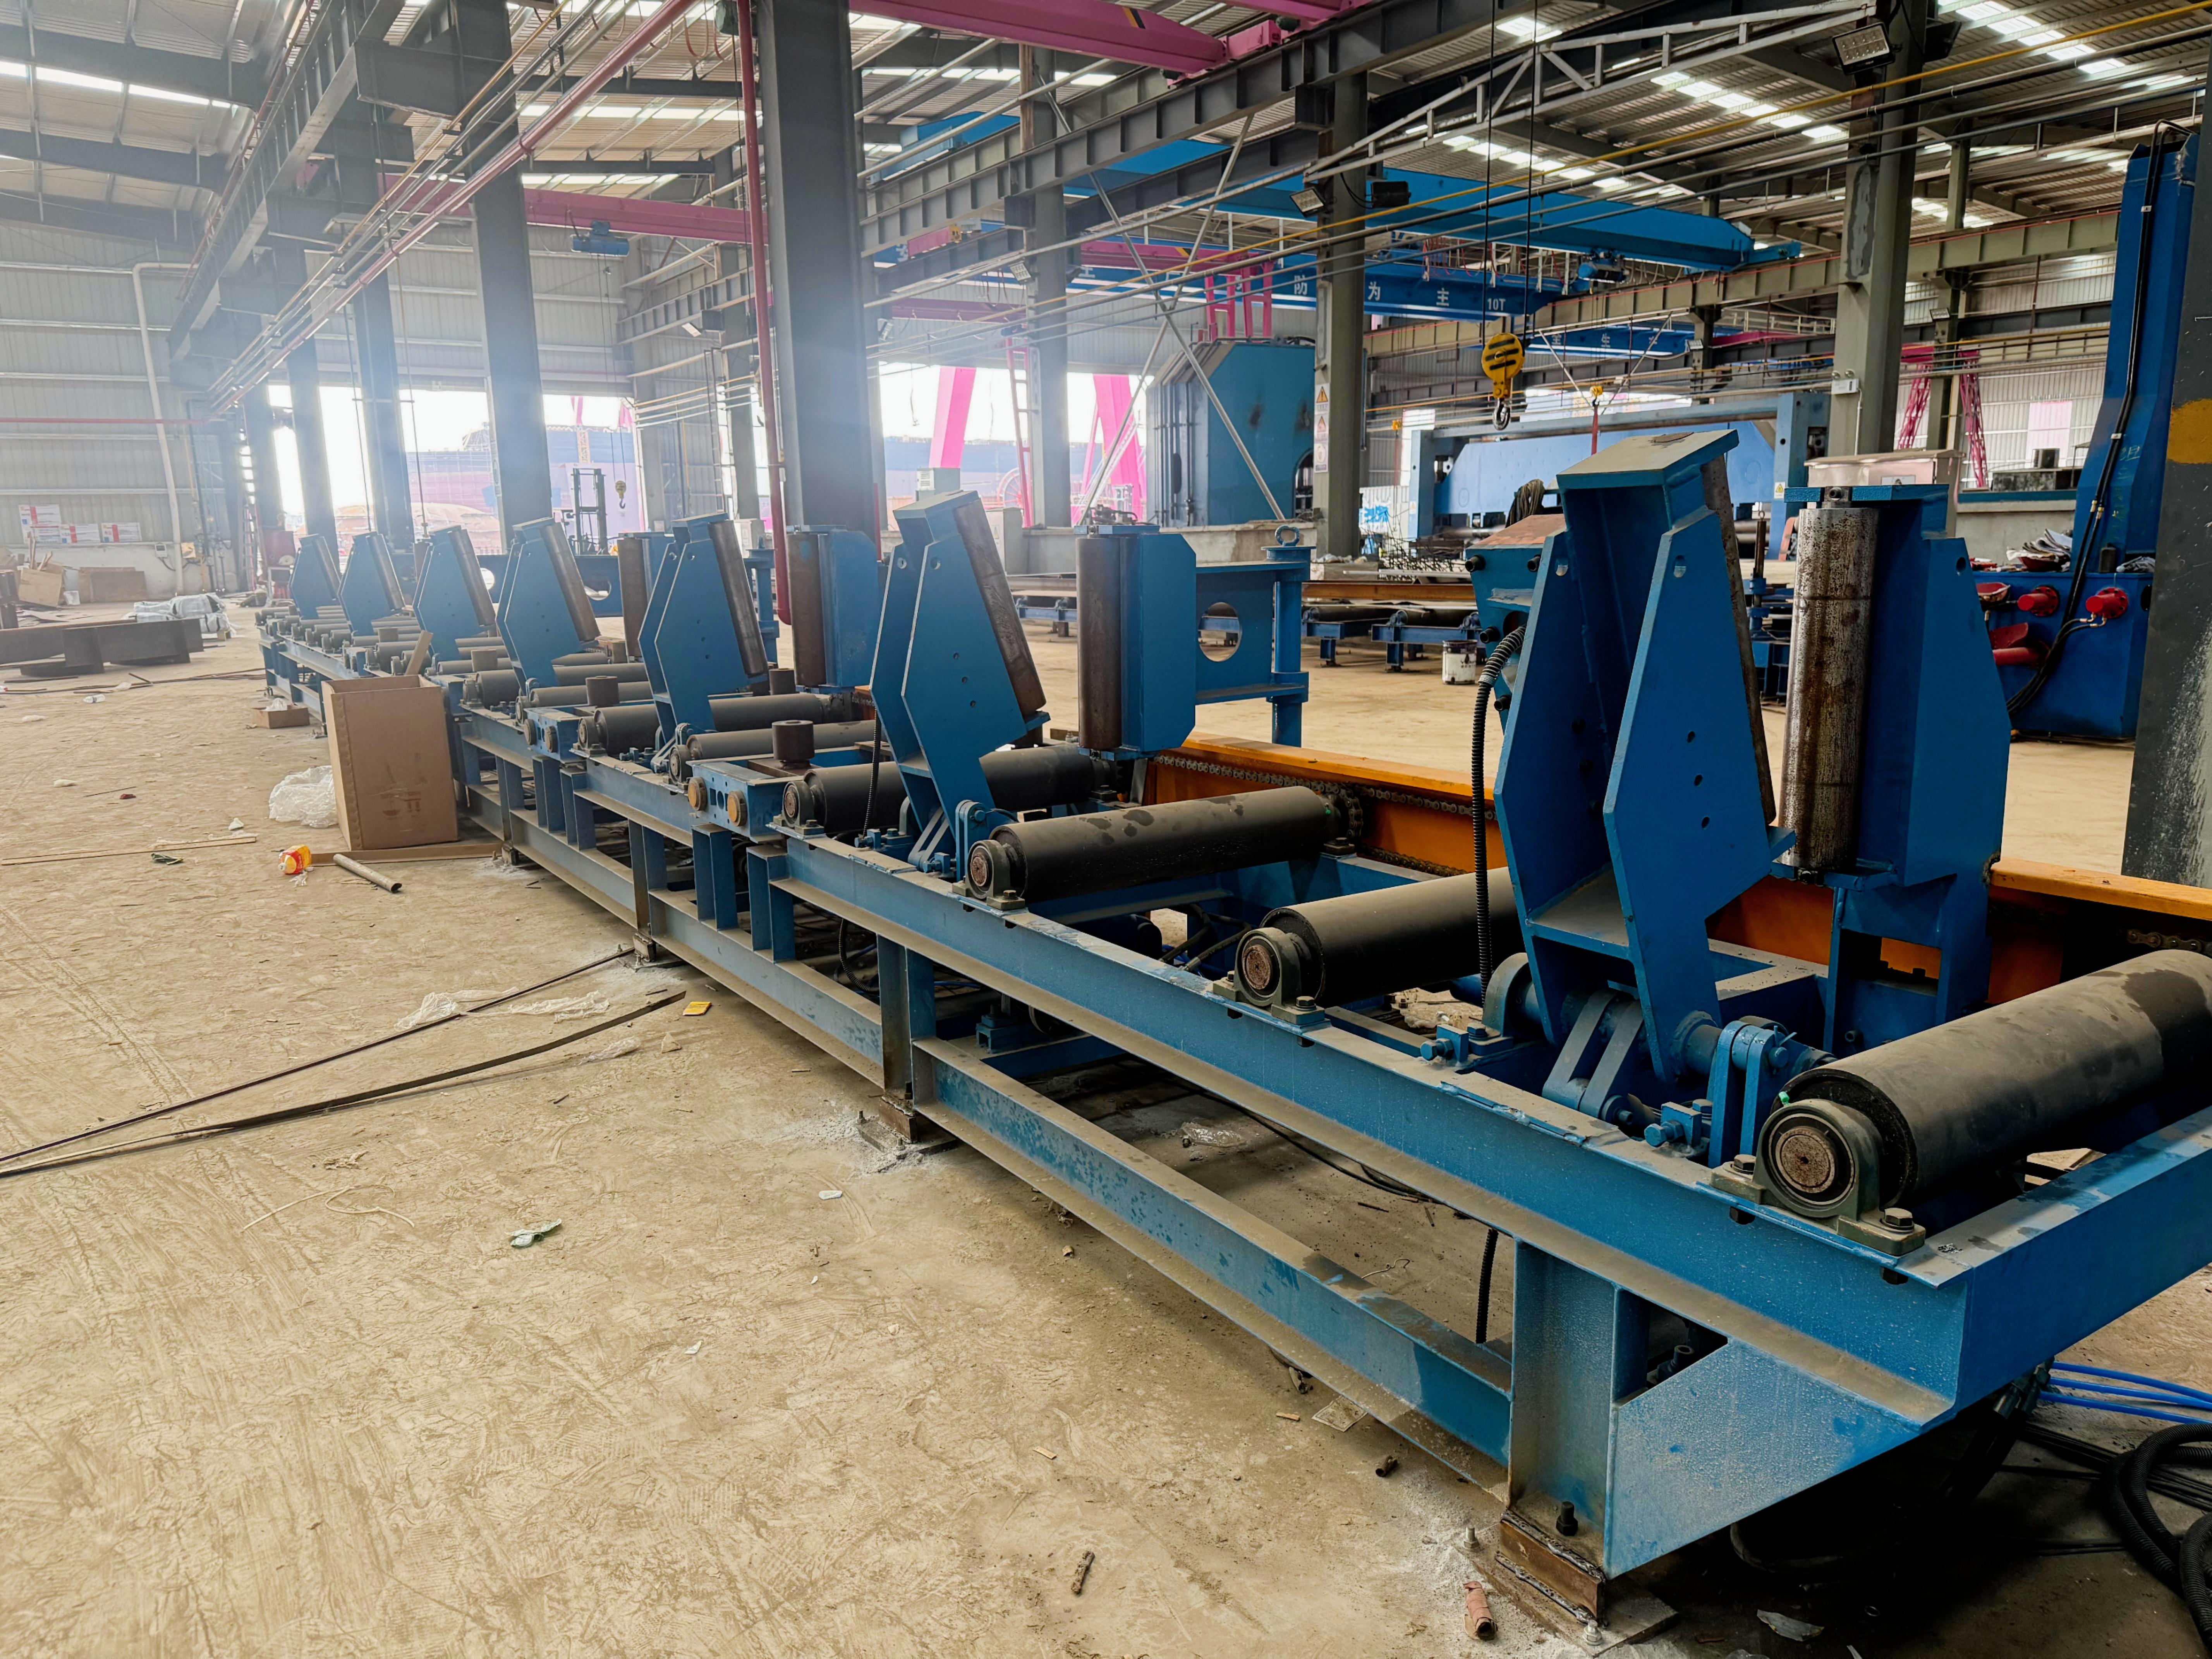
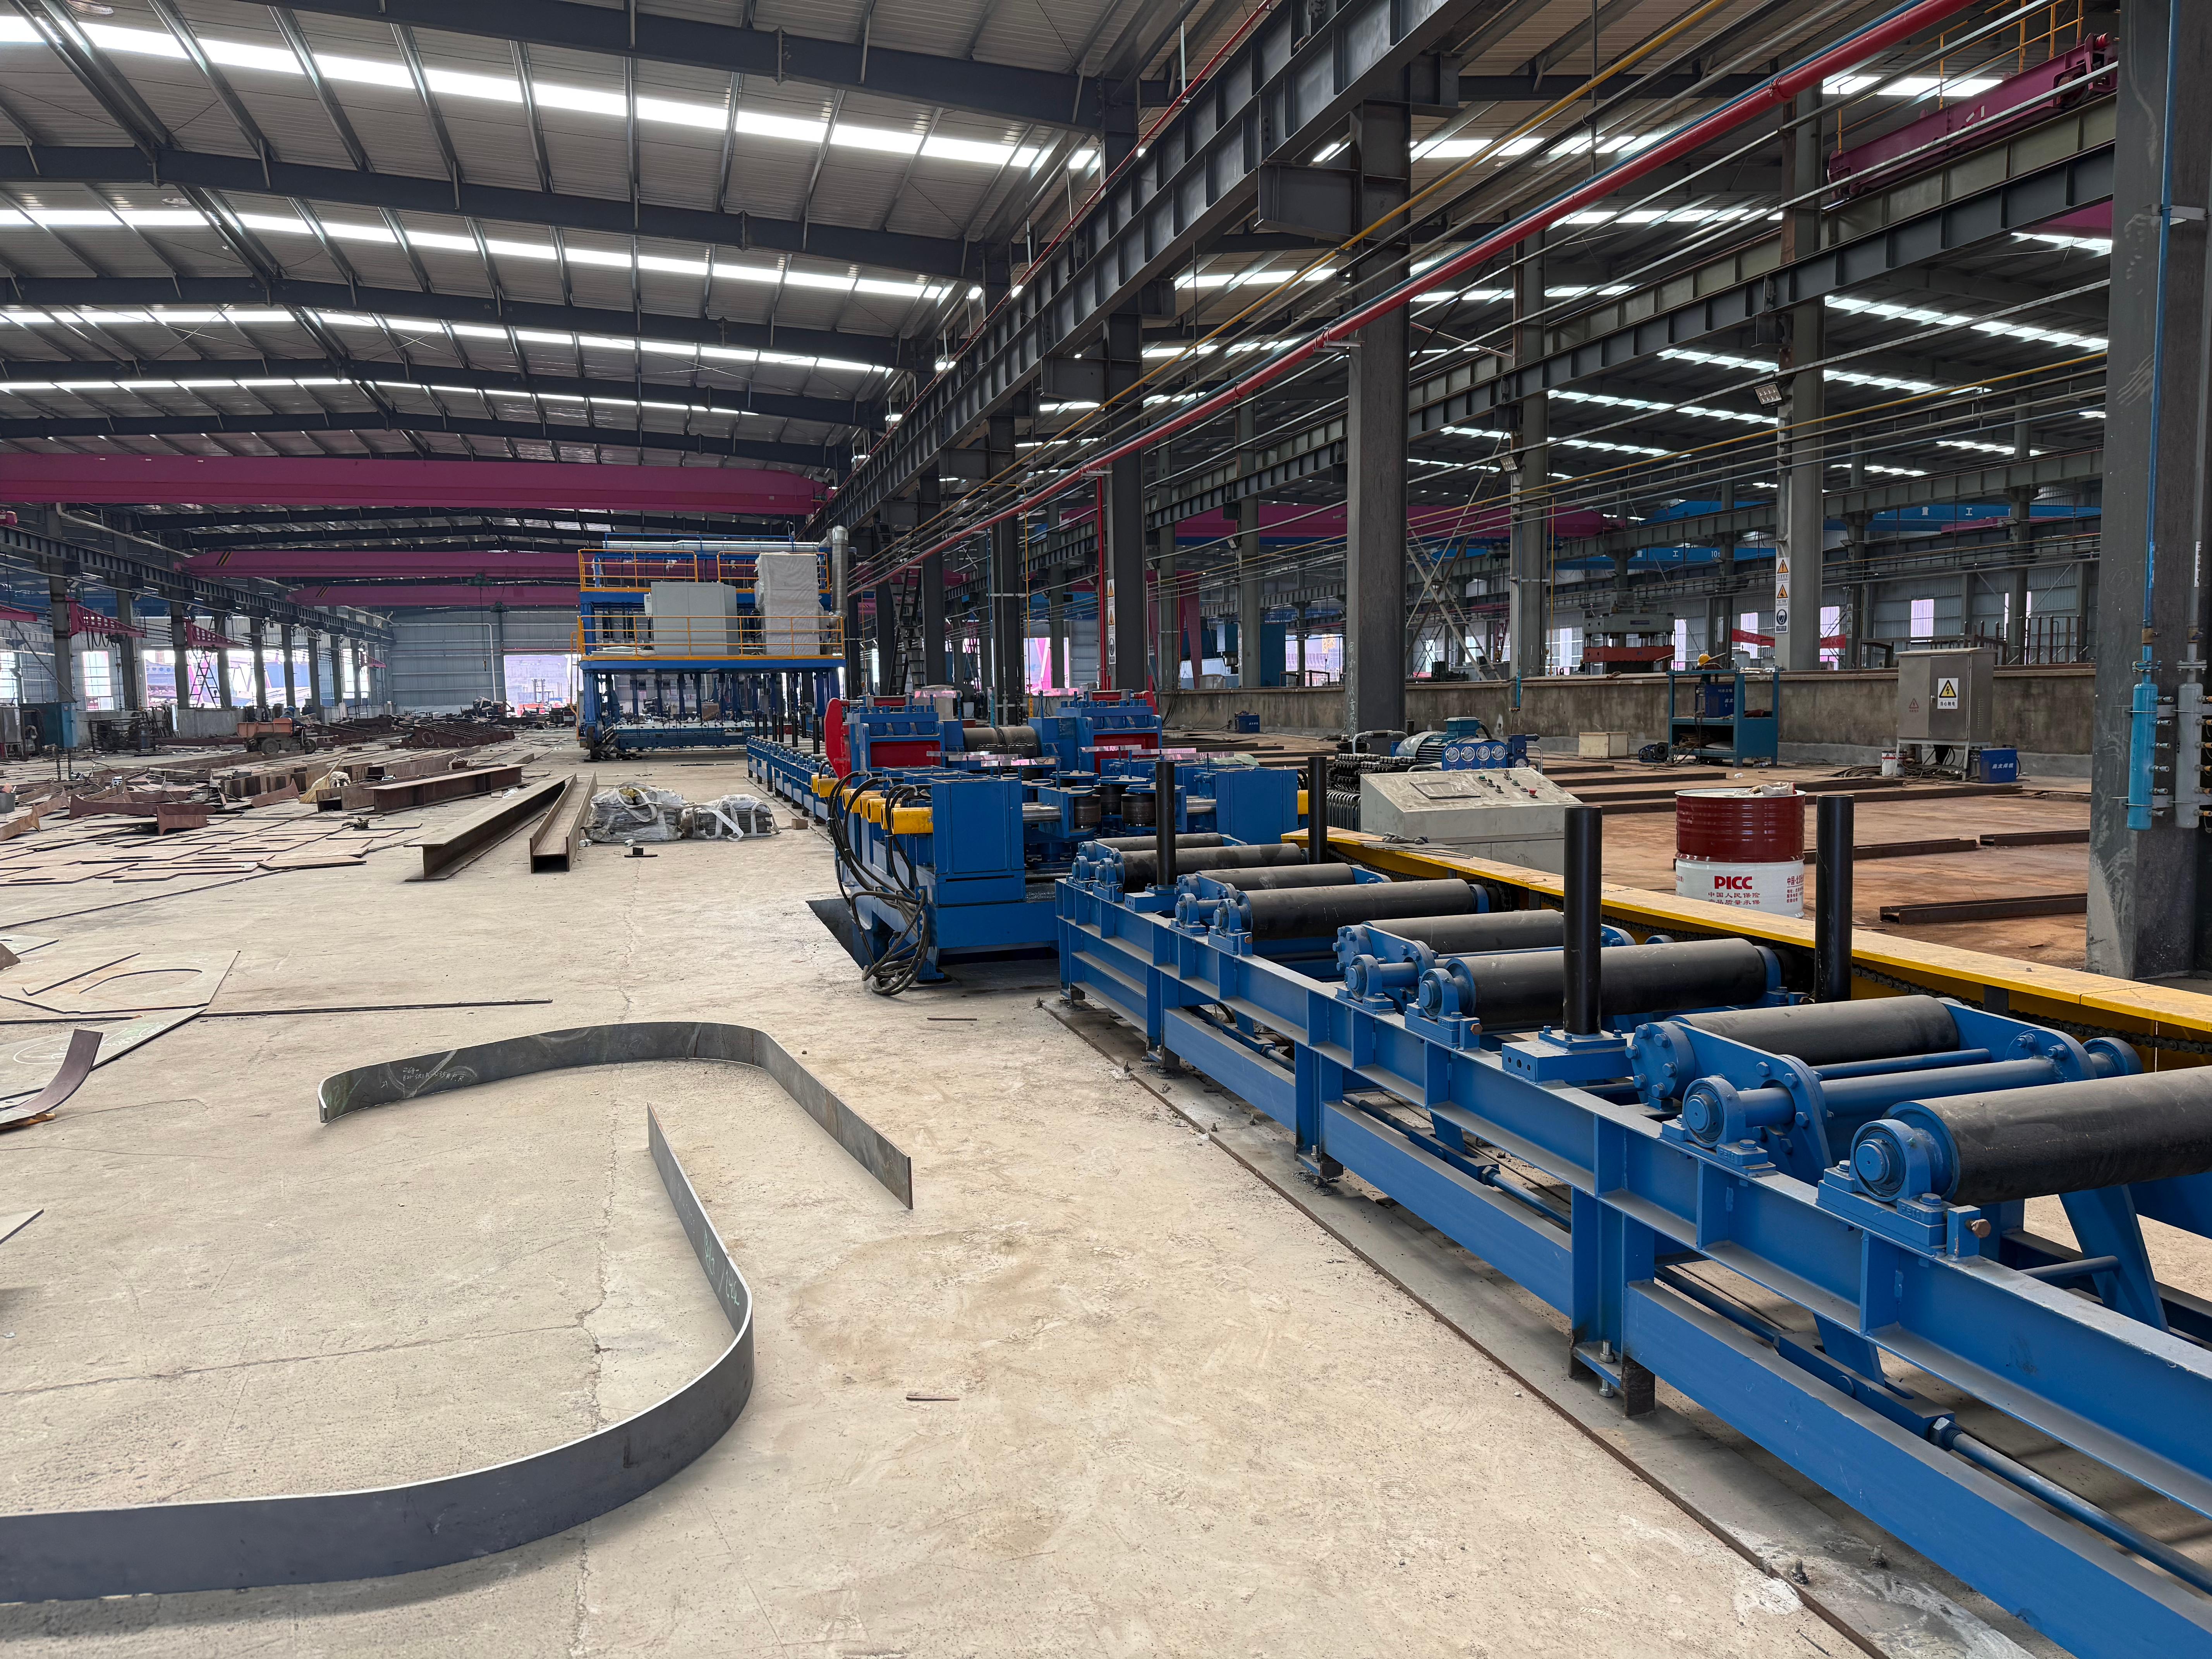
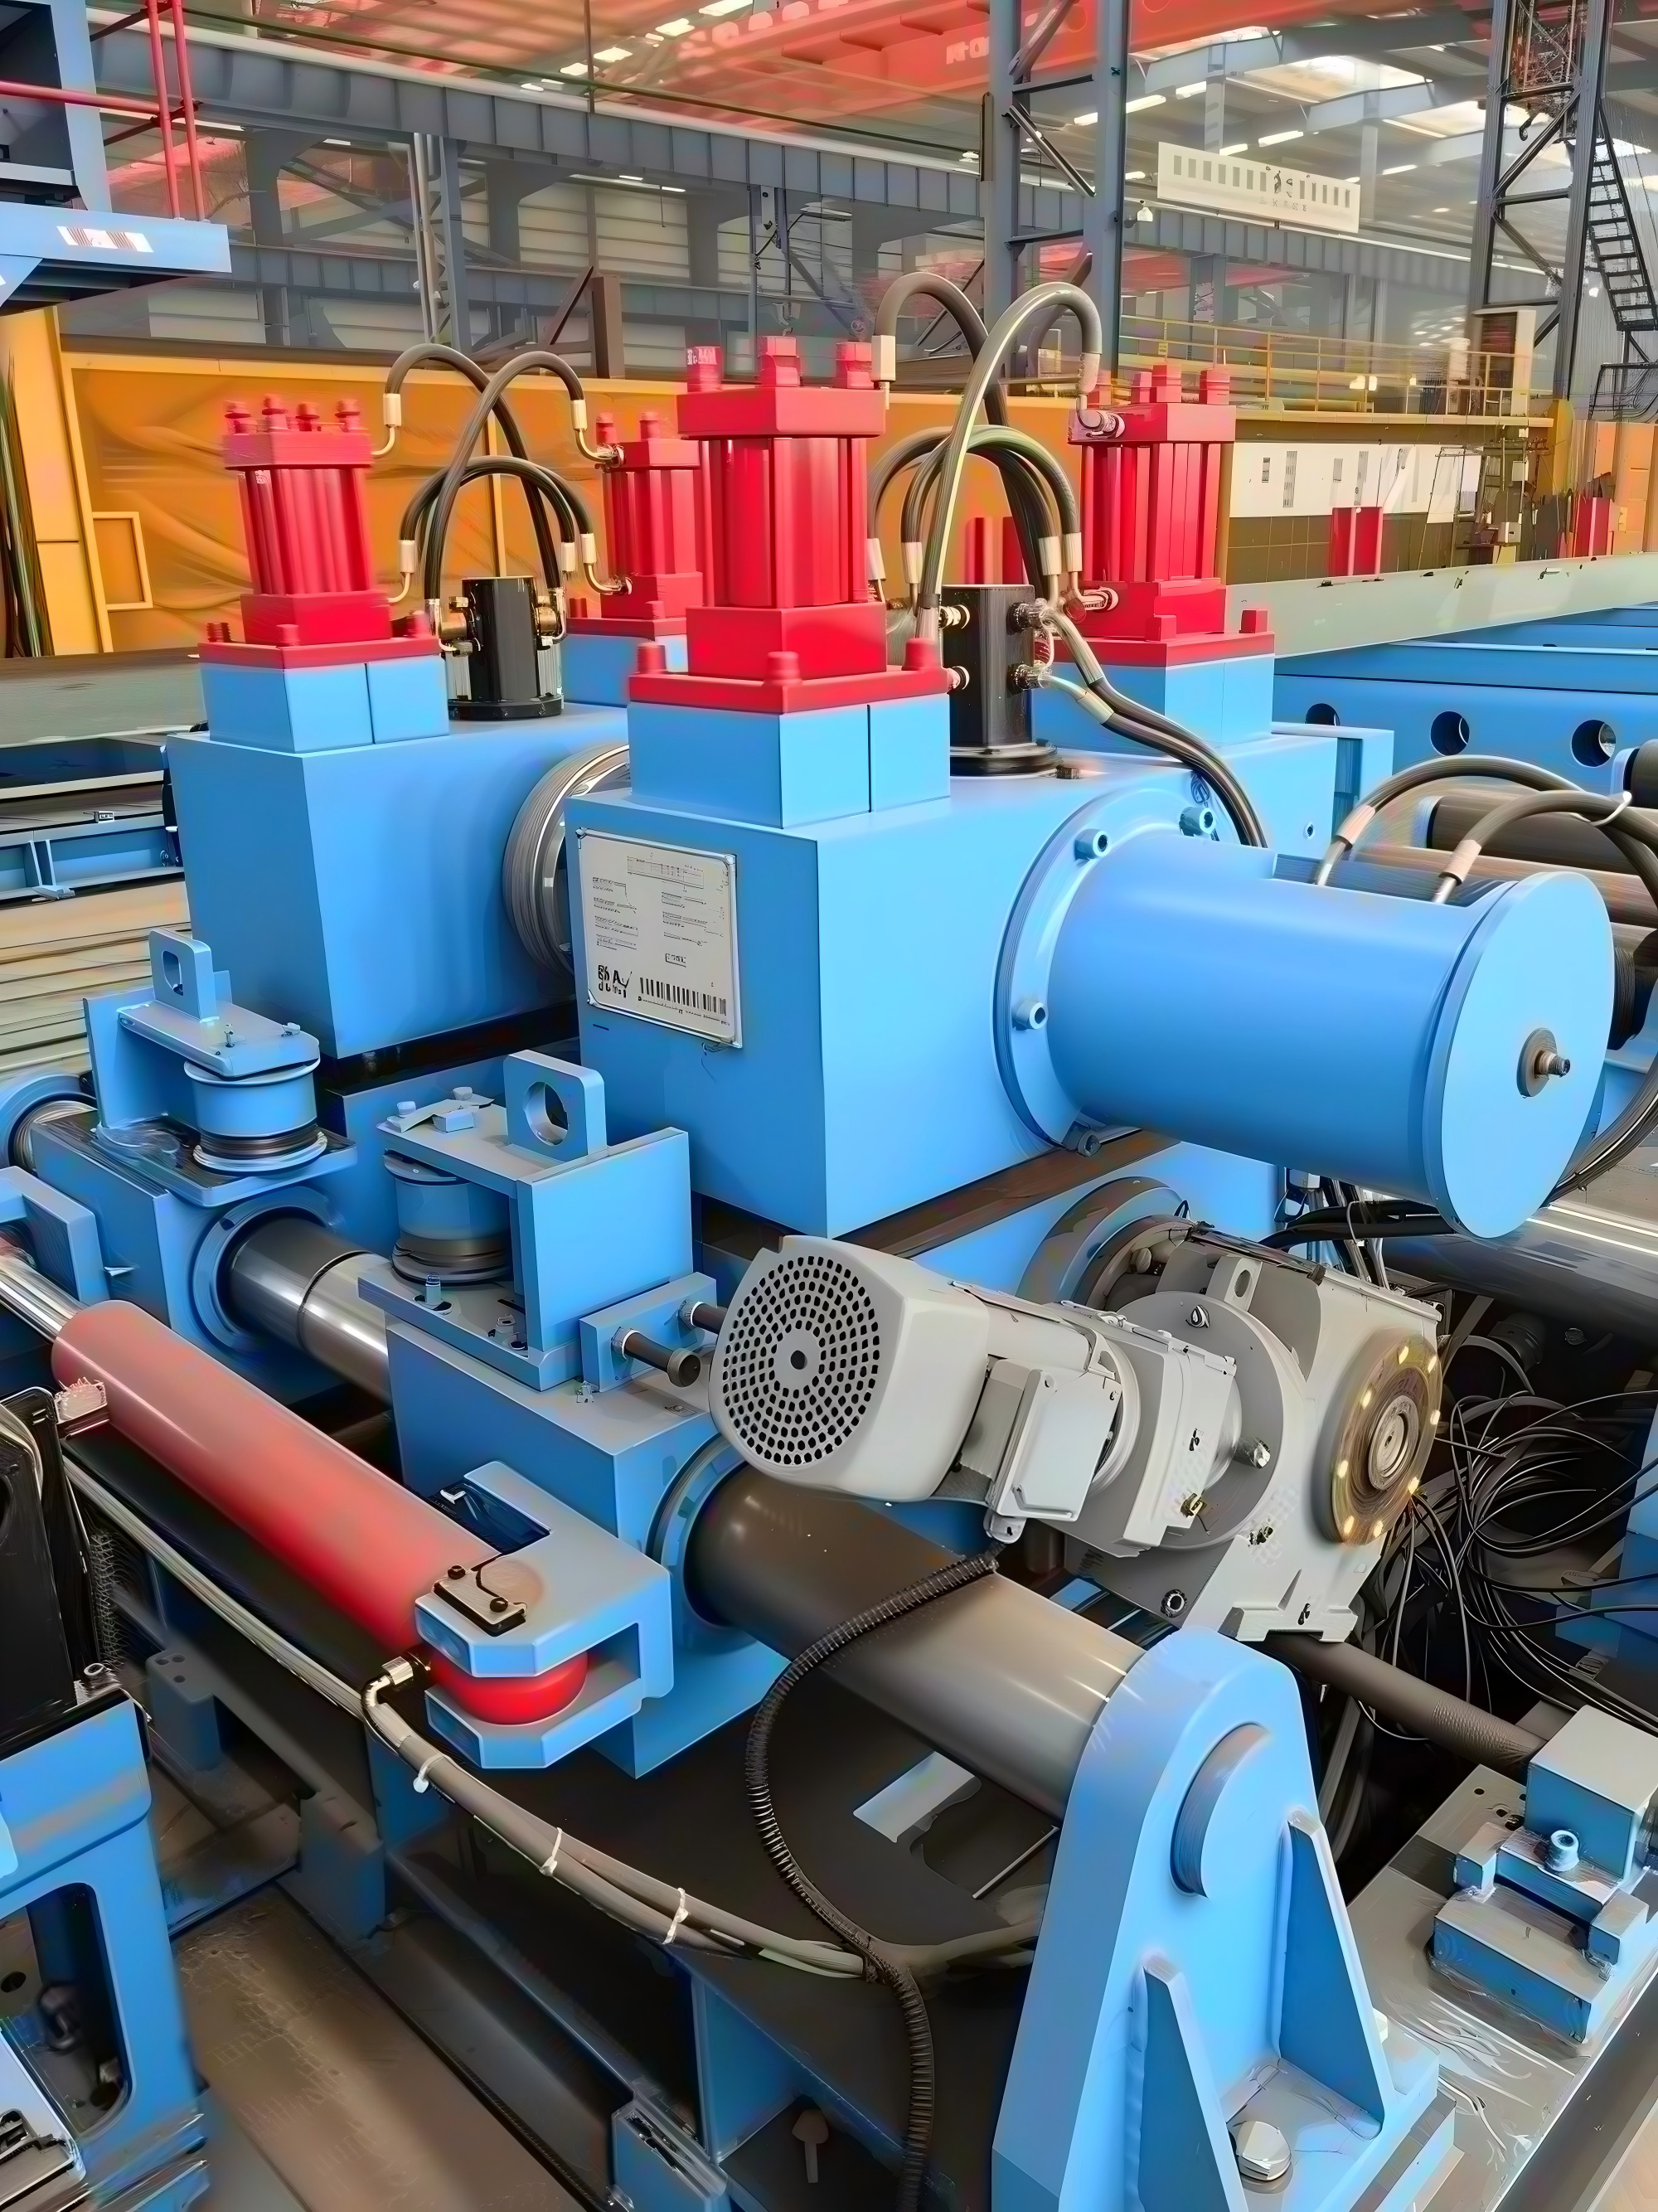
 Máquina enderezadora de vigas en TEsta máquina adopta los principios de prensado con matriz y deformación mecánica inversa para eliminar la deformación de arqueamiento hacia arriba y restaurar la deformación por tensión de los perfiles en T, con alta precisión y alta eficiencia. Es adecuada tanto para la producción en masa como para la producción en pequeños lotes, y constituye un equipo auxiliar ideal para la fabricación de perfiles en T para buques.
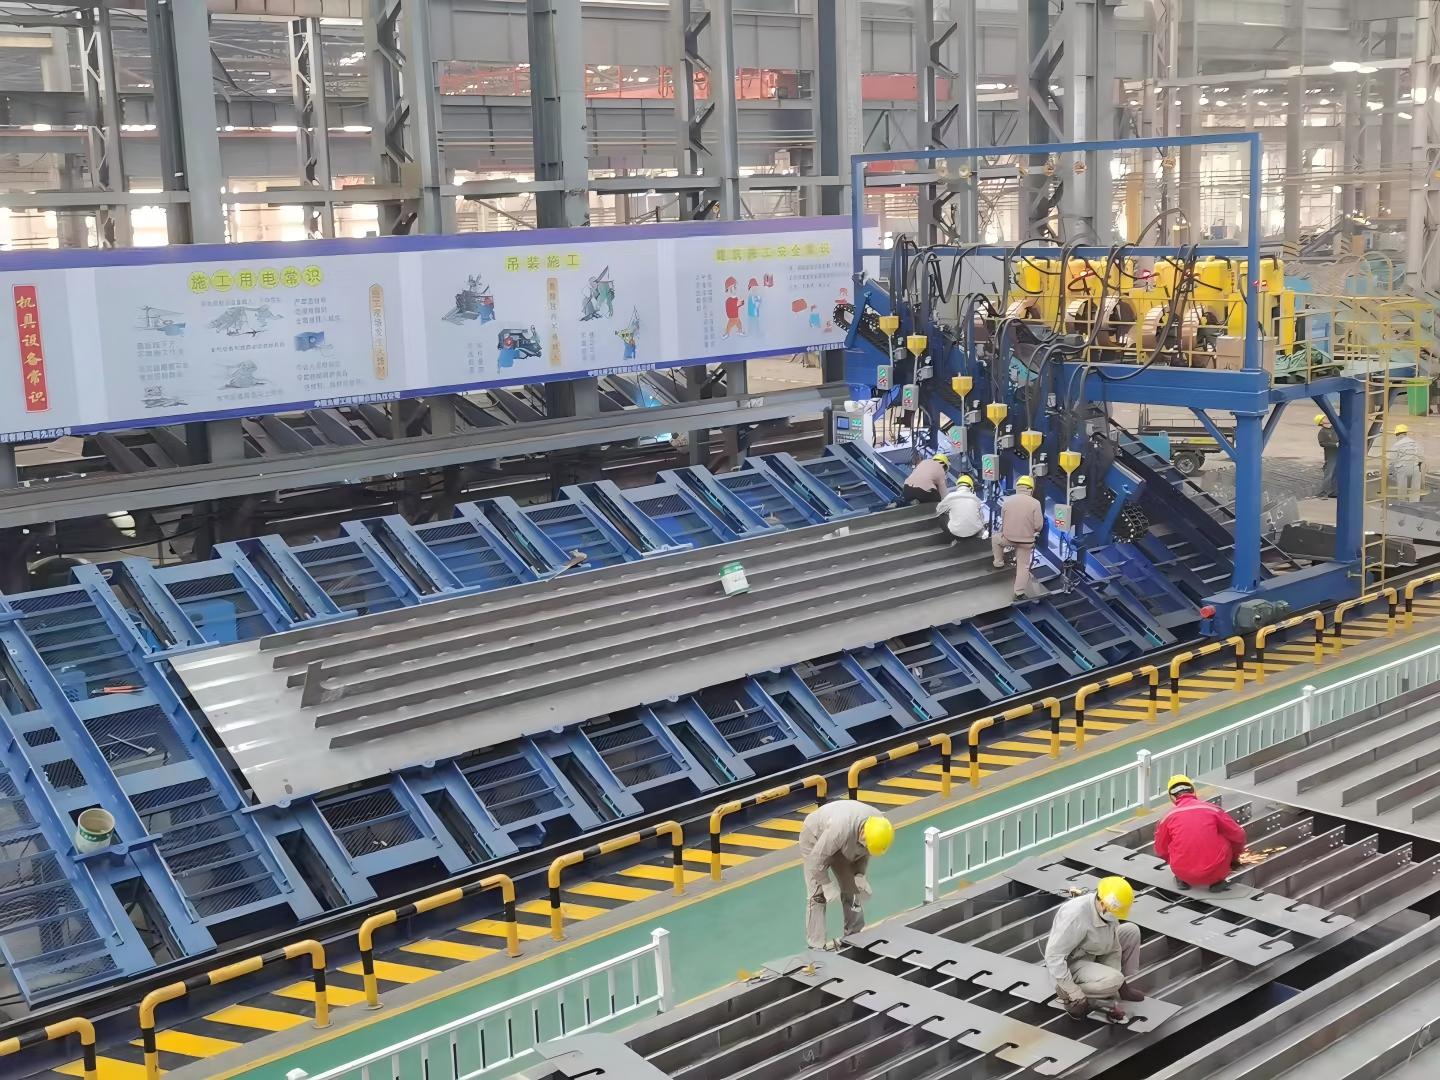
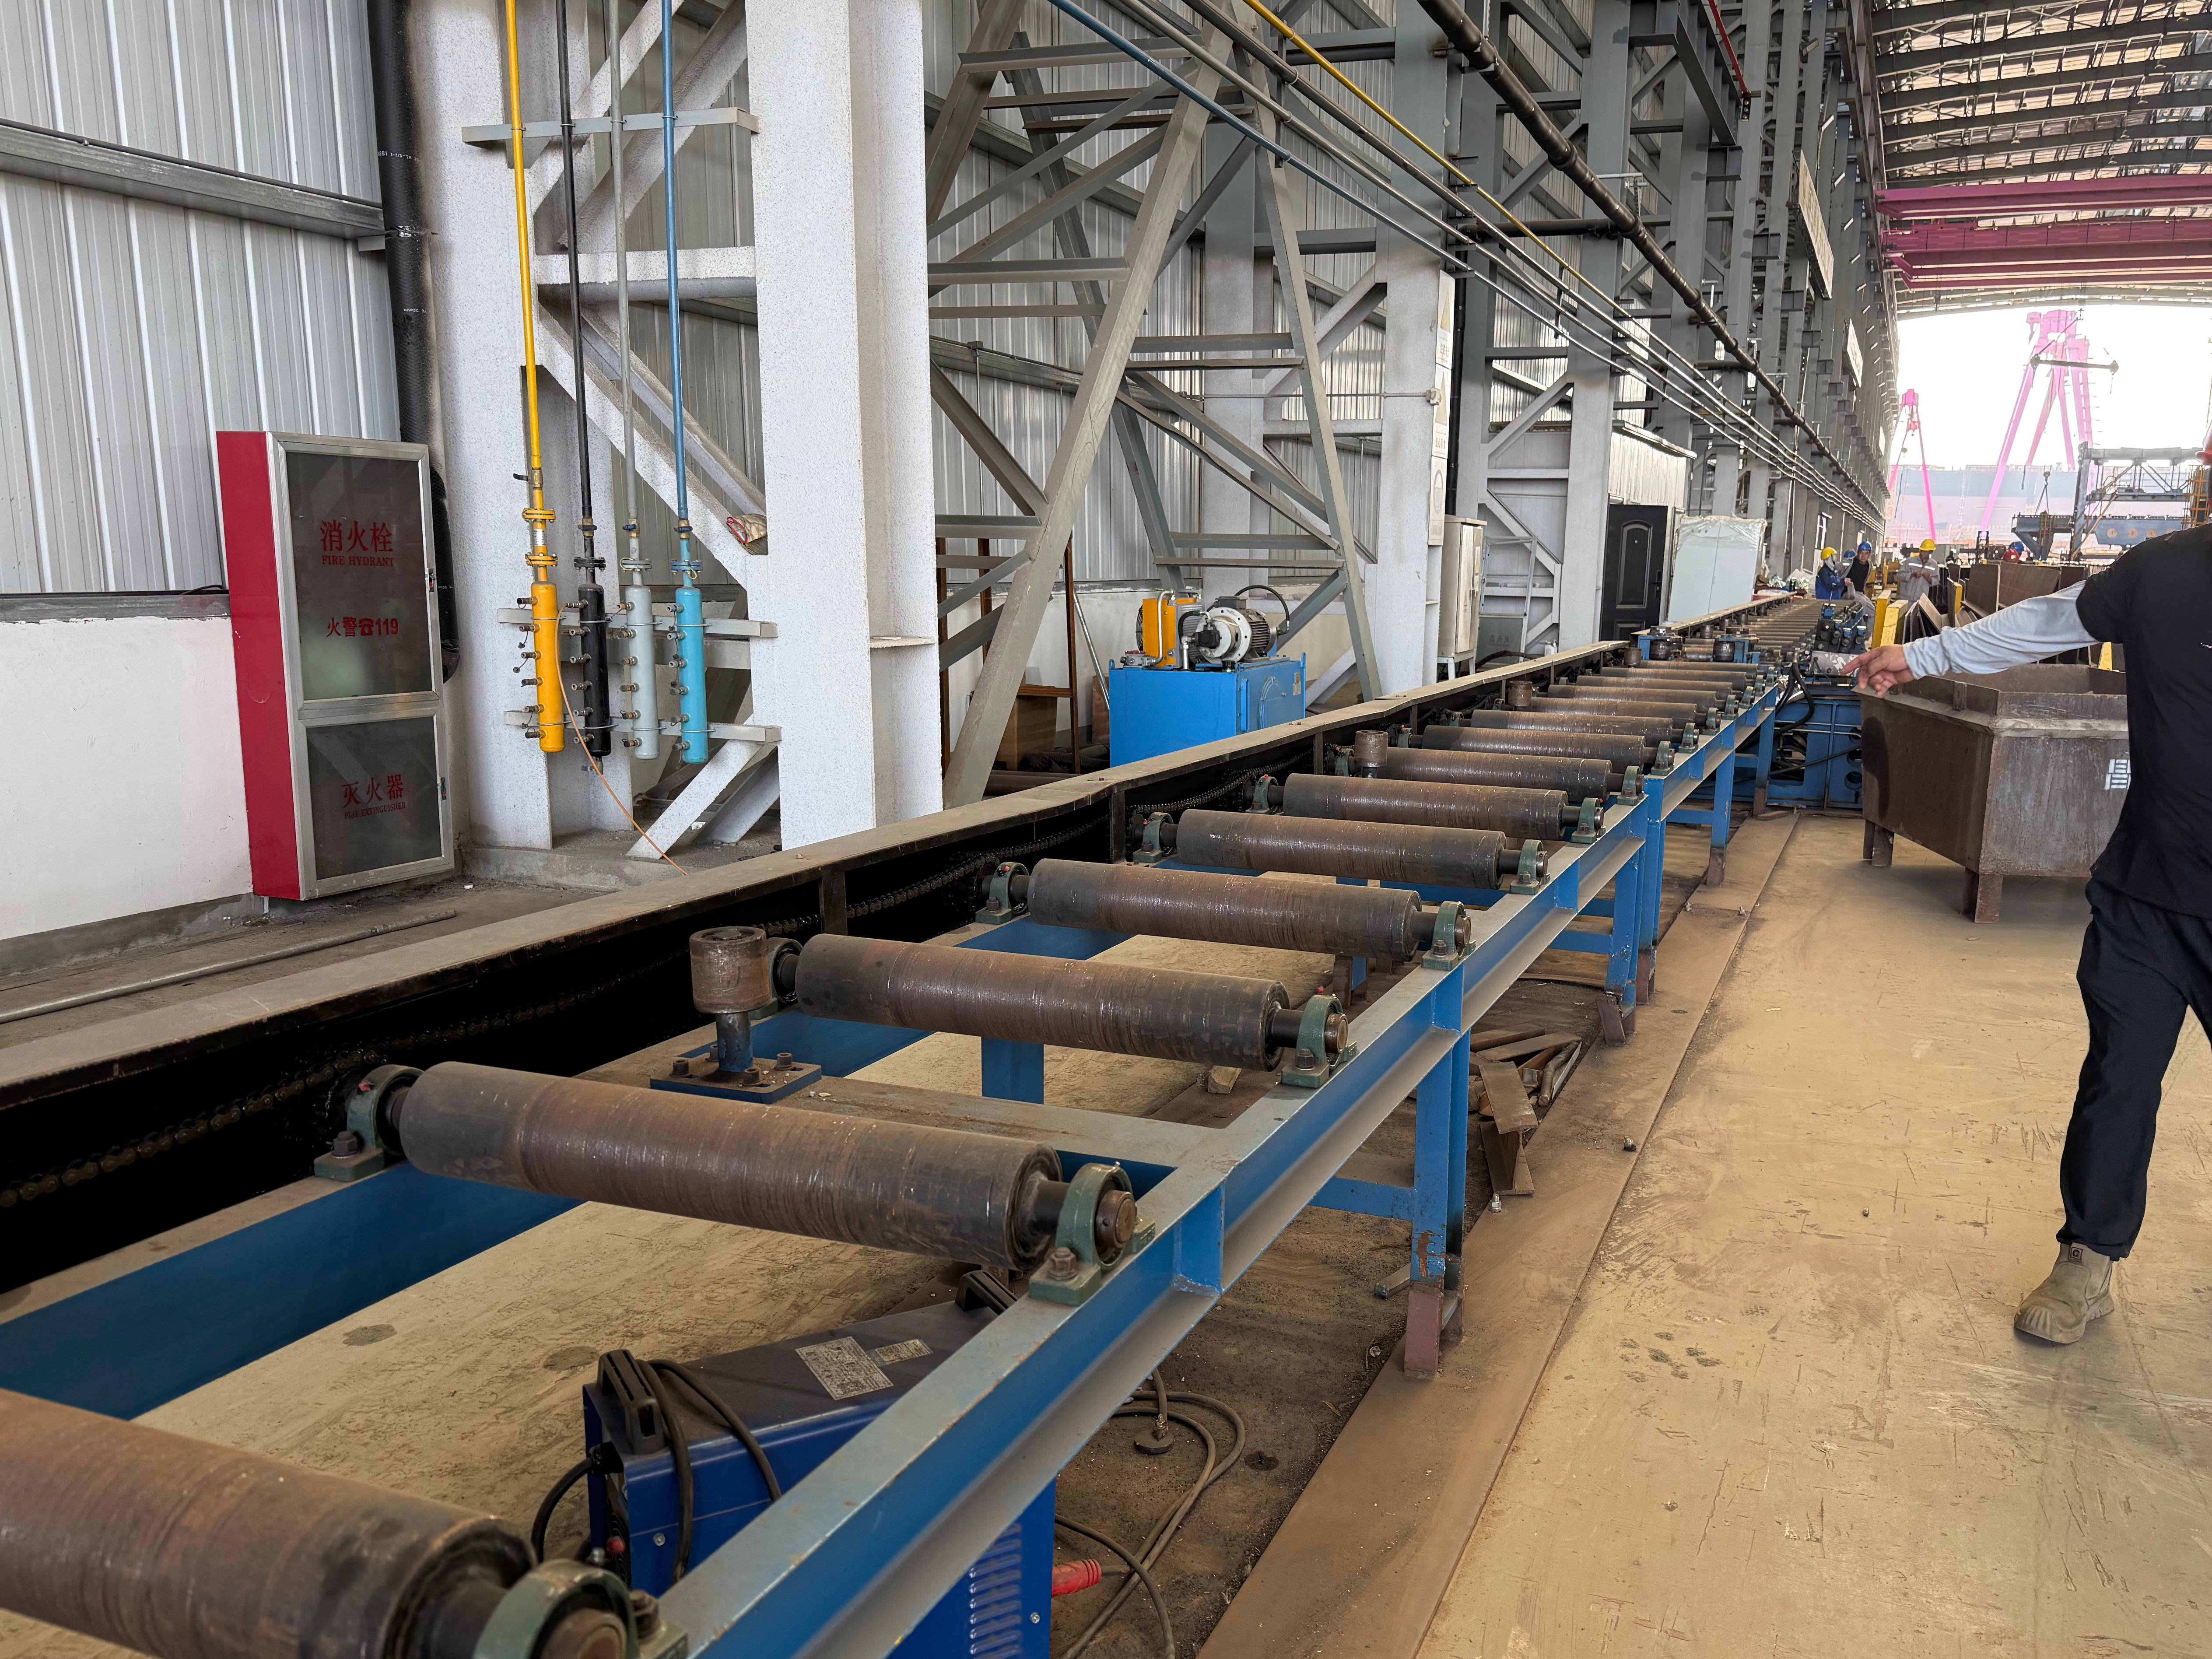
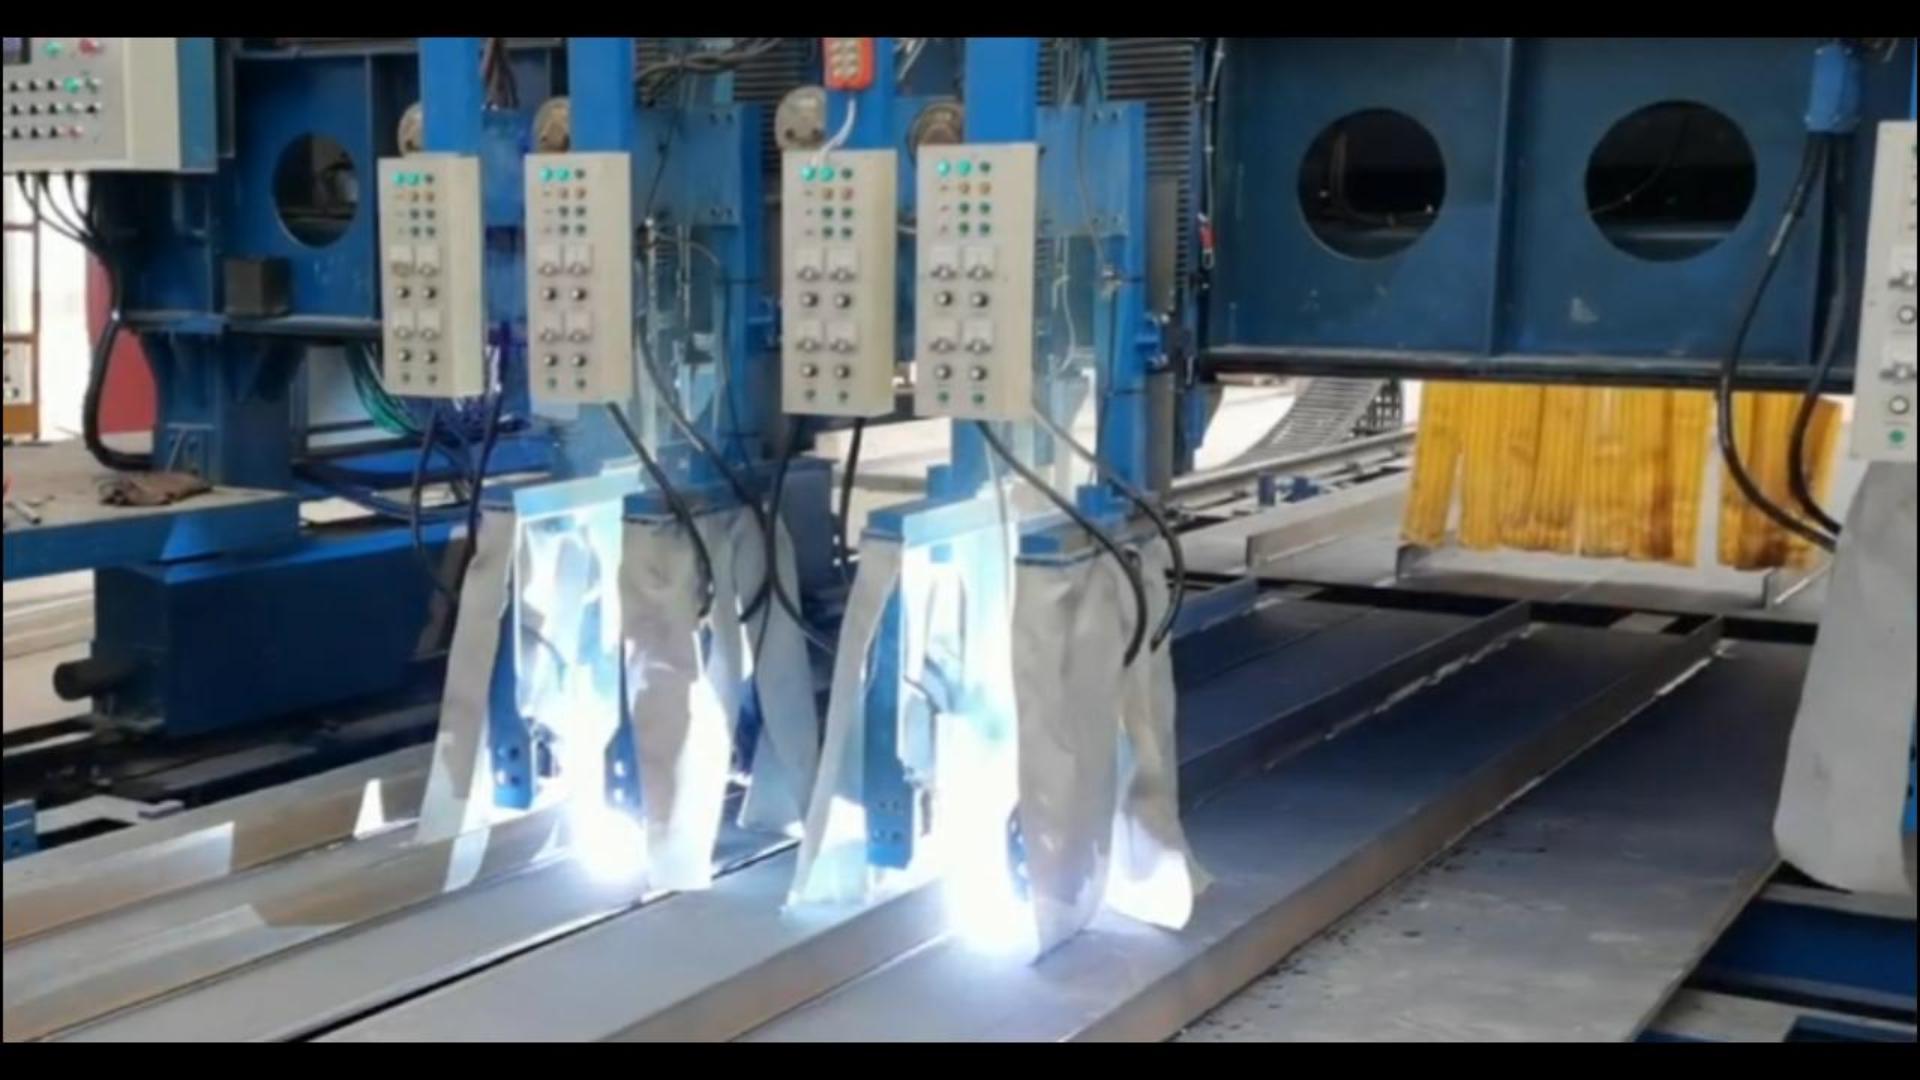
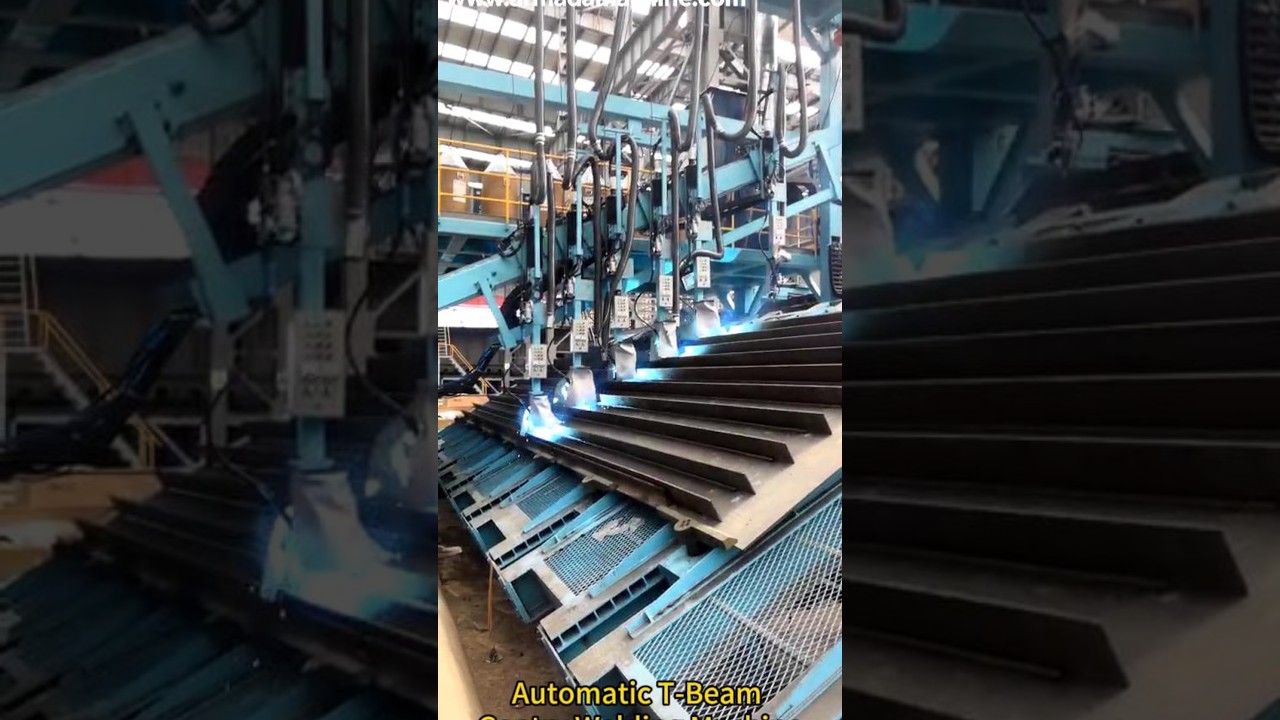
La estación de enderezado de perfiles en T consta de una máquina enderezadora de vigas en T y transportadores de rodillos flotantes delantero y trasero. La máquina enderezadora corrige el ángulo del panel, el arqueamiento hacia arriba y la deformación por flexión lateral, mientras que los transportadores de rodillos flotantes permiten el transporte estable de la pieza durante el enderezado. Máquina de soldadura de vigas en TEsta máquina de soldadura de pórtico realiza la soldadura automática de acero en forma de T preformado. Adopta un brazo de soldadura con seguimiento automático de la junta accionado por servomotor y un pórtico de movimiento lineal. Equipada con un sistema de tratamiento de humos y una plataforma de soldadura de alta resistencia con dispositivos de sujeción hidráulica y antivuelco, controla la deformación de la soldadura y garantiza la seguridad de operación.
 Máquina de ensamblaje de vigas TEsta máquina de ensamblaje de perfiles en T posiciona el ala y el alma en dos pasos. Cuenta con preposicionamiento de centrado, posicionamiento unilateral con sujeción flotante hidráulica y rueda elevadora para placas irregulares. Equipada con accionamiento de frecuencia variable de CA, garantiza un ajuste firme de las piezas de trabajo y un funcionamiento estable.
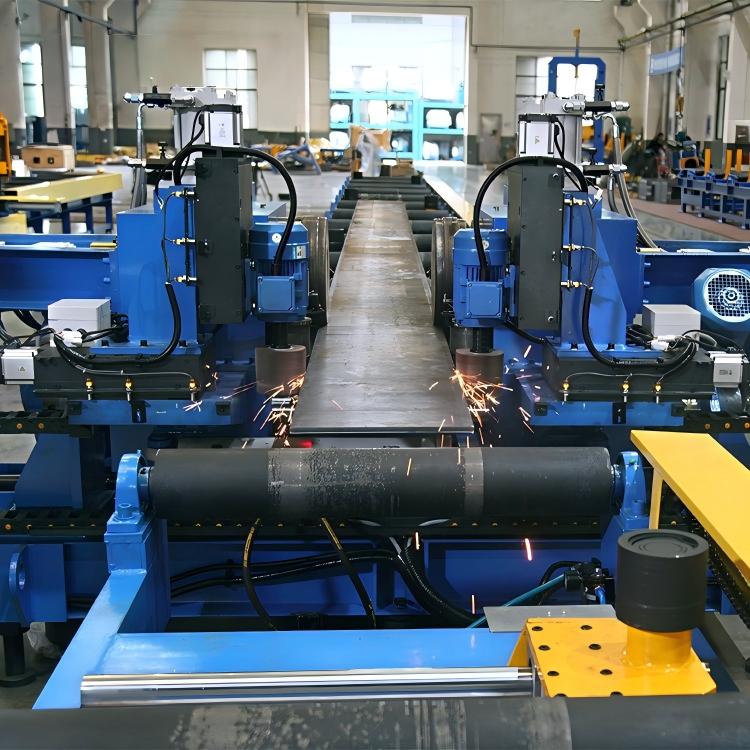
 Máquina de achaflanado de alas de vigas TEsta máquina adopta el principio de laminación para formar eficientemente esquinas redondeadas en los bordes de las piezas en bruto. Sustituye el desbarbado y achaflanado manual tradicionales, proporcionando esquinas redondeadas uniformes con un buen acabado superficial y alta productividad, a la vez que reduce la intensidad de trabajo. El laminado de bordes reduce considerablemente la concentración de tensiones en los bordes de las chapas. Facilita la soldadura y el tratamiento anticorrosivo de las chapas, y evita el desprendimiento de la pintura. Adecuada tanto para la producción en masa como para lotes pequeños, es un equipo complementario ideal para el biselado de placas de buques.