— —
كيفية منع أخطاء تتبع اللحام في آلة لحام العوارض T الجسرية
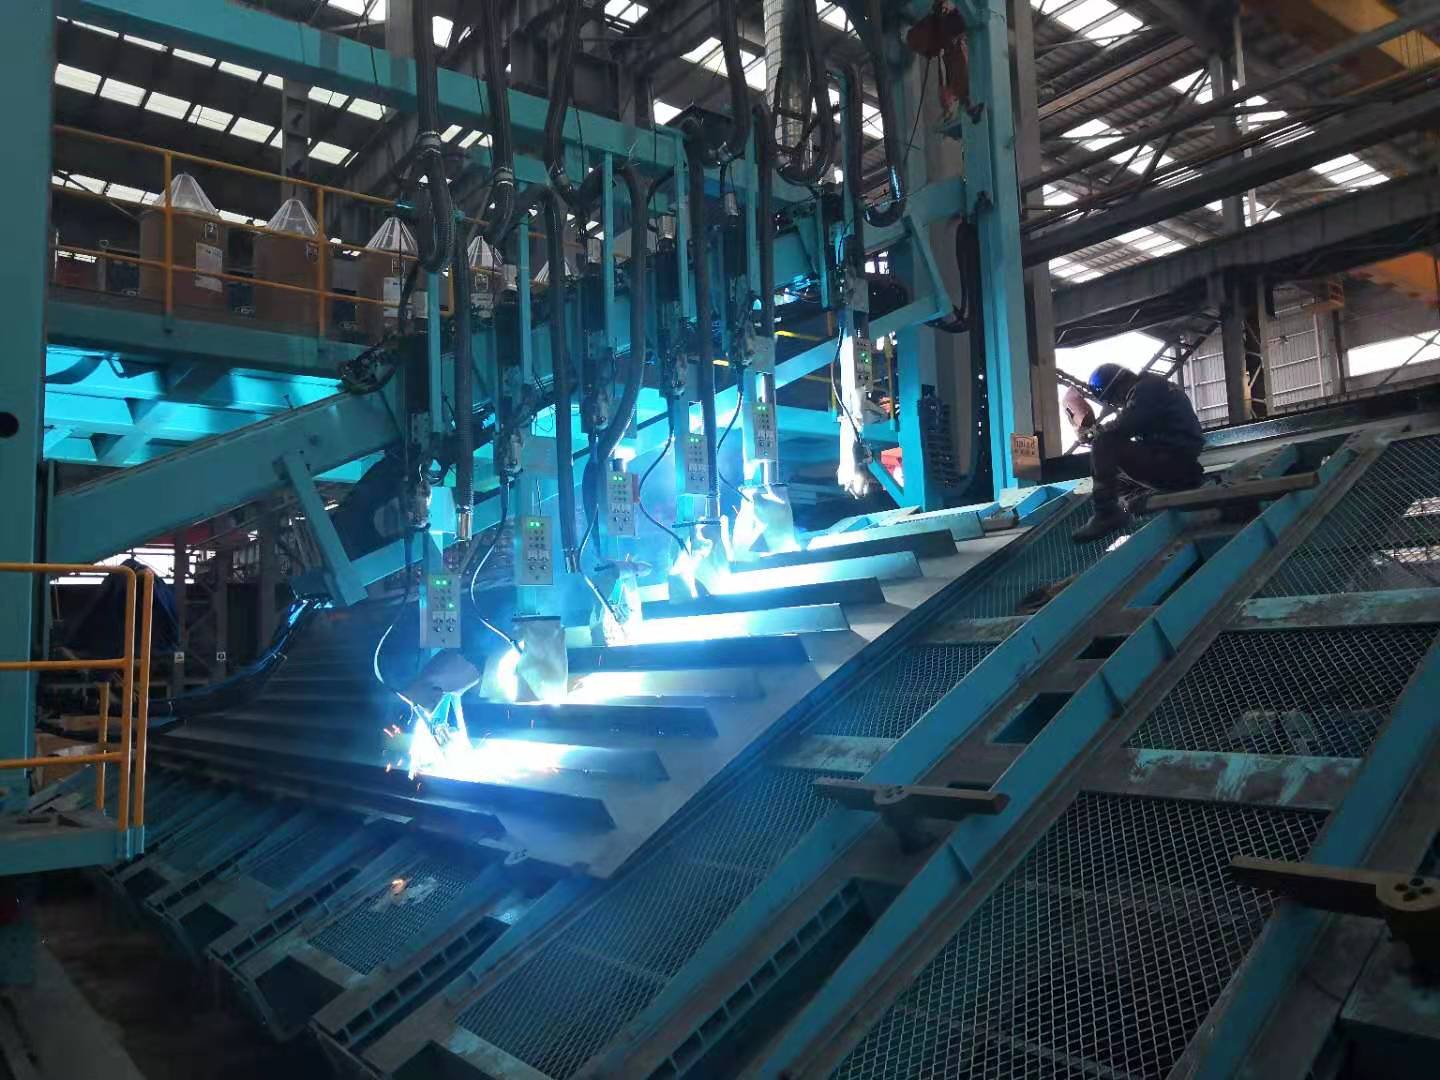
يجب التعامل مع أخطاء تتبع اللحام باعتبارها مشكلة تموضع أولاً ومشكلة لحام ثانياً. عندما يبدو أن الشعلة تنحرف عن وصلة T، فقد يكون العيب الظاهر ناتجاً عن تباين الوصلة، أو عدم استقرار دعم قطعة العمل، أو خطأ في حركة الجسر، أو إعداد استشعار غير صحيح، أو حالة لحام تشوه الوصلة قبل وصول الشعلة إلى القسم التالي. إن تصحيح إزاحة الشعلة فقط قد يخفي السبب الحقيقي وغالباً ما يسبب خطأً جديداً لاحقاً أثناء التشغيل.
في آلة لحام العوارض T ذات الجسر، يبدأ التتبع المستقر بعلاقة قابلة للتكرار بين الجسر، والجناح، وخط التثبيت، والشعلة، واتجاه الحركة. ويجب أن تظل هذه العلاقة مستقرة من نقطة التحميل حتى خروج اللحام. وإذا تغير أي من هذه المراجع أثناء الحركة، فقد تصبح تغذية راجعة التتبع غير موثوقة حتى عندما تعمل وحدة التحكم والمستشعر والشعلة بصورة طبيعية.
ابدأ بتحديد نوع خطأ التتبع
يختلف اللحام المنحرف باستمرار في الاتجاه نفسه عن اللحام الذي يتذبذب على طول العارضة. يشير الانحراف الثابت عادةً إلى مشكلة في المرجع أو المعايرة أو الإحداثيات المبرمجة. وغالباً ما يشير الابتعاد التدريجي عن الوصلة إلى تغير في حالة قطعة العمل أو مشكلة في محاذاة الجسر أو في آلية التوجيه. أما التصحيحات المفاجئة من جانب إلى آخر، فترتبط غالباً بتلوث المستشعر أو ضعف التلامس الكهربائي أو ارتخاء المكونات الميكانيكية أو ضبط استجابة التتبع بشكل مفرط.
يمنع هذا التمييز خطأً شائعاً يتمثل في ضبط حساسية تتبع خط اللحام عندما تكون المشكلة الفعلية هي أن الوصلة نفسها لم تعد في الموضع الذي يفترضه البرنامج. لا يستطيع نظام التحكم تصحيح جسر يتحرك بالكامل بسبب ارتخاء المشابك، أو جناح يرتفع بين الدعامات مع تراكم الحرارة.
أنشئ مرجعاً ميكانيكياً موثوقاً قبل معايرة المستشعرات
تعتمد دقة التتبع على جودة مرجع الآلة. قبل تغيير إزاحات البرنامج، تأكد من أن العارضة تستقر على مرجع ثابت وقابل للتكرار. يجب أن يرتكز الجناح بالتساوي على بكرات الدعم أو الحوامل أو أسطح التمركز. فقد يؤدي شريط رقيق من القشور أو رذاذ اللحام أو حاجز تمركز مثني أو بكرة غير مستوية إلى رفع أحد الجانبين بما يكفي لتغيير موضع خط اللحام الظاهري عند الشعلة.
انتبه بشكل خاص إلى الفرق بين التمركز والدعم. فالدعم يمنع الترهل، بينما يحدد المحدد الموضع. عندما تكون قطعة العمل مدعومة ولكنها غير متمركزة جانبياً بشكل إيجابي، يمكن للاهتزاز ومقاومة الحركة أن يحركاها قليلاً أثناء اللحام. وعلى العكس، قد يدفع التثبيت الجانبي المفرط جسراً مشوهاً إلى موضعه عند المدخل، لكنه يسمح له بالارتداد بعيداً بعد نقطة المشبك. عندها تتتبع الآلة وصلة تتغير بسبب تحرر الإجهاد المخزن.
استخدم قضيباً مرجعياً مستقيماً أو مسطرة معايرة أو جهاز قياس مناسباً للتحقق من الموضع النسبي لعربة الشعلة وخط الوصلة عند مناطق الدخول والمنتصف والخروج. لا يكفي القياس عند بداية الحركة فقط. فالهدف ليس مجرد التأكد من تمركز أول لحام نقطي؛ بل تحديد ما إذا كانت الآلة وقطعة العمل تحافظان على الهندسة نفسها بطول اللحام الكامل.
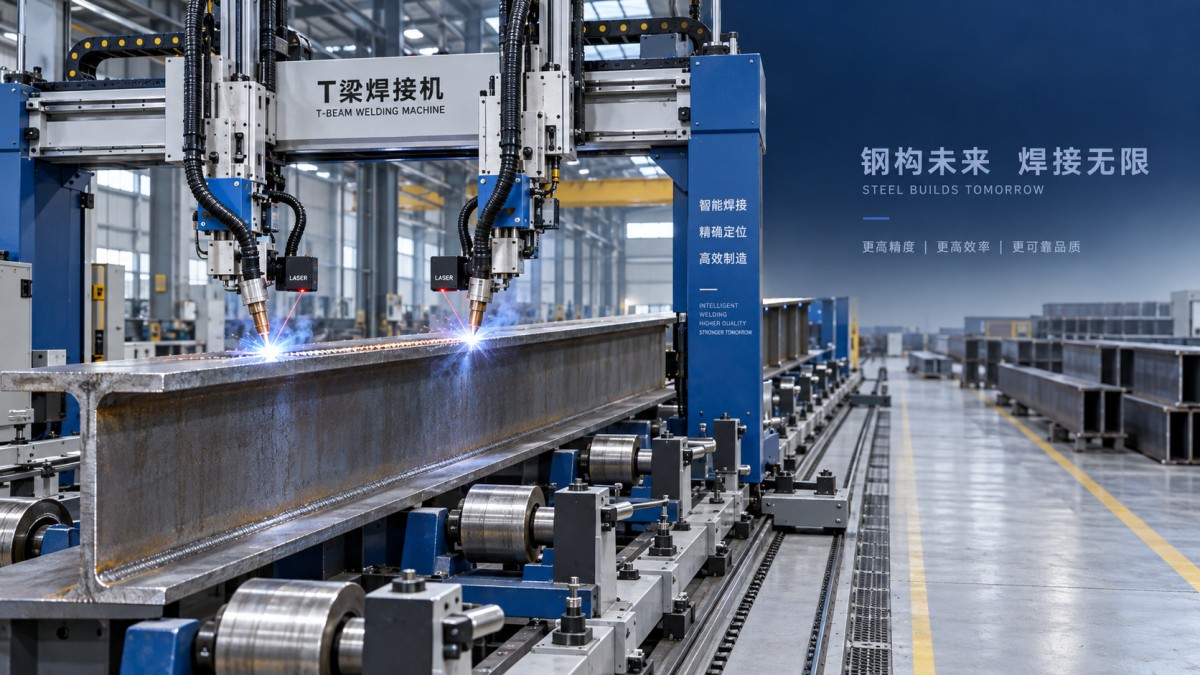
تستحق حالة السكة الاهتمام نفسه. إذ يمكن للغبار والجسيمات المعدنية وأسنان الجريدة التالفة ومثبتات السكة المرتخية وعجلات التوجيه البالية أو التحميل المسبق غير المتساوي للعربة أن تسبب حركات جانبية صغيرة تظهر عند اللحام. قد يبدو الجسر سلس الحركة عند السرعة المنخفضة، مع أنه لا يزال يتحرك تحت حمل الكابلات المتحركة وخطوط تغذية السلك ومجموعات الشعلة. افحص العربة أثناء تحركها في كلا الاتجاهين، لأن الخلوص العكسي والسحب قد يظهران بصورة مختلفة أثناء الحركة العكسية.
اضبط تباين التجميع قبل وصوله إلى نظام التتبع
يتبع متتبع خط اللحام الوصلة المادية التي يكتشفها. ولا يحول التجميع الرديء إلى وصلة T سليمة. فإذا كان الجسر خارج المركز بشكل متقطع أو مائلاً أو منفصلاً عن الجناح، فقد تتبع طريقة الاستشعار حافة أو حد فجوة أو إشارة قوس لم تعد تمثل خط مركز اللحام المقصود.
تحقق من تجميع الجسر مع الجناح قبل بدء اللحام، خاصة بالقرب من نهايات الصفائح ومواضع اللحام النقطي والوصلات بين أطوال المواد. قد يكون الجسر متعامداً في موضع ومائلاً في موضع آخر بسبب تقوس الصفيحة أو تلف المناولة أو الإجهاد المتبقي من القطع السابق أو عدم اتساق التجميع. وقد يبدو شكل خط اللحام الناتج كأنه عطل في تتبع الآلة، رغم أن الشعلة تتبع بدقة خاصية الوصلة المتاحة.
تحتاج اللحامات النقطية إلى موضع وشكل متسقين. فقد تخفي اللحامات النقطية الكبيرة أو غير المنتظمة أو سيئة التنظيف الزاوية التي يستخدمها النظام الميكانيكي أو القائم على الليزر كمرجع. وبالنسبة للتتبع القائم على القوس، يمكن للحام النقطي أيضاً أن يغير السلوك الكهربائي ويسحب الإشارة المقاسة مؤقتاً بعيداً عن مركز الوصلة الحقيقي. حافظ على اللحامات النقطية ضمن مسار اللحام المخطط فقط عندما تسمح العملية وخلوص الشعلة بذلك؛ وإلا فضعها حيث لا تتداخل مع الاستشعار أو الحركة.
تتطلب فجوات الوصلات قراراً منفصلاً. يمكن التعامل مع فجوة ضيقة ومتسقة عندما يتم ضبط إجراء اللحام وطريقة التتبع لها. أما الفجوة التي تنفتح وتنغلق باستمرار على طول العارضة فتخلق إشارة غير مستقرة وتغير سلوك بركة المعدن المنصهر. إن زيادة تصحيح التتبع في هذه الحالة تدفع الشعلة عادةً إلى ملاحقة إشارة متحركة بدلاً من تثبيت اللحام. عالج حالة التجميع أولاً، ثم حدد موضع جذر مناسباً وزاوية شعلة مناسبة.
حافظ على مسار الاستشعار نظيفاً ومحميّاً مادياً
تبدأ العديد من أعطال التتبع بسطح استشعار لم يعد ممثلاً لخط اللحام. يمكن لقشور الدرفلة والصدأ الشديد وخبث القطع والزيت والرطوبة والطلاء وبقايا مانع التناثر والحطام السائب أن تؤثر في التتبع التلامسي وغير التلامسي. ولا تقتصر المسألة على مدى نظافة المادة الكافية للحام؛ إذ تحتاج طريقة الاستشعار إلى سطح أو إشارة متسقة قبل وصول القوس.
بالنسبة لمسبار تلامسي أو عجلة توجيه، افحص التآكل وضغط النابض وحرية الحركة المحورية وشكل نقطة التلامس. فقد يتحرك مسبار تكونت به بقعة مسطحة بطريقة مختلفة فوق أسطح الصفائح المتناوبة. كما يمكن لعجلة توجيه ذات خلوص مفرط أن تنقل الاهتزاز إلى محور التصحيح. وإذا وُضع المسبار قريباً جداً من بركة اللحام، فإن الحرارة والتناثر سيقللان فترة تشغيله المستقرة. وإذا كان بعيداً جداً إلى الأمام، فقد يكتشف مسار وصلة يتغير قبل وصول الشعلة إليه.
مع استشعار خط اللحام بالليزر أو البصريات أو الكاميرا، نظف النافذة الواقية وتحقق من مجال الرؤية. قد تبدو العدسة صافية بصرياً، لكنها قد تجمع بقايا دخان دقيقة تضعف تباين الحواف. تأكد من أن الخط المسقط أو ملف خط اللحام الملتقط لا تحجبه السلك أو الفوهة أو واقي التناثر أو المشبك أو ظل متغير ناتج عن هيكل الجسر. كما يمكن أن تؤثر ظروف الإضاءة في الأنظمة البصرية عندما تشوه الانعكاسات الصادرة عن أسطح الصفائح اللامعة أو اللحامات النقطية الجديدة المظهر المكتشف.
تتطلب أنظمة الاستشعار بالقوس ظروفاً كهربائية مستقرة. افحص وصلات رجوع التيار، وحالة طرف التلامس، واتساق تغذية السلك، وسلامة الكابل، ونقاط التأريض. فقد يؤدي اتصال رجوع ضعيف إلى تغذية راجعة غير منتظمة للتيار تشبه حركة الوصلة. وينطبق الأمر نفسه على طرف تلامس بالٍ يسمح بموضع سلك غير متسق. قبل اعتبار المشكلة متعلقة بخوارزمية التتبع، تحقق من أن القوس نفسه يعمل باستمرار على خط اختبار مستقيم ومجهز جيداً.
اضبط هندسة الشعلة عن قصد
يجب التعامل مع خط مركز الشعلة وطول بروز السلك وزاوية العمل وزاوية الحركة ونقطة الاستشعار باعتبارها هندسة واحدة. إن تغيير أي منها يغير موضع اللحام الفعلي، حتى إذا أظهر المتتبع أنه متمركز. وهذا مهم بشكل خاص بعد استبدال جسم الشعلة أو طرف التلامس أو الفوهة أو حامل المستشعر أو ذراع التثبيت.
عاير الشعلة وفق نظام إحداثيات الآلة مع تركيب المواد الاستهلاكية بالحالة المستخدمة في الإنتاج. يمكن أن تؤدي معايرة تُجرى بطرف تلامس جديد ثم تُستخدم بعد تآكل الطرف بشكل ملحوظ إلى انحراف ظاهري. وينطبق الأمر نفسه عند تغيير الفوهة إلى قطر أكبر، مما يغير حد الوصول القابل للاستخدام بالقرب من زاوية الجسر مع الجناح.
تحقق من أن حامل الشعلة صلب بما يكفي للحفاظ على اتجاهه أثناء الحركة. يمكن لمقدار صغير من الارتخاء في وصلة دوارة أو مشبك أو منزلق رأسي أن يتحول إلى إزاحة كبيرة لخط اللحام عند نهاية طرف التلامس. راقب الحركة الناتجة عن شد كابل تغذية السلك وسحب حزمة الخراطيم. قد تكون الشعلة محاذاة بصورة صحيحة عند التوقف، لكنها تُسحب جانبياً بعد تحرك الجسر عدة أمتار. يقلل دعم حزمة الكابلات وإتاحة طول كافٍ لحلقة الخدمة من هذا المصدر للخطأ.
عندما تلحم شعْلتان جانبي عارضة T، لا تفترض أن إحداثيات الآلة المتطابقة تنتج موضع لحام متطابقاً. فقد يستجيب الجانبان بشكل مختلف لهندسة التثبيت وزوايا الشعلة ومسار الكابلات والتشوه الحراري. اضبط وتحقق من كل شعلة بصورة مستقلة مقابل خط وصلتها الخاص.
طابق استجابة التتبع مع سرعة الحركة وشكل الوصلة
للمتتبع تأخر في الاستجابة. فهو يستشعر الوصلة عند نقطة ما، ويعالج المعلومات، ويحرك محور التصحيح، ثم تصل الشعلة إلى الموضع المصحح لاحقاً. عند سرعة حركة منخفضة، قد يبدو إعداد تصحيح متوسط مستقراً. وعند سرعة أعلى، قد يتأخر الإعداد نفسه عن خط لحام منحني أو متغير. إن رفع كسب التصحيح دون مراعاة التأخير يؤدي غالباً إلى تجاوز: تعبر الشعلة خط المركز، ثم تصحح عائدةً وتستمر في التذبذب.
اضبط سرعة الحركة فقط بعد التأكد من استقرار مسار قطعة العمل. فالعارضة الطويلة المستقيمة ذات التجميع المنتظم تسمح باستجابة مختلفة عن عارضة بها انحرافات موضعية قرب اللحامات النقطية أو انتقالات الصفائح. إذا كان النظام يتضمن إعدادات للترشيح أو التنعيم أو النطاق الميت أو حساب المتوسط، فاستخدمها لاستبعاد ضوضاء السطح البسيطة من دون تجاهل انحراف حقيقي في خط اللحام. فالترشيح المفرط يؤخر التصحيح، والقليل جداً منه يجعل الشعلة تستجيب لكل عدم انتظام صغير.
اختبر التغييرات واحداً تلو الآخر. إن تغيير السرعة والكسب وزاوية الشعلة وتغذية السلك والجهد وعتبة المستشعر معاً يجعل من المستحيل تحديد ما الذي صحح المشكلة أو ما الذي تسبب في مشكلة جديدة. سجل القيمة الأصلية والتغيير ومسار اللحام الملحوظ وحالة الوصلة. فقسم اختبار قصير ومتحكم به أكثر فائدة من عارضة كاملة تُلحَم بإعداد غير متحقق منه.
لا تخلط بين نمط النسج وتصحيح التتبع. يزيد النسج من تغطية خرزة اللحام ويمكنه استيعاب بعض حالات الوصلة، لكنه لا يحدد مركز خط اللحام. إذا كان خط المركز ينحرف، فقد يخفي النسج الأعرض الخطأ مع إحداث أطوال أرجل غير متساوية أو انصهار غير متسق أو معدن لحام زائد على أحد الجانبين.
راقب التشوه الحراري باعتباره مرجع تتبع متحركاً
يمكن للمدخل الحراري أن يغير موضع الوصلة أثناء اللحام. في العوارض T، لا يتمدد الجسر والجناح ويبردان دائماً بشكل موحد. قد تسحب مسافات اللحام النقطي غير المتساوية أو سماكات الصفائح المختلفة أو تسلسل اللحام غير المتماثل أو المدخل الحراري أحادي الجانب الجسر أو الجناح باتجاه اللحام المكتمل. وقد يكون التأثير تدريجياً، لذلك يبدو الجزء الأول من العارضة صحيحاً بينما يُظهر الجزء اللاحق انحرافاً اتجاهياً متسقاً.
عندما لا تظهر أخطاء التتبع إلا أثناء عمليات اللحام الطويلة، قارن حالة قطعة العمل قبل اللحام وبعده مباشرةً وبعد التبريد. ابحث عن ارتفاع الجناح أو ميل الجسر أو تغير في تحميل المشابك. فقد لا يحتفظ جهاز التثبيت الذي يحدد الموضع بدقة في الحالة الباردة بالموضع نفسه بعد أن يتمدد حرارياً ويستهلك الخلوص في المصدات أو المشابك.
يمكن للتسلسل المتوازن أن يقلل هذه الحركة. حيثما يسمح إجراء اللحام، يمكن للتناوب بين الجانبين أو إدارة ترتيب التمريرات أن يحد من السحب التراكمي في اتجاه واحد. يعتمد التسلسل الصحيح على تصميم العارضة وسماكة الصفيحة وعملية اللحام وتقييد جهاز التثبيت وإمكانية الوصول. والمبدأ المفيد هو تجنب السماح لأحد جانبي التجميع بالحركة بحرية بينما يُتوقع من المتتبع الحفاظ على علاقة خط اللحام الأصلية.
استخدم روتيناً مرحلياً لاستكشاف الأعطال
عند ظهور مشكلة تتبع، اعزل المصدر بتسلسل يفصل بين حركة الآلة والاستشعار والتجميع وتأثيرات اللحام. ابدأ بحركة جافة على طول خط لحام معلَّم أو متحقق منه ميكانيكياً. يكشف ذلك ما إذا كان الجسر والعربة وحامل الشعلة ومرجع الإحداثيات تظل مستقرة من دون قوى القوس أو الحرارة. بعد ذلك، شغّل نظام الاستشعار من دون لحام حيثما يسمح تصميم الآلة بذلك. إذا تذبذب موضع خط اللحام المعروض بينما تكون الوصلة مستقيمة وثابتة، فافحص المستشعر والأسلاك وحالة السطح العاكس أو الإشارة الكهربائية.
ثم نفذ لحاماً قصيراً على مادة نظيفة ذات تجميع مضبوط. إذا كان التتبع مستقراً في هذا الاختبار وغير مستقر أثناء الإنتاج، فقارن إعداد قطعة العمل وشكل اللحام النقطي وترتيب المشابك واستقامة الصفيحة ومسار الكابلات بدلاً من تغيير إعدادات وحدة التحكم فوراً. وإذا استمرت المشكلة أثناء الاختبار المتحكم به، فافحص هندسة الشعلة واستقرار اللحام قبل تعديل الحساسية.
يهم توثيق موضع كل عيب. فالخلل الذي يبدأ عند موضع الجسر نفسه تقريباً يشير إلى حالة السكة أو سحب الكابل أو عائق في مسار الحركة. والخلل الذي يتبع الموضع نفسه في كل عارضة يشير إلى إعداد جهاز التثبيت أو خاصية موضعية في قطعة العمل. أما العيب الذي يتحرك باختلاف دفعات المواد، فيرتبط على الأرجح باستقامة الصفيحة أو تجهيز الحافة أو تباين التجميع.
تفاصيل الصيانة التي تمنع الانحراف المتكرر
عادةً ما تُفقد دقة التتبع تدريجياً. يمكن لفحص قصير قبل تشغيل الإنتاج أن يمنع ساعات من إعادة العمل، لكن يجب أن يركز الفحص على الأجزاء التي تحدد مسار خط اللحام. نظف أسطح التوجيه والاستشعار، وأزل التناثر من منطقة الشعلة، وافحص المشابك وأوجه التمركز، وتأكد من خلو حركة العربة من المقاومة غير الطبيعية. يجب أن يتبع التزييت متطلبات الآلة؛ إذ إن التشحيم الزائد قرب عناصر الاستشعار أو القيادة قد يجذب الغبار الكاشط ويخلق مشكلة مختلفة.
احتفظ بسجلات المعايرة المرتبطة بتغيير المواد الاستهلاكية واستبدال الشعلة وصيانة المستشعر والضبط الميكانيكي. غالباً ما يشير الانحراف المتكرر بعد الصيانة إلى اضطراب مرجع تثبيت وعدم إعادة إنشائه. ويسهّل تعليم مواضع المراجع الميكانيكية المعتمدة، عند الاقتضاء، تحديد الحركة غير المقصودة أثناء الفحص.
وأخيراً، لا تقبل خرزة لحام مقبولة بصرياً كدليل على صحة التتبع. افحص موضع اللحام بالنسبة إلى ساقي وصلة T، خصوصاً بعد إجراء ضبط. فقد تبدو الخرزة مستمرة بينما تكون منحازة نحو الجسر أو الجناح. ويُؤكَّد التتبع المتسق عندما يظل المسار المبرمج والوصلة المستشعرة وهندسة الشعلة وموضع اللحام الفعلي متحاذيةً بطول العارضة بالكامل.