— —
كيف تدعم ماكينات تصنيع كمرات T إنتاجًا متكررًا في أحواض بناء السفن
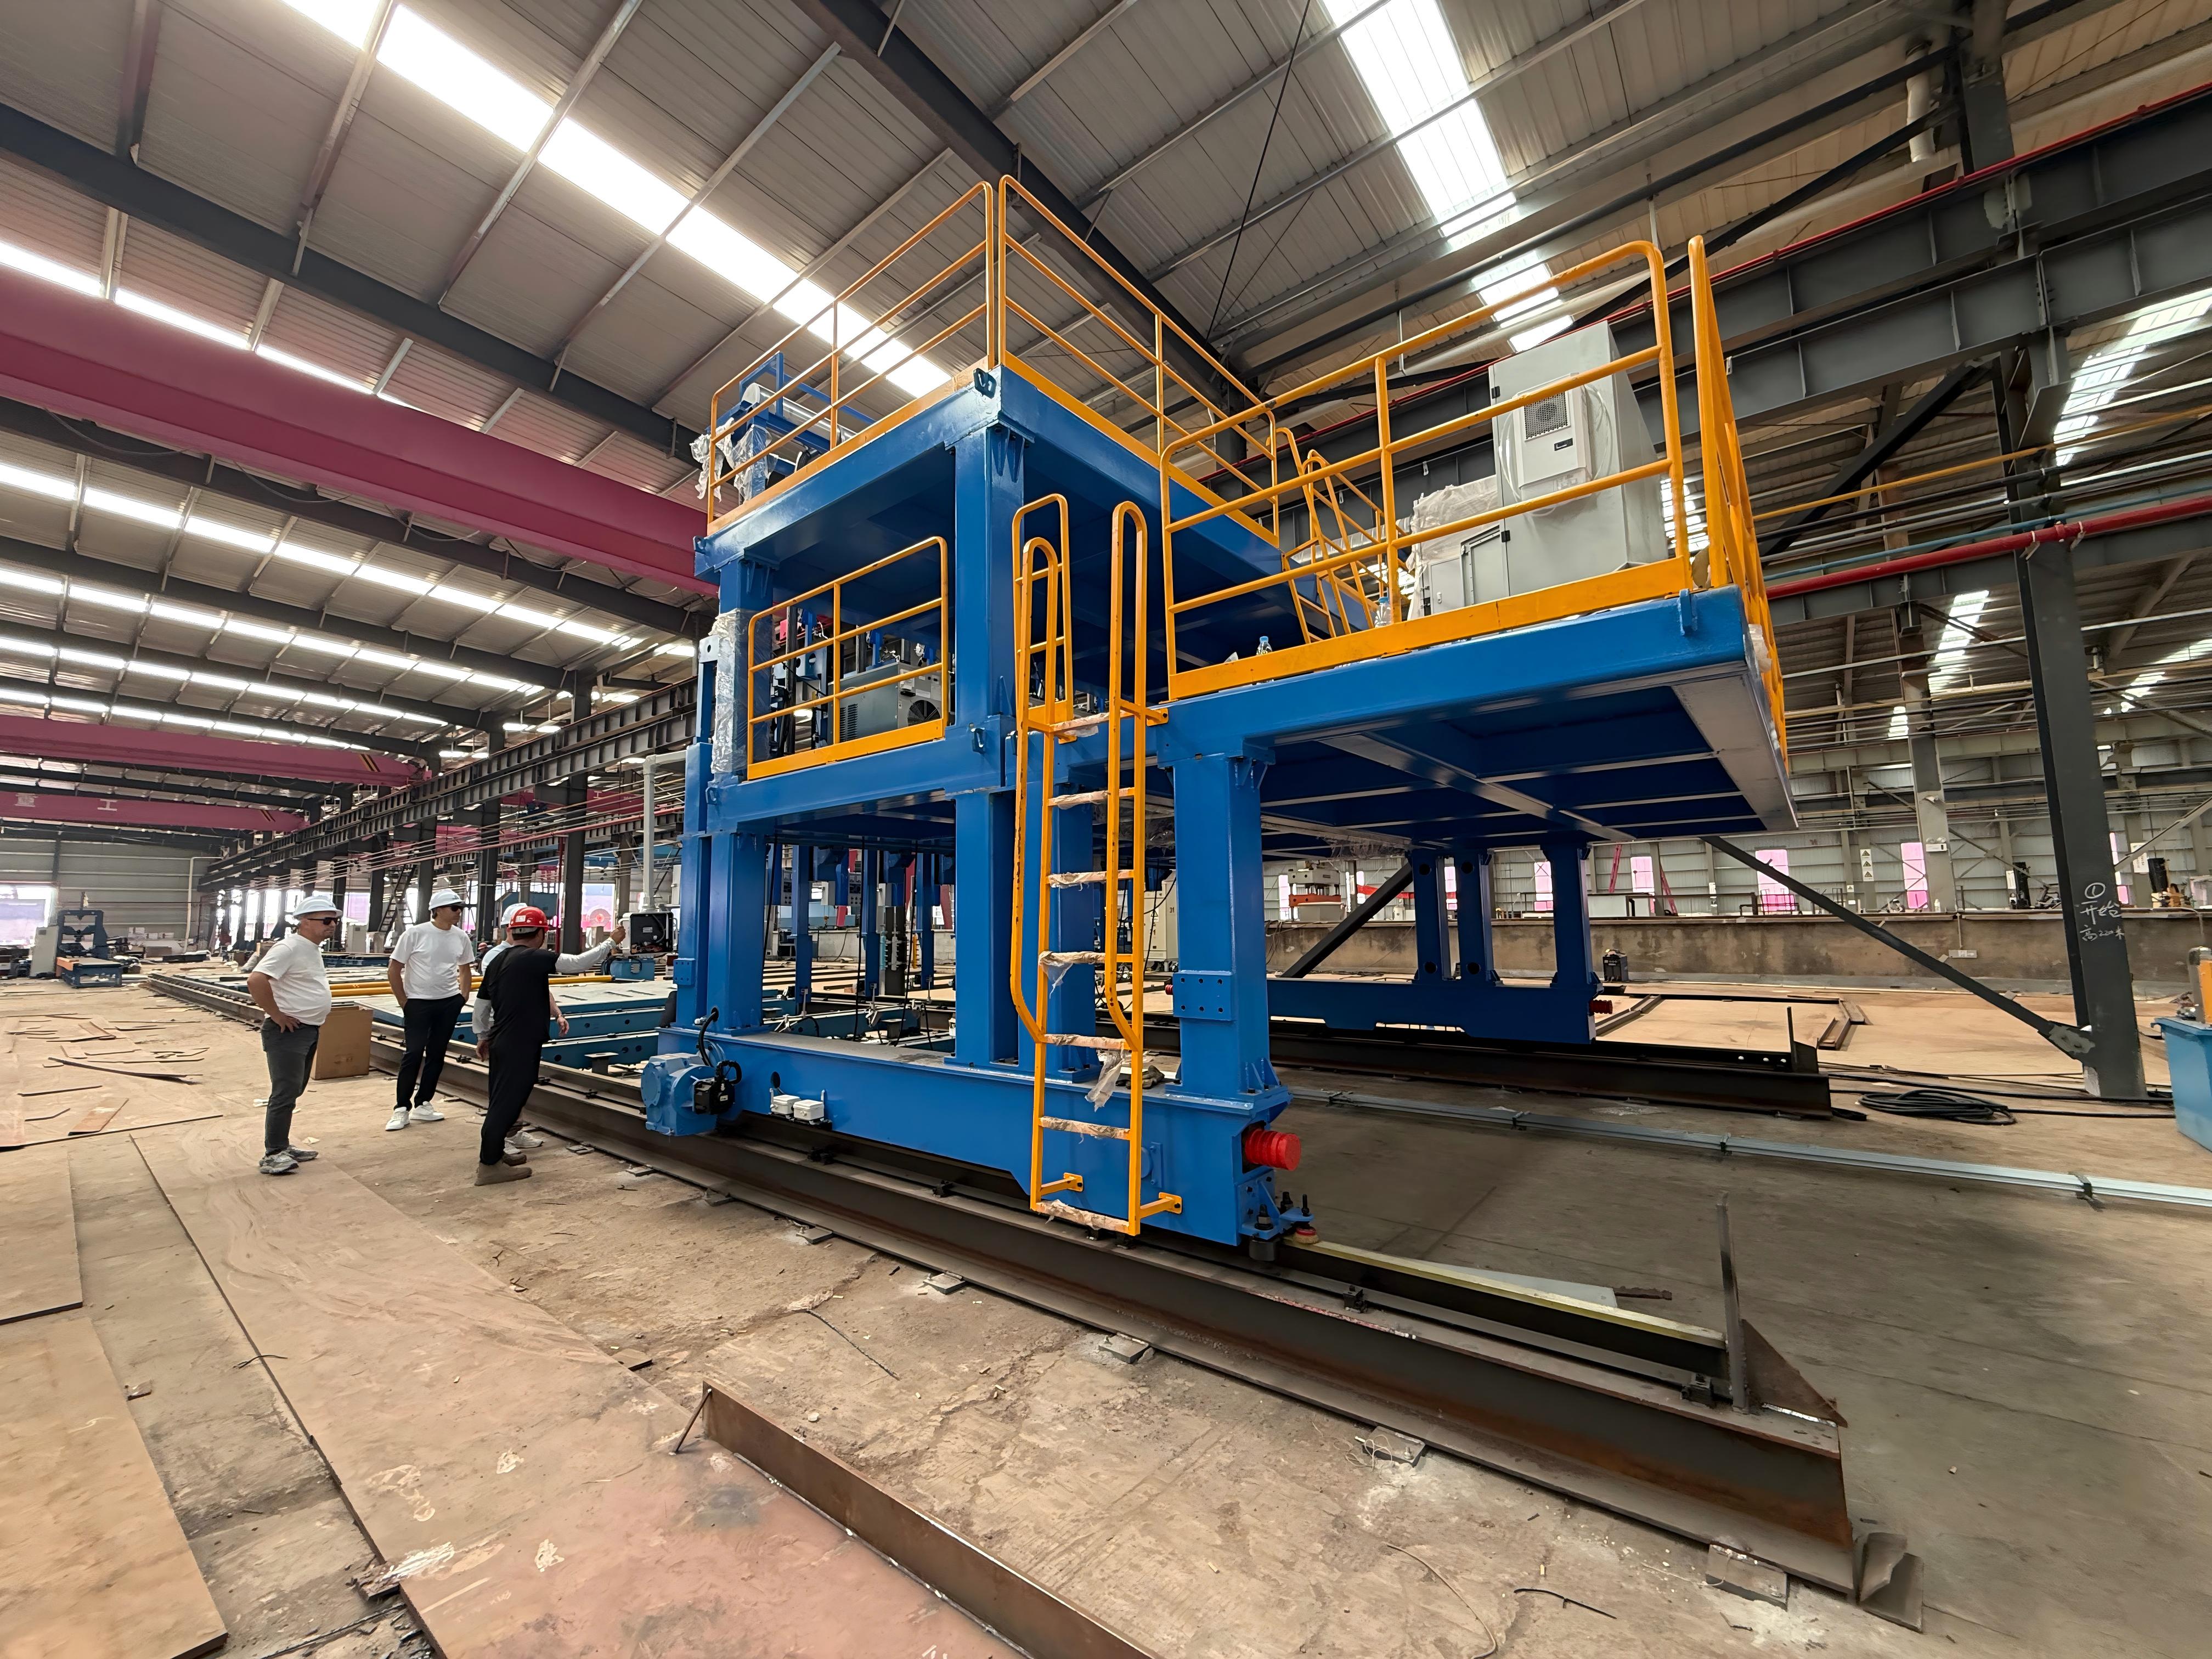
بالنسبة لفريق مراقبة الجودة أو السلامة، لا يُقاس الإنتاج المتكرر في حوض بناء السفن فقط بسرعة خروج المقطع على شكل T من منطقة اللحام. بل يُقاس بما إذا كان كل عنصر يصل إلى العملية التالية بهندسة متوقعة، وحالة لحام قابلة للتحديد، وتشوه مسيطر عليه، ومن دون أي حادث مناولة غير مسيطر عليه. يمكن لآلة تصنيع عوارض T أن تدعم هذه النتيجة، ولكن فقط عندما تُعامل كجزء من نظام إنتاج محكوم بدلاً من اعتبارها أصلاً مستقلاً للحام.
القيمة العملية واضحة: يمكن للأتمتة تقليل التباين في المحاذاة، وموضع الشعلة، وسرعة الحركة، وإعدادات مدخلات الحرارة، وتسلسل التثبيت، وحركة المواد. لكنها لا تستطيع تصحيح رداءة جودة الألواح الواردة، أو إجراءات اللحام غير الواضحة، أو تحضير الوصلات غير المناسب، أو خطط الفحص التي لا تبدأ إلا بعد اكتمال اللحام. لذلك ينبغي لأحواض بناء السفن التي تفكر في هذه المعدات أن تقيمها وفقاً لقابلية التكرار التي تحققها عبر مسار التصنيع الكامل، وليس وفق سرعة القوس الكهربائي وحدها.
تبدأ قابلية التكرار قبل إشعال القوس
يجمع المقطع على شكل T بين جدار وفلنجة يجب أن يبقيا في العلاقة المقصودة خلال التجميع الأولي واللحام والتبريد والمناولة وتجميع الألواح اللاحق. يمكن أن تتحول الفروق الصغيرة في حالة الجذر، أو تمركز الجدار، أو موضع لحام التثبيت، أو ضغط المشبك إلى مشكلات أبعاد أكبر بعد اللحام المستمر للحامات الزاوية. وفي تصنيع السفن، قد تظهر هذه المشكلات لاحقاً على شكل صعوبة في التجميع عند تقاطعات المقويات، أو أعمال تسوية موضعية، أو إعادة عمل قبل الطلاء، أو تأخيرات عند تجميع الوحدات.
تُنشئ آلة تصنيع عوارض T المُهيأة جيداً تسلسلاً محدداً لهذا العمل. يقدّم المشغّل المادة ضمن نطاق أبعاد معتمد، وتحدد المنصة موضع المكونات وتثبتها، وتوضع رؤوس اللحام على الوصلة، ثم تُطبّق معلمات الحركة واللحام المبرمجة في ظروف محكومة. تتمثل القيمة لمراقبة الجودة في إمكانية تكرار الظروف الحرجة نفسها والتحقق منها. أما قيمة السلامة فتتمثل في الحاجة إلى تدخلات يدوية أقل بالقرب من العناصر الطويلة المتحركة، والأقواس النشطة، والفولاذ الساخن.
هذا التمييز مهم لأن الإنتاج اليدوي لا يزال قادراً على إنتاج مقاطع T مطابقة. فالمسألة ليست ما إذا كان اللحامون المهرة يستطيعون صنع أجزاء جيدة. بل هي ما إذا كان حوض السفن يستطيع الحفاظ على النتيجة نفسها عبر الورديات ودفعات المواد ومتغيرات المنتجات وذروات الإنتاج، من دون الاعتماد المفرط على المهارة الفردية والحكم الشخصي في كل محطة.
قبل اختيار المعدات، ينبغي لفريق التصنيع تحديد مواضع دخول التباين إلى العملية. وتشمل المصادر النموذجية ما يلي:
- أبعاد الجدار والفلنجة التي تتفاوت بما يتجاوز نطاق التشغيل المقصود؛
- حواف مقطوعة ذات زوائد مفرطة، أو تعامد ضعيف، أو قشور، أو رطوبة، أو زيت، أو تلوث بالطلاء؛
- مواضع غير متسقة للحامات التثبيتية أو سلامة غير كافية للحامات التثبيت قبل التثبيت؛
- فجوات غير مسيطر عليها بين الجدار والفلنجة؛
- استخدام معلمات لحام مختلفة لمقاطع متطابقة اسمياً؛
- رفع العناصر أو تحريرها أو قلبها بصورة غير مخطط لها بينما تبقى الحرارة المتبقية والتشوه كبيرين.
سيكون للمعدات أقوى أثر حيث يمكن تقييد هذه المتغيرات مادياً أو التحكم فيها رقمياً. فإذا بقي تحضير المواد غير متسق، فقد يجعل اللحام الآلي هذا التباين أكثر وضوحاً وقابلية للتكرار بدلاً من إزالته.
التحكم في التجميع الأولي هو أول وظيفة للجودة
غالباً ما يركز النقاش الشائع حول إنتاج عوارض T الآلي على سرعة اللحام. لكن بالنسبة لموظفي الجودة في أحواض السفن، يستحق ترتيب التثبيت والتموضع اهتماماً مساوياً على الأقل. لا يستطيع اللحام التعويض بصورة موثوقة عن جدار منحرف أو مائل أو غير مستقر بشكل كافٍ أو به فجوات موضعية مقابل الفلنجة. فقد ترتبط خرزة لحام تبدو مقبولة بأبعاد ساق غير متساوية، أو خطر اندماج ضعيف في أحد جانبي الوصلة، أو مقطع لا يفي بالمتطلبات الهندسية للرسم بعد التبريد.
تساعد أنظمة التموضع والتثبيت الهيدروليكية على إنشاء مرجع متكرر للجدار والفلنجة. ووظيفتها أوسع من مجرد تثبيت الأجزاء في مكانها. فهي تدير العلاقة بين المكونات أثناء تطبيق الحرارة وتوفر تقييداً للحركة الناتجة عن انكماش اللحام. وبالنسبة للعناصر الطويلة المستخدمة في بناء السفن، يجب تصميم هذا التقييد وفق نطاق قطعة العمل الفعلي بدلاً من إثباته على عينة واحدة مريحة.
ينبغي ربط معايير الفحص بالنقاط التي تنشئ عندها الآلة الهندسة. وقد تتضمن خطة تحكم مفيدة أثناء العملية تأكيد أبعاد المكونات الواردة، واتجاه الجدار بالنسبة إلى الفلنجة قبل التثبيت، وتلامس الجذر أو الفجوة المسموح بها، وتعشيق المشبك، ومحاذاة أول قطعة، والاستقامة بعد اللحام أو التشوه الزاوي. وينبغي أخذ القياسات في مواضع تكشف الخطأ الموضعي والخطأ التراكمي على طول القطعة.
ومن المهم أيضاً تجنب التفسير المفرط في الصرامة لعبارة «التثبيت بقوة أكبر». فقد ينقل التقييد المفرط الإجهاد إلى التجميع، أو يسبب علامات على الأسطح، أو يعقد عملية التحرير، أو يخفي مشكلات في تحضير المكونات. والهدف هو تموضع مستقر ومتكرر مع تسلسل تحرير محكوم. وينبغي أن يثبت تأهيل العملية أن طريقة التثبيت المختارة تنتج هندسة مقبولة بعد اللحام، وليس فقط أثناءه.
على سبيل المثال، قد يلائم تكوين معدات مصمم لارتفاعات جدار من 150 إلى 1,000 mm، وعروض فلنجات من 90 إلى 500 mm، وأطوال من 2,000 إلى 16,000 mm نطاقاً واسعاً من مقاطع T. ومع ذلك، فإن النطاق المذكور ليس سوى نقطة بداية. ينبغي لفرق مراقبة الجودة التأكد مما إذا كانت الآلة تحافظ على جودة التموضع عند أضيق وأعرض وأقصر وأطول عائلات المقاطع التي ستُشغّل فعلياً، بما في ذلك تركيبات سماكات المواد المستخدمة في الإنتاج.
يدعم تتبع خط اللحام الآلي الاتساق، لكنه له حدود
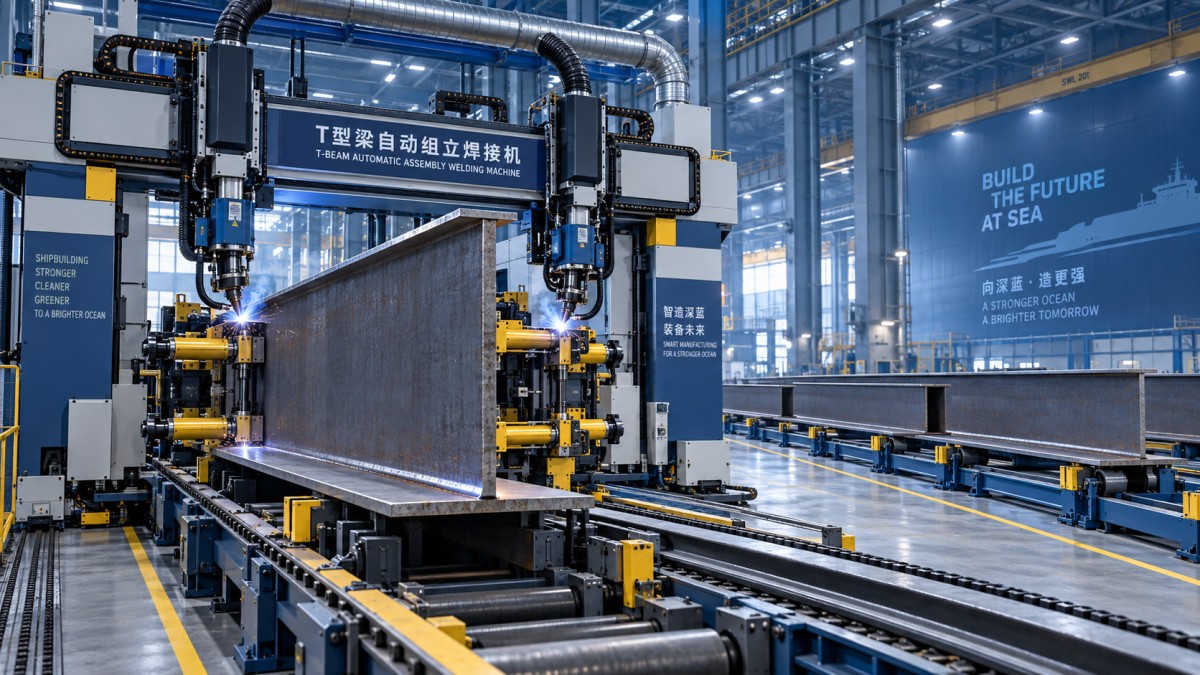
يمكن لتتبع خط اللحام الإلكتروني أن يقلل أحد أكثر مصادر تباين اللحام تأثيراً: التغيرات في موضع الوصلة الفعلي على طول عنصر طويل. يمكن لذراع لحام يعمل بمحرك مؤازر أن يتبع الوصلة ويحافظ على موضع الشعلة بينما تتحرك البوابة على طول السكة. وعند إعداده بشكل صحيح، يسهل ذلك الحفاظ على شكل لحام مخطط له عبر قطع العمل المتكررة، ويقلل الحاجة إلى أن يصحح المشغل موضع الشعلة يدوياً أثناء التمريرة.
ولا ينبغي تفسير ذلك على أنه ضمان لمقبولية كل لحام. فتتبع خط اللحام يستشعر موضع الوصلة؛ لكنه لا يثبت بصورة مستقلة أن الوصلة نظيفة، أو أن الاختراق والاندماج كافيان، أو أن المواد الاستهلاكية بحالة جيدة، أو أن إجراء اللحام النشط مناسب لدرجة الفولاذ وسمكه. كما يمكن للتتبع أن يتبع وصلة سيئة التجميع ما لم تمنع عملية التجميع الأولي وصول هذه الحالة إلى المحطة.
لذلك ينبغي لتخطيط الجودة أن يفصل بين ثلاثة أسئلة تُدمج أحياناً:
- هل تستطيع الآلة العثور على خط اللحام واتباعه؟
- هل تستطيع الحفاظ على متغيرات اللحام المعتمدة ضمن النطاق المطلوب؟
- هل يفي اللحام الناتج بمتطلبات القبول المطبقة للمشروع؟
يحتاج كل سؤال إلى دليل. يُثبت الأول من خلال التحقق من الإعداد وأداء التتبع. ويتطلب الثاني التحكم في التيار والجهد المبرمجين وسرعة الحركة وتغذية السلك وزاوية الشعلة وسلوك استعادة القوس. أما الثالث فيتطلب طرق الفحص المحددة من قبل حوض السفن والمالك ومتطلبات التصنيف عند الاقتضاء ووثائق جودة اللحام المعتمدة.
يمكن لنظام يستخدم تحكماً رقمياً مركزياً للتيار والجهد، وتحكم PLC والتحكم المؤازر، وتحديداً آلياً لموضع البداية، أن يجعل الانضباط في المعلمات أكثر عملية. كما يتيح فرصة للتتبع. وينبغي لفريق الجودة تحديد المعلمات المسجلة، وكيفية ربط السجلات بأمر عمل أو تعريف العنصر، ومن يحق له تغيير الإعدادات المعتمدة، وكيفية اكتشاف التغييرات غير المصرح بها. تُعد واجهة الشاشة اللمسية مفيدة تشغيلياً، لكنها لا تحقق بمفردها التتبع أو التحكم في التغيير.
يجب إدارة مدخلات الحرارة والتشوه كمشكلة واحدة
يخلق اللحام الزاوي الأفقي المستمر على مقاطع T توتراً مألوفاً في تصنيع السفن: إذ يلزم مقدار كافٍ من معدن اللحام المترسب والاندماج، بينما قد تؤدي الحرارة المفرطة أو غير المتساوية إلى تشوه زاوي أو انحناء أو التواء أو إجهاد متبقٍ أو تعزيز لحام مفرط. تحسن الآلة قابلية التكرار لأن سرعة اللحام وموضع الشعلة والتسلسل يمكن أن تظل أكثر استقراراً مما هي عليه في عملية يدوية بدرجة كبيرة. ومع ذلك، تحتاج العملية إلى علاقة معتمدة بين سماكة المادة وحالة الوصلة وحجم السلك والإعدادات الكهربائية وسرعة الحركة وهندسة الخرزة المطلوبة.
في ترتيب لحام CO2 أحادي السلك ثنائي الجانب، يكون التوازن بين الجانبين مهماً بصورة خاصة. فقد تؤدي الفروق في التوقيت أو ظروف القوس أو محاذاة الشعلة أو حالة طرف التلامس إلى مدخلات حرارة غير متماثلة. وقد يبدو المقطع مستقيماً في موضع واحد، لكنه يُظهر تغيراً زاويًا تدريجياً على طوله. لا يكفي قياس النهايات النهائية فقط للعناصر الطويلة.
ينبغي لفرق الإنتاج تحديد مواضع إجراء فحص أول قطعة بعد تغيير حجم المقطع أو سماكة اللوح أو سلك اللحام أو البرنامج أو الوردية أو حدث صيانة مهم. وينبغي أن يتجاوز هذا الفحص مظهر الخرزة. ووفقاً لمتطلبات التصنيع، قد يشمل حجم الساق وارتفاع الخرزة والحز السفلي والتراكب والانقطاعات السطحية وتعامد المقطع واستواء الفلنجة وعمودية الجدار والانحناء الطولي والالتواء. وينبغي أن يعكس تكرار الفحص عاقبة العيب المتسرب والاستقرار الذي أثبتته العملية.
لا يوجد إعداد آلي عالمي ينتج مخرجات مطابقة لكل مقطع T. يوفر نطاق سرعة لحام مثل 100 إلى 1,000 mm/min مرونة تشغيلية، لكن القيمة الأسرع ليست مفضلة بطبيعتها. السرعة المناسبة هي التي تبقى ضمن إجراء اللحام المؤهل وتوفر اللحام والهندسة المحددين باستمرار. ولا ينبغي لأهداف الإنتاج أن تضغط على المشغلين لاستخدام سرعة الحركة كرافعة الإنتاجية الأساسية من دون إعادة تقييم مدخلات الحرارة ونتائج القبول.
لماذا يمكن أن تنشئ سعة الدفعة خطراً خفياً على الجودة
يمكن لبعض المنصات تثبيت عدة قطع، بما في ذلك مقاطع T بأطوال مختلفة، ودعم بدء أقواس مستقلة. وهذا يمكن أن يحسن الاستفادة ويقلل الحركة الخاملة. لكنه يضيف نقاط تحكم: يحتاج كل عنصر إلى هوية واضحة، وربط صحيح بالبرنامج، وحالة تثبيت تم التحقق منها، وحالة فحص لا لبس فيها. ولا ينبغي أن تتحول الدفعة التي تحتوي على عدة أجزاء إلى دفعة لها سجل جودة عام واحد.
عند لحام عدة مقاطع T في دورة واحدة، ينبغي لخطة الفحص أن تحافظ على تتبع مستوى القطعة. يجب أن تكون الورشة قادرة على تحديد إعدادات كل خط لحام، ودفعة المواد الاستهلاكية، وتفويض المشغل، ومراجعة البرنامج، ونتيجة الفحص المطبقة على كل عنصر. وهذا مهم بصورة خاصة عندما تتطلب مشكلة تجميع لاحقة التحقيق بعد فصل الأجزاء ونقلها.
يعتمد أداء السلامة على التقييد والاستخلاص وإجراءات الاستعادة
يقلل التصنيع الآلي التعرض المباشر لبعض مهام اللحام، لكنه يركز المخاطر أيضاً حول البوابات المتحركة، والمشابك الهيدروليكية، وقطع العمل الطويلة، ودوائر اللحام المكهربة، والأسطح الساخنة، ومعدات جمع الأبخرة. يعتمد أداء السلامة على تصميم الخلية الكامل والانضباط التشغيلي، بما في ذلك التحكم في الوصول، ووسائل الحماية، والتشابكات البينية، وإيقافات الطوارئ، وإجراءات القفل، وترتيبات الرفع، وإتاحة الصيانة.
تستحق آليات منع الانقلاب ومنع السقوط تدقيقاً خاصاً في مقاطع T الطويلة. فقد يتغير توازن العنصر عند تحرير المشابك، أو مع تطور انكماش اللحام، أو عند تحريك قطعة العمل بعد اللحام. يمكن لمنصة توفر آليات لتقييد قطعة العمل أثناء التحرير أن تقلل خطر الحركة المفاجئة لأعلى أو الانقلاب، لكن ينبغي للفرق التحقق من التسلسل تحت أوزان وأشكال مقاطع واقعية. يحتاج المشغلون إلى موضع آمن محدد أثناء التثبيت واللحام والتحرير والنقل؛ ويجب ألا يعتمد هذا الموضع على العادات غير الرسمية.
ينبغي أيضاً تقييم التحكم في الأبخرة بوصفه تحكماً في الإنتاج، لا ملحقاً ثانوياً. يمكن للجمع الآلي في منطقة اللحام أن يقلل التعرض للأبخرة المحمولة جواً ويحسن الرؤية، شريطة إدارة موضع الغطاء، ومجاري الهواء، وصيانة المرشحات، والتحقق من تدفق الهواء، والنظافة. إن قدرة الاستخلاص المعلنة وحدها لا تثبت التقاطاً كافياً. والسؤال ذو الصلة هو ما إذا كانت الأبخرة تُلتقط عند نقطة تولدها عبر النطاق الكامل لمواضع اللحام وأحجام العناصر.
يوضح نظام نموذجي مثل آلة لحام عوارض T مزودة بتتبع خط لحام مؤازر، وبوابة متحركة خطياً، وتثبيت هيدروليكي، وآليات مانعة للانقلاب، ومعالجة مركزية للأبخرة، كيف يمكن جمع هذه الضوابط في خلية تصنيع واحدة. ومع ذلك، ينبغي تقييم ملاءمته مقابل المقاطع الفعلية للحوض ومسار الإنتاج وإجراءات اللحام المعتمدة والسعة الكهربائية وتخطيط الأساس والسكك وخطة مناولة المواد ومتطلبات الفحص.
ما يجب التحقق منه قبل اعتبار الآلة حلاً لمخرجات قابلة للتكرار
بالنسبة لمديري الجودة والسلامة، ينبغي تصميم عرض قبول المصنع حول قابلية التكرار بدلاً من لحام ناجح واحد. فتشغيل مقطع اسمي واحد في ظروف مثالية يقدم دليلاً محدوداً. ويشمل التقييم الأكثر فائدة سماكات المواد التمثيلية وأطوال المقاطع وأبعاد الجدار والفلنجة وتباين التجميع الأولي الطبيعي وبرامج اللحام المخططة وتسلسل التحميل والتفريغ المتوقع.
ينبغي لمرحلة قبول الموقع بعد ذلك أن تؤكد أن الضوابط نفسها تظل فعالة بعد النقل والتركيب والتشغيل والتكامل مع القطع السابق والتجميع اللاحق. يمكن لمحاذاة السكك وجودة الإمداد الكهربائي وحالة خدمة الهواء المضغوط أو النظام الهيدروليكي ومسار مجاري الاستخلاص ووصول المشغل وتفاعل الرافعة أن تغير جميعها سلوك آلة أدت أداءً جيداً خلال عرض المورد.
ينبغي إدراج الوثائق ضمن التسليم. وتشمل الحزمة المفيدة إجراءات التشغيل، وجداول الصيانة، والرسومات الكهربائية والهيدروليكية، ومعلومات دوائر السلامة، وقوائم معلمات المعدات، وترتيبات النسخ الاحتياطي للبرامج، وسجلات التدريب، وطرق المعايرة أو التحقق للأجهزة ذات الصلة، وعملية واضحة لمراجعات البرمجيات أو المعلمات. وبالنسبة لأصل إنتاجي مخصص لتقديم مخرجات قابلة للتكرار، تشكل التعديلات غير الموثقة خطراً طويل الأجل على الجودة.
تدعم الآلة النظام؛ ولا تحل محله
تكون آلة تصنيع عوارض T أكثر فعالية عندما يكون حوض السفن قد حدد مسبقاً ظروف المواد التي سيقبلها، وإجراءات اللحام التي سيشغلها، والأبعاد التي سيتحقق منها، وضوابط التحرير التي سيفرضها. في هذه البيئة، يمكن للتثبيت المحكوم والحركة المؤازرة وتتبع خط اللحام واللحام المبرمج والتقاط الأبخرة أن تحول معرفة التصنيع الماهرة إلى روتين إنتاج أكثر استقراراً وأماناً.
عندما تغيب هذه الضوابط السابقة، قد ترفع المعدات الإنتاجية، لكن مساهمتها في المخرجات القابلة للتكرار ستكون محدودة. والسؤال الحاسم هو ما إذا كانت الآلة تمنح فرق مراقبة الجودة والسلامة تحكماً أفضل في المتغيرات التي تسبب العيوب والتشوه والتعرض أثناء المناولة. وعندما تفعل ذلك، تمتد الفائدة إلى ما هو أبعد من سرعة اللحام: فهي تجعل حالة كل مقطع T أسهل في التحديد والفحص والتتبع والتحرير بثقة.