— —
كيف تحسب الورش الصغيرة عائد الاستثمار من ترقية آلة القص؟
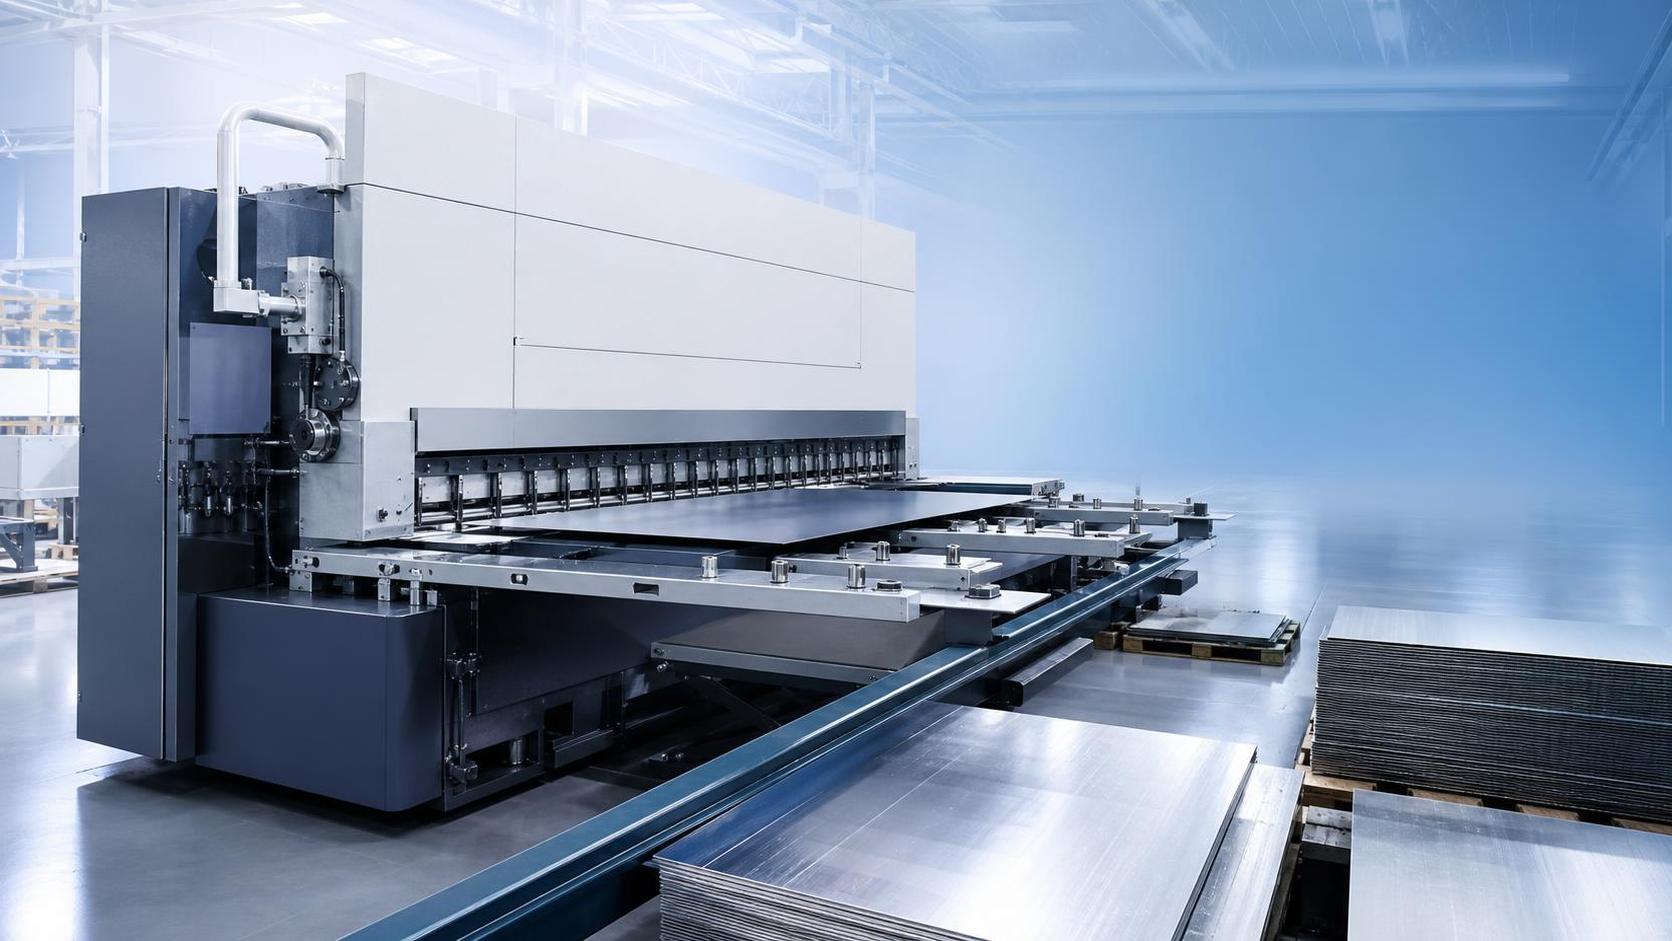
كيف تحسب ورش العمل الصغيرة عائد الاستثمار من ترقية آلة القص؟
بالنسبة إلى ورش العمل الصغيرة، نادرًا ما تكون ترقية آلة القص مجرد قرار متعلق بالمعدات. فهي ترتبط بتخطيط العمالة، ومراقبة الجودة، وتوزيع مساحة العمل، وإدارة التدفق النقدي. وقد تتحول الآلة التي تبدو ميسورة التكلفة على الورق إلى خيار مكلف إذا تسببت في اختناقات، أو تطلبت ضبطًا مستمرًا، أو ظلت تعتمد بدرجة كبيرة على المناولة اليدوية. وفي المقابل، قد يسترد الطراز الأعلى مواصفًات تكلفته بشكل أسرع من المتوقع إذا قلل تدخل المشغل، وثبّت الإنتاج، وخفّض الهدر في الإنتاج اليومي.
ولهذا السبب، فإن السؤال: هل توفر آلات القص الصينية فعلًا عمالة تتراوح بين 2 و3 عمال لكل خط إنتاج؟ يستحق إجابة أكثر دقة من مجرد ادعاء تسويقي أو إجابة سريعة بنعم أو لا. أحيانًا يكون ذلك صحيحًا، وأحيانًا لا توفر الآلة سوى عامل واحد. وفي بعض الورش، لا يتمثل توفير العمالة في خفض عدد الموظفين مباشرة، بل في تقليل عدد الأشخاص المنشغلين بالتغذية، أو الفرز، أو القياس، أو إعادة التشغيل. ويعتمد عائد الاستثمار على المكان الذي تحدث فيه الخسائر الحالية فعليًا.
وبالنسبة إلى أصحاب ورش التصنيع الصغيرة، وشركات تشغيل المعادن، وورش معالجة الصفائح، فإن النهج العملي يتمثل في حساب العائد من ثلاث زوايا في الوقت نفسه: العمالة، واستقرار الإنتاج، وتكاليف التشغيل الخفية. وغالبًا ما يؤدي تجاهل أي عنصر من هذه العناصر إلى رقم مشوه.
أكبر خطأ: اعتبار عائد الاستثمار هو سعر الشراء مقسومًا على وفورات العمالة
تبدأ كثير من الورش باختصار بسيط: مقارنة الآلة القديمة بالآلة الجديدة، ثم مقارنة عدد المشغلين قبل الترقية وبعدها. قد يبدو ذلك منطقيًا، لكنه لا يعكس طريقة تنظيم أعمال القص فعليًا.
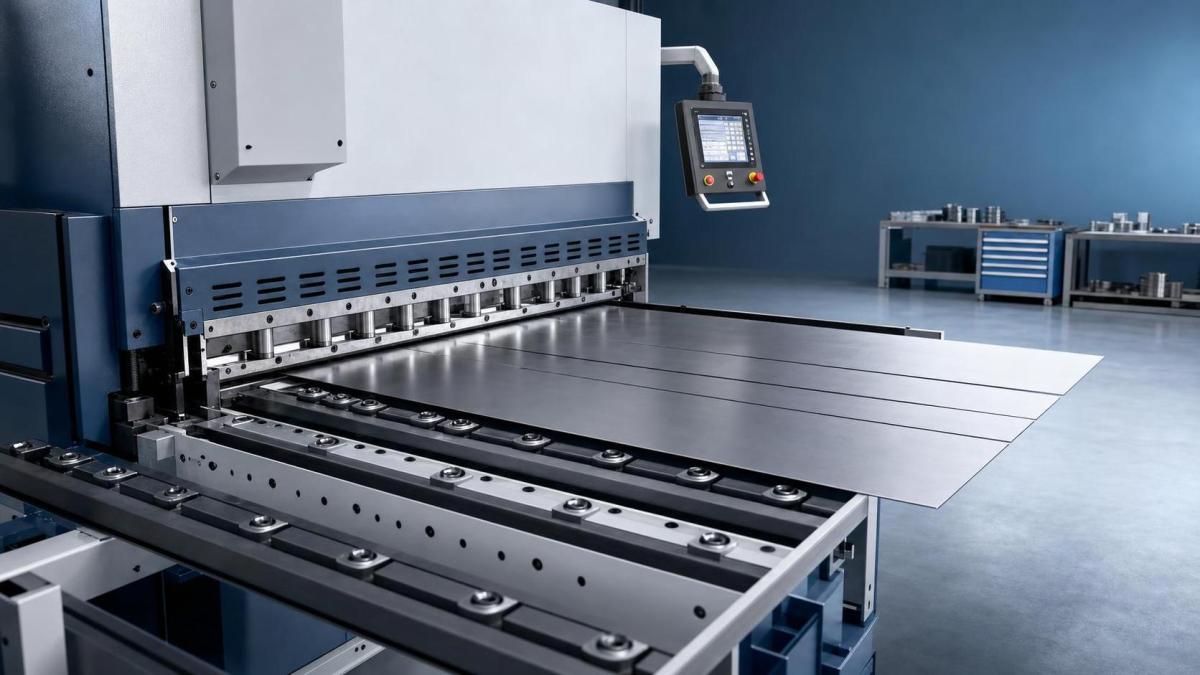
إذا كان خطك الحالي يحتاج إلى مشغل عند جانب التحكم، ومساعد لتحديد الموضع، وعامل آخر لنقل الأجزاء المقصوصة بعيدًا، فقد تتمكن آلة قص هيدروليكية أو CNC أحدث فعلًا من تقليل هذا العبء. لكن السبب ليس الأتمتة السحرية، بل عادةً دقة أفضل للمصد الخلفي، وسرعة أعلى في تحديد المواضع المتكررة، وثبات أكبر في خلوص الشفرة، وأداء أسهل للتثبيت، وتكامل أكثر سلاسة لمناولة المواد. وبعبارة أخرى، لا يحدث خفض العمالة إلا عندما تحل الآلة مشكلات سير العملية.
أما إذا كان الاختناق الفعلي يتمثل في تحميل المواد upstream بواسطة الرافعة الشوكية، أو في تكديس الأجزاء والتعرف عليها downstream، فقد لا يؤدي تغيير آلة القص وحدها إلى الاستغناء عن عاملين أو ثلاثة. وقد يقتصر الأمر على نقل مكان الحاجة إلى العمالة.
يجب أن يبدأ حساب عائد الاستثمار السليم بمراقبة الإنتاج لمدة أسبوع واحد. لا بالتخمين. سجّل عدد الأشخاص المشاركين في الوردية العادية، وما يقومون به فعليًا، ومكان حدوث وقت الانتظار، وعدد مرات إعادة فحص الأبعاد، وكمية الوقت المفقود في الإعداد بين الدفعات الصغيرة.
كيف تبدو وفورات العمالة فعليًا في ورش العمل الصغيرة
عندما يسأل الناس عما إذا كانت آلات القص الصينية قادرة على توفير 2-3 عمال لكل خط إنتاج، فإن الإجابة الصادقة هي: يمكنها ذلك في التكوين وحجم العمل المناسبين، لكن ليس كقاعدة عامة.
قد لا تؤدي الاستبدالات الأساسية لآلة قص يدوية قديمة أو آلة قص هيدروليكية سيئة الصيانة إلا إلى توفير جزء من وقت عامل واحد. أما الترقية الأكثر تقدمًا، وخصوصًا عند دمجها مع تحكم فعال في المصد الخلفي ودعم عملي للمواد، فقد تقلل الحاجة إلى مساعد قياس مخصص وتحد من إعادة التموضع اليدوية. وفي الورش التي تعالج مقاسات صفائح متكررة أو دفعات قصيرة طوال اليوم، قد يكون هذا الفرق مهمًا.
لكن ينبغي تعريف «توفير العمال» بشكل صحيح:
- خفض مباشر في عدد المشغلين المخصصين لمحطة القص،
- إعادة توزيع المساعدين على مهام ذات قيمة أعلى،
- تقليل العمل الإضافي لأن الإنتاج أصبح أكثر قابلية للتنبؤ،
- تقليل عمليات فحص الجودة وإعادة التشغيل الناتجة عن عدم ثبات طول القص أو حالة الحافة.
بالنسبة إلى الورشة الصغيرة، غالبًا ما تكون النقطتان الثانية والثالثة أكثر واقعية من خفض عدد الموظفين فورًا. فإذا أمكن نقل شخص واحد من أعمال الدعم المتكررة إلى الثني، أو التجميع، أو التعبئة، أو تشغيل آلة أخرى، فإن ذلك يظل ذا قيمة اقتصادية وينبغي احتسابه ضمن عائد الاستثمار.
معادلة أكثر فائدة لحساب عائد الاستثمار من ترقية آلات القص
لا تحتاج ورش العمل الصغيرة إلى نموذج مالي معقد، لكنها تحتاج إلى نموذج واقعي. وعادةً ما يتضمن حساب عائد الاستثمار العملي العناصر التالية:
بعد ذلك، احسب المكسب الشهري بدلًا من المكسب السنوي في البداية. فالورش الصغيرة تتعامل مع الأداء شهرًا بشهر. وإذا وفرت الآلة ساعات عمل لكنها زادت من تأخيرات الصيانة، فستظهر النتائج بسرعة في الأداء الشهري.
ويبدو الهيكل البسيط كما يلي:
الفائدة الشهرية من عائد الاستثمار = ساعات العمل الموفرة + خفض الهدر وإعادة التشغيل + قيمة الإنتاج الإضافي القابل للاستخدام - تكلفة التشغيل الإضافية
بعد ذلك، قارن إجمالي تكلفة الترقية بالفائدة الشهرية لتقدير فترة استرداد التكلفة. والمهم هو أن تعني «قيمة الإنتاج الإضافي القابل للاستخدام» الإنتاج الذي يمكنك بيعه أو مواصلة معالجته فعليًا، وليس مجرد زيادة نظرية في سرعة الآلة.
من أين تأتي القيمة الخفية عادةً؟
في كثير من ورش العمل الصغيرة، لا يأتي العائد الأقوى من أعلى سرعة قص، بل من الاتساق.
قد تظل آلة القص القديمة قادرة على القص، لكن إذا كان المشغلون يقضون وقتًا في إعادة القياس، أو ضبط المصدات، أو فرز الأجزاء المختلطة، أو معالجة اختلافات الحواف التي تؤثر في العملية التالية، فإن الآلة تستنزف الأموال بهدوء. ويمكن لنظام قص أكثر استقرارًا أن يقلل هذه الخسائر بطرق يصعب ملاحظتها أثناء العرض في صالة البيع، لكنها تصبح واضحة في أرضية الورشة بعد ثلاثة أشهر.
ويزداد هذا الأمر أهمية إذا كانت آلة القص تغذي معدات لاحقة مثل مكابح الضغط، أو تجهيزات اللحام، أو آلات الدرفلة، أو خلايا القص الآلية. تعمل شركة Wuxi Armada International Trade Co., Ltd، التي تأسست عام 2012 في ووشي وتنشط في مجموعة واسعة من معدات التصنيع، ضمن هذا الواقع الإنتاجي تحديدًا: فنادرًا ما تكون عملية القص معزولة. فهي تتفاعل مع آلات الثني، وأنظمة إزالة الرايش، ومعدات درفلة الصفائح، وأدوات الآلات CNC، وتجهيزات اللحام، وأحيانًا خطوط إنتاج العوارض H أو خطوط تصنيع الهياكل. وفي هذا السياق الأوسع، لا تؤدي آلة القص الضعيفة إلى خفض كفاءة القص فحسب، بل تؤثر أيضًا في إيقاع الورشة بأكملها.
ولهذا ينبغي للورش ألا تسأل فقط: «كم عملية قص في الدقيقة؟»، بل تسأل أيضًا:
- ما مدى قابلية تكرار طول القص في الاستخدام اليومي؟
- ما مقدار التدخل المطلوب بين تغييرات الدفعات؟
- كيف تؤثر جودة القص في الثني أو اللحام أو التجميع لاحقًا؟
- ما مدى سرعة توفير قطع التآكل أو ترتيب دعم الخدمة؟
لماذا تكون مطابقة المواصفات أهم من منشأ الآلة؟
لا تزال بعض الأسواق تميل إلى السؤال عما إذا كانت آلة القص الصينية رخيصة أو موثوقة، كما لو أن المنشأ وحده يجيب عن سؤال عائد الاستثمار. لكنه لا يفعل ذلك.
الأهم هو ما إذا كانت الآلة متوافقة بشكل صحيح مع نطاق سُمك الصفائح، وعرض الصفائح، وحجم العمل اليومي، ومتطلبات التفاوت، ومستوى مهارة المشغل. فقد تحقق ورشة تقص مواد متنوعة على دفعات قصيرة استفادة أكبر من نظام تحكم سهل الاستخدام ومنطق إعداد أسرع، مقارنةً بالاستفادة من سعة اسمية أعلى. بينما قد تهتم ورشة أخرى تعالج صفائح فولاذية منخفضة الكربون قياسية طوال اليوم قبل كل شيء بدعم التغذية والثبات الهيدروليكي المتين.
وهنا تكتسب خبرة المورد وزنًا حقيقيًا. إذ يمكن لشركة تجارة ومعدات لديها خبرة في فئات متعددة من الآلات وأسواق التصدير أن تكتشف حالات عدم التطابق في وقت مبكر، مثل سعة مبالغ فيها لا يتم استخدامها، أو مشوار مصد خلفي أقل من المطلوب، أو طاولات دعم لا تناسب مقاسات الصفائح الفعلية، أو وثائق لا تلبي متطلبات السوق المستهدف. ويشير تنوع معدات التصنيع لدى Armada، وخبرتها التصديرية إلى جنوب شرق آسيا وأوروبا والأمريكتين وأوقيانوسيا، واهتمامها بمعايير الإنتاج ذات الصلة بـ ISO9001 وCE، إلى ميزة عملية في هذا المجال؛ ليس لأن كل آلة مناسبة تلقائيًا، بل لأن توافق الخط وتفاصيل الامتثال تميل إلى أن تكون أكثر أهمية في المشاريع الدولية مما يتوقعه كثير من المشترين الصغار في البداية.
أسئلة ينبغي الإجابة عنها قبل اعتماد الترقية
قبل حساب فترة الاسترداد، ينبغي لأصحاب الورش تحديد بعض الحقائق التشغيلية. فإذا كانت هذه الحقائق غامضة، فسيكون رقم عائد الاستثمار غامضًا أيضًا.
- ما المواد التي يتم قصها غالبًا: الفولاذ منخفض الكربون، أو الفولاذ المقاوم للصدأ، أو الألومنيوم، أو خليط منها؟
- ما نطاق السُمك الذي يمثل معظم حجم العمل، وليس مجرد الأعمال العرضية؟
- كم تغييرًا للدفعات يحدث في الوردية المعتادة؟
- هل ينتج ضغط تكلفة العمالة عن مستوى الأجور، أو صعوبة التوظيف، أو التغيب؟
- هل تحتاج الورشة إلى تكوين مرتبط بـ CE، أو معايير كهربائية محددة، أو وثائق تصدير؟
- ما مدى سرعة استجابة دعم الخدمة المحلي أو عن بُعد إذا توقفت الآلة؟
غالبًا ما يتم التقليل من أهمية السؤالين الأخيرين. فقد تؤدي آلة أرخص مع بطء توريد قطع الغيار إلى تدمير عائد الاستثمار المتوقع إذا أوقفت فترة قصيرة من التوقف الإنتاج. وبالنسبة إلى الورش الصغيرة، لا تقل المرونة أهمية عن السرعة تقريبًا.
إذًا، هل توفر آلات القص الصينية فعلًا 2-3 عمال؟
يمكنها ذلك، ولكن فقط عندما يكون الخط حاليًا كثيف العمالة لأسباب تعالجها الترقية فعليًا. فإذا كان تحديد الموضع يدويًا، والقياس المتكرر، وعدم استقرار القص هي الأسباب الرئيسية لاستخدام العمالة، فقد تقلل الآلة المطابقة جيدًا احتياجات العمالة بشكل كبير أو تتيح إعادة توزيع 2-3 أشخاص على مهام الدعم في خط إنتاج واحد. أما إذا كان الطلب على العمالة ناتجًا أساسًا عن حركة الرافعات، أو الفرز، أو التحميل، أو الاختناقات في العمليات اللاحقة، فسيكون الادعاء مبالغًا فيه.
وهذا التمييز مهم لأن الورش الصغيرة لا تشتري عائد الاستثمار من الكتيبات، بل تحصل عليه من تحسين سير العمل.
لذلك ينبغي أن يستند قرار الترقية السليم إلى ساعات العمل المرصودة، وتأخيرات الإعداد الفعلية، وأنماط الهدر، وواقع الصيانة، ودور محطة القص ضمن عملية تصنيع المعادن الكاملة. وإذا كانت هذه المدخلات واضحة، فعادةً ما تصبح صورة فترة الاسترداد أقل إرباكًا بكثير.
وقبل المضي قدمًا، من المفيد أن تطلب من المورد مراجعة ليس فقط سعة القص المطلوبة، بل أيضًا نمط الدفعات لديك، وطريقة المناولة، والعملية اللاحقة، واحتياجات الاعتماد، وتوقعات الخدمة. وغالبًا ما تكشف هذه المحادثة ما إذا كانت الترقية ستقصر فترة الاسترداد فعلًا، أم أنها ستستبدل آلة قديمة بافتراض جديد فحسب.