— —
كيف تُشغّل ماكينات تفريز الكرات الفولاذية CNC الأسطح الكروية وفقًا للمواصفات
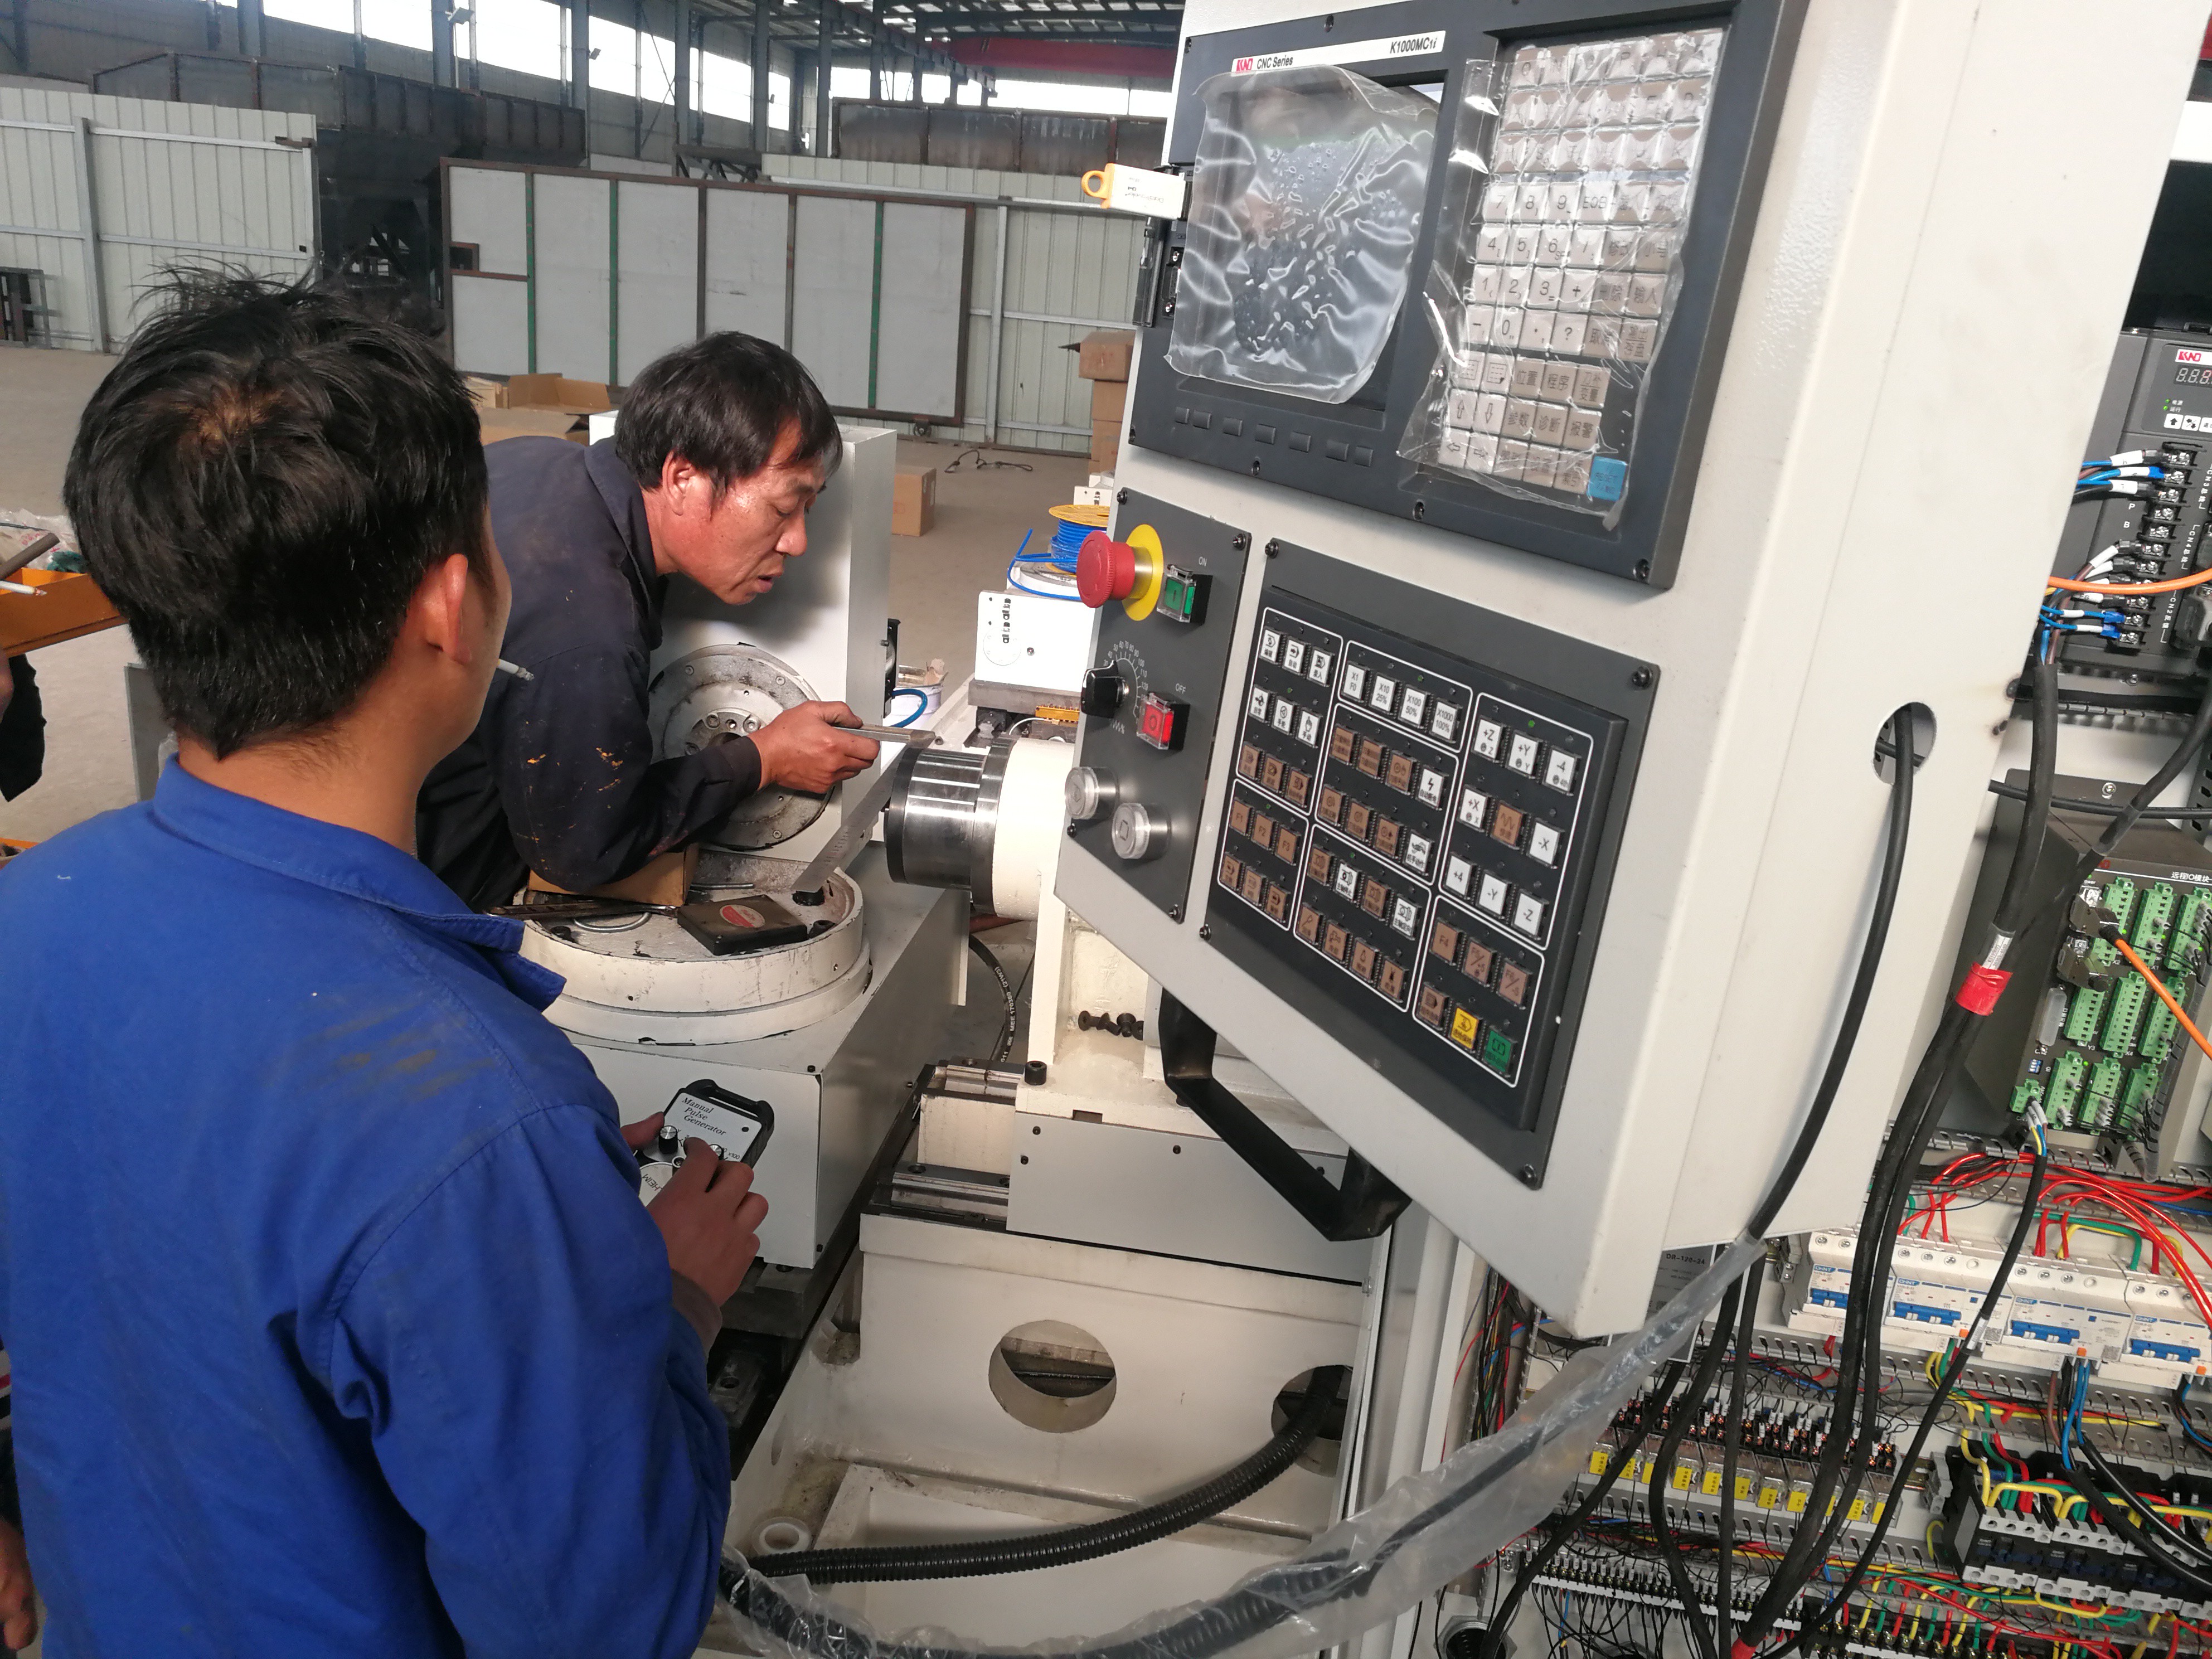
تُنجز آلة تفريز الكرات الفولاذية CNC سطحًا كرويًا وفقًا للمواصفات من خلال التحكم في العلاقة بين مركز قطعة العمل ونقطة تماس القاطع وحركة المغزل ونصف القطر المبرمج. ولا تُحدَّد النتيجة النهائية بالقطر الاسمي وحده. فقد يكون قياس الكرة صحيحًا عبر مستوى واحد، لكنها تفشل بسبب عدم الاستدارة أو التفلطح متعدد الفصوص أو التموج أو انتقال غير صحيح بالقرب من ساق أو تجويف أو نسيج سطحي يؤثر في سلوك التلامس. ولذلك يعتمد الإنتاج الموثوق على نظام تشغيل يحافظ على الشكل الهندسي أثناء إزالة المادة، بدلًا من مجرد تتبع قوس في برنامج CNC.
بالنسبة للمكونات الفولاذية، يصبح هذا المطلب أكثر صعوبة مع زيادة الصلادة والقطع المتقطع وتوليد الحرارة وانحراف الأداة. يجب أن تحافظ الآلة على علاقة حركية مستقرة خلال التشغيل الخشن والتشطيب شبه النهائي والتشطيب النهائي. كما يجب أن ينفذ نظام التحكم حركات صغيرة منسقة دون توليد أوجه مرئية أو أخطاء شكلية دورية. وعندما تتضمن المواصفة متطلبات صارمة للقطر والشكل الكروي والتشطيب، فإن السؤال العملي هو ما إذا كانت العملية الكاملة قادرة على إنتاج المسافة نفسها من المركز إلى السطح بشكل متكرر حول الجزء المتاح من الكرة.
الأساس الهندسي للتفريز الكروي
يتولد السطح الكروي الحقيقي عندما تقع كل نقطة مقاسة على السطح النهائي عند نصف القطر المطلوب من مركز مشترك واحد. ويمكن للتشغيل باستخدام CNC تحقيق ذلك عبر ترتيبات متعددة: تدوير قطعة العمل بينما تتبع الأداة ملفًا متحكمًا به، أو استخدام استيفاء متعدد المحاور حول قطعة عمل ثابتة، أو دمج الدوران مع حركة المحاور الخطية والدوارة. ويغير الترتيب المختار مصادر الخطأ التي يجب التحكم بها.
في ترتيب شائع للخراطة والتفريز، يدور الخام حول مركزه الكروي المقصود بينما تتقدم أداة القطع على طول مسار محسوب. وهذه الطريقة فعالة للكرات ذات الساق أو العمود أو التجويف أو أي ميزة أخرى تتيح تثبيتًا آمنًا. أما الكرات الفولاذية غير المدعومة، فقد تستخدم لها تجهيزات مخصصة أكوابًا متقابلة أو أطواق تثبيت أو فكوكًا لينة أو حاملًا دوارًا متحكمًا به. ويجب أن تحدد طريقة التثبيت موضع القطعة باستمرار دون إتلاف المنطقة التي ستصبح السطح النهائي.
يمثل المسار المبرمج إزاحة عن الكرة المطلوبة. فللقاطع نصف قطر وشكل خاصان به، لذلك لا يمكن لمركز الأداة أن يتحرك ببساطة على طول ملف القطعة. يحسب برنامج CAM أو ماكرو CNC مسار مركز الأداة، مع مراعاة هندسة القاطع واتجاه الأداة ونصف قطر السطح المقصود. وقد يغير تعويض الأداة غير الصحيح قطر الكرة بشكل منتظم في بعض الحالات، لكنه قد ينشئ أيضًا خطأً شكليًا متغيرًا عندما يتغير اتجاه القاطع على طول المسار.
قد تنتج الآلة كرة تبدو ملساء بصريًا حتى عندما يكون شكلها الكروي ضعيفًا. فالتموجات الدقيقة والمظهر المصقول لا يثبتان صحة المركز. وعلى العكس، قد تستوفي القطعة متطلب الشكل ولكن تكون خشونتها غير مقبولة بسبب بقاء علامات التغذية عميقة جدًا. لذلك يجب التعامل مع القطر والشكل والتموج والخشونة كخصائص فحص منفصلة ذات أسباب مترابطة لكنها مختلفة.
يحدد هيكل الآلة ما إذا كان البرنامج قادرًا على الحفاظ على الشكل
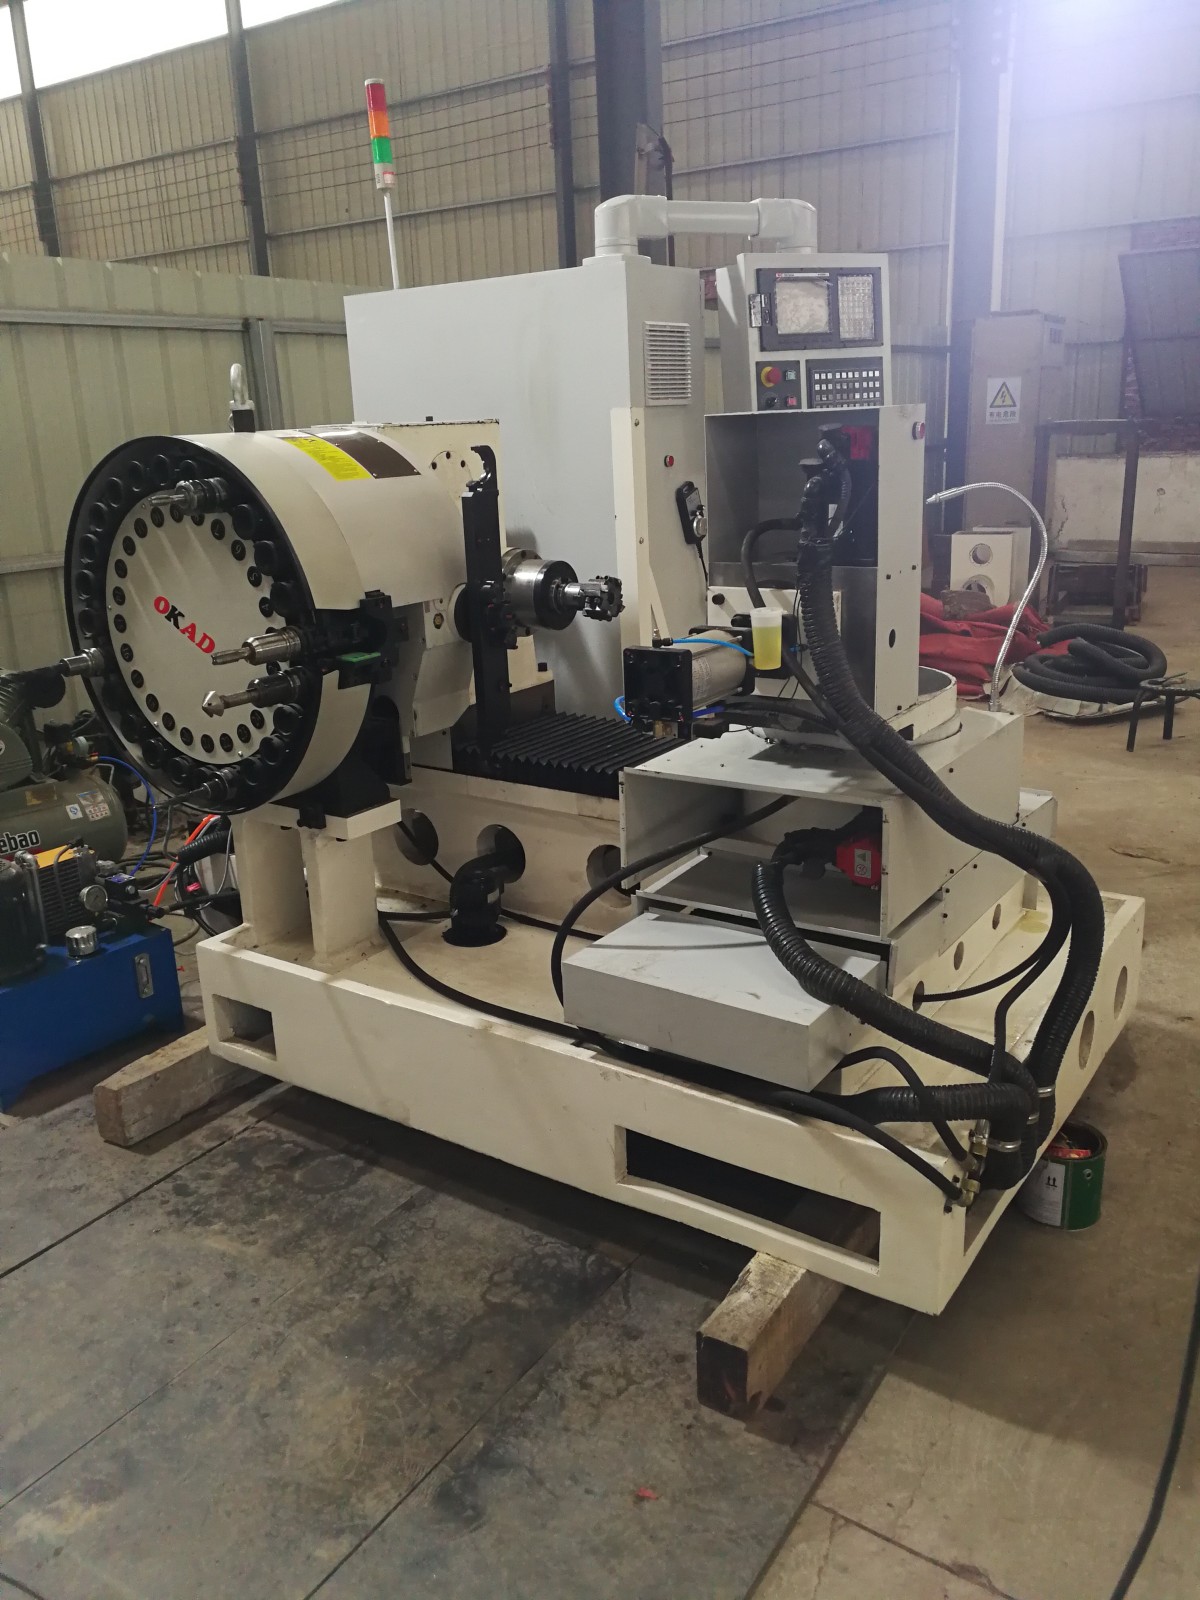
لا تكون دقة الاستيفاء ذات معنى إلا عندما يتبع الهيكل الميكانيكي الحركة المأمورة تحت الحمل. أثناء التفريز الكروي، تغير قوى القطع اتجاهها باستمرار بينما تتحرك الأداة فوق السطح المنحني. ويمكن لهيكل صلب في محور ومرن في محور آخر أن يسبب انحرافًا شكليًا اتجاهيًا. وقد تبدو الكرة الناتجة بيضاوية قليلًا أو تطور منطقة مسطحة موضعية أو تُظهر نمط فصوص متكررًا مرتبطًا بدوران المغزل أو انعكاس المحور.
تُعد حالة المغزل مهمة بصورة خاصة. فالانحراف الشعاعي يغير سماكة الرايش الفعلية من حافة قاطع إلى أخرى ويمكن أن يطبع علامات دورية على السطح. وتؤثر الحركة المحورية عند مقدمة المغزل في موضع القاطع، وتصبح أكثر وضوحًا عند التشطيب بأداة صغيرة أو عندما يكون تفاوت السطح المطلوب ضيقًا. كما تؤثر حالة المحامل ونظافة حامل الأداة وقوة التثبيت واستقرار القاطع في هذا السلوك.
يتطلب الخلوص العكسي للمحاور واستجابتها عند الانعكاس اهتمامًا مماثلًا. فمسار الأداة الكروي يغير بانتظام اتجاه أو تسارع محور واحد أو أكثر. وإذا فقد محور الحركة أثناء تعويض الخلوص العكسي، فإن القاطع يتوقف أو ينحرف عند نقطة على السطح. وقد يصعب تحديد ذلك العيب بقياس قطر بسيط لأنه موضعي وليس عامًا. ويؤثر ضبط المؤازر والتحميل المسبق للبراغي الكروية وحالة الممرات الموجهة وتعويض CNC جميعها في المحيط النهائي.
ينبغي تقييم الاستقرار الحراري كجزء من نظام الآلة. إذ تسخن المغزل والبراغي الكروية وسائل التبريد والحاوية وتجهيز التثبيت بمعدلات مختلفة. وقد تنحرف آلة تنتج قطعة أولى مطابقة بعد إحماء قصير أثناء تشغيل إنتاج أطول. ويكون تغير الحجم المرتبط بدرجة الحرارة مهمًا بصفة خاصة عندما تُقاس الكرة النهائية فور التشغيل وتُقارن بمكون قيس بعد استقراره الكامل. وينبغي أن تحدد طريقة الفحص حالة القطعة التي تُجرى عندها قياسات القبول.
الأدوات واستراتيجية القطع تشكل السطح النهائي
ينبغي أن تزيل عملية التشغيل الخشن البدل دون الإخلال بالمرجع أو إجبار أداة التشطيب على إزالة مادة مفرطة. فتمرير خشن يترك بدلًا غير متساوٍ يجعل قاطع التشطيب يواجه تعشيقًا متغيرًا. وعندها ينحرف القاطع بصورة مختلفة حول الكرة، مما ينتج تغيرًا في الحجم أو الشكل لا يمكن تصحيحه بمجرد خفض التغذية المبرمجة.
لتشطيب الكرات الفولاذية، يمكن اختيار قاطع طرفي كروي من الكربيد أو أداة تشكيل أو قاطع مزود بصفائح أو أداة تشطيب كاشطة وفقًا لحجم الكرة وحالة المادة وإمكانية الوصول والتشطيب المطلوب. ويخلق القاطع الكروي محدودية هندسية خاصة به: بالقرب من خط مركز الأداة، تنخفض سرعة القطع الفعالة بشكل حاد. وإذا ظلت نقطة التلامس المبرمجة قريبة من هذا الخط المركزي، فقد يحل الاحتكاك والحرارة محل القطع النظيف. وقد يُظهر السطح عندئذٍ صقلًا بالاحتكاك أو مادة مدهونة أو تمزقًا دقيقًا أو تشطيبًا غير مستقر رغم استخدام معدل تغذية متحفظ.
يمكن لإمالة الأداة أو قطعة العمل قليلًا أن تنقل منطقة التلامس بعيدًا عن مركز الأداة الكروية وأن تحقق حالة قطع أكثر ملاءمة. ويجب أن ينعكس هذا التعديل في نموذج CAM وحركيات الآلة. فقد تحسن الإمالة الارتجالية المظهر مع تغيير نصف القطر المتولد فعليًا، لا سيما عندما لا تتم التحقق من معايرة المحور الدوار.
يؤثر تآكل الأداة في الكرة بطريقة تختلف عن تأثيره في الوجه المستوي. فتآكل حافة التشكيل يغير نصف قطر القاطع الفعال؛ وتآكل إحدى الصفائح يغير الانحراف ويمكن أن يؤدي إلى خطأ منقوش بنمط معين. وفي عمليات التشطيب، ينبغي مراقبة الأداة وفقًا للعيوب التي تحدثها بدلًا من استبدالها فقط بعد مدة زمنية ثابتة. فالزيادة التدريجية في خشونة السطح تشير إلى حالة معينة، بينما قد يشير نتوء موضعي مفاجئ إلى تلف في الصفيحة أو شوائب تحت سطح تثبيت أو حدث في المغزل.
يجب اختيار سرعة القطع والتغذية لكل سن وعمق القطع والخطوة الجانبية كمجموعة متكاملة. إذ يمكن لسرعة المغزل الأعلى أن تقلل تباعد علامات التغذية المرئية، لكن السرعة المفرطة قد ترفع الحرارة وتسرع تآكل الأداة على الفولاذ الأكثر صلادة. ولا يحسن تمرير تشطيب خفيف نسيج السطح إلا إذا ظلت الآلة والأداة مستقرتين؛ وإلا فقد يشجع التعشيق الضحل جدًا الاحتكاك. ويجب أن يكون البدل المناسب قبل التشطيب كبيرًا بما يكفي لكي تقطع الحافة باستمرار، وصغيرًا بما يكفي لتجنب انحراف ملحوظ.
غالبًا ما يُفهم معنى الخطوة الجانبية بشكل خاطئ
عندما يمسح قاطع كروي طرفي سطحًا كرويًا، تنتج الخطوة الجانبية ارتفاع نتوء بين التمريرات المتجاورة. ويؤدي تقليل الخطوة الجانبية إلى خفض ارتفاع التموج النظري وغالبًا ما يحسن الخشونة، لكنه لا يحسن الاستدارة تلقائيًا. فالخطوة الجانبية الأصغر تزيد زمن التشغيل وتخلق فرصًا أكثر للانجراف الحراري أو تآكل الأداة أو خطأ تتبع المؤازر. وينبغي تحديدها بناءً على نسيج السطح المسموح ووقت التشطيب المتاح، ثم تأكيدها بالقياس بدلًا من افتراضها من قيمة نظرية وحدها.
كما أن اتجاه مسار الأداة مهم. فالمسار الحلزوني المستمر أو المسار الحلزوني الناعم يتجنب عمومًا التوقفات المتكررة في الموضع نفسه، في حين قد تترك المسارات المجزأة علامات شاهد عند انتقالات الكتل. وتعالج أنظمة التحكم الحديثة البرامج الكثيفة جيدًا عندما تُضبط إعدادات الاستباق والتنعيم بشكل صحيح، لكن التنعيم المفرط قد يدور الحركات المقصودة أو يغير محيطًا دقيقًا. وينبغي التحقق من إعدادات التحكم باستخدام كرة مقاسة، لا الحكم عليها فقط من غياب الأوجه المرئية.
حالة المادة تغير نطاق العملية
تؤثر درجة الفولاذ وحالة المعالجة الحرارية في قوى القطع وتكوين الرايش والتشطيب الممكن تحقيقه. وقد يُشغَّل الفولاذ الملدن بشكل نظيف، لكنه يكون عرضة للتشوه عند وجود ساق رفيعة أو ميزة غير مدعومة. وقد تحافظ المادة المقساة مسبقًا على الشكل بصورة أفضل بعد التشغيل، مع الحاجة إلى درجة قاطع ونظام قطع يقاومان تفتت الحافة. ويمكن تشطيب الفولاذ المقسى بالتفريز الصلب في ظروف مناسبة، لكن هامش الاهتزاز أو الانحراف غير الصحيح أو التعشيق المتقطع يصبح أضيق.
يؤثر تجانس المادة أيضًا في استقرار العملية. فقد تغير القشور والطبقات منزوعة الكربون والقشرة المطروقة وتلوث اللحام والبقع الصلبة التمريرات الأولى حول الخام. وإذا افترضت العملية بدلًا موحدًا بينما كان الخام الابتدائي لا مركزيًا أو غير منتظم، فسيتغير حمل القاطع حول الكرة. وقبل التشطيب النهائي، ينبغي أن تمتلك القطعة مرجعًا ثابتًا وبدلًا متبقيًا متجانسًا بدرجة معقولة.
يرتبط اختيار سائل التبريد بكل من التشطيب والقياس. إذ يمكن لسائل التبريد الغزير إزالة الحرارة والرايش، لكن الرايش المحبوس بين التجهيز وقطعة العمل قد يؤثر في الاستقرار على المقعد. وقد يقلل التزييت بالحد الأدنى من الكمية الفوضى حول منطقة القطع، لكنه قد لا يوفر إزالة حرارة كافية لجميع درجات الفولاذ وهندسات الأدوات. وعند استخدام المستحلب، يجب إزالة السائل المتبقي قبل الفحص الحرج لأن التلوث على السطح قد يشوه قياسات التلامس أو يخفي الخدوش الدقيقة.
غالبًا ما تُفسر أخطاء تثبيت قطعة العمل على أنها أخطاء في الآلة
لا يمكن تشغيل سطح كروي إلا بالنسبة إلى المركز الذي يحدده التجهيز. فإذا ثُبت الخام على ساق ذات انحراف، فقد تولد الآلة كرة صحيحة بالنسبة إلى محور الساق الدوار، بينما تكون الميزة النهائية مزاحة عن المرجع الوظيفي. ويهم هذا التمييز عندما يجب أن تتزاوج الكرة مع مقعد أو تجويف أو مجرى محمل أو تجميعة مفصلية.
ينبغي أن تدعم الفكوك اللينة والأعشاش المشكلة مساحة كافية دون إحداث تشوه مرن. فقد تشوه قوة التثبيت المفرطة خامًا أكثر ليونة أثناء التشطيب؛ وبعد التحرير ترتد القطعة وتقاس بصورة مختلفة. وتسمح القوة غير الكافية بالانزلاق الدقيق، الذي قد يخلق علامات شبيهة بالاهتزاز تبدو كمشكلة في القاطع. وغالبًا ما يكون النمط أفضل مؤشر: إذ يميل انزلاق التجهيز إلى إحداث تحول مفاجئ أو علامة غير منتظمة، بينما يترك الاهتزاز الهيكلي غالبًا نسيجًا متكررًا مرتبطًا بالتردد.
بالنسبة للقطع التي تُشغَّل في إعدادات متعددة، يحتاج مرجع النقل إلى علاقة صريحة بالمركز الكروي. فقد ينتج الإعداد الثاني سطحًا موضعيًا ممتازًا مع ترك عدم تطابق عند خط المزج أو إزاحة مركز بالنسبة إلى أول ميزة مشغلة. ويمكن لروتينات المجس تحديد ميزات المرجع قبل التشغيل، لكن القياس بالمجس لا يصحح تجهيزًا يسمح للقطعة بالاستقرار بشكل غير متسق تحت قوة القطع.
التحقق من القطر والاستدارة وسلامة السطح
ينبغي أن يتبع الفحص المتطلب الوظيفي بدلًا من الاعتماد على أداة واحدة مريحة. فالميكرومتر عبر نقطتين مفيد للتحكم السريع في الحجم، لكنه لا يكشف ما إذا كانت الكرة مستديرة في مستويات متعددة. ويوفر قياس عدة أقطار عند مواضع زاوية مختلفة معلومات أكثر، لكنه لا يصف الشكل الكروي وصفًا كاملًا. ويمكن لآلة قياس الإحداثيات أو نظام قياس الشكل أو مقياس كروي مخصص مقارنة النقاط المقاسة بكرة أفضل مطابقة أو كرة مرتبطة بالمرجع، وفقًا للطريقة التي يحدد بها الرسم الميزة.
يجب أن تحدد استراتيجية القياس كثافة أخذ العينات والمناطق المستثناة. فلا يمكن تقييم كرة بها سطح تثبيت أو انتقال ساق أو ثقب محفور أو جانب سفلي يتعذر الوصول إليه كما لو كان كامل سطح الكرة متاحًا. وقد يؤدي قياس الحزام الاستوائي سهل الوصول فقط إلى فقدان عيوب قرب القطبين، حيث يتغير غالبًا تعشيق القاطع وسلوك محاور الآلة.
يتطلب قياس خشونة السطح أيضًا اتجاه تتبع وترتيب قطع مناسبين. فعلامات التغذية لها اتجاه. وقد يعطي التتبع الموازي لتلك العلامات نتيجة مختلفة عن التتبع عبرها. وعندما يكون سلوك التلامس حساسًا، يظل الفحص البصري تحت إضاءة مضبوطة مفيدًا لأن المادة الممزقة وتلف الرايش المنغرس والحروق الموضعية قد لا تمثل بصورة كافية بقيمة خشونة واحدة.
قراءة العيوب من نمطها
غالبًا ما يشير نقص الحجم المتسق عبر كامل الكرة المتاحة إلى مشكلة في نصف قطر الأداة أو تعويض التآكل. أما خطأ الحجم الذي يتغير من نصف كرة إلى آخر، فيرتبط على الأرجح بالانحراف أو الحركة الحرارية أو علاقة المحور الدوار أو تغير بدل الخام. وتتطلب هذه الحالات تصحيحات مختلفة؛ إذ إن زيادة تعويض القطر لن تحل مشكلة محاذاة المحور.
يمكن أن تنشأ الفصوص المنتظمة أو التموجات المتكررة من انحراف المغزل أو عدم اتزان الصفيحة أو الرنين الهيكلي أو نطاق سرعة غير مناسب. ويمكن أن يساعد تباعدها في فصل الأسباب. فالنمط المتزامن مع دوران المغزل يشير إلى سلوك الأداة أو المغزل، بينما قد يدل نمط أوسع مرتبط بانتقال المحور على استجابة المؤازر أو احتكاك الممرات الموجهة أو إعدادات تنعيم الحركة.
ترتبط الأوجه عادةً بكثافة مسار غير كافية أو إعدادات استيفاء ضعيفة أو دقة برنامج غير كافية. ولا ينبغي الخلط بينها وبين الاهتزاز. فالأوجه تتبع الهندسة المبرمجة وتظهر كمستويات أو أشرطة منتظمة. أما الاهتزاز فتسببه الذبذبات ويميل إلى إنتاج علامات غير متساوية مرتبطة بالتردد. وقد يؤدي خفض التغذية إلى تخفيف الاهتزاز في بعض الظروف، لكنه لن يزيل الأوجه الناتجة عن مسار أداة خشن للغاية.
قد يحدث نتوء ضيق بالقرب من أعلى الكرة أو أسفلها حيث يغير مسار الأداة اتجاهه، أو حيث يقترب القاطع من خط مركزه، أو حيث يعبر محور دوار تفردًا حركيًا. ولهذا يجب أن تشمل عمليات القطع الاختبارية المسح المبرمج الكامل، وليس فقط مقطعًا قصيرًا قرب خط الاستواء.
مراجعة المواصفات قبل إصدار الإنتاج
ينبغي أن توضح مواصفة تشغيل قابلة للاستخدام القطر الكروي الاسمي وتغير الحجم المسموح ومتطلب الشكل ومتطلب تشطيب السطح وعلاقة المرجع الوظيفي وحالة المادة وأي مناطق مستثناة. ومن دون تعريف المرجع، يمكن للمورد إنتاج كرة مستديرة رياضيًا يكون مركزها غير محدد بشكل صحيح بالنسبة إلى ميزة التثبيت. ومن دون تحديد حالة الفحص، قد تُقارن القياسات المأخوذة بعد التشغيل وبعد التبريد وبعد المعالجة اللاحقة بصورة غير متسقة.
ينبغي تقييم القطع التجريبية بعد أن تصل العملية إلى التوازن الحراري وبعد تمثيل مرحلة عمر الأداة المقصودة. فالقطعة الأولى المطابقة وحدها لا تثبت قابلية التكرار. ويجب أن يحتفظ سجل الإنتاج بإصدار برنامج CNC وتعريف الأداة ونهج التعويض وإصدار التجهيز وحالة المادة وطريقة الفحص. وتجعل هذه التفاصيل أي تغيير لاحق قابلًا للتتبع عندما يظهر اتجاه في الشكل.
عندما يقع التشطيب الكروي ضمن تجميعة مصنعة أكبر، لا ينبغي التعامل مع العمليات المجاورة على أنها غير مترابطة. تُستخدم وحدة عملية مثبتة على ذراع مثل مناور اللحام في لحام الوصلات على الخزانات والأنابيب والأوعية بدلًا من تفريز الكرات، ومع ذلك ينطبق الانضباط الإنتاجي نفسه: يجب التحكم في موضع التجهيز والإدخال الحراري وحركة المحاور ومراجع الفحص كتسلسل مترابط. وقد يظل التشوه الحراري أو تحرك المرجع الناتج قبل عملية تشطيب دقيقة ظاهرًا بعد وقت طويل من اكتمال دورة التشغيل.
تنتج الأسطح الكروية المطابقة من سلسلة متحكم بها: مادة وتثبيت مستقران، وآلة معايرة، وتعشيق مناسب للقاطع، ومسار أداة يراعي حركة الآلة الفعلية، وفحص يقيس الخاصية المطلوبة بالفعل. وعندما يُقيَّم أحد العناصر بمعزل عن غيره، قد تبدو الآلة قادرة خلال عرض قصير، لكنها تواجه صعوبة في الحفاظ على المواصفة الكروية نفسها عبر ظروف الإنتاج العادية.