— —
كيف يمكن لروبوت لحام CO2 التحكم في المسامية في درزات اللحام الطويلة؟

نادراً ما تنتج المسامية في خط لحام CO2 طويل عن إعداد منفرد معزول. وعادةً ما تظهر عندما يستمر عدم استقرار بسيط لمئات أو آلاف المليمترات: يصبح غاز الحماية غير متسق، أو تدخل ملوثات السطح إلى بركة اللحام، أو يتذبذب تغذية السلك، أو لم يعد مسار الروبوت المبرمج مطابقاً للوصلة الفعلية. يمكن لروبوت لحام CO2 أن يقلل هذه المخاطر بدرجة كبيرة لأنه يحافظ على سرعة الحركة وزاوية الشعلة والبروز وتوقيت القوس بشكل أكثر اتساقاً من العملية اليدوية. ومع ذلك، لا يمكنه التعويض إلى ما لا نهاية عن سوء التجميع، أو المواد الرطبة، أو تدفق الغاز المسدود، أو خلية اللحام غير المستقرة.
بالنسبة لفرق الجودة والسلامة، لا يقتصر الهدف العملي على إنتاج خط لحام يبدو متصلاً. فالهدف هو الحفاظ على بيئة لحام مستقرة من بدء القوس حتى ملء الفوهة النهائية، ثم التحقق من أن العملية ظلت ضمن الحدود المعتمدة. تستحق خطوط اللحام الطويلة اهتماماً خاصاً لأن العيب الذي يظهر بشكل متقطع فقط يمكن أن يؤثر مع ذلك في كمية كبيرة من الإنتاج.
لماذا تكون خطوط اللحام الطويلة أكثر عرضة للمسامية
تتكون المسامية عندما يُحتجز الغاز في معدن اللحام أثناء تصلبه. في لحام القوس المعدني بالغاز باستخدام CO2، تتعرض بركة اللحام لجو حماية نشط وتكون حساسة للاضطرابات في تغطية الغاز وحالة المادة واستقرار القوس. قد يتحمل اللحام القصير مشكلة عابرة دون حدوث عيب مرئي. أما على امتداد خط لحام طويل، فللمشكلة نفسها وقت أطول كي تتكرر أو تتفاقم.
تشمل المصادر الشائعة الصدأ، وقشور الدرفلة، والزيت، والطلاء، والرطوبة، وبقايا القطع بالقرب من الوصلة. وتعد الرطوبة مشكلة بشكل خاص لأنها قد تُدخل الهيدروجين إلى بركة اللحام. ويمكن لسلك الحشو الملوث، أو البطانات التالفة، أو تغذية السلك غير المتسقة أن تُحدث قوساً غير مستقر يزيد احتمال احتجاز الغاز. وفي التصنيع الإنشائي، يمكن للفجوات وتغير هندسة الوصلة أن يغيرا أيضاً البروز الفعلي وظروف الحماية أثناء حركة الروبوت.
يوجد عامل تشغيلي آخر: غالباً ما تتطلب خطوط اللحام الطويلة زمناً ممتداً ومتواصلاً لعمل القوس. وتتراكم الحرارة في قطعة العمل، والتجهيزات، ومستهلكات الشعلة، والخلية المحيطة. وقد تتشوه الأجزاء مع ارتفاع حرارتها، مما يحرك الوصلة بعيداً عن المسار المبرمج. سيكرر الروبوت حركته المأمورة بدقة، لكنه لا يستطيع افتراض بقاء الجزء في الموضع نفسه طوال عملية اللحام.
ابدأ بالتحكم في غاز الحماية، وليس بمعدل التدفق فقط
عند ظهور المسامية، تكون زيادة تدفق الغاز ردة فعل أولى شائعة. وقد تكون صحيحة أحياناً، لكن التدفق المفرط قد يسبب اضطراباً حول الفوهة ويسحب الهواء المحيط إلى غلاف الحماية. والسؤال المهم هو ما إذا كان غاز الحماية يصل إلى البركة المنصهرة بصورة مستقرة ودون اضطراب طوال طول اللحام بالكامل.
ينبغي دعم روبوت لحام CO2 بنظام توصيل غاز يُفحص كمسار كامل، بما في ذلك الأسطوانة أو الإمداد السائب، والمنظم، والخراطيم، والوصلات، والصمام اللولبي، وعنق الشعلة، والموزع، والفوهة. فقد لا يوقف تسرب صغير أو انسداد جزئي عملية اللحام، لكنه قد يسبب مجموعات مسام متقطعة يصعب تشخيصها بالاعتماد على الفحص البصري وحده.
- أكد معدل تدفق الغاز المعتمد عند الشعلة، باستخدام طريقة مناسبة للتحقق من التدفق بدلاً من الاعتماد على شاشة المنظم فقط.
- افحص الخراطيم والوصلات بحثاً عن التسربات والانثناءات وأضرار الحرارة والوصلات غير المحكمة.
- حافظ على الفوهة خالية من تراكم الرذاذ الذي يقيد أو يعيد توجيه تغطية الغاز.
- تحقق من أن زمن التدفق المسبق للغاز يحمي بداية اللحام وأن التدفق اللاحق كافٍ لحماية الفوهة النهائية أثناء التبريد عندما يتطلب الإجراء ذلك.
- تحكم في تيارات الهواء الناتجة عن أنظمة الشفط أو الأبواب المفتوحة أو المراوح أو معدات المناولة القريبة التي قد تعطل غلاف الحماية.
يتطلب الشفط نهجاً متوازناً. يجب التحكم في أبخرة اللحام لسلامة المشغل، لكن الشفط الموضعي إذا وُضع بقوة زائدة أو قريباً جداً من القوس قد يسحب غاز الحماية بعيداً عن منطقة اللحام. ينبغي لموظفي الجودة والسلامة تقييم معدات التحكم في الأبخرة جنباً إلى جنب مع أداء إجراء اللحام، بدلاً من التعامل معهما كنظامين منفصلين.
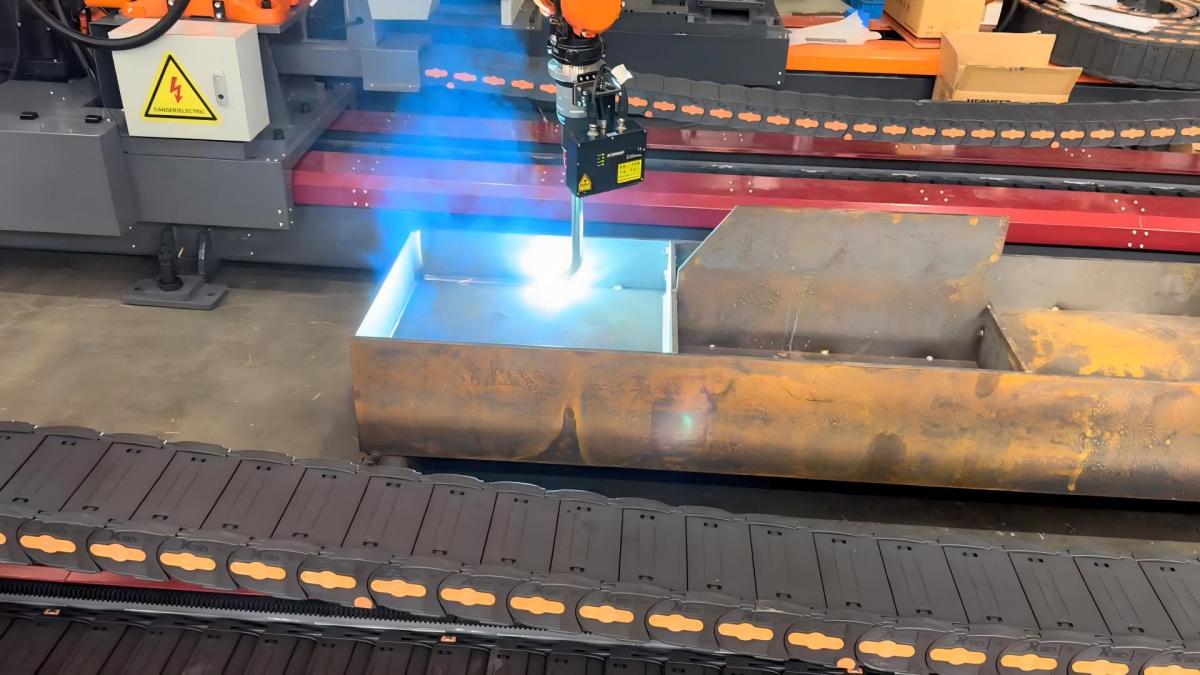
برمج الروبوت لقوس مستقر، ثم تحقق من المسار الفعلي
قابلية التكرار هي الميزة الرئيسية للحام الروبوتي، لكن التكرار لا يحسن الجودة إلا عندما تعكس المعلمات المبرمجة الوصلة الفعلية. تعمل سرعة الحركة، وسرعة تغذية السلك، والجهد، والمسافة بين طرف التلامس وقطعة العمل، وزاوية الشعلة، ونمط التذبذب كنظام واحد. وقد يؤدي تغيير متغير واحد لتصحيح مظهر الخرزة إلى زيادة خطر المسامية أو نقص الانصهار دون قصد.
بالنسبة لخطوط اللحام المستقيمة الطويلة، تجنب تغييرات التسارع غير الضرورية أثناء اللحام. ينبغي أن يقترب الروبوت من خط اللحام، وينشئ القوس في ظروف مضبوطة، ويحافظ على جزء حركة ثابت، ويدير الإنهاء بتسلسل محدد لملء الفوهة النهائية. يغير التباين المفاجئ في السرعة مدخلات الحرارة وسلوك البركة. وقد يكون التأثير أكثر وضوحاً عندما يعبر خط اللحام فوق لحامات التثبيت، أو فجوات الوصلة، أو الانتقالات بين أقسام الصفائح.
كما أن اتجاه الشعلة مهم. قد تؤدي زاوية الشعلة المقبولة على عينة اختبار نظيفة أداءً ضعيفاً على مواد الإنتاج إذا سمحت بتراكم الرذاذ حول الفوهة أو عرضت بركة اللحام لتيارات هواء جانبية. يجب أن يأخذ البعد المبرمج في الاعتبار تفاوتات الأجزاء والحركة الحرارية. وإذا تغير موضع الوصلة بما يتجاوز التفاوت العملي لمسار روبوت ثابت، فقد يلزم تتبع خط اللحام أو الاستشعار باللمس أو التوجيه البصري أو تحسين التحكم في التجهيزات.
لا ينبغي اعتماد برامج الروبوت بناءً على لحام القطعة الأولى فقط. يجب أن يشمل التحقق طول خط لحام تمثيلياً، وتجهيزات مشابهة للإنتاج، وحالة المادة المقصودة، وحالة المستهلكات العادية، ومدخلات الحرارة المتوقعة. قد تصبح مجموعة المعلمات التي تنتج لحاماً سليماً لأول 300 mm غير مستقرة قرب نهاية وصلة أطول بكثير إذا أدى التشوه إلى تحريك المجرى، أو تراكم الرذاذ على الفوهة، أو ارتفاع حرارة نظام توصيل السلك.
راقب البدايات والتوقفات والانقطاعات عن كثب
غالباً ما تتركز المسامية بالقرب من بدايات اللحام وإعادات بدء القوس والفوهات النهائية لأن ظروف الحماية والقوس تتغير في تلك المواضع. ينبغي أن يمنح تسلسل الروبوت الغاز وقتاً للاستقرار قبل بدء القوس، ولا سيما عندما تكون الوصلة معرضة لتدفق الهواء. ويجب أن يتجنب روتين نهاية اللحام ترك فوهة نهائية تحبس الغاز أو تتعرض للتشقق. وإذا كان لا بد من تقسيم خط لحام طويل إلى أقسام، فينبغي تحديد مواقع التداخل وإعادة البدء في إجراء اللحام بدلاً من تركها لتقدير المشغل.
كما أن التوقفات غير المخططة تمثل مصدر قلق للجودة. ينبغي أن ينتج عن التوقف الناجم عن تغذية السلك أو اكتشاف التصادم أو إنذارات الغاز أو مناولة الأجزاء حدث قابل للتتبع. وقد تؤدي إعادة البدء مباشرة فوق فوهة نهائية مبردة وملوثة إلى عيب موضعي حتى عندما يكون باقي خط اللحام مقبولاً. يجب أن يحدد إجراء الاستعادة كيفية فحص نقطة التوقف وتنظيفها وإعادة البدء منها.
يحدد إعداد المواد مدى إمكانية استفادة الروبوت من الاتساق
لا يستطيع الروبوت إزالة الزيت أو الماء أو القشور أو البرايمر أو بقايا القطع بالبلازما من الوصلة. ولذلك فإن إعداد المواد المتسق لا يقل أهمية عن برمجة الروبوت المتسقة. ينبغي لفرق الجودة تحديد الحالة المقبولة لحواف الصفائح ووجوه الوصلات قبل دخول الأجزاء إلى خلية اللحام، وخاصةً للصلب الكربوني المصنّع من مخزون قد يكون قد خُزن في ظروف رطبة.
يمكن أن يكون القطع بالبلازما فعالاً لإعداد الصفائح الموصلة المتوسطة والرفيعة، لكن ينبغي تقييم تأثيره اللاحق عندما تصبح حافة القطع جزءاً من وصلة لحام حرجة. تساعد الحافة المقطوعة بشكل مستقر ودقيق في الحفاظ على هندسة الوصلة ووصول الروبوت إليها. وقد تقلل أيضاً كمية إعادة العمل اليدوية المطلوبة قبل اللحام. بالنسبة للمصنعين الذين يدمجون إعداد الصفائح واللحام الروبوتي، يمكن لآلةقطع البلازما CNC من النوع الطاولي دعم إعداد القطع الخام بصورة قابلة للتكرار، شريطة أن يتضمن تعليمات العمل تنظيف حافة القطع وإزالة الخبث وأي إعداد مطلوب للشطف.
لا تتمثل المسألة في مدى ملاءمة القطع بالبلازما بشكل عام. بل تتمثل في ما إذا كانت حالة الحافة المسلّمة إلى محطة اللحام مضبوطة. فالخبث الكثيف، وطبقات الأكسيد، والرطوبة المتبقية من التنظيف، وهندسة الشطف غير المتسقة، كلها قد تغير سلوك اللحام. وينبغي أن تركز الفحوصات الواردة على الأسطح التي ستدخل في اللحام، وليس على أبعاد الأجزاء فقط.
- حافظ على وجوه الوصلات جافة وخالية من الزيت والطلاء والمواد اللاصقة ومواد التعليم والقشور السائبة.
- حدد حالات الخبث والأكسيد المقبولة للحواف المقطوعة حرارياً.
- تحقق من التجميع وفتحة الجذر والمحاذاة وجودة لحامات التثبيت قبل بدء اللحام الآلي.
- احمِ الأجزاء المنظفة من المطر والتكاثف والتلوث الناتج عن المناولة أثناء انتظار اللحام.
- استخدم الأسلاك والمستهلكات التي تُخزن وتُناول بطريقة تمنع تراكم الأوساخ أو التآكل أو امتصاص الرطوبة.
استخدم مراقبة العملية لإيجاد السبب قبل انتشار العيوب
يمكن للفحص البصري تحديد بعض حالات المسامية عندما تخترق الثقوب سطح اللحام، لكن المسام الداخلية قد تظل غير مكتشفة من دون طريقة الفحص المناسبة. ينبغي أن تتوافق خطة الفحص مع متطلبات جودة المنتج ونوع الوصلة وعواقب الفشل. وحيثما تكون السلامة الداخلية مهمة، قد يحتاج موظفو الجودة إلى عينات اختبار إتلافية، أو فحص إشعاعي، أو طرق الموجات فوق الصوتية حيثما تنطبق، أو تقنيات تحقق معتمدة أخرى.
توفر الخلايا الروبوتية أيضاً إشارات مفيدة عن العملية. يمكن لانقطاعات تغذية السلك، وسلوك التيار أو الجهد غير الطبيعي، وإنذارات ضغط الغاز، وإنذارات انحراف الروبوت، وأحداث التصادم المتكررة أن تشير إلى مشكلة آخذة في التطور قبل اكتمال الدفعة. وتكون هذه الإشارات أكثر فائدة عندما ترتبط بتعريف اللحام، وتسلسل الأجزاء، ومعلومات الوردية، وتغييرات المستهلكات، وإصدار برنامج اللحام المعتمد.
تفصل خطة التحكم العملية بين الوقاية والكشف. تشمل الوقاية تنظيف المواد، وصيانة التجهيزات، وفحوصات نظام الغاز، والتنظيف المجدول للفوهة، واستبدال البطانات، والمعلمات المتحقق منها. ويشمل الكشف فحص القطعة الأولى، وفحوصات اللحام الدورية، ومراجعة الإنذارات، وإجراءات الاستجابة المحددة عندما تتجاوز مؤشرات المسام معايير القبول. إن الاعتماد على الفحص النهائي وحده مكلف لأن خط اللحام قد يتطلب بالفعل الجلخ أو التفريغ أو إعادة اللحام أو رفض الجزء.
لا تتعامل مع الروبوت باعتباره الحل الكامل
يعد روبوت لحام CO2 مناسباً تماماً لخطوط اللحام الطويلة عندما يتم التحكم في الأجزاء والتجهيزات والمستهلكات وإمداد الغاز وإجراءات اللحام كعملية واحدة. وتكمن قيمته في إزالة التباين غير الضروري من الحركة وتنفيذ المعلمات. لكنه لا يلغي التباين الناتج في المراحل السابقة من القطع أو المناولة أو التجميع أو تخزين المواد.
بالنسبة لمشكلة مسامية متكررة، تكون الاستجابة الأكثر إنتاجية عادةً هي الحفاظ على الأدلة من خط اللحام المعيب، وتحديد موقعه ونمطه، ومقارنة تلك المعلومات بسجلات الروبوت وفحوصات الغاز وحالة المستهلكات وسجلات الأجزاء الواردة. قد يؤدي تغيير الجهد وتغذية السلك وتدفق الغاز جميعاً في وقت واحد إلى إخفاء العرض مؤقتاً مع جعل تحديد السبب الفعلي أكثر صعوبة.
تتحسن جودة خطوط اللحام الطويلة عندما تُعامل خلية اللحام كعملية إنتاج مضبوطة: تدخل إلى الخلية وصلات نظيفة ومتسقة، ويحافظ الروبوت على ظروف القوس المعتمدة، ويبقى غاز الحماية مستقراً، وتُسجل الاستثناءات قبل أن تصبح عيوباً متكررة. يمنح هذا النهج فرق الجودة والسلامة أساساً أوضح لقبول الإنتاج وتصحيح المشكلات ومنع عودة نمط المسامية نفسه.