— —
поиск
Отправьте нам сообщение
Почему «для тяжелых условий эксплуатации» — это не просто маркетинг: ключевые конструктивные отличия линий для производства двутавровых балок повышенной прочности для морских и мостовых проектов
Почему «тяжёлый режим» — это не просто маркетинг: ключевые конструктивные отличия линий для производства двутавровых балок повышенной прочности для морских и мостовых проектов
Когда руководитель проекта получает три коммерческих предложения на линию для производства двутавровых балок — и каждая из них обозначена как предназначенная для «тяжёлого режима», — при этом две стоят на 35% дешевле третьей, естественно возникает вопрос: чем обусловлена такая разница? Не «какова гарантия?» и не «как быстро будет выполнена поставка?», а: какие конструктивные и функциональные пороги в действительности определяют обозначение «тяжёлый режим»? При изготовлении конструкций морских платформ или стальных элементов мостов с большими пролётами это не вопрос терминологии. От этого зависит, сохранят ли сварные соединения прочность при циклическом воздействии волн в течение 40 лет или же в корневом проходе появятся микротрещины уже во время гидростатических испытаний.
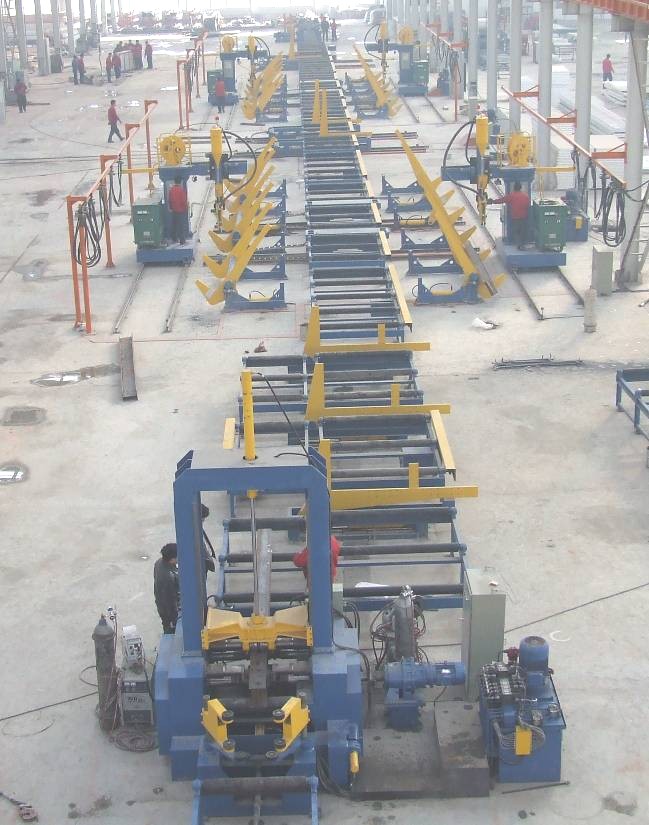
«Тяжёлый режим» для линий производства двутавровых балок — это не просто «увеличенная рама» или «более толстое лакокрасочное покрытие». Это согласованный комплекс инженерных решений, основанных на целостности силового потока, управлении тепловыми процессами, стабильности размеров при усталостных нагрузках и реакции конкретных материалов, которые в совокупности определяют эксплуатационные границы оборудования. Эти границы не являются абстрактными. Они закреплены в процедурах управления процессами по ISO 9001, оценке соответствия требованиям CE согласно директиве по машинному оборудованию 2006/42/EC и косвенно подтверждены десятилетиями эксплуатации в проектах морской и гражданской инфраструктуры.
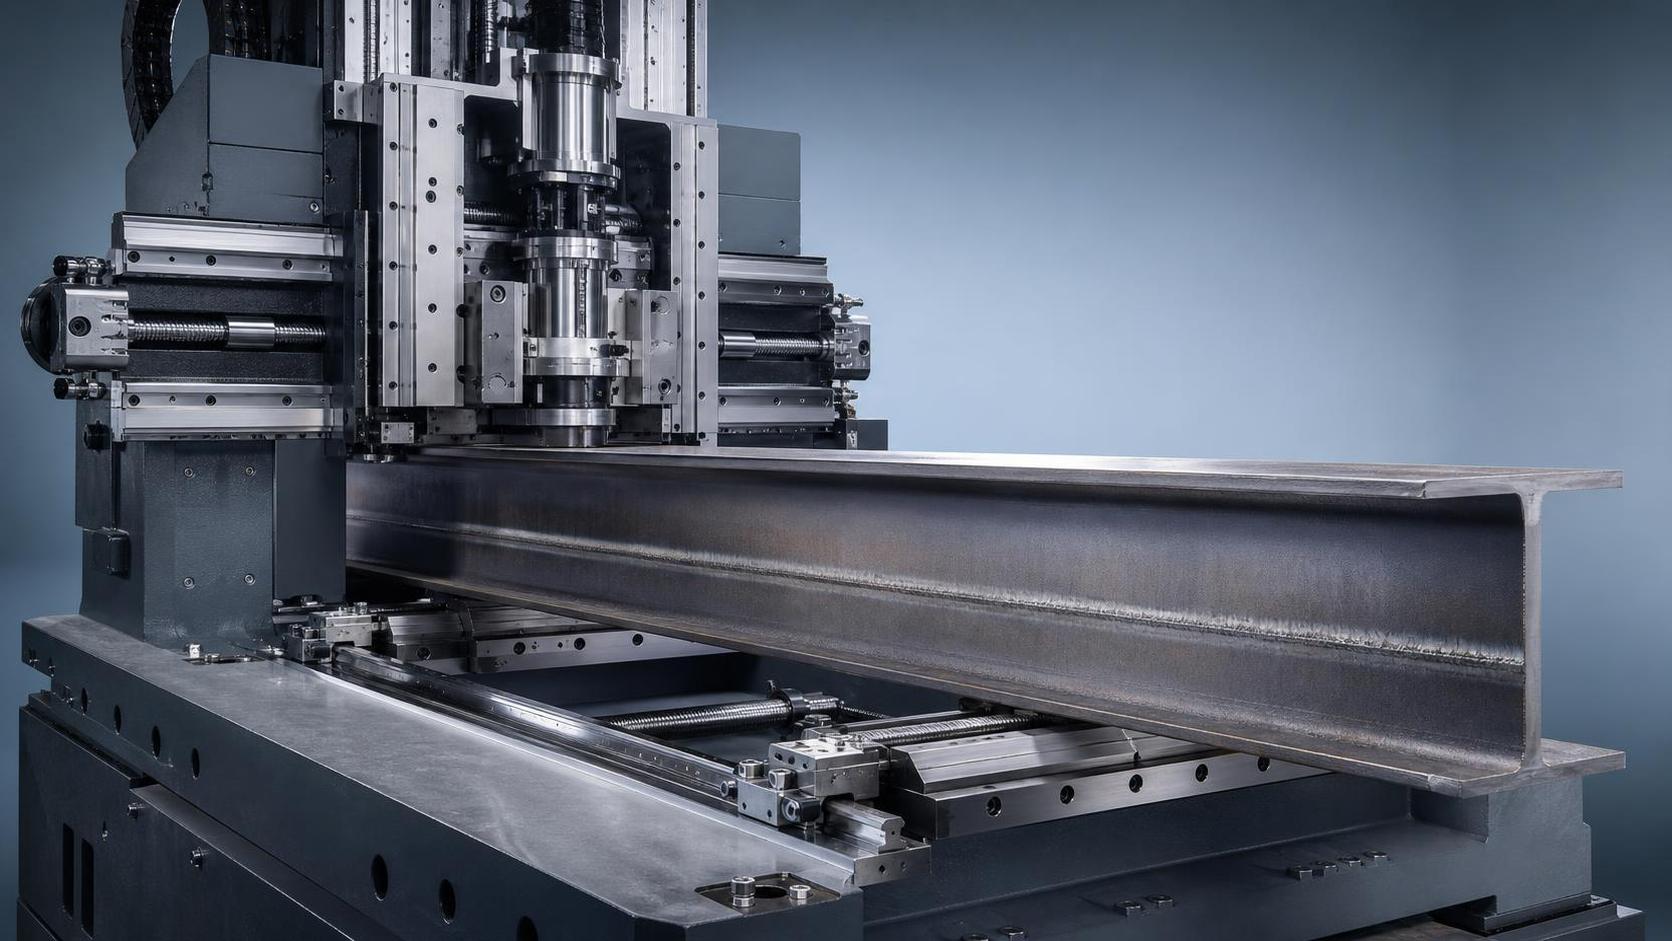
Рассмотрим жёсткость. В стандартных линиях для производства двутавровых балок могут использоваться сварные рамные конструкции коробчатого сечения с номинальной толщиной стенки 12–16 мм. Сертифицированная линия для производства двутавровых балок повышенной прочности — например, разработанная компанией Wuxi Armada для клиентов, изготавливающих подводные опорные конструкции, — оснащается снятыми отливом напряжениями и обработанными чугунными опорными плитами минимальной толщиной 120 мм, интегрированными с прецизионно шлифованными направляющими двойной плоскости и предварительно нагруженными линейными рельсами, рассчитанными на статическую нагрузку свыше 85 кН на метр. Это не избыточное проектирование. Такая конструкция необходима для подавления резонансной вибрации при автоматической сварке под флюсом фланцев толщиной 60 мм — вибрации, которая без контроля вызывает угловое отклонение ±0,4 мм на полотне длиной 12 метров. Это отклонение непосредственно приводит к несовпадению отверстий под болты при монтаже ферм на объекте.
Не менее важным является тепловое поведение. В стандартных линиях часто используется пассивное охлаждение или периодическая подача воздушных струй во время многопроходной сварки. Однако при изготовлении мостовых балок из стали ASTM A709 Grade 100, где тепловложение должно оставаться ниже 2,5 кДж/мм во избежание охрупчивания, активные роликовые опоры с замкнутым контуром водяного охлаждения становятся обязательными. Это не дополнительные опции. Они встроены в основную кинематическую цепь: каждая опорная станция включает обратную связь от термопар, регулирование расхода и картирование температуры в режиме реального времени, синхронизированное со скоростью перемещения сварочной головки. Без этого распределение остаточных напряжений изменяется непредсказуемо, что ухудшает стабильность размеров после отжига для снятия напряжений.
Коррозионная стойкость обеспечивается не облицовкой из нержавеющей стали, а системной конструктивной защитой. Производители морских конструкций требуют исполнения IP65 не только для шкафов управления, но и для каждого корпуса привода, соединительной коробки датчика и корпуса сервопривода. Ещё важнее то, что все несущие конструктивные соединения — особенно места контакта роликов с валами и зажимных пальцев с горячекатаной сталью — предусматривают втулки из дуплексной нержавеющей стали (EN 1.4462) и поверхности подшипников с керамическим покрытием. Это предотвращает гальваническую коррозию во влажной среде с высоким содержанием солей, где даже незначительная щелевая коррозия может ускорить износ на 300% в течение 18 месяцев эксплуатации.
Точность измеряется не только в микронах — важна стабильная повторяемость при изменяющихся условиях. Настоящая линия для тяжёлого режима обеспечивает перпендикулярность полотна относительно фланца ±0,15 мм для партий сечений от 200×200 мм до 1200×600 мм — не только при комнатной температуре, но и после 8 часов непрерывной работы при температуре окружающей среды до 45°C. Для этого необходимы тепловая симметрия конструкции рамы, композитные вставки оснастки с низким коэффициентом теплового расширения и ЧПУ-управление положением роликов с абсолютными, а не инкрементальными энкодерами на всех основных формующих осях. Кроме того, требуются алгоритмы компенсации в реальном времени, встроенные в логику PLC и активируемые данными о тепловом дрейфе, полученными лазерным измерением в стратегически расположенных контрольных точках вдоль линии.
Целостность сварных соединений объединяет все эти факторы. Для опорных стоек морских платформ или ортотропных настилов мостов односторонняя сварка с формированием полного проплавления с обратной стороны не является опцией — она предписана требованиями DNV-OS-C401 и EN 1090-2 EXC3. Это означает, что сварочная станция должна обеспечивать стабильность дуги при зазорах в соединении от 0,3 до 1,8 мм, возникающих из-за накопления допусков прокатки, одновременно сохраняя целостность газовой защиты обратной стороны. Именно здесь важна интеграция: машина для сварки продольных швов, работающая совместно с линией для производства двутавровых балок, не является отдельным автономным агрегатом. Её медный сердечниковый вал, пневматический зажим ключевого типа с регулируемым расстоянием между пальцами и приводимое сервоприводом постоянного тока перемещение сварочного пистолета откалиброваны в соответствии со скоростью подачи линии, тепловым профилем и контуром позиционной обратной связи. Результат — стабильное проплавление корня без прожогов, даже при использовании подкладочных полос толщиной 1,2 мм на фланцах толщиной 40 мм.
Заблуждения сохраняются. Некоторые считают, что «тяжёлый режим» означает только повышенную мощность двигателей или что маркировка CE гарантирует пригодность для морских применений. Это не так. CE охватывает базовые требования безопасности, но не подтверждает ресурс при усталостной нагрузке в течение 10⁷ циклов или сохранение размеров после 5 000 часов сварки при токе 1,2 кА. Другие смешивают производительность с возможностями оборудования: линия со скоростью 1,8 м/мин может звучать быстро, пока не выяснится, что такая скорость достигается только для сечений 300×300 мм, а для балок 1000×400 мм со стенками толщиной 35 мм она снижается до 0,6 м/мин. Настоящая производительность в тяжёлом режиме определяется её *минимальной практической скоростью* во всём диапазоне спецификаций, а не максимальной скоростью в идеальных условиях.
Существует также тонкое, но критически важное различие в применении стандартов. Сертификация производственных процессов по ISO 9001 обеспечивает прослеживаемость и документирование, но ничего не говорит о динамической жёсткости или компенсации теплового дрейфа. Важно то, как реализуются эти процедуры ISO: включает ли график калибровки проверку выравнивания роликов лазерным трекером каждые две недели в условиях тепловой выдержки? Проводится ли аттестация сварочных процедур на фактических сочетаниях марки и толщины стали, а не только на образцах ASTM A36? Включают ли карты сварки анализ гармоник напряжения/тока в реальном времени, а не только логику «годно/не годно»?
С точки зрения руководителя проекта проверка начинается ещё до покупки. Запросите протоколы испытаний, а не рекламные брошюры, для конкретных конфигураций, соответствующих вашим маркам стали, размерам сечений и режимам сварки. Попросите предоставить данные тепловизионного контроля по результатам 72-часовых ресурсных испытаний при максимальной номинальной мощности. Требуйте подтверждение наличия документации по оценке соответствия CE, а не только маркировку CE на паспортной табличке. Кроме того, настаивайте на проведении контрольного запуска с использованием фактической партии вашего материала и независимой метрологической проверкой окончательной геометрии балки.
Итог заключается не в стоимости, а в последствиях. Несоосность фланца мостовой балки на 12 мм может показаться незначительной, пока не потребуется рассверлить на месте 216 высокопрочных болтов, что при ограничениях, связанных с приливами, задержит монтаж на 11 дней. Или пока угловое отклонение полотна опоры морской платформы на 0,3° не накопится в восьми стыках, вызвав непредусмотренные изгибающие моменты, превышающие пределы усталостного проектирования на 17%. Это не гипотетические сценарии. Это документально зафиксированные виды отказов, выявленные в ходе послепусковых аудитов, проведённых классификационными обществами на объектах Юго-Восточной Азии и Северного моря за последнее десятилетие.
Поэтому при оценке линии для производства двутавровых балок повышенной прочности не начинайте с мощности двигателя или цены. Начните с граничных условий: какова максимальная масса сечения на метр, необходимая для самого длинного пролёта? Каковы минимальный предел текучести и соответствующий допустимый уровень тепловложения для вашей основной конструкционной стали? Сколько тепловых циклов линия будет выдерживать ежегодно в вашей климатической зоне? И самое главное: какие существуют доказательства того, что именно эта конфигурация обеспечивала соответствующие требованиям балки при точно таких параметрах — не в лабораторных симуляциях, а в сертифицированных инфраструктурных проектах?
Именно здесь опыт становится незаменимым. 12-летний опыт компании Wuxi Armada по поставке линий производителям, работающим над вантовыми мостами через реку Янцзы и опорными конструкциями платформ в Мексиканском заливе, — это не маркетинговая вставка. Он отражает итерационное совершенствование в ходе сотен циклов ввода в эксплуатацию именно таких характеристик: жёсткости под нагрузкой, предсказуемости теплового поведения во времени, коррозионной стойкости в условиях воздействия окружающей среды и стабильности размеров при изменениях условий. Нельзя сертифицировать линию для морского применения, просто добавив более толстую сталь. Сертификация основывается на многократном подтверждении того, что каждая подсистема ведёт себя в соответствии с расчётной моделью — даже когда влажность окружающей среды достигает 92%, температура изменяется на 25°C за четыре часа, а смена оператора происходит в середине цикла.
«Тяжёлый режим» — это не обозначение. Это договор между производителем, стандартом и условиями конечного применения. А для критически важной инфраструктуры этот договор должен быть проверяемым, воспроизводимым и основанным на физических характеристиках, а не на заявлениях из рекламной брошюры.