— —
поиск
Отправьте нам сообщение
Почему после использования правильной машины для U-образных рёбер сохраняется скручивание?
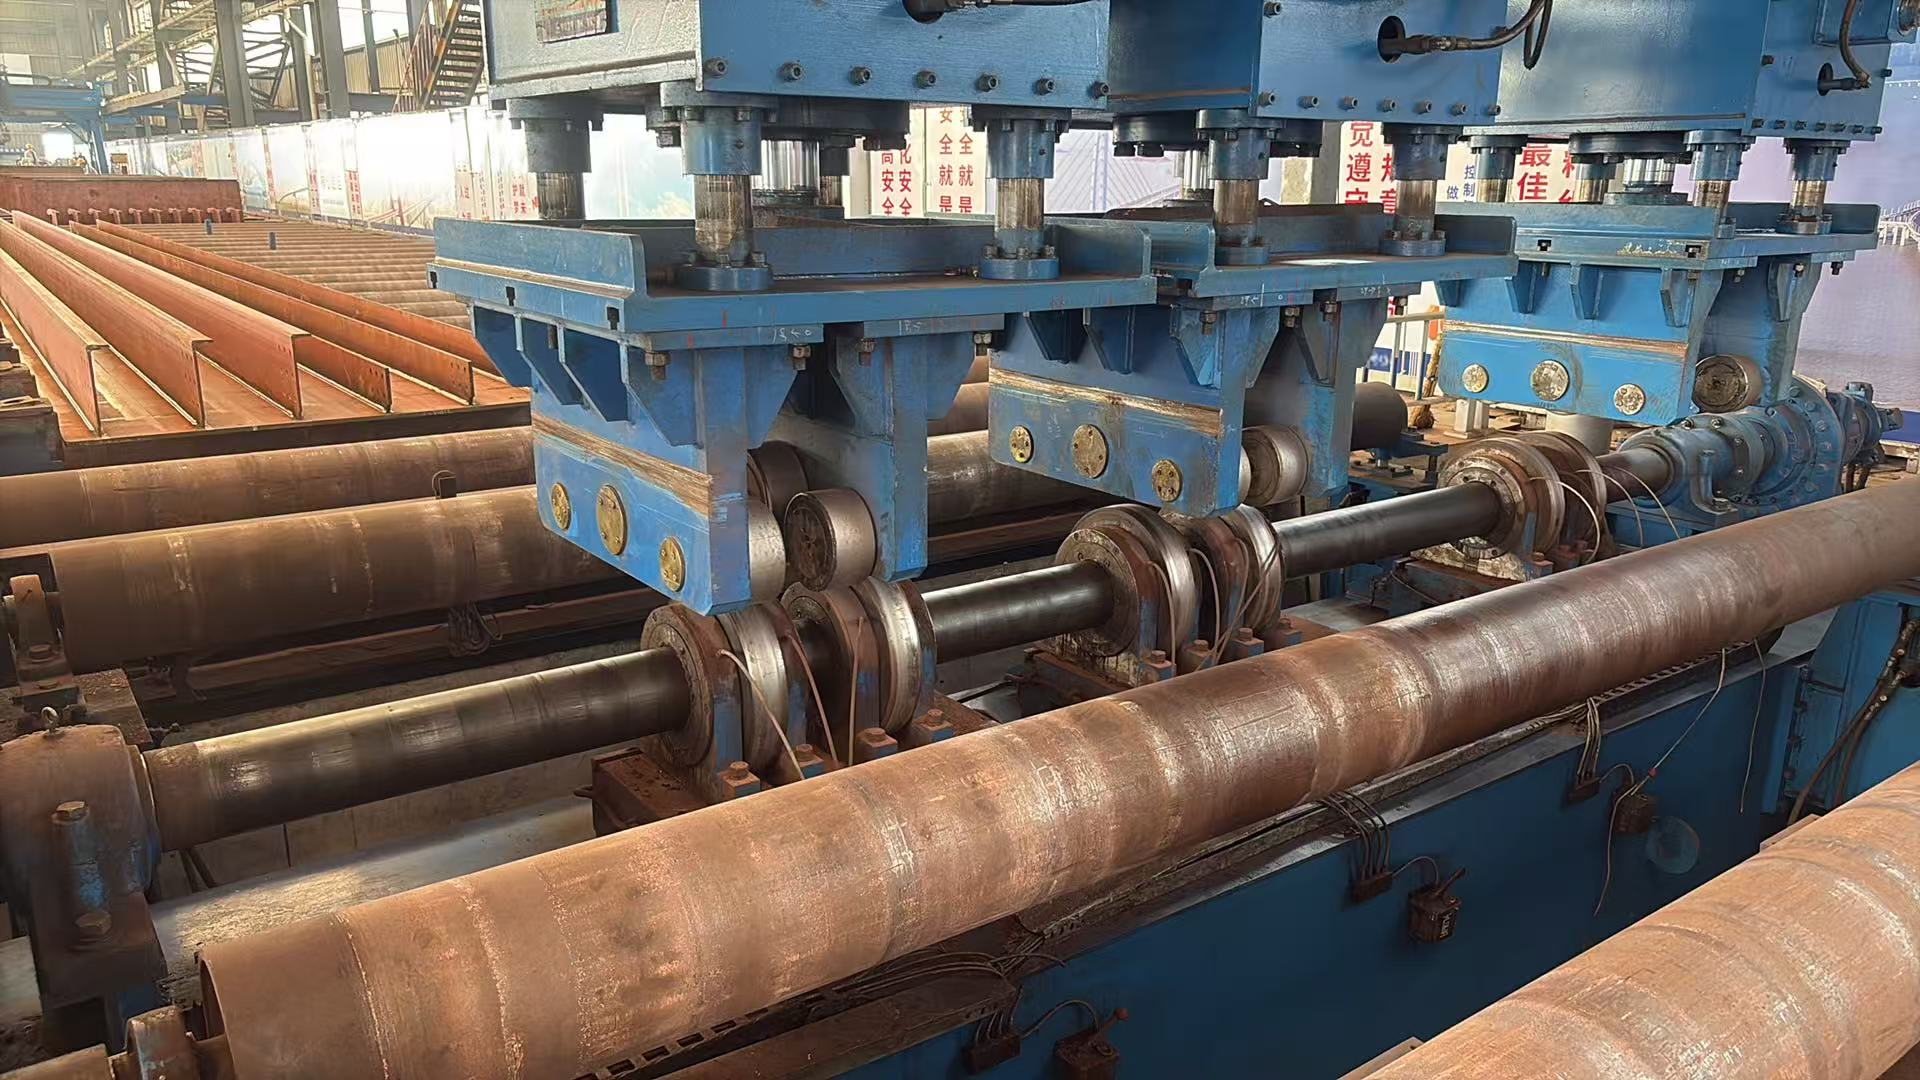
Остаточное скручивание после правки на станке для правки U-образных ребер сохраняется, когда приложенные усилия исправляют изгиб, но не обеспечивают достаточную контролируемую коррекцию вокруг продольной оси ребра. Этому могут способствовать неравномерный контакт с роликами, боковая подача, неподходящие опоры и остаточные напряжения. Увеличение усилия без выявления причины может сплющить профиль, повредить его поверхность или вызвать другую деформацию, не устранив исходное скручивание.
Сначала необходимо определить, сохраняется ли постоянное скручивание после выхода ребра из станка, возникает ли упругое восстановление после снятия нагрузки или скручивание лишь кажется таковым из-за способа установки на опоры. Измерьте профиль без нагрузки в одинаковых условиях, а затем сравните ориентацию его поперечного сечения по длине. Это позволит определить, нужно ли регулировать станок, менять схему перемещения и поддержки или исследовать исходный материал.
Отделите фактическое скручивание от изгиба и деформации профиля
У изогнутого ребра продольная базовая линия имеет кривизну. У скрученного ребра поперечные сечения поворачиваются относительно друг друга по длине. Оба дефекта могут присутствовать одновременно, и исправление одного не означает, что исправлен другой. Поэтому ровная на вид верхняя или нижняя поверхность недостаточно подтверждает устранение кручения.
Дополнительную сложность создает деформация профиля. Одна боковая стенка может отклоняться наружу, одна кромка может располагаться выше другой, либо ширина раскрытия может меняться. Это влияет на места контакта уровня, линейки или измерительного мостика с ребром. Если точки контакта различаются на разных измерительных станциях, полученные показания могут указывать на скручивание, хотя значительная часть разницы вызвана локальным изменением формы.
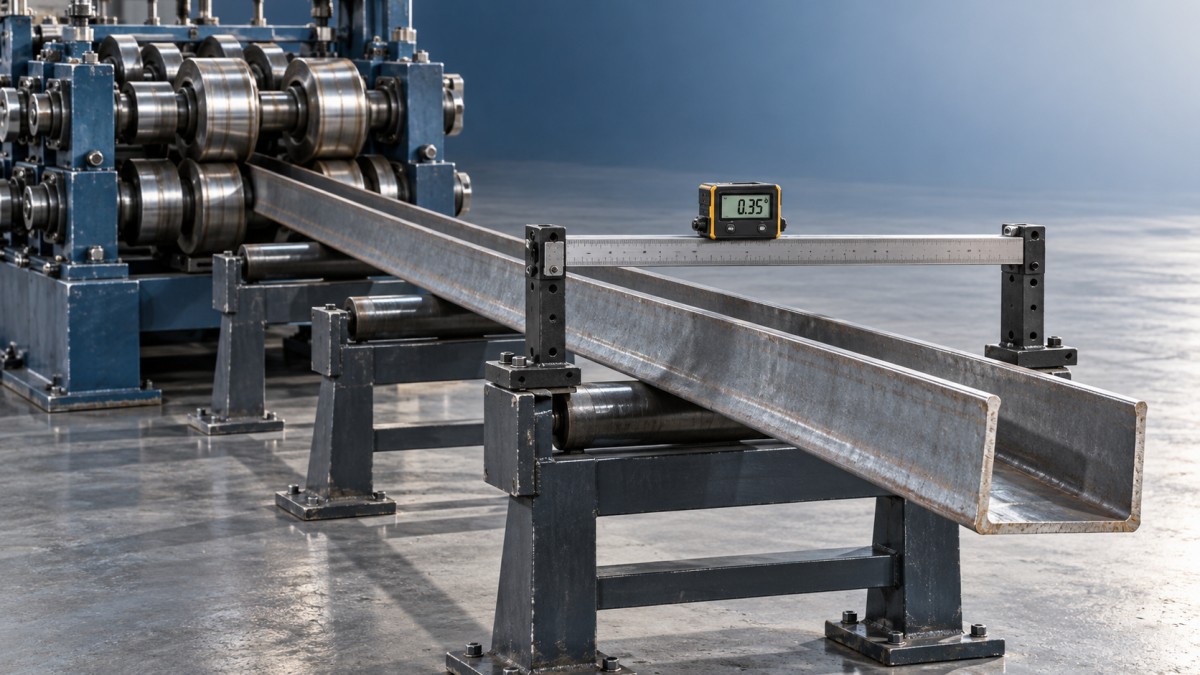
Задайте воспроизводимую базу по всему сечению, используя предусмотренные чертежом базы, если они указаны. Подходящий мостик или приспособление должно опираться на одни и те же элементы на каждой станции, не принуждая профиль принимать заданную форму. Инклинометр, установленный непосредственно на шероховатую, выпуклую или локально поврежденную поверхность, даст менее надежные результаты для сравнения.
Отметьте измерительные станции вдоль ребра и запишите ориентацию в каждой из них. Включите точки вблизи обоих концов и любых заметных переходов. Относительный поворот между станциями показывает, где накапливается скручивание; единственное измерение относительно пола показывает лишь положение профиля в данной точке в данный момент.
Сохраняйте неизменное положение опор. Длинные тонкостенные открытые профили чувствительны к собственному весу и неравномерной поддержке, тогда как приспособление, ограничивающее поворот, может скрыть дефект. Если показания существенно меняются при установке ребра на подходящие опоры в другом положении, прежде чем менять настройки правки, проверьте наличие деформации, вызванной опорами.
Используйте характер скручивания для сужения круга причин
Место и направление оставшегося поворота часто дают более полезную информацию, чем его максимальное измеренное значение. Записывайте, какая отмеченная сторона находится выше, и задайте направление наблюдения. Без такого соглашения понятие «поворот по часовой стрелке» становится неоднозначным, когда ребро переворачивают или смотрят на него с противоположного конца.
Такие закономерности помогают направить проверку, но сами по себе не выявляют причину. Например, скручивание на конце может быть следствием неподдерживаемого свеса или ограниченного захвата станком вблизи конца. Корректирующие действия в этих случаях различаются, поэтому проследите, на каком этапе прохода возникает поворот.
Контакт с роликами должен обеспечивать необходимую коррекцию
Для устранения остаточного скручивания правильная машина должна обеспечивать подходящую схему приложения усилий. Усилия, действующие преимущественно в одной плоскости изгиба, могут улучшить прямолинейность по длине, но не создать полезный крутящий момент вокруг оси профиля. Возможность конкретного станка устранять кручение зависит от расположения роликов, направляющих, системы регулировки и геометрии U-образного ребра, для обработки которого он предназначен.
Прежде чем считать остаточное скручивание проблемой настройки, проверьте документированный рабочий диапазон станка. Указанная только для толщины материала или высоты ребра производительность не подтверждает способность исправлять кручение. На возможность коррекции также влияют ширина профиля, угол боковых стенок, прочность материала, профиль оснастки и исходная деформация.
Одинаковые настройки не гарантируют сбалансированного контакта
Одинаковые показания регулировки слева и справа не доказывают, что на ребро действуют сбалансированные усилия. Износ роликов, люфт подшипников, прогиб рамы, несоответствие оснастки и различия в геометрии боковых стенок меняют фактические условия контакта. Один ролик может плотно прижиматься, а противоположный едва касаться профиля, даже если отображаемые положения совпадают.
Изолировав станок в соответствии с процедурой технического обслуживания, проверьте состояние роликов и соответствующие базовые поверхности для выверки. Обратите внимание на неравномерные полосы износа, поврежденные профили, ослабленные крепления и налипший материал. Для оценки контакта используйте утвержденные методы настройки; не приближайте руки и измерительные приборы к работающим зонам защемления.
Узкая полоса контакта на одной кромке требует внимания. Она может указывать на несоответствие профиля ролика сечению или на подачу заготовки под углом. Увеличение усилия в этой точке концентрирует напряжение и может оставить вмятину на кромке, не обеспечив полезной коррекции кручения.
Показания давления необходимо оценивать с учетом геометрии
Гидравлическое давление — это технологический показатель, а не прямое измерение крутящего момента на заготовке. На преобразование давления в усилие на ребре влияют площадь цилиндра, геометрия рычажной системы, трение и положение контакта. Одинаковое давление в отдельных контурах автоматически не означает одинаковых контактных усилий или одинакового воздействия на изгиб.
Если станок предусматривает контролируемую дифференциальную регулировку для устранения скручивания, следуйте указанному способу и установленным ограничениям. Намеренное нарушение баланса станка, рассчитанного на симметричную нагрузку, может перегрузить оснастку или деформировать профиль. Прежде чем использовать такую регулировку, убедитесь, что она предназначена для коррекции кручения.
Во время пробных проходов следите за шириной раскрытия ребра, углом стенок и состоянием поверхности на отдельных участках. Если настройка уменьшает измеренное скручивание, но изменяет эти размеры сверх допуска, проблема лишь перенесена на поперечное сечение.
При неправильной подаче и поддержке скручивание может возникнуть даже при стабильном проходе
Если ребро подходит к роликам под углом, до полного захвата возникает неравномерный контакт. Затем плотно установленные боковые направляющие могут зафиксировать его в этом смещенном положении. В результате усилия одновременно вызывают изгиб, боковое смещение и кручение, что затрудняет оценку регулировок давления.
Выровняйте траекторию подающей опоры относительно заданной оси подачи станка, используя базовые поверхности оборудования или подходящий метод выверки. Проверяйте как высоту, так и поперечное положение. Если опора с одной стороны расположена слишком высоко, сечение может повернуться еще до того, как достигнет первых рабочих роликов.
Направляющие должны позиционировать ребро в соответствии с конструкцией станка, не сдавливая без необходимости открытый профиль. Если контакт с направляющими меняется из-за изменения ширины раскрытия, проталкивание ребра через фиксированный узкий зазор может вызвать прерывистое вращение. Устраните отклонение размеров или используйте предусмотренную конструкцией схему направляющих.
Выходная сторона требует не меньшего внимания. По мере выхода материала из станка увеличиваются длина свеса и его вес. Если опора на выходе сначала касается одной кромки или выходящее ребро ложится на более низкую поверхность, профиль может повернуться, пока его часть остается зажатой в роликах.
Понаблюдайте, меняется ли измеряемый дефект по мере увеличения длины выходящего участка. Скручивание, возникающее главным образом при выходе последней части, указывает на переход между опорами или потерю захвата роликами. Повторный проход с увеличенным давлением не устранит ни одно из этих условий.
Механизированное оборудование для перемещения также должно иметь подходящую траекторию и выравнивание. Конвейер после станка, который тянет неравномерно, или захватное приспособление, фиксирующее одну сторону, меняет нагрузку на профиль. Прежде чем относить все отклонения к правильному станку, сравните результаты при обычной схеме перемещения и при контролируемой, утвержденной схеме поддержки.
Остаточные напряжения объясняют изменение формы ребра после снятия нагрузки
Холодное формование создает в профиле распределение остаточных напряжений. Различия в радиусах изгиба, неодинаковое формование двух сторон и вариации свойств материала приводят к разному упругому восстановлению по длине ребра. Правка меняет распределение напряжений, однако профиль, выпрямленный между роликами, все еще может сохранять неуравновешенную склонность к повороту.
Для постоянной коррекции необходима контролируемая пластическая деформация в соответствующих участках. Если нагружение остается преимущественно упругим, после разгрузки ребро возвращается к прежней форме. Однако чрезмерная нагрузка может смять стенку или изменить радиус изгиба прежде, чем будет достигнута необходимая общая коррекция.
Именно поэтому универсальной зависимости между «большим давлением» и «меньшим скручиванием» не существует. Подходящая настройка должна соответствовать как материалу, так и сопротивлению профиля локальной деформации. Тонкие стенки и широкие поверхности без опоры особенно чувствительны к сосредоточенному контакту.
Марка материала имеет значение даже при совпадении номинальных размеров. Для получения постоянной деформации материала с более высоким пределом текучести обычно требуется большее напряжение, а упругое восстановление зависит от свойств материала и истории формования. На жесткость также влияют отклонения толщины, поэтому одинаковая регулировка может давать разные результаты на ребрах номинально одного размера.
Для проверки изменений в партии используйте прослеживаемые данные о материале и производстве. Сравните фактическую толщину, указанную марку, настройки формования, а также расположение соединений и ранее нагретых участков. Не считайте любое изменение реакции на правку доказательством дефекта материала: аналогичную картину могут вызвать износ оснастки и смещение настроек.
Если ребро уже подвергалось сварке или термической обработке, зафиксируйте последовательность операций. Неравномерный нагрев и охлаждение могут вызвать кручение, отличающееся от деформации после холодного формования. Настройку, установленную для несварных ребер, не следует автоматически считать подходящей для сварной конструкции.
Проведите контролируемую пробу, чтобы разделить причины
Повторные проходы полезны только при измерении их результатов. Начните с характерного ребра, исходное состояние которого зафиксировано. До обработки запишите профиль поворота, продольную прямолинейность, ширину раскрытия и любые локальные повреждения. На протяжении всей пробы сохраняйте одни и те же метки ориентации.
- Сначала обеспечьте стабильную поддержку на входе и выходе. Убедитесь, что ребро достигает рабочих роликов без заметного принудительного бокового смещения или поворота из-за схемы перемещения.
- Запишите текущие положения оснастки, соответствующие показания давления, настройки подачи и расположение направляющих. Одних значений на дисплее станка недостаточно, если механический контакт не подтвержден.
- Внесите одну разрешенную регулировку, направленную на устранение наблюдаемого дефекта. Оставьте остальные настройки неизменными, чтобы можно было оценить результат.
- После прохода снимите все технологические ограничители и измерьте профиль на исходных станциях при исходных условиях поддержки. Измерьте также размеры сечения, поскольку видимое улучшение может скрывать деформацию стенок.
- Сравните направление и место изменений. Продолжайте только в том случае, если результат стабилен и находится в пределах рабочих ограничений станка и требований к размерам детали.
Если скручивание уменьшается преимущественно в средней части, но остается неизменным на концах, следующий шаг должен отличаться от случая равномерного улучшения по всей длине. В первом случае следует проверить захват концов и поддержку. Во втором случае механизм коррекции воздействует на ребро по всей длине, однако дальнейшая регулировка все равно требует проверки размеров.
Если последовательные небольшие изменения дают нестабильные результаты, прекратите увеличивать коррекцию и снова проверьте воспроизводимость. Ослабленная оснастка, непостоянная исходная геометрия, меняющийся контакт с опорами и неопределенные измерительные базы могут существенно затруднить оценку эффекта от изменения настройки.
Скорость подачи должна соответствовать утвержденному рабочему диапазону станка. Более медленная подача не обязательно устраняет больше скручивания: результат зависит от геометрии роликов, глубины воздействия, реакции материала и работы системы управления. Меняйте скорость только при наличии технологической причины, например нестабильной подачи, и проверяйте ее как отдельный параметр.
Разворот ребра в обратном направлении или переворачивание меняют его положение относительно оснастки и опор. Используйте такие методы только в том случае, если они разрешены для оборудования и данного профиля. Без фиксации ориентации проход в обратном направлении затруднит анализ результата и может подвергнуть уже поврежденную кромку дополнительной нагрузке.
Определите, когда процесс требует другого способа коррекции
Некоторые правильные станки не обеспечивают достаточного контроля кручения для определенной геометрии ребра. Если станок стабильно исправляет прогиб, но практически не меняет профиль поворота, прежде чем разрешать дальнейшие проходы, проверьте механизм коррекции. Может потребоваться специальное приспособление для устранения скручивания или другой аттестованный процесс с надлежащим контролем локальной формы профиля.
Наличие постоянных локальных заломов, сильной деформации стенок или трещин также меняет решение. Эти дефекты необходимо оценивать по требованиям к детали; их нельзя считать обычным упругим возвратом. Неконтролируемый нагрев или самодельное приложение усилия вносят дополнительные переменные и не подтверждают приемлемость ремонта.
Последующая механическая обработка решает другую задачу. При изготовлении балок и колонн стандартный торцефрезерный станок с ЧПУ используют для обработки торцов таких профилей, как двутавровые балки, коробчатые балки и поперечные балки. Обработку торца следует отличать от устранения продольного скручивания: фрезерование торца не устраняет поворот, распределенный по длине U-образного ребра.
При повторяющемся производстве сохраняйте успешную настройку вместе с условиями, при которых она была применима: маркой материала, измеренной толщиной, геометрией профиля, обозначением оснастки, схемой поддержки и диапазоном исходной деформации. Значение давления, скопированное без этих условий, — слабая основа для воспроизводимости.
После разгрузки проверяйте ребро относительно заданных баз и допусков. Если последующая сварка, резка или снятие ограничений меняют его состояние, включите соответствующую последующую точку измерения в производственную запись. Деталь, которая выглядит ровной, пока находится в станке, еще не подтвердила свою окончательную геометрию.