— —
поиск
Отправьте нам сообщение
Контрольный список при покупке оборудования для пробивки и маркировки стальных листов: производительность и точность
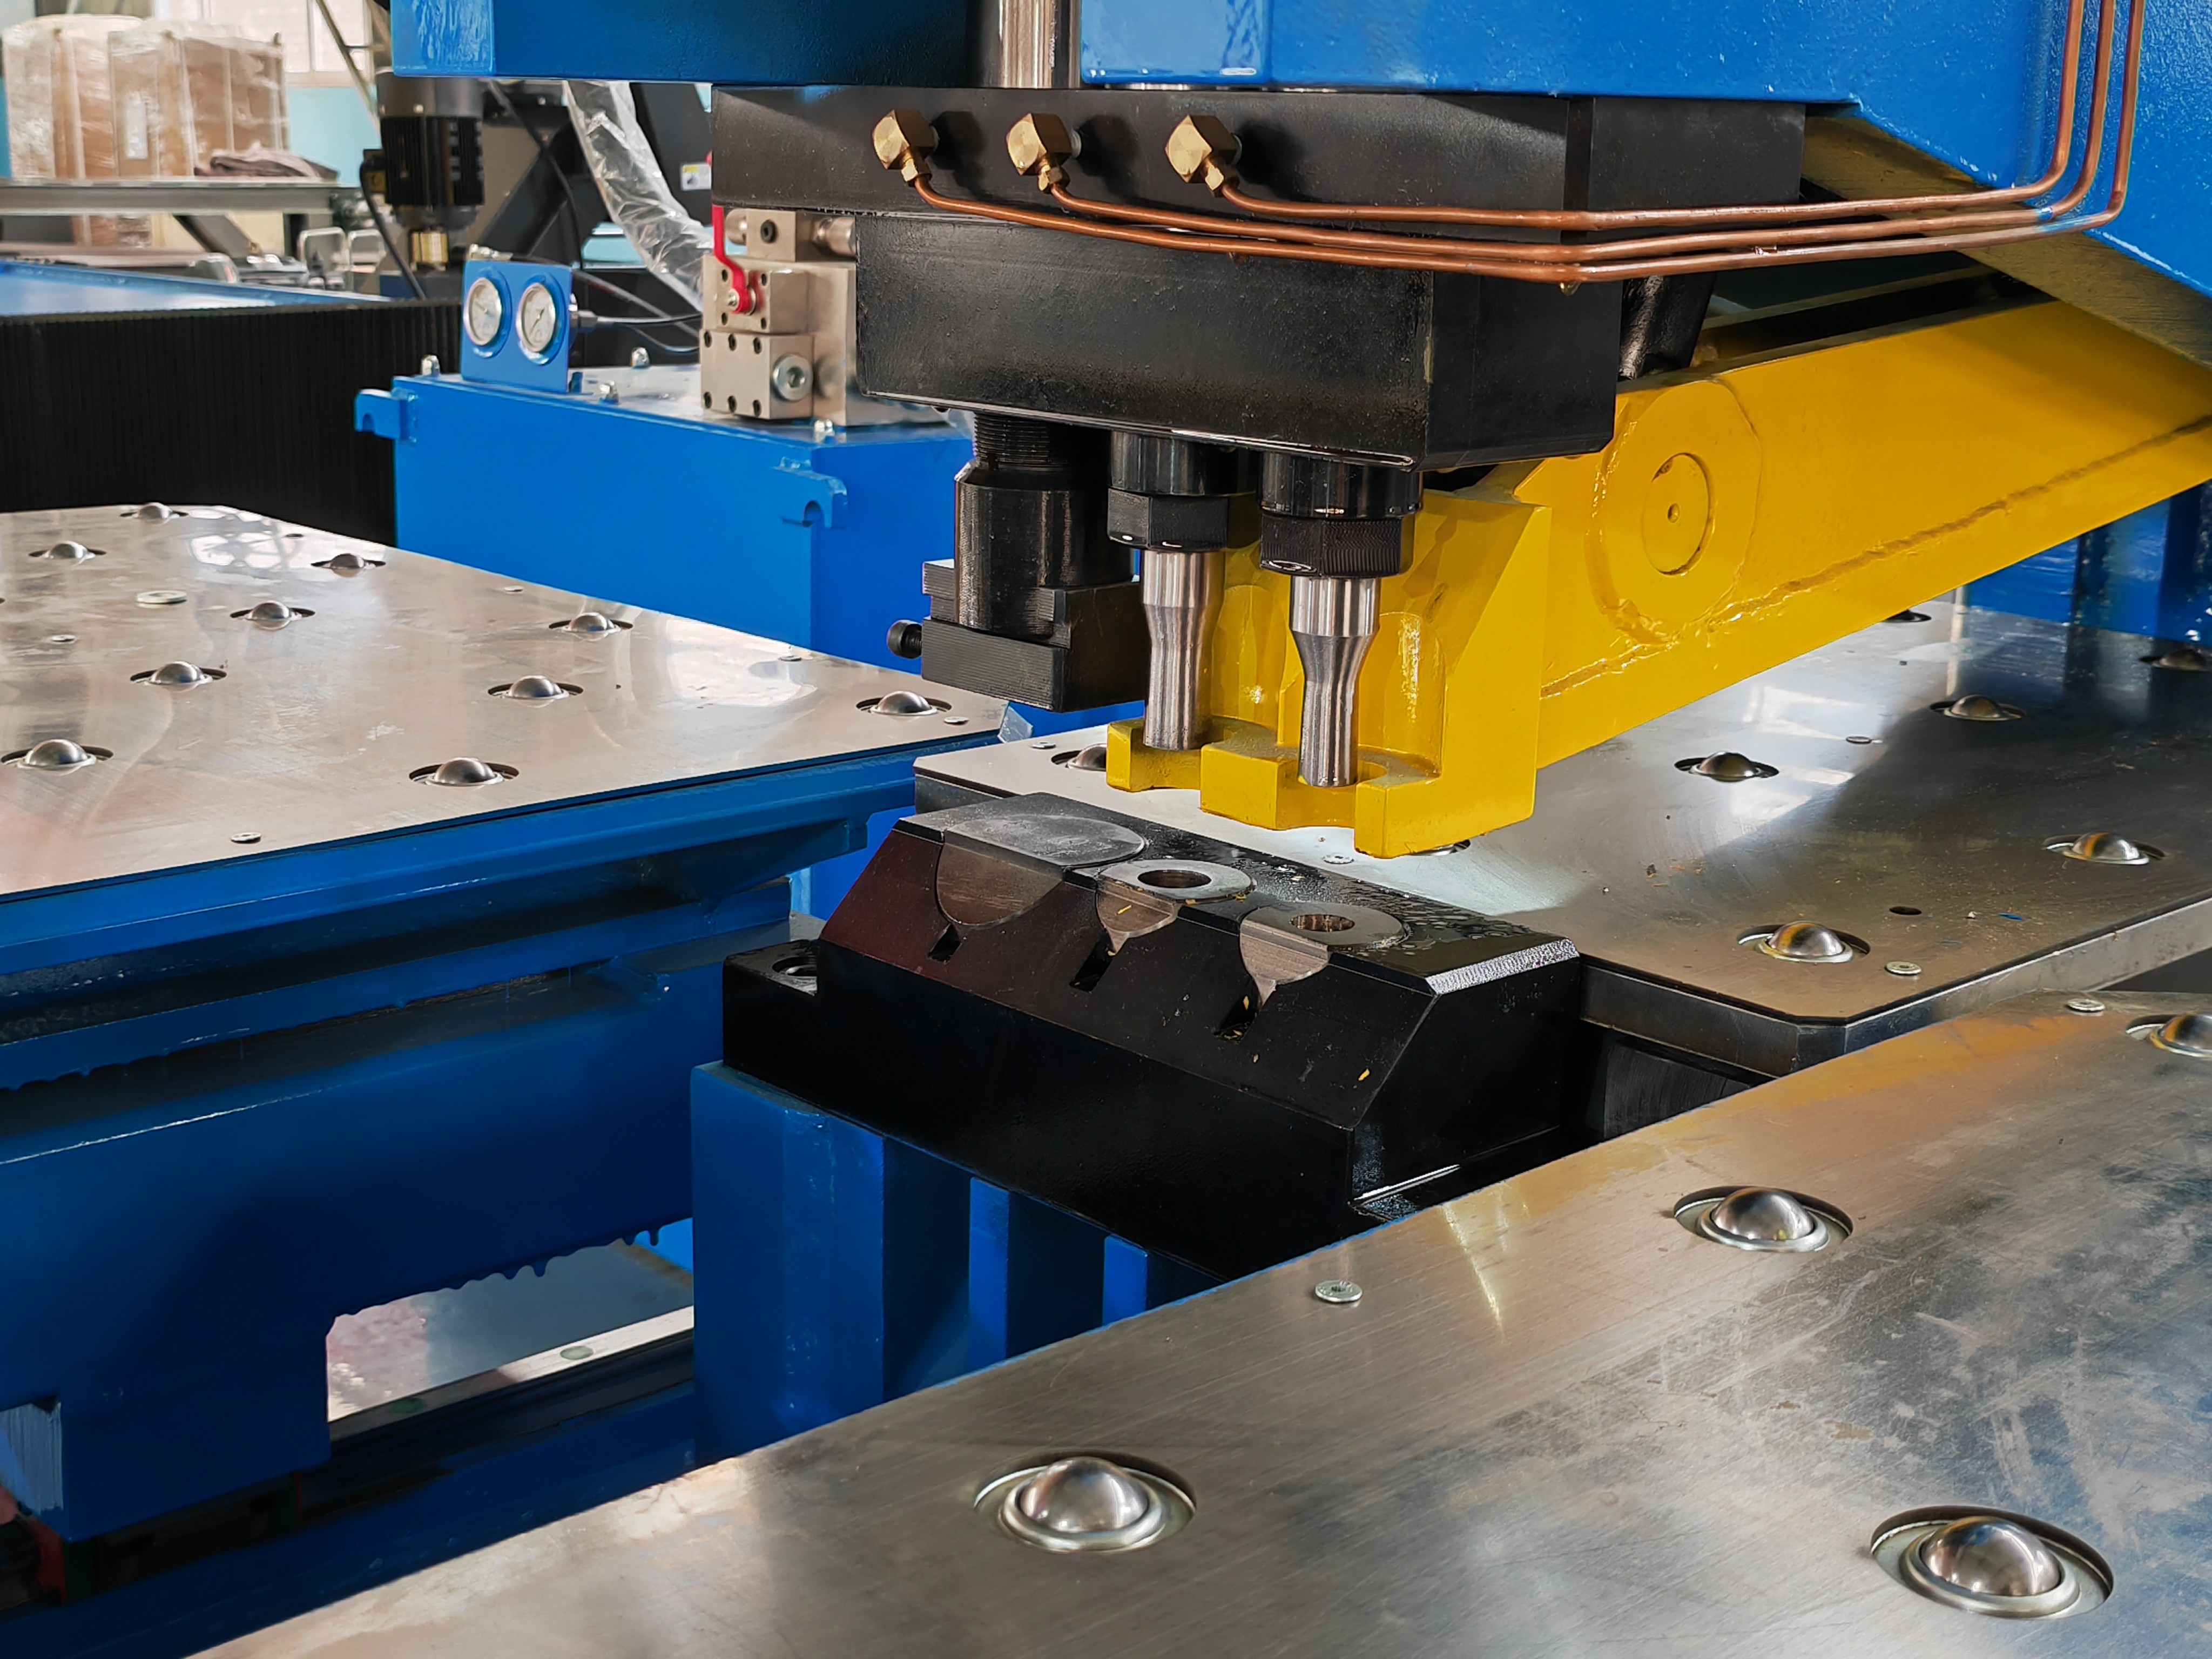
Что на самом деле должен включать контрольный список при выборе оборудования для пробивки и маркировки стальных листов?
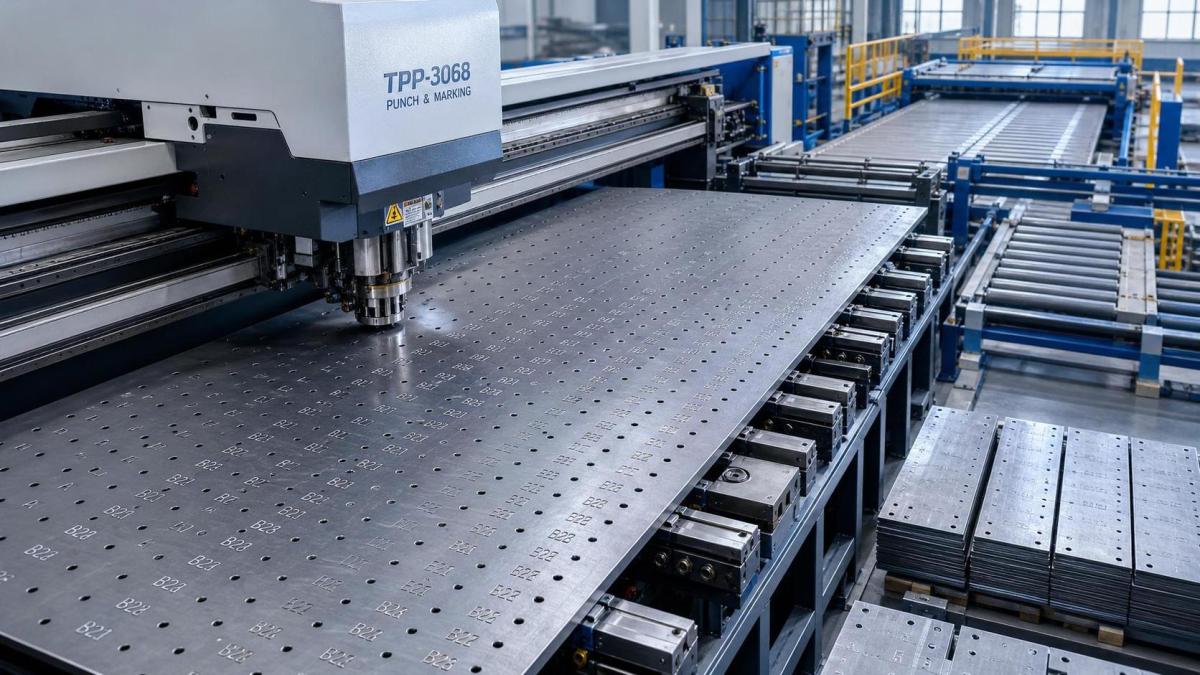
Полезный контрольный список начинается с одного основного вопроса: чего станок должен достигать в каждую смену, а не только во время демонстрации на заводе.
При изготовлении стальных конструкций неправильный выбор обычно приводит к проблемам в двух аспектах.
Либо оборудование для пробивки и маркировки стальных листов не справляется с требуемой производительностью, либо точность маркировки и отверстий снижается при ежедневной нагрузке.
Именно поэтому производительность и точность следует оценивать одновременно.
На практике покупатели сравнивают диапазон размеров листа, диапазон диаметров отверстий, стабильность глубины маркировки, толщину материала, время цикла, уровень автоматизации и сервисную поддержку.
Более низкая первоначальная цена может выглядеть привлекательной.
Однако чаще более удачное решение определяется стабильностью выпуска, меньшим количеством переделок и более простой интеграцией с существующими процессами резки, сверления и сварки.
Поставщики с обширным опытом производства оборудования для металлообработки обычно лучше понимают этот более широкий производственный контекст.
Компания Wuxi Armada International Trade Co., Ltd, основанная в 2012 году в Уси недалеко от Шанхая, работает в сферах обработки на станках с ЧПУ, сварки, производства балочных конструкций, фрезерования, вальцовки и поставки сопутствующего оборудования.
Это важно, поскольку оборудование для пробивки и маркировки стальных листов редко приобретается как отдельный автономный элемент.
Обычно оно является частью более крупной производственной цепочки, которая должна соответствовать требованиям контроля качества, ориентированным на ISO9001, и во многих проектах — требованиям соответствия CE.
Как определить, действительно ли производительности достаточно?
Производительность — это не только тоннаж или мощность шпинделя.
Реалистичная оценка учитывает, сколько листов может пройти через операции пробивки и маркировки за одну смену, включая загрузку материала и смену программ.
Распространённая ошибка — сравнивать только максимальные характеристики.
Лучший метод — протестировать три типовые группы деталей: листы с высокой плотностью отверстий, толстые листы и смешанные задания по маркировке.
При оценке оборудования для пробивки и маркировки стальных листов обратите внимание на следующие показатели производительности:
- Максимальные ширина, длина и толщина листа, соответствующие реальным заказам.
- Скорость пробивки при непрерывном производстве, а не скорость холостого перемещения.
- Частота смены инструмента и время простоя между различными схемами отверстий.
- Скорость маркировки при нанесении символов, осевых линий и номеров деталей.
- Способ перемещения материала, включая загрузочные столы и отвод готовых деталей.
- Резерв времени на изменение раскроя, нанесение кодов прослеживаемости и корректировки оператора.
Именно здесь вышестоящее и последующее оборудование влияет на логику выбора.
Например, когда предприятия обрабатывают средние или тонкие электропроводящие листы перед выполнением последующих операций, плазменный стол может дополнять, а не заменять процессы пробивки.
В этом контексте станок плазменной резки с ЧПУ портального типа иногда рассматривается как вспомогательное решение для подготовки листов из нержавеющей, углеродистой и цветных сталей.
Его доступные модели, такие как CNC-3015 и CNC 6020, с диапазоном резки 1500u00d73000, более актуальны, когда в производственной номенклатуре важны гибкость при работе с тонкими листами и быстрая контурная резка.
Если чертежи требуют высокой точности, какой уровень точности следует проверять?
Точность следует разделить на две части.
Первая — это положение пробивки и качество отверстий.
Вторая — читаемость маркировки после погрузочно-разгрузочных операций, дробеструйной обработки, окраски или подготовки к сварке.
Это различие важно, поскольку многие поставщики оборудования для пробивки и маркировки стальных листов заявляют высокую точность, но определяют её по-разному.
Запросите результаты испытаний на реальных марках и толщинах материала.
Также уточните, измерялась ли повторяемость после прогрева оборудования, а не только при запуске.
Надёжные поставщики могут объяснить, как жёсткость рамы, точность направляющих, реакция сервоприводов и состояние инструмента влияют на результаты с течением времени.
Обычно это полезнее, чем одна заявленная ключевая характеристика.
Где покупатели неправильно оценивают автоматизацию, программное обеспечение и интеграцию?
Автоматизацию часто описывают слишком широко.
Настоящий вопрос заключается в том, снижает ли автоматизация влияние человеческого фактора и время настройки именно в вашем производственном ритме.
Хорошее оборудование для пробивки и маркировки стальных листов должно упрощать импорт программ, логику раскроя, передачу данных маркировки и идентификацию деталей.
Оно также должно обеспечивать удобное восстановление после ошибок.
При ежедневной эксплуатации полезными функциями программного обеспечения являются восстановление с точки останова, сохранение производственных данных, удалённая диагностика и уведомления о техническом обслуживании.
Если линия использует несколько процессов, совместимость данных становится ещё более важной.
При выполнении смешанных задач резки некоторые предприятия сравнивают пробивку со вспомогательным оборудованием для плазменной резки с ЧПУ, используя стабильность управления и качество перемещения в качестве ориентиров.
Например, в указанном выше решении используются бесконтактное дуговое зажигание, реечная передача и система управления с ЧПУ с точностью до 0.2 mm/m.
Это не означает, что оно может заменить оборудование для всех задач пробивки.
Однако это показывает, чего покупатели всё чаще ожидают от современного оборудования для обработки металла: стабильного перемещения, восстанавливаемого рабочего процесса и меньшего количества прерываний.
Какие скрытые затраты обычно меняют решение?
Цена покупки — это только отправная точка.
Большинство различий в затратах проявляется после установки.
Для оборудования по пробивке и маркировке стальных листов скрытыми факторами являются срок службы инструмента, уровень брака, зависимость от квалификации оператора, интервал технического обслуживания и непредвиденные простои.
Расход энергии и расходные материалы также важны, но переделки часто оказываются более дорогостоящей проблемой.
Когда маркировка получается недостаточно глубокой или отверстия смещаются, время последующей сборки быстро увеличивается.
Полезная оценка затрат должна включать:
- Ожидаемый цикл замены расходных материалов и пуансонов.
- Среднее время настройки каждой новой партии.
- Частоту калибровки и требуемый уровень квалификации.
- Доступность сервисных деталей на местном или региональном уровне.
- Время, необходимое для установки, ввода в эксплуатацию и обучения.
- Документально подтверждённые показатели выпуска после начала гарантийной поддержки.
Компании с опытом экспорта в страны Юго-Восточной Азии, Европы, Северной и Южной Америки, Океании и другие регионы мира часто формируют более качественную документацию и эффективные процедуры удалённой поддержки.
Это может снизить риски запуска сильнее, чем небольшая уступка в цене.
Какие итоговые вопросы перед размещением заказа помогают предотвратить наиболее распространённые ошибки?
Итоговая проверка должна быть краткой, но конкретной.
На этом этапе расплывчатые обещания следует преобразовать в условия приёмки.
Уточните, будет ли оборудование для пробивки и маркировки стальных листов испытано на вашем комплекте чертежей, вашем диапазоне толщин и в вашем формате маркировки.
Подтвердите, что входит в комплект инструмента, лицензию на программное обеспечение, ввод в эксплуатацию и набор запасных частей.
Также обоснованно уточнить, как поставщик поддерживает смежные процессы.
С партнёром по оборудованию, ориентированным на металлообработку, проще работать, если последующее расширение включает резку, снятие заусенцев, сварку или модернизацию линии производства балок.
Практический пример — оценка того, следует ли оснащать линию пробивки компактным плазменным столом для тонких электропроводящих листов.
Станок плазменной резки с ЧПУ портального типа может выполнять эту роль там, где важны быстрая контурная обработка листа, низкая термическая деформация и контролируемые эксплуатационные расходы.
Его настольная конструкция с порталом, пневматическая регулировка высоты и максимальная скорость до 10000 mm/min являются полезными ориентирами при планировании смешанных процессов.
В конечном итоге лучший контрольный список для закупки — не самый длинный.
Это список, который связывает заявленные характеристики оборудования с реальными листами, реальными допусками, реальным выпуском и реальными условиями поддержки.
Если следующим шагом является сравнение, составьте краткую матрицу по производительности, точности, автоматизации, соответствию требованиям, сервису и совокупной эксплуатационной стоимости.
Такой подход обычно приводит к более обоснованному решению, чем проведение тендера только по цене.