Глубина проплавления влияет на усталостные характеристики соединений U-образных ребер, изменяя эффективное сечение, воспринимающее нагрузку, геометрию корневого надреза и напряжения вблизи потенциальных мест зарождения трещин.
Однако для технических специалистов, оценивающих автоматизированное сварочное оборудование, одна лишь глубина проплавления не является надежным показателем усталостной прочности при многократном эксплуатационном нагружении.
Практическая задача состоит в обеспечении стабильного проплавления, соответствующего квалифицированной технологии, при контролируемой геометрии шва и допустимых несовершенствах. Увеличение глубины проплавления полезно только тогда, когда оно улучшает определяющее условие усталостного разрушения.
Почему соединение U-образного ребра может разрушиться, даже если проплавление кажется достаточным?
В ортотропных стальных настилах U-образные ребра повышают жесткость плиты настила и передают повторяющиеся колесные нагрузки. Их продольные сварные соединения испытывают сложный местный изгиб и переменные напряжения.
Такие соединения обычно сваривают снаружи замкнутого ребра. Ограниченный доступ затрудняет непосредственное наблюдение корня шва во время производства и последующего контроля.
Усталостные трещины могут зарождаться у корня или носка шва, а затем распространяться в шов, плиту настила или стенку ребра — в зависимости от конфигурации соединения.
Проплавление влияет на состояние корня, но не устраняет концентрацию напряжений у носка шва. Поэтому удовлетворительное состояние корня может сочетаться с носком, критичным с точки зрения усталости.
Аналогично, гладкий наружный валик может скрывать недостаточное сплавление в корне. Визуальный осмотр дает полезную информацию о геометрии поверхности, но не позволяет определить внутреннее состояние сечения, воспринимающего нагрузку.
При технической оценке необходимо ответить на три вопроса: где вероятно зарождение трещин, какой диапазон напряжений вызывает их развитие и обеспечивает ли производство стабильное получение квалифицированного соединения.
Это различие важно, поскольку усталостная прочность зависит от повторяющихся циклов напряжений. Соединение, способное выдерживать высокую статическую нагрузку, все же может подвергаться усталостному растрескиванию.
Следовательно, оборудование следует оценивать с учетом определенной конструкции соединения и условий нагружения. Максимальная заявленная глубина проплавления сама по себе не доказывает приемлемую долговременную усталостную прочность.
Как проплавление изменяет состояние корня и усталостную прочность?
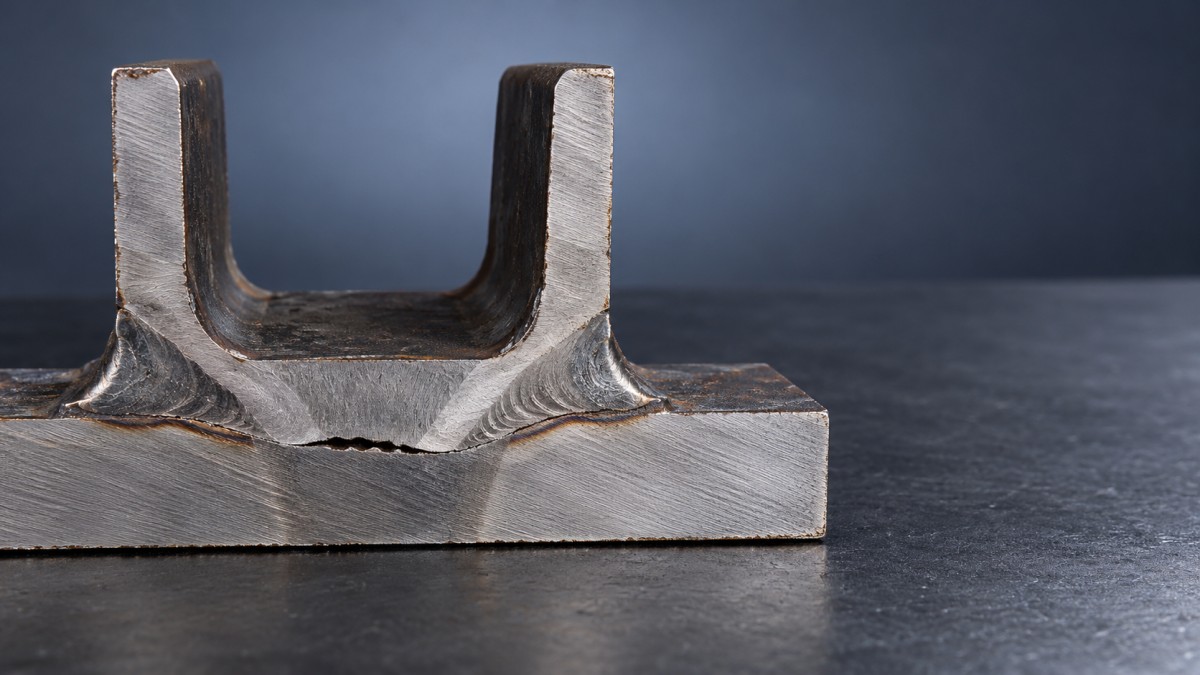
При частичном проплавлении между кромкой ребра и плитой настила остается несплавленная область. Ее граница может действовать как острый надрез при циклическом нагружении.
Увеличение качественного проплавления может уменьшить оставшуюся несплавленной перемычку и изменить местный путь передачи нагрузки. При подходящих условиях это снижает движущую силу развития трещины от корня.
Увеличение эффективного сечения шва также может снизить номинальные напряжения в воспринимающей нагрузку части шва. Польза зависит от фактического пути передачи усилий через соединение.
Однако снижение номинальных напряжений не дает полного описания усталостного поведения. На поле напряжений вблизи корня могут преимущественно влиять форма местного надреза, качество сплавления и изгиб.
Поэтому глубину проплавления необходимо отличать от качественного сплавления. Макрошлиф с большой глубиной шва все же может выявить неблагоприятную границу сплавления или внутреннее несовершенство.
Специалистам также следует различать предусмотренное частичное проплавление и непредусмотренное несплавление. Несплавленная область, заданная конструкцией, отличается от производственного дефекта.
При указании процента проплавления необходимо четко определять методику измерения. Прежде чем сравнивать результаты разных поставщиков, следует указать базовую толщину, ориентацию сечения и способ учета местных отклонений.
Процент без указания основы измерения может привести к ошибочным решениям о закупке. Различные формы разделки и методы отчетности могут давать внешне сопоставимые значения, описывающие разную геометрию.
Важно установить, обеспечивает ли достигнутое проплавление требуемую геометрию корня с необходимой повторяемостью и в пределах критериев приемки для фактической конструкции.
Почему более глубокое проплавление не всегда увеличивает усталостный ресурс?
Когда трещинообразование от корня перестает быть определяющим, усталостный ресурс может ограничиваться другим участком. В таком случае дальнейшее увеличение глубины проплавления дает лишь ограниченное улучшение характеристик соединения в целом.
Например, даже при удовлетворительном состоянии корня соединение может оставаться уязвимым в месте острого перехода у носка шва. Подрез или резкий переход профиля могут усиливать местные напряжения.
Для увеличения глубины проплавления может потребоваться изменить сварочный ток, скорость перемещения, подготовку кромок или технику сварки. Эти изменения также могут повлиять на форму валика, деформацию и тепловую историю.
Если из-за увеличения погонной энергии возникают неблагоприятные угловые деформации, вторичный изгиб может усилиться. В результате изменение напряжений может свести на нет часть преимуществ улучшенного проплавления корня.
Чрезмерное или нестабильное проплавление также может привести к прожогу или неблагоприятной геометрии внутреннего валика. Такие последствия необходимо оценивать по заданной конструкции соединения и критериям приемки.
Остаточные растягивающие напряжения дополнительно усложняют оценку, поскольку влияют на раскрытие трещины и усталостное поведение. Их влияние нельзя достоверно определить только по глубине проплавления.
Повышенная погонная энергия не обеспечивает простого и универсально полезного изменения остаточных напряжений. На конечное состояние влияют степень закрепления, последовательность сварки, свойства материала и геометрия компонента.
Поэтому при оптимизации проплавления необходимо учитывать как разрушение от корня, так и разрушение от носка шва. Диапазон рабочих параметров должен повышать надежность соединения в целом при реалистичных производственных допусках.
Заявления о том, что увеличение проплавления вдвое повышает усталостный ресурс, требуют подтверждающих данных. Результат должен быть связан с геометрией образца, нагружением, контролем и статистической обработкой.
Какие еще параметры следует оценивать наряду с проплавлением?
Начните с профиля носка шва, включая плавность перехода, местный угол носка, подрез и наплыв. Эти особенности влияют на концентрацию напряжений в месте возможного зарождения поверхностных трещин.
Затем оцените размер шва и его стабильность. Увеличенный размер шва не обязательно улучшает усталостную прочность и может привести к дополнительному тепловложению или неблагоприятным изменениям профиля.
Зазор в корне, подготовка кромки ребра, толщина настила и толщина стенки ребра заслуживают такого же внимания. В совокупности они влияют на доступ, сплавление и формирование геометрии корня.
Несоосность и угловые деформации могут создавать вторичные напряжения, не учитываемые упрощенным номинальным расчетом. Измерения должны отражать состояние собранного соединения, включая условия его закрепления.
Важны и внутренние несплошности, особенно плоские дефекты, ориентированные благоприятно для роста трещины. Их значимость зависит от местоположения, ориентации и размера, а также применимых критериев приемки.
Марку материала не следует считать простым способом повысить усталостную прочность сварного соединения. Повышенная прочность основного металла сама по себе не устраняет вызванную сваркой концентрацию напряжений.
Обработка поверхности может улучшить характеристики носка шва, если она надлежащим образом задана и квалифицирована. Нельзя считать, что она устранит проблему недоступного или дефектного корня шва.
Наконец, учитывайте защиту от коррозии и условия эксплуатации. Потеря сечения или ухудшение поверхности могут изменить местные условия, а ограниченный доступ к внутренним поверхностям может усложнить планирование технического обслуживания.
Как интерпретировать требования к проплавлению и данные об усталостной прочности?
В первую очередь учитывайте применимый проектный стандарт, спецификацию проекта и утвержденную конструкцию соединения. Они задают основу для требований к проплавлению и проверок на усталость.
Универсального процента проплавления, гарантирующего приемлемую усталостную прочность любого соединения U-образного ребра, не существует. Требования зависят от геометрии, метода изготовления и допущений при оценке.
Приемку изготовления следует отделять от классификации по усталостной прочности. Соответствие пределу по несовершенствам подтверждает выполнение этого требования, но само по себе не устанавливает конкретный усталостный ресурс.
Аналогично, успешная аттестация технологии сварки демонстрирует возможности в пределах области квалификации. Она не подтверждает автоматически пригодность оборудования для любой структурной конфигурации.
При анализе испытаний на усталость сопоставляйте размеры настила и ребра, геометрию шва, подготовку, положение нагрузки, граничные условия и место образования трещины с предполагаемым производственным применением.
Также проверьте, как определены напряжения в опубликованных результатах. Номинальные напряжения, структурные напряжения в горячей точке и эффективные напряжения в надрезе относятся к разным методам оценки и требуют соответствующих данных по усталостной прочности.
Убедительность благоприятного результата испытаний снижается, если основа расчета напряжений неясна. Численные сравнения должны опираться на согласованные определения, допущения моделирования и соответствующие кривые усталостной прочности.
В отчетах об усталостном ресурсе также следует различать зарождение трещины, обнаружение трещины и окончательное разрушение. Эти конечные состояния могут существенно различаться и служить основанием для разных инженерных решений и решений по техническому обслуживанию.
Если последствия оправдывают проведение испытаний, используйте документированную программу с достаточным количеством повторов и оценкой разброса. Отдельные образцы не позволяют установить надежность производства или статистически обоснованную расчетную кривую.
Что должно показать приемочное испытание сварочного оборудования?
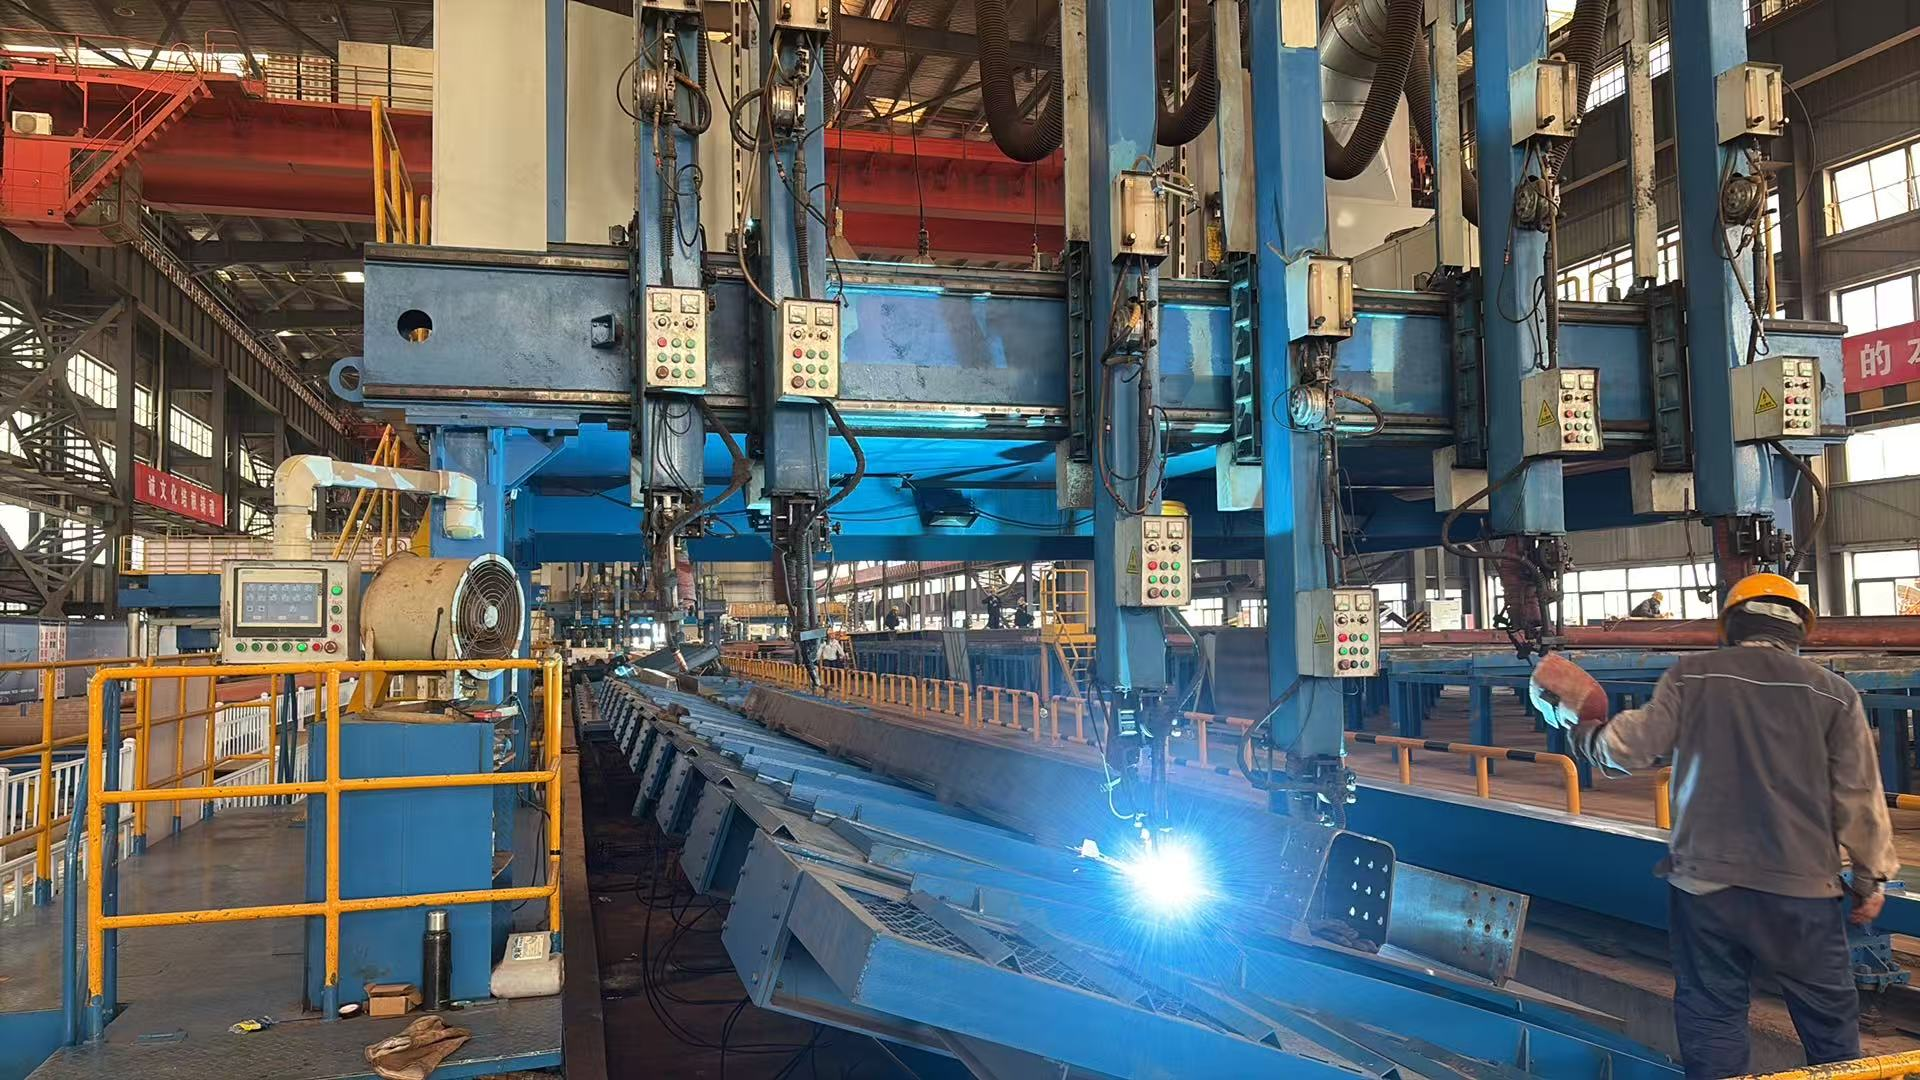
Полезное приемочное испытание воспроизводит предполагаемое соединение U-образного ребра, включая толщину материала, подготовку кромок, диапазон сборочного зазора, положение сварки, ограничения доступа и реалистичные условия закрепления сборки.
Испытания должны учитывать ожидаемые производственные отклонения, а не только идеальную лабораторную сборку. Контролируемые изменения показывают, сохраняется ли стабильность процесса вблизи допустимых рабочих пределов.
Попросите поставщика продемонстрировать, как контролируются сварочный ток, напряжение, скорость перемещения, подача проволоки и положение горелки. Регистрируйте настройки вместе с результатами измерения шва.
Особое внимание уделите слежению за стыком, поскольку смещение горелки может повлиять на сплавление и размещение валика. Демонстрации должны учитывать реалистичные отклонения прямолинейности ребра и положения стыка во время сварки.
Если предлагается адаптивное управление, выясните, что именно измеряют датчики и какие параметры изменяются. Система слежения за стыком не обязательно измеряет глубину проплавления напрямую.
Заполнение кратера, остановы, возобновление сварки и переходы следует оценивать отдельно от установившегося процесса. В этих местах могут возникать другие профили или условия сплавления, для которых нужны специальные рабочие инструкции.
Важна и тепловая динамика при сварке длинного производственного шва. Короткий образец может не воспроизводить накопление тепла, деформации или изменения положения, возникающие при изготовлении крупногабаритных сборок.
Приемка должна учитывать не только продемонстрированное качество шва, но и повторяемость, мониторинг, прослеживаемость и процедуры восстановления процесса. Производственная скорость имеет значение только при соблюдении квалифицированных требований к качеству.
По итогам испытаний следует определить диапазоны допустимых параметров, пределы сборочных отклонений, требования к контролю и действия на случай, если мониторинг укажет на отклонение от утвержденного режима сварки.
Какую роль играет подготовка кромок в контроле проплавления?
Стабильная подготовка помогает обеспечить предсказуемую геометрию разделки и состояние корня. Отклонения угла кромки, притупления или чистоты поверхности могут изменить характер сплавления.
Таким образом, механическая обработка способствует стабильности сварки, но ее ценность зависит от заданной конструкции соединения. Для некоторых соединений U-образных ребер требуется определенная подготовка кромок, которую необходимо точно воспроизводить.
Для задач подготовки кромок компания Wuxi Armada International Trade Co., Ltd предлагаетстанок для резки и снятия фасок на трубах с фрезерованием, автоматическим зажимом, обнаружением кромки и регулируемым положением режущей головки.
Согласно предоставленной информации о продукте, станок предназначен для обработки углеродистой и нержавеющей стали, а также алюминиевых листов; скорость подачи составляет 0.13–1.0 m/min, а угол фаски регулируется от 0° до 90°.
Указан диапазон толщины 6–80 mm, а также стандартная и усиленная модели. Пригодность станка для подготовки кромки конкретного U-образного ребра необходимо подтвердить испытаниями на типовых образцах.
Отдельно указаны габариты 6–400 mm без определенной основы измерения. Уточните, что именно означает этот параметр, прежде чем использовать его для оценки обрабатываемых компонентов или совместимости станка.
Для заявленной точности на уровне микрона также необходимо определить допуск, метод измерения и условия эксплуатации. Ее не следует считать гарантированной для каждой из перечисленных конфигураций.
При закупке укажите требуемую геометрию кромки, прямолинейность, состояние поверхности и доступ для зажима. Оценивайте оборудование для подготовки кромок по результатам испытаний и его вкладу в стабильность последующей сварки.
Какие виды контроля позволяют подтвердить стабильность процесса?
Ни один метод контроля в отдельности не позволяет полностью охарактеризовать сварной шов U-образного ребра. Практический план сочетает проверку размеров, контроль поверхности, оценку внутренних дефектов и, при необходимости, разрушающие испытания.
Визуальный контроль позволяет выявить поверхностные несплошности, неровные профили и явные подрезы. Если важна геометрия носка шва, его следует дополнять установленными методиками измерения.
Макрошлифы дают прямые данные о проплавлении и сплавлении в выбранных точках. Они особенно полезны при разработке и квалификации технологии, а также при расследовании последствий изменений процесса.
Однако макрошлиф показывает только выбранный участок. Один приемлемый шлиф не доказывает равномерность проплавления или внутреннее качество всего длинного шва.
Ультразвуковой контроль может помочь оценить внутреннее состояние, если методика квалифицирована для данной геометрии. Тонкие сечения, сложные отражения и ограниченный доступ могут затруднить интерпретацию.
Другие методы неразрушающего контроля также имеют ограничения по применению. Выбирайте методики с учетом ожидаемых несплошностей и, где это необходимо, демонстрируйте их способность выявлять дефекты на репрезентативных эталонных образцах.
Распределяйте контроль между участками установившейся сварки, началом, остановами и местами изменения сборочного зазора. План выборочного контроля должен учитывать ожидаемые отклонения, а не только удобные для осмотра участки.
Связывайте результаты контроля с идентификацией шва и производственными записями. Это позволяет выяснить, связаны ли выявленные отклонения с изменениями параметров, ошибками слежения или различиями в подготовке кромок.
При расхождении результатов устраните противоречия до принятия широких заявлений о производственных возможностях. Стабильные записи параметров не могут опровергнуть прямые данные о неприемлемом состоянии шва.
Как сравнивать варианты оборудования перед закупкой?
Сравнивайте поставщиков по одной и той же спецификации соединения и протоколу приемки. Иначе различия в геометрии образцов или правилах контроля затруднят объективную оценку заявлений о проплавлении.
Запрашивайте данные как о достигнутом качестве, так и о его разбросе. Минимально допустимое проплавление, местная геометрия и результаты оценки несовершенств информативнее, чем одно лишь благоприятное среднее значение.
Проверьте реакцию системы на предсказуемые помехи, включая отклонения сборочного зазора и потерю слежения. Четкие процедуры обнаружения и восстановления снижают вероятность длительного выпуска дефектной продукции.
Включите в оценку оснастку, калибровку, техническое обслуживание, обучение операторов и доступ к данным. Эти факторы определяют, можно ли поддерживать продемонстрированные характеристики после установки и ввода в эксплуатацию.
При экономическом сравнении учитывайте выход годных швов после контроля и исправления дефектов. Более высокая скорость перемещения малоценна, если она приводит к нестабильности соединений или дополнительному ремонту.
Wuxi Armada поставляет автоматизированное сварочное оборудование и сопутствующее оборудование для обработки металла. Покупателям следует запросить демонстрации для конкретного применения и документацию на точную конфигурацию, предлагаемую для их производства.
Сведения о системе менеджмента качества компании и документы о соответствии оборудования дают полезную информацию для закупки. Они не заменяют квалификацию технологии сварки или оценку усталостной прочности конструкции.
Наиболее обоснованное решение о закупке сочетает подходящий диапазон рабочих параметров, убедительные данные контроля, практические средства управления производством и поддержку, соответствующую предполагаемым условиям изготовления.
Какой вывод следует сделать при оценке усталостной прочности соединения U-образного ребра?
Качественное проплавление может улучшить усталостные характеристики соединения U-образного ребра, устраняя неблагоприятное состояние корня и повышая эффективность передачи нагрузки. Эффект зависит от определяющего механизма разрушения.
Одно лишь увеличение глубины проплавления не компенсирует неблагоприятную геометрию носка шва, внутренние дефекты, деформации или неподходящие проектные допущения. Эти факторы необходимо оценивать совместно при репрезентативных циклических нагрузках.
Устанавливайте требования к проплавлению с учетом конкретного проекта, квалифицируйте стабильный процесс сварки и проверяйте постоянство производства с помощью соответствующего контроля. Используйте данные об усталостной прочности, соответствующие конструкции соединения и методу оценки.
При выборе оборудования отдавайте приоритет стабильному соответствию требованиям при реалистичных производственных отклонениях. Это дает более убедительную инженерную основу, чем выбор станка, обеспечивающего максимальную глубину проплавления на отдельном участке.