— —
поиск
Отправьте нам сообщение
Как оценить стоимость сварки одного метра на линии сварки U-образных рёбер
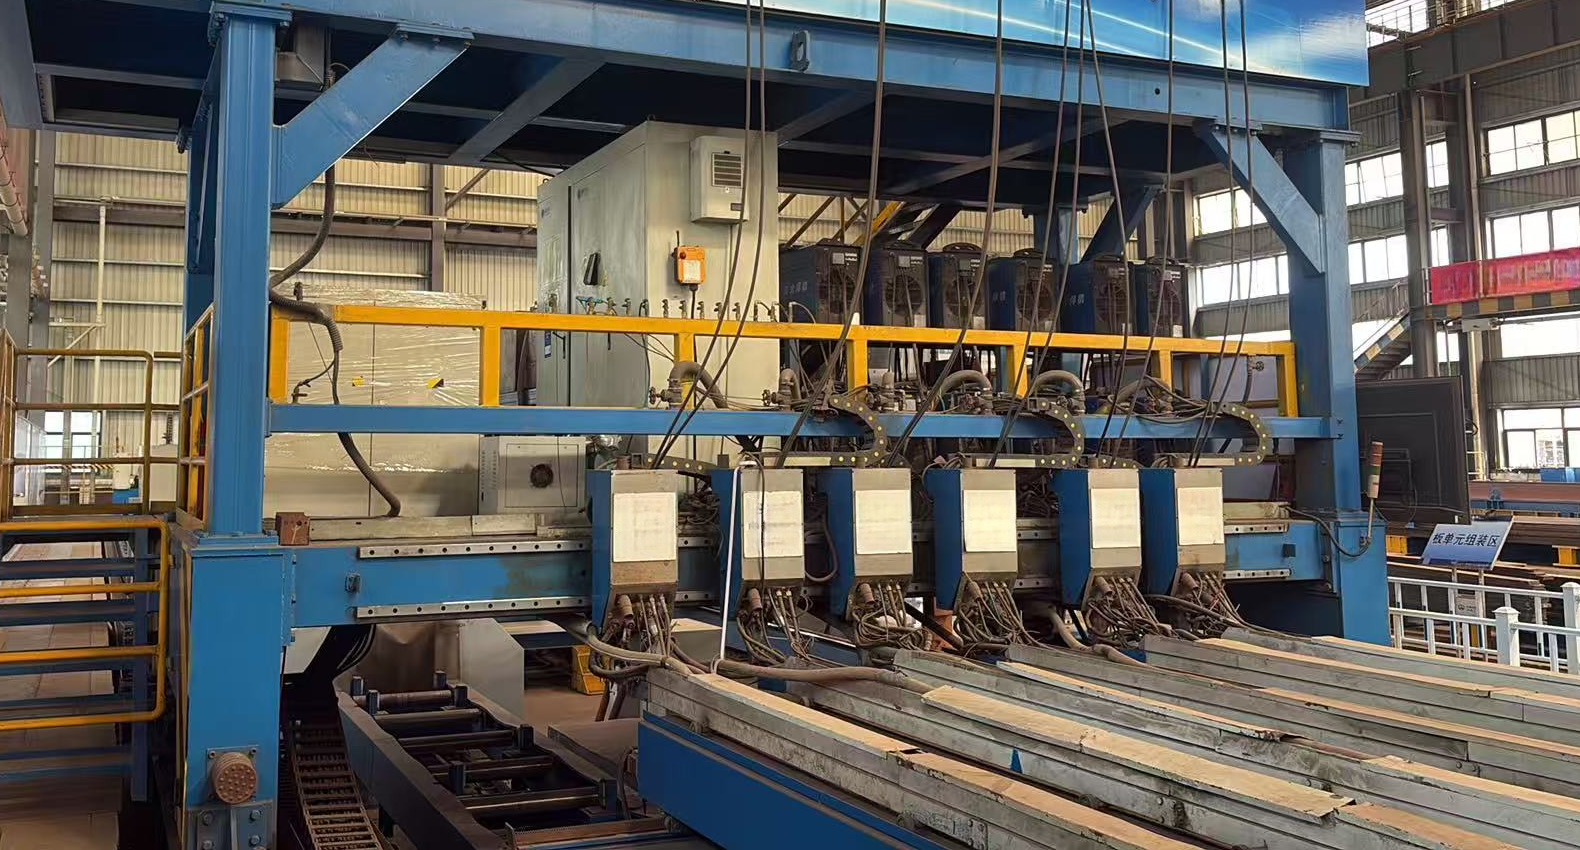
Чтобы оценить стоимость сварки погонного метра на линии для сварки U-образных рёбер жёсткости, разделите общую стоимость получения соответствующих требованиям сварных соединений на длину принятых сварных швов, выполненных за тот же период. В расчёт необходимо включить затраты на труд, расходные материалы, электроэнергию, техническое обслуживание и владение оборудованием, а также стоимость простоев и ремонтов. Одной только номинальной скорости сварки для надёжной оценки недостаточно.
Прежде чем собирать цены, определите, что означает «погонный метр». На один метр обработанного ребра может приходиться более одного метра сварного шва, а несколько сварочных головок могут работать одновременно. Если в каждом предложении не используется одинаковое определение выпуска и границы производственного процесса, внешне конкурентоспособные цены могут отражать совершенно разную экономику производства.
Определите, за какой метр вы платите
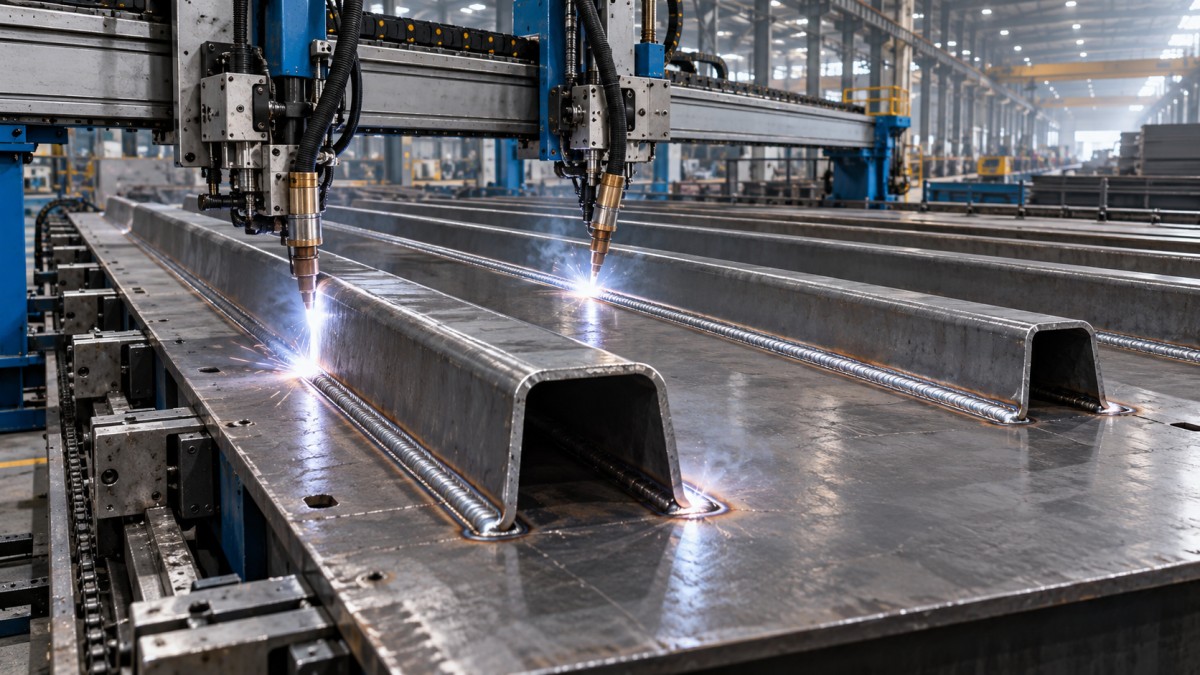
У U-образного ребра обычно есть две продольные кромки соединения с листом. Если обе кромки нужно сваривать непрерывно, на один метр готового ребра приходится два метра сварного шва. Если для предусмотренного соединения требуется несколько проходов, для завершения этих швов оборудованию также потребуется пройти дополнительное расстояние.
Учитывайте отдельно три показателя:
- Метры ребра: продольная длина готовых рёбер.
- Метры готового шва: длина выполненных требуемых сварных соединений, каждое из которых учитывается один раз.
- Метры проходов: суммарное расстояние, пройденное при выполнении отдельных сварочных проходов.
Для расчёта стоимости готовой сварки наиболее полезным знаменателем обычно служит длина шва в метрах, поскольку она отражает выполненные соединения. Метры проходов помогают рассчитать время горения дуги и расход материалов, но не должны увеличивать учитываемый выпуск готовой продукции. Укажите, включены ли в расчёт обе стороны, все требуемые проходы и окончательная приёмка.
Для сопоставимой производственной партии:
Принятая длина швов, м = длина готового ребра × количество требуемых продольных швов на ребро × доля принятой продукции
Это упрощённое соотношение предполагает, что предусмотренные швы проходят по всей длине ребра. Для прерывистых швов, исключения концевых участков или смешанных схем соединения используйте фактическую требуемую длину швов согласно производственным чертежам.
После приёмки отремонтированный участок учитывается только в пределах исходной длины готового шва. Если считать ремонтные проходы дополнительным выпуском, низкое качество будет выглядеть как повышение производительности.
Стройте оценку на объёме принятой продукции
Основной расчёт прост:
Стоимость сварки одного принятого метра шва = общие относимые производственные затраты ÷ принятая длина швов, м
Сложность заключается в согласовании числителя и знаменателя. Используйте один отчётный период, одну границу производственного процесса и одинаковую номенклатуру продукции. Нельзя делить ежемесячные затраты на владение оборудованием на оптимистичный почасовой выпуск, не приведя обе величины к одной основе.
При необходимости ведите два показателя: себестоимость сварочной операции и более широкую себестоимость изготовления, включающую подготовку, перемещение и последующие операции. Каждый показатель может помочь при принятии решения о закупке, если для сравниваемых вариантов используется одинаковая граница расчёта.
Стоимость закупки рёбер и листа настила обычно не входит в оценку затрат на сварочную обработку. Однако потери материала из-за брака, связанного со сваркой, следует учесть при оценке инвестиций. Показывайте их отдельной строкой, чтобы собственно показатели сварки оставались наглядными.
Пересчитайте скорость сварки в достижимый выпуск
Скорость перемещения описывает движение во время сварки. В неё не входят загрузка, позиционирование, зажим, поиск шва, начало и завершение сварки, выгрузка, контроль или ожидание предыдущей операции.
Для линии сварки U-образных рёбер начните с определения цикла для типовой панели или партии. Установите, какие операции выполняются последовательно, а какие могут идти параллельно. Если загрузка выполняется, пока другая станция ведёт сварку, простое сложение продолжительности обеих операций завысит время цикла. И наоборот, предположение о полном совмещении операций без проверки доступности общих операторов или кранов завысит выпуск.
Полезная модель цикла:
Время цикла = время сварки + время не совмещаемых операций перемещения и наладки + относимые задержки
Затем рассчитайте:
Принятый выпуск за плановый час = принятая длина швов за цикл ÷ среднее время цикла в часах
Несколько головок повышают выпуск только тогда, когда они могут одновременно работать с указанной заготовкой. Проверьте рабочий диапазон, расстояние между головками, доступ к рабочей зоне и совместимость с требуемой последовательностью сварки. Установленное количество головок не означает, что все они будут производительными.
При многопроходной сварке требуется особое внимание. Головке может понадобиться несколько проходов для выполнения одного шва, а требования к межслойной температуре могут увеличить время. Оценка должна учитывать весь аттестованный процесс сварки, включая предусмотренную очистку и контроль температуры.
Если подробное исследование цикла недоступно, теоретический выпуск можно скорректировать с учётом готовности оборудования, производительности работы и выхода годной продукции. Определите эти факторы до их применения. Если заявленный поставщиком коэффициент эффективности уже учитывает остановки, дополнительное применение коэффициента простоя приведёт к двойному учёту одних и тех же потерь.
Отделите производительность оборудования от производственной потребности
Линия может быть технически способна обеспечить высокий выпуск, но при этом иметь высокую годовую стоимость метра из-за недостатка заказов для её загрузки. Различайте плановое время производства и время, в течение которого оборудование теоретически могло бы работать.
Рассчитывайте годовой выпуск с учётом ожидаемой структуры заказов, графика работы персонала и производственного календаря. Затем заложите время на техническое обслуживание, переналадки и ограничения производственного потока. При выпуске разных видов продукции рассчитывайте циклы отдельно для основных групп изделий: единая средняя скорость может скрыть высокую стоимость коротких серий.
Проверьте и смежные процессы. Если поток ограничивают формовка рёбер, позиционирование панели или контроль, увеличение мощности сварки может привести к ожиданию, а не к росту объёма отгружаемой продукции.
Рассчитайте расходные материалы с учётом соединения и технологии сварки
Расход проволоки зависит от объёма наплавленного металла, процесса и потерь при производстве. Оценка только по диаметру проволоки и скорости перемещения не учитывает влияние геометрии соединения.
Для неизменного поперечного сечения шва:
Масса наплавленного металла на метр шва = площадь поперечного сечения наплавленного металла × один метр × плотность металла шва
Используйте согласованные единицы измерения. Площадь наплавленного металла следует определять по требуемой геометрии соединения и технологии сварки. Идеализированная форма углового шва не подходит, если фактический профиль включает разделку кромок, заданную глубину проплавления, зазор в корне шва или другие особенности, существенно меняющие объём наплавки.
Расход покупной проволоки превышает массу наплавленного металла, если при процессе возникают потери. Учитывайте коэффициент использования электродной проволоки, остатки в выбрасываемой упаковке, расход при наладке и другие соответствующие отходы. Не добавляйте общий запас на отходы, если эти потери уже учтены в измеренном расходе.
При сварке в защитном газе рассчитывайте расход газа исходя из суммарного расхода работающих горелок и времени фактической подачи газа. При необходимости учитывайте предварительную и последующую подачу газа и продувку. Для процессов с флюсом учитывайте добавление свежего флюса, порядок его регенерации и утилизируемый материал, не предполагая, что весь циркулирующий флюс расходуется.
Размер шва требует особого внимания. Избыточная наплавка увеличивает расход проволоки, может удлинить время горения дуги, повысить тепловложение и усилить деформацию. Снижение затрат достигается стабильным соблюдением утверждённых требований к шву. Уменьшение его размера ниже этих требований не является допустимым способом экономии.
Учитывайте затраты на труд и энергию за полный цикл
Автоматизация меняет состав трудовых операций, но не отменяет их полностью. Операторам по-прежнему может требоваться загружать сборки, позиционировать рёбра, контролировать расходные материалы, реагировать на сигналы тревоги, очищать оборудование и помогать при контроле.
Используйте полные ставки оплаты труда, отражающие относимые затраты работодателя. Распределяйте затраты на персонал, работающий на нескольких участках, в соответствии с реалистичной оценкой времени. Оператор может обслуживать несколько станций только в том случае, если это позволяют график операций и физическая нагрузка; одно лишь распределение в таблице не подтверждает наличие такой возможности.
Необходимо также определить, как учитываются трудозатраты на контроль и ремонт. Если они напрямую относятся на линию, не включайте их повторно в отдельное распределение накладных расходов.
При расчёте электроэнергии используйте потребление за производственный цикл, а не произведение максимальной паспортной входной мощности машины на все плановые часы. Паспортная мощность характеризует возможности оборудования, а не среднее потребление.
Включайте соответствующее вспомогательное оборудование, например системы вытяжки, охлаждения и перемещения, если оно входит в границы расчёта. Если сжатый воздух поступает из централизованной системы, распределяйте его стоимость по принятой на предприятии методике. Сравнение одного предложения с учётом вспомогательного оборудования и другого без него может исказить результат.
Распределите затраты на владение оборудованием на реалистичный годовой выпуск в метрах
Цена оборудования — лишь часть инвестиций. В первоначальную стоимость установленного оборудования также могут входить фрахт, монтаж, фундаменты, электромонтажные работы, оснастка, ввод в эксплуатацию и обучение. Применяйте одинаковый охват затрат для предложений разных поставщиков.
Для производственной оценки на основе амортизации:
Годовая амортизация = (амортизируемая стоимость установленного оборудования − расчётная остаточная стоимость) ÷ срок полезного использования
Амортизация на метр = годовая амортизация ÷ годовая принятая длина швов, м
Знаменатель часто оказывает большее влияние, чем ожидается. При снижении годового выпуска затраты на владение распределяются на меньшее количество метров, даже если показатели сварки не изменились. Поэтому высокоавтоматизированная линия может быть выгодна при стабильном повторяющемся производстве, но трудно оправдана при нерегулярных мелких партиях.
Расходы на техническое обслуживание должны учитывать как интенсивность использования, так и время. Некоторые работы выполняются по достижении определённого количества рабочих часов, тогда как другие остаются необходимыми даже при низком объёме производства. В зависимости от комплектации оборудования к изнашиваемым деталям могут относиться контактные наконечники, каналы подачи проволоки, компоненты привода, детали горелки, датчики и элементы оснастки.
Разграничивайте бухгалтерские затраты и инвестиционный денежный поток. Амортизация полезна для распределения производственных затрат, тогда как при анализе денежного потока учитывается время возникновения расходов и экономии. Не учитывайте полную стоимость покупки и амортизацию как отдельные денежные расходы в одном и том же инвестиционном расчёте.
Учитывайте сборку, подготовку и ремонт
Отклонения в сборке влияют как на цикл сварки, так и на расход наплавленного металла. Зазоры, нестабильное положение рёбер, неподходящее состояние кромок или недостаточное закрепление могут потребовать дополнительных операций и повысить вероятность ремонта.
По возможности регистрируйте ремонтные работы с указанием причины. Проблемы управления линией, нестабильное качество поступающих компонентов и неподходящая технология требуют разных мер. Если объединить их в один нерасшифрованный процент брака, будет трудно оценить, какой вариант инвестиций улучшит результат.
Согласованная модель затрат включает ресурсы на ремонт в общие затраты, а выполненное соединение учитывает в принятом выпуске один раз. Не применяйте затем дополнительную общую надбавку на ремонт, если она не покрывает затраты, действительно отсутствующие в расчёте. Брак следует учитывать отдельно, поскольку он может потреблять материалы и производственное время, не увеличивая объём принятой продукции.
Оборудование для подготовки может быть актуально, если маршрут изготовления требует механической обработки кромок листа или снятия фаски. Один из возможных вариантов — проходной фрезерный станок с ЧПУ, предназначенный для проходной обработки листа и выпускаемый в конфигурациях для одновременной обработки двух сторон, включая подготовку фасок K-образной или V-образной формы. В модели затрат он относится к отдельной операции подготовки: включайте затраты на инструмент, труд и владение оборудованием, если эта операция необходима.
Не следует исходить из того, что такое оборудование необходимо для каждого соединения ребра с листом. Его актуальность определяется чертежом, материалом, размерами листа и требованиями к подготовке. Любые дополнительные затраты на подготовку должны иметь соответствующее производственное обоснование, например необходимость соблюдения заданной геометрии кромок или уменьшения документально подтверждённого источника отклонений при сборке.
Сравнивайте предложения поставщиков по единому техническому заданию
Передайте каждому поставщику одинаковые типовые чертежи, характеристики материалов, требования к сварке и производственный график. Запросите данные о готовом принятом выпуске в этих условиях. Максимальная скорость перемещения — полезная техническая характеристика, но она не заменяет расчёт цикла.
В предложении должны быть указаны следующие допущения:
- Сколько рёбер, швов и проходов выполняется за один цикл.
- Какие сварочные головки работают одновременно на типовой сборке.
- Какое время на загрузку, зажим, переустановку и выгрузку включено в расчёт.
- Сколько операторов и общих средств перемещения требуется.
- Какие операции контроля, очистки и температурного контроля влияют на цикл.
- Какие монтажные работы, вспомогательное оборудование, расходные материалы и операции технического обслуживания входят в расчёт.
Отделяйте показатели оборудования, за которые отвечает поставщик, от условий работы предприятия. Доступность оборудования, слежение за швом и позиционирование горелки отличаются от задержек, вызванных отсутствием компонентов или недоступностью кранов. Всё это влияет на затраты, но допущения и меры по устранению причин должны быть определены отдельно.
Производственная демонстрация полезнее, если охватывает полный типовой цикл. Зафиксируйте затраченное время, численность персонала, перерывы и расход материалов, затем оцените полученные швы согласно установленным требованиям приёмки. Короткий шов на идеальном образце позволяет сделать меньше выводов, чем полный цикл изготовления сборки.
Проверьте, сохранится ли целесообразность покупки при изменении условий
Единственный показатель стоимости метра может скрывать уязвимость инвестиционного обоснования. Пересчитайте модель для ожидаемого объёма производства, снижения спроса и сценария с более высоким выпуском. Изменяйте допущения, непосредственно связанные с производством: годовую принятую длину швов, время перемещения, численность персонала, объём ремонта и количество головок, способных работать одновременно.
Согласуйте допущения между собой. Более быстрый процесс может изменить расход материалов или потребовать аттестационных работ. Работа большего числа головок одновременно может повысить потребление электроэнергии и газа. Снижение численности персонала уменьшит затраты только в том случае, если из-за него не возникнет дополнительное ожидание на других этапах цикла.
Для сравнения дополнительных инвестиций рассчитайте:
Годовой операционный эффект = сопоставимые базовые операционные затраты − операционные затраты по предлагаемому варианту
Для обоих вариантов используйте одинаковый принятый выпуск и требования к качеству. Дополнительную товарную мощность можно оценить отдельно, если для неё есть обоснованная производственная потребность. Незагруженная мощность не создаёт экономии на производстве.
Затем простой срок окупаемости можно рассчитать, сопоставив дополнительные инвестиции в установленное оборудование с годовой чистой экономией денежных средств. При необходимости учитывайте дополнительные расходы на обслуживание, обучение, освоение производства и оборотный капитал; амортизацию из денежной экономии исключайте.
Перед запросом окончательного коммерческого предложения подготовьте калькуляцию, где указаны единица выпуска, граница производственного процесса, типовой цикл, годовой спрос и требования к приёмке. Тогда каждый поставщик сможет объяснить, как его оборудование повлияет на эти исходные параметры. Наиболее обоснованным будет вариант, при котором стоимость принятого метра остаётся приемлемой при реалистичном производственном графике, а ключевые допущения подтверждены ясными данными.