— —
поиск
Отправьте нам сообщение
Как автоматические магнитные полировальные станки повышают стабильность качества обработки поверхности в крупносерийном производстве
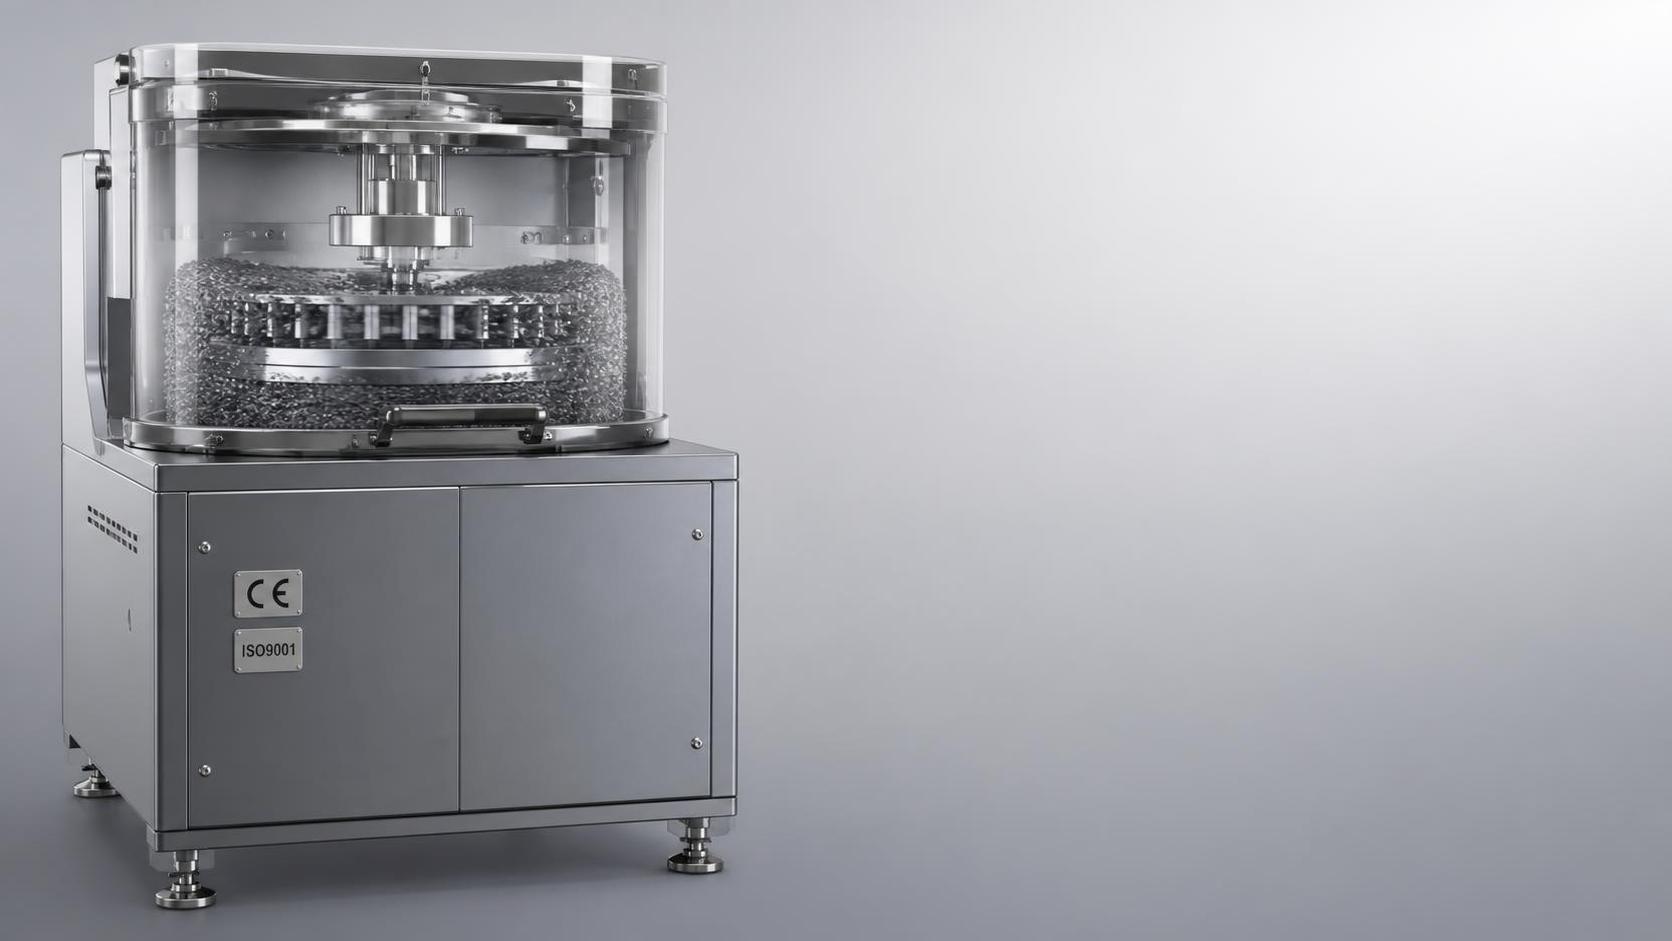
В условиях крупносерийного производства обеспечение однородной чистоты поверхности на тысячах деталей остается постоянной проблемой для руководителей проектов. Автоматические магнитные полировальные станки предлагают прорывное решение — обеспечивая повторяемую, беззаусенцевую, зеркальную обработку без ручного вмешательства или отклонений процесса. Будучи надежным поставщиком прецизионного металлообрабатывающего оборудования с 2012 года, Wuxi Armada International Trade Co., Ltd интегрирует соответствующие ISO9001 и CE автоматические магнитные полировальные станки в комплексные производственные линии, помогая инженерным командам исключать вариативность, сокращать доработку и стабильно соблюдать жесткие сроки по допускам.
Почему «стабильность» — это не просто качество обработки, а производственный риск
Стабильность качества обработки поверхности редко обсуждается изолированно, однако она часто становится скрытым узким местом, вызывающим задержки отгрузок, рост уровня брака и дорогостоящие уступки заказчикам. В таких отраслях, как производство компонентов автомобильных шасси, корпусов медицинских устройств или конструкционных кронштейнов для аэрокосмической отрасли, даже незначительные отклонения шероховатости (Ra), скругления кромок или наличие микрозаусенцев приводят к функциональным отказам: утечкам через уплотнения, возникновению усталостных трещин или помехам при роботизированной сборке. В крупносерийном производстве особенно остро стоит не *сложность* качественной полировки одной детали, а *дрейф*, накапливающийся при сменах, циклах износа инструмента или усталости операторов. Традиционные вибрационные галтовочные установки, центробежные барабанные финишные машины или ручные посты удаления заусенцев могут обеспечивать приемлемый результат при небольших объемах, но им не хватает обратной связи по замкнутому контуру, контроля пополнения абразивной среды в реальном времени или адаптивной модуляции напряженности поля. Результат? Уровень доработки 15–20% для критически важных партий — не редкость, и такая доработка редко происходит изолированно. Она вызывает цепную реакцию: задержки утверждения контроля, остановки вышестоящих линий и давление с целью ослабить требования к спецификациям из-за сроков поставки.
Как автоматические магнитные полировальные станки меняют основы стабильности
В отличие от механического абразивного воздействия или химического травления, автоматическая магнитная полировка использует контролируемые магнитные поля для перемещения ферромагнитных абразивных частиц вдоль поверхностей деталей с точностью до микрона. Процесс не зависит от потока рабочей среды под действием силы тяжести или ловкости оператора. Вместо этого используются программируемые градиенты поля, синхронизированная динамика вращения и регулирование тока в реальном времени для поддержания постоянной скорости частиц и контактного давления — даже при изменении геометрии деталей или состава партий.
Это напрямую обеспечивает измеримые эксплуатационные преимущества:
- Отсутствие настройки, зависящей от человека: после подтверждения параметров (напряженность поля, скорость вращения, время выдержки, концентрация суспензии) для семейства деталей станок выполняет обработку одинаково для 100 или 10 000 единиц — без «чутья» и субъективных решений.
- Снижение чувствительности процесса: незначительные различия в массе детали, ориентации или слое поверхностного оксида не вызывают нестабильности финишной обработки, поскольку магнитная сила воздействует на абразив, а не на заготовку.
- Прослеживаемая повторяемость: в каждом цикле регистрируются напряженность поля, потребляемый ток и время работы. При возникновении отклонения качества инженеры могут сопоставить его с конкретными электрическими характеристиками, а не просто с тем, что «оператор что-то изменил».
Такая прослеживаемость особенно важна при масштабировании. Руководитель проекта, оценивающий расширение производственных мощностей, спрашивает не только: «Можем ли мы полировать быстрее?» Он спрашивает: «Можем ли мы гарантировать Ra ≤ 0.4 µm для 30,000 единиц в неделю — без единой ручной операции между загрузкой и выгрузкой?» Этот вопрос переводит закупки от сравнения цены за единицу к оценке целостности архитектуры управления, резервирования датчиков и прослеживаемости калибровки.
Где это применимо — и где нет — в компоновке вашей линии
Автоматическая магнитная полировка не является универсальной заменой всех операций финишной обработки. Она превосходно подходит там, где геометрическая сложность, твердость материала или размерная стабильность требуют бесконтактной, нетермической обработки без деформации — особенно для деталей малого и среднего размера со сложными контурами (например, корпусов редукторов, корпусов гидравлических клапанов, каркасов хирургических инструментов). Она менее эффективна для крупных, плоских или тонкостенных компонентов, где однородность магнитного поля ухудшается с увеличением масштаба, либо когда требуется интенсивное удаление материала (>0.02 mm) — в таких случаях лучше использовать удаление заусенцев на станках с ЧПУ или роботизированное шлифование.
Это различие становится критичным при интеграции финишной обработки в сквозную автоматизацию. Рассмотрим производственную линию для изготовления конструкционных стальных сборок: резка толстого листа, роботизированная сварка, снятие остаточных напряжений после сварки, затем обработка кромок. Здесь 9-осевой портальный сварочный робот выполняет отслеживание сварного шва и обеспечивает точность позиционирования на заготовках длиной 12–25 метров, однако далее этим сварным соединениям все еще требуется точное скругление кромок и удаление оксидов перед нанесением покрытия. Магнитная полировка не заменит функции робота, но *может* заменить нестабильные операции ручного шлифования, которые создают вариативность зоны термического влияния или размерные искажения. Настоящая синергия заключается в том, как обе системы используют общие данные о качестве: координаты сварного шва от робота определяют позиционирование оснастки для полировки; данные системы полировки по метрологии поверхности используются для настройки параметров сварки. Именно такая совместимость, а не автономные возможности, определяет современную интеграцию финишной обработки.
Что необходимо проверить перед закупкой (помимо характеристик в брошюре)
Поставщики часто акцентируют внимание на производительности, значениях Ra или «полностью автоматической» работе, однако руководителям проектов необходимо изучать вопрос глубже:
- Срок службы рабочей среды и протокол ее восстановления: ферромагнитные абразивы изнашиваются. Сколько циклов проходит до необходимости повышения напряженности поля для компенсации? Имеется ли система мониторинга непосредственно в процессе или используется только замена по таймеру?
- Проверка совместимости с оснасткой: может ли станок обрабатывать ваш фактический ассортимент деталей, а не только «идеальную» образцовую деталь? Запросите видеозаписи обработки деталей вашей точной геометрии, включая вложенные или штабелированные конфигурации, при номинальном объеме производства.
- Объем соответствия CE и ISO9001: распространяется ли сертификация на весь шкаф управления, блокировки безопасности и логику программного обеспечения или только на механическую раму? Соответствие Wuxi Armada стандартам ЕС CE и ISO9001 распространяется на контроль версий встроенного ПО и ведение журналов реакции на аварийные сигналы, что критически важно для готовности к аудиту в регулируемых отраслях.
- Доступность обслуживания и влияние на время безотказной работы: некоторые системы требуют полной разборки для обслуживания подшипников или катушек. Другие допускают быструю замену модулей. Учитывайте среднее время ремонта, а не только среднюю наработку на отказ.
Также с осторожностью относитесь к заявлениям о «нулевом участии оператора». Настоящая работа без участия персонала требует бесшовной интеграции с подающим оборудованием (например, роботизированной передачей деталей) и последующим контролем (например, поточными сканерами поверхности). Если в вашей линии отсутствуют такие интерфейсы, заложите бюджет на инженерную интеграцию, а не только на стоимость станка.
Реальная окупаемость заключается не в полировке, а в предсказуемости
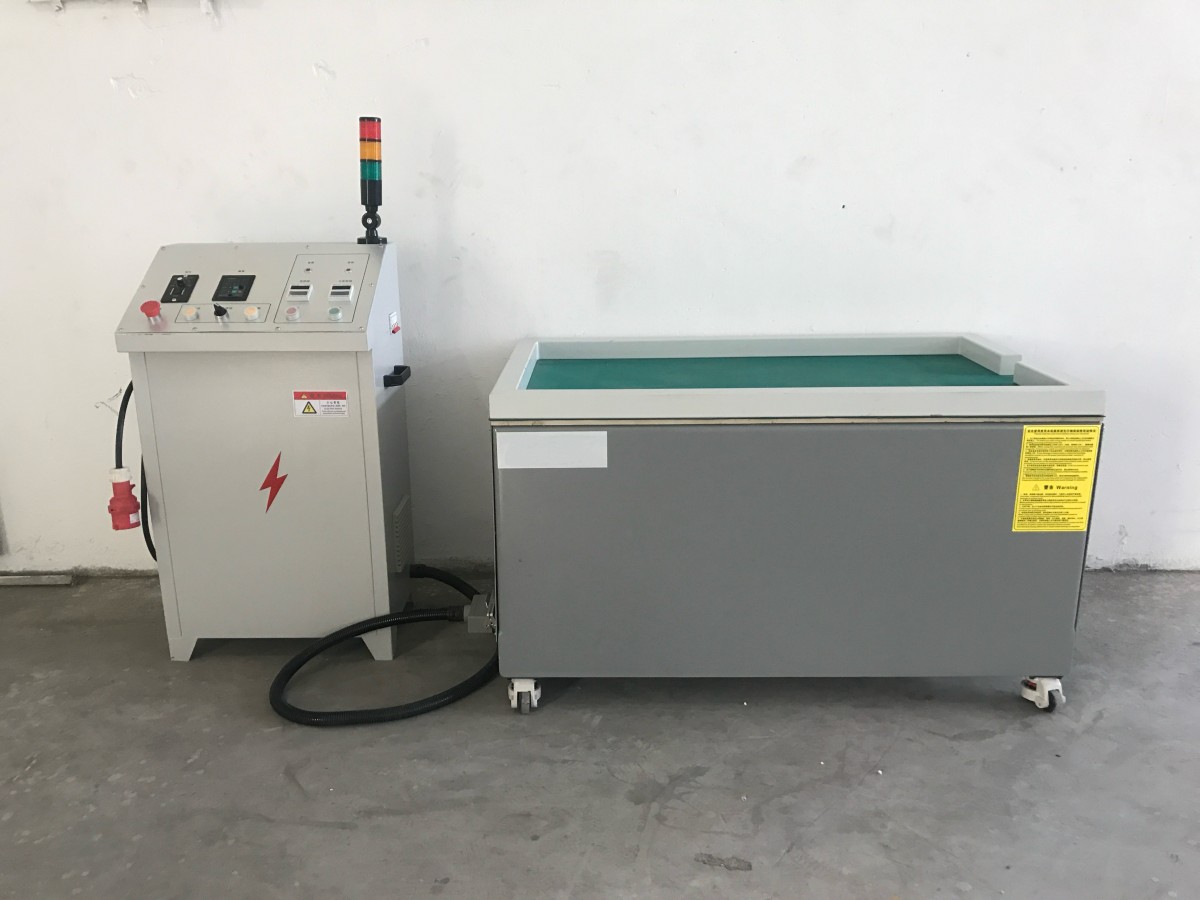
Когда финансовые команды моделируют окупаемость автоматической магнитной полировки, они часто начинают с экономии на трудозатратах. Это оправданно, но неполно. Более значительный эффект достигается за счет устранения неопределенности: больше никаких срочных удержаний контроля качества, никаких ускоренных авиаперевозок для замены партий, никаких инженерных часов, потраченных на обратное проектирование причин дефектов финишной обработки. Один поставщик первого уровня для автомобильной промышленности сообщил о снижении на 37% гарантийных претензий, связанных с поверхностью, после замены ручной обработки кромок магнитной полировкой — несмотря на идентичные требования по Ra. Почему? Потому что стабильность исключила детали с отклонениями, которые проходили визуальный контроль, но не выдерживали испытания на динамическую герметичность.
Для руководителей проектов это означает перенос фокуса с вопроса «Полирует ли она?» на вопрос «Поддерживает ли она соответствие спецификациям в течение термических циклов, при смене партий рабочей среды и в интервалах между обслуживаниями?» Это тот рубеж, на котором автоматическая магнитная полировка перестает быть инструментом финишной обработки и становится системой обеспечения производства.
В Wuxi Armada мы наблюдали этот переход в производстве электронных корпусов в Юго-Восточной Азии, у европейских OEM-производителей медицинской техники и у североамериканских производителей гидравлического оборудования. Общим является не сам станок, а то, как команды используют его повторяемость для ужесточения допусков на других этапах процесса, упрощения аудитов поставщиков и превращения качества поверхности из риска в документированную возможность. Этот переход не происходит при установке оборудования. Он начинается с правильных вопросов — до загрузки первой детали.