— —
Qué factores afectan al presupuesto de una línea de producción de vigas en T antes de la compra
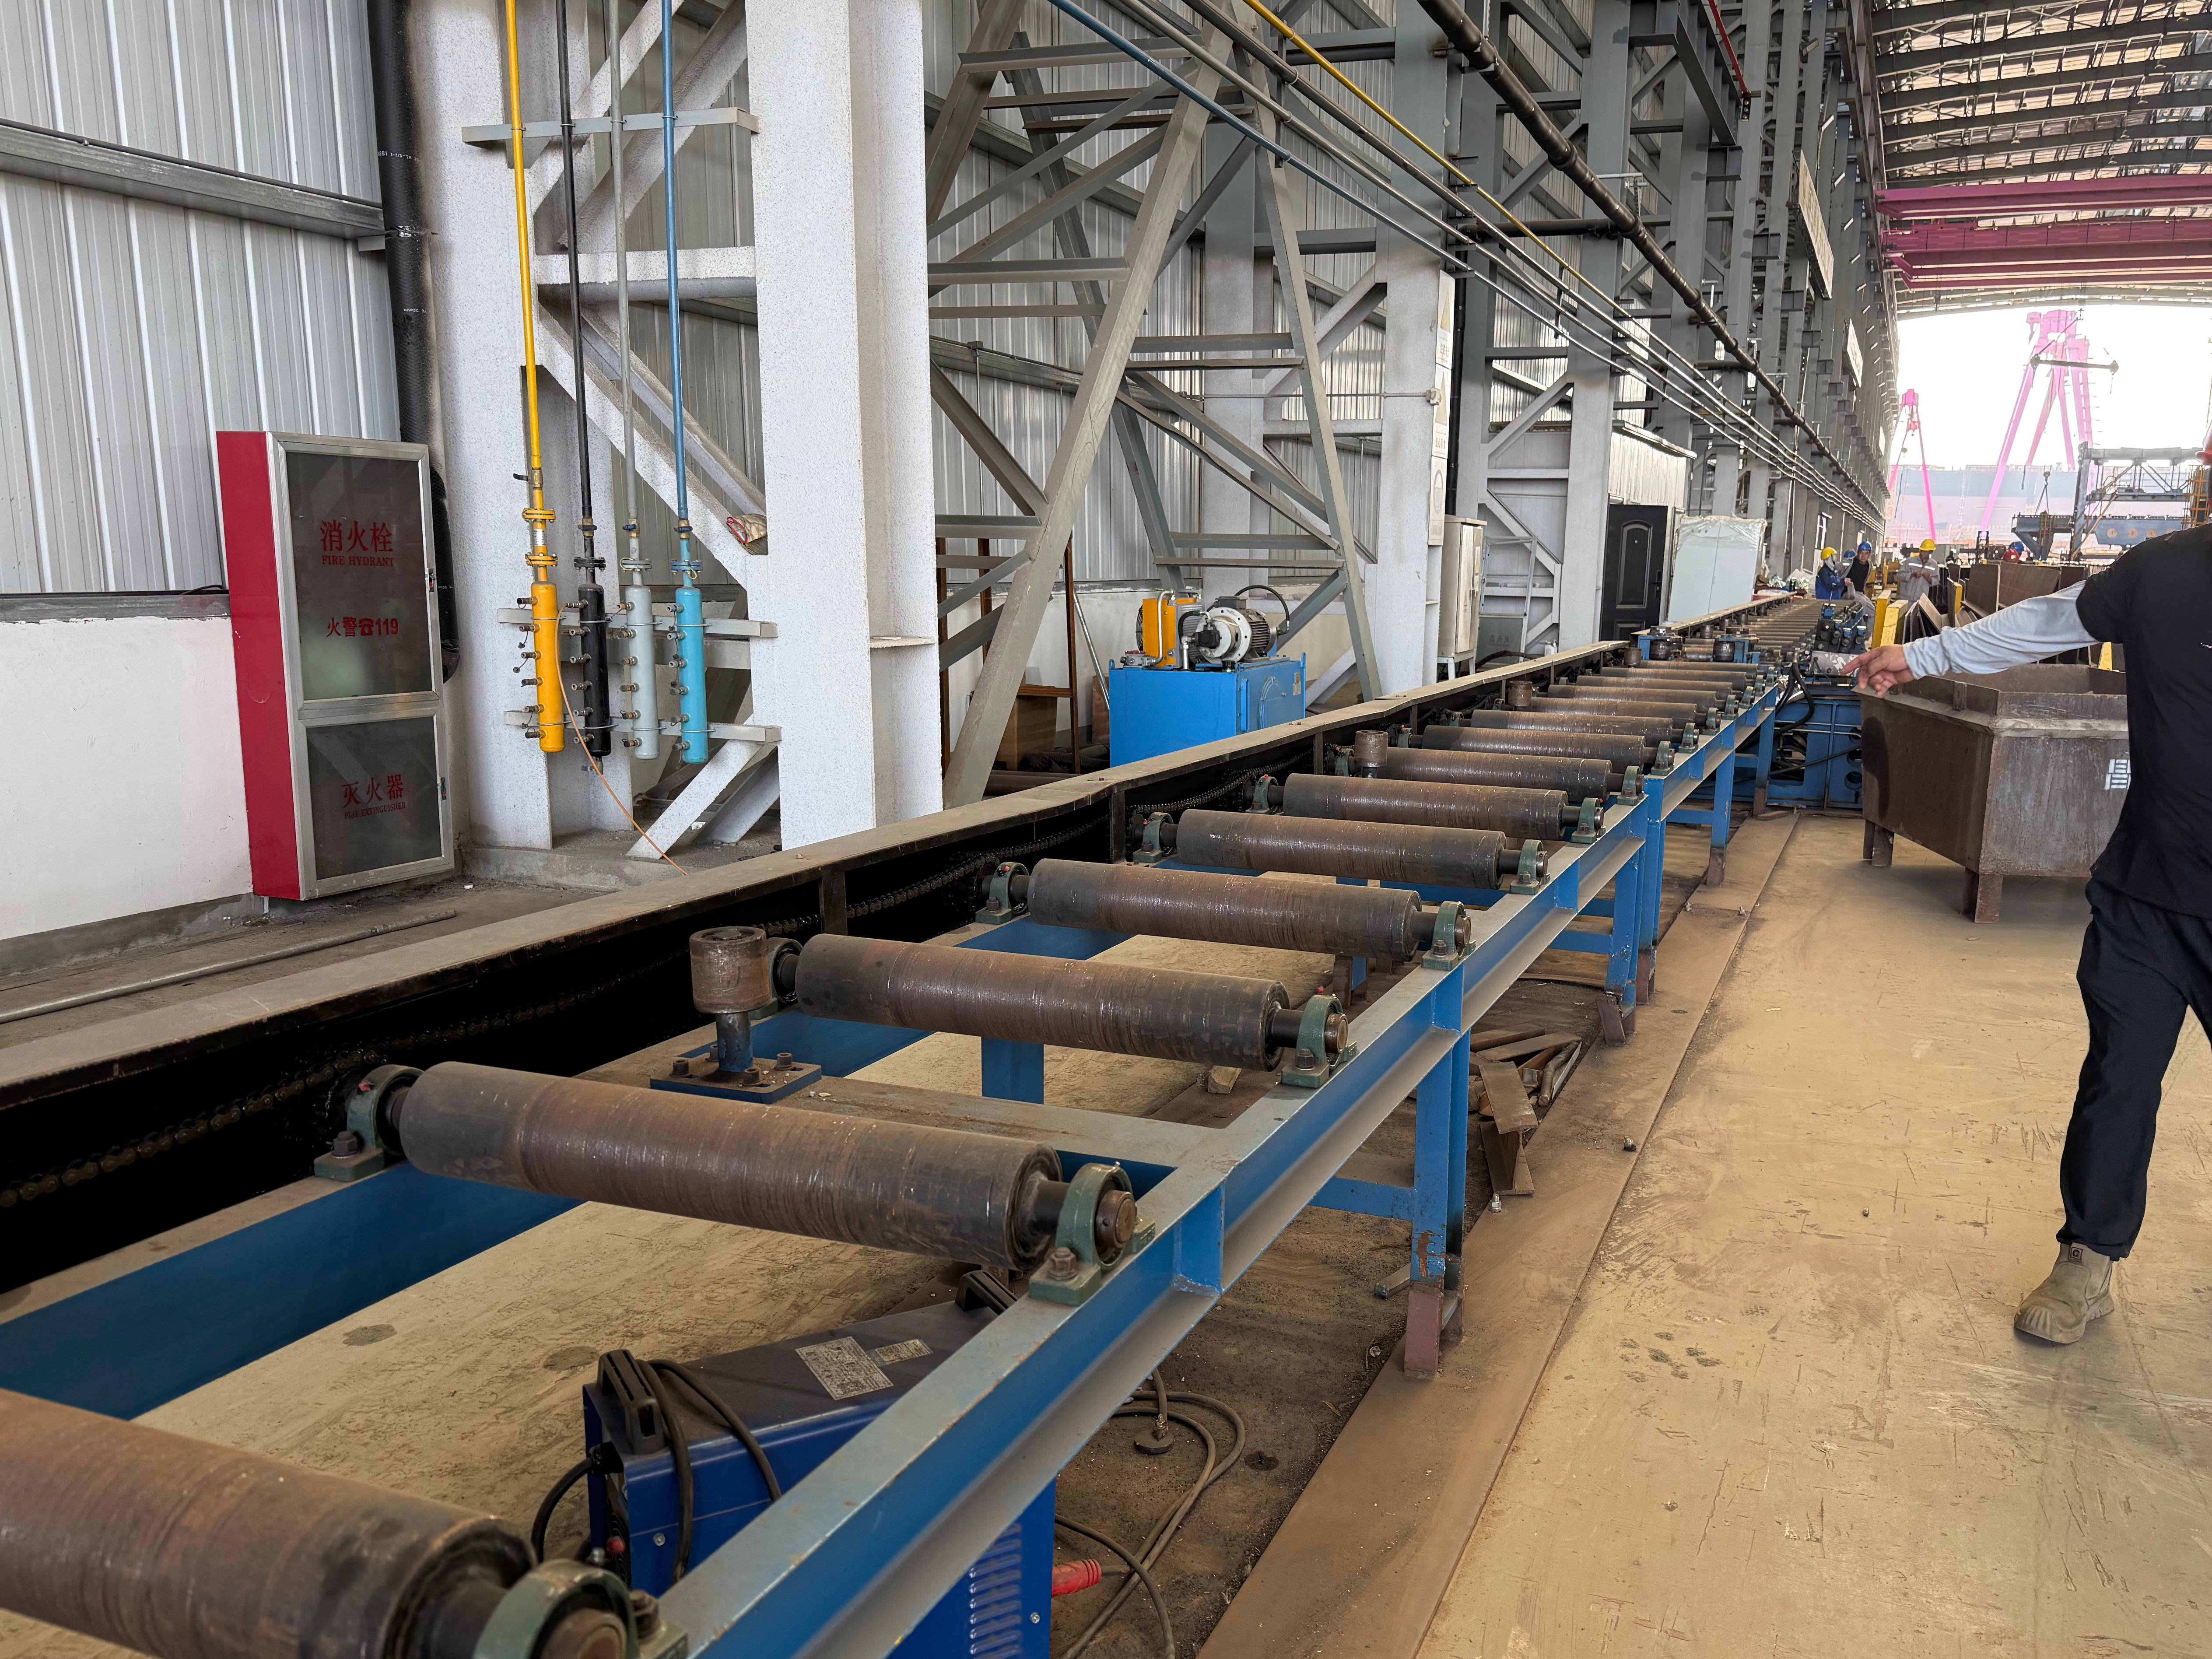
Línea de producción de vigas TLa cotización solo es comparable cuando el alcance cotizado es comparable. Dos proveedores pueden describir una «línea de vigas T», mientras que el precio de uno cubre equipos básicos de ensamblaje y soldadura y el del otro incluye manipulación de entrada, posicionamiento del alma respecto al ala, perforación, controles de calidad, puesta en marcha y formación de operarios. Por tanto, la cifra inicial más baja puede representar un mayor coste del proyecto una vez que se añaden los equipos, la mano de obra y los trabajos en planta que faltan.
Antes de solicitar o comparar cotizaciones, defina el rango de vigas, los grados y espesores de material, la producción requerida, los formatos de dibujo, la distribución de la planta y las expectativas de inspección. Estos datos determinan si una línea está dimensionada para fabricación ocasional, trabajo por lotes repetible o producción continua de estructuras de acero. También evitan que los proveedores coticen diferentes supuestos técnicos bajo el mismo nombre.
Comience por la viga T que realmente necesita fabricar
Una línea de producción debe cotizarse en función de la pieza de trabajo, no en torno a una lista genérica de máquinas. Los equipos de compras deben proporcionar el ancho y espesor del ala, la altura y espesor del alma, la longitud máxima de la viga, el tamaño mínimo de la pieza, los grados de acero, los patrones de agujeros, los requisitos de soldadura y la mezcla prevista de tamaños de producto. Una línea destinada a una familia de vigas estrecha y repetitiva suele ser más sencilla que una diseñada para procesar cambios dimensionales frecuentes.
La longitud y el rango de secciones influyen en la longitud del transportador, el diseño de las mordazas, la capacidad de los rodillos, los sistemas de elevación y el rango de desplazamiento de los equipos de soldadura o perforación. Las placas gruesas y las secciones más pesadas pueden requerir utillajes hidráulicos más resistentes, posicionamiento más robusto, mayor capacidad de manipulación y una configuración de soldadura capaz de mantener un aporte térmico estable. Una cotización que no indique claramente sus límites dimensionales y de espesor no debe considerarse una solución de producción a precio fijo.
La cuestión práctica no es simplemente: «¿Cuál es el tamaño máximo?». Es: «¿Puede la línea procesar repetidamente nuestro rango normal de producción sin ajustes manuales excesivos?». Una máquina diseñada para un tamaño máximo extremo puede resultar innecesariamente costosa para un taller cuyo trabajo diario es más pequeño. Por el contrario, adquirir una línea que apenas admite la viga más grande deja poco margen para mordazas, contracción de soldadura, holguras de manipulación o futuros contratos.
Los objetivos de producción cambian mucho más que la velocidad de la máquina
La capacidad suele expresarse en términos de velocidad de línea o velocidad de soldadura, pero estas cifras por sí solas no definen la producción terminada. Una viga T pasa por corte, marcado o perforación cuando es necesario, ensamblaje, punteado, soldadura principal, enderezado cuando se requiere, inspección y transferencia a la siguiente operación. La estación más lenta o más dependiente de mano de obra determina la tasa útil de producción.
Para un taller de volumen bajo a medio, una línea semiautomática puede tener sentido comercial cuando hay operarios cualificados disponibles y las dimensiones del producto cambian con frecuencia. Puede reducir la inversión de capital y mantener la flexibilidad. Su coste debe incluir la mano de obra necesaria para cargar, alinear, medir, reposicionar y mover las secciones terminadas.
Para la producción repetitiva, una mayor automatización puede reducir el tiempo de manipulación y mejorar la repetibilidad, pero añade sistemas servo, sensores, accionamientos, controles, dispositivos de seguridad y trabajos de integración. La elección correcta depende de la mezcla de producción planificada. Es difícil justificar el pago por automatización total si la línea pasará gran parte del tiempo esperando trabajos variados o procesos manuales posteriores. Del mismo modo, una disposición manual de bajo coste puede resultar cara cuando su producción depende de mediciones repetidas y varios operarios.
Pida a cada proveedor que describa la secuencia de producción, la participación esperada de los operarios en cada etapa y los supuestos detrás del tiempo de ciclo indicado. Esto facilita identificar dónde una cotización excluye una etapa intensiva en mano de obra.
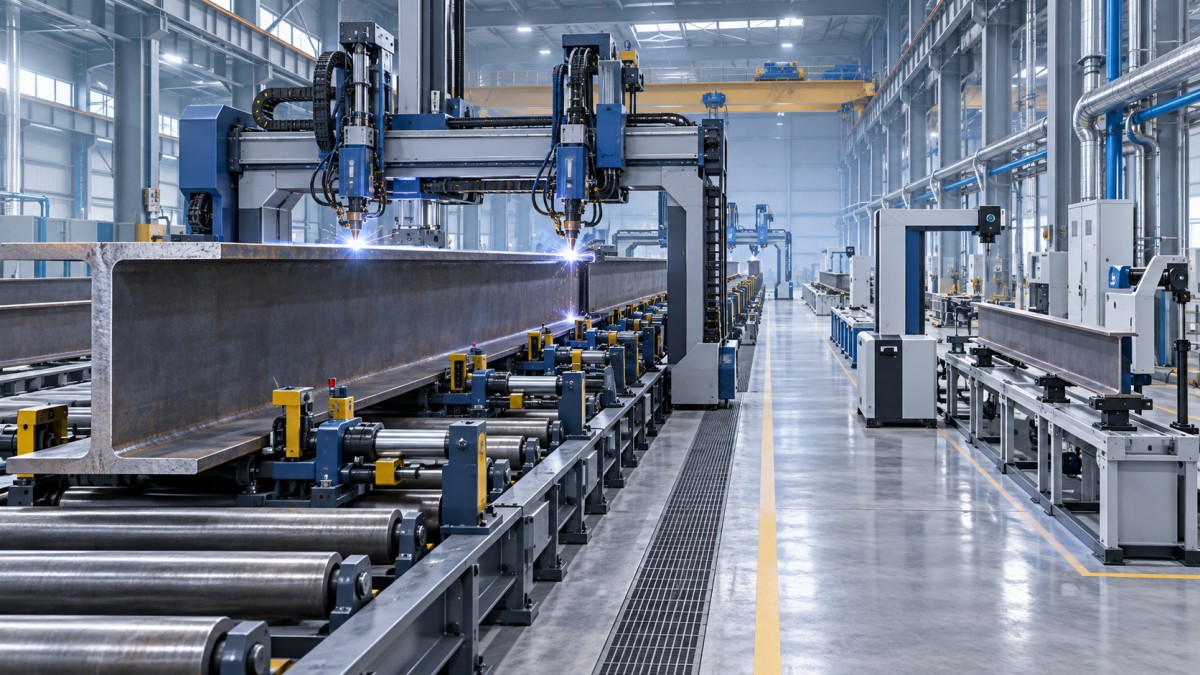
¿Qué debe incluir la línea de producción cotizada?
La expresión «línea de producción de vigas T» puede referirse a un paquete básico limitado o a una célula de fabricación totalmente conectada. Las diferencias de alcance son la razón más común por la que las cotizaciones parecen estar muy alejadas entre sí. Una comparación útil separa el proyecto en bloques funcionales en lugar de aceptar una sola cifra total.
No suponga que un elemento mostrado en un plano de distribución está incluido en el alcance comercial. Los dibujos pueden ilustrar un flujo de trabajo recomendado mientras que la cotización cubre solo máquinas seleccionadas. Solicite una lista detallada de equipos que identifique los accesorios incluidos, los servicios excluidos, los módulos opcionales y las interfaces entre máquinas suministradas por distintas partes.
La configuración de soldadura es un factor importante de coste
El equipo de soldadura suele representar una parte importante del valor técnico de una línea de vigas T. La cotización puede cambiar significativamente según el sistema esté destinado solo a soldadura por puntos, soldadura por un lado, soldadura simultánea o una producción continua más exigente. Los mecanismos de desplazamiento, la estructura de pórtico, el seguimiento de cordón, la alimentación de alambre, la recuperación de fundente, las interfaces de extracción de humos y las opciones de monitorización de soldadura afectan al paquete.
La configuración adecuada está vinculada al dibujo y al requisito de calidad. Si las vigas tienen cordones de filete largos y repetitivos y una geometría estable, la automatización puede aportar un gran valor mediante condiciones uniformes de desplazamiento y deposición. Si la mezcla de trabajos incluye series cortas, detalles no estándar, cambios de preparación frecuentes o soldaduras intermitentes, un sistema de soldadura muy especializado puede tener una menor utilización.
Compras debe solicitar una descripción por escrito de los tipos de uniones soldadas que la línea está diseñada para procesar, la preparación de juntas asumida y cualquier condición de la pieza requerida para una operación estable. La planitud de la placa, el óxido, la cascarilla de laminación, la humedad y las holguras de ajuste pueden afectar los resultados de soldadura. Un proveedor debe distinguir entre la capacidad del equipo y las condiciones de preparación necesarias para lograrla.
La perforación, el corte y el flujo de datos pueden formar parte de la inversión
Las vigas T utilizadas en estructuras de acero, puentes y conjuntos fabricados similares suelen requerir agujeros, ranuras, recortes o elementos de conexión. Cuando estas operaciones se realizan por separado, la línea puede ser más económica en la compra, pero menos eficiente como sistema de producción. La elección depende del volumen, la complejidad de las piezas y la fiabilidad con la que se puedan rastrear entre estaciones de trabajo.
Para proyectos en los que los componentes de placa necesitan agujeros perforados antes del ensamblaje, una estación independiente de perforación CNC de placas puede ser una parte práctica del flujo de trabajo. Por ejemplo, laMáquina de perforación CNC para placas de acero (velocidad normal) está destinada a aplicaciones de estructuras de acero, torres y puentes. Su posicionamiento controlado por PLC y servo, la sujeción hidráulica y su capacidad para utilizar dibujos de AutoCAD o archivos NC generados por TEKLA la hacen relevante cuando compras necesita evaluar la perforación previa conforme a los dibujos de fabricación. No sustituye una línea de soldadura de vigas T; es una opción de proceso independiente que solo debe incluirse cuando la ruta de producción lo requiera.
La integración tiene un coste más allá de la propia máquina. Los compradores deben determinar quién prepara los programas NC, quién verifica la revisión del dibujo, cómo se referencian los agujeros después del corte y cómo se identifican las piezas antes de entrar en la estación de ensamblaje. Una interfaz digital solo es valiosa cuando el taller cuenta con un proceso funcional de liberación de dibujos y trazabilidad de materiales. De lo contrario, el beneficio puede perderse en la gestión manual de datos.
El precio de la automatización debe incluir el coste de los cambios de formato
La automatización suele presentarse como una simple mejora, pero cambia el modelo operativo. El posicionamiento servo, las recetas programables, la sujeción automática y los transportadores integrados pueden reducir las mediciones y manipulaciones repetidas. También requieren datos de preparación fiables, operarios formados, mantenimiento planificado y procedimientos claros de recuperación ante fallos.
Una cotización debe explicar cómo se realiza un cambio de tamaño. ¿Puede el operario seleccionar un programa almacenado? ¿Deben moverse manualmente las guías y las mordazas? ¿El ajuste se realiza desde un lado o desde ambos lados? ¿La línea requiere piezas de prueba tras un cambio importante de sección? Estos detalles afectan al rendimiento diario más que una etiqueta general de automatización.
También existe una diferencia entre la automatización que elimina una tarea repetitiva y la automatización que simplemente transfiere el trabajo a otra estación. Una sección de entrada automática tiene un valor limitado si las piezas todavía esperan una alineación manual antes de la soldadura. Evalúe la línea como una secuencia, incluidas las personas y los equipos necesarios en ambos extremos.
Las condiciones de la planta generan costes fáciles de pasar por alto
Una cotización de línea de vigas T puede excluir obra civil, cimentaciones, distribución eléctrica, aire comprimido, gas de soldadura, conductos de extracción, grúas, equipos de descarga y mano de obra local de instalación. Ninguno de estos son detalles menores. Una máquina que cabe en un plano de distribución puede seguir siendo difícil de instalar si el edificio carece de cobertura de grúa, capacidad de suelo, acceso para piezas largas o espacio de mantenimiento alrededor de armarios eléctricos y equipos móviles.
Revise la ruta completa del material antes de realizar un pedido: dónde llegan las placas, dónde se almacenan, cómo llegan al corte y la perforación, cómo entran las vigas ensambladas a la soldadura, dónde se enfrían o esperan inspección las vigas terminadas y cómo salen del edificio. Los flujos cruzados y las zonas de transferencia estrechas generan retrasos recurrentes que ningún sistema de control puede resolver.
Las especificaciones eléctricas merecen la misma atención. El suministro principal, la tensión de control, los requisitos locales de cableado, la disposición de puesta a tierra y las interfaces con los sistemas existentes de extracción o aire comprimido deben identificarse desde el principio. Para proyectos de exportación, la documentación, los componentes eléctricos, las disposiciones de protección y el etiquetado pueden necesitar cumplir los requisitos del mercado de destino indicados en el contrato de compra.
Los requisitos de calidad deben traducirse en el alcance del equipo
Los compradores a veces solicitan «alta calidad de soldadura» sin definir cómo se medirá. Esto deja margen para supuestos. La cotización debe relacionar la configuración del equipo con las tolerancias dimensionales requeridas, el aspecto de la soldadura, la consistencia del ajuste, el método de inspección y las expectativas de mantenimiento de registros.
Esto no significa que cada proyecto necesite el paquete de monitorización más elaborado. Un taller que fabrica estructuras internas de baja complejidad puede priorizar un ajuste estable y un mantenimiento sencillo. Un proyecto con procedimientos de fabricación controlados, necesidades de trazabilidad o inspecciones más exigentes puede requerir controles de proceso, documentación y criterios de aceptación más claros. El precio del equipo debe seguir el requisito real en lugar de una afirmación de calidad indefinida.
La aceptación en fábrica es especialmente útil cuando se basa en piezas representativas o en una pieza de prueba acordada. Defina el rango de materiales, las dimensiones de las vigas, la disposición de soldadura, los pasos de demostración, el método de medición y los documentos que se suministrarán. Una declaración de aceptación imprecisa es difícil de utilizar cuando existe desacuerdo sobre el rendimiento.
Compare el coste total de propiedad, no solo el valor de la orden de compra
La cotización más baja de una línea de producción de vigas T puede omitir costes que aparecen durante la puesta en marcha o los primeros meses de producción. Una comparación más útil incluye todo el recorrido desde la entrega hasta la operación estable.
- Precio del equipo, módulos opcionales, utillaje y accesorios incluidos en la lista
- Transporte marítimo o terrestre, embalaje, descarga y seguro cuando corresponda
- Supervisión de instalación, puesta en marcha, formación de operarios y disposiciones de viaje
- Preparación de la planta, servicios auxiliares, equipos de elevación y adiciones de manipulación de materiales
- Consumibles de soldadura, piezas de desgaste, filtros, sensores y elementos de mantenimiento rutinario
- Número previsto de operarios, tiempo de preparación y mano de obra de acabado posterior
- Disponibilidad de repuestos, proceso de respuesta, manuales, planos eléctricos y acuerdos de asistencia remota
El coste del tiempo de inactividad no es solo una cuestión de mantenimiento. También se ve afectado por si las piezas de repuesto son identificables, si la documentación eléctrica corresponde a la máquina instalada y si los operarios pueden diagnosticar fallos rutinarios sin esperar asistencia externa. Una línea con componentes comunes y documentación clara puede ser más fácil de mantener productiva que un sistema más barato pero mal documentado.
La capacidad del proveedor es importante en este aspecto, pero debe evaluarse a través de la propuesta en lugar de afirmaciones generales. Wuxi Armada International Trade Co., Ltd suministra equipos para aplicaciones de soldadura, corte, mecanizado CNC y producción de vigas H, con la producción y el diseño organizados conforme a las prácticas del sistema de calidad ISO9001 y las normas CE de la UE. Para un comprador, lo útil es solicitar un alcance, una distribución, una aclaración técnica y un plan de soporte específicos para el proyecto que muestren cómo se aplican esas capacidades a la línea propuesta.
Una forma práctica de solicitar ofertas comparables
Envíe el mismo resumen técnico a todos los proveedores preseleccionados. Incluya dibujos representativos, expectativas de producción mensuales o semanales, grados de acero y tamaños de sección, espacio disponible en planta, información de grúas, detalles de servicios auxiliares, fecha de entrega objetivo, destino y condiciones comerciales preferidas. Después, solicite a cada proveedor que devuelva la cotización con la misma estructura: lista de equipos, distribución, flujo de proceso, capacidades y supuestos, exclusiones, requisitos de servicios auxiliares, alcance de suministro, alcance de instalación, términos de garantía y repuestos recomendados.
No adjudique el proyecto basándose en un único total. Elabore una hoja de comparación que señale las diferencias de alcance y supuestos. Cuando un proveedor incluya un transportador, una interfaz de perforación, un accesorio de soldadura o un servicio de puesta en marcha y otro no, asígnelo como una decisión independiente en lugar de tratarlo como una discrepancia de precio.
La mejor decisión de compra suele ser la línea que satisface el rango real de vigas, alcanza la producción requerida con un plan de personal creíble, se adapta al flujo del taller y tiene un alcance de entrega claramente definido. Una vez alineadas estas condiciones, el precio adquiere significado. Antes de que estén alineadas, una cotización es solo una indicación incompleta del coste.