— —
Cómo una máquina de biselado de vigas en T mejora el ajuste de las uniones soldadas
El ajuste de la unión soldada en la fabricación de vigas en T se determina mucho antes de depositar el primer cordón de soldadura. Cuando los bordes del ala y del alma se preparan con ángulos de bisel inconsistentes, caras de raíz variables, rebabas afectadas por el calor o geometría longitudinal irregular, los dispositivos de ensamblaje deben compensar defectos que deberían haberse eliminado aguas arriba. El resultado suele ser una abertura de raíz inestable, un contacto deficiente entre los componentes, una corrección excesiva de soldaduras de punteo y una mayor probabilidad de discontinuidades de soldadura.
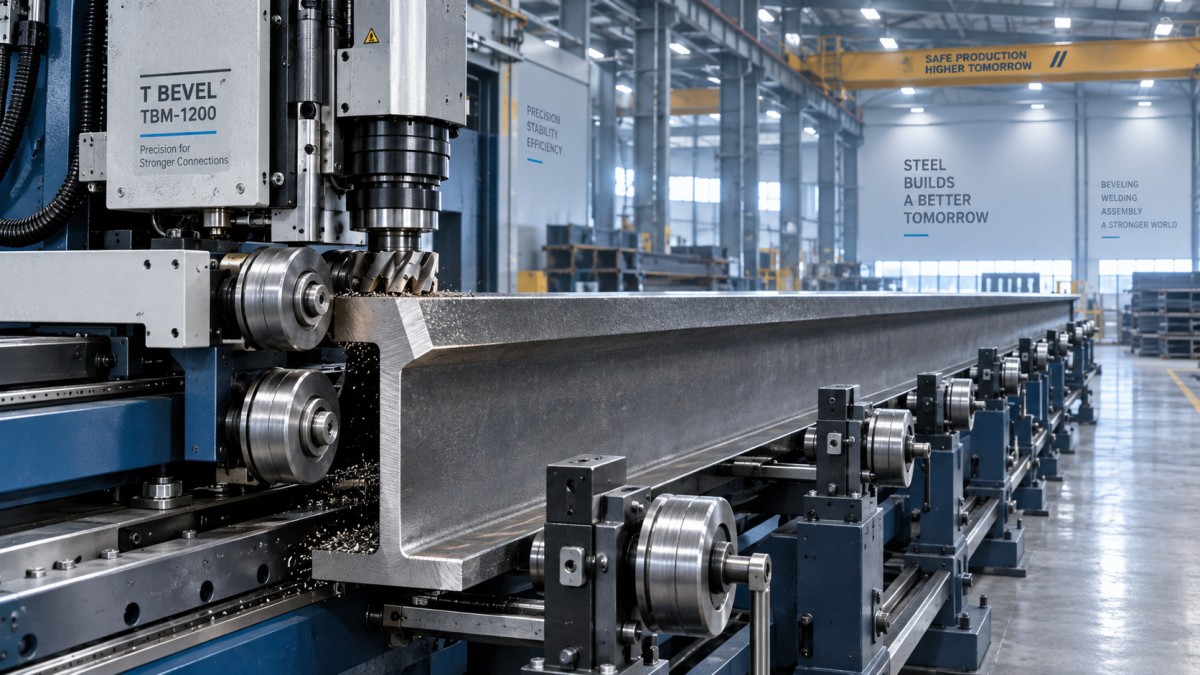
Unamáquina biseladora para vigas en T mejora el ajuste al transformar la preparación de bordes de una operación manual y variable en un proceso de mecanizado controlado. Su valor no reside simplemente en producir un bisel. Establece una geometría de unión repetible a lo largo de toda la viga: un ángulo de bisel definido, un talón o cara de raíz estable, un borde de acoplamiento más limpio y una relación dimensional más predecible entre el alma y el ala. Estas condiciones hacen que los parámetros de soldadura, los ajustes de los dispositivos y los criterios de inspección sean más fiables.
El ajuste es una condición geométrica, no solo una tarea de ensamblaje
En las vigas en T soldadas, la unión entre el alma y el ala debe cumplir más que un requisito de alineación visual. Los bordes preparados influyen en la condición de la raíz, el desarrollo efectivo de la garganta, la penetración de soldadura, la distribución del aporte térmico, la tendencia a la distorsión y la accesibilidad para los pases de soldadura posteriores. Una viga puede parecer recta en un dispositivo y aun así presentar una unión deficiente para soldar si el perfil del borde varía a lo largo de su longitud.
La calidad del ajuste generalmente se evalúa mediante varias condiciones relacionadas:
- alineación del alma con respecto al plano de referencia del ala;
- abertura de raíz o condición de contacto, cuando corresponda al diseño de la unión;
- uniformidad del ángulo de bisel y de las dimensiones de la cara de raíz;
- ausencia de rebabas, material doblado sobre el borde, escoria, óxido o daño térmico en el borde de soldadura;
- rectitud y planitud local de los componentes preparados;
- cumplimiento de la configuración de unión cualificada en la especificación de procedimiento de soldadura (WPS) aplicable.
Estas variables interactúan. Por ejemplo, un bisel sobredimensionado puede parecer que mejora el acceso para soldar, pero aumenta el volumen de soldadura. Una mayor cantidad de metal de soldadura depositado implica un mayor aporte térmico, más tiempo de arco encendido y una fuerza de contracción más elevada. Un bisel demasiado estrecho puede restringir el acceso e incrementar el riesgo de fusión incompleta, especialmente en configuraciones de soldadura a tope en ranura de múltiples pases. Un talón irregular puede hacer que las condiciones de raíz cambien de una sección de la viga a otra, lo que hace que un único conjunto de parámetros de soldadura sea menos adecuado para toda la unión.
Por ello, el esmerilado manual suele ser un método de control poco fiable para elementos estructurales largos. Los operarios cualificados pueden preparar bordes aceptables, especialmente para trabajos de bajo volumen o reparaciones, pero mantener una geometría idéntica en longitudes repetidas de viga es difícil cuando el proceso depende de la presión manual, la posición de la amoladora, el desgaste del abrasivo y la evaluación visual.
Qué cambia el proceso de biselado antes del ensamblaje
Una máquina biseladora para vigas en T elimina material según una trayectoria de corte definida y una geometría preajustada. Según la configuración de la máquina y el requisito de la unión, puede preparar el borde del alma, el borde del ala o ambos componentes de acoplamiento antes de que entren en la estación de ajuste. La mejora esencial proviene de controlar la relación entre la superficie mecanizada y la referencia de la viga, en lugar de depender de que un operario reproduzca el perfil manualmente.
Para una sección en T soldada típica, esto produce varios efectos prácticos.
El ángulo de bisel se vuelve repetible. El ángulo incluido de una unión en ranura afecta directamente al acceso del arco y al volumen de metal de soldadura. Cuando el ángulo cambia a lo largo de una viga, puede ser necesario ajustar la velocidad de avance de soldadura y el comportamiento de deposición. Un ángulo mecanizado uniforme permite que el procedimiento de soldadura opere dentro de las condiciones de unión para las que fue cualificado.
La cara de raíz es más estable. La cara de raíz, a veces denominada talón, es una característica pequeña pero importante en muchos diseños de uniones. Sus dimensiones afectan la penetración de raíz y el riesgo de perforación. Si el talón es irregular debido al esmerilado manual o a variaciones previas del corte térmico, la condición de raíz se vuelve impredecible. La preparación mecanizada facilita mantener la característica prevista a lo largo de toda la trayectoria de soldadura.
Mejora la limpieza del borde. El biselado mecánico elimina material en lugar de fundirlo. Una herramienta correctamente ajustada puede producir un borde metálico limpio sin el óxido endurecido, la escoria adherida o el perfil localmente alterado que a veces se asocia con el corte térmico. Esto no elimina la necesidad de limpieza antes de soldar, especialmente cuando hay óxido, aceite, humedad, recubrimientos o laminaciones, pero reduce una fuente importante de variabilidad en la preparación.
El ensamblaje requiere menos correcciones. Cuando los perfiles de borde son uniformes, los ajustadores dedican menos tiempo a esmerilar selectivamente puntos altos, abrir zonas estrechas o compensar condiciones de raíz irregulares con cuñas y abrazaderas. Los dispositivos pueden ajustarse para la geometría de sección prevista en lugar de modificarse viga por viga. Esto es especialmente importante cuando las vigas en T se procesan por lotes y luego se alimentan a estaciones de soldadura automatizadas o semiautomatizadas.
Por qué la uniformidad del borde afecta la calidad de soldadura aguas abajo
El biselado no garantiza una soldadura sana. La condición del material, los consumibles de soldadura, la protección, el precalentamiento, la posición de soldadura, el control de parámetros, la restricción y el rendimiento del operario o de la automatización siguen siendo factores críticos. Sin embargo, una preparación de bordes estable elimina una variable importante del proceso de soldadura.
Considere la relación entre el volumen de la unión y el aporte térmico. Si una viga requiere una ranura más profunda o más ancha debido a que su bisel es inconsistente, el sistema de soldadura debe depositar más metal para llenarla. Los pases de relleno adicionales pueden aumentar la distorsión angular o la contracción longitudinal. En una viga en T, estas fuerzas pueden sacar el alma de escuadra, curvar el ala o crear deformación local que complica el mecanizado, taladrado, recubrimiento y ensamblaje posteriores.
Por el contrario, un bisel insuficiente o irregular puede reducir el acceso a la raíz y a las paredes laterales. El riesgo no se limita al socavado visible. La fusión inadecuada de las paredes laterales, la penetración incompleta de la raíz o la escoria atrapada entre pases pueden tener mayores consecuencias porque podrían no ser evidentes sin ensayos no destructivos. Los criterios exactos de aceptación dependen del código de fabricación aplicable, la categoría de servicio, el plan de inspección y los requisitos contractuales, pero la lógica básica del proceso es uniforme: la geometría de la unión debe respaldar el procedimiento de soldadura, en lugar de obligar al procedimiento de soldadura a compensar una preparación deficiente.
El biselado uniforme también mejora la utilidad de la soldadura automatizada. Los sistemas automatizados funcionan mejor cuando la ubicación y la geometría de la unión se mantienen dentro de la ventana de detección, seguimiento y proceso del equipo. Si el ángulo de ranura o la separación de raíz cambia bruscamente, un sistema puede requerir control adaptativo, seguimiento adicional de la costura, cambios de parámetros o una velocidad de avance reducida. Una preparación estable no elimina estas necesidades en todas las aplicaciones, pero hace que la automatización sea más predecible.
La máquina debe referenciar las superficies correctas
Evaluar una máquina biseladora únicamente por su rango de ángulo de bisel o velocidad de desplazamiento puede pasar por alto la principal fuente de error de ajuste: la inconsistencia de las referencias. Una máquina puede cortar un bisel preciso respecto a una superficie de referencia imprecisa. Si el alma entrante presenta combadura, variación de espesor, acumulación de cascarilla de laminación, irregularidad en el borde cortado por llama o alabeo local, la disposición de sujeción y guiado determina si el bisel sigue la referencia estructural prevista.
Por tanto, para la producción de vigas en T, las preguntas más relevantes se refieren a cómo la máquina posiciona la pieza de trabajo:
- ¿Hace referencia a la cara del alma, al borde, a la superficie del ala o a una combinación de estos?
- ¿Cómo mantiene la posición cuando el espesor del material cambia entre lotes?
- ¿Puede admitir una ligera combadura del material sin transferir directamente esa variación al perfil del bisel?
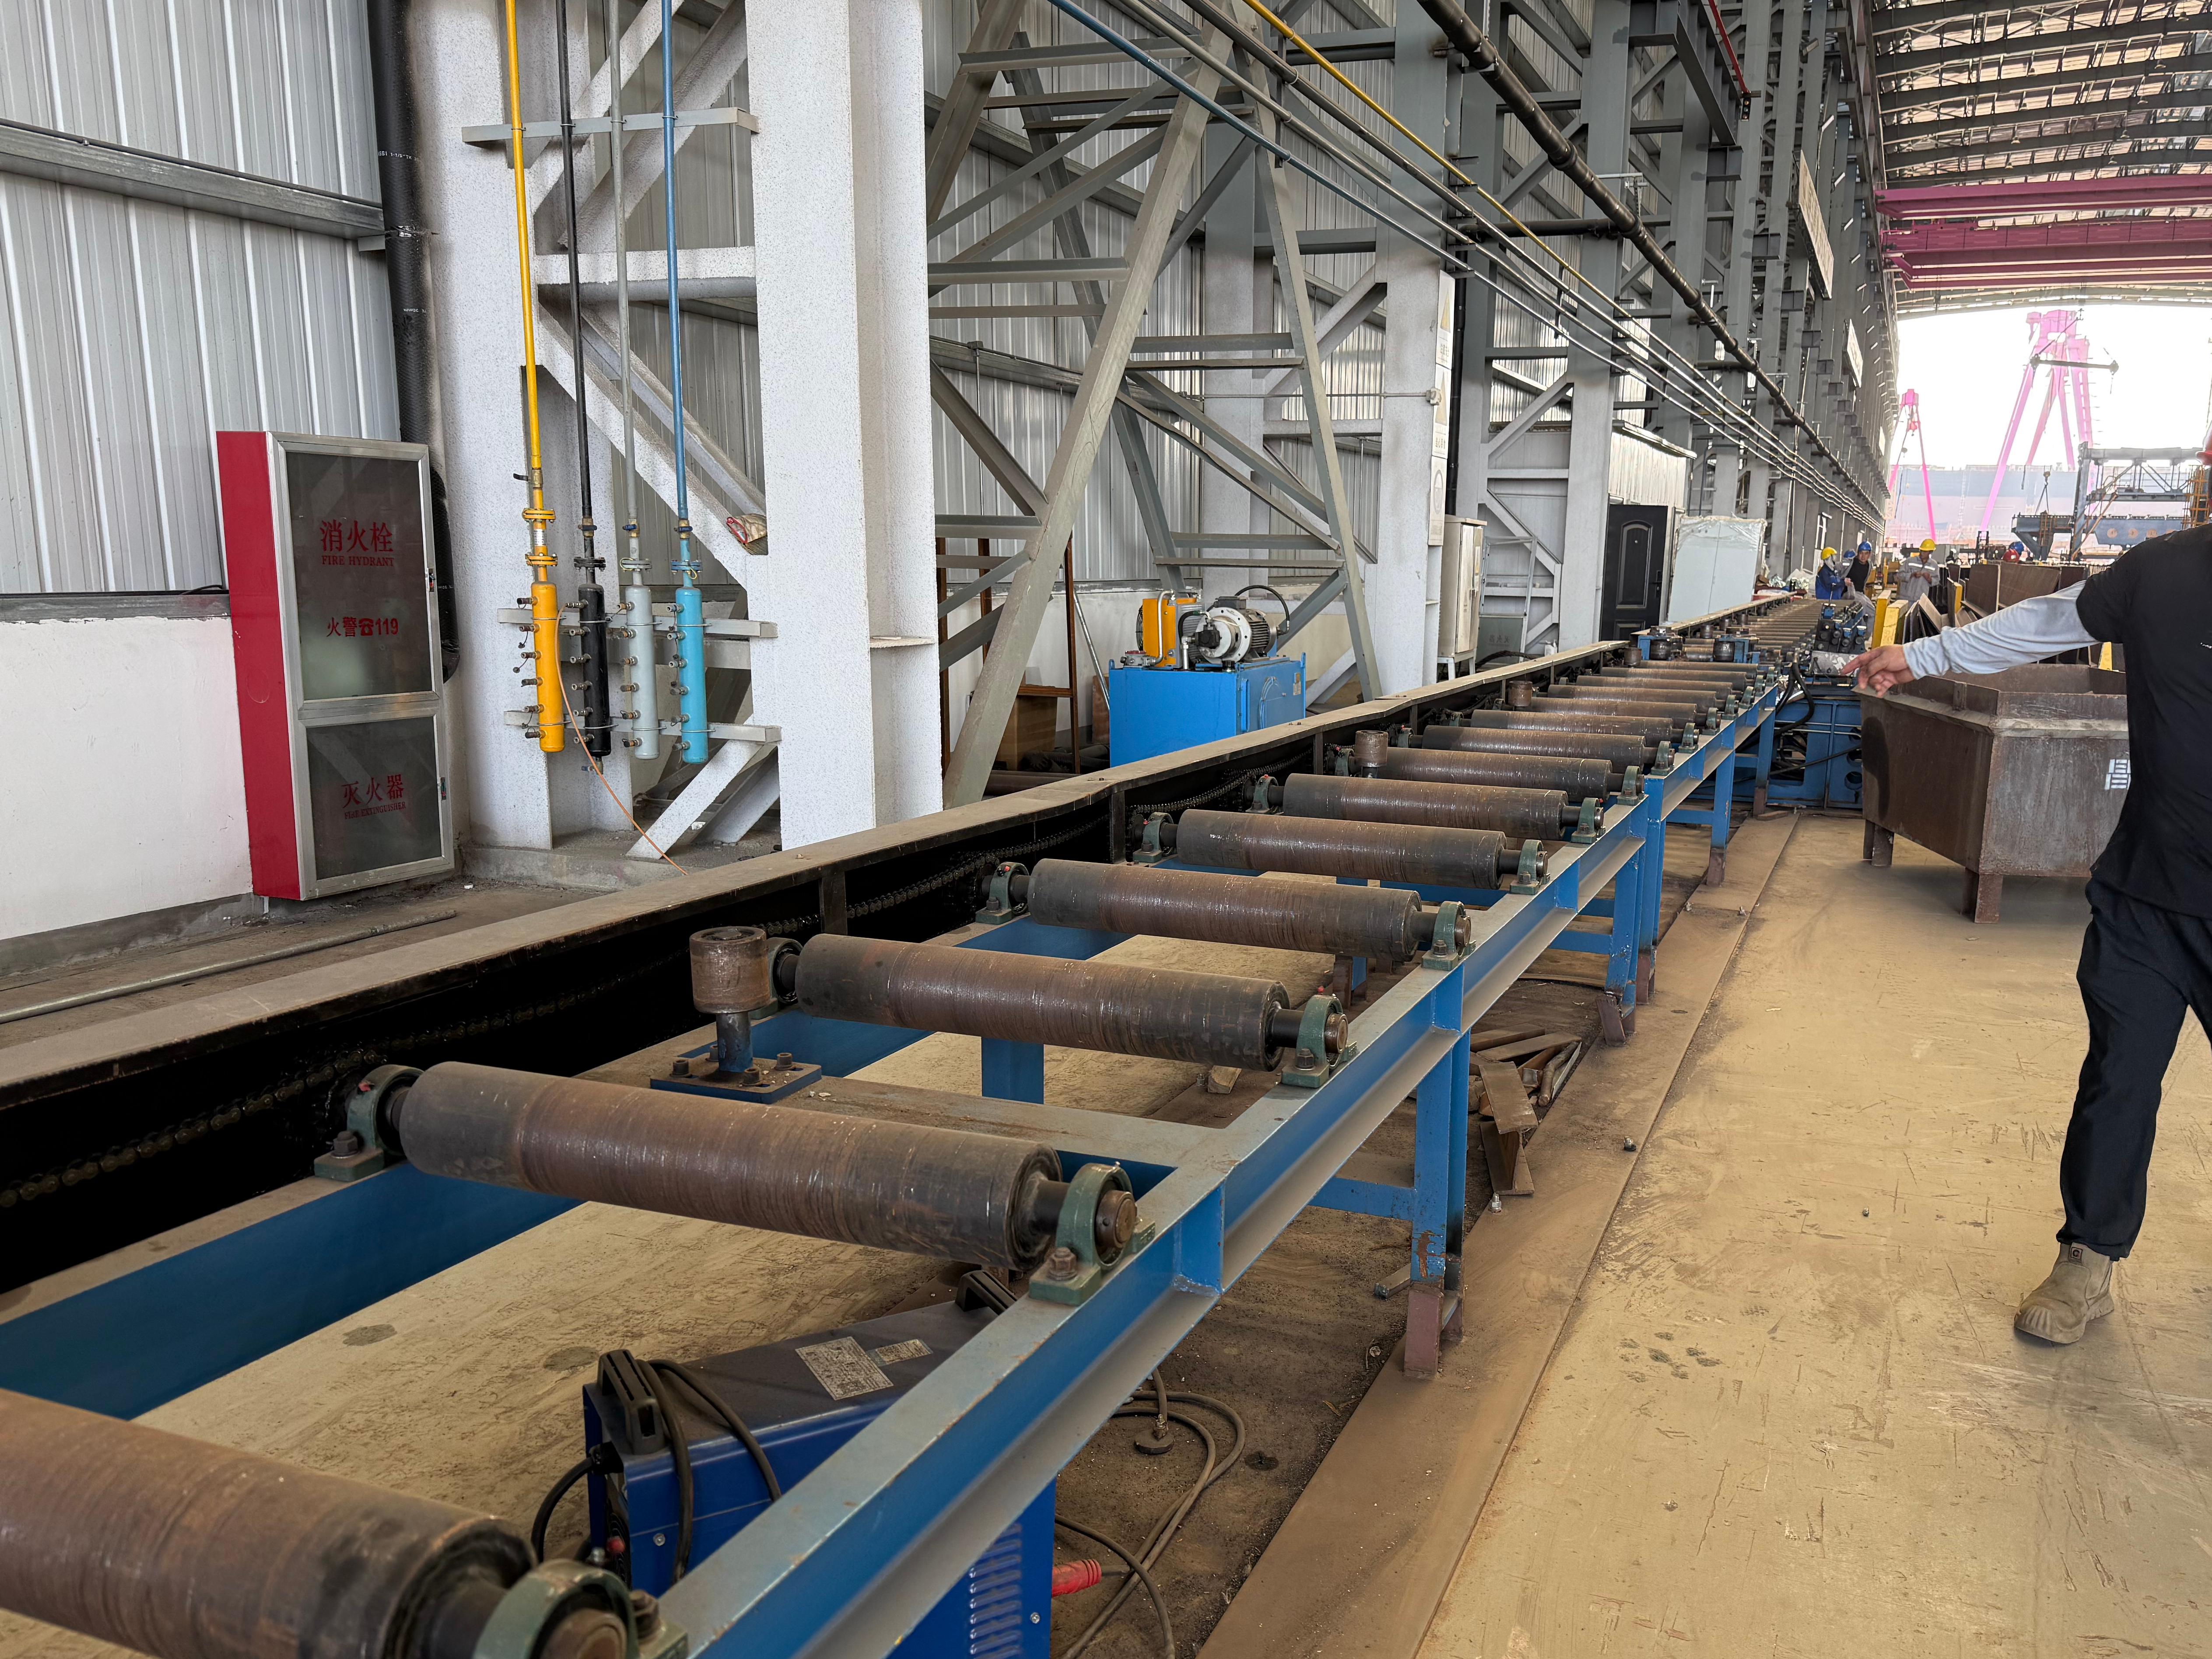
- ¿Cómo se soporta la pieza de trabajo a lo largo de grandes longitudes para evitar desviaciones angulares inducidas por la flecha?
- ¿La sujeción es lo suficientemente rígida para evitar vibración, traqueteo o movimiento durante el corte?
- ¿Puede el sistema conservar un bisel uniforme cuando la viga tiene soldaduras de punteo intermitentes o características preensambladas?
Un cabezal de corte rígido no puede compensar un soporte deficiente de la pieza de trabajo. Los elementos largos requieren rodillos de entrada y salida adecuados, guías laterales, sistemas de presión superior y una secuencia de manipulación de material que mantenga la viga estable durante todo el mecanizado. Esto se vuelve más importante a medida que aumentan el espesor de la placa, la longitud de la viga y la profundidad del bisel. Una configuración nominalmente correcta aún puede producir variación local si el componente se flexiona por su propio peso o si los puntos de apoyo están demasiado separados.
La calidad del bisel debe evaluarse como un perfil, no como una medición única
Un error común de evaluación consiste en inspeccionar el bisel cerca del extremo inicial de una muestra y considerar ese resultado como prueba de la capacidad del proceso. El ajuste depende de la variación a lo largo de la longitud. La pregunta relevante es si la máquina mantiene la geometría al inicio, en el centro y al final de la viga, incluidas las transiciones cerca de las zonas de sujeción y las áreas afectadas por la rectitud del material.
Un plan de inspección significativo debe comparar el perfil de unión mecanizado con los requisitos del plano y de la WPS. Las mediciones pueden incluir el ángulo de bisel, el ancho de la cara de raíz, el espesor restante del alma cuando sea pertinente, la condición superficial y la rectitud del borde preparado. La frecuencia de inspección debe reflejar las consecuencias de la variación, la uniformidad del material, el tamaño del lote y la estabilidad del proceso. Cuando un código aplicable requiera tolerancias específicas, dichos requisitos tienen prioridad sobre las afirmaciones genéricas de capacidad de la máquina.
ISO 9692-1 proporciona orientación de uso común para la preparación de uniones en soldadura por arco de acero, incluidas las dimensiones y configuraciones para varios tipos de uniones. Es útil como referencia técnica, pero no sustituye los detalles de unión específicos del proyecto ni los procedimientos de soldadura cualificados. Del mismo modo, los códigos de soldadura estructural como AWS D1.1 pueden regir la ejecución y aceptación de uniones en proyectos aplicables, mientras que los trabajos de fabricación europeos pueden estar controlados por requisitos contractuales vinculados a normas como EN 1090 y EN ISO 5817. Los documentos aplicables deben identificarse antes de aceptar los ajustes de la máquina como normas de producción.
La implicación práctica es importante: la repetibilidad de la máquina y la aceptación de la unión están relacionadas, pero no son idénticas. Una máquina biseladora puede repetir muy bien una geometría programada, pero la geometría aún puede ser inadecuada si no coincide con el diseño de unión aprobado, el espesor del material, el proceso de soldadura, el requisito de acceso o el perfil de penetración previsto.
La condición superficial importa tanto como la geometría nominal
Una cara de bisel limpia favorece una soldadura más estable, pero «limpia» debe definirse funcionalmente. La superficie debe estar libre de condiciones que interfieran con la fusión o introduzcan contaminación. Las rebabas pueden mantener separados los componentes y crear variación localizada de la separación. La cascarilla de laminación intensa puede afectar el comportamiento del arco y requerir limpieza adicional. El aceite, la humedad, la pintura, los recubrimientos de zinc y los residuos de corte pueden contribuir a la porosidad, los humos o condiciones de soldadura inestables.
El biselado mecánico normalmente ofrece una ventaja frente a la preparación térmica de bordes cuando el objetivo es evitar la escoria adherida y minimizar la alteración térmica en el borde. Sin embargo, la selección de la fresa, la velocidad de avance, la profundidad de corte, el grado del material y el estado de mantenimiento siguen siendo importantes. Una plaquita desgastada puede dejar rugosidad, desgarros o un borde doblado. Un avance excesivo puede aumentar las marcas de vibración. Una evacuación deficiente de virutas puede dañar una superficie terminada o interferir con la uniformidad dimensional.
La rugosidad superficial no debe tratarse como una métrica estética aislada. Una textura moderadamente mecanizada puede ser aceptable si no compromete la fusión ni el contacto de la unión, mientras que surcos profundos, rebabas y perfiles discontinuos pueden crear problemas localizados de soldadura. El umbral de aceptación debe vincularse al procedimiento aplicable y a los requisitos de calidad, en lugar de a una expectativa arbitraria de apariencia pulida.
Interacción con el corte y la preparación aguas arriba
La calidad del biselado comienza con la calidad de las piezas entrantes. Si las almas o alas se cortan con ondulación significativa en los bordes, angularidad excesiva o dimensiones inconsistentes, la operación de biselado puede mejorar el borde de soldadura, pero no puede corregir por completo todos los defectos aguas arriba. La máquina elimina una cantidad controlada de material; no sustituye el establecimiento de tolerancias de corte adecuadas y una manipulación disciplinada del material.
El corte por láser puede ser relevante cuando deben integrarse perfiles, ranuras, detalles de recorte y preparación de corte a longitud antes del ensamblaje de la viga. Para secciones tubulares y estructurales dentro de su capacidad especificada, unamáquina de corte láser de fibra CNC para tubos puede proporcionar corte de perfiles controlado por CNC y repetibilidad posicional que favorece componentes entrantes más uniformes. Esta capacidad debe considerarse por separado del biselado específico de vigas en T: la precisión del corte de perfiles no establece automáticamente la geometría de bisel requerida para una unión soldada en T determinada. Los dos procesos pueden complementarse cuando la ruta de producción requiere tanto un corte preciso de componentes como un mecanizado controlado del borde de soldadura.
Para el acero al carbono, en particular los materiales más gruesos, la evaluación técnica también debe considerar la dureza y la condición del borde tras el corte térmico. Algunos materiales y condiciones de corte pueden crear características de borde que afectan la carga de mecanizado o la calidad de preparación para soldadura. Una prueba con material representativo es más informativa que evaluar una máquina únicamente con cupones de demostración de acero dulce.
Dónde las máquinas biseladoras ofrecen beneficios limitados
Una máquina biseladora no se justifica automáticamente para todas las aplicaciones de vigas en T. Si la soldadura es una simple soldadura de filete sin preparación de ranura especificada, mecanizar un bisel puede añadir costes sin mejorar la unión diseñada. Si la producción es muy variable, con piezas cortas, cambios frecuentes de sección, geometrías irregulares o bajo volumen anual, el tiempo de configuración y manipulación puede superar los ahorros obtenidos mediante la repetibilidad.
Del mismo modo, una distorsión severa del material entrante puede requerir enderezamiento o un control de corte revisado antes del biselado. Intentar procesar material muy alabeado a través de una estación de biselado de precisión puede producir resultados inconsistentes y una intervención excesiva de configuración. La secuencia de proceso adecuada puede incluir inspección del material, enderezamiento cuando esté permitido, corte, limpieza de bordes, biselado, ajuste, soldadura de punteo, soldadura final y control de distorsión. El orden depende del diseño de la sección y de la distribución de la planta, pero el principio es claro: el biselado debe operar sobre material que pueda referenciarse y soportarse de forma fiable.
También existe una diferencia entre el biselado para preparación de soldadura y el fresado de bordes para escuadría dimensional o mecanizado de caras. Algunas aplicaciones requieren ambos, pero cumplen funciones diferentes. Una especificación debe indicar si el objetivo es un perfil de ranura, un borde cuadrado, la eliminación de daños por corte térmico, la preparación para soldadura de penetración total o una combinación de estos requisitos.
La selección de la máquina debe seguir la unión cualificada, no al contrario
El proceso de selección más defendible comienza con los detalles reales de la unión. El rango de espesores de placa, los grados de acero, las dimensiones de la viga, las formas de bisel requeridas, las tolerancias de la cara de raíz, las longitudes de producción, la distorsión permitida y el proceso de soldadura deben definir el rango operativo de la máquina. Es arriesgado seleccionar equipos basándose principalmente en el ángulo máximo de bisel anunciado o en una declaración amplia de capacidad de material.
La evaluación técnica debe confirmar si la máquina puede procesar los espesores mínimo y máximo del alma sin comprometer la sujeción ni la calidad del bisel; si puede mantener la geometría requerida a lo largo de la viga relevante más larga; si las herramientas son adecuadas para los grados de material implicados; y si el cambio entre configuraciones de unión comunes es controlado y repetible. Cuando se requieren múltiples tipos de bisel, el método de programación o ajuste mecánico merece una revisión detallada. Una máquina nominalmente flexible aún puede generar tiempos de inactividad o riesgos de ajuste inaceptables si cada cambio requiere un reajuste manual extenso.
La economía de las herramientas también importa. Las plaquitas de corte, los cabezales de fresado, los componentes de guía y las superficies de sujeción son elementos consumibles o sujetos a desgaste que influyen directamente en la calidad del borde. Una cualificación de proceso debe definir cómo se detecta el desgaste, cuándo se cambian las herramientas y qué dimensiones se vuelven a verificar después de la sustitución. Sin esta disciplina, un proceso de biselado inicialmente estable puede desviarse gradualmente hasta que aparezcan problemas de ajuste en la estación de soldadura.
La mejora del ajuste debe verificarse en las etapas de ensamblaje y soldadura
La medida de rendimiento correcta no es simplemente si el bisel parece uniforme después del mecanizado. La máquina debe evaluarse por su efecto en las operaciones siguientes. Las evidencias relevantes incluyen una menor necesidad de acabado manual de bordes, un asentamiento más uniforme del alma sobre el ala, menor variación en las condiciones de raíz, menos ajustes de los dispositivos y un comportamiento de soldadura estable en piezas representativas.
La verificación debe incluir toda la cadena de producción: medir el borde preparado, ensamblar la sección en T utilizando los dispositivos normales, inspeccionar la condición de unión resultante, soldar muestras representativas con el procedimiento previsto y revisar la distorsión dimensional y los resultados de inspección de soldadura aplicables. Este enfoque distingue una mejora genuina del proceso de una superficie mecanizada visualmente atractiva pero funcionalmente irrelevante.
Una máquina biseladora para vigas en T bien especificada mejora el ajuste de las uniones soldadas porque proporciona a la fabricación control sobre una condición que, de otro modo, queda en manos de la corrección manual. Su contribución es mayor cuando la geometría de la viga se repite, la preparación de la unión está definida por la WPS y las normas del proyecto, y la soldadura posterior depende de condiciones uniformes de raíz y bisel. La máquina debe tratarse como parte de un sistema de fabricación controlado, vinculado a la calidad del material entrante, los dispositivos, la cualificación de soldadura, la inspección y el mantenimiento, y no como una solución independiente para todos los defectos de soldadura.