— —
Cómo ajustar la presión de forma segura en una máquina hidráulica de enderezado de vigas en T
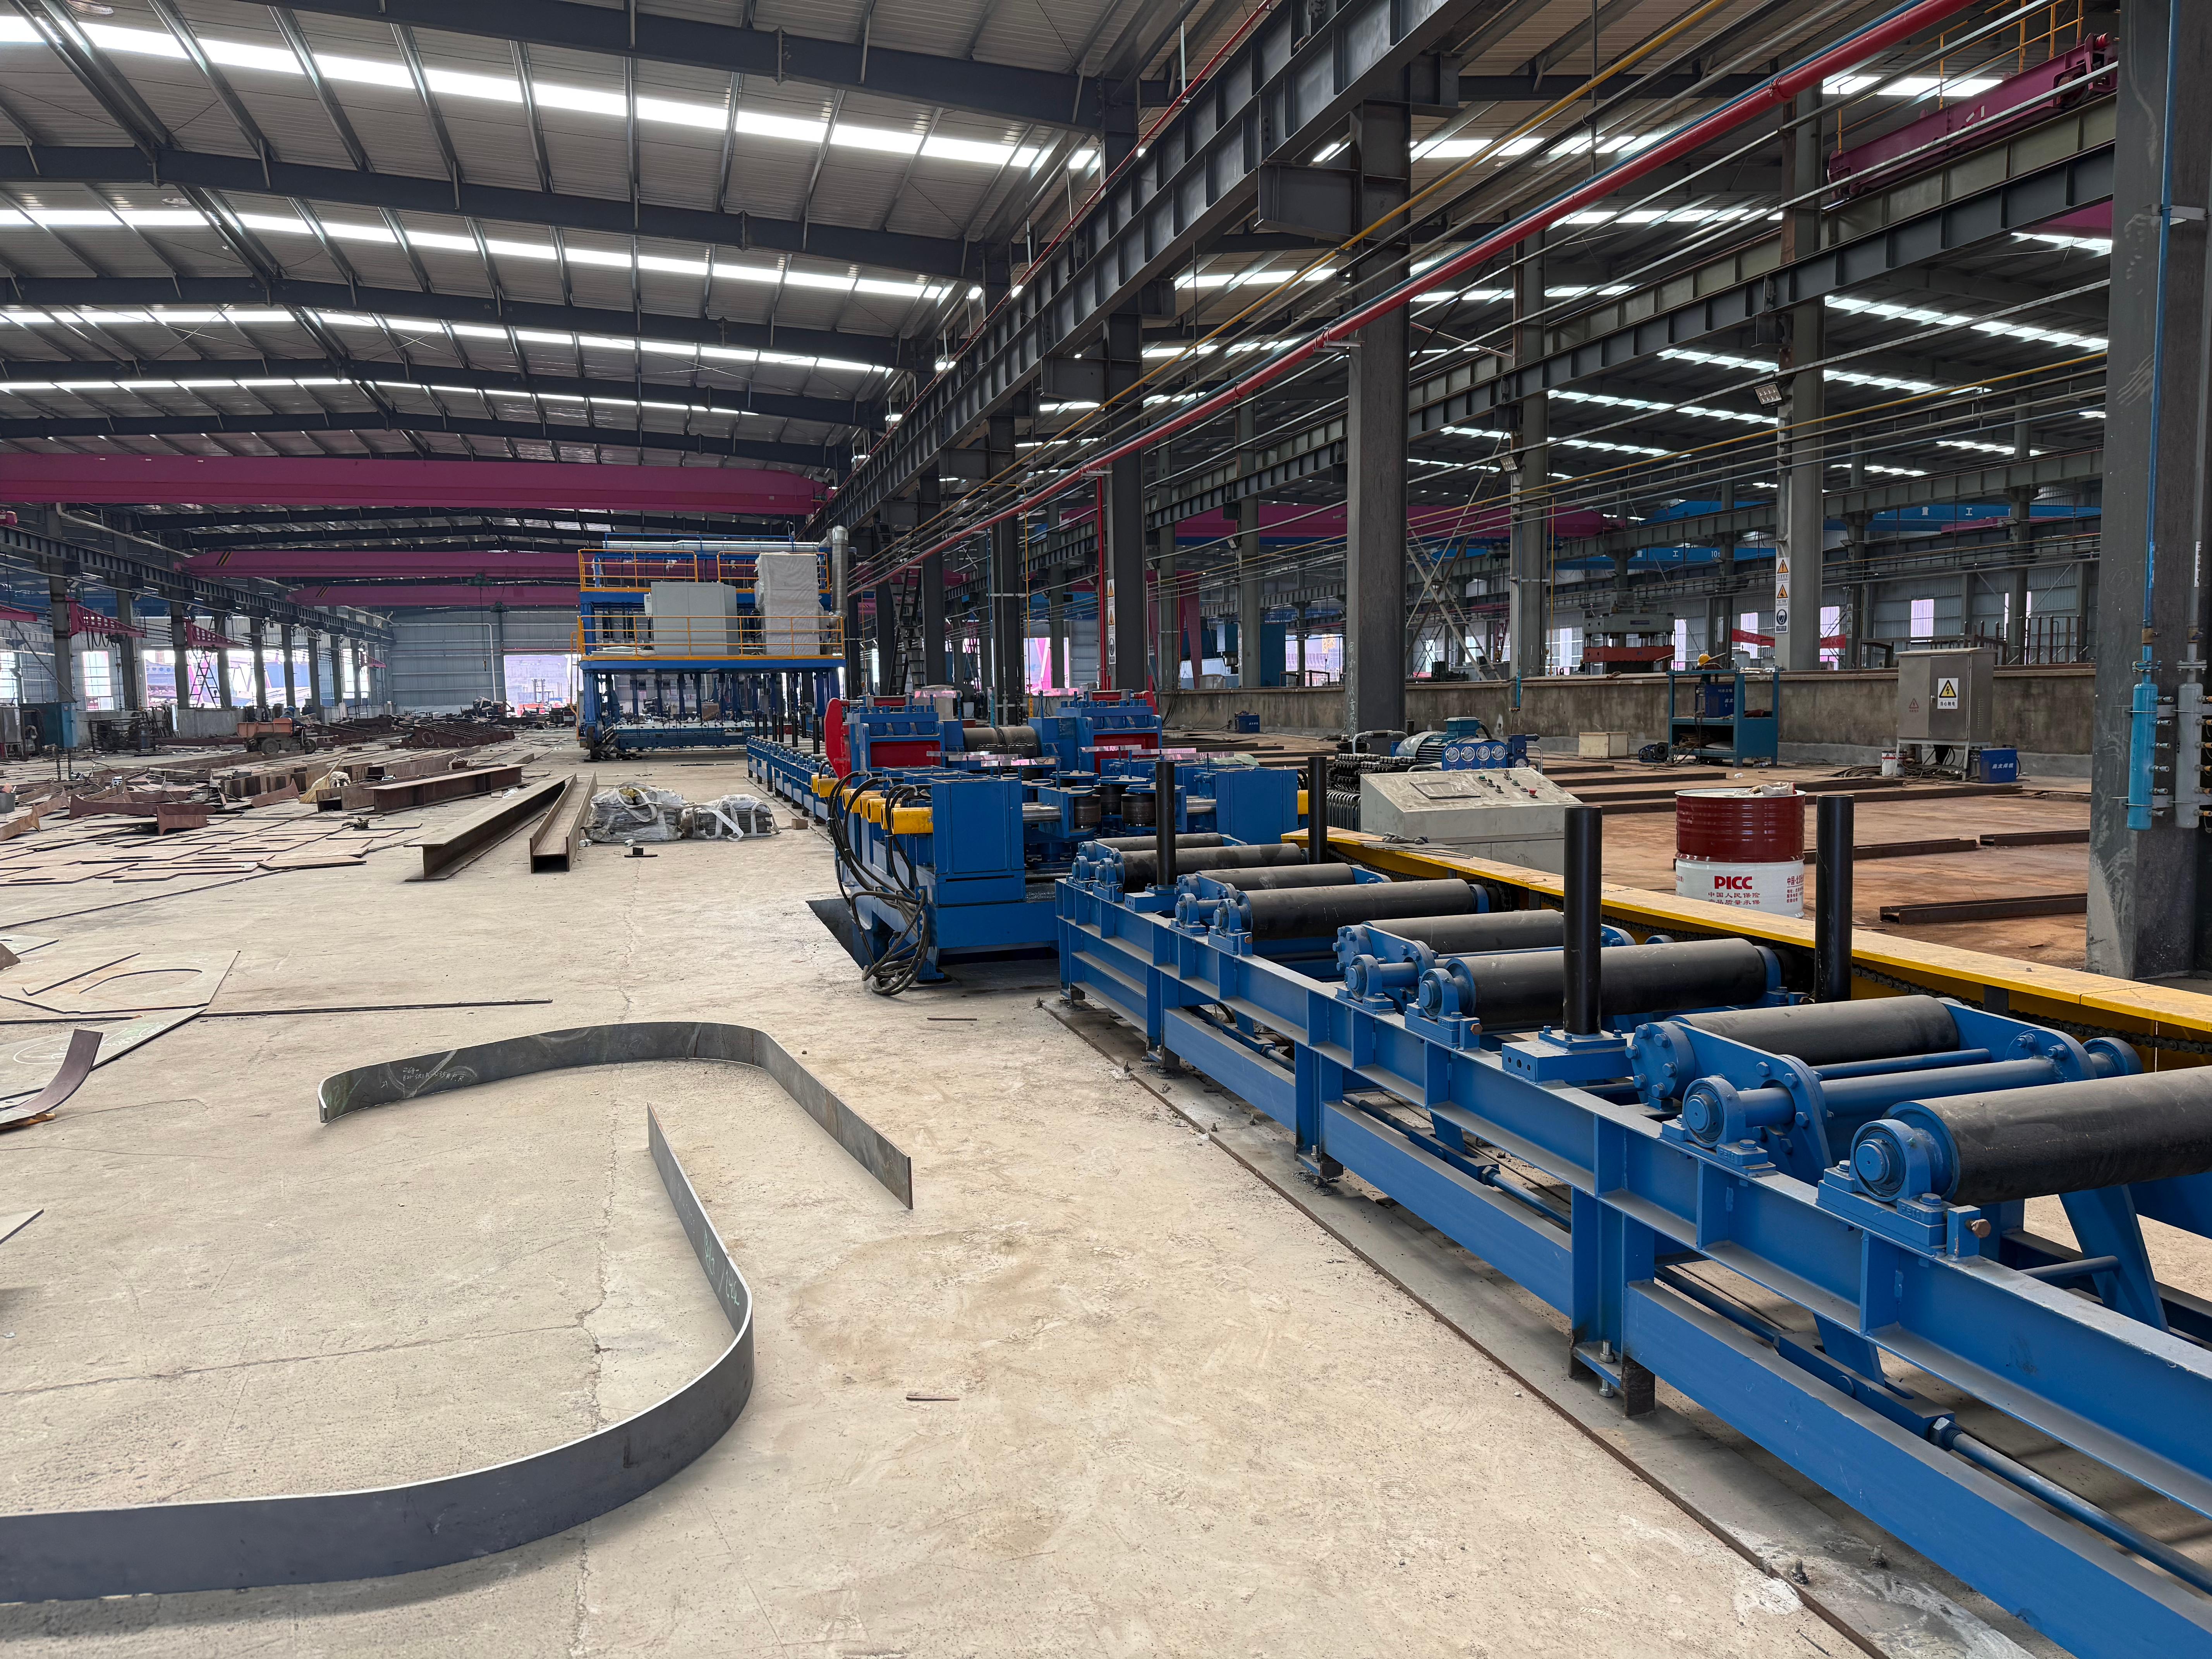
Una viga T que sale de la línea de soldadura con una curvatura visible, arqueamiento local o deformación del ala puede generar problemas que van mucho más allá de la apariencia. Es posible que no se asiente correctamente en el siguiente ensamblaje, que complique la perforación o el recubrimiento, y que obligue a realizar costosos retrabajos después de que ya se hayan completado varias operaciones posteriores. Una máquina hidráulica de enderezado de vigas T está diseñada para corregir estas desviaciones, pero el resultado depende en gran medida de una decisión operativa: cuánta presión hidráulica aplicar.
La presión no es un ajuste en el que “más es mejor”. Una presión demasiado baja puede dejar la viga sin cambios; una excesiva puede provocar flexión inversa, marcas en las alas, pandeo del alma, tensiones de soldadura o daños en las herramientas y el circuito hidráulico de la máquina. El enfoque más seguro consiste en tratar la presión como una respuesta controlada a la deformación medida, el comportamiento del material, la geometría de las herramientas y la capacidad nominal del equipo.
Esta guía explica cómo los operarios pueden ajustar la presión de forma segura, realizar correcciones progresivas y verificar que una viga T esté realmente recta en lugar de simplemente forzada a una posición bajo carga.
La presión debe seguir la condición de la viga, no el hábito del operario
En muchos talleres, un operario puede recordar un ajuste de presión que funcionó en el trabajo anterior y utilizarlo como punto de partida para el siguiente. Este hábito es comprensible durante una producción intensa, pero puede ser arriesgado. Dos vigas T con dimensiones generales similares pueden requerir fuerzas de corrección muy diferentes debido a diferencias en el grado de acero, el espesor de la placa, el aporte térmico de soldadura, la tensión residual, la longitud de la viga y la ubicación de la curvatura.
Antes de utilizar la máquina hidráulica de enderezado de vigas T, identifique qué tipo de deformación está presente. El método de corrección y la respuesta de presión variarán según si la viga presenta:
- Curvatura general: una curva suave a lo largo de una sección extensa de la viga.
- Arqueamiento local: una curvatura concentrada cerca de un punto, a menudo cerca del inicio o final de una soldadura, un punto de elevación o una zona afectada por impactos de manipulación.
- Deformación del ala: un ala doblada, inclinada o irregular con respecto al alma.
- Deflexión del alma: un alma que se ha desplazado lateralmente o ha desarrollado inestabilidad local.
- Torsión: una deformación rotacional a lo largo del eje de la viga, que puede requerir un útil o método de corrección diferente en lugar de un simple prensado vertical.
Una enderezadora hidráulica puede aplicar una fuerza considerable, pero no puede compensar un diagnóstico incorrecto. Si la viga está torcida y el operario presiona únicamente sobre el borde visible, la acción puede empeorar la geometría en vez de restaurarla.
Comience con la inspección y la medición
El ajuste seguro de la presión comienza antes de activar la bomba hidráulica. Coloque la pieza de trabajo sobre puntos de apoyo limpios y estables, y elimine escoria, salpicaduras, acumulación de cascarilla o material suelto que pueda afectar el asentamiento. La viga debe apoyarse de forma natural. Si se balancea sobre una mesa irregular o está apoyada demasiado cerca de un extremo, la deformación medida puede resultar engañosa.
Utilice el método de medición especificado en su plano de producción o procedimiento de inspección. Según la configuración del taller, puede implicar una regla recta, una línea tensada, una herramienta de alineación láser, un comparador de carátula, una cinta métrica o un medidor de altura. Mida la desviación en varios puntos en lugar de comprobar solo el punto alto más evidente.
Registre tres elementos antes de la corrección:
- La dirección de la curvatura o el desplazamiento.
- La desviación máxima respecto a la rectitud requerida.
- La posición de esa desviación máxima a lo largo de la viga.
También es útil anotar la distancia entre apoyos. Una viga que parece tener un arqueamiento severo en una corta distancia sin apoyo puede mostrar una desviación mucho menor cuando se apoya conforme a la condición real de fabricación o instalación. Un espaciado uniforme de los apoyos permite un enderezado repetible.
Revise la máquina antes de elegir un nivel de presión
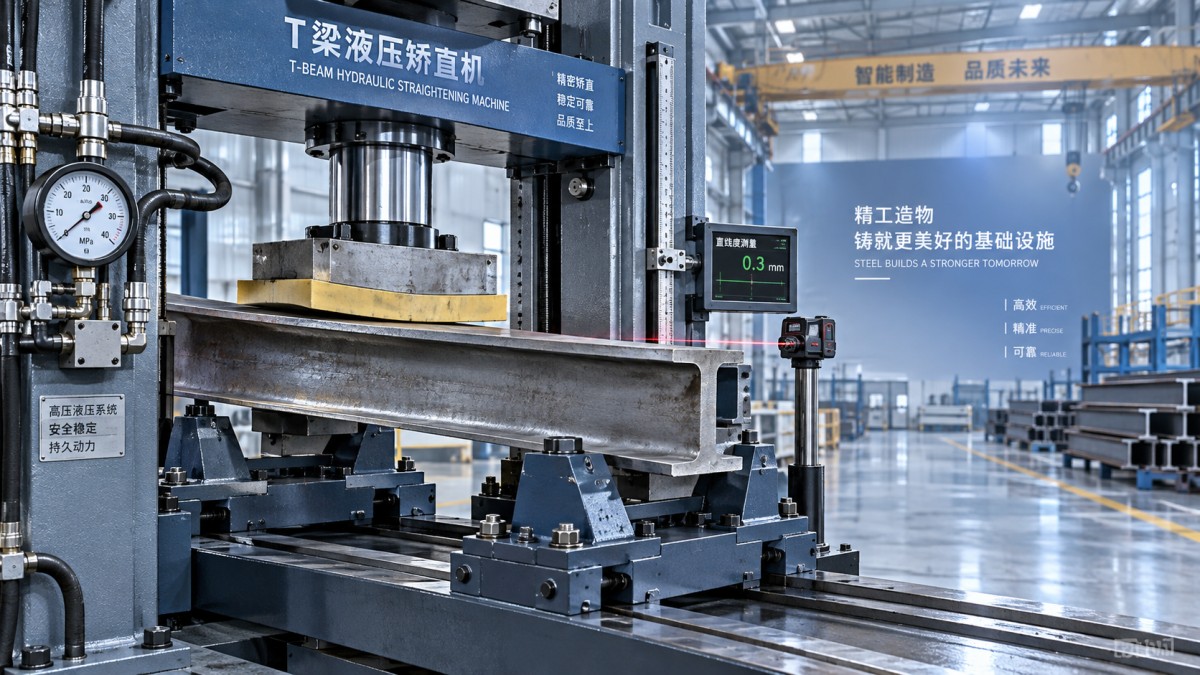
El manómetro solo es significativo cuando el sistema hidráulico y las herramientas están en condiciones adecuadas. Un operario seguro no supone que la presión indicada equivale a una fuerza de conformado predecible sin comprobar la configuración de la máquina.
Revise la capacidad nominal de la máquina hidráulica de enderezado de vigas T, incluida su presión máxima del sistema, capacidad del cilindro, dimensiones permitidas de la pieza, abertura de garganta y disposición recomendada de las herramientas. Nunca utilice el ajuste de la válvula de alivio de la máquina como objetivo normal de producción. La presión nominal máxima es un límite, no un punto de operación preferido.
Antes de cargar la viga, inspeccione lo siguiente:
- Mangueras hidráulicas, acoplamientos y conexiones para detectar fugas, abrasión, grietas o holguras.
- Nivel de aceite y señales visibles de fluido hidráulico contaminado o sobrecalentado.
- Legibilidad del manómetro y si este vuelve a cero cuando está sin carga.
- Cabezal de prensa, matrices, cunas, rodillos y bloques de apoyo para detectar desgaste, grietas o deformación.
- Protecciones, función de parada de emergencia, controles de pedal e interruptores de límite cuando estén instalados.
- Limpieza de la mesa de trabajo y estabilidad de todos los apoyos.
Cuando un manómetro se comporta de manera errática, una manguera pulsa de forma inusual o la presión aumenta sin el correspondiente movimiento del émbolo, deténgase e investigue. Estas señales pueden indicar aire atrapado, un conducto hidráulico bloqueado, atascamiento mecánico, mal asiento de la pieza o un sistema de alivio ajustado incorrectamente. Seguir aumentando la presión no es una solución.
Comprenda lo que le indica el manómetro
La presión hidráulica no es idéntica a la fuerza de enderezado. La presión es la fuerza por unidad de área dentro del cilindro hidráulico. La fuerza real del émbolo depende del área del pistón del cilindro, además de la presión del sistema. La forma de contacto de la herramienta, la distancia entre apoyos, la fricción, la orientación de la viga y la propia rigidez de la viga afectan a cómo actúa esa fuerza sobre la pieza.
Por esta razón, un valor de presión no puede copiarse de forma segura de una máquina a otra. Incluso dos máquinas enderezadoras con bastidores de tamaño similar pueden utilizar diámetros de cilindro, manómetros o disposiciones mecánicas diferentes. Siga el manual del equipo, la documentación de proceso aprobada y los límites establecidos por el fabricante de la máquina.
Los operarios también deben recordar que el acero se comporta elásticamente al principio. Cuando se libera la presión, parte de la flexión desaparece porque el material recupera su forma elástica. Por lo tanto, el enderezado suele requerir una cantidad cuidadosamente controlada de sobrecorrección. La cantidad correcta se determina mediante resultados medidos, no forzando a la viga a moverse de forma drástica mientras el émbolo está cargado.
Un método práctico para ajustar la presión de forma segura
La rutina más fiable es una carga gradual con comprobaciones frecuentes. Puede parecer más lenta que realizar un prensado intenso de una sola vez, pero normalmente ahorra tiempo al evitar flexiones inversas, piezas rechazadas y ciclos repetidos de corrección.
1. Posicione la viga para que la fuerza esté controlada
Apoye la viga T simétricamente cuando sea posible, con el lado elevado o la zona de corrección prevista alineada bajo la herramienta de prensado. Los apoyos deben ser lo suficientemente resistentes para sostener la viga sin desplazarse. Su posición es importante: los apoyos colocados demasiado cerca del punto de prensado pueden crear una curvatura local pronunciada, mientras que los apoyos demasiado separados pueden requerir una fuerza excesiva y aumentar la posibilidad de inestabilidad.
Utilice cunas adecuadas, matrices perfiladas o almohadillas protectoras cuando sea necesario. El contacto directo metal con metal de un cabezal de prensado estrecho puede dejar marcas de indentación o concentrar tensiones, especialmente en alas más delgadas. Asegúrese de que el émbolo se aproxime perpendicularmente a la pieza. Una carga descentrada puede empujar la viga lateralmente o introducir torsión.
2. Lleve la herramienta al contacto con baja presión
Avance el émbolo lentamente hasta que las herramientas entren en contacto con la viga. En esta etapa, confirme que la viga no haya rodado, que los apoyos sigan completamente asentados y que ninguna persona se encuentre dentro de la zona de movimiento. No coloque las manos entre las herramientas y la pieza para “ajustar con precisión” su ubicación después de que se haya establecido el contacto.
El contacto a baja presión también es una comprobación útil de inestabilidad oculta. Si la viga se desliza, gira o comienza a cargar un apoyo de manera desigual, libere la presión y vuelva a posicionarla. Corregir la configuración es más seguro que intentar mantener la pieza en su lugar con fuerza adicional.
3. Aumente la presión en incrementos pequeños y deliberados
Eleve la presión progresivamente en vez de pasar directamente a una lectura alta. Haga una pausa después de cada incremento y observe la viga, los apoyos, el cabezal de prensa y el manómetro. El tamaño exacto del incremento debe seguir la instrucción de trabajo aprobada por la empresa y la sensibilidad de la viga, pero el principio sigue siendo el mismo: aplique suficiente carga para producir un movimiento controlado y luego evalúe la respuesta.
Durante la carga, esté atento a crujidos, chasquidos o sonidos repentinos de liberación inesperados. La tensión residual de soldadura puede liberarse ocasionalmente al corregir la viga, pero cualquier sonido anormal, desplazamiento brusco o fluctuación rápida de presión es motivo para detenerse. Libere la carga de forma controlada, asegure el área e inspeccione la pieza y la máquina antes de reiniciar.
4. Mantenga la carga solo el tiempo que requiera el proceso
Algunos materiales y condiciones de deformación se benefician de un breve tiempo de permanencia controlado bajo carga, especialmente cuando así lo exige la especificación del proceso. Sin embargo, mantener una presión alta sin una razón definida no garantiza un mejor resultado. Aumenta la exposición al calentamiento hidráulico, al riesgo de fugas y a la deformación no deseada del material.
Utilice un tiempo de permanencia solo cuando forme parte de un procedimiento de enderezado verificado. Para trabajos de corrección ordinarios, el factor clave suele ser la cantidad y ubicación de la deformación controlada, seguida de una medición precisa después de descargar.
5. Libere la presión gradualmente y vuelva a medir
No libere la carga de forma repentina. Una liberación controlada protege la pieza, las herramientas y los componentes hidráulicos, y permite al operario observar de forma segura la recuperación elástica. Una vez que el émbolo esté completamente retraído o separado de la viga, mida los mismos puntos utilizados durante la inspección inicial.
Si la viga sigue fuera de tolerancia, repita el ciclo con un ajuste moderado. Si se ha desplazado demasiado en la dirección opuesta, no la presione inmediatamente de vuelta con un ajuste alto. Vuelva a evaluar la distancia entre apoyos y la posición de las herramientas. La inversión repetida con cargas elevadas puede endurecer el material local, dañar la superficie y crear un ciclo de corrección cada vez más difícil de controlar.
Señales de que la presión es demasiado alta o se aplica incorrectamente
Un ajuste excesivo no siempre es evidente solo por el manómetro. Observe la viga y las herramientas para detectar advertencias físicas. Detenga la operación si observa abolladuras en el ala, pandeo local del alma, grietas recientes cerca de los pies de soldadura, movimiento lateral inesperado, profundas marcas de herramientas o pérdida repentina de resistencia. Estas condiciones pueden indicar que la fuerza se concentra en el lugar incorrecto o que la pieza se aproxima a un modo de deformación perjudicial.
Otra señal de advertencia es una corrección grande con un movimiento muy pequeño del émbolo. Esto puede significar que la viga estaba mal apoyada, que el punto de prensado no estaba centrado o que la tensión residual se está liberando de forma impredecible. La respuesta más segura es descargar y volver a comprobar la alineación en lugar de intentar “terminar el trabajo” rápidamente.
Una presión que aumenta rápidamente mientras el émbolo apenas se mueve también puede indicar un problema mecánico. Las causas posibles incluyen una guía atascada, herramientas inadecuadas, geometría de contacto incorrecta o una sección de viga que se está comprimiendo en lugar de doblarse según lo previsto. Nunca exceda la presión nominal para superar una resistencia sin explicación.
Las diferentes condiciones de las vigas requieren decisiones distintas
Las vigas T largas y pesadas generalmente responden de forma más gradual que los elementos cortos, pero pueden almacenar energía significativa bajo carga. Asegúrese de que las piezas largas estén apoyadas a intervalos adecuados para que no se comben ni oscilen más allá de la zona principal de corrección. Cuando una viga se extienda más allá de la mesa de la máquina, proporcione apoyos externos estables a la misma altura de trabajo.
Las vigas T con alma o alas delgadas requieren especial cuidado. Pueden enderezarse con menos fuerza de la esperada, pero son más vulnerables a abolladuras y pandeo locales. Las herramientas de contacto más ancho, una observación más atenta y menores incrementos de presión suelen ser más importantes que la capacidad bruta del cilindro.
En las secciones T soldadas, inspeccione las soldaduras antes y después del enderezado. Una soldadura sólida no debe considerarse una garantía de que cualquier fuerza de corrección sea aceptable. El aporte térmico, la preparación de la junta, la restricción durante la soldadura y la secuencia de enfriamiento afectan a la tensión residual. Si se requiere un enderezado repetido en el mismo lote de producción, revise los parámetros de soldadura y la fijación previos. La enderezadora puede estar corrigiendo un problema del proceso de fabricación en lugar de un problema aislado de una pieza.
Atajos comunes que generan riesgos evitables
Un error común es ajustar la presión únicamente según el espesor del material. El espesor es importante, pero la luz de la viga, el ancho del ala, la altura del alma, el grado de acero y la ubicación de la deformación también influyen en la fuerza requerida. Otro error es evaluar la rectitud mientras la viga permanece bajo carga. Inspeccione siempre después de liberar la carga, ya que la recuperación elástica puede ser considerable.
Los operarios también deben evitar utilizar bloques improvisados, calzas dañadas, placas sueltas apiladas o accesorios de elevación no clasificados como herramientas de apoyo. Un pequeño desplazamiento del apoyo bajo carga hidráulica puede convertir una operación controlada en una situación peligrosa. Utilice dispositivos diseñados específicamente o bloques de apoyo seguros con capacidad de carga conocida.
Por último, nunca intente compensar un manómetro defectuoso basándose únicamente en el sonido o la sensación. Si la indicación de presión no es fiable, retire la máquina de servicio hasta que el instrumento y el sistema hidráulico hayan sido revisados conforme al procedimiento de mantenimiento.
Elabore un registro de enderezado repetible
Para tamaños recurrentes de vigas T, un registro sencillo del proceso puede facilitar mucho una configuración segura. Registre los detalles de la sección de la viga, el grado del material si se conoce, la desviación original, la distancia entre apoyos, la ubicación de prensado, las herramientas utilizadas, el rango aproximado de presión, el número de ciclos de corrección y la medición final. Con el tiempo, esta información se convierte en una referencia útil para el taller; no sustituye el criterio del operario, sino que permite iniciar cada trabajo desde una base comprobada.
Esto es especialmente valioso cuando varios operarios comparten la misma máquina hidráulica de enderezado de vigas T. Los registros claros reducen la variación entre turnos y ayudan a los supervisores a identificar patrones, como deformaciones repetidas derivadas de una secuencia de soldadura o lote de material determinados.
El enderezado seguro se mide, es gradual y se mantiene dentro de los límites de la máquina
El mejor ajuste de presión es la presión controlada más baja que produzca la corrección permanente requerida sin dañar la viga ni exceder el rango de operación aprobado de la máquina. Comience con una medición precisa, utilice apoyos estables y herramientas adecuadas, cargue progresivamente, libere con cuidado y verifique el resultado después de la recuperación elástica.
Para operaciones que involucran equipos de fabricación de vigas H y vigas T, corte CNC, sistemas de soldadura y maquinaria relacionada con el trabajo de metales, una configuración de máquina bien adaptada y un procedimiento operativo claro son tan importantes como la propia capacidad de la prensa. Wuxi Armada International Trade Co., Ltd suministra una amplia gama de equipos de fabricación y procesamiento, cuyo diseño y producción se organizan conforme a las prácticas del sistema de calidad ISO9001 y las normas CE de la UE cuando corresponda. Al evaluar una solución de enderezado, los operarios y equipos de producción deben confirmar que la capacidad de la máquina, la disposición de las herramientas, el método de control y las medidas de seguridad se adapten a sus perfiles de viga y flujo de trabajo reales.
Una viga recta es el resultado visible. El objetivo real es un proceso controlado que proteja al operario, preserve el material y proporcione una geometría repetible de una pieza a otra.