— —
¿Cómo elegir la capacidad de cizallado para trabajos con chapas metálicas irregulares?
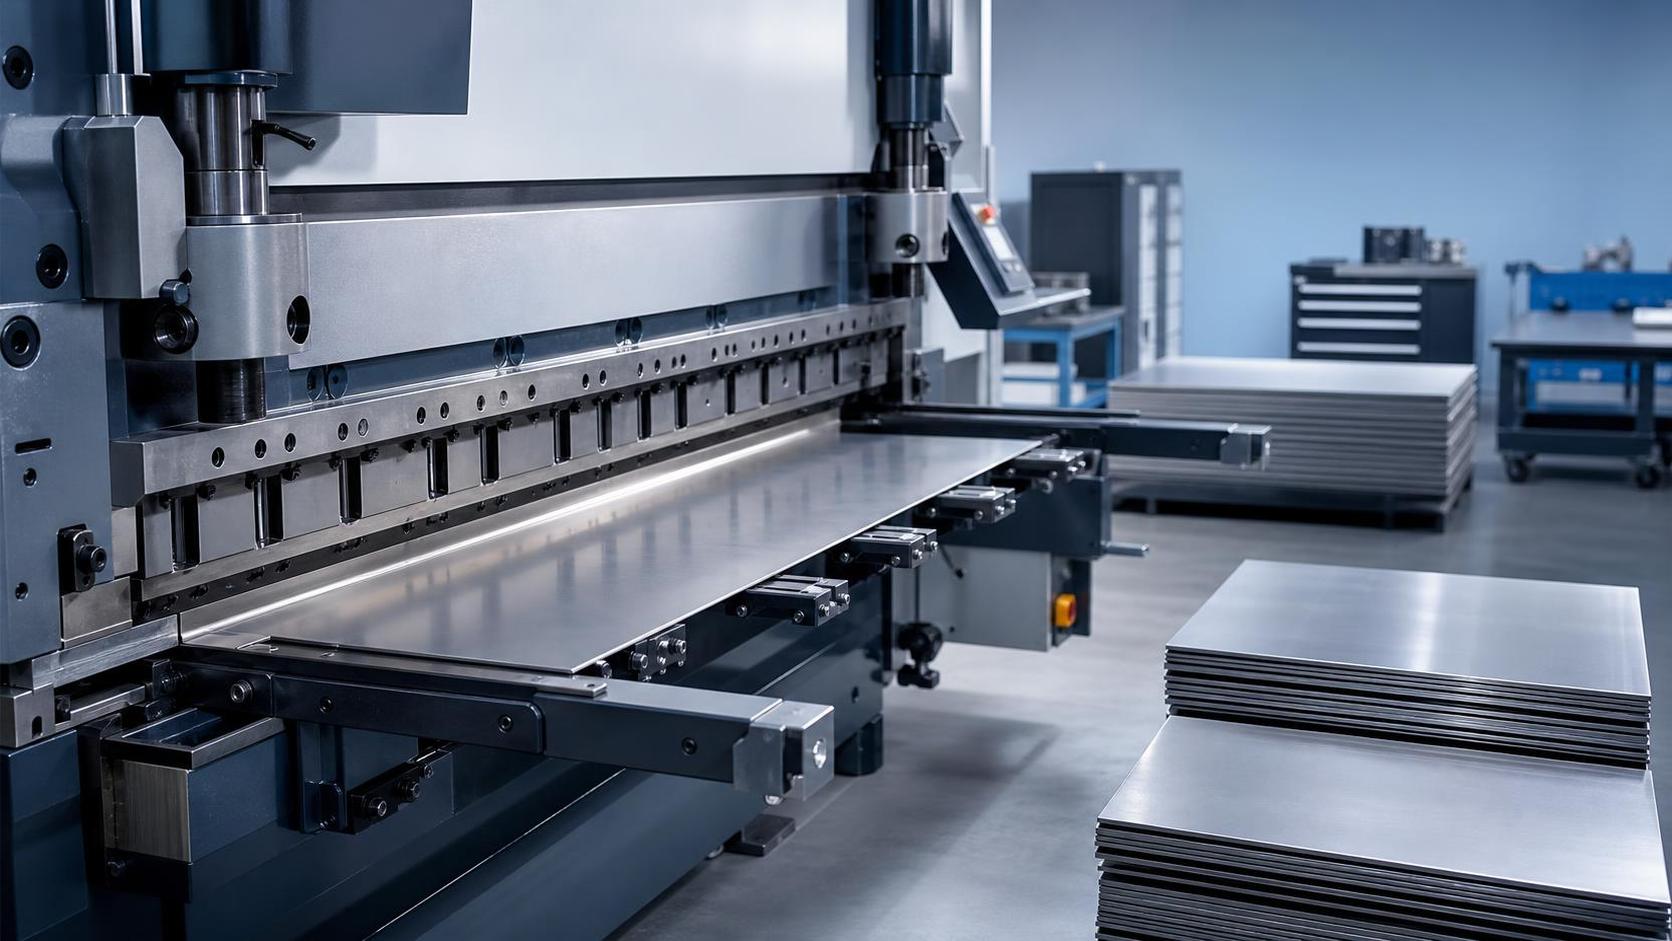
¿Cómo elegir la capacidad de cizallado para trabajos de chapa metálica irregular?
Al fabricar perfiles personalizados, bordes curvos o chapas de distintos espesores, muchos compradores preguntan: ¿Qué especificaciones de cizalla necesito para piezas metálicas irregulares personalizadas? La respuesta rara vez consiste únicamente en consultar un valor de espesor en un catálogo. En trabajos irregulares, la capacidad de cizallado está relacionada con el comportamiento del material, la geometría de la pieza, la tolerancia del borde, la configuración del operario y lo que ocurre después del corte. Una máquina que parece potente sobre el papel puede no ser la opción adecuada si tiene dificultades con series cortas, tamaños de chapa variados o requisitos posteriores exigentes.
Por eso, los fabricantes experimentados no consideran la capacidad de cizallado como una única especificación principal. Normalmente analizan todo el rango de corte: espesor máximo, longitud de trabajo, resistencia a la tracción del material, facilidad de uso del tope trasero, ajuste de la holgura de las cuchillas, rendimiento del pisador y capacidad de la máquina para procesar de forma constante piezas no estándar. Especialmente en talleres donde el cizallado se encuentra entre la nivelación, el desbarbado, el plegado y la soldadura, la cuestión real no es solo si la máquina puede cortar, sino si puede hacerlo de la manera que requiere el trabajo.
Las piezas irregulares cambian la forma de evaluar la capacidad
Las chapas rectangulares y rectas son relativamente fáciles de evaluar. Si el material es acero dulce, se conoce el espesor y la longitud de corte se mantiene dentro de la capacidad nominal, la selección es sencilla. Los trabajos con chapa metálica irregular son diferentes. Una pieza puede incluir tiras estrechas, zonas de corte interrumpidas, orificios precortados cerca del borde, secciones cónicas o espesores variables de una partida a otra. En estos casos, la capacidad nominal es solo un punto de partida.
Por ejemplo, cuando una chapa tiene un perfil curvo o una forma irregular, el soporte de la chapa adquiere mayor importancia. Si el área sin apoyo se deforma durante el corte, la rectitud del borde puede verse afectada incluso cuando la máquina dispone de fuerza suficiente. Del mismo modo, los trabajos con espesores mixtos suelen revelar las limitaciones de las máquinas que técnicamente pueden cortar la chapa más gruesa, pero son lentas para reajustarse o difíciles de ajustar con precisión para materiales más delgados. Sobre el papel, esa máquina todavía “cumple las especificaciones”. En producción, puede generar rebabas, torsiones o desperdicio innecesario.
Esta es una de las razones por las que muchos compradores dejan de preguntar únicamente por el espesor máximo de corte y comienzan a comparar el rango utilizable de la máquina con respecto a su combinación real de piezas.
Las especificaciones principales que realmente importan
Si está seleccionando una cizalla para piezas metálicas irregulares personalizadas, algunas especificaciones merecen mucha más atención que otras.
1. Tipo de material y resistencia a la tracción
Una máquina clasificada para un determinado espesor en acero dulce puede no procesar con la misma facilidad ese espesor en acero inoxidable o en una aleación de mayor resistencia. A veces los compradores pasan por alto este aspecto porque muchas cotizaciones de máquinas destacan primero el espesor y la longitud de corte. Sin embargo, la fuerza de cizallado depende en gran medida de la resistencia del material. Si su carga de trabajo incluye acero inoxidable, chapa galvanizada, acero al carbono de alta resistencia o aluminio con diferentes estados metalúrgicos, la capacidad nominal debe comprobarse con respecto al rango exacto de materiales, no darse por supuesta.
2. Longitud máxima de corte frente al tamaño real de la pieza en bruto
Las bancadas largas son útiles, pero no necesariamente mejores. Para piezas irregulares, la pregunta importante es con qué frecuencia corta chapas de longitud completa frente a piezas en bruto personalizadas más cortas y repetitivas. Si la mayoría de los trabajos utiliza chapas medianas con perfiles cambiantes, la estabilidad de la máquina, el posicionamiento de la chapa y la repetibilidad del tope pueden ser más importantes que disponer simplemente de una bancada más larga. Sobredimensionar la máquina puede aumentar el coste, el espacio ocupado y las necesidades de mantenimiento sin mejorar la calidad del corte.
3. Ajuste de la holgura de las cuchillas
Los trabajos irregulares suelen implicar una mayor variación de materiales que la producción estándar. La holgura ajustable de las cuchillas ayuda a controlar la calidad del borde cuando cambian el espesor y el tipo de metal. Si la máquina es difícil de ajustar, los operarios pueden verse obligados a utilizar configuraciones inadecuadas para varios trabajos. Esto suele manifestarse en forma de rebabas, deformación por enrollamiento, deformación del borde o desgaste acelerado de las cuchillas.
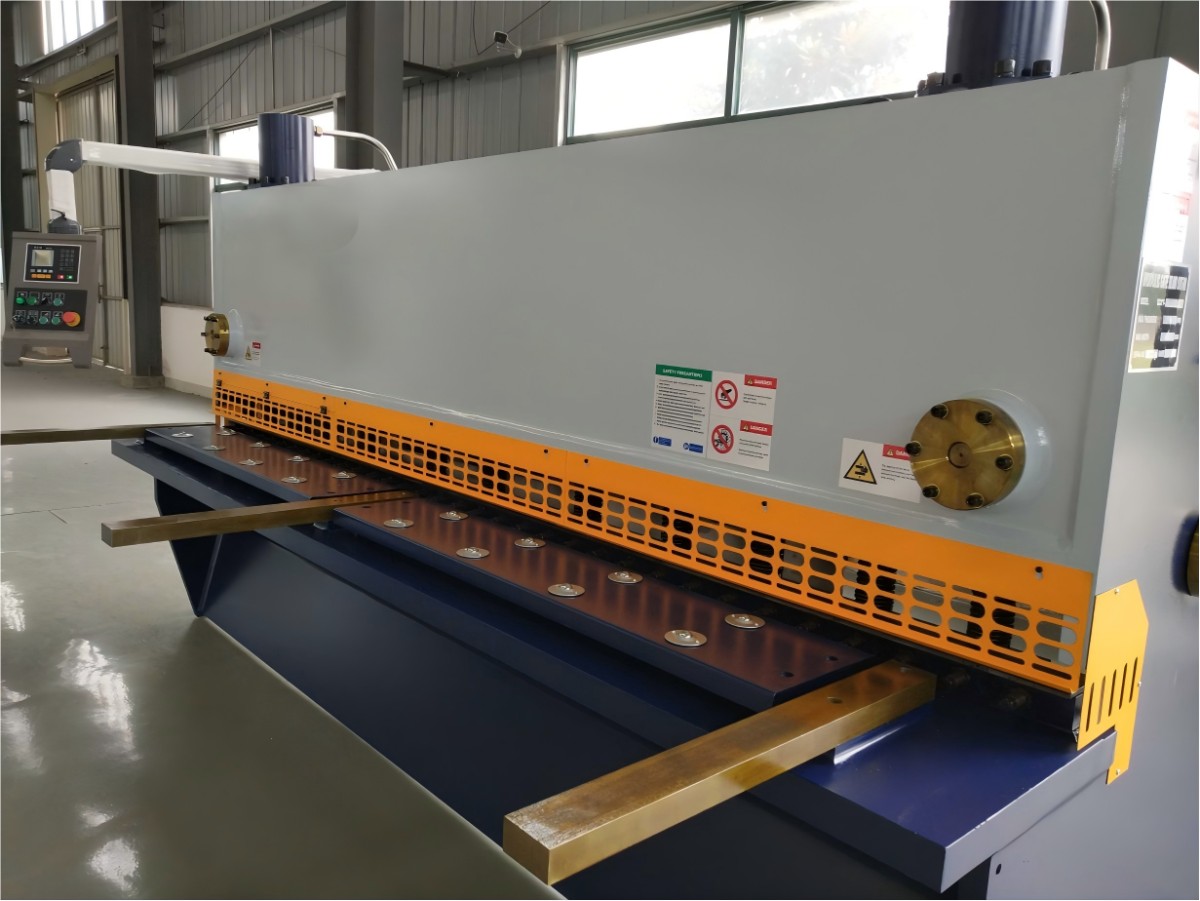
4. Ángulo de corte y equilibrio con la calidad del corte
Las máquinas con diferentes geometrías de corte pueden comportarse de manera distinta al procesar piezas estrechas o irregulares. Un ángulo de corte mayor puede reducir la fuerza de corte necesaria, pero también puede aumentar la torsión en determinadas piezas. Si posteriormente sus piezas se doblan, se sueldan o se integran en conjuntos con tolerancias más ajustadas, este equilibrio es importante. El aspecto del borde no es solo una cuestión estética; puede afectar a la cantidad de desbarbado o corrección secundaria necesaria después.
5. Flexibilidad del tope trasero y del posicionamiento
En las formas irregulares, lograr un posicionamiento repetible suele ser más difícil que realizar el propio corte. El recorrido del tope trasero, la precisión del tope, los brazos de soporte y el acceso del operario influyen en la capacidad de la máquina para procesar piezas personalizadas de forma eficiente. Si su flujo de trabajo incluye cambios frecuentes de configuración, los controles digitales y las posiciones programables pueden reducir los errores, pero solo si la disposición permite manipular las piezas en bruto difíciles de forma segura.
Por qué la calidad del borde debe formar parte de la decisión sobre la capacidad
Muchas decisiones de compra se centran demasiado en si la cuchilla puede atravesar la chapa. En la fabricación real, la pregunta más importante es cómo queda el borde al salir. En las piezas irregulares, una mala calidad del borde genera más problemas que en las piezas en bruto sencillas, porque estas piezas toleran menos las deficiencias en las operaciones posteriores.
Si un borde cizallado va a soldarse, una rebaba considerable puede dificultar el ajuste o requerir un rectificado adicional. Si la pieza pasa a una plegadora, la deformación localizada puede afectar a la uniformidad del plegado. Si el aspecto es importante, los bordes ásperos pueden hacer que la pieza pase por desbarbado o acabado con más frecuencia de la prevista. En otras palabras, la capacidad de cizallado debe elegirse teniendo en cuenta el coste de las operaciones posteriores, no solo la fuerza de corte inicial.
Los talleres que ya utilizan niveladoras, equipos de desbarbado, plegadoras o sistemas de soldadura suelen comprender rápidamente esta relación. Esta es una de las razones por las que los proveedores con experiencia en una gama más amplia de equipos para el procesamiento de metales pueden ofrecer un asesoramiento más práctico que una simple hoja de especificaciones. Una empresa como Wuxi Armada International Trade Co., Ltd, que trabaja con cizallas, plegadoras, niveladoras, desbarbadoras, equipos de corte CNC y sistemas de fabricación relacionados, suele estar en una buena posición para analizar la cadena completa del proceso en lugar de aislar la etapa de cizallado.
Una forma sencilla de evaluar la idoneidad de la máquina
Antes de comparar marcas u opciones de control, resulta útil clasificar los trabajos en tres grupos:
- Cortes de producción habituales en materiales uniformes
- Trabajos mixtos con espesores o anchuras variables
- Piezas en bruto verdaderamente irregulares en las que el soporte, la manipulación y el estado del borde son fundamentales
Si el tercer grupo representa una parte importante de su producción, no elija una máquina basándose únicamente en la chapa de mayor tamaño que puede cortar. Pregunte cómo se comporta con piezas más cortas, tiras estrechas, cargas descentradas y pequeños cambios de lote. Estos detalles influyen mucho más en la eficiencia diaria que una cifra de capacidad máxima que solo se utiliza ocasionalmente.
Errores frecuentes de los compradores
Un error frecuente consiste en establecer un margen de seguridad excesivo para la capacidad de espesor e ignorar la eficiencia de configuración. Una mayor fuerza parece una opción segura, pero las máquinas sobredimensionadas no son automáticamente más prácticas para trabajos personalizados. Otro error es suponer que todas las cizallas del mismo rango nominal ofrecen una calidad de corte comparable. No es así. El diseño de las cuchillas, la rigidez del bastidor, el método de ajuste y la facilidad de uso para el operario influyen en el resultado.
También existe una tendencia a separar la selección de la máquina de las consideraciones de exportación o cumplimiento normativo. Si el equipo está destinado a mercados extranjeros, los compradores suelen tener que confirmar con antelación la documentación, las normas eléctricas y los requisitos de conformidad aplicables. Para los proveedores que atienden a Europa, el Sudeste Asiático, Oceanía o América, esto forma parte de la viabilidad del proyecto y no debe dejarse para el final. Las empresas que organizan la producción conforme a sistemas ISO9001 y diseñan teniendo en cuenta los requisitos CE de la UE suelen estar más familiarizadas con estas cuestiones, aunque los requisitos finales deben comprobarse según el mercado de destino y la configuración real de la máquina.
Cuándo una cizalla puede no ser la solución completa
Conviene decirlo claramente: no todos los trabajos de chapa metálica irregular deben resolverse únicamente mediante cizallado. Si la pieza tiene curvas estrechas, contornos internos o cambios frecuentes de geometría, el corte CNC o el corte por láser pueden procesar la forma con mayor eficiencia, mientras que la cizalla sigue siendo útil para cortar previamente las piezas en bruto. En muchos talleres, el mejor resultado se obtiene combinando procesos en lugar de obligar a una sola máquina a hacerlo todo.
Esto es importante porque a veces los compradores formulan la pregunta equivocada. En lugar de preguntar “¿Cuál es la cizalla más grande que puedo comprar?”, la pregunta adecuada puede ser “¿Qué cortes deben realizarse en la cizalla y cuáles deben pasar al corte CNC o láser?”. Un proveedor cuya cartera incluya cizallas, máquinas de corte CNC, máquinas de corte por láser, sistemas de desbarbado y equipos de plegado normalmente puede ayudar a definir ese límite de forma más realista.
Qué preparar antes de solicitar una recomendación
Si desea obtener una respuesta útil a la pregunta “¿Qué especificaciones de cizalla necesito para piezas metálicas irregulares personalizadas?”, prepare un resumen breve pero preciso de los trabajos. Incluya los tipos de material, el rango de espesores, los tamaños máximo y habitual de las chapas, si las piezas son rectangulares o irregulares, el estado aceptable del borde, el volumen de producción previsto y el proceso siguiente. Si algunas piezas son especialmente propensas a torsionarse, rayarse o verse afectadas por las rebabas, indíquelo desde el principio.
Esta información ayuda a definir la máquina mucho mejor que una solicitud basada en un único espesor máximo. También permite al proveedor comentar detalles prácticos, como si la configuración manual es aceptable, si merece la pena el coste de los topes programables y si deben considerarse soportes adicionales o etapas de desbarbado.
Para los compradores que adquieren equipos a nivel internacional, también facilita el debate técnico. Wuxi Armada International Trade Co., Ltd, con sede en Wuxi, cerca de Shanghái, y activa en el suministro de equipos mecánicos desde 2012, trabaja con una amplia gama de equipos de fabricación exportados a múltiples regiones. En este contexto, los proyectos más productivos suelen comenzar con los detalles del proceso, no con eslóganes. Un perfil claro de la pieza y un objetivo de producción realista suelen revelar si se necesita mayor fuerza, mejor capacidad de ajuste, una manipulación más estable o una ruta de corte diferente.
Elegir la capacidad de cizallado para trabajos de chapa metálica irregular consiste menos en perseguir la cifra más alta y más en adaptar la máquina al comportamiento real de las piezas. Si la combinación de materiales es amplia, el estándar del borde es estricto o las piezas en bruto son difíciles de manipular, estos factores deben tener tanto peso como el espesor y la longitud. Si se determinan correctamente, es mucho más probable que la máquina se adapte al trabajo en lugar de obligar al trabajo a adaptarse a la máquina.